Wewnątrz zgrzewu ciągłego: co prowadzi worek, topi folię i zastyga szew
Zgrzewarka taśmowa ciągła zamyka gotowy worek lub torebkę bez otwierania i zamykania szczęki. Napełniona torebka wchodzi na wlocie, dwie taśmy przenośnikowe pokryte PTFE chwytają otwarty szew i przeciągają go przez maszynę po prostej linii, para bloków grzewczych topi wewnętrzną warstwę zgrzewalną w miarę ruchu szwu, bloki chłodzące zastygną zmiękczone połączenie pod ciśnieniem, a wytłaczające lub kodujące koło oznacza gotowy zgrzew, zanim torebka opuści wylot. Każda część tej drogi istnieje po to, aby rozwiązać jeden problem: przyłożyć ciepło i ciśnienie do ruchomej folii na tyle długo, by zgrzewalna warstwa się związała, a następnie usunąć ciepło, zanim torebka opuści maszynę, aby połączenie nie rozciągnęło się ani nie otworzyło pod ciężarem napełnienia.
Ten opis prowadzi torebkę przez maszynę w kolejności podróży: prowadnice wlotu i napęd taśmy, bloki grzewcze i sterowanie temperaturą, sekcja chłodzenia, stacja tłoczenia i kodowania, a następnie rama, stojak i układ elektryczny. Każdy podrozdział układu przenosi liczby, jakie kupujący lub inżynier serwisu powinni zweryfikować w ofercie: prędkość taśmy w m/min, moc grzałki w kW, temperaturę roboczą w °C, grubość folii w µm, szerokość zgrzewu w mm, moc silnika w W, zakresy wymiarów worków i okres życia części zużywalnych. Celem jest wyjaśnienie, jak tworzy się zgrzew, gdzie działa każda regulacja i które wartości specyfikacji są realnymi limitami pracy, a nie szczytami z broszury.
Wartości odniesienia to standardowe przedziały rodziny zgrzewarek taśmowych SunAura: prędkość taśmy 0–12 m/min, szerokość zgrzewu 8–12 mm (typowo 10 mm), pokrętło termostatu 0–300 °C przy zgrzewaniu zwykle ustawianym 120–200 °C, moc grzałki 0,6–1,0 kW, silnik napędowy 60–120 W, wentylator chłodzący 20–40 W, nagrzewanie 3–8 minut, folia 60–120 µm w torebkach laminowanych i pojedyncza warstwa PE do około 200 µm na dopasowanych ramach, pozioma szerokość worka do około 400–500 mm i grubość torebki 5–350 mm. Traktuj je jako okna początkowe; własna folia, waga napełnienia i temperatura pomieszczenia wyznaczają końcowe nastawy podczas próbnego zgrzewu.
Ścieżka zgrzewania w jednym przebiegu
Prześledź torebkę od wlotu do wylotu. Na końcu podającym regulowane prowadnice boczne centrują otwarty szew między dwoma przebiegami taśmy. Górna i dolna taśma PTFE spotykają się w szczelinie docisku; ciśnienie sprężyn trzyma przebiegi taśmy razem, aby szew był chwytany bez zgniecenia. Napęd taśmy przesuwa torebkę z ustaloną prędkością liniową. Pierwszy kontakt ze stacją ciepła: bloki grzewcze dociskają dwa przebiegi taśmy do siebie na stałej długości kontaktu, a warstwy zgrzewalne na wewnętrznych powierzchniach folii topią się w miejscu dotyku. Torebka przechodzi dalej do sekcji chłodzenia, gdzie chłodzone bloki lub chłodzony powietrzem odcinek taśmy chłodzą połączenie pod ciśnieniem, gdy zgrzewalna warstwa ponownie zastyga. Za chłodnicą koło tłoczące wciska radełkowaną fakturę i często kod daty lub partii w szew; wersje z kodowaniem atramentowym drukują po chłodzeniu. Gotowa torebka wychodzi na zsyp lub przenośnik wylotowy.
Trzy warunki muszą być spełnione jednocześnie dla dobrego zgrzewu: warstwa zgrzewalna musi osiągnąć temperaturę topnienia na całej szerokości szwu, powierzchnie folii muszą pozostać płaskie i w kontakcie pod ciśnieniem na całej długości kontaktu, a połączenie musi być trzymane zamknięte, aż zgrzewalna warstwa zastygnie. Taśma zapewnia transport i ciśnienie; grzałka zapewnia temperaturę topnienia; chłodnica zapewnia czas zastygnięcia. Jeśli któreś z trzech odchyli się, zgrzew pokazuje określoną usterkę: za niska temperatura daje słaby odryw, nierówne ciśnienie daje pogniecione lub otwarte na rogach szwy, a opuszczenie ciepła przed chłodzeniem daje rozciągnięte lub ponownie otwarte połączenie. Opisy podukładów poniżej przypisują każdą regulację do warunku, który kontroluje.

Taśmy przenośnikowe i napęd: transport, chwyt i prowadzenie
Para taśm to transport maszyny i jej powierzchnia ciśnienia. Każda taśma to tkanina szklana pokryta PTFE lub PFE, biegnąca po bębnach końcowych; powłoka wytrzymuje kontakt z gorącymi blokami i uwalnia folię dotykającą szwu. Dwa przebiegi taśmy, jeden górny i jeden dolny, kanapują szew torebki. Napęd to silnik zębaty, zwykle 60–120 W, obracający bęben końcowy przez przekładnię redukcyjną; prędkość taśmy reguluje potencjometr lub mały falownik i pokazuje pokrętło prędkości albo odczyt cyfrowy. Prędkość liniowa wynosi 0–12 m/min w całym zakresie, a większość torebek spożywczych zgrzewa się między 4 a 10 m/min.
Prowadzenie taśmy decyduje, czy szew przechodzi prosto przez stację ciepła. Każdy bęben końcowy ma regulację prowadzenia, zwykle pokrętło lub śrubę pochylającą koniec bębna; taśma musi biec wycentrowana na powierzchni bębna, a nie jechać po krawędzi. Sprężyny boczne ustalają ciśnienie docisku między dwoma przebiegami taśmy: wystarczające, by chwycić szew i trzymać go płasko, nie tak mocne, by zgnieść grubą fałdę lub zużyć krawędzie taśmy. Taśma, która błądzi, schodzi z kontaktu bloku i zgrzew traci ciśnienie z jednej strony; taśma jadąca po krawędzi bębna strzępi powłokę PTFE w ciągu tygodni, a nie miesięcy.
Wymiar gardła wyznacza zakres worków. Ramy poziome przyjmują grubości torebek od około 5 mm do 350 mm między przebiegami taśmy i zgrzewają szerokości torebek do około 400–500 mm w zależności od długości bloku. Wybrzuszone lub ciężkie worki, które nie mogą leżeć płasko, idą do ramy pionowej, gdzie przebieg taśmy jest ustawiony pionowo, a worek wisi lub stoi pod gardłem, podparty tylnym przenośnikiem. Okres życia taśmy wynosi 6–12 miesięcy w normalnym użytkowaniu przy folii spożywczej; zapylone, oleiste lub mocno zadrukowane materiały szybciej szklą powłokę i skracają ten okres do 3–6 miesięcy. Czyszczenie powierzchni PTFE z włosów folii i cotygodniowa kontrola prowadzenia to dwa zadania chroniące życie taśmy. Wymiana taśmy polega na nawleczeniu nowej przez prowadnice, ponownym napięciu i wycentrowaniu przed kolejnym przebiegiem.
Bloki grzewcze i sterowanie temperaturą: gdzie topi się zgrzewalna warstwa
Stacja ciepła to para bloków grzewczych, po jednym na każdy przebieg taśmy, ustawionych naprzeciw siebie tak, aby taśma i folia przechodziły między nimi. Bloki to zwykle odlewy aluminiowe lub obudowy ze stali nierdzewnej z wbudowaną grzałką rezystancyjną i termoelementem lub termistorem odczytującym temperaturę powierzchni bloku. Całkowita moc grzałki wynosi 0,6–1,0 kW w całym zakresie; grzałka pojedynczego bloku siedzi około 0,3–0,5 kW. Termostat trzyma blok blisko wartości zadanej, zwykle w granicach ±5–10 °C, a pokrętło obejmuje 0–300 °C, nawet jeśli większość pracy zgrzewania wypada między 120 a 200 °C.
Długość kontaktu ma znaczenie takie samo jak temperatura. Blok dociska szew na stałej długości wzdłuż kierunku taśmy, zwykle 60–120 mm. Przy danej prędkości taśmy ta długość kontaktu wyznacza, jak długo folia przebywa w stacji ciepła: kontakt 100 mm przy 6 m/min (100 mm/s) daje około 1,0 s ekspozycji na ciepło; przy 12 m/min (200 mm/s) ten sam kontakt daje 0,5 s. Grubsze laminaty i materiał metalizowany potrzebują dłuższej ekspozycji, co oznacza wolniejszą prędkość taśmy, a nie wyższą temperaturę bloku; podnoszenie temperatury dla kompensacji prędkości przepala zewnętrzną warstwę folia, zanim zgrzewalna warstwa stopi się w całości.
Nagrzewanie na początku zmiany trwa 3–8 minut w zależności od rozmiaru bloku i temperatury pomieszczenia. Maszyna powinna osiągnąć wartość zadaną i trzymać ją przez kilka minut przed pierwszą produkcyjną torebką, ponieważ blok, który odczytuje temperaturę na powierzchni, może być jeszcze nierównomierny wewnątrz. Ustawienie czuwania albo wyłącza grzałkę między krótkimi cyklami, albo trzyma niższą temperaturę jałową; sprawdź, co robi wasza rama, ponieważ obciążenie ciepłem jałowym pokazuje się na rachunku mocy przez zmianę przy częstych pauzach. Usterki temperatury — słabe zgrzewy idące za zimnym blokiem albo ślady przypalenia idące za gorącym — odczytuje się względem odczytu termoelementu, a nie zgaduje z położenia pokrętła.
Sekcja chłodzenia: zastyganie połączenia przed opuszczeniem ciśnienia
Za grzałką zmiękczona zgrzewalna warstwa jest nadal stopiona i szew musi pozostać zamknięty, aż ponownie zastygnie. Sekcja chłodzenia prowadzi torebkę między chłodzonymi blokami lub chłodzonym powietrzem odcinkiem taśmy przez kolejne 40–80 mm kontaktu. Niektóre ramy używają bloków żeberkowych z małym wentylatorem (20–40 W) ciągnącym powietrze pokojowe po obudowie; inne polegają na masie bloku i powietrzu otoczenia, aby obniżyć temperaturę. Ciśnienie trzyma się przez tę sekcję, aby dwie powierzchnie folii nie rozdzieliły się, gdy zgrzewalna warstwa zastygnie.
Zgrzew, który wygląda na związany przy grzałce, może otworzyć się ponownie, jeśli torebka opuści maszynę, zanim połączenie zastygnie: jeszcze miękki szew rozciąga się pod ciężarem napełnienia, dwie powierzchni rozchodzą się na rogu, a pakunek przecieka w magazynie. Sekcja chłodzenia temu zapobiega. Jeśli produkcja pokazuje ponownie otwarte lub rozciągnięte zgrzewy, nawet gdy nastaw ciepła wygląda dobrze, prawdopodobne przyczyny to za wysoka prędkość taśmy jak na długość kontaktu chłodnicy, zatkany wentylator chłodzenia lub blok chłodzący pokryty pozostałościami folii izolującymi połączenie. Sprawdź to przed zmianą temperatury grzałki.
Koło tłoczące i kodowanie daty
Za chłodnicą sprężynowane radełkowane koło stalowe wciska fakturę w gotowy szew. Wzór tłoczenia przerywa gładką powierzchnię zgrzewu i daje wizualną kontrolę, że szew był dociśnięty; na większości ram koło nosi też wymienne matryce znakowe, które stemplują datę produkcji, numer partii lub kod linii w zgrzew. Koło siedzi za sekcją chłodzenia, więc oznacza zastygłe połączenie, a nie miękkie. Głębokość tłoczenia ustawia ciśnienie sprężyny koła: za słabe i kod blaknie po kilku dniach, za głębokie i koło nacina zgrzewalną warstwę, osłabiając linię odrywania.
Ramy z kodowaniem atramentowym dodają stację kodującą za stanowiskiem tłoczenia: podkładka atramentowa wałka lub mały znacznik atramentowy drukują datę i partię atramentem na taśmie lub bezpośrednio na folii. Jednostki atramentowe wymagają właściwego gatunku atramentu do powierzchni folii — porowaty kraft, błyszczący OPP i metalizowany PET przyjmują różne atramenty — a podkładkę lub wałek trzeba uzupełniać i czyścić między cyklami. Wersje pionowa i pozioma z kodowaniem atramentowym w rodzinie produktów różnią się głównie orientacją ramy i pozycją kodowania; podukłady ciepła, chłodzenia i taśmy działają tak samo.

Strojenie temperatury i prędkości według typu folii
Dwie robocze zmienne, jakie operator ustawia dla każdej folii, to temperatura bloku i prędkość taśmy. Szerokość zgrzewu jest ustalona przez kontakt bloku i taśmy, zwykle 10 mm, a ciśnienie ustawia się przy montażu. Poniższa tabela podaje okna początkowe dla typowych struktur torebek; uruchom próbny zgrzew na własnym materiale, oderwij pas testowy i reguluj małymi krokami — 10–15 °C lub 1 m/min naraz — zamiast ruszać oboma nastawami razem.
| Struktura folii | Zakres grubości | Temperatura bloku | Prędkość taśmy | Uwaga o zgrzewie |
|---|---|---|---|---|
| Worki PE pojedyncza warstwa | 30–100 µm | 130–160 °C | 8–12 m/min | Szerokie okno ciepła; uważać na przerzedzanie PE na szwie w cienkim materiale |
| Worki i owijki PP / OPP | 40–80 µm | 150–180 °C | 6–10 m/min | Wyższa temperatura topnienia; pełne chłodzenie przed wylotem, aby uniknąć skurczu folii |
| Laminat PET/PE (przekąski, suche towary) | 60–120 µm | 160–190 °C | 5–9 m/min | Zgrzewać wewnętrzną warstwę PE; chronić zewnętrzną warstwę PET przed skurczem lub zmęgleniem |
| Torebka kawowa i orzechowa PET/AL/PE | 80–120 µm | 170–200 °C | 4–8 m/min | Dłuższy kontakt; warstwa metalizowana odbija ciepło, więc polegać na czasie ekspozycji |
| Grube worki PE lub z fałdą | 120–200 µm | 150–180 °C | 4–7 m/min | Wolna prędkość dla wnikania ciepła; po chłodzeniu potwierdzić, że zgrzew trzyma ciężar napełnienia |
Słaby zgrzew czytaj w kolejności przyczyny. Jeśli wiązanie odrywa się czysto z nienaruszoną folią, zgrzewalna warstwa nigdy nie stopiła się: podnieś temperaturę o 10–15 °C lub zwolnij taśmę o 1 m/min, aby wydłużyć kontakt. Jeśli folia się rwie, ale zgrzew odchodzi na jednej krawędzi, ciśnienie lub prowadzenie jest nierówne: sprawdź wyrównanie taśmy, napięcie sprężyn i centrowanie prowadnic. Jeśli szew wygląda na błyszczący lub przypalony i wyciska się zgrzewalną warstwę, blok jest za gorący albo prędkość za niska: obniż temperaturę lub podnieś prędkość. Jeśli połączenie otwiera się po wylocie mimo wyglądającego na związany szwu, sekcja chłodzenia nie zastygła zgrzewalnej warstwy: sprawdź wentylator, kontakt bloku chłodzącego i prędkość taśmy względem długości chłodnicy.
Czytanie karty specyfikacji: wartości nominalne a praca ciągła
Specyfikacja zgrzewarki taśmowej podaje maksymalną prędkość taśmy i maksymalne worki/min, ale te szczyty mierzy się na najkrótszym rozstawie torebki i najłatwiejszej folii z zakresu. Ciągłe tempo należy planować na 70–80 % tej wartości przez zmianę, zostawiając zapas na niewłaściwe podania, zmiany folii i krótkie postoje. Worki/min przelicza się z prędkości taśmy i rozstawu torebki: przy 6 m/min (100 mm/s) rozstaw 150 mm daje około 66 worków/min; rozstaw 300 mm daje około 33 worków/min. Przeliczaj własną rzeczywistą długością torebki, a nie wartością worki/min z broszury.
Cykl pracy i warunki otoczenia też należą do karty specyfikacji. Rama oceniona do pracy przerywanej przechodzi krótkie przebiegi z pauzami; linia spożywcza na dwie zmiany potrzebuje ramy, której grzałka, silnik i taśmy wytrzymują pracę ciągłą. Temperatura pomieszczenia, pył, wilgoć i ekspozycja na zmywanie decydują o stopniu ochrony obudowy i wykończeniu: suche pakowanie magazynowe, zapylone linie przypraw lub mąki i mokre sale myte wymagają różnych materiałów taśmy, ochrony elektrycznej i wykończeń powierzchni. Waga i orientacja worka decydują o ramie poziomej versus pionowej; specyfikacja podająca tylko szerokość torebki nie wychwyci ciężkiego stojącego worka wymagającego pionowego podparcia.
| Podukład | Typowy przedział specyfikacji | Co zweryfikować w ofercie |
|---|---|---|
| Silnik napędowy taśmy | Silnik zębaty 60–120 W | Typ sterowania prędkością, odczyt prędkości, ocena cyklu pracy silnika pod schemat zmian |
| Prędkość taśmy | 0–12 m/min, płynna regulacja | Prędkość liniowa na pokrętle lub wyświetlaczu; minimalna stabilna prędkość dla grubych laminatów |
| Taśmy PTFE | Szkło pokryte PTFE/PFE, okres życia 6–12 miesięcy | Szerokość taśmy, dostępność części zamiennych, dostęp regulacji prowadzenia |
| Bloki grzewcze | 0,6–1,0 kW łącznie, pokrętło 0–300 °C | Typ termoelementu, dokładność temperatury, zachowanie ciepła w czuwaniu, długość kontaktu |
| Sekcja chłodzenia | Bloki chłodzone powietrzem lub wentylator, 20–40 W wentylator | Długość kontaktu chłodzenia, dostęp wentylatora do czyszczenia, czy bloki są chłodzone wodą w ciężkich ramach |
| Tłoczenie / kodowanie | Radełkowane koło z matrycami daty; opcja atramentu | Zestaw znaków matrycy, regulacja głębokości tłoczenia, gatunek atramentu dopasowany do folii |
| Zakres worków | Poziomo: szerokość do 400–500 mm, grubość 5–350 mm | Najmniejsza i największa torebka, waga napełnienia, orientacja stojąca lub płaska |
| Zasilanie | 220 V/50 Hz lub 110 V/60 Hz, grzałka plus silnik plus wentylator | Napięcie zasilania w miejscu montażu, pobór czuwania, wtyczka czy przyłącze sztywne |
Porządek przezbrojenia pod nową folię lub format
- Zmierź torebkę: szerokość, głębokość fałdy, długość zgrzewu, strukturę folii i grubość w µm, wagę napełnienia. Potwierdź, że orientacja ramy pasuje do tego, czy worek leży płasko, czy stoi w pionie.
- Ustaw prowadnice wlotu na szerokość torebki i docisk szczęki taśmy tak, aby szew chwytany był płasko bez zgniatania fałdy.
- Włącz grzałkę i ustaw temperaturę początkową z tabeli okien folii. Pozwól na 3–8 minut nagrzewania i trzymaj wartość zadaną przez kilka minut przed zgrzewaniem.
- Ustaw prędkość taśmy w oknie początkowym dla folii. Nawlecz lub potwierdź, że taśma prowadzi wycentrowana na bębnach.
- Przeprowadź trzy do pięciu torebek próbnych. Sprawdź szew pod kątem równej taśmy wiązania 8–10 mm, bez zmarszczek, otwartych rogów, przypaleń lub wyciskania.
- Po pełnym chłodzeniu oderwij pas testowy 15 mm. Cel 4–6 N/15 mm; reguluj temperaturę o 10–15 °C lub prędkość o 1 m/min między próbami, po jednej zmiennej naraz.
- Ustaw znaki tłoczenia na datę lub kod partii i sprawdź, że odcisk jest czytelny na szwie bez nacinania zgrzewalnej warstwy.
- Zapisz końcową temperaturę, prędkość, ciśnienie i partię folii w karcie maszyny, aby następny przebieg wrócił do tych samych nastaw.
Gdzie zaczynają się usterki i gdzie leżą limity bezpieczeństwa
Większość usterek zgrzewarki taśmowej prowadzi do jednego z czterech podukładów: prowadzenie i ciśnienie taśmy, temperatura grzałki, kontakt chłodzenia lub ciśnienie kodowania. Pogniecione szwy, słabe wiązania rogów, zeszklone taśmy, dryf temperatury i niewłaściwe podania mają ustaloną kolejność kontroli; przewodnik rozwiązywania problemów i zmiany formatu zgrzewarki taśmowej przeprowadza przez te usterki, harmonogram serwisu i kroki przezbrojenia formatu, więc ten post nie powtarza drzewa usterek w całości.
Gorące bloki, ruchome taśmy i punkty zagniecenia niosą własne limity bezpieczeństwa. Osłony obejmują przebiegi taśmy i gorące powierzchnie, zatrzymanie awaryjne odcina napęd i zasilanie grzałki ze stanowiska operatora, a otwory wlotu i wylotu są tak dobrane, aby palce nie sięgały szczeliny docisku. Instalacje w salach spożywczych potrzebują też materiałów kontaktu z produktem i zmywalnych wykończeń dopasowanych do reżimu czyszczenia. Osłony, blokady, ryzyko oparzenia i punkty zgodności CE opisuje przewodnik bezpieczeństwa i zgodności CE zgrzewarki taśmowej; nie uruchamiaj maszyny ze zdjętymi lub obejściowymi pokrywami taśmy, aby odblokować zator.
Typy ram: stołowa, na stojaku i pionowa
Te same podukłady ciepła, chłodzenia i taśmy buduje się w trzech orientacjach ramy, a wybór zależy od tego, jak leży worek i jak ciężkie jest napełnienie. Rama pozioma stołowa to kompaktowe body bez stojaka: taśma biegnie poziomo po blacie, operator kładzie płaskie torebki we wlocie, a zgrzewana torebka spada na zsyp lub blat pakowy. Rama pasuje do małych płaskich worków, niskiej i średniej objętości oraz sal o ciasnej przestrzeni podłogowej. Nie ma tylnego podparcia dla wybrzuszonej torebki, więc worki z fałdą lub ciężkie nie podają się czysto, nawet jeśli sam zgrzew utrzymałby.
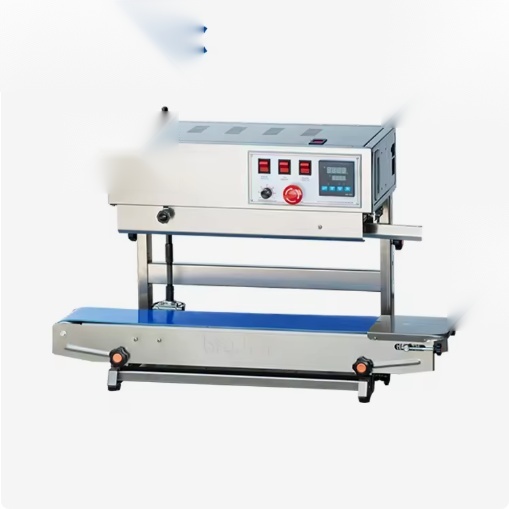
Rama stojakowa podnosi taśmę na wysokość roboczą operatora na pomalowanym lub stalowym zestawie nóg, często na kółkach, aby maszyna przetaczała się między liniami. Stojak ustawia wlot na wysokości pasa dla jednej osoby podającej torebki, a wylot spada na stanowisko pakowania lub dolny przenośnik. Ramy stojakowe niosą skrzynkę sterującą, odczyt temperatury i regulację prędkości na panelu bocznym w zasięgu pozycji podającej. To typowa rama dla jednostopniowego pakowania żywności, przekąsek i suchych towarów, gdzie worek leży płasko, ale objętość nie uzasadnia automatycznego body liniowego.
Rama pionowa prowadzi parę taśm w pionie. Worek wchodzi otwartą górą ku taśmom, a napełnione body wisi pod gardłem lub spoczywa na tylnym przenośniku podparcia, więc ciężkie, mokre lub wybrzuszone pakunki są trzymane w pionie podczas zgrzewania szwu. Ramy pionowe specyfikuje się do karmy dla zwierząt, worków ryżu i zboża, torebek zupy lub sosu oraz każdego napełnienia powyżej około 1 kg, które rozciągnęłoby poziomy szew pod własnym ciężarem. Body pionowe dodaje też tylną prowadnicę i często dłuższe gardło, aby pomieścić głębokość worka. Tam, gdzie produkt wymaga eliminacji tlenu, manifold płukania gazem staje przed stacją ciepła w obu orientacjach; ten wariant opisuje przegląd zgrzewarki taśmowej z płukaniem azotem.
Układ elektryczny i obwody za sterowaniem
Strona elektryczna maszyny dzieli się na trzy obciążenia: grzałkę, silnik napędowy i wentylator chłodzący, każdy przełączany własnym stycznikiem lub przekaźnikiem pod panelem sterowania. Obwód grzałki prowadzi obciążenie bloku 0,6–1,0 kW przez termostat lub regulator temperatury odczytujący sygnał termoelementu i cyklicznie włączający stycznik, aby trzymać wartość zadaną. Obwód silnika prowadzi silnik zębaty 60–120 W przez sterowanie prędkością; wentylator pracuje zawsze, gdy grzałka jest włączona albo gdy taśmy się poruszają, w zależności od okablowania ramy. Zatrzymanie awaryjne przerywa obwód sterowania, więc grzałka i silnik odpadają po jego naciśnięciu, a nie tylko odcina napęd.
Napięcie zasilania pasuje do miejsca montażu: większość ram pracuje 220 V/50 Hz, z wariantami 110 V/60 Hz na gniazda północnoamerykańskie. Przed montażem potwierdź obciążenie grzałki względem oceny obwodu, ponieważ grzałka 1 kW na wspólnym obwodzie z innymi urządzeniami może wyłączyć się podczas nagrzewania. Okablowanie powinno trzymać przewody termoelementu z dala od kabli mocy grzałki, aby odczyt temperatury nie łapał zakłóceń; błędnie chodzący odczyt temperatury, niezgodny ze stanem bloku, często prowadzi do ułożenia przewodów czujnika lub luźnego połączenia termoelementu. Stopień ochrony obudowy i wykończenie powierzchni wyznacza sala: suche pakowanie magazynowe, zapylona obróbka i mokre zmywanie wymagają innego poziomu ochrony i powinny być zapisane w zamówieniu, a nie dodawane po montażu.
Powiązane maszyny i dalsza lektura
Rodzina produktów ciągłych zgrzewarek taśmowych zestawia ramy zbudowane wokół tej ścieżki zgrzewania: automatyczną ciągłą zgrzewarkę taśmową do torebek zasilanych liniowo, profesjonalną zgrzewarkę taśmową SF150LD do ogólnego pakowania żywności i przekąsek, zgrzewarkę taśmową na stojaku z grzaniem taśmowym, zgrzewarkę taśmową na stojaku 2-w-1 z cyfrowymi odczytami, poziomą zgrzewarkę taśmową z nadrukiem atramentowym, pionową zgrzewarkę taśmową z kodowaniem daty do ciężkich stojących worków oraz maszynę do zgrzewania torebek kawowych do torebek kawowych z zaworkiem i z kraftu.
Po stronie zakupowej porównanie zgrzewarki taśmowej i impulsowej zestawia zgrzewanie ciągłe z ręcznym zgrzewaniem szczękowym według materiału, wydajności i powtarzalności. Tam, gdzie wymagana jest eliminacja tlenu, przegląd zgrzewarki taśmowej z płukaniem azotem wyjaśnia stację przedmuchu gazu obojętnego dodawaną przed zgrzewem gorącym. Rozliczenie kosztów i TCO zgrzewarki taśmowej obejmuje przedziały ceny maszyny, zużycie PTFE i folii, moc oraz pracę przez pięć lat.
Wyślij próbki torebek, specyfikację folii i docelowe tempo przez stanowisko kontaktu po próbny zgrzew i dopasowaną konfigurację ramy. Sekcja certyfikacji i patentów zestawia dokumentację zgodności dostępną do maszyny, a profil firmy obejmuje szerszy zakres urządzeń pakujących.
