Większość usterek zgrzewarki taśmowej pojawia się najpierw na zgrzewie, zanim pokaże się jako zepsuta część: zgrzew odrywający się w środku, zmarszczka biegnąca wzdłuż fałdy, szew otwierający się godzinę po zapakowaniu, data słabo lub podwójnie nadrukowana, albo taśma PTFE zboczona z bębna. Ten post przechodzi przez te objawy w kolejności, w jakiej powinien je sprawdzać operator, łączy każdą przyczynę z regulacją lub wymianą, która ją usuwa, i ustala procedurę zmiany formatu między typami torebek wraz z harmonogramem prewencyjnego serwisu. Wymienione etapy maszyny opisano w powiązanym poście o działaniu zgrzewarki taśmowej ciągłej; pełny zakres konstrukcji znajduje się na stronie rodziny zgrzewarek taśmowych.
Poniższa logika diagnostyczna zakłada standardową zgrzewarkę taśmową o stałym ruchu, z prędkością taśmy 0–12 m/min, szerokością zgrzewu 8–10 mm, parą grzałek 0,7–0,9 kW w zakresie temperatury 0–300 °C i silnikiem przenośnika 40–90 W. Wysokowydajne i stalowe linie dzielą te same wzorce usterek; wersje z płukaniem gazem dodają manifold przedmuchu z własnymi kontrolami, opisane w poście o zgrzewarce taśmowej z płukaniem azotem. Jeśli pytanie brzmi, jaka klasa maszyny pasuje do danego worka, porównanie zgrzewarki taśmowej i impulsowej oraz rozliczenie TCO obejmują dobór i zakup; post o bezpieczeństwie zgrzewarki taśmowej obejmuje kroki blokady i ostygnięcia wymagane przed pracą wewnątrz toru.
Odczytaj zgrzew przed rozkręceniem czegokolwiek
Pierwszym krokiem diagnostycznym jest obejrzenie trzech lub czterech odrzuconych torebek przy stanowisku zgrzewania, a nie otwieranie maszyny. Połóż torebkę płasko i przejrzyj szew na całej szerokości. Zdrowy zgrzew na laminacie 60–120 µm pokazuje równą, lekko dociśniętą taśmę o równym połysku, z czytelnym wytłoczonym kodem daty i bez otwartych kanałów wzdłuż którejkolwiek krawędzi. Oderwij próbny zgrzew ręcznie pod kątem 180°: dobry zgrzew osiąga około 4–6 N/15 mm siły odrywania i rwie folię, zanim wiązanie puści; słaby zgrzew rozdziela się czysto między warstwami z niewielkim oporem. Odnotuj strukturę i grubość folii, nastawę temperatury, prędkość taśmy, wymiary torebki oraz to, czy usterka występuje na każdej torebce, czy tylko na niektórych. Taki zapis zawęża przyczynę do ciepła, ciśnienia, prowadzenia taśmy, podania folii lub kodowania, zanim podniesiesz narzędzie.
Rozdziel usterki na cztery grupy. Usterki cieplne pokazują się jako słabe zgrzewy przy niskiej temperaturze, przypalone lub pogniecione zgrzewy przy wysokiej temperaturze albo jedna zimna strona, gdy ulegnie awarii pojedynczy element. Usterki ciśnienia i prowadzenia pokazują się jako zmarszczki, szew niesrodkowany albo zgrzew chwytający tylko jedną krawędź. Usterki podania pokazują się jako złożone torebki, produkt uwięziony w linii zgrzewu albo worki wchodzące w tor pod kątem. Usterki kodowania pozostawiają szew nienaruszony, ale data lub znak partii blakną, rozmywają się albo podwajają. Praca grupa po grupie chroni operatora przed zamianą problemu temperatury w wymianę taśmy, która nigdy nie była potrzebna.
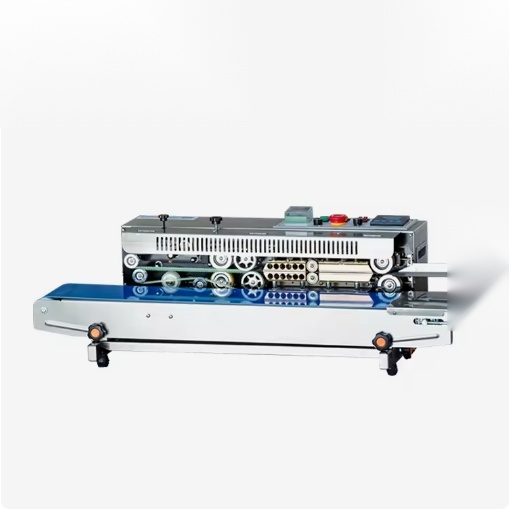
Tabela objaw, przyczyna i korekta
Tabela wymienia usterki najczęściej widywane na stanowisku pakowania, prawdopodobne przyczyny uporządkowane od najprostszej do najgłębszej oraz korektę do wypróbowania. Zawsze przestrzegaj procedury blokady i ostygnięcia maszyny przed sięganiem w strefę grzałki lub bębna; gorące bloki utrzymują temperaturę powyżej progu oparzenia przez kilka minut po wyłączeniu.
| Objaw | Prawdopodobne przyczyny | Korekta |
|---|---|---|
| Słaby zgrzew, odrywa się w środku | Temperatura za niska dla folii; prędkość taśmy za duża dla czasu kontaktu; zużyta lub zeszklona taśma PTFE; za małe ciśnienie między taśmami | Podnoś nastawę krokowo o 10–15 °C i testuj; zwolnij prędkość, aby wydłużyć kontakt; obejrzyj i wymień zeszkloną taśmę; wyreguluj napięcie taśmy i sprężyny ciśnienia |
| Zgrzew marszczy się wzdłuż fałdy | Torebka wchodzi pod kątem; taśma prowadzona niesrodkowo; nierówne napięcie taśmy; krawędź produktu lub folii złożona w szew | Wyprostuj prowadnice podania; wycentruj taśmę na bębnie napinającym; wyrównaj napięcie górne i dolne; usuń produkt z linii zgrzewu i rozłóż krawędź torebki |
| Zgrzew otwiera się lub rozwarstwia po ostygnięciu | Za krótki czas chłodzenia; zgrzew jeszcze gorący przy obsłudze; struktura folii poza zakresem maszyny | Zwolnij taśmę, aby wydłużyć czas na torze chłodzenia; pozwól torebkom odpocząć przed pakowaniem do kartonu; potwierdź, że µm i struktura laminatu pasują do oceny zgrzewarki |
| Przypalony, zbrązowiały lub pognieciony zgrzew | Temperatura za wysoka; taśma zatrzymana nad gorącym blokiem; skrawek folii przyklejony do listwy; zabrudzona powierzchnia PTFE | Obniż nastawę; sprawdź, czy napąd zatrzymuje taśmę przy czuwaniu; wyczyść blok i podkładkę taśmy; wymień zeszkloną lub zwęgloną taśmę PTFE |
| Jedna strona szwu zimna lub nie związana | Awaria pojedynczego elementu grzejnego; luźna końcówka elementu; dryf czujnika temperatury po jednej stronie | Odłącz zasilanie, zmierz ciągłość elementu i końcówek, wymień uszkodzony element, zweryfikuj odczyt czujnika termometrem kontaktowym |
| Zgrzew siedzi niesrodkowo na krawędzi torebki | Rozregulowana prowadnica podania; zmieniona szerokość torebki bez resetu prowadnic; taśma przesunięta bokiem | Ustaw prowadnice boczne do bieżącej szerokości torebki; wycentruj taśmę; sprawdź śruby blokady prowadnic po zmianie formatu |
| Słaby, rozmyty lub podwójnie nadrukowany kod daty | Taśma kodująca sucha lub zużyta; niskie ciśnienie głowicy druku; zużyte koło radełkowane; prędkość taśmy niezgodna z posuwem druku | Wymień taśmę lub wkład atramentowy; ustaw ciśnienie sprężyny głowicy; obejrzyj koło radełkowane pod kątem zużytych znaków; dopasuj posuw druku do prędkości taśmy |
| Taśma ucieka na jedną krawędź i trze o ramę | Bęben napinający niesforowany; nierówne napięcie; sztywne łożysko bębna; taśma przecięta lub nierówno rozciągnięta | Wyreguluj ustawienie bębna i wyrównaj napięcie; rozluźnij lub wymień sztywne łożysko; wymień rozciągniętą lub uszkodzoną taśmę |
Usterki temperatury i kontrole grzałki
Maszyna nie osiąga temperatury zgrzewania
Gdy odczyt rośnie powoli lub staje daleko poniżej nastawy receptury, sprawdzaj w kolejności: zasilanie sieciowe docierające do maszyny, wyłącznik obwodu grzałki lub bezpiecznik, ciągłość elementu i czujnik temperatury. Para grzałek 0,7–0,9 kW powinna podnieść bloki od zimna do temperatury roboczej w 3–5 minut; jeśli nagrzewanie trwa 10 minut lub dłużej, jeden element może być otwarty lub pobierać częściowy prąd. Zmierz każdy element multimetrem pod kątem rezystancji względem oceny producenta; obwód otwarty oznacza konieczność wymiany elementu. Luźne końcówki elementu czytają się jako przerywane grzanie i należy je dokręcić po ostygnięciu. Wadliwy termoelement lub czujnik PT może czytać nisko, podczas gdy blok jest gorący, albo wysoko, podczas gdy blok pozostaje zimny; zweryfikuj wyświetlaną temperaturę termometrem kontaktowym przyłożonym do bloku z dala od gniazda czujnika.
Temperatura dryfuje w trakcie zmiany
Zgrzewy, które startują dobrze, a w trakcie zmiany słabną lub się przypalają, zwykle prowadzą do dryfu sterowania, nie do zmiany folii. Regulator PID trzyma nastawę w granicach około ±5 °C po wyregulowaniu; pokrętło analogowe wędruje dalej wraz ze zmianą temperatury powietrza i napięcia sieci. Sprawdź, czy końcówka czujnika siedzi w gnieździe bez ruchu, czy okablowanie grzałki nie jest luźne i czy wentylatory chłodzące pracują, utrzymując elementy sterujące poniżej temperatury znamionowej. Na maszynach zgrzewających powyżej 220 °C podkładka i taśma PTFE degradują szybciej, co zmienia przewodzenie ciepła do folii nawet przy stałej temperaturze bloku. Prowadź zapis nastawy, temperatury otoczenia i jakości zgrzewu przez zmianę; dryf powtarzający się wraz z ocieplaniem sali wskazuje na strojenie czujnika lub regulatora, nie na folię.
Wyłączenie nadmiarowe temperatury lub ryzyko tlenia
Gdy zadziała niezależny wyłącznik nadmiarowy temperatury, maszynę należy wyłączyć z użytku do czasu znalezienia przyczyny: zablokowany przekaźnik sterujący w pozycji załączonej, awaria czujnika, zablokowany przepływ chłodzenia albo resztki folii nagromadzone przy bloku. Zwęglony osad folii na taśmie PTFE izoluje nierównomiernie i może osiągnąć temperaturę tlenia. Usuń osad po ostygnięciu, sprawdź styki przekaźnika i pracę wentylatora, potwierdź, że zapasowy wyłącznik nadmiarowy resetuje się dopiero po spadnięciu bloków poniżej jego progu zadziałania. Nie omijaj wyłącznika nadmiarowego temperatury, aby utrzymać produkcję; ochrona ta istnieje po to, aby zatrzymać wzrost temperatury grzałki przed uszkodzeniem taśmy lub pożarem.
Uwagi dotyczące wymiany elementu, przekaźnika i czujnika
Gdy element przejdzie test jako otwarty, wymień go na ten sam stosunek mocy i napięcia; element o zbyt niskiej ocenie pracuje zimniej i stale cykluje, a element o zbyt wysokiej ocenie podnosi temperaturę bloku ponad limity PTFE i folii. Odłącz zasilanie na wyłączniku izolacyjnym przed zdjęciem końcówek elementu, oznacz każdy przewód przed poluzowaniem i dokręć końcówki z momentem według specyfikacji manuala, aby oporność styku nie wytwarzała ciepła na oczku. Przekaźnik sterujący przełączający grzałkę zużywa się z każdym cyklem; wypalone lub zakleszczone styki pokazują się jako grzałka pozostająca włączona po osiągnięciu nastawy albo taka, która w ogóle nie załącza się. Wadliwy czujnik zwykle czyta niestabilnie albo zgłasza temperaturę daleką od sprawdzenia termometrem kontaktowym; wymień czujnik na dopasowaną część, a następnie pozwól maszynie nagrzać się przez pełny cykl, zanim zaufasz nowemu odczytowi. Rejestruj daty wymian elementu i czujnika w karcie maszyny, aby śledzić 3–5-letni okres życia elementu względem faktycznych godzin pracy.
Prowadzenie taśmy i wymiana taśmy PTFE
Górna i dolna taśma PTFE/PFE prowadzą torebkę przy blokach grzewczych i chłodzących. Usterki prowadzenia pokazują się jako pełzanie taśmy w stronę jednej strony ramy, strzępy krawędzi lub grzbiet zużytego PTFE wzdłuż jednego bębna. Zacznij od regulacji bębna napinającego: większość ram ma śrubę prowadzącą przesuwającą jeden koniec bębna, aby skierować taśmę. Wyrównaj napięcie lewe i prawe po wycentrowaniu, ponieważ za mocno naciągnięta strona ściąga taśmę z osi. Sprawdź, czy bębny kręcą się swobodnie; sztywne łożysko ciągnie jedną stronę i przesuwa taśmę bokiem. Usuwaj resztki folii i pył produktu z końcówek bębnów, ponieważ osad nierównomiernie zmienia średnicę bębna.
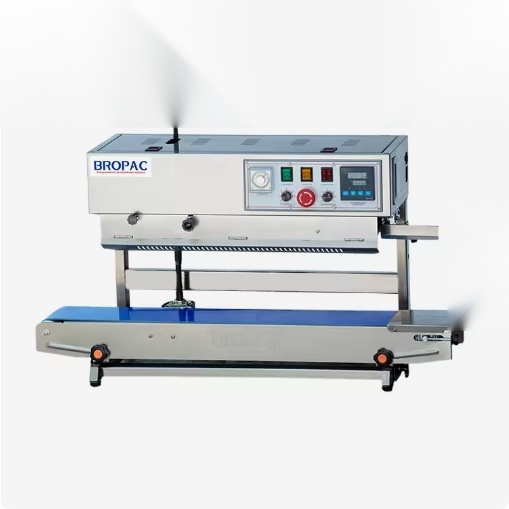
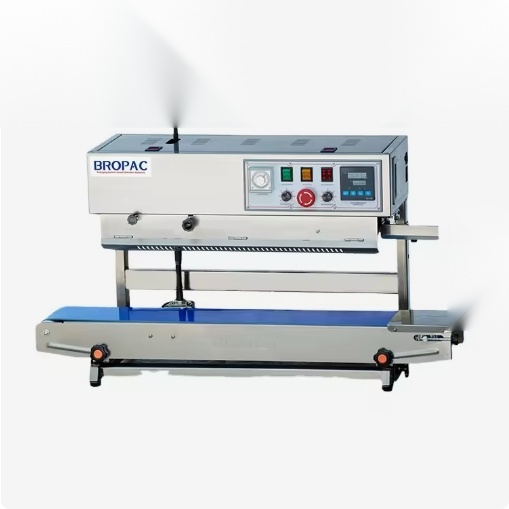
Okres życia taśmy wynosi 6–12 miesięcy przy pracy jednozmianowej w 180–220 °C, spadając do 3–6 miesięcy powyżej 240 °C lub przy pracy dwuzmianowej. Oznaki, że taśma wymaga wymiany: zeszklona lub błyszcząca powierzchnia, która już nie chwyta, przecięcia lub strzępiące się krawędzie, rozciągnięte odcinki nie trzymające napięcia i łuszczący się PTFE na zgrzewie. Zapasowa para taśm górna i dolna w magazynie chroni przed zatrzymaniem linii czekającej na fracht; wymiana trwa 30–90 minut po odłączeniu i ostygnięciu maszyny. Po założeniu nowej taśmy uruchom ją pustą przez 5–10 minut, aby ustalić prowadzenie, następnie zgrzewaj torebki próbne przed powrotem do produkcji. Zgrzewarka taśmowa na stojaku z grzaniem taśmowym i pionowa zgrzewarka taśmowa z kodowaniem daty stosują tę samą logikę prowadzenia taśmy we własnych orientacjach podania.
Problemy z folią i obsługą torebek
Nie każda usterka zgrzewu jest usterką maszyny. Struktura folii wyznacza okno temperatury: polietylen zgrzewa się około 130–180 °C, polipropylen i zwykłe laminaty około 160–230 °C, a grube laminaty foliowe lub metalizowane mogą wymagać górnego końca tego zakresu plus dłuższego kontaktu. Maszyna oceniona na folię 60–100 µm poradzi sobie słabo na materiale 120–200 µm, dając słabe zgrzewy środkowe niezależnie od tego, jak wysoko wejdzie temperatura; podnoszenie grzałki jeszcze wyżej przypala wtedy krawędzie folii. Jeśli nowa partia folii zgrzewa gorzej niż poprzednia, porównaj odczyty grubości i strukturę laminatu przed regulacją maszyny.
Usterki na poziomie torebek pochodzą ze sposobu, w jaki worki wchodzą w tor. Torebka stojąca z fałdą przechylona na jedną stronę zgrzewa skośny szew; płaska torebka ze złożoną krawędzią zamyka kanał powietrzny, który otwiera się w ścieżkę przecieku. Produkt spoczywający na linii zgrzewu blokuje ciśnienie taśmy i zostawia miejscowe słabe miejsce. Prowadnice boczne ustawia się na szerokość torebki bez ściskania, a ciężkie napełnienie należy osadzić z dala od górnej krawędzi przed zgrzewaniem. Ładunek elektrostatyczny w suche dni ściąga skrawki folii ku taśmie i może powodować nierówne ułożenie torebki; przewód uziemiający na ramie i regularne usuwanie pyłu ograniczają ten efekt. W torebkach kawowych z zaworkiem sprawdź, czy zaworek siedzi poniżej linii zgrzewu, aby nie znalazł się między taśmami; maszyna do zgrzewania torebek kawowych opisuje tę orientację szczegółowo.
Wzorce usterek według produktu i typu folii
Suche przekąski, granulaty i proszki generują głównie usterki podania i porządkowania. Pył proszku osiada pod torem i na końcówkach bębnów, zmieniając prowadzenie i izolując taśmę; rozlewiska na stanowisku napełniania wjeżdżają w linię zgrzewu i zostawiają słabe miejsce tam, gdzie produkt blokuje ciśnienie. Utrzymuj czystą strefę podania, sprawdzaj, czy produkt spoczywa poniżej górnej krawędzi przed zgrzewaniem, i odkurzaj pył z toru co zmianę. Cienkie folie OPP lub PE poniżej 60 µm zgrzewają się przy niższej temperaturze i niższym ciśnieniu; za mocne napięcie taśmy lub wysoka nastawa marszczą albo przypalają te folie, zanim operator zobaczy słaby zgrzew. Jeśli ta sama receptura działała w zeszłym tygodniu na innej partii folii, porównaj grubość miernika i orientację strony zgrzewalnej przed zmianą ustawień maszyny.
Produkty wilgotne i tłuste obciążają sekcję chłodzenia i wiązanie warstwy zgrzewalnej. Osad na zewnętrznej stronie torebki przy linii zgrzewu uniemożliwia zgrzanie warstw, a wilgoć odparowuje na bloku, zostawiając pory w szwie. Takie przebiegi wymagają czystego przetarcia krawędzi zgrzewu przed torem, toru chłodzenia wystarczająco długiego, aby zgrzew ustalił się przed obsługą, oraz sprawdzenia, czy warstwa zgrzewalna folii jest oceniona na tłustą zawartość. Oleisty kondensat na ramie przyspiesza też degradację taśmy, więc częstotliwość czyszczenia rośnie wraz z zawartością tłuszczu w produkcie. Grube laminaty foliowe lub metalizowane, typowe dla kawy i przekąsek długotrwałych, szybciej odprowadzają ciepło i potrzebują górnej części okna temperatury plus wolniejszej prędkości taśmy; maszyna dobrana tylko pod cienką folię będzie gonić słabe zgrzewy bez osiągnięcia stabilnej receptury.
Torebki z zaworkiem i pakunki płukane gazem dodają dwie własne kontrole. Zaworek jednokierunkowy musi siedzieć poniżej linii zgrzewu; jeśli wjedzie między taśmy, blokuje ciśnienie i tworzy kanał wzdłuż szwu. Na zgrzewarce płukanej gazem potwierdź, że gaz przedmuchujący płynie, zanim torebka dotrze do grzałki, i że zgrzew tworzy się po ustaleniu się przestrzeni nad produktem; słaby zgrzew w torebce płukanej może prowadzić do turbulencji gazu rozsuwającej folię na bloku, a nie do niskiej temperatury grzałki. Tempo i czas przepływu gazu dla konstrukcji gazowej opisuje karta produktu zgrzewarki taśmowej z płukaniem azotem. Pakowanie w komorze próżniowej to inna rodzina maszyn; tam, gdzie torebka potrzebuje odciągniętej przestrzeni nad produktem, a nie zgrzewu powierzchniowego, właściwym urządzeniem jest zgrzewarka komorowa, nie taśmowa.
Usterki kodowania daty i koła tłoczącego
Stacja kodująca siedzi za sekcją chłodzenia, więc zły znak daty pozostawia sam zgrzew nienaruszony. Na kole tłoczącym znaki wciskają się w folię ciśnieniem; słabe znaki oznaczają niskie ciśnienie sprężyny, zużyte koło radełkowane albo prędkość taśmy prowadzącą torebkę szybciej, niż może uformować się odcisk koła. W kodowaniu atramentowym lub taśmowym blaknący druk wskazuje na zużytą taśmę, suchy dopływ atramentu lub niskie ciśnienie głowicy; podwójny lub przesunięty druk wskazuje na posuw druku niedopasowany do prędkości taśmy albo luźne mocowanie głowicy. Czyść głowicę druku w interwale podanym przez dostawcę, wymieniaj taśmę lub wkład, gdy znak blaknie, i obejrzyj koło tłoczące pod kątem zużytych znaków po kilkuset tysiącach odcisków. Części kodujące są tanie w porównaniu z odrzuconą partią, więc należą na półkę obok taśm i taśm uszczelniających.
Zmiana formatu między typami torebek
Ustrukturyzowana zmiana formatu utrzymuje niską liczbę odrzutów pierwszej sztuki przy przełączaniu szerokości torebek, struktur folii lub produktów napełniania. Wykonuj kroki w kolejności i zapisuj wartości receptury, aby następne przezbrojenie z powrotem do poprzedniego worka nie zaczynało się od zgadywania.
- Zatrzymaj produkcję, wyczyść tor, odłącz zasilanie i pozwól blokom ostygnąć przed jakąkolwiek regulacją prowadnic lub taśmy.
- Zapisz starą recepturę: strukturę folii i µm, wymiary torebki L/S w mm, nastawę temperatury, prędkość taśmy m/min, szerokość zgrzewu, wysokość taśmy i ustawienie kodowania.
- Ustaw prowadnice boczne i wysokość taśmy do nowych wymiarów torebki; potwierdź, że torebka przechodzi prosto, bez pochylania.
- Wprowadź okno temperatury nowej folii i wystartuj od środka zakresu; ustaw prędkość taśmy tak, aby dopasować wymagany czas kontaktu dla grubszej folii.
- Załóż właściwe ustawienie kodowania dla nowego worka i załaduj bieżącą datę lub znak partii.
- Przeprowadź 10–30 torebek próbnych pustych lub z produktem zastępczym; obejrzyj szerokość, połysk i wiązanie krawędzi szwu, następnie przetestuj oderwanie trzech zgrzewów do celu 4–6 N/15 mm.
- Reguluj temperaturę krokami 10–15 °C lub prędkość krokami 1–2 m/min, aż zgrzewy próbne wytrzymają; zapisz zaakceptowaną recepturę.
- Zatwierdź pierwszą produkcyjną torebkę, następnie monitoruj pierwszych 50–100 torebek pod kątem dryfu, zanim pozostawisz stanowisko bez nadzoru.
Złom przezbrojeniowy jest najwyższy w pierwszych 10–30 zgrzewach; doświadczone zakłady planują 0,5–2 % torebek jako odpad nastawczy. Dwa formaty worków dzielące ramę, ale różniące się orientacją, wymagają przełączenia maszyny między podaniem poziomym a pionowym; zgrzewarka taśmowa na stojaku 2-w-1 obsługuje obie orientacje na jednej ramie, a pozioma zgrzewarka taśmowa z nadrukiem atramentowym i pionowa zgrzewarka taśmowa z kodowaniem daty pokazują dwie dedykowane orientacje. Trzymanie wydrukowanej karty receptury przy każdym stanowisku skraca czas zmiany formatu i powtarzanie błędów.
Harmonogram prewencyjnego serwisu
Prace prewencyjne obniżają poziom usterek powyżej. Poniższy harmonogram odpowiada jednozmianowemu stanowisku pakowania żywności lub przekąsek; przy pracy dwu- lub trójzmianowej podwój częstotliwość kontroli części zużywalnych i skróć odstępy tam, gdzie temperatura zgrzewu utrzymuje się powyżej 220 °C.
| Odstęp | Zadania | Sprawdzana część zużywalna |
|---|---|---|
| Każda zmiana (dziennie) | Usuwaj skrawki folii i pył pod torem; oglądaj jakość szwu na biegących torebkach; sprawdzaj prowadzenie taśmy i stan powierzchni; weryfikuj, że zatrzymanie awaryjne odcina grzałkę i taśmę; potwierdź czytelność kodowania | Powierzchnia taśmy PTFE, znak tłoczenia/druku |
| Co tydzień | Wycieraj obudowę grzałki i końcówki bębnów; sprawdzaj śruby blokady prowadnic i napięcie taśmy; testuj zatrzymanie czuwania: taśma zatrzymuje się po zatrzymaniu podania; czyść głowicę kodującą i oglądaj taśmę kodującą | Napięcie taśmy, prowadnice, materiały kodowania |
| Co miesiąc | Weryfikuj temperaturę bloku termometrem kontaktowym; testuj sekwencję resetu blokady i zatrzymania awaryjnego; oglądaj okablowanie i końcówki elementu; smaruj łożyska według manuala; sprawdzaj połączenie uziemienia | Elementy grzewcze, czujnik, przełączniki, łożyska |
| Co 6 miesięcy | Wymień taśmę uszczelniającą PTFE; obejrzyj bębny i łożyska pod kątem sztywności; sprawdź łańcuch lub pas napędowy; obejrzyj taśmy PTFE pod kątem zeszklenia i rozciągnięcia; przeglądnij zapas części | Taśma uszczelniająca, bębny, napęd, taśmy |
| Rocznie | Serwisuj elementy grzewcze i czujnik temperatury; wymień zużyte taśmy, jeśli blisko progu zużycia; obejrzyj ramę, osłony i elementy mocujące; sprawdź obudowę sterowania i izolację kabli; zapisz wyniki w karcie maszyny | Elementy, czujnik, taśmy, osłony, kable |
Oczekiwany okres życia przy pracy jednozmianowej: taśmy PTFE 6–12 miesięcy, taśma uszczelniająca mniej więcej miesięcznie, elementy grzewcze 3–5 lat, koło tłoczące kilkaset tysięcy odcisków, taśma kodująca lub dopływ atramentu według zużycia opakowań, silnik napędowy 40–90 W oceniony do pracy ciągłej z serwisem łożysk w odstępie rocznym. Maszyna trzymająca recepturę i jakość zgrzewu przez te odstępy wykazuje normalne zużycie; taka, która wymaga wymiany taśmy lub elementu dużo wcześniej, zwykle wskazuje na pracę z za wysoką temperaturą, źle prowadzoną taśmę lub zaniedbane czyszczenie, i przyczynę należy zapisać, a nie tylko wymienić część.
Części zamienne warte trzymania na półce
- Zapasowa para taśm PTFE górna i dolna, dobrana szerokością do ramy.
- Rolki taśmy uszczelniającej PTFE pod listwy grzewcze lub podkładki taśmy.
- Jeden zapasowy element grzewczy właściwej oceny, plus bezpieczniki obwodu grzałki i sterowania.
- Czujnik temperatury dopasowany typu regulatora.
- Koło radełkowane tłoczące oraz taśma kodująca lub wkład atramentowy dla zamontowanej opcji kodowania.
- Łożyska bębna napinającego i napędu, które pierwsze wykazują sztywność na prowadzonej taśmie.
Opisuj części zapasowe etykietą z modelem maszyny i numerem części oraz odnotuj czas dostawy dla wszystkiego, czego dostawca nie trzyma lokalnie. Czekanie na taśmę lub element mierzone tygodniami na kluczowym stanowisku zgrzewania zamienia drobną usterkę w opóźnienie wysyłki; automatyczna ciągła zgrzewarka taśmowa i profesjonalna zgrzewarka taśmowa SF150LD wymieniają standardowe części zużywalne dla tych konstrukcji.
Kiedy naprawiać we własnym zakresie, a kiedy wzywać serwis
Operatorzy i przeszkolony lider utrzymania ruchu mogą obsłużyć zmiany receptury, regulację prowadnic i prowadzenia, wymianę taśmy i taśmy uszczelniającej, wymianę taśmy kodującej, wymianę czujnika i elementu oraz rutynowe czyszczenie, gdy przestrzega się kroków blokady i ostygnięcia. Wezwij dostawcę lub inżyniera serwisu w przypadku usterek płytki sterującej, awarii silnika lub skrzyni biegów, przebudowy obwodu blokady, powtarzających się przepaleń elementu wskazujących na wadę okablowania lub przekaźnika oraz każdej maszyny, która nie trzyma temperatury po czystym teście czujników i elementów. Opisz objaw wraz z zapisanymi wartościami: µm i struktura folii, nastawa, prędkość, które torebki zawodzą i co już sprawdzono. Ten krótki zapis pozwala serwisowi ustalić, czy usterka jest po stronie ciepła, ciśnienia, napędu czy kodowania, bez drugiej wizyty na miejscu.
Prowadzenie dziennika usterek i receptur
Krótki bieżący dziennik na maszynę zamienia jednorazowe naprawy w zapis wzorców. Każdy wpis odnotowuje datę, torebkę i folię, zgłoszony objaw, zapisaną nastawę i prędkość, wykonaną regulację lub wymienioną część oraz jakość zgrzewu po naprawie. Przez kilka miesięcy dziennik pokazuje, czy konkretna partia folii stale wymaga wyższej temperatury, czy taśmy na jednym stanowisku zużywają się szybciej niż na innych i które usterki powtarzają się przed planowym serwisem. Karty receptur dla każdego formatu worka pochodzą z tego samego dziennika, więc przezbrojenie nie zależy od operatora, który pierwszy stroił maszynę. Dziennik daje też inżynierowi serwisu historię, gdy usterka powraca, a kontrole wewnętrzne jej nie rozwiązują, i zasila roczny przegląd stanu magazynu części zapasowych oraz odstępów zużycia.
Powiązane odniesienia w klastrze
Rozwiązywanie problemów stoi obok doboru, mechaniki, zgodności i kosztu w tym klastrze. Porównanie zgrzewarki taśmowej i impulsowej wyjaśnia, kiedy zgrzewanie o stałym ruchu jest właściwym doborem względem ręcznego zgrzewania szczękowego; techniczne głębokie spojrzenie opisuje bloki grzewcze, taśmy PTFE, sekcję chłodzenia i kodowanie daty z liczbami temperatury i prędkości; przegląd zgrzewarki taśmowej z płukaniem gazem obejmuje kontrole manifolda dla pakowania gazem obojętnym; rozliczenie TCO wycenia zużycie materiałów eksploatacyjnych, moc i pracę przez okres pracy maszyny; a post o bezpieczeństwie i zgodności CE ustala osłony, zatrzymania awaryjne i zasady blokady obowiązujące przed rozpoczęciem prac serwisowych.
SunAura dostarcza rodzinę zgrzewarek taśmowych ciągłych w konstrukcjach poziomej, pionowej, 2-w-1 i gazowej, z taśmami, taśmami uszczelniającymi, elementami i częściami kodującymi wymienionymi obok każdego modelu. Kupujący mogą przejrzeć ofertę rodziny zgrzewarek taśmowych, sprawdzić przegląd certyfikacji i patentów, przeczytać najnowsze notatki o urządzeniach w sekcji aktualności albo przesłać szczegóły usterki, specyfikację folii i wymiary torebki przez stronę kontaktu po wsparcie diagnostyczne i identyfikację części zamiennych. Strona o firmie przedstawia warsztat i wsparcie eksportowe stojące za dostawą maszyn.
