Skąd bierze się czas przestoju w formowarce
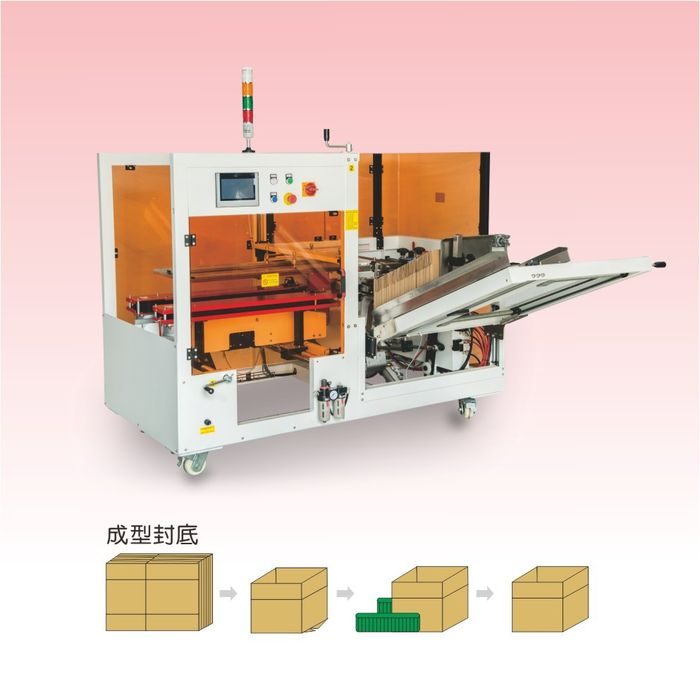
Formowarka spędza cykl na ściąganiu płaskiego arkusza z magazynka, otwieraniu go do rury, zaginaniu klapek i zamykaniu dna zanim wypchnie karton do załadunku. Każdy ruch niesie część zużywalną lub regulację, która może zawieść: przyssawka się rozpruwa, filtr próżni się zatka, sprężyna się rozluźni, dysza się zaklei lub prowadnica wyjdzie z wyrównania. Większość zatrzymań nie jest tajemniczą awarią; powtarzają małą liczbę usterek widzianych za każdym razem tak samo, i rozwiązuje się je sprawdzając prawdopodobną przyczynę w kolejności, nie chwytając pierwszej części zużywalnej kartonu.
Ten przewodnik dzieli obsługę na trzy części: tabelę diagnozy dla symptomów, jakie personel linii naprawdę zgłasza, procedurę krok po kroku zmiany formatu z realistycznymi czasami, i plan obsługi prewencyjnej według odstępu. Startuje od standardowej formowarki liniowej chodzącej regularne arkusze RSC lub bigowane; wersje klejowe, taśmowe i samoblokujące traktuje tam, gdzie ich awarie zamknięcia się rozdzielają. Dla architektury za tymi próbami widok funkcjonowania formowarki prowadzi szczegółowo chwytanie, formowanie, zaginanie i zamknięcie.
Jak czytać awarię w linii
Zanim otworzysz drzwi, ustal, co mówi maszyna. Zanotuj kod awarii z HMI, która stacja się zatrzymała, czy awaria wraca przy każdym arkuszu czy tylko niektórych, i czy format lub jakość tektury ją wyzwala. Sprawdź najpierw najprostsze sygnały: ciśnienie powietrza na regulatorze, poziom próżni na manometrze lub HMI, temperaturę kleju w wersjach klejowych, i czy osłona lub blokada otworzyła się podczas zatrzymania. Awaria pojawiająca się po zmianie formatu wskazuje prawie zawsze regulację odziedziczoną z poprzedniej miary; ta po tygodniach stabilnego chodu najpierw zużycie lub materiał u końca życia.
Dla każdej interwencji obowiązują jasne reguły bezpieczeństwa. Zatrzymaj cykl, odłącz elektryczność i powietrze zanim włożysz rękę do stacji, i nie zdejmuj żadnej blokady, by odblokować zablokowanie. W wersjach klejowych idź za sekwencją depresuryzacji i chłodzenia zanim dotkniesz węży lub dysz. Odłóż każdą osłonę otwartą do obsługi zanim wrócisz do produkcji, i zanotuj awarię i rozwiązanie w rejestrze zatrzymań, tak aby powtarzające się zatrzymania pozostały przejrzalne.
Awarie chwytania i zasilania
| Symptom | Prawdopodobna przyczyna | Sprawdzić i rozwiązać |
|---|---|---|
| Arkusz nie pobiera się; alarm próżni | Przyssawka pęknięta lub zużyta; powierzchnia stwardniała; przyssawka źle wyrównana z arkuszem | Przejrzyj przyssawkę na pęknięcia, spłaszczony warg lub zagięcia; wymień przy zużyciu. Wyrównaj przyssawkę na arkuszu i potwierdź, że wysokość i kąt ramienia dopasowują się do pozycji magazynka. |
| Słaba lub przerywana próżnia przy nietkniętej przyssawce | Zatkany filtr próżni; wąż lub złącze z wyciekiem; strata w pompie lub dmuchawie | Wyczyść lub wymień element filtrujący; przejrzyj węże na pęknięcia i złącza na wycieki; porównaj wynik pompy ze specyfikacją. |
| Arkusz opada w połowie drogi stacji | Niskie ciśnienie podnoszenia magazynka; słaba sprężyna platformy lub podnośnik pneumatyczny; prowadnica blokująca stos | Reguluj ciśnienie podnoszenia do ustalonej wartości; przejrzyj sprężynę lub siłownik; odblokuj prowadnice, tak aby stos szedł wolny bez blokowania. |
| Dwa arkusze lub więcej kleją się razem | Zużyta szczotka separująca; słabe noże powietrzne; tektura grubsza niż regulacja; bardzo otwarte prowadnice | Wyrównaj lub wymień szczotkę; przejrzyj przepływ noża; porównaj grubość z przedziałem; domknij prowadnice na stosie. |
| Arkusz chodzi krzywo wychodząc z magazynka | Pozwijany lub wilgotny arkusz; ładunek statyczny między arkuszami; nierówne rolki lub prowadnice | Uwarunkuj tekturę do wilgotności zakładu; w suchej tekturze przejrzyj wyładowanie statyczne; wyrównaj prowadnice i rolki do poziomu, tak aby arkusz wchodził prosto. |
Przyssawki są pierwszą częścią zużywalną do przejrzenia przy każdej awarii chwytania. Ta wyglądająca nietknięta na zewnątrz może mieć pęknięcie na wardze tracące próżnię pod obciążeniem, stąd wymieniaj przyssawki według stanu, bez czekania na całkowitą awarię. Trzymaj komplet pod ręką i zanotuj liczbę cykli na zamienniku, by śledzić życie przyssawki względem realnego obciążenia.
Awarie formowania i kwadratowości
| Symptom | Prawdopodobna przyczyna | Sprawdzić i rozwiązać |
|---|---|---|
| Karton wychodzi krzywo lub nieregularnie | Rozregulowana rama wyrównująca; zboczony czas tłoka; pasy boczne biegnące z jednej strony; zużyte mankiety prowadnic | Sprawdź ponownie kwadratowość kątownikiem lub kartonem odniesienia; reguluj pozycję ramy i czas tłoka; wycentruj tor pasa; przejrzyj mankiety i wymień te chropowate lub luźne. |
| Karton blokuje w strefie formowania | Źle ustalony czas zaginania; bardzo wąski luz prowadnic; wilgotna lub zdeformowana tektura; wysokie ciśnienie | Porównaj czas zaginacza z cyklem; otwórz luz prowadnic do grubości; przejrzyj wilgotność i płaskość; obniż ciśnienie dopóki karton formuje bez blokowania. |
| Klapka wewnętrzna lub zewnętrzna nie zagina | Przesunięty czas noża; słaba lub pęknięta sprężyna; napęd lub czujnik w awarii | Wyrównaj czas noża z wyjściem arkusza; wymień słabe sprężyny; sprawdź napęd i przejrzyj czujnik na brudną soczewkę lub luźne podłączenie. |
| Karton kręci się na pasie wyjściowym | Nierówny naciąg pasa; zboczona rolka; prędkość wyjścia nie dopasowująca się do stacji | Wyrównaj naciąg; wyrównaj rolki; reguluj prędkość wyjścia do stacji, tak aby kartony nie gromadziły się lub nie ocierały. |
| Uformowany karton wybrzusza się lub zapada po bokach | Jakość tektury poniżej sztywności; format na granicy maszyny; niedostateczne ciśnienie formowania | Potwierdź, że jakość i fala dopasowują się do wagi; przejrzyj czy arkusz wpada w nominalny przedział L/l/H; podnieś ciśnienie w ustalonej wartości. |
Problemy kwadratowości po zmianie formatu oznaczają często, że prowadnica lub rama nie wróciła do ustalonej wartości; uporczywy dryf w jednym SKU wskazuje zużyte mankiety lub pas biegnący poza granicą. Mierz karton względem odniesienia przed każdą regulacją i udokumentuj regulację zaraz gdy karton formuje czysto, tak aby następna zmiana startowała ze znanej bazy.
Awarie jakości zamknięcia
Awarie zamknięcia rozdzielają się według typu. Tabele poniżej dzielą wersje taśmowe, termotopliwe i samoblokujące, bo ten sam otwarty karton może nieść odrębne przyczyny w zależności od zamknięcia.
Awarie dna taśmowego
| Symptom | Prawdopodobna przyczyna | Sprawdzić i rozwiązać |
|---|---|---|
| Taśma odchodzi; dno otwiera po zamknięciu | Taśma źle wyrównana na szwie; szeroki naciąg; niskie ciśnienie płyty; szerokość nie dopasowana | Wycentruj taśmę na szwie; podnieś naciąg do wartości; zwiększ ciśnienie płyty; potwierdź, że szerokość dopasowuje się do zamknięcia i powierzchni. |
| Taśma się zwija lub przeskakuje szew | Zboczona wyrównana rolka; nierówny naciąg; brudna lub klejąca prowadnica taśmy | Wyrównaj rolkę i prowadnicę głowicy; wyrównaj naciąg dla głowicy; wyczyść nagromadzony klej i pył z powierzchni. |
| Końcówka taśmy lub nitkowany wylot po cięciu | Zboczona regulacja hamulca; stępiony lub brudny nóż; zły kąt wyjścia prowadnicy | Reguluj hamulec rolki; przejrzyj i wyczyść lub wymień nóż; porównaj kąt prowadnicy z podręcznikiem. |
| Zamknięcie zawodzi w zakurzonej lub zimnej tekturze | Powierzchnia blokująca przyczepność; typ taśmy nie dopasowany do warunków | Wyczyść powierzchnię styku; przejrzyj czy klej taśmy dopasowuje się do temperatury i pyłu; przemyśl typ jeśli taśma zawodzi powtarzanie. |
Awarie termotopliwego
| Symptom | Prawdopodobna przyczyna | Sprawdzić i rozwiązać |
|---|---|---|
| Słaby szew; dno otwiera pod obciążeniem | Cienki lub nieobecny ścieg; niska temperatura roztopu; zły typ kleju; niedostateczne ciśnienie klapek | Przejrzyj szerokość i kształt ściegu względem kartonu; potwierdź, że wytapiacz trzyma temperaturę; przejrzyj typ kleju dla tektury i prędkości; podnieś ciśnienie zamknięcia w wartości. |
| Nitki kleju między kartonem i dyszą | Wysoka temperatura dyszy; brudna lub karbonizowana końcówka; klej zdegradowany przetemperaturą; ciężki ścieg | Obniż temperaturę w przedziale; wyczyść lub wymień dyszę; przedmuchaj zdegradowany klej; zredukuj wagę ściegu do minimum zamykającego. |
| Dysza lub filtr kleju zatykają się powtarzanie | Nagromadzenie węgla w wytapiaczu; wilgotność lub zanieczyszczenie w kleju; filtr po terminie serwisu | Przedmuchaj wytapiacz według procedury; wymień filtr; przejrzyj składowanie na wilgotność; zaplanuj czyszczenie dysz zanim węgiel się złączy. |
| Klej spada poza karton | Przesunięta pozycja ściegu; zboczona wysokość dyszy; rozszerzony schemat strumienia | Reguluj ponownie wysokość i schemat dyszy na klapkach; przejrzyj złącza z wyciekiem; potwierdź, że karton staje w właściwej pozycji pod dyszą. |
Awarie dna samoblokującego
| Symptom | Prawdopodobna przyczyna | Sprawdzić i rozwiązać |
|---|---|---|
| Blokada nie siada; dno wyskakuje | Źle regulowany zaginacz; arkusz nie dopasowany do geometrii; cienka lub miękka tektura | Sprawdź ponownie kąt i głębokość zaginacza; potwierdź, że projekt arkusza wspiera blokadę; przejrzyj sztywność dla kartonu i wagi produktu. |
| Karton formuje, ale krawędź blokady się rozpruwa | Bardzo ostry promień zaginania; zły kierunek włókna; ciśnienie na krawędzi | Reguluj geometrię do szerszego promienia; przejrzyj projekt arkusza i kierunek fali; obniż ciśnienie krawędzi, tak aby blokada zaginała bez odchodzenia. |
Awarie pneumatyczne i mechaniczne ogólne
| Symptom | Prawdopodobna przyczyna | Sprawdzić i rozwiązać |
|---|---|---|
| Maszyna chodzi wolno; siłowniki opóźniają | Powietrze poniżej 0,5–0,7 MPa; dławiony filtr lub regulator; usunięty lub odstawiony osuszacz | Przejrzyj powietrze na wejściu; utrzymuj wkłady filtru i regulator; potwierdź osuszacz i spuść kondensat linii. |
| Siłownik rusza się lub traci z tłoka | Zużyte uszczelki tłoka; porysowany tłoczysko; niedostateczne smarowanie | Przejrzyj tłoczysko na ślady; wymień komplet uszczelek; potwierdź regulację olejacza i typ oleju według podręcznika. |
| Pas ślizga się, zbacza lub pokazuje boczne pęknięcia | Zły naciąg; zboczona rolka; zestarzały pas lub obciążony ponad nominał | Reguluj ponownie naciąg do wartości; wyrównaj rolki; przejrzyj tor i wymień na pęknięcia, połysk lub rozciągnięcie. |
| Czujnik wyzwala fałszywie lub zawodzi detekcję | Soczewka pokryta pyłem lub włóknem; czujnik przesunięty z wyrównania; luźne okablowanie | Wyczyść soczewkę; wyrównaj na cel; przejrzyj złącza i okablowanie zanim założysz awarię czujnika. |
| Przerywane zatrzymanie elektryczne bez kodu | Luźny terminal; zużyty od wibracji konektor; uszkodzony kabel blisko ruchomego ramienia | Przejrzyj podłączenia w panelu i stacjach ruchomych; zabezpiecz kable uginające się w cyklu; sprawdź ciągłość zanim wymienisz komponent. |
Zmiana formatu krok po kroku
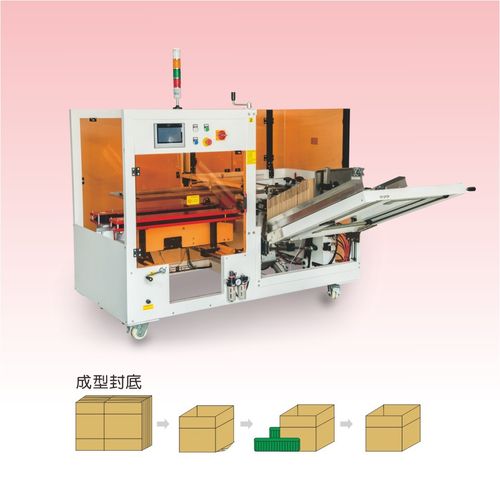
Zmiana trwająca dłużej niż trzeba przeskakuje często planowanie i weryfikację próby. Poniższa procedura traktuje standardową formowarkę liniową w przejściu z jednego formatu na drugi, i obowiązuje tak samo jeśli zamknięcie chodzi taśmą, klejem czy blokadą. Maszyny z recepturami na HMI zachowują odstępy i prędkości; te bez receptur opierają się na pisanych notkach i kartonach odniesienia.
Zanim zaczniesz
- Potwierdź nowe SKU: L/l/H, jakość i fala, typ zamknięcia, prędkość docelową i moc.
- Przejrzyj składowanie materiałów: szerokość i rolkę taśmy, poziom i typ kleju, lub arkusze kompatybilne blokadą.
- Zanotuj aktualne regulacje przed zmianą, by móc odtworzyć poprzednią miarę jeśli trzeba.
- Odblokuj obszar wokół, trzymaj narzędzia i części z dala od drzwi, i trzymaj punkty separacji energii osiągalne.
Zmiana mechaniczna
- Załaduj zachowaną recepturę dla nowego formatu na HMI lub otwórz pisany arkusz regulacji dla tego kartonu.
- Reguluj szerokość magazynka i prowadnice do miar; potwierdź, że stos szedł bez blokowania.
- Rusz szerokość i wysokość ramy, pozycję pasów bocznych i opór wyrównujący dla nowego kartonu.
- Ustal zaginacze i ciśnienie zamknięcia w zależności od wysokości i sztywności.
- Reguluj stację zamykającą: wycentruj głowice i potwierdź szerokość, wyrównaj dysze dla schematu ściegu, lub w zespole gwoździowym przejrzyj pozycję nitu.
- Potwierdź, że osłony siadają i blokady zamykają, i pozwól pójść trzy do pięciu kartonów próbnych przy niskiej prędkości.
Weryfikacja i zwolnienie
- Przejrzyj każdy karton próbny zanim wejdziesz w górę pod kątem kwadratowości, zaginania i jakości zamknięcia.
- Puść krótką partię przy niskiej prędkości, potem wejdź do indeksu docelowego; przejrzyj pierwsze 20 kartonów na krzywo, otwarte dna i awarie.
- Ustal ostateczne regulacje w rejestrze, zanotuj każdą zrobioną regulację i uzupełnij materiały na następny chód.
- Odblokuj aparas wejścia i wyjścia, potwierdź, że wszystkie drzwi są zamknięte, i oddaj maszynę linii.
Realistyczny czas zmiany zależy od tego, ile rusza się pas. Maszyna wąskoprzedziałowa między podobnymi kartonami potrzebuje typowo 10–20 minut; klejowa lub szerokoprzedziałowa przy przesuwaniu ramy, pasów i schematów 20–35 minut, a pierwsza regulacja dla nieznanego arkusza może trwać dłużej. W wysokomieszanych liniach z różnymi zmianami na zmianę wywołanie receptury, regulacje bez narzędzi i części szybkiej zmiany liczą się bardziej niż goła prędkość; stronę TCO tej wagi rozwija podsumowanie kosztów i amortyzacji.
Plan obsługi prewencyjnej
Obsługa planowa dzieli pracę według odstępu. Poniższy plan jest wzorem; idź za odstępem i typem smaru drukowanymi w podręczniku dla konkretnej wersji, i reguluj cykle wymiany jeśli zakład chodzi wilgotną tekturę, zakurzony produkt lub różne zmiany.
| Odstęp | Zadania |
|---|---|
| Codziennie (początek zmiany lub każda zmiana) | Przejrzeć ciśnienie powietrza na wejściu i wartość regulatora; przyssawki na pęknięcia lub spłaszczenie; aparas, końcówki i nitki wejścia i wyjścia; próbkę jakości zamknięcia w uformowanych kartonach; potwierdzić, że osłony zamykają i zatrzymanie reaguje; wyczyścić soczewki czujnika; w klejowym przejrzeć temperaturę i poziom. |
| Tygodniowo | Wyczyścić lub przedmuchać element filtru próżni; naciąg i powierzchnie pasa; smarować prowadnice i przeguby według podręcznika; węże i złącza na wycieki; sprężyny, sworznie i noże na zużycie; wyczyścić nagromadzony klej z osłon i dysz. |
| Miesięcznie | Wymienić przyssawki według liczby cykli lub przejrzeć według stanu; tłoczyska i uszczelki na wycieki; wyrównać czujniki pozycji i klapek; przejrzeć terminale i ugięcie kabli; filtr kleju i stan dysz; dociągnąć mocowania osłon i przejrzeć wsparcie blokady. |
| Kwartalnie | Pasy napędowe na zużycie warstw i rolek; mankiety i punkty obrotu na luz; smarować lub wymieniać komponenty według podręcznika; utrzymywać pompę próżni i osuszacz; przejrzeć wartości czujników ciśnienia i próżni; węże na ścieranie i zewnętrzne pęknięcia. |
| Rocznie | Pełna inspekcja mechaniczna; wymienić części zużywalne po terminie; sprawdzić obiegi bezpieczeństwa i blokady od końca do końca; przejrzeć i odświeżyć składowanie wymienne; zaplanować czy poleca się wizytę serwisową dostawcy; zapisać receptury i regulacje sterowania. |
Części do trzymania pod ręką
Posiadanie właściwych części zużywalnych unika pilnych dopłat po pierwszej awarii. Dokładna lista zależy od typu zamknięcia i formatu, ale poniższe części należą do półki wymiennej standardowej formowarki.
- Przyssawki: komplet na miarę dla ramienia chwytającego.
- Filtry próżni i powietrza: elementy dla drogi próżni, wkłady filtru i regulator dla powietrza.
- Pasy: odcinki formowania i wyjścia najszybciej zużywane z ich mocowaniami.
- Części zaginające: sprężyny, sworznie i noże wymienne dla zaginaczy.
- Komplet uszczelek: komplety siłownika i uszczelki tłoczyska dla siłowników chwytania i zaginania.
- Czujniki: czujniki klapek, kartonu i pozycji używane w maszynie, plus bezpieczniki i wspólne konektory.
- Części klejowe: dysze, filtr i pierścienie węży dla wersji roztopowych; części zużywalne głowic i noże dla taśmy.
- Prowadnice i listwy zużywalne: listwy wymienne tam gdzie prowadnice dotykają krawędzi lub boków.
Śledzenie wydajności i powtarzających się awarii
Decyzje obsługi padają łatwiej, gdy linia niesie proste wskaźniki. Zanotuj blokady i zatrzymania względem liczby wyprodukowanych kartonów, tak aby indeks blokad na 1 000 kartonów pokazał, czy maszyna się degraduje czy SKU jest problematyczne. Śledź wskaźnik pierwszej jakości: kartony formujące i zamykające przy pierwszej próbie bez ponownej obróbki. Rejestruj minuty zmiany na SKU i rozdział między zatrzymania planowane i nieplanowane, i zanotuj liczbę cykli przy każdej wymianie przyssawki lub filtru, by porównać życie części między maszynami.
Indeks blokad rosnący w różnych SKU sygnalizuje prawie zawsze zużycie w przyssawkach, pasach lub prowadnicach; indeks awarii skupiony w jednym typie zamknięcia wskazuje najpierw materiał lub zgodność tektury, nie zużycie. Przejrzyj rejestr miesięcznie z obsługą i nadzorem, i oddaj powtarzające się awarie do specyfikacji, gdy oferuje się następną maszynę. Stronę osłon i blokad bezpiecznej obsługi obejmuje przewodnik bezpieczeństwa i osłon CE.
Jakość nadchodzących arkuszy i jej efekt na dostępność
Wiele awarii rodzi się zanim arkusz dotrze do maszyny, a personel traktujący każde zatrzymanie jako problem mechaniczny traci czas goniąc przyczyny w zasilaniu. Wady do przejrzenia na wejściu to zgnieciony lub pęknięty szew bigowania, nierówna wysokość fali, ciśnienie podnoszące powierzchnię, pozwijane wilgotnością kąty, zdeformowane składowaniem powierzchnie i przycięte krawędzie nie dopasowane do projektowanego arkusza. Arkusz trzymany w wilgotnym składowaniu bierze wilgotność w krawędziach, traci sztywność i może przykleić się do następnego arkusza; trzymany bardzo sucho może naładować statycznie i pobrać kilka arkuszy. Oba stany pokazują się nawet przy nietkniętej maszynie jako awarie chwytania lub blokady.
- Przechowuj arkusze płasko i z dala od podłogi, i pozwól im zbilansować się do temperatury i wilgotności zakładu przed zasilaniem.
- Odrzucaj arkusze z uszkodzonymi bigowaniami, odchodzącymi kątami lub zgniecionymi falami zanim dotrą do magazynka.
- Reguluj jakość i falę do wagi kartonu; tektura lżejsza niż przepisana ugina się lub wybrzusza w formowaniu.
- Śledź wskaźniki awarii dla dostawcy i wysyłki, i oddaj powtarzające się problemy do zakupów, zamiast rozregulowywać maszynę dla kompensacji.
Gdy nowy projekt arkusza chodzi pierwszy raz, zarezerwuj krótki czas próby zanim nazwiesz maszynę poza specyfikacją. Geometria zaginania, miary klapek i regulacja ciśnienia mogą wymagać małych zmian regulacji, a te rejestruje się względem SKU, tak aby późniejsze zmiany startowały z właściwej bazy. Jeśli ten sam arkusz zawodzi w dwóch odrębnych maszynach, problem jest prawie pewny w arkuszu lub jego stanie, nie w formowarkach.
Czytanie liczb dostępności
Indeksy blokad i wartości odniesienia wydajności wahają się dla produktu i tektury, ale metoda śledzenia pozostaje ta sama. Policz zatrzymania trzymające cykl i kartony wyprodukowane w środku, potem oblicz blokady na 1 000 kartonów i proporcję kartonów uformowanych i zamkniętych poprawnie przy pierwszym kroku. Stabilna maszyna na jednolitych arkuszach ma spaść w niski indeks, z większością kartonów przy pierwszej próbie; trend rosnący wzdłuż tygodni, nie luźna zła pogoda, jest sygnałem do przejrzenia części zużywalnych. Porównaj ten sam wskaźnik między maszynami i zmianami, tak aby luka w technice operacji lub wysyłka tektury widziała się względem normalnych wahań.
Utrzymuj konkretny rejestr: stacja, kod lub symptom, domniemana przyczyna, podjęty środek, wymienione części i liczba cykli. Rejestr notujący tylko blokadę odblokowaną nie pokazuje, czy przyssawki, filtry lub pasy dochodzą do końca życia, ale ten łapiący realne rozwiązanie zostawia obsłudze zaplanować wymianę w oknach programowanych, zamiast reagować na zatrzymania. Przejrzyj rejestr miesięcznie z nadzorem i oddaj powtarzające się awarie do następnej specyfikacji lub przeglądu wymiennego.
Częste błędy obsługi
Chodzenie przyssawek ponad ich życie. Pęknięty warg traci próżnię zanim przyssawka spadnie z ramienia; wymiana według stanu lub planu cykli unika powtarzanych alarmów i podwójnych pobrań.
Ignorowanie stanu tektury. Wilgotne, pozwijane lub naładowane statycznie arkusze powodują najłatwiej unikane blokady. Uwarunkuj tekturę zanim obwinisz maszynę, i przejrzyj wilgotność i składowanie tam gdzie arkusze czekają w magazynku.
Przeskakiwanie wymiany filtru. Filtry próżni i powietrza dławią przepływ stopniowo, tak aby maszyna mogła chodzić wolna tygodniami zanim ktoś zarejestruje awarię. Respektuj odstęp filtru, zamiast czekać na całkowitą stratę.
Dociskanie prowadnic za mocno. Prowadnice ustawione bardzo wąsko blokują arkusz i tworzą blokady wyglądające na awarie zamknięcia lub formowania. Luz idzie za grubością, nie za stałym chwytem; poluzuj do wartości gdy karton się bierze w ramie.
Czyszczenie systemów klejowych złymi narzędziami. Karbonizowany klej odbiera się według procedury dostawcy; ostre narzędzia mogą uszkodzić gniazda dysz i węże, a przetemperatura wytapiacza degraduje klej szybciej. Przedmuchuj według planu, zamiast zeskrobywać po blokadzie.
Wymiana czujników zanim przejrzy się soczewkę i okablowanie. Większość awarii czujnika wraca do brudnej soczewki, przesuniętego celu lub luźnego konektora. Wyczyść i wyrównaj najpierw, sprawdź ciągłość potem, i wymień czujnik tylko gdy te próby przejdą.
Jak formowarka dopasowuje się w utrzymanej linii
Formowarka zasila uformowane kartony do załadunku; potem zgrzewarka kartonów lub maszyna zamykająca zamyka wieko, a strefy maszyna spinająca i paletyzacja mogą iść w zintegrowanej linii pakowania. Wspólne przenośniki wymagają tego samego poziomu przeglądu pasa i wejścia formowarki, a zatrzymanie linii rejestruje się według stacji, tak aby wąskie gardło widziało się. Ponieważ w tym języku nie ma indywidualnych stron formowarek, typy standardowe i średnie wymienia się w widoku produktów: formowarka 1, formowarka 2 i formowarka średnia jako dostępne schematy; opcja klejowa rozwija się w formowarce termotopliwej, a opcja gwoździowa w zespole gwoździowym zamknięcia.
Aby porównać typ zamknięcia za tymi notkami, zobacz porównanie samoblokowania, taśmy i kleju i prezentację dostawcy we wstępie formowarki SunAura termotopliwej. Budżet i amortyzacja stoją obok dostępności w przewodniku TCO, a oczekiwania zgodności rozwijają się w odniesieniu bezpieczeństwa i osłon. Kwestie konkretnej awarii, zmiany lub wymiany mogą iść przez formularz kontaktowy z modelem, formatami i kodem lub symptomem.
