Dlaczego bezpieczeństwo zaczyna się na etapie specyfikacji
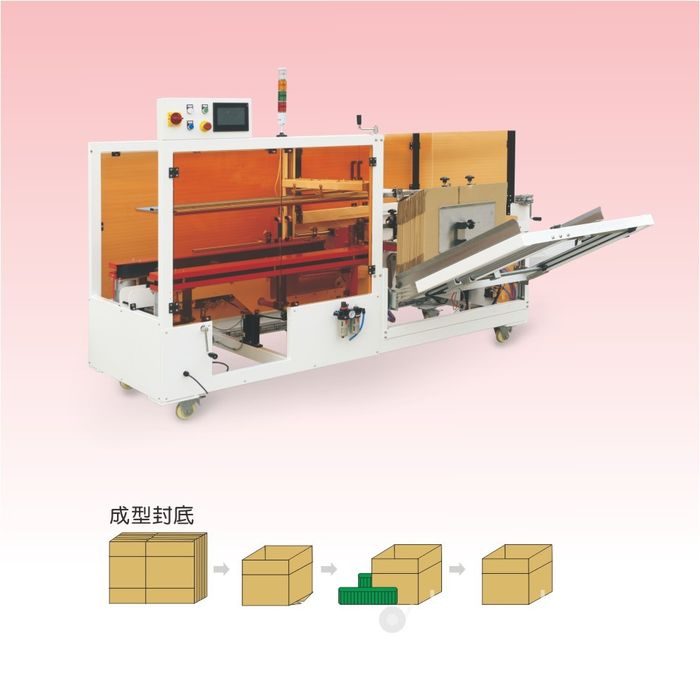
Automatyczna formowarka skupia magazynek, chwytak próżniowy, formowanie tłokowe, zaginacz i stację zamykającą w jednej ruchomej ramie. Większość jej cyklu pozostaje za osłonami, ale zagrożenia są realne: punkty zgniatania, gdzie zaginają klapki, punkty dociskania w strefie formowania, ruchome pasy i siłowniki, obiegi powietrza, a w wersjach klejowych system roztopowy doprowadzający klej do 160–180 °C. Maszyna wyglądająca spokojnie i obudowana może równie dobrze narazić operatora na uraz ręki, jeśli brakuje osłony, blokada została zwarta, lub procedura regulacji pozwala komuś włożyć rękę do ruchomej stacji.
Bezpieczeństwo w formowarce rozstrzyga się przed zakupem. Pakiet osłon, logika blokad, układ przycisku awaryjnego, dokumenty i szkolenie idące z maszyną są wyborem specyfikacyjnym, nie czymś do taniego dodania po instalacji. Ten przewodnik nakreśla strefy zagrożenia w typowej formowarce, przedstawia normy obowiązujące w UE i punkty odniesienia dla innych rynków, i wymienia, co musi figurować w ofercie, teczce technicznej i podręczniku. Kieruje go do zespołów zakupowych, inżynierii zakładu i obsługi oceniających formowarkę dla linii; nie zastępuje własnej oceny ryzyka maszyny według reguł rynku.
Strefy zagrożenia w formowarce
Droga maszyny od zasilania do wyjścia pokazuje, gdzie może dojść do kontaktu. Każda strefa niesie odrębne zagrożenie i odrębną odpowiedź ochronną.
| Strefa | Co się rusza | Zagrożenie | Główny środek |
|---|---|---|---|
| Magazynek i zasilanie | Stos arkuszy, platforma podnosząca, prowadnice | Ręka lub palce między krawędziami arkusza i ramy; wyrzucenie arkusza przy nieudanej separacji | Chroniony otwór zasilania, zatrzymanie arkuszy, wspomagania separacji, blokada dostępu |
| Stacja chwytaka próżniowego | Przyssawka, ramię chwytające, dmuchawa lub pompa | Ruch ramienia, ssanie przyssawki, cięcie próżniowe, zagrożenie linii powietrza | Obudowana strefa, nadzór próżni, zatrzymanie kontrolowane przy awarii |
| Tłok i strefa formowania | Tłok formujący, pasy boczne, rama wyrównująca | Zgniatanie i docisk przy otwieraniu do rury; ruchome pasy | Osłony stałe na ramie; frontowe drzwi dostępu blokowane |
| Strefa zaginania | Zaginacze, noże, ramiona dociskowe | Punkty zgniatania na klapkach wewnętrznych i zewnętrznych; powrót zaginania sprężynowy | Chroniona strefa; cykl i ciśnienie sprawdzone przy starcie |
| Stacja zamykająca | Głowice, płyta udarowa, wytapiacz, węże, dysze lub nit gwoździowy | Kontakt z głowicą; oparzenia gorącym klejem; krople z dyszy; zasilanie gwoździ | Osłona stacji, znak gorących powierzchni, ochrona dysz, sterowanie własne dla typu |
| Pas wyjściowy | Pas wyjściowy, transfer do zgrzewarki lub pakowaczki | Ręka wciągnięta na wejściu przenośnika; kontakt z następnym kartonem | Osłona przenośnika, pokrywy wejścia, przycisk awaryjny osiągalny od wyjścia |
Zagrożenia wtórne rozciągają się na całą maszynę. Powietrze 0,5–0,7 MPa może spowodować bicz luźnego węża lub wyrzucenie fragmentów; wylot pneumatyczny może nieść mgłę olejową lub pył tekturowy. Hałas siłowników, pasów i pompy spada często do 75–85 dB(A), co wymaga ochrony słuchu w starszych zakładach. Tektura uwalnia włókna i pył gromadzące się w osłonach, pasach i częściach elektrycznych, a arkusze wilgotne lub pozwijane podnoszą awarie kuszące operatora, by włożyć rękę w trakcie cyklu.
Ramy prawne i normy
Dla maszyn wprowadzanych na rynek UE podstawą jest dyrektywa maszynowa 2006/42/WE. Ustala zasadnicze wymagania zdrowia i bezpieczeństwa, jakie maszyna musi spełnić, i nakłada producentowi zebrać teczkę techniczną, zrobić ocenę ryzyka, wystawić deklarację zgodności UE i umieścić oznakowanie CE przed sprzedażą. Dyrektywa obejmuje osłony, sterowanie, przycisk awaryjny, materiały, hałas, instrukcje i informację dla operatora. Dostawca eksportujący do UE musi móc pokazać deklarację i teczkę, która ją wspiera; kupujący powinien ich żądać przed odbiorem.
Normy zharmonizowane i odniesienia niosą szczegół inżynierski za dyrektywą. Typowy zestaw dla maszyn pakujących obejmuje poniższe. Są punktami odniesienia dla oceny, nie listą zastępującą profesjonalny projekt bezpieczeństwa.
- EN ISO 12100 — Bezpieczeństwo maszyn: ogólne zasady projektowania, ocena i redukcja ryzyka. Definiuje sekwencję identyfikacji i redukcji, jaką projekt ma przejść.
- EN ISO 13849-1 — Części sterowania związane z bezpieczeństwem: projekt obiegów i poziomy osiągów. IEC 62061 obejmuje to samo pole dla sterowań elektrycznych z klasyfikacją SIL. Blokady, światło i obiegi zatrzymania ocenia się względem nich.
- EN 60204-1 — Wyposażenie elektryczne maszyn: wyłącznik, sterowanie, ochrona, znakowanie i IP obudów w środowisku.
- EN ISO 14120 — Osłony: ogólne wymagania projektowania i budowy osłon stałych i ruchomych, w tym materiały i miary otworu.
- EN ISO 14119 — Urządzenia blokujące związane z osłonami: zasady doboru, montażu i funkcji, w tym ochrona przed manipulacją.
- EN 61496 — Bezkontaktowe urządzenia ochronne jak światło, używane tam gdzie stała osłona blokowałaby dostęp wejścia lub wyjścia.
- EN ISO 13850 — Zatrzymanie awaryjne: zasady projektowania i układ funkcji i organów.
Poza UE ramy odniesienia się wahają. W Stanach Zjednoczonych OSHA 29 CFR 1910.212 ustala ogólny wymóg osłon, 1910.219 obejmuje ochronę przekładni mechanicznych, a bezpieczeństwo przenośników idzie za ANSI B20.1. Kupujący zaopatrujący zakłady na tych rynkach musi potwierdzić, że reguły OSHA i ANSI obowiązują i czy pakiet dostawcy je respektuje. Na każdym rynku prawna odpowiedzialność za zgodność spada na tego, kto stawia tam maszynę, stąd ocena i dokumenty do przejrzenia lokalnie, zamiast wyprowadzać tylko z oznakowania CE.
Projekt osłon: osłony stałe, blokady i dostęp
Osłony w formowarce padają na trzy praktyczne typy. Stałe pokrywają strefy, których nie trzeba regularnie otwierać: górne i boczne powierzchnie ramy, drogę pasa i tył. Ruchome to drzwi lub elementy przesuwne otwierane do czyszczenia, odblokowania i obsługi; niosą blokady zatrzymujące ruch niebezpieczny przy otwarciu. Bezkontaktowe urządzenia jak światło chronią otwory, gdzie stałe drzwi hamowałyby rutynowy dostęp, na przykład wejście lub wyjście.
Projekt osłon musi iść za hierarchią EN ISO 14120: osłony należy mocować pewnie, nie wychodzić łatwo, być z materiału odpornego na środowisko i ustawić się tak, aby otwór nie sięgał punktu zgniatania lub dociskania. Bursztynowe powierzchnie lub jasny poliwęglan pozwalają widzieć cykl bez otwierania osłony. Osłony nie mogą tworzyć nowych pułapek, a mocowania nie mogą się rozluźniać ręcznie bez narzędzi tam gdzie przypadkowe zdjęcie jest ryzykiem. Każdą osłonę zdjętą w obsłudze należy odłożyć zanim wróci się do produkcji; podręcznik ma to nazwać regułą stałą.
Osłony blokowane reguluje EN ISO 14119. Blokada musi zatrzymać ruch niebezpieczny przy otwarciu, a maszyna nie ma się ponownie uruchomić, podczas gdy osłona jest zamknięta, a reset uruchamia się organem świadomym. Wyłącznik mostkowy lub obejście ma być kluczowe lub ograniczone do autoryzowanego użycia regulacji i serwisu, a jego użycie rejestrowane lub widoczne na HMI. Same wyłączniki montuje się tak, aby nie mogły wyjść blokując napęd lub zaklejając wyłącznik; projekty magnetyczne kodowane i z oddzielnym napędem redukują manipulację wobec prostych wyłączników mechanicznych.
Sterowanie bezpieczeństwa: zatrzymania, reset i tryb regulacji
System sterowania niesie funkcje, których osłony same nie pokrywają. Układ zatrzymania awaryjnego idzie za EN ISO 13850: grzybkowe przyciski czerwone na żółtym tle, osiągalne ze stacji i z dwóch stron, okablowane do obiegu odbierającego ruch niebezpieczny bez tworzenia nowego zagrożenia. Funkcja zatrzymania nie ma opierać się tylko na rozkazie programowym sterownika; przekaźniki bezpieczeństwa lub kontroler nadzorują obieg według EN ISO 13849-1 lub IEC 62061.
Po zatrzymaniu na blokadę, zablokowanie lub awarię ponowny start ma być świadomym działaniem na HMI lub własnym przyciskiem reset, nie kontynuacją automatyczną. Reset ma być możliwy tylko po usunięciu przyczyny i zamknięciu osłony. Prace regulacji i zmiany używają trybu impulsowego przy zmniejszonej prędkości, gdzie operator może zatrzymać ruch natychmiast; sterowanie dwuręczne może się ustalić tam, gdzie jedna ręka ma pozostać blisko zagrożenia podczas regulacji. HMI ma pokazywać aktywne blokady, historię awarii i stan próżni lub ciśnienia, by zdiagnozować zatrzymanie bez otwierania osłony.
Światło na wejściu lub wyjściu wymaga określonej strategii muting, gdy przechodzą kartony; czujniki mutingu ustawia się tak, aby światło nie zasłaniało się przed ręką wchodzącą z kartonem. Wolne przestrzenie wokół maszyny muszą trzymać minimalny dystans, jaki ustala norma ochronna, a znaki ostrzegawcze mają znakować strefy zasięgu nawet przy zamkniętej osłonie.
Termotopliwy i ryzyko oparzenia
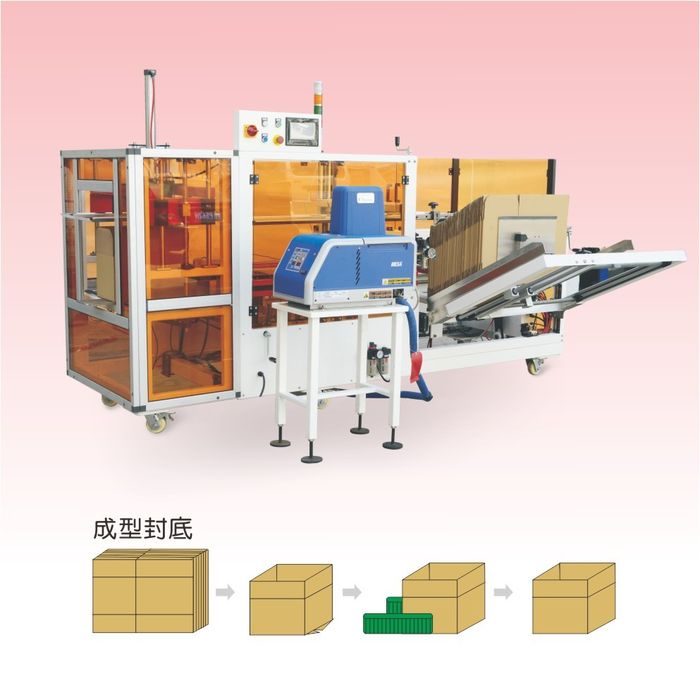
Systemy roztopowe grzeją klej termoplastyczny do około 160–180 °C zanim dotrze wężami i dyszami do klapek. W tej temperaturze kontakt ze skórą powoduje oparzenia natychmiast, a krople lub nitki mogą spaść na ręce, odzież lub pobliskie powierzchnie. Zagrożenie leży w czterech punktach: zbiornik i bęben wytapiacza, ogrzewane węże, dysze i punkt aplikacji, oraz klej nagromadzony w osłonach lub ramie.
Środki po stronie maszyny muszą obejmować izolowane pokrywy gorących powierzchni, ochronę wokół dysz, kształt dyszy antykroplowy i widoczne znaki wysokiej temperatury na wytapiaczu i drodze. Prowadzenie węży należy chronić przed zgniataniem, ścieraniem i przejściem stóp, a złącza przeglądać na wycieki w obsłudze planowej. Kartę charakterystyki (SDS) dostawcy trzyma się pod ręką, z procedurą pierwszej pomocy przy oparzeniach klejem: chłodź strefę w bieżącej wodzie, nie odrywaj kleju ze skóry, i szukaj pomocy medycznej przy ciężkich oparzeniach. Operatorzy pracujący blisko wytapiacza muszą używać rękawic odpornych na ciepło i ochrony oczu; szerokie rękawy i biżuterię trzyma się z dala od dysz.
Podczas zatrzymania i czyszczenia ustalona sekwencja depresuryzacji i chłodzenia jest kluczowa: zanim pracuje się w wężu lub dyszy trzeba odebrać ciśnienie, i nikt nie ma otwierać gorącego systemu. Pary ogrzanego kleju przegląda się względem danych dostawcy; tam gdzie wentylacja jest słaba, miejscowe odsysanie na dyszach unika, by pary i pył łączyły się w strefie oddechowej. Klej nagromadzony w osłonach, pasach i czujnikach odblokowuje się w planie obsługi, tak aby nie wracał ryzykiem pożaru lub blokady.
Hałas, powietrze i wyrzucane arkusze
Powietrze porusza siłowniki chwytania, zaginania i dociskania, a linia powietrza z wyciekiem lub luźna może biczować pod ciśnieniem. Maszyna musi mieć odłączalne zasilanie powietrza z zaworem na kłódkę, filtrem i regulatorem, a węże należy wiązać, tak aby ruch nie ocierał o krawędzie ramy. Otwory wylotowe mają celować z dala od stacji i stref gromadzenia pyłu. Wymóg ciśnienia, typowo 0,5–0,7 MPa, ma figurować w podręczniku, tak aby niedowymiarowane lub zanieczyszczone zasilanie nie powodowało nieregularnego cyklu.
Hałas w formowarce pochodzi z synchronizujących siłowników, pompy lub dmuchawy, pasów i separacji arkuszy. Tam gdzie zmierzona wartość przekracza lokalny limit ekspozycji, potrzebna ochrona słuchu, a maszynę przegląda się w redukcji hałasu u źródła: tłumione wyloty, tłumione osłony i izolowane wsparcie pompy. Wyrzucane lub podwójnie pobrane arkusze mogą wyrzucać kawałki tektury z zasilania; zatrzymanie, szczotki separujące lub noże powietrzne i chroniony otwór obniżają to ryzyko, a operatorzy mają się oddalić od strony zasilania w trakcie cyklu.
Tektura, taśma i klej dopasowane do kontaktu spożywczego
Gdy pakowany produkt to żywność, napój, lek lub dobro mogące dotknąć zewnętrza kartonu, same materiały opakowania padają pod reguły kontaktu spożywczego, nawet jeśli karton pozostaje poza opakowaniem pierwotnym. Tekturę falistą, taśmę, termotopliwy i każdą powłokę drukowaną ocenia się dla przewidzianego użycia, a dostawca ma przynieść precyzyjne deklaracje zgodności lub kontaktu.
- Ramy UE: Rozporządzenie (WE) nr 1935/2004 obejmuje materiały i wyroby przeznaczone do kontaktu z żywnością, w tym komponenty papieru i tektury; dla pewnych materiałów stosują się miary szczegółowe i limity migracji. Potwierdź, czy tektura i klej respektują miary mające zastosowanie do produktu.
- Ramy Stanów Zjednoczonych: Reguły FDA substancji kontaktu spożywczego pod 21 CFR regulują kleje, powłoki i komponenty papieru mogące dotknąć żywności; przejrzyj stan składników i każde zezwolenie, jakiego wymaga przewidziane opakowanie.
- Papier i tektura: Typy włókna recyklingowego mogą nieść ograniczenia w zależności od żywności i bariery między opakowaniem a kartonem; potwierdź skład, zawartość skrobi lub kleju, i czy pył lub zużycie włókna mogłoby przejść do produktu lub opakowania.
- Kleje i taśma: Receptury termotopliwe, taśma i każdy promotor przyczepności dopasowuje się do stanu kontaktu linii; pozostałości, nitki i krople czyści się, by nie dotknęły produktu lub opakowania końcowego.
Projekt higieniczny idzie tą samą logiką co osłony: powierzchnie muszą dać się czyścić, wilgoć nie ma się gromadzić w martwych kątach, a obudowy mają oprzeć się myciu tam, gdzie instalacja regularnie się płucze. IP według EN 60204-1 dopasowuje się do częstotliwości mycia; maszyna w suchym składowaniu wymaga mniej ochrony antykorozyjnej niż w wilgotnej fabryce spożywczej. Pył i włókna odsysa lub czyści się w planie obsługi obudów, pasów i osłon, bo nagromadzenie dotyka zarówno czystości, jak i ryzyka pożaru.
Dokumenty, szkolenie i przegląd ciągły
Zgodna maszyna opiera się na zestawie dokumentów, których kupujący może naprawdę użyć. Dla dostaw UE teczka techniczna za deklaracją CE obejmuje ocenę, pełną budowę maszyny, opis obiegów sterowania, schematy osłon, zastosowane normy i wyniki prób. Dostarczany podręcznik ma obejmować przewidziane użycie, zagrożenia i ryzyka resztowe, instalację, podłączenie elektryczne i powietrze, zmianę formatu, reakcję na awarie, obsługę planową, wymianę części i plan smarowania. Schematy elektryczne i pneumatyczne mają towarzyszyć podręcznikowi, z listą wymienną i źródłem części zużywalnych.
Szkolenie operatorów ma obejmować projekt sterowania, bezpieczny załadunek, sens blokad, reakcję na zatrzymanie, procedurę odblokowania, wymagania ŚOI i regułę trzymania osłon zamkniętych w produkcji. Personel obsługi potrzebuje procedur blokady/etykiety (LOTO) dla serwisu: odłączyć elektryczność i powietrze zanim otworzy drzwi lub włoży rękę. Plan regularnego przeglądu ma kontrolować mocowania osłon, funkcję blokad, obieg zatrzymania, stan węży i dysz, zużycie pasa i przyssawek, oraz istnienie znaków. Trzymaj rejestr awarii, interwencji i wymian, tak aby powtarzające się zatrzymania przejrzeć względem oceny.
Przebieg oceny ryzyka policzony
Aby pokazać, jak normy działają w praktyce, weź typowy scenariusz: operator ładujący arkusze przed maszyną taśmową średniej prędkości i obserwujący cykl. Identyfikacja zagrożeń wymienia możliwe kontakty: palce między krawędziami w zasilaniu, ręka w ramie podczas blokady, kontakt z głowicą i luźny obiekt widziany wciągnięty na wyjściu. Każdy kwalifikuje ryzyko po dotkliwości i ekspozycji, a potem redukuje się w standardowej sekwencji: najpierw wyeliminować zagrożenie, potem zastosować osłony i sterowanie, potem dodać informację i szkolenie.
W otworze zasilania nie da się wyeliminować, bo arkusze muszą wejść, projekt przechodzi wtedy do osłony: ograniczony, wymiarowany otwór, tak aby ręka nie sięgała punktu zgniatania, zatrzymanie i szczotki lub noże powietrzne. Blokowane drzwi pokrywają tylny dostęp do strefy formowania. Do odblokowania podręcznik definiuje zatrzymanie, odłączenie i blokadę zanim włoży się rękę, a tryb impulsowy pozwala prowadzić arkusz próbny bez stałego cyklu. Ryzyka resztowe pozostające po tych środkach, jak stanie blisko zasilania przy separacji, figurują w podręczniku jako instrukcje. Ten sam przebieg powtarza się dla wersji klejowej, gdzie dysza i wytapiacz dodają sekwencję oparzenia zmieniającą kwalifikację dotkliwości każdego zagrożenia zasięgu.
Dwie próby idą za oceną w dniu powszednim. Najpierw każda osłona i blokada wymieniona w ofercie ma być w dostarczonej maszynie, a każde urządzenie bezpieczeństwa próbuje się przy starcie: otwórz każde drzwi i potwierdź zatrzymanie, uruchom światło i potwierdź przerwanie, naciśnij każdy przycisk awaryjny i sprawdź, że obieg pada, by wystartować tylko resetem. Potem przegląd ryzyk na miejscu ma pomyśleć kombinacje, których dostawca nie znał: ruch liniowy, przechodzący goście, dostęp obsługi od góry i interfejsy z sąsiednimi urządzeniami. Te lokalne warunki mogą wymagać dodatkowych barier, znaków podłogowych lub sygnałów nawet gdy maszyna respektuje swoją normę projektową.
Ryzyka resztowe i bezpieczne stanowiska
Żadna osłona nie eliminuje każdego ryzyka, a podręcznik ma nazwać jasno resztowe. W formowarce są typowo oddalanie się od otworu zasilania w trakcie cyklu, obowiązek odłączenia energii przed serwisem, oczekiwane ŚOI blisko systemu klejowego i instrukcja, by nie wkładać ręki za osłonę do odblokowania wolnego pasa lub źle zagiętej klapki. Operatorzy mają się ustawić tam, gdzie widzą HMI i stację bez pochylania się ku zagrożeniu, a rutynowe zadania jak doładowanie arkuszy lub taśmy projektuje się wokół stabilnego oparcia i, jeśli możliwe, dostępu dwuręcznego. Coroczne odświeżenie instrukcji bezpieczeństwa i przećwiczona reakcja zatrzymania trzymają reguły obecne, nawet jeśli personel krąży między stacjami lub szkolą się nowi operatorzy.
Porządek na stacji też zasila bezpieczeństwo. Aparas, nitki kleju i końcówki taśmy gromadzą się na wejściu i wyjściu; są ryzykami poślizgnięcia i potknięcia i mogą przyciągnąć się do pasów lub czujników. Wolna przestrzeń wokół, czyszczenie na cykl i stały pojemnik odpadów trzymają strefę używalną i obniżają pokusę włożenia ręki do chodzącej stacji, by rozwiązać małą blokadę. Osłony należy czyścić, tak aby bursztynowe powierzchnie pozostały dość przezroczyste do przeglądu cyklu, a znaki odkładać, jeśli się zmażą lub odkleją, tak aby ostrzeżenia pozostały czytelne.
Typowe luki zgodności w maszynach pakujących
| Luka | Dlaczego zawodzi | Co przejrzeć w ofercie |
|---|---|---|
| Osłony przyklejone lub przywiązane otwarte dla wygody | Zdejmuje barierę fizyczną między operatorem a punktami zgniatania; anuluje wbudowaną redukcję ryzyka | Projekt blokady, wsparcie wyłącznika antymanipulacyjne, reguła podręcznika odkładania po serwisie |
| Blokada zwarta przy szukaniu awarii | Wyłączony obieg bezpieczeństwa; maszyna startuje z otwartym dostępem, najcięższa awaria sterowania | Obejście kluczowe, mostek rejestrowany, nadzór obiegu według 13849-1 |
| Przycisk awaryjny nieobecny lub źle postawiony | Operator nie może zatrzymać ruchu ze stacji; zatrzymanie nie idzie przez obieg bezpieczeństwa | Układ zgodny 13850, przekaźnik lub kontroler, zasięg z dwóch stron |
| Gorące powierzchnie bez znaku ani ochrony | Wytapiacz, węże i dysze osiągają temperaturę oparzenia; kontakt kroplowy powoduje uraz | Izolowane pokrywy, ochrona dysz, znak, procedura depresuryzacji, SDS pod ręką |
| Bez dostarczonej oceny ani deklaracji | Nie ma dowodu, że zasadnicze wymagania potraktowano; zgodność nie jest przejrzalna po dostawie | Podsumowanie teczki, deklaracja, lista norm, podręcznik i schematy |
| Wersja mycia nieokreślona | Obudowy i materiały korodują w wilgotnych środowiskach spożywczych lub chemicznych; pył i wilgoć się gromadzą | IP według 60204-1, wersja nierdzewna lub chroniona, projekt mywalnych powierzchni |
| Materiały kontaktu bez prób | Tektura, taśma lub klej może nie pasować do opakowania spożywczego lub farmaceutycznego; migracja i zgodność bez przeglądu | Deklaracje kontaktu, deklaracje kleju i tektury dopasowane do produktu i rynku |
Lista bezpieczeństwa przed zakupem
- Potwierdzony rynek docelowy: deklaracja maszyn UE, odniesienia OSHA/ANSI lub lokalne reguły mające zastosowanie do zakładu.
- Nakreślone strefy zagrożenia względem projektu: magazynek, chwytak, formowanie, zaginanie, zamknięcie i wyjście.
- Wymieniony pakiet osłon: osłony stałe, ruchome blokowane, światło lub inne urządzenia.
- Opisany obieg bezpieczeństwa: kontroler lub przekaźnik, poziom osiągów lub SIL, okablowanie zatrzymania i blokady.
- Ustalone zachowanie restartu i resetu: świadomy reset na HMI, bez kontynuacji automatycznej, tryb impulsowy dla regulacji.
- Potraktowane środki termotopliwe: izolacja, ochrona dysz, znak, sekwencja depresuryzacji, ŚOI, SDS i, jeśli trzeba, odsysanie par.
- Przejrzane materiały kontaktu dla produktu: tektura, taśma, klej, powłoki drukowane i deklaracje.
- Wymagane dokumenty: ocena, deklaracja, podręcznik, schematy, lista wymienna, plan szkolenia.
- Plan przeglądu i obsługi dla osłon, blokad, zatrzymania, przyssawek, pasów i systemu klejowego włącznie.
- Potwierdzone przygotowanie zakładu: wyłącznik, powietrze, powierzchnia i stacje dostępu przed instalacją.
Jak bezpieczeństwo dopasowuje się w szerszej linii
Widok produktów obejmuje wersje standardowe i średnie, do których odnosi się ten przewodnik. Formowarka nie pracuje sama. Dostarcza uformowane kartony do załadunku, a potem do zgrzewarki kartonów lub maszyny zamykającej, a wspólna strefa przenośników niesie jej własne wymagania ochrony i zatrzymania. W zintegrowanej linii pakowania obiegi bezpieczeństwa łączą się często między stacjami, stąd blokady, zatrzymanie i logika resetu formowarki muszą być kompatybilne ze sterowaniem linii, nie okablowane po fakcie. Program przenośników traktuje długości i transfery, a odniesienia budowy i certyfikaty podsumowuje strefa certyfikaty i patenty.
Dla mechaniki za tymi sterowaniami zobacz jak automatyczna formowarka przechodzi chwytanie, formowanie, zaginanie i zamknięcie, i porównaj trzy zamknięcia w porównaniu samoblokowania, taśmy i kleju. Widok marki jest w prezentacji formowarki SunAura termotopliwej, podczas gdy konsekwencje budżetowe pracuje podsumowanie kosztów i TCO. Gdy maszyna chodzi, przewodnik rozwiązywania problemów i zmiany formatu obejmuje diagnozę i odstępy trzymające osłony funkcjonalne. Kwestie konkretnych osłon lub dokumentów mogą iść przez formularz kontaktowy z rynkiem i typem produktu.
