Co robi automatyczna formowarka w jednym cyklu
Automatyczna formowarka pobiera płaski złożony arkusz ze stosu, otwiera go do czterościennej rury, zagina klapki i zamyka dno, tak aby karton mógł przejść do napełniania. Stoi na początku opakowania końcowego: przed pakowaczką lub stacją wkładania, przed zgrzewarką wieka i przed spinaniem oraz paletyzacją. Stanowisko ręczne lub półautomatyczne składa karton ręcznie; wersja automatyczna powtarza te same ruchy na każdym arkuszu w stałym rytmie, a jej wydajność określa zasilanie, przebieg sekwencji i stan części zużywalnych, nie umiejętność operatora.
Ta karta prowadzi arkusz przez maszynę i nazywa zespoły, ruchy oraz stojące za nimi liczby. Patrz na standardowe ramy linii SunAura: wydajność 8–25 kartonów/min, format od około 200×150×100 mm do 600×400×400 mm w zależności od ramy, magazynek 50–100 arkuszy, od czterech do ośmiu przyssawek na głowicę, powietrze 0,6 MPa i kwadratowość około ±2 mm na ramie prowadzonej pneumatycznie lub serwo. Wartości ruszają się z miarą, jakością i konfiguracją; próba odbiorcza w fabryce na własnym arkuszu jest rozstrzygająca.
Zrozumienie cyklu służy trzem rzeczom. Kupujący może zadać właściwe pytania w ofercie, obsługa widzi, gdzie rodzi się blokada lub złe otwarcie, a sposób, w jaki prędkość i zapotrzebowanie powietrza dopasowują się do reszty linii, pozostaje jasny. Maszyna nie jest czarną skrzynką: każda stacja ma własną sekwencję, własne części zużywalne i własny tryb awarii, a większość problemów wraca do jednej z tych stacji, nie do sterownika.
Główne zespoły
Standardowa formowarka liniowa dzieli się na siedem stref roboczych. Magazynek trzyma stos płaskich arkuszy i podnosi górny arkusz do pozycji chwytania. Głowica chwytaka próżniowego niesie przyssawki, które ściągają arkusz ze stosu. Rama formująca, czasem zwana tłokiem lub strefą otwierania, ciągnie i prowadzi arkusz do czterościennej rury. Zaginacz klapek zamyka najpierw małe, potem duże. Stacja zamykająca nanosi taśmę lub termotopliwy na dno. Taśma wyjściowa wypycha zamknięty karton do następnej stacji. Panel, czujniki i osłony łączą strefy i zatrzymują cykl, jeśli arkusz zasili się źle lub osłona się otworzy.
Ramy dzielą to samo rozmieszczenie, nawet gdy zmienia się typ zamknięcia. Formowarka taśmowa i klejowa używają tego samego magazynka, tego samego chwytaka i tej samej sekwencji; różnica leży w stacji za zaginaczem: w jednej głowica z rolką, rolką dociskową i nożem; w drugiej wytapiacz, węże i dysze. Ramy ciężkie i wielkoformatowe używają większych przyssawek, mocniejszych ramion i szerszego luzu prowadnic, ale porządek cyklu pozostaje identyczny.
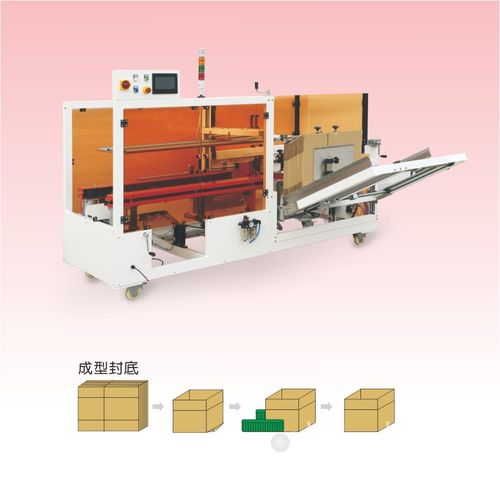
Faza 1: zasilanie i podnoszenie magazynka
Operator ładuje stos arkuszy RSC lub sztancowanych do magazynka, zwykle przez pochylony lej z boku lub z tyłu. Mechanizm podnoszący unosi stos, tak aby górny arkusz był w pozycji chwytania; w miarę pobierania arkuszy podnoszenie nadąża, by trzymać następny w zasięgu. Pojemność standardowych ram wynosi 50–100 arkuszy, większe leje są opcjonalne dla długich serii. Uzupełnienie powoduje krótkie zatrzymanie; rozmiar leja jest więc wyborem planistycznym na linii wysokowolumenowej: mniejszy magazynek oznacza więcej przerw, większy więcej przestrzeni i cięższy stos do załadowania.
Stan arkuszy określa wszystko, co następuje. Zdeformowany, pozwijany lub wilgotny arkusz nie leży płasko w leju, a arkusz ślizgający się w stosie może zostać pobrany podwójnie lub zawieść. Arkusze należy składować płasko i sucho, a stronę zasilania trzymać wolną od pyłu i fragmentów lineru. Prowadnice magazynka reguluje się na szerokość przy każdej zmianie; zbyt wąska prowadnica zgniata stos, zbyt szeroka pozwala arkuszom ruszać krzywo przed chwytaniem.
Faza 2: chwytak próżniowy
Gdy cykl wymaga arkusza, głowica chwytaka idzie do magazynka, a od czterech do ośmiu przyssawek naciska na powierzchnię górnego arkusza. Próżnia ssie przyssawki do lineru, a głowica ściąga arkusz ze stosu. Liczba i rozmiar przyssawek rosną z powierzchnią: małe kartony wystarczają mniejszą liczbą, duże arkusze dwuścienne wymagają liczniejszych i większych przyssawek, by trzymać sztywny arkusz bez rozprucia lineru.
Źródłem próżni jest mała pompa próżniowa lub dmuchawa bocznokanałowa zamontowana nad lub obok ramy, ze zbiornikiem i zaworami zwrotnymi, by utrzymać siłę ssania podczas ruchu. Stan przyssawek jest pierwszą rzeczą do sprawdzenia przy złym otwarciu: porowate lub pęknięte przyssawki tracą próżnię, stwardniałe nie uszczelniają się na linerze, a zużyta objawia się w półściągniętym arkuszu, który opada. Przyssawki są wymienioną częścią zużywalną i zastępuje się je zwykle co 6–12 miesięcy, w zależności od pyłu i zmian.
Arkusz pobrany podwójnie, lub ruszający krzywo po opuszczeniu stosu, odsyła do prowadnic, stanu stosu lub układu przyssawek, nie do strefy formowania. Czujniki na chwytaku potwierdzają obecność arkusza, zanim głowica posunie się naprzód; bez wykrytego arkusza cykl czeka, zamiast wciągać pustą ramę w ruchy.
Faza 3: otwarcie i kwadratowe wyrównanie
Zaraz po ściągnięciu arkusza strefa formowania otwiera go z płaskiego arkusza do prostokątnej rury. Ramiona, płyty tłokowe lub prowadnice wspomagane próżniowo chwytają boki i rozsuwają je, podczas gdy zagięcia wzdłuż linii bigowania odkształcają się. Wstępnie sztancowane bigowania wykonują pracę; rama trzyma boki w kwadracie, tak aby kąty rodziły się proste i nie strzępiły w krzywą rurę. Na ramach serwo ruch otwierania jest sterowany pozycyjnie; na ramach pneumatycznych ustala się go skokiem siłownika i regulowanymi oporami.
Kwadratowość jest wskaźnikiem jakości, którego kupujący muszą żądać. Karton wychodzący nieregularny blokuje zgrzewarkę, leży krzywo na palecie i nie napełnia się czysto. Standardowe ramy trzymają dno na dopasowanym arkuszu około ±2 mm; duże lub sztywne dwuścienne wymagają wersji szerokich przyssawek/ramion ram ciężkich. Gdy ramiona się krzywią lub prowadnice zużywają, kwadratowość dryfuje zanim pojawi się inna wada; kontrole wyrównania należą więc do planu prewencyjnego.
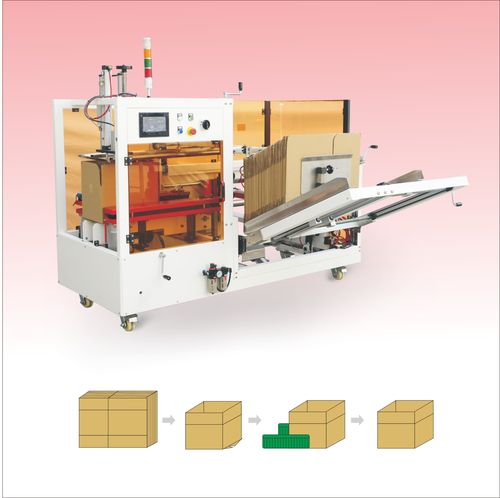
Faza 4: zaginanie klapek
Gdy karton jest wyrównany w kwadracie, zaginacz zamyka klapki w stałym porządku. Dwie małe klapki, najkrótsze po bokach, zaginają najpierw do środka; dwie duże, najdłuższe spotykające się wzdłuż szwu środkowego, zaginają jako drugie. Porządek się liczy: duża klapka zamknięta przed małymi blokuje arkusz przy szwie i tworzy krzywe dno. Ramiona pracują pneumatycznie, ze sterowaniem krzywkowym lub zaworami taktowanymi w rytmie przenośnika, i z miękkimi nakładkami stykowymi, by nie znaczyć lineru.
Awarie zaginania objawiają się w kartonie zwisającym, otwartej klapce na wyjściu lub dnie zamkniętym z widocznym szwem wzdłuż szwu. Typowe przyczyny to zużyte mankiety ramion, źle taktowany zawór lub prowadnice ustawione na inny format. Mankiety ramion są kolejną wymienioną częścią zużywalną, zwykle sprawdzaną co 12–24 miesięcy, a czas zaginania kontroluje się za każdym razem, gdy chodzi nowy format.
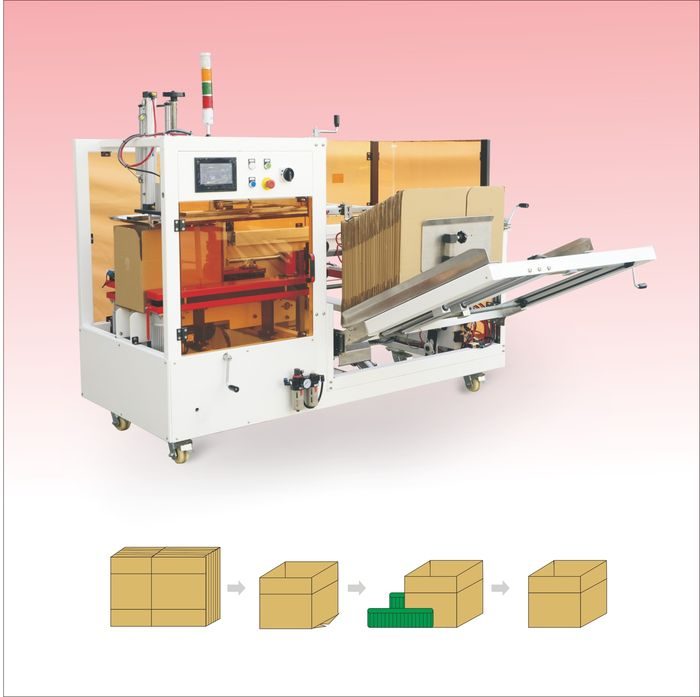
Faza 5: zamknięcie dna
Zagięty karton dociera do stacji skonfigurowanej przy zakupie na taśmę lub termotopliwy. W maszynie taśmowej głowica prowadzi pas 48–72 mm na szew środkowy, rolka wciąga pas na dwie klapki, a nóż tnie przy przejściu. Głowice taśmy są mechanicznie proste: uchwyt rolki, hamulec, prowadnica, rolka i nóż, z szerokością regulowaną na tekturę i arkusz. W maszynie klejowej ogrzewany wytapiacz trzyma klej w 150–180 °C, węże prowadzą go do jednej lub dwóch dysz, a ściegi nanoszą się na wewnętrzne powierzchnie; karton zostaje krótką pauzę pod ciśnieniem, gdy klej zwilża i wiąże.
Na stacji obie konfiguracje rozchodzą się w eksploatacji. Taśma nie wymaga nagrzewania; pierwszy karton może pójść zaraz po osadzeniu rolki. Klej wymaga nagrzania wytapiacza, zwykle 10–25 min w zależności od zbiornika, a dysze i węże trzeba przedmuchać lub wyczyścić przy zatrzymaniu, tak aby klej nie związał w przewodach. Zużycie kleju spada do około 8–20 g na karton, w zależności od ściegu i zakładki; taśmy mierzy się długością i szerokością. Wybór między nimi omawia porównanie samoblokowania, taśmy i termotopliwego; ta karta traktuje stację jako fazę cyklu.
Faza 6: wyjście i następny cykl
Po zamknięciu taśma wyjściowa wypycha karton do następnej stacji. Wysokość i rytm wyjścia należy dopasować do sąsiedniego przenośnika lub pakowaczki; różnica tworzy płytę transferową, próg lub zmianę rytmu, gdzie kartony się czepiają. Czujnik potwierdza, że karton opuścił strefę, zanim pobierze się następny arkusz, tak aby dwa kartony nie piętrowały się na ramie. Pusty cykl powtarza się: podnoszenie, chwytanie, otwarcie, zaginanie, zamknięcie, wyjście.
W maszynie liniowej cykl chodzi częściowo ciągły: podczas gdy jeden karton się zagina i zamyka, następny arkusz już się pobiera. Stacje nakładają się w rytmie wspólnego przenośnika, stąd moc nominalna zależy od najwolniejszej stacji, nie najszybszej. Długa pauza klejowa lub nóż opóźniający się ustala granicę całej maszyny, nawet jeśli chwytak i zaginacz są szybsze.
Wskaźniki do wpisania w zapytanie ofertowe
| Parametr | Przedział standardowy | Dlaczego się liczy |
|---|---|---|
| Wydajność | 8–25 kartonów/min, w zależności od formatu | Duże i dwuścienne chodzą wolniej; wymiaruj na ciągłą |
| Format arkusza | Od około 200×150×100 do 600×400×400 mm w zależności od ramy | Każda rama obejmuje stosunek, często poniżej 2:1 długości |
| Pojemność magazynka | 50–100 arkuszy; szerszy lej opcjonalny | Określa przerwy uzupełniania w długich seriach |
| Przyssawki | 4–8 na głowicę, wymiarowane do powierzchni | Zużyte są najczęstszą przyczyną złego otwarcia |
| Sprężone powietrze | 0,6 MPa, około 0,3–0,4 m³/min swobodnego | Potrzeba suchego powietrza; wilgoć skleja zawory i zużywa siłowniki |
| Moc pobierana | 2–6 kW, 380 V trójfazowe; klej zużywa więcej | Grzanie wytapiacza dodaje obciążenie w wersji klejowej |
| Szerokość pasa | 48–72 mm, standardowo 50 mm | Szerszy pas dla arkusza ciężkiego lub szorstkiego |
| Temperatura kleju | 150–180 °C, tylko termotopliwy | Nagrzewanie przy starcie; obsługa dyszy i węża |
| Kwadratowość | Około ±2 mm na dopasowanym arkuszu | Nieregularne kartony blokują zgrzewarkę w dole |
| Hałas | Poniżej 75 dB(A) w 1 m na standardowej ramie | Większy hałas pochodzi z pompy lub dmuchawy |
| Wymiary | Około 2,4×1,3 m plus 1,2 m dostępu z boku | Dostęp jest dla mechanika, nie operatora |
Systemy napędu: próżnia, pneumatyka, czujniki i sterowanie
Większość ruchów na standardowej ramie pracuje pneumatycznie: ramiona, płyty popychające i regulacje prowadnic pracują przez siłowniki i zawory drogowe, zasilane powietrzem fabrycznym 0,6 MPa. Próżnia jest osobnym obiegiem z własną pompą lub dmuchawą, zbiornikiem i przyssawkami. Tam gdzie sterowanie pozycyjne liczy się dla kwadratowości lub wywołania formatu, serwo zastępuje siłownik w otwieraniu lub pchaniu; ramy serwo oferują powtarzalne pozycjonowanie i wywołanie receptury, pneumatyczne trzymają niższą cenę i prostszą listę części.
Czujniki stoją w punktach decyzyjnych: arkusz obecny na chwytaku, karton otwarty na ramie, klapki zagięte przed zamknięciem, karton wyszedł przed następnym chwytaniem. Czujniki zbliżeniowe lub optyczne potwierdzają każdy stan, a sterownik PLC taktuje stacje w rytmie przenośnika. Stany awarii, brak arkusza, złe otwarcie, awaria klapki, otwarta osłona, zatrzymują cykl i pokazują kod na HMI. Panel zapisuje receptury: miary, pozycje prowadnic, czas zaginania i regulacje, tak aby zmiana wywołała konfigurację, zamiast odbudowywać ją ręcznie.
Marki komponentów liczą się dla dostępności. Zawory, napędy, sterowniki i czujniki są częściami kupnymi, których lokalna dostępność decyduje, czy awaria chce dwa dni czy dwa miesiące czekania. Poproś o listę w ofercie i sprawdź lokalną dystrybucję tych marek przed zamówieniem; to rzecz oceny dostawcy, nie szczegółu specyfikacji.
Czas cyklu, prędkość nominalna i co linia naprawdę trzyma
Rama 25 kartonów/min przechodzi cykl 2,4 sekundy; rama 10 kartonów/min cykl 6 sekund. Nominał mierzy się na najkorzystniejszym arkuszu, w ustalonym reżimie, bez uzupełniania ani zmiany. W ośmiogodzinnej zmianie licz na 70–80 % prędkości nominalnej po uwzględnieniu przerw, krótkich zatrzymań i uzupełnień. Wymiarowanie maszyny w połowie przedziału zostawia margines mechaniczny; trzymanie ramy na szczycie przez całą zmianę zużywa przyssawki, mankiety i zawory szybciej i nie zostawia zapasu na wolną partię.
Równowaga linii określa realną wydajność bardziej niż sama formowarka. Jeśli pakowaczka w dole pracuje 12 kartonów/min, a formowarka jest przewidziana 25, tworzą się kolejki między stacjami i kolejka się cofa; jeśli napełniarka jest szybsza, czeka. Dopasuj ciągłą wydajność każdej stacji i użyj sygnałów góra/dół formowarki, karton obecny, niski materiał, awaria, tak aby linia zatrzymała się czysto, zamiast pchać produkt do zatrzymanej stacji.
Planowanie mediów: powietrze, elektryczność i rozmieszczenie
Planowanie zakładu zawodzi częściej na mediach niż na wymiarach. Potwierdź przepływ powietrza swobodnego na początku zmiany, gdy każda inna maszyna też ciągnie z przewodu; właściwe powietrze objawia się wcześniej w wolnym ruchu i słabej próżni niż w jasnym alarmie. Wakuometr na głowicy powinien pokazywać stabilne podciśnienie podczas całego skoku, typowo około -60 do -80 kPa przy zamkniętych przyssawkach i czystym filtrze; wskazówka opadająca w chwili oderwania arkusza oznacza nieszczelność na przyssawce, złączu lub zaworze zwrotnym, zanim karton w ogóle się zakleszczy. Powietrze musi być osuszone: wilgoć skleja zawory suwakowe, koroduje siłowniki i skraca życie uszczelek. Zespół filtracji, regulator i olejacz na wejściu jest standardem, a pozycję spustu lub tacy należy sprawdzić przeciw wymaganiom czystości.
Moc standardowej ramy taśmowej spada do około 2–4 kW; rama klejowa dodaje grzanie wytapiacza i zwykle zużywa 3–6 kW w zasilaniu 380 V trójfazowym 50 lub 60 Hz w czystym obwodzie z uziemieniem. Wysokość pod sufitem nad ramą wymaga przestrzeni na każdy skok dyszy i najwyższy arkusz; dostęp około 1,2 m po stronie mechanika należy trzymać wolny, bo rama pod ścianą zamienia piętnastominutową regulację w dwugodzinny demontaż.
Konfiguracje na tej samej ramie bazowej
| Konfiguracja | Typowa wydajność | Arkusze | Profil i arbitraż |
|---|---|---|---|
| Formowanie ręczne | 2–5 kartonów/min | Wszystkie formaty ręcznie | Bardzo niski wolumen; dużo robocizny, bez automatyki |
| Wejściowa formowarka taśmowa | 8–12 kartonów/min | Arkusze jednościenne | Mała stacja liniowa; ograniczony przedział arkuszy |
| Formowarka średniej prędkości | 12–20 kartonów/min | 2–3 formaty | Regularne serie; planowane uzupełnianie |
| Formowarka ciężka | 10–18 kartonów/min | Dwuścienne, duże kartony | Urządzenia i ciężkie kartony; więcej przestrzeni |
| Formowarka klejowa | 15–25 kartonów/min | Arkusze wysokowolumenowe | Szybkie linie konsumpcyjne; grzanie i obsługa dyszy |
Zmiana formatu między miarami
Gdy linia zmienia miarę, prowadnice magazynka, odstęp przyssawek, prowadnice formowania i regulacje zaginania ruszają do nowego formatu. Na ramach z wywołaniem receptury operator wywołuje konfigurację i rusza prowadnice ręcznie; na ramach prostszych każda regulacja jest ręczna. Zmiana trwa 10–20 min na ramie taśmowej i 15–25 min na klejowej, z dodatkowym czasem jeśli zmieniają się ściegi lub szerokość. Częstotliwość zmian decyduje, czy szybkie narzędzia i pamięć receptury się opłacają: linia chodząca jednym arkuszem przez całą zmianę ich nie potrzebuje, podczas gdy wysokomieszana linia traci więcej czasu na regulację niż na chód.
Utrzymuj realne regulacje każdego formatu po uruchomieniu w podręczniku, nie na kartce przyklejonej do ramy. Drugi operator i mechanik muszą znać sekwencję obaj; stacja opierająca się na jednej osobie nie może chodzić w weekendy ani pokrywać nieobecności. Strona obsługi blokad, zużycia i zmian rozwija się w przewodniku rozwiązywania problemów i zmiany formatu.
Rozmieszczenie, uruchomienie i pierwszy chód
Standardowa stacja instaluje się w dwa lub trzy dni; warianty klejowe trwają dłużej, bo grzanie, węże i dysze sprawdza się osobno. Listę zakład/mediów dopasowuje się tydzień lub dwa przed wysyłką: poziom podłogi, wysokość pod sufitem, elektryczność, powietrze swobodne i dostęp. Mechaniczne rozmieszczenie kotwi i wyrównuje ramę do wysokości i rytmu przenośnika, potem elektryczność i powietrze łączy się i sprawdza pod ciśnieniem, suchością i ciągłością uziemienia. Próba rusza pustymi arkuszami ręcznie dla każdej stacji, zanim odblokuje się obieg zamykający, a kalibracje jak regulacje zapisuje się w podręczniku, nie na luźnej kartce.
Próba produkcyjna chodzi na samym arkuszu kupującego przy wymaganej wydajności ciągłej, a kryteria odbioru są liczbowe przed zamówieniem: wydajność w stałym czasie, kwadratowość, wygląd zamknięcia, wskaźnik odrzutu. FAT w fabryce i próba na miejscu po instalacji używają tych samych kryteriów. Teczka dokumentów musi zawierać schematy mechaniczne i elektryczne, listę części, uzasadnienie kalibracji, deklarację zgodności i podręcznik eksploatacji i obsługi. Szkolenie uruchamia operatorów do startu, zmiany, czyszczenia i rozwiązywania pierwszego poziomu, a mechanika do regulacji i wymiany części zużywalnych, domknięte pisaną SOP, którą fabryka przechowuje.
Jak zmienia się cykl na liniach wieloformatowych i zmiennomiarowych
Formowarka stałomiarowa trzyma przedział dla serii; zmiana przesuwa prowadnice i wywołuje recepturę między formatami. Linia zmiennomiarowa, typowa dla e-commerce, spotyka inny format niemal przy każdym chwytaniu; maszyna musi więc w każdym cyklu otworzyć, podnieść i zamknąć nową miarę bez ręcznej regulacji. Wymaga to prowadnic samoregulujących, czujników odczytujących lub sygnalizujących nadchodzący format, i ramy dość szerokiej na stosunek arkuszy. Systemy zmiennomiarowe są własną architekturą wobec standardowych ram tu opisanych; arbitraże planistyczne między nimi dokumentuje się w porównaniu miara losowa przeciw stałomiarowej i nie należy mieszać ich w koncepcji linii katalogowej.
Dla linii chodzącej dwa lub trzy bieżące formaty w partiach standardowa rama średniej prędkości lub ciężka z wywołaniem receptury wykonuje pracę: partie maszerują w jednym formacie, przy przerwie wywołuje się recepturę, a prowadnice wymienne dla innych formatów zostają na półce. Kluczową kwestią jest czas chodu arkusza przed następnym formatem. Długie partie sprzyjają dedykowanej standardowej ramie; unikalne formaty w odstępie kilku minut sprzyjają architekturze zmiennej; wszystko między nimi ocenia się przeciw mierzonemu czasowi zmiany, nie prędkości broszury.
Części zużywalne i co plan musi nadzorować
Wymienione części zużywalne określają realną dostępność bardziej niż główny silnik, i są tanie do trzymania pod ręką, ale kosztowne do czekania po zatrzymaniu. Przyssawki trwają 6–12 miesięcy na zakurzonym arkuszu; zużyta otwiera źle lub puszcza. Rolka i nóż głowicy trwają 12–24 miesięcy zanim pas tnie się lub wciąga mniej czysto. Mankiety ramion maszerują 12–24 miesięcy; zużyte objawiają się w krzywych kartonach. Dysze klejowe wymagają kontroli i czyszczenia co 6–12 miesięcy, a zatkana dysza zmienia ścieg zanim zamknięcie zawiedzie. Trzymaj pierwszy komplet części pod ręką już przy starcie i ustal odstępy według zużycia obserwowanego w pierwszych miesiącach, zamiast stosować liczby generyczne.
Gdzie formowarka stoi w kompletnej linii
Karton zamknięty od dołu idzie do napełniania, potem wieko zamyka się własną zgrzewarką; mniejsze kartony mogą przejść przez maszynę zamykającą. Pełne i zamknięte kartony docierają na przenośnikach do paletyzatorów, a załadowane palety można chronić maszynami spinającymi. Linia pod klucz taktuje te stacje wspólnym rytmem i wydajnością. Ponieważ w tym języku nie ma indywidualnych stron formowarek, każdy typ maszyny poniżej otwiera przegląd produktów: formowarka standardowa, formowarka ciężka, formowarka średniej prędkości, formowarka termotopliwa i maszyna typu gwoździowego wymienione w widoku produktów.
Zgodność i osłony ustala się z cyklem: osłony blokowane, antyiskrowe na ramach klejowych i wymagania związane z CE, które omawia przewodnik bezpieczeństwa i osłon. Po stronie zakupów przedziały cenowe, porównania materiałów i zwrot pracuje podsumowanie kosztów i TCO. Nową maszynę klejową SunAura opisuje ogłoszenie formowarki termotopliwej.
Aby wymiarować ramę na twoje arkusze, prześlij miary ekstremalne, jakość, wydajność ciągłą i stacje, liczbę formatów i środowisko przez formularz kontaktowy. Dokumenty i deklaracje zainstalowanych maszyn wymienia obszar certyfikaty i patenty, a zaplecze producenta stoi na stronie O nas.
