Trzy zamknięcia dna, jedna formowarka: co naprawdę zmienia wybór
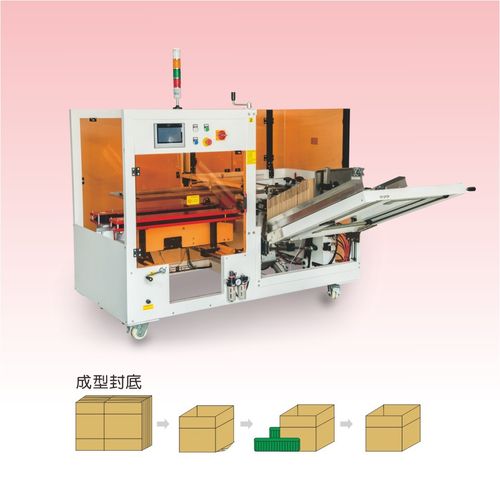
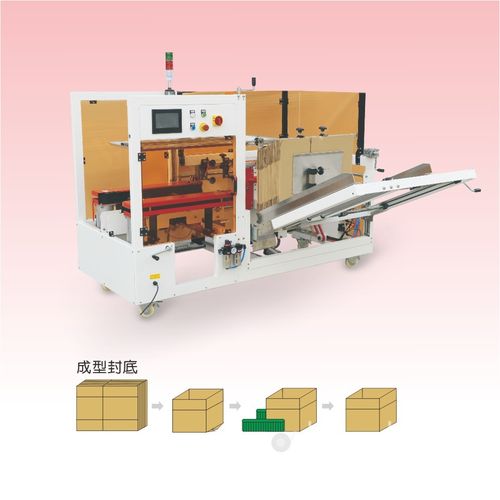
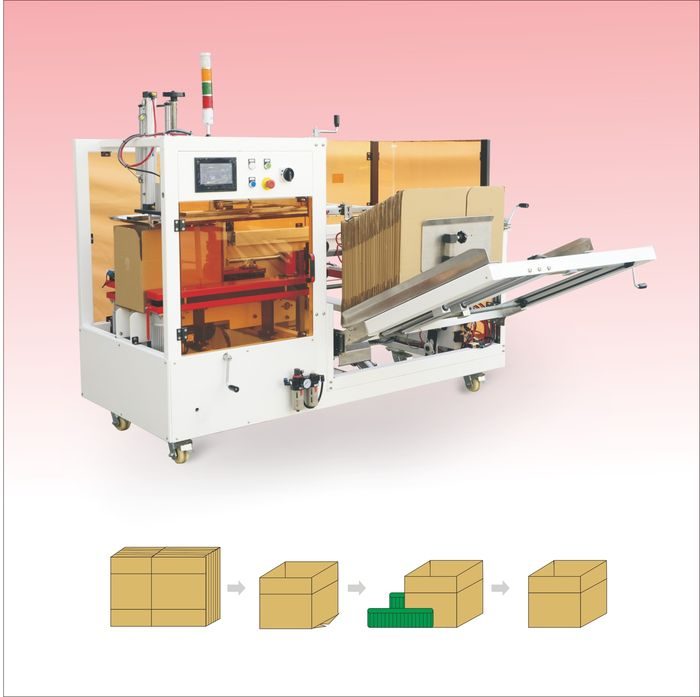
Automatyczna formowarka pobiera płaski arkusz tektury falistej z magazynka, otwiera go do kształtu rury, zagina dolne klapki i zamyka dno, tak aby karton można było napełnić na następnej stacji. Sekwencja formowania jest niemal identyczna u różnych producentów; decyzja, która rozdziela oferty i określa pięć lat kosztów operacyjnych, to sposób, w jaki to dno pozostaje zamknięte. Na realnych liniach występują trzy typy zamknięcia: arkusz samoblokujący, którego nacięcia i języczki zazębiają się bez materiałów eksploatacyjnych, taśma samoprzylepna nakładana na szew środkowy, oraz ścieg kleju termotopliwego naniesiony na klapki przed dociśnięciem. Każda metoda zmienia kupowany arkusz, materiał zużywalny potrzebny co tydzień, procedurę nagrzewania i czyszczenia, trzymanie dna w ciężkich lub eksportowych kartonach, oraz przedział cenowy maszyny.
To porównanie zaczyna od arkusza tektury i idzie na zewnątrz: najpierw rodzaj papieru i format, potem wymagana prędkość, następnie koszt materiałów na stacji, a w końcu środowisko linii. Żadna metoda nie jest przedstawiona jako bezwzględnie lepsza. Arkusz samoblokujący, który trzyma lekki karton e-commerce, może zawieść na opakowaniu urządzenia dwuściennym; stacja termotopliwa zamykająca 25 kartonów na minutę w zakładzie spożywczym może stać zamrożonym kapitałem na linii 120 kartonów dziennie. Celem jest dopasowanie zamknięcia do tektury, wolumenu i wymagań audytu, i zapisanie tego wyboru w specyfikacji, zamiast pozostawiania go producentowi.
Wartości tu użyte odpowiadają standardowym przedziałom linii formowarek SunAura: wydajność 8–25 kartonów/min, format arkusza od około 200×150×100 mm do 600×400×400 mm w zależności od ramy, pojemność magazynka 50–100 arkuszy, od czterech do ośmiu przyssawek na głowicę, sprężone powietrze 0,6 MPa i kwadratowość dna około ±2 mm na ramie serwo lub prowadzonej pneumatycznie. Każdą wartość z broszury należy zweryfikować podczas próby fabrycznej na własnym arkuszu i własnej wydajności ciągłej.
Jak każde zamknięcie zamyka karton
Dno samoblokujące (arkusz z nacięciami lub języczkami blokującymi). Arkusz jest sztancowany z nacięciami i języczkami wykonanymi wzdłuż klapek. Gdy formowarka otwiera karton i zagina klapki, języczki przesuwają się w nacięcia i zakleszczają w mechaniczne zablokowanie. Żaden klej, żadna taśma, żadna ogrzewana stacja nie dotyka tektury. Zamknięcie leży w geometrii arkusza; sztancowanie musi więc być precyzyjne, a tektura dość sztywna, by utrzymać języczek pod obciążeniem. Metoda ta jest typowa dla lekkich kartonów detalicznych, arkuszy e-commerce i kartonów, które mają być otwierane i ponownie napełniane bez zniszczenia.
Taśma samoprzylepna. Głowica taśmy przeciąga rolkę taśmy na szew środkowy, gdzie spotykają się dwie duże klapki, rolka dociskowa nakłada taśmę na tekturę, a nóż tnie taśmę po przejściu. Szerokości wynoszą 48–72 mm, przy czym 50 mm jest standardem na średnich kartonach; szerszą taśmę określa się dla tektury ciężkiej lub szorstkiej. Taśma jest standardowym elastycznym rozwiązaniem: stacja jest prosta, nie ma czasu nagrzewania, a zmiana szerokości to regulacja głowicy, nie ingerencja. Zamknięcie zależy od zdolności kleju taśmy do zwilżenia tektury, co liczy na tekturze lakierowanej, zakurzonej lub zimnej.
Klej termotopliwy. Ogrzewany wytapiacz utrzymuje klej w 150–180 °C, elastyczne węże prowadzą go do jednej lub dwóch dysz nad stacją, a ściegi nanoszone są na wewnętrzne powierzchnie klapek. Karton jest trzymany pod ciśnieniem, gdy klej zwilża i wiąże, typowo w jedną lub dwie sekundy w temperaturze roboczej. Klej tworzy połączenie na zakładce klapek, nie taśmę na szwie, co daje mocne dno w kartonach dwuściennych i pełnych. W zamian potrzebne są czas nagrzewania przy starcie stacji, obsługa dysz i węży, oraz klej dopasowany do tektury i temperatury otoczenia.
Arkusz i papier narzucają twarde ograniczenia
Przed porównaniem materiałów wypisz każdy arkusz linii: najmniejszy i największy karton, ściana pojedyncza czy podwójna, rodzaj papieru, zewnętrzna powierzchnia lakierowana czy zadrukowana, oraz sposób składowania. Rama formująca obejmuje dany przedział arkuszy, zwykle stosunek długości poniżej 2:1; karton na krawędzi przedziału pracuje wolno, zużywa prowadnice i jest pierwszy odrzucany. Zdeformowane lub wilgotne arkusze powodują błędy chwytaka próżniowego przy wszystkich metodach; płaskie i suche składowanie jest więc warunkiem regularnego formowania, nie osobnym problemem maszyny.
Sztywność papieru decyduje, czy języczek samoblokujący zdoła trzymać. Lekka tektura jednościenna fali B lub C działa z geometrią języczka; sztywna tektura dwuścienna wypycha języczki z nacięć, a same sztancowane nacięcia mogą się rozpruć pod obciążeniem blokującym. Tektura lakierowana lub mocno zadrukowana zmienia sytuację dla taśmy: klej potrzebuje czystej i porowatej powierzchni do zwilżenia, a błyszczący lub zakurzony liner może zostawić taśmę odchodzącą na krawędzi. Klej termotopliwy przylega dobrze do większości powierzchni falistych, ale wymaga receptury dopasowanej do materiału lakierowanego i zimna, inaczej kruchego wiązania.
Waga kartonu i cykl transportowy liczą się tyle samo, co rodzaj tektury. Karton z kilkoma artykułami detalicznymi pokonuje krótką drogę na palecie; opakowanie urządzeń, płytek lub butelek podlega piętrowaniu, załadunkowi do kontenera i brutalnej obsłudze. Zamknięcie pełnego kartonu musi trzymać zawartość w tym cyklu, a najtańsza metoda na pustym arkuszu może być tą, która otwiera się na palecie. Gdy linia wysyła kontenery lub piętruje wysoko, określ zamknięcie według wagi napełnienia i próby zrzutowej lub ciśnieniowej wymaganej przez dystrybutora lub przewoźnika.
Zachowanie pod obciążeniem: co ujawnia cykl transportowy
Zamknięcie, które przechodzi próbę na pustym kartonie, może zawieść po napełnieniu. Decydujące obciążenie nie jest własną wagą klapki, ale kolumną produktu naciskającą na dno, plus wibracje w transporcie i ciśnienie przy piętrowaniu. Taśma trzyma na pasie wzdłuż szwu; jeśli liner odchodzi pod wibracją, taśma unosi się od krawędzi i zamknięcie otwiera się, nawet jeśli sam klej nigdy nie ustąpił. Klej wiąże na zakładce między klapkami, rozkładając obciążenie na szerszy szew, a połączenie pęka tylko jeśli klej się złamie lub tektura się rozpruje. Blokada języczkowa trzyma mechanicznie, ale języczek i nacięcie są małymi elementami, a w ciężkim opakowaniu obciążenie koncentruje się na krawędzi nacięcia, gdzie tektura ugina się najłatwiej.
Próby zrzutowe i piętrowanie to uczciwy sposób porównania metod dla realnego obciążenia. Poproś producenta o zamontowanie twojego arkusza, napełnienie go do wymaganej wagi i zapisanie, jak każde zamknięcie zachowuje się pod określoną wysokością piętrowania i krótkim cyklem wibracji lub zrzutu. Sucha demonstracja na pustym kartonie pokazuje tylko, że maszyna chodzi; nie pokazuje, czy dno przetrwa drogę. Jeśli dystrybutor lub przewoźnik publikuje protokół prób, przekaż go producentowi przed FAT, tak aby kryteria odbioru były liczbowe, nie wizualne.
Ponowne otwarcie to druga strona kwestii obciążenia. Naklejone dno to połączenie trwałe: otwarcie kartonu wymaga cięcia na szwie lub rozprucia klapki, co liczy, gdy opakowanie wraca do magazynu do regeneracji. Taśmę odkleja się i zastępuje nowym pasem, a języczek samoblokujący uwalnia się bez zniszczenia kartonu. Tam gdzie ten sam karton chodzi tam i z powrotem między magazynem a klientem, zdolność czystego otwarcia może ważyć więcej niż niewielka przewaga trzymania, a rodzaj zamknięcia należy dopasować do tego cyklu, nie do najcięższej wysyłki.
Tabela porównawcza: samoblokowanie, taśma i termotopliwy
| Kryterium | Dno samoblokujące | Taśma samoprzylepna | Klej termotopliwy |
|---|---|---|---|
| Jak dno się zamyka | Sztancowane języczki wchodzą w nacięcia i blokują mechanicznie | Taśma przechodzi przez szew środkowy i jest rolowana | Ściegi na klapkach, trzymane pod ciśnieniem podczas wiązania |
| Materiał na karton | Brak w maszynie; blokada jest częścią arkusza | Rolka taśmy, 48–72 mm (standardowo 50 mm) | Termotopliwy, około 8–20 g na karton w zależności od ściegu |
| Koszt materiału na stacji | Bez uzupełniania maszyny; sztancowanie podnosi cenę arkusza | Średni na karton; zależy od ceny i zużytych metrów | Najtańszy przy dużym wolumenie; klej płatny od wagi |
| Typowa wydajność | 8–18 kartonów/min na lekkich arkuszach; ograniczona sztywnością | 8–20 kartonów/min na standardowej ramie | 15–25 kartonów/min na liniach wysokowolumenowych |
| Trzymanie pod obciążeniem | Średnie; języczki mogą się rozpruć na tekturze sztywnej lub ciężkiej | Dobre dla normalnych obciążeń; odchodzenie krawędzi na tekturze lakierowanej lub zimnej | Wysokie na zakładce; dla dwuściennych i eksportu |
| Otwarcie i ponowne zamknięcie | Otwiera się bez zniszczenia; ponownie blokowalne | Odklejalne; ponowne zamknięcie nową taśmą | Wymaga cięcia lub podważenia; trudniej otworzyć czysto |
| Wymaganie arkusza | Specjalny arkusz sztancowany; precyzja nacięcia/języczka krytyczna | Standardowy arkusz RSC; powierzchnia zgodna z taśmą | Arkusz RSC; klej dopasowany do papieru |
| Czas nagrzewania przy starcie | Brak | Brak | Nagrzewanie wytapiacza, typowo 10–25 min w zależności od zbiornika |
| Wrażliwość na środowisko | Deformacja tektury utrudnia osadzenie języczka | Tektura zimna, zakurzona lub lakierowana osłabia przyczepność | Temperatura i wilgotność wpływają na wiązanie; dysza może się zatkać |
| Czyszczenie i ryzyko wycieku | Brak pozostałości | Pozostałości kleju na rolkach i nożu | Roztopiony klej kapie; potrzebna taca i czyszczenie dyszy |
| Zmiana formatu | Regulacja prowadnic; sztancowanie zmienia się z formatem | Regulacja prowadnic i szerokości, często 10–20 min | Prowadnice plus regulacja ściegu; 15–25 min na wielu ramach |
| Pozycja cenowa maszyny | Standardowa rama; bez dopłaty za stację | Rama plus głowica taśmy; wejście średniego przedziału | Rama plus wytapiacz, węże i dysze; wysoki przedział |
| Główne ograniczenie | Nie dla ciężkich, sztywnych lub ponadwymiarowych kartonów | Jakość zależy od powierzchni i temperatury | Nagrzewanie, zapas kleju i obsługa dyszy |
| Idealne dla | Lekkie arkusze detaliczne i e-commerce, łatwe do otwarcia | Uniwersalne linie, mieszane tektury, prosta obsługa | Wysokowolumenowe, pełne lub eksportowe kartony, gdzie trzymanie się liczy |
Prędkość i wpływ stacji na czas cyklu
Formowarki tej linii chodzą 8–25 kartonów na minutę, czyli cykl około 2,4 do 7,5 sekundy na karton. Ruchy formowania, zaginania i wyjścia dzielą ten cykl; stacja zamykająca dodaje własną fazę. Zamknięcie taśmowe dodaje krótki ruch rolowania i cięcia bez czasu pauzy, tak więc rama taśmowa nadąża za całym standardowym przedziałem. Zamknięcie klejowe dodaje krótką pauzę dociskania, gdy ścieg wiąże; ramy klejowe określa się więc zwykle na szczycie przedziału, gdzie wolumen uzasadnia stację. Formowanie samoblokujące nie ma fazy materiału, ale sam arkusz trzeba zasilić i otworzyć czysto, a lekkie arkusze uginające się pod przyssawkami hamują cykl bardziej niż jakakolwiek głowica.
Prędkość szczytowa z broszury mierzy się na najkorzystniejszej tekturze. Większy arkusz dwuścienny wymaga więcej czasu na otwarcie i zgięcie; mały arkusz może zmylić czujniki, gdy rama jest szeroka. Wymiaruj maszynę na swoje miary i 70–80 % zapowiadanej kadencji na stacji, z marginesem na przerwy i zmiany. Stacje w górę i w dół muszą przetwarzać tę samą kadencję: formowarka wyprzedzająca pakowaczkę lub zgrzewarkę tworzy kolejkę, potem zatrzymanie, a linia traci więcej na nierównowadze, niż maszyna zyskuje na szczycie.
Koszt materiałów: ile kosztuje każda metoda na stacji i w roku
Zakup maszyny jest kosztem widocznym; w pięciu latach materiały, czas zmian i zatrzymania na zużyte części często go przewyższają. Oblicz porównanie na karton przed patrzeniem na cenę ramy. Dla taśmy odczytaj szerokość, metry zużyte na karton, długość rolki i podaną cenę, potem podziel: taśma 50 mm na zakładce 400 mm zużywa około 0,4–0,5 m taśmy na dno. Dla kleju zważ zużycie w próbie i przelicz gramy na karton na wagę na tysiąc kartonów, potem rozlicz klej za kilogram. W samoblokowaniu nie ma materiału maszyny, ale sztancowany arkusz kosztuje więcej niż standardowy RSC, a ta dopłata za sztukę powtarza się przy każdym kartonie.
Próg równowagi jest stały w różnych zakładach. Przy niskim wolumenie dziennym taśma lub formowanie ręczne ograniczają wydatek, a zapas kleju i ogrzewana stacja nie uzasadniają się. Przy dużym wolumenie na stabilnym arkuszu klej na karton spada poniżej taśmy na karton, bo klej waży mało i przechodzi przez zakładkę małym ściegiem. Samoblokowanie unika obu materiałów, ale przenosi koszt na sztancowanie u dostawcy tektury, co opłaca się tylko jeśli specyfikacja już wymaga specjalnego arkusza. Porównaj sumę w pięciu latach: maszyna, transport, instalacja, materiały, elektryczność i powietrze, części zamienne oraz robocizna, którą stacja oszczędza. Maszyna oszczędzająca euro przy zakupie, ale zużywająca więcej materiału na karton na dwie zmiany dziennie, odwraca tę oszczędność w trakcie gwarancji.
Elektryczność i sprężone powietrze to pozycje mniejsze, ale realne. Rama taśmowa zużywa około 2–4 kW; rama klejowa dodaje obciążenie grzania wytapiacza i typowo zużywa 3–6 kW. Powietrze porusza ramiona i zawory przy 0,6 MPa, z przepływem powietrza swobodnego około 0,3–0,4 m³/min na standardowej ramie; suche powietrze się liczy, bo wilgoć blokuje zawory i zużywa siłowniki. Linie klejowe niosą też małe obciążenie czuwania poza produkcją; wyjaśnij, jak wytapiacz chodzi na biegu jałowym lub zatrzymuje się między zmianami.
Dostępność materiału wchodzi w porównanie i nie rozwiązuje się po fakcie. Rolki taśmy oraz granulki lub laski kleju zaleca się przez cały okres życia maszyny, a referencja niedostępna lokalnie zamienia krótkie pęknięcie w przestój linii. Sprawdź u lokalnego dystrybutora szerokość i typ kleju, jakiego wymaga twoja tektura, i potwierdź, że dostawca utrzymuje referencję specyfikacji, zamiast zastępować tańszy produkt generyczny. Na arkuszach samoblokujących zależność przechodzi do dostawcy tektury: nacięcia i języczki muszą pozostać tolerancyjne w powtarzanych seriach, stąd znaczenie źródła i jego narzędzi tak samo jak maszyny.
Schemat decyzji: wybieraj zamknięcie w tej kolejności
- Wypisz każdy arkusz: wymiary, rodzaj falowania, papier, pojedyncza/podwójna ściana, lakierowany/zadrukowany i stan składowania. Przedział ramy i rodzaj zamknięcia muszą obejmować ekstrema, nie średnią.
- Odczytaj wagę napełnienia i cykl transportowy: krótkie drogi wewnętrzne, piętrowanie, kontener lub brutalna obsługa. Cięższe i brutalniejsze transporty przesuwają wybór w stronę kleju i z dala od języczka.
- Wskaż wydajność ciągłą i rytm stacji. Poniżej około 400 kartonów dziennie formowanie ręczne lub prosta stacja taśmowa pozostają racjonalne; powyżej formowarka zastępuje pełny etat, a zamknięcie wymiaruje się do wolumenu.
- Sprawdź powierzchnię tektury przeciw zamknięciu. Tektura lakierowana, błyszcząca, zakurzona lub zimna osłabia taśmę; potwierdź typ kleju; potwierdź precyzję sztancowania w samoblokowaniu.
- Zdecyduj, czy karton ma być otwierany. Zwroty, opakowania do ponownego napełniania i pudełka sprzyjają zamknięciu otwieranemu bez zniszczenia; opakowania wysyłkowe pozostające zamknięte sprzyjają połączeniu trwałemu.
- Dopasuj stację do urządzeń w dole. Górne zamknięcie to często osobna zgrzewarka; potwierdź wysokość taśmy, krok i sygnały linii przed ustaleniem konfiguracji.
- Poproś dostawcę kleju lub taśmy o pisemne potwierdzenie zgodności z twoją tekturą i temperaturą otoczenia, zamiast polegać na generycznej referencji.
Scenariusze: jakie zamknięcie dla jakiego zakładu
Lekka kompletacja detaliczna i e-commerce. Lekkie arkusze jednościenne, wiele formatów, kartony otwierane do kompletacji lub zwrotów. Arkusz samoblokujący lub formowarka taśmowa to typowe rozwiązanie. Przeważają szybka zmiana i zamknięcie nie niszczące kartonu; nagrzewanie i obsługa dyszy kleju generują koszty, których centrum o mieszanych SKU nie odzyskuje. Tam gdzie losowe formaty spotykają stały magazynek, ta kwestia formatu jest przedmiotem osobnego planowania.
Wysokowolumenowe linie rolno-spożywcze i napoje. Regularne arkusze chodzą dwie lub trzy zmiany, kartony zawierają płyny lub pakowaną żywność, a czyszczenie podlega audytowi. Klej jest typowy, gdy wolumen to uzasadnia, bo ścieg zamyka zakładkę i stacja chodzi 15–25 kartonów/min; taśma pozostaje wyborem tam, gdzie linia często zmienia tekturę lub gdzie pozostałości kleju niepokoją w hali mycia. Deklaracje kontaktu z żywnością i wersja mycia określa się z rodzajem zamknięcia.
Ciężkie opakowania przemysłowe i eksport. Dwuścienne, pełne kartony, piętrowanie w kontenerze i brutalny transport. Języczek jest słabym ogniwem na sztywnej tekturze; taśma może odchodzić na szwie pod wibracją; klej na zakładce jest standardowym dopasowaniem dla tego profilu. Ciężka rama używa większych przyssawek i ramion, a typ kleju wybiera się według obciążenia i klimatu.
Zakłady zimne, wilgotne lub zakurzone. Klej taśmy traci przyczepność na tekturze zimnej lub wilgotnej; typ kleju musi pozostać elastyczny w niskiej temperaturze; obie metody wymagają osłon i elektryki dopasowanych do mycia lub pyłu. Arkusz samoblokujący unika obu klejów, ale zależy od tektury pozostającej płaską i suchą, trudnej do zagwarantowania w wilgotnym zakładzie.
Linia wysokomieszana i niskowolumenowa. Wiele formatów, krótkie serie, częste zmiany. Czysty wytapiacz uzasadnia się tylko jeśli arkusz chodzi dość długo, by pokryć nagrzewanie i czyszczenie. Dla wysokiej mieszanki elastyczna rama taśmowa z wywołaniem receptury i szybkimi prowadnicami daje często najniższy koszt pięcioletni, nawet jeśli materiał na karton wydaje się na papierze wyższy.
Częste błędy wyboru i jak ich unikać
Wybieranie zamknięcia tylko po cenie maszyny. Głowica taśmy kosztuje mniej niż wytapiacz, ale wysokowolumenowa linia może wydać różnicę klej/taśma w mniej niż rok. Oblicz materiał na karton przed porównaniem ram i włącz elektryczność oraz czas nagrzewania w kolumnę klejową.
Określanie języczka dla pełnego kartonu dwuściennego. Nacięcia i języczki działają na lekkiej tekturze dość sztywnej; na materiale ciężkim języczki wyskakują, a nacięcia się rozpruwają. Gdy arkusz jest dwuścienny lub karton mocno obciążony, rozważ taśmę lub klej i zarezerwuj samoblokowanie dla lżejszej linii.
Ignorowanie powłoki i temperatury otoczenia. Taśma przylegająca na gładkim linerze zawodzi na błyszczącym materiale lakierowanym; klej wiążący krucho na zimnie pęka, gdy karton się ugina. Uzyskaj przed zamówieniem pisemną zgodność dostawcy materiału dla twojej tektury i najniższej temperatury roboczej.
Kupowanie najszybszej ramy na krótką serię. Maszyna klejowa 25 kartonów/min trzymana na 8 kartonów/min na niskowolumenowej linii niesie obciążenie czuwania wytapiacza, obsługę i powierzchnię bez ich opłacalności. Wymiaruj moc na cel ciągły i zarezerwuj szczyt przedziału dla linii, które tam naprawdę pracują.
Pozostawianie specyfikacji arkusza producentowi. Sztancowanie samoblokowań i papier dla taśmy lub kleju decydują się wcześniej. Wyślij rysunki i arkusz próbny z zamówieniem, tak aby zamknięcie zwalidować w FAT na realnej tekturze, zamiast odkrywać po instalacji problem zasilania lub odchodzenia.
Co przynieść w ofercie
Precyzyjne porównanie wymaga tych samych danych u każdego dostawcy: arkusze ekstremalne z falowaniem i papierem, wagę napełnienia, ciągłe kartony na minutę i rytm stacji, liczbę formatów i częstotliwość zmian, stan i składowanie powierzchni, środowisko pracy (suche, wilgotne, zimne, zakurzone), możliwe otwarcie, oraz specyfikacje zgrzewarki i przenośnika w dole. Oferta może wtedy dopasować przedział, stację i materiał do realnego zastosowania. Aktualna linia formowarek pokazuje dostępne ramy; ponieważ w tym języku nie ma indywidualnych stron formowarek, każdy typ maszyny poniżej otwiera przegląd produktów: formowarka standardowa dla regularnych arkuszy jednościennych, formowarka do ciężkiej pracy dla dużych kartonów i dwuściennych, formowarka średniej prędkości 15–20 kartonów/min, formowarka termotopliwa dla den bez taśmy, oraz formowarka typu gwoździowego z zamykaniem dna tam, gdzie określa się dno mechaniczne.
Dla mechaniki za cyklem zobacz kartę techniczną o funkcjonowaniu automatycznej formowarki, od chwytaka do zamknięcia. Nowa linia klejowa opisana jest w ogłoszeniu formowarki SunAura termotopliwej. Zespoły zakupowe liczące wydatek pięcioletni muszą przeczytać podsumowanie kosztów i TCO, a kto planuje ochronę lub zgodność rzuca okiem na przewodnik bezpieczeństwa i osłon. Dla typowych usterek, zużycia przyssawek i zmian przewodnik rozwiązywania problemów i zmiany formatu obejmuje stronę obsługi.
Sąsiednie urządzenia stają obok formowarki na linii: zgrzewarki kartonów zamykają wieko po napełnieniu, maszyny zamykające obsługują mniejsze kartony, maszyny spinające chronią ładunki na paletach, przenośniki przekazują kartony między stacjami, paletyzatory piętrzą pełne kartony, a kompletna linia pakowania łączy stacje. Prześlij arkusze próbne, wymaganą kadencję i wagę przez formularz kontaktowy dla dopasowanej konfiguracji; obszar certyfikaty i patenty wymienia dokumenty zgodności dostępne z maszyną.
