Почему безопасность закладывается на этапе спецификации
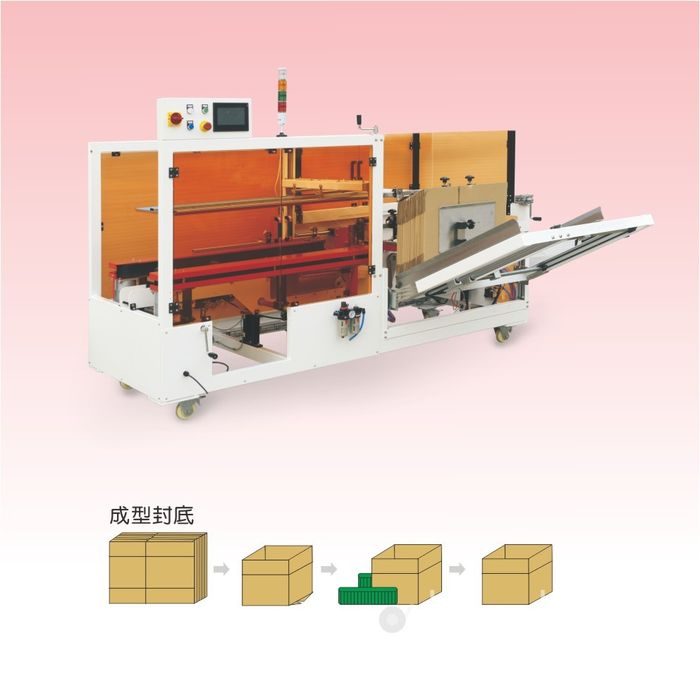
Автоматический формирователь коробов объединяет в одной движущейся раме магазин заготовок, вакуумный захват, толкательное формование, складыватели клапанов и узел запайки. Большая часть цикла скрыта за ограждениями, но опасности реальны: зоны защемления на складывании клапанов, точки раздавливания в секции формования, движущиеся ленты и цилиндры, контуры сжатого воздуха, а на клеевых комплектациях — система горячего клея, работающая с адгезивом при 160–180 °C. Машина, выглядящая тихой и закрытой, всё равно может подвергнуть оператора травме руки, если ограждение отсутствует, блокировка обойдена или процедура настройки позволяет дотянуться до движущейся станции.
Безопасность формирователя решается до покупки. Пакет ограждений, логика блокировок, компоновка аварийных остановок, документация и обучение оператора, которые приходят с машиной, — выбор спецификации, а не то, что можно дёшево добавить после монтажа. Это руководство размечает опасные зоны типового формирователя, приводит стандарты, применяемые в ЕС, и ориентиры для других рынков, и перечисляет, что должно быть в коммерческом предложении, техническом файле и руководстве по эксплуатации. Оно написано для отделов закупок, инженеров завода и служб обслуживания, оценивающих формирователь коробов для упаковочной линии; оно не заменяет оценку рисков по конкретной машине, выполненную по правилам целевого рынка.
Опасные зоны формирователя коробов
Проход машины от подачи заготовки до выгрузки показывает, где возможен контакт. У каждой зоны своя опасность и своё решение по ограждению.
| Зона | Что движется | Опасность | Основной контроль |
|---|---|---|---|
| Магазин и подача заготовок | Стопа плоских заготовок, подъёмная платформа, направляющие подачи | Зажатие руки или пальцев между краями заготовок и рамой; выброс заготовки при отказе разделения | Ограждённый проём подачи, удержание заготовки, средства разделения, блокировка доступа |
| Станция вакуумного захвата | Вакуумная присоска, рычаг захвата, вакуумный генератор или насос | Движение рычага, тяга присоски, срабатывание по низкому давлению, опасность воздушной линии | Ограждённый кожух, контроль вакуума, контролируемая остановка при отказе захвата |
| Толкатель и секция формования | Толкатель формования, боковые ленты, рама выставления по прямоугольности | Раздавливание и защемление при раскрытии заготовки в трубу; движущиеся ленты | Неподвижные ограждения над формовочной рамой; блокируемая передняя панель доступа |
| Секция складывания клапанов | Складывающие раскладки, ножи складывания, прижимные рычаги | Зоны защемления на внутренних и наружных клапанах; пружинный возврат складывателя | Ограждённая зона складывания; тайминг и давление проверяются при пусконаладке |
| Узел запайки | Ленточные головки, прижимная пластина, плавитель клея, шланги, сопла или гвоздевой обжим | Контакт с ленточной головкой, ожоги горячим клеем, капли сопла, подача гвоздей | Ограждение станции, маркировка горячих поверхностей, ограждения сопел, выделенные органы управления под каждый способ запайки |
| Разгрузочный конвейер | Выходная лента, передача в запайщик коробов или упаковщик | Затягивание руки в зазор конвейера; контакт с идущим следом коробом | Ограждение конвейера, кожухи зон зазора, аварийный останов, доступный со стороны выгрузки |
Вторичные опасности проходят по всей машине. Сжатый воздух 0,5–0,7 МПа может хлестать свободным шлангом или разбрасывать мусор; выхлоп пневматики может нести масляный туман или картонную пыль. Шум цилиндров, лент и вакуумного насоса часто лежит в диапазоне 75–85 дБ(А), что на старых заводах требует защиты органов слуха. Гофрокартон сбрасывает волокно и пыль, которые скапливаются на ограждениях, лентах и электрических деталях, а влажные или свёрнутые заготовки повышают отказы захвата, подталкивая операторов тянуться внутрь во время цикла.
Нормативная база и стандарты
Для машин, поставляемых на рынок ЕС, базой является Директива по машинам 2006/42/EC. Она устанавливает существенные требования безопасности и охраны труда, которым должна соответствовать машина, и требует от изготовителя собрать технический файл, провести оценку рисков, выпустить декларацию соответствия ЕС и нанести маркировку CE до продажи машины. Директива охватывает ограждения, управление, аварийный останов, материалы, шум, инструкции и информацию, которую получает оператор. Поставщик, экспортирующий в ЕС, должен быть в состоянии показать декларацию и подтверждающий файл; покупатель должен запросить их до приёмки.
Гармонизированные и ориентирующие стандарты дают инженерную конкретику за директивой. В часто применяемый набор для упаковочного оборудования входят следующие. Это ориентиры для оценки рисков, а не чек-лист, заменяющий профессиональную инженерную безопасность.
- EN ISO 12100 — Безопасность машин: общие принципы проектирования, оценка рисков и снижение риска. Определяет последовательность выявления опасностей и снижения риска, которой должно следовать проектирование машины.
- EN ISO 13849-1 — Связанные с безопасностью части систем управления: проектирование защитных контуров и уровни функциональной безопасности. IEC 62061 покрывает ту же область для электрических систем управления с рейтингами SIL. Блокировки, световые завесы и контуры аварийного остановки оцениваются по ним.
- EN 60204-1 — Электрооборудование машин: подача разъединения, управление, защита, маркировка и степень защиты IP оболочек в среде машины.
- EN ISO 14120 — Ограждения: общие требования к проектированию и изготовлению неподвижных и подвижных ограждений, включая материалы и размеры проёмов.
- EN ISO 14119 — Устройства блокировки, связанные с ограждениями: принципы выбора, крепления и работы, включая предотвращение обхода.
- EN 61496 — Электрочувствительное защитное оборудование, такое как световые завесы, применяемое там, где физическое ограждение затрудняло бы доступ со стороны подачи или выгрузки.
- EN ISO 13850 — Аварийный останов: принципы проектирования и компоновка функций и органов останова.
За пределами ЕС ориентирующая база иная. В Соединённых Штатах OSHA 29 CFR 1910.212 задаёт общие требования к ограждению машин, 1910.219 покрывает ограждение механической передачи мощности, а безопасность конвейеров следует ANSI B20.1. Покупатели, поставляющие заводы на этих рынках, должны подтвердить, какие положения OSHA и ANSI применяются и соответствует ли им пакет ограждений поставщика. На любом рынке юридическая ответственность за соответствие лежит на стороне, выводящей машину на этот рынок, поэтому оценку рисков и документацию следует проверять локально, а не принимать на веру одну лишь маркировку CE.
Проектирование ограждений: неподвижные, блокировки и доступ
Ограждения формирователя делятся на три практических типа. Неподвижные кожухи закрывают зоны, которые не нужно регулярно открывать: верх и боки формирующей рамы, участки лент и заднюю часть машины. Подвижные ограждения — откидные или сдвижные панели, открываемые для очистки, устранения заклиниваний и обслуживания; они несут блокирующие устройства, останавливающие опасное движение при открытии панели. Электрочувствительные устройства, такие как световые завесы, защищают проёмы, где физическая дверь замедляла бы регулярный доступ, например со стороны подачи или выгрузки.
Проектирование ограждений должно следовать иерархии EN ISO 14120: кожухи должны быть жёстко закреплены, не обходиться легко, сделаны из материала, устойчивого к среде машины, и расположены так, чтобы проём не доставал до зоны защемления или раздавливания. Янтарные или прозрачные поликарбонатные панели позволяют операторам видеть цикл, не открывая ограждение. Ограждения не должны создавать новых ловушек, а крепёж не должен сниматься руками без инструмента там, где возможен случайный демонтаж. Любое ограждение, снятое при обслуживании, должно быть возвращено до возврата машины в производство; руководство по эксплуатации должно записать это как постоянное правило.
Блокируемые ограждения регулируются EN ISO 14119. Блокировка должна останавливать опасное движение при открытии ограждения, и машина не должна перезапускаться, пока ограждение не закрыто и сброс не инициирован преднамеренным органом управления. Переключатель обхода или принудительного режима должен управляться ключом или иным образом ограничиваться для авторизованной настройки и обслуживания, а его использование фиксироваться или быть видимым на HMI. Сами концевые выключатели блокировки монтируют так, чтобы их нельзя было обойти клином на приводе или скотчем на выключателе; конструкции с магнитным кодом и отдельным приводом снижают вмешательство по сравнению с простыми механическими выключателями.
Органы управления безопасностью: остановы, сброс и режим настройки
Система управления несёт функции безопасности, которые ограждения не закрывают в одиночку. Компоновка аварийного остановки следует EN ISO 13850: красные грибковые кнопки на жёлтом фоне, доступные с позиции оператора и с обеих сторон машины, подключённые в защитный контур, который снимает опасное движение, не создавая новой опасности. Функция останова не должна опираться только на программную команду ПЛК; защитные реле или защитный контроллер контролируют контур по EN ISO 13849-1 или IEC 62061.
После остановки по блокировке, заклиниванию или неисправности перезапуск должен быть преднамеренным действием на HMI или выделенной кнопке сброса, а не автоматическим возобновлением. Сброс возможен только после устранения причины остановки и закрытия ограждения. Работы по настройке и переналадке должны использовать удерживаемый или толчковый режим на пониженной скорости, с возможностью оператора мгновенно остановить движение; двухручной орган управления может быть задан там, где рука должна оставаться у опасности во время регулировки. HMI должен показывать активные блокировки, журнал неисправностей и состояние вакуума или давления, чтобы оператор мог диагностировать остановку, не открывая ограждение.
Световые завесы со стороны подачи или выгрузки требуют определённой стратегии глушения, если через них проходят короба; датчики глушения располагают так, чтобы завеса не отключалась из-за руки, входящей рядом с коробом. Свободные зоны вокруг машины держат минимальное расстояние, заданное стандартом ограждений, а предупреждающие знаки размечают зоны доступа рукой даже при закрытом ограждении.
Термоклей и риск ожога
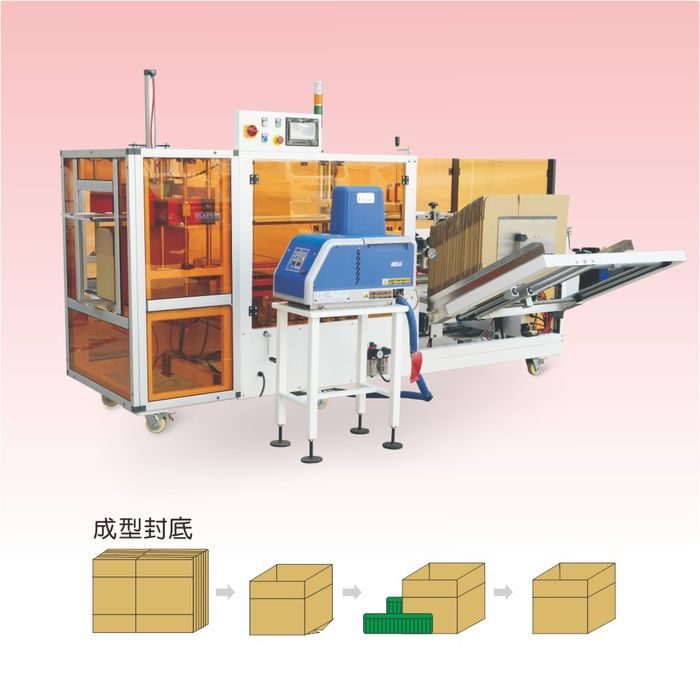
Системы горячего клея нагревают термопластичный адгезив примерно до 160–180 °C перед подачей по шлангам и соплам на нижние клапаны. При такой температуре контакт с кожей вызывает мгновенные ожоги, а капли или струны могут попасть на руки, одежду или ближайшие поверхности. Опасность сосредоточена в четырёх местах: бак и корпус плавителя, нагреваемые шланги, сопла и точка нанесения шва, а также накопившийся клей на ограждениях или раме машины.
Контроли на уровне машины должны включать изолирующие кожухи над горячими поверхностями, ограждения зоны сопла, конструкцию сопла против капель и видимые маркировки высокой температуры на плавителе и трассах шлангов. Прокладка шлангов не должна допускать пережима, абразии и хождения по ним пешеходами, а фитинги проверяют на утечки при плановом обслуживании. Паспорт безопасности (SDS) поставщика клея хранится на площадке вместе с первой помощью при ожогах горячим клеем: охладить место проточной водой, не сдирать клей с кожи, при серьёзных ожогах обратиться за медицинской помощью. Операторы у плавителя должны работать в термостойких перчатках и средствах защиты глаз; свободные рукава и украшения держат в стороне от сопел.
При остановке и очистке важна определённая последовательность продувки и остывания: давление сбрасывают до работы со шлангами или соплами, и никто не должен открывать горячую систему. Выделения нагретого клея сверяют с данными поставщика; там, где вентиляция слабая, местный вытяжной зонт над зоной сопла не даёт клеевым испарениям и картонной пыли скапливаться в зоне дыхания. Накопление клея на ограждениях, лентах и датчиках очищается по графику обслуживания, чтобы оно не стало пожарной опасностью или причиной заклинивания.
Шум, воздушная сеть и выброс заготовок
Сжатый воздух приводит цилиндры захвата, складывания и прижатия, а текущая или ослабленная воздушная линия может хлестать под давлением. У машины должен быть разъединяемый воздушный ввод с запираемым клапаном, фильтром и регулятором, а шланги закреплены так, чтобы движение не тёрлось о края рамы. Выхлопные патрубки направляют в сторону от позиций оператора и от зон скопления картонной пыли. Требование по давлению воздуха, обычно около 0,5–0,7 МПа, должно быть записано в руководстве, чтобы недорасчётная или загрязнённая сеть не вызывала нестабильный цикл.
Шум формирователя идёт от циклирующих цилиндров, вакуумного насоса или генератора, лент и разделения заготовок. Там, где измеренный уровень превышает локальный порог воздействия, требуется защита слуха, и машину проверяют на снижение шума в источнике: глушители выхлопов, демпфированные ограждения, виброизолированное крепление насоса. Выброс заготовок или двойной захват могут разбрасывать куски картона из зоны подачи; снижают риск удержание заготовки, разделительные щётки или воздушные ножи и ограждённый проём подачи, а операторы должны держаться в стороне от стороны подачи во время цикла.
Пищевой гофрокартон, лента и клей
Когда упакованный продукт — еда, напитки, фармацевтика или потребительский товар, который может контактировать с внешней стороной короба, сами упаковочные материалы попадают под правила контакта с продукцией, хотя короб стоит вне первичной упаковки. Гофрокартон, запаечная лента, термоклей и любое печатное покрытие оценивают на предполагаемое применение, а поставщик должен предоставить заключения о соответствии или декларации контакта с продукцией там, где это требуется.
- База ЕС: Регламент (EC) № 1935/2004 охватывает материалы и изделия, предназначенные для контакта с пищевой продукцией, включая бумажные и картонные компоненты; к отдельным материалам применяются специальные меры и пределы миграции. Подтвердите, что картон и клей соответствуют мерам, применимым к продукту.
- База США: Правила FDA по веществам, контактирующим с продукцией, в 21 CFR регулируют клеи, покрытия и бумажные компоненты, которые могут контактировать с едой; проверьте статус ингредиентов и любое требуемое допущение для предполагаемого упаковочного применения.
- Бумага и картон: Марки переработанного волокна могут нести ограничения в зависимости от продукта и барьера между упаковкой и коробом; подтвердите состав картона, содержание крахмала или клея и возможность переноса пыли или волокна на продукт или упаковочные поверхности.
- Клеи и лента: Формулы термоклея, контактная клейкая лента и любой праймер ленты должны соответствовать статусу контакта с продукцией на линии; остатки клея, струны и капли сопел очищаются, чтобы не контактировать с продуктом или готовой упаковкой.
Гигиеническое проектирование следует той же логике, что и ограждения: поверхности должны очищаться, влага не должна скапливаться в мёртвых углах, а оболочки должны сопротивляться мойке там, где завод регулярно ополаскивается. Степень защиты IP оболочек по EN 60204-1 должна соответствовать частоте мойки; сухой складской машине нужно меньше защиты от коррозии, чем машине во влажном пищевом цехе. Картонную пыль и волокно удаляют или вытирают с электрических оболочек, участков лент и ограждений по графику обслуживания, потому что накопление влияет и на очищаемость, и на пожарный риск.
Документация, обучение и текущий осмотр
Соответствующая машина поддерживается комплектом документов, которым покупатель реально может пользоваться. Для поставки в ЕС технический файл за декларацией CE включает оценку рисков, общую конструкцию машины, описание защитного контура, чертежи ограждений, применённые стандарты и результаты испытаний. Переданное руководство по эксплуатации охватывает предполагаемое применение, опасности и остаточные риски, монтаж, электрическое и пневматическое подключение, переналадку, реакцию на неисправности, плановое обслуживание, замену изнашиваемых деталей и график смазки. К руководству прилагаются электрические и пневматические схемы, список запасных частей и источник изнашиваемых деталей.
Обучение операторов должно охватывать компоновку управления, безопасную загрузку заготовок, смысл блокировки, реакцию на аварийный останов, процедуру устранения заклинивания, требования СИЗ и правило, что ограждения остаются закрытыми во время производства. Персоналу обслуживания нужны процедуры блокировки и пломбирования (LOTO) для сервисных работ: изолировать электрическое и пневматическое питание перед открытием панелей или доступом в станции. Периодический график осмотра проверяет крепёж ограждений, работу блокировок, контур аварийного остановки, состояние шлангов и сопел, износ лент и присосок, целостность предупреждающих этикеток. Ведите журнал неисправностей, вмешательств и замен, чтобы повторяющиеся остановки сверять с оценкой рисков.
Пример разбора оценки рисков
Чтобы показать, как стандарты применяются на практике, возьмём обычный сценарий формирователя: оператор загружает заготовки и наблюдает за циклом спереди ленточной машины средней скорости. Выявление опасностей перечисляет возможные контакты: пальцы между краями заготовок на подаче, рука в формовочной раме при заклинивании, контакт с ленточной головкой, свободный предмет, затягиваемый к выходной ленте. Для каждого риск оценивается по тяжести и экспозиции, затем снижается в стандартной последовательности: сначала устранить опасность, затем применить ограждения и управление, затем добавить информацию и обучение.
Для проёма подачи устранение невозможно, потому что заготовки должны входить в машину, поэтому проектирование переходит к ограждению: ограниченный проём подачи, размером так, чтобы рука не доставала до зоны защемления, упор удержания заготовки и разделительные щётки или воздушные ножи. Задний доступ к секции формования закрывает блокируемая панель. Для устранения заклинивания руководство определяет останов, изоляцию и блокировку до любого входа рукой в раму, а удерживаемый толчковый режим позволяет оператору подать пробную заготовку без непрерывного цикла. Остаточные риски, сохраняющиеся после этих мер, например стояние у стороны подачи при разделении заготовок, записываются в руководство как инструкции для оператора. Тот же разбор повторяют для клеевой комплектации, где сопло и плавитель добавляют последствие ожога, меняющее оценку тяжести любой опасности доступа рукой.
За оценкой рисков в повседневную работу следуют две проверки. Первая: каждое ограждение и блокировка, перечисленные в предложении, присутствуют на поставленной машине, и каждое защитное устройство проверяется при пусконаладке: открыть каждую панель и подтвердить останов машины, сработать световой завесой и подтвердить прерывание цикла, нажать каждый аварийный останов и проверить сброс контура, затем перезапустить только через орган сброса. Вторая: площадочный обзор рисков учитывает сочетания, которые поставщик не мог знать: движение по стороне линии, посетителей проходящих мимо машины, доступ обслуживания сверху и интерфейсы с соседним оборудованием. Эти локальные условия могут потребовать дополнительных барьеров, разметки пола или знаков, даже если сама машина соответствует своему проектному стандарту.
Остаточные риски и безопасные позиции оператора
Никакое ограждение не снимает каждый риск, и руководство должно прямо описать остаточные риски. На формирователе они обычно включают необходимость держаться в стороне от проёма подачи во время цикла, требование изолировать энергию перед обслуживанием, ожидаемые СИЗ у клеевой системы и инструкцию не тянуться за ограждения, чтобы освободить медленную ленту или неправильно сложившийся клапан. Операторы должны стоять так, чтобы видеть HMI и секцию формования, не наклоняясь в опасность, а рутинные задачи вроде пополнения заготовок или ленты проектируются вокруг устойчивой стойки и по возможности двуручного доступа.
Уборка помещений тоже входит в безопасность. Обрывки картона, струны клея и ленточные хвосты собираются у подачи и выгрузки; это опасность скольжения и спотыкания, и они могут затянуться в ленты или датчики. Чистая зона вокруг машины, плановая уборка и установленный мусорный бак держат рабочую зону пригодной для работы и снижают соблазн тянуться в движущуюся станцию, чтобы освободить мелкое заклинивание. Ограждения вытирают, чтобы янтарные панели оставались достаточно прозрачными для визуального осмотра цикла, а этикетки меняют при выцветании или отслаивании, чтобы предупреждения читались.
Частые пробелы в соответствии упаковочного оборудования
| Пробел | Почему это не проходит | Что проверить в предложении |
|---|---|---|
| Ограждения заклеены или привязаны открытыми для удобства | Убирает физический барьер между оператором и зонами защемления; снимает снижение риска, заложенное в проекте | Конструкция блокировки, защищённый от вмешательства монтаж выключателей, правило руководства по возврату ограждения после обслуживания |
| Блокировка обойдена или закорочена при поиске неисправности | Защитный контур отключён; машина перезапускается при открытом доступе, самый серьёзный отказ системы управления | Ключевое управление обходом, фиксация принудительного режима, контроль защитного контура по 13849-1 |
| Отсутствующие или плохо расположенные аварийные остановы | Оператор не может быстро остановить движение с рабочей позиции; останов опирается на незащитный контур | Компоновка остановов по 13850, защитное реле или контроллер, доступность с обеих сторон |
| Горячие поверхности без маркировки или ограждения | Плавитель, шланги и сопла выходят на температуру ожога; контакт с каплей травмирует | Изолирующие кожухи, ограждения сопел, температурные этикетки, процедура продувки, SDS на площадке |
| Нет оценки рисков или декларации | Нет доказательства, что существенные требования учтены; соответствие нельзя проверить после поставки | Сводка технического файла, декларация соответствия, перечень стандартов, руководство и схемы |
| Не задано моечное исполнение | Оболочки и материалы корродируют во влажных пищевых или химических средах; собираются пыль и влага | Степень IP по 60204-1, нержавеющая или защищённая конструкция, дизайн очищаемых поверхностей |
| Материалы контакта с продукцией без документации | Картон, лента или клей могут не подходить для пищевой или фармацевтической упаковки; миграция и соответствие не проверены | Заключения контакта с продукцией, декларации клея и картона под продукт и рынок |
Чек-лист безопасности до покупки
- Целевой рынок подтверждён: декларация по машинам ЕС, ориентиры OSHA/ANSI или локальные правила, применимые к заводу.
- Опасные зоны размечены по компоновке машины: магазин, захват, формование, складывание, запайка, выгрузка.
- Перечислен пакет ограждений: неподвижные кожухи, блокируемые подвижные ограждения, световые завесы или иные защитные устройства.
- Описан защитный контур: защитный контроллер или реле, уровень функциональной безопасности или SIL, проводка аварийного остановки и блокировок.
- Определены поведение перезапуска и сброса: преднамеренный сброс на HMI, без автоматического возобновления, удерживаемый режим настройки.
- Проработаны элементы горячего клея: изоляция, ограждения сопел, этикетки, последовательность продувки, СИЗ, SDS и вытяжка там, где нужно.
- Материалы контакта с продукцией проверены под продукт: картон, лента, клей, печатные покрытия и декларации.
- Запрошена документация: оценка рисков, декларация, руководство, схемы, список запчастей, план обучения.
- Включён график осмотра и обслуживания ограждений, блокировок, аварийных остановов, присосок, лент и клеевой системы.
- Подготовка площадки подтверждена: разъединительный выключатель, воздушная сеть, площадь пола и позиции доступа до монтажа.
Как безопасность вписывается в широкую линию
Семейство формирователей коробов охватывает стандартные и среднескоростные рамы, упомянутые по этому руководству. Формирователь не работает в одиночку. Он передаёт сформированные коробы загрузочной позиции, затем запайщику коробов или машине запечатывания коробок, а общий участок конвейера несёт собственные ограждения зон зазора и требования по останову. На интегрированной упаковочной линии защитные контуры часто соединяются между позициями, поэтому блокировки, аварийные остановы и логика сброса формирователя должны быть совместимы с системой управления линии, а не подключены как добавка задним числом. Длины и переходы конвейеров разобраны в диапазоне конвейеров, а ссылки на конструкцию машин и сертификаты сведены в разделе «Сертификаты и патенты».
Механику за эти защитные элементы см. в разборе того, как автоматический формирователь коробов проходит захват, формование, складывание клапанов и запайку, и сравнение трёх способов закрытия дна в сравнении самозамка, ленты и клея. Вид оборудования со стороны бренда — во введении клеевого формирователя SunAura, а бюджетные следствия проработаны в разборе стоимости и TCO формирователя коробов. После запуска машины руководство по диагностике и переналадке охватывает поиск неисправностей и интервалы обслуживания, поддерживающие ограждения и защитные устройства в рабочем состоянии. Конкретные вопросы по ограждениям или документации можно отправить через контактную форму с указанием целевого рынка и типа продукта.
