Три способа закрытия дна, одна формирующая машина: что на самом деле меняет выбор
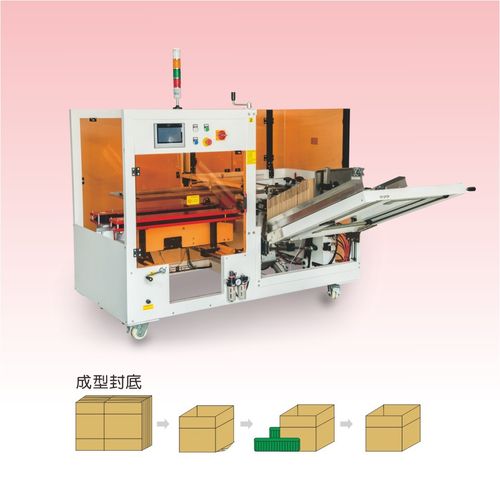
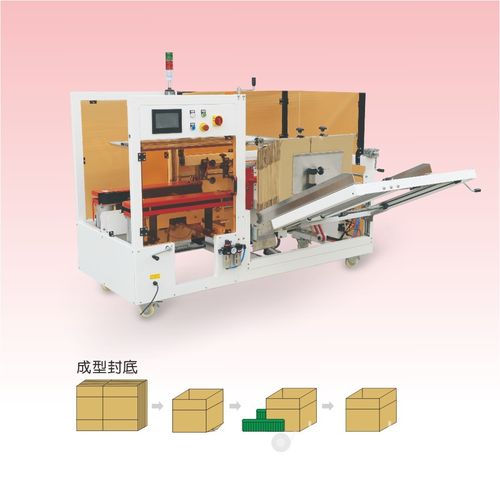
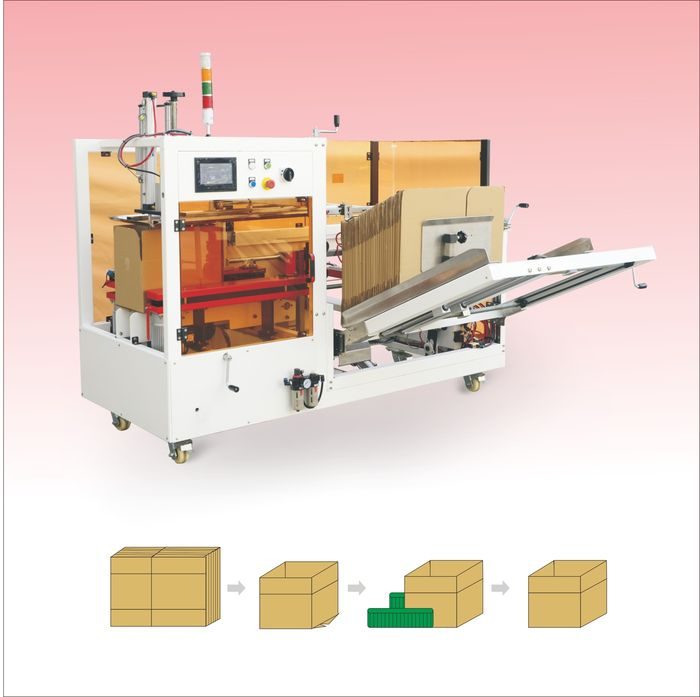
Автоматический формирователь коробов подаёт плоскую заготовку гофрокартона из магазина, раскрывает её в квадрат, складывает нижние клапаны и запечатывает дно, чтобы короб можно было заполнить на следующей позиции. Сам цикл формирования у разных производителей в целом одинаков; решение, которое разделяет коммерческие предложения и определяет пять лет эксплуатационных расходов, — это то, как именно дно остаётся закрытым. На реальных линиях встречаются три способа: самозапирающаяся заготовка, у которой пазы и язычки зацепляются без расходников; полоса контактной клейкой ленты, уложенная через центральный шов дна; и шов горячего клея, нанесённый на клапаны перед прижатием. Каждый способ меняет заготовку, которую можно закупать, расходник, который пополняют каждую неделю, процедуру прогрева и очистки, прочность шва на тяжёлом или экспортном коробе и ценовую группу самой машины.
Это сравнение идёт от заготовки гофрокартона наружу: сначала марка картона и размер короба, потом целевая скорость, затем стоимость расходников за смену и, последним, условия среды на линии. Здесь ни один способ не объявлен универсально лучшим. Самозапирающаяся заготовка, подходящая для лёгкой коробки электронной торговли, может не выдержать двустенную тару для бытовой техники; клеевой узел, запечатывающий 25 коробов в минуту на пищевом заводе, окажется вложенным капиталом на линии, формирующей 120 коробов в день. Задача — подобрать шов под картон, объём и требования аудита, а затем записать этот выбор в техническое задание на закупку, а не оставлять её на усмотрение изготовителя машины.
Приведённые здесь цифры — стандартные диапазоны линейки формирователей коробов SunAura: производительность 8–25 коробов/мин, размер заготовки примерно от 200×150×100 мм до 600×400×400 мм в зависимости от рамы, вместимость магазина 50–100 заготовок, от четырёх до восьми присосок на захват, воздух 0,6 МПа, прямоугольность дна в пределах около ±2 мм на сервоприводной или направляемой пневматической раме. Любую цифру из рекламного проспекта нужно проверить по вашей заготовке и вашей устойчивой скорости во время приёмочных испытаний на заводе-изготовителе.
Как каждый способ закрытия дна смыкает короб
Самозапирающееся дно (заготовка с пазами или замком «шип-паз»). На заготовке высекают ответные пазы и запирающие язычки вдоль нижних клапанов. Когда формирователь раскрывает короб и складывает клапаны, язычки проходят через пазы и защёлкиваются в механическое зацепление. Ни клей, ни лента, ни нагреваемый узел картон не касаются. Шов заложен в геометрию заготовки, поэтому высечка должна быть точной, а картон — достаточно жёстким, чтобы удержать язычок под нагрузкой. Способ распространён на более лёгких розничных коробках, заготовках для электронной торговли и таре, которую нужно вскрывать и наполнять повторно, не разрушая короб.
Контактная клейкая лента. Ленточная головка тянет рулон упаковочной ленты через центральный шов, где сходятся два больших нижних клапана; прижимной ролик прикатывает ленту к картону, а нож отрезает полосу после прохода короба. Ширина ленты — 48–72 мм, стандарт для средних коробов — 50 мм; для тяжёлого или шероховатого картона закладывают более широкую ленту. Лента — гибкий базовый вариант: узел простой, прогрев не нужен, переход на другую ширину ленты — настройка головки, а не сервисная работа. Шов зависит от того, клеевой слой ленты смочит ли поверхность картона; это важно на мелованном, запылённом или холодном гофрокартоне.
Горячий клей (термоклей). Нагреваемый плавитель удерживает клей при 150–180 °C, шланги подают его на одно-два сопла над узлом клапанов, и швы клея наносятся на внутренние поверхности нижних клапанов. Короб удерживается под прижатием, пока клей смачивает картон и схватывается; обычно на рабочей температуре уходит одна-две секунды. Клей образует соединение по перекрытию клапанов, а не полосу через один шов, что даёт плотное дно на двустенных и загруженных коробах. Компромисс — период прогрева в начале смены, уход за соплами и шлангами, а также подбор марки клея под картон и температуру в цехе.
Спецификация заготовки и картона задаёт жёсткие ограничения
До сравнения расходников перечислите все заготовки, которые пойдут на линии: самый маленький и самый большой короб, однослойный или двустенный картон, марка картона, мелована или напечатана внешняя сторона, и как хранятся заготовки. Формирующая рама перекрывает заявленный диапазон заготовок, обычно не шире соотношения 2:1 по длине; короб на краю диапазона работает медленнее, быстрее изнашивает направляющие и первым уходит в брак. Покоробленные или влажные заготовки вызывают сбои вакуумной подачи при любом способе, поэтому плоское и сухое хранение заготовок — предпосылка стабильного формирования, а не отдельная проблема машины.
Жёсткость картона решает, удержится ли самозапирающийся язычок. Лёгкий однослойный профиль B или C работает с геометрией замка «шип-паз»; на жёстком двустенном картоне язычки выскакивают из пазов, а сами высеченные пазы могут рваться под фиксирующей нагрузкой язычка. Мелованный или плотно печатанный картон меняет ситуацию с лентой: контактному клею нужна чистая пористая поверхность для смачивания, а глянцевый или запылённый лайнер может оставить полосу, которая отходит по краю. Термоклей хорошо соединяется с большинством поверхностей гофрокартона, но марку клея нужно подбирать под мелованную основу и под условия холодного цеха, где неверная марка схватывается хрупко.
Вес короба и транспортный цикл значат не меньше типа картона. Короб с несколькими розничными упаковками идёт коротким маршрутом по палетам; ящик с техникой, плиткой или бутылированным товаром проходит штабелирование, загрузку в контейнер и грубую перегрузку. Шов дна на загруженном коробе должен удержать содержимое весь этот цикл, и способ, который на пустой заготовке выглядит самым дешёвым, может первым раскрыться на палете. Если линия отгружает экспортные контейнеры или штабелирует коробы высоко, задавайте шов по загруженному весу и по испытанию на падение или сжатие, которое требует ритейлер или экспедитор.
Поведение шва под нагрузкой: что выявляет транспортный цикл
Шов дна, прошедший контроль пустого короба, всё равно может отказать после заполнения. Релевантная нагрузка — не собственный вес клапана, а колонна продукта, давящая на дно, плюс вибрация в пути и сжатие при штабелировании. Лента держится полосой через центральный шов; если лайнер расслаивается под вибрацией, полоса приподнимается с одного края, и шов раскрывается, хотя сам клей не отрывался. Клей соединяет перекрытие между клапанами, поэтому нагрузка распределяется по более широкому соединению, и шов отказывает только если треснул сам клей или разорвался картон. Замок «шип-паз» держит механически, но язычок и паз — мелкие элементы, и на тяжёлом ящике нагрузка концентрируется у края паза, где картон прорезается легче всего.
Испытания на падение и штабелирование — честный способ сравнить способы под реальную нагрузку. Попросите поставщика сформировать вашу заготовку, заполнить её до целевого веса и записать, как ведёт себя каждый шов при заданной высоте штабеля и коротком цикле вибрации или падения. Сухая демонстрация на пустой коробке показывает только, что машина движется; она не показывает, переживёт ли дно маршрут. Если ритейлер или экспедитор публикует методику испытаний, передайте её поставщику до FAT, чтобы критерии приёмки были записаны цифрами, а не визуальной проверкой.
Повторное вскрытие — другая сторона вопроса нагрузки. Клеевое дно — постоянное соединение: чтобы вскрыть короб, придётся резать соединение или отрывать клапан, и это важно, если короб возвращается на склад для переупаковки. Лента отрывается и заменяется свежей полосой, а самозапирающийся язычок расцепляется, не разрушая короб. Там, где одна и та же тара ходит между складом и покупателем, возможность чисто вскрыть короб может перевесить небольшой выигрыш в прочности шва, и способ запайки следует выбирать под этот цикл, а не под самую тяжёлую разовую отгрузку.
Сравнительная таблица: самозамок, лента и горячий клей рядом
| Критерий | Самозапирающееся дно | Контактная клейкая лента | Горячий клей |
|---|---|---|---|
| Как закрывается дно | Высеченные язычки проходят через пазы и зацепляются механически | Полоса ленты перекрывает центральный шов и прикатывается к картону | Швы клея на клапанах, короб удерживается под прижатием при схватывании |
| Расходник на короб | У машины нет; замок — часть заготовки | Рулон ленты 48–72 мм (стандарт 50 мм) | Термоклей, примерно 8–20 г на короб в зависимости от рисунка шва |
| Положение по стоимости расходников | У машины нет пополнения; высечка добавляет стоимость заготовки на короб | Средне на короб; стоимость следует за ценой ленты и числом метров | Ниже всего на короб при большом объёме; клей — по весу |
| Типовая производительность формирователя | 8–18 коробов/мин на лёгких заготовках; ограничено жёсткостью картона | 8–20 коробов/мин на стандартных рамах | 15–25 коробов/мин на высокообъёмных линиях |
| Прочность шва на загруженных коробах | Средняя; язычки могут вытягиваться на жёстком или тяжёлом картоне | Хорошая для обычных нагрузок; риск отрыва края на мелованном или холодном картоне | Высокая по перекрытию клапанов; подходит двустенным и экспортным ящикам |
| Вскрытие и повторная запайка | Открывается без разрушения короба; можно запереть снова | Отрывается; перезапечатывается свежей лентой | Надо резать или отжимать; соединение труднее вскрыть чисто |
| Требования к заготовке | Специальная высеченная заготовка; критичны точность паза и язычка | Стандартная заготовка RSC; совместимая по поверхности сторона | Стандартная заготовка RSC; клей подобран под марку картона |
| Прогрев в начале смены | Нет | Нет | Прогрев плавителя, обычно 10–25 минут в зависимости от бака |
| Чувствительность к среде | На посадку язычка влияет коробление картона | Холодный, запылённый или мелованный картон ослабляет адгезию | Время схватывания зависит от температуры в цехе и влажности картона; сопло может забиваться |
| Очистка и риск проливов | Нет остатков | Клеевые остатки на роликах и ноже | Капли расплавленного клея; требуются поддон и очистка сопла |
| Переналадка между форматами | Настройка направляющих; высечка заготовки меняется с размером | Настройка направляющих и ширины ленты, часто 10–20 мин | Настройка направляющих плюс рисунка шва; 15–25 мин на многих рамах |
| Положение по цене машины | Стандартная формирующая рама; нет надбавки за узел запайки | Стандартная рама плюс ленточная головка; средняя входная группа | Рама плюс плавитель, шланги и сопла; верхняя ценовая группа |
| Главное ограничение | Не подходит тяжёлым, жёстким или негабаритным коробам | Качество шва зависит от поверхности и температуры картона | Прогрев, складской запас клея и обслуживание сопел |
| Лучшее применение | Лёгкие розничные заготовки для электронной торговли, которые легко вскрываются | Универсальные линии, смешанные условия картона, простое управление | Высокообъёмные, загруженные или экспортные коробы, где важна прочность шва |
Скорость и как узел запайки влияет на длительность цикла
Формирователи этого диапазона работают 8–25 коробов в минуту, что даёт цикл примерно от 2,4 до 7,5 секунды на короб. На формирование, складывание и выгрузку делится этот цикл; узел запайки добавляет внутри него свой шаг. Ленточная запайка добавляет короткое движение прикатывания и отрезания без выдержки, поэтому ленточная рама держит темп в пределах стандартного диапазона. Клеевая запайка добавляет короткую выдержку под прижатием, пока схватывается шов; поэтому клеевые рамы обычно закладывают в верхней части диапазона производительности там, где объём линии оправдывает узел. У самозапирающегося формирования нет шага с расходником, но сама заготовка должна подаваться и раскрываться чисто, а лёгкие заготовки, складывающиеся под присосками, замедляют цикл сильнее любой запайочной головки.
Заявленная в проспекте скорость измеряется на самом благоприятном коробе диапазона. Большая двустенная заготовка раскрывается и складывается дольше; маленькая заготовка может срабатывать на датчиках, если рама крупнее нужного. Подбирайте машину под свои габариты и под 70–80 % от заявленной скорости на протяжении смены, оставляя запас на перебои подачи и переналадки. Верхняя и нижняя позиции линии должны принимать ту же скорость: формирователь, обгоняющий упаковщик или запайщик коробов, создаёт очередь, затем простой, и линия теряет на несбалансированности больше, чем машина выигрывает на пиковой скорости.
Стоимость расходников: во что обходится каждый способ за смену и за год
Закупка машины — видимая стоимость; за пять лет расходники, труд переналадок и остановки от изношенных деталей обычно её превышают. Сравнение расходников ведите в пересчёте на короб, прежде чем смотреть цену рамы. Для ленты запишите ширину рулона, метраж на короб, длину рулона и цену с доставкой, затем разделите: полоса 50 мм через перекрытие клапанов 400 мм расходует около 0,4–0,5 м ленты на дно. Для клея взвесьте расход на пробном прогоне и переведите граммы на короб в вес на тысячу коробов, затем оцените клей по килограмму. У самозамка машинного расходника нет, но высеченная заготовка дороже стандартной заготовки RSC, и эта надбавка на короб повторяется на каждой таре.
Паттерн безубыточности сходится на разных заводах. При низком дневном объёме лента или ручное формирование держат денежные вложения малыми, а запас клея и нагреваемый узел не окупаются. При высоком объёме на стабильной заготовке клей на короб выходит ниже ленты на короб, потому что клей весит мало и перекрывает стык небольшим швом. Самозамок избегает обоих расходников, но переносит стоимость в высечку поставщика заготовок, и это имеет смысл только когда спецификация короба уже требует специальную заготовку. Сравнивайте пятилетний итог: машина, фрахт, монтаж, расходники, энергия и сжатый воздух, запасные части и труд, который снимает узел. Машина, сэкономившая доллар при покупке, но расходующая больше расходников на короб за две смены в день, отыграет эту экономию внутри гарантийного срока.
Энергия и воздух — меньшие строки, но реальные. Ленточная рама потребляет примерно 2–4 кВт; клеевая добавляет нагрузку нагревателя плавителя и обычно берёт 3–6 кВт. Сжатый воздух 0,6 МПа приводит рычаги складывания и клапаны; свободная производительность около 0,3–0,4 м³/мин на стандартной раме. Важен сухой воздух: влага в подаче подклинивает клапаны и изнашивает цилиндры. Клеевые линии несут ещё небольшую нагрузку резерва тепла вне рабочего времени, поэтому проверьте, как плавитель простаивает или отключается между сменами.
Доступность расходников входит в сравнение, а не добавляется потом. Рулоны ленты и гранулы или палочки клея пополняют в течение всего срока машины, и марка, которую нельзя закупить локально, превращает короткий перебой поставок в остановку линии. Проверьте у местного дистрибьютора ширину ленты и марку клея, нужную вашему картону, и подтвердите, что поставщик подберёт марку, записанную в спецификации, а не подставит универсальный товар по цене. Для самозапирающихся заготовок зависимость переходит к поставщику коробов: пазы и язычки высечки должны держать допуск от прогона к прогону, поэтому источник заготовки и его оснастка значат столько же, сколько машина.
Рамки принятия решения: выбирайте шов в таком порядке
- Перечислите каждую заготовку: габариты, профиль гофры, марку картона, однослойный или двустенный, мелованный или печатный, условие хранения. Диапазон рамы и способ шва должны перекрывать крайние значения, а не среднее.
- Запишите вес загруженного короба и транспортный цикл: короткие внутризаводские рейсы, штабелирование на палетах, загрузка в экспортный контейнер, грубая перегрузка. Более тяжёлый и жёсткий транспорт смещает выбор к клею и отдаляет от замка «шип-паз».
- Назовите устойчивую скорость и режим смен. Ниже примерно 400 коробов в день ручное формирование или простой ленточный узел остаются рациональными; выше формирователь снимает штатную единицу, и способ запайки можно подбирать под объём.
- Сверьте поверхность картона со швом. Мелованный, глянцевый, запылённый или холодный картон ослабляет ленту; для клея подтвердите марку адгезива; для самозамка — точность высечки.
- Решите, нужно ли вскрывать короб повторно. Возвратная розница, дозируемые упаковки и наборные короба предпочитают шов, вскрывающийся без разрушения; транспортные ящики, которые остаются закрытыми, — постоянное соединение.
- Согласуйте узел с нижним оборудованием. Верхнее закрывание обычно делает отдельный запайщик коробов; до фиксации конфигурации формирователя подтвердите высоту конвейера, шаг и сигналы, которые использует линия.
- Попросите поставщика клея или ленты письменно подтвердить совместимость с вашим картоном и температурой в цехе, а не полагаться на универсальную марку.
Профили сценариев: какой шов подходит какому заводу
Лёгкая розница и фулфилмент электронной торговли. Лёгкие однослойные заготовки, много форматов, короба вскрывают для комплектации или возвратов. Обычно подходит самозапирающаяся заготовка или формирователь в ленточном исполнении. Приоритет — быстрая переналадка между размерами и шов, не разрушающий короб; выдержка и уход за соплами у клея добавляют стоимость, которую центр со смешанным ассортиментом не возвращает. Когда случайные размеры сходятся с фиксированным магазином, выбор формата становится отдельным вопросом планирования.
Высокообъёмные пищевые и напитковые линии. Регулярные заготовки идут в две-три смены, коробы держат жидкость или упакованную еду, чистоту проверяет аудит. Клей здесь распространён там, где объём его оправдывает: шов герметизирует перекрытие, а узел держит 15–25 коробов/мин. Лента остаётся выбором там, где линия часто меняет состояние картона или где остатки клея в моечном цехе вызывают опасения. Декларации контакта с продукцией и моечное исполнение закладываются вместе со способом шва.
Тяжёлые промышленные и экспортные ящики. Двустенный картон, загруженные коробы, штабелирование в контейнере и грубый фрахт. Замок «шип-паз» — слабое звено на жёстком картоне; лента может отходить от края шва под вибрацией; горячий клей по перекрытию клапанов для такого профиля по умолчанию. Усиленная рама использует большие присоски и мощные рычаги, а марку клея подбирают под нагрузку и климат.
Холодные, влажные или запылённые помещения. Клейкий слой ленты теряет сцепление на холодном или влажном картоне; марка клея должна оставаться эластичной при низкой температуре; в обоих случаях ограждения и электрику подбирают под уровень мойки или пыли. Самозапирающаяся заготовка избегает обоих адгезивов, но зависит от картона, который остаётся плоским и сухим, а это трудно гарантировать во влажном цехе.
Каталог с широким ассортиментом и низким объёмом. Много размеров коробов, короткие прогоны, частые переналадки. Выделенный клеевой плавитель окупается только если одна заготовка идёт достаточно долго, чтобы окупить прогрев и очистку. При широком ассортименте гибкая ленточная рама с памятью рецептов и быстросъёмными направляющими обычно даёт ниже пятилетнюю стоимость владения, даже если расходник на короб на бумаге выглядит дороже.
Частые ошибки выбора и как их избежать
Выбор шва только по цене машины. Ленточная головка при покупке дешевле клеевого плавителя, но на высокообъёмной линии разница может уйти в клей против ленты за год. Считайте расходник на короб до сравнения цен рам и включите энергию и прогрев плавителя в клеевую колонку.
Назначение замка «шип-паз» для загруженного двустенного короба. Пазы и язычки работают на лёгком, достаточно жёстком картоне; на тяжёлой ящичной таре язычки выскакивают, а пазы рвутся. Если заготовка двустенная или короб несёт тяжёлую нагрузку, оценивайте ленту или клей, а самозамок оставьте для более лёгкого диапазона.
Игнорирование мелования картона и температуры в цехе. Лента, соединяющаяся с чистым лайнером, не держится на глянцевой мелованной основе; клей, схватывающийся хрупко в холодном помещении, трескается при изгибе короба. Получите письменную совместимость от поставщика расходников для вашего картона и минимальной рабочей температуры до заказа.
Покупка самой скоростной рамы под короткий прогон. Клеевая машина на 25 коробов/мин, удерживаемая на 8 коробов/мин в низкообъёмной линии, несёт резервную нагрузку плавителя, обслуживание сопел и больший габарит, не возвращая стоимость. Подбирайте производительность под устойчивую цель, а верхний диапазон резервируйте для линий, которые действительно там работают.
Передача спецификации заготовки изготовителю машины. Высечка для самозамков и марка картона под ленту или клей решаются выше по течению. Отправьте чертежи и образец заготовки вместе с запросом, чтобы шов проверили на реальном картоне во время FAT, а не выясняли проблему подачи или отрыва после установки.
Что взять с собой на коммерческое предложение
Точное сравнение требует одинаковых входных данных для каждого поставщика: самая маленькая и самая большая заготовка с профилем и маркой, вес загруженного короба, устойчивые короба/мин и режим смены, число форматов и частота переналадок, состояние и хранение поверхности картона, рабочая среда (сухо, влажно, холодно, пыльно), нужно ли вскрывать короба, а также спецификации нижнего запайщика и конвейера. С этими данными предложение сможет подобрать диапазон рамы, узел запайки и марку расходника под реальное применение. Текущая линейка формирователей коробов показывает доступные рамы: стандартный формирователь коробов для обычных однослойных заготовок, усиленный формирователь для крупных и двустенных коробов, формирователь средней скорости на 15–20 коробов/мин, формирователь на горячем клее для дна без ленты и гвоздевая машина формования и запайки дна там, где задано механическое закрытие дна.
Механику формирующего цикла разбирает технический разбор «как работает автоматический формирователь коробов» — от захвата заготовки до запайки дна. Новую клеевую линейку описывает заметка о запуске клеевого формирователя SunAura. Командам закупок, считающим пятилетние затраты, стоит прочитать разбор стоимости и TCO формирователя коробов, а всем, кто планирует ограждения или соответствие требованиям, — проверить руководство по безопасности формирователя и ограждениям CE. Повседневные неисправности, износ присосок и смену форматов разбирает руководство по диагностике и переналадке со стороны обслуживания.
Сопутствующее оборудование стоит рядом с формирователем на линии: запайщики коробов закрывают верх после заполнения, машины запечатывания коробок работают с меньшей тарой, обвязочные машины фиксируют палетные грузы, конвейеры переносят коробы между позициями, палетировщики штабелируют заполненные коробы, а полная упаковочная линия связывает позиции вместе. Образцы заготовок, целевую скорость и загруженный вес отправьте через контактную форму для конфигурации под применение; в разделе «Сертификаты и патенты» перечислена документация соответствия, доступная с машиной.
