Что делает автоматический формирователь коробов за один цикл
Автоматический формирователь коробов берёт плоскую сложенную заготовку гофрокартона из стопы, раскрывает её в квадратную трубу, складывает нижние клапаны и запечатывает дно, чтобы короб можно было отправить на заполнение. Он стоит в конце линии упаковки, в её начале: перед упаковщиком или загрузчиком, перед верхним запайщиком коробов и выше по потоку относительно обвязки и палетирования. Ручная или полуавтоматическая станция формирует короба по одному вручную; автоматическая версия повторяет одни и те же движения на каждой заготовке с фиксированным ритмом, и её производительность определяется подачей, последовательностью формования и состоянием изнашиваемых деталей, а не мастерством оператора.
Этот разбор проходит одну заготовку через машину и называет узлы, движения и цифры, которые за ними стоят. Он охватывает стандартные рамы линейки SunAura: производительность 8–25 коробов/мин, размер заготовки примерно 200×150×100 мм до 600×400×400 мм в зависимости от рамы, вместимость магазина 50–100 заготовок, от 4 до 8 присосок на захват, сжатый воздух 0,6 МПа, прямоугольность дна в пределах около ±2 мм на направляемой пневматической или сервоприводной раме. Цифры меняются с габаритами короба, маркой картона и комплектацией; решающее значение имеет приёмка на вашей заготовке во время FAT.
Понимание цикла важно по трём причинам: оно позволяет покупателю задать правильные вопросы в запросе предложения, подсказывает обслуживанию, где возникло заклинивание или нераскрытие, и показывает, как скорость формирователя и расход воздуха вписываются в остальную линию. Машина — не единый чёрный ящик: у каждой позиции свой тайминг, свои изнашиваемые детали и свой характер отказа, и большинство проблем ведут к одной из этих позиций, а не к системе управления.
Основные узлы
Стандартный линейный формирователь делится на семь рабочих секций. Магазин заготовок держит стопу плоских заготовок и поднимает верхнюю в позицию захвата. Вакуумная головка захвата несёт присоски, которые стягивают одну заготовку со стопы. Формирующая рама (иногда её называют секцией толкателя или раскрытия) тянет и направляет заготовку в квадратную трубу. Складыватель клапанов сначала закрывает малые клапаны, затем большие. Узел запайки наносит на дно ленту или горячий клей. Разгрузочный конвейер выталкивает запечатанный короб к следующей позиции. Панель управления, датчики и ограждения связывают секции вместе и останавливают цикл при неисправной подаче заготовки или открытом ограждении.
Рамы сохраняют одну базовую компоновку даже при разном способе запайки. Ленточный и клеевой формирователи используют один и тот же магазин, захват и последовательность формования; разница — в узле за складывателем: на одной это ленточная головка с рулоном, роликом и ножом, на другой — плавитель, шланги и сопла. Усиленные рамы для крупных коробов используют присоски большего размера, более мощные рычаги складывания и более широкий шаг направляющих, но порядок цикла остаётся прежним.
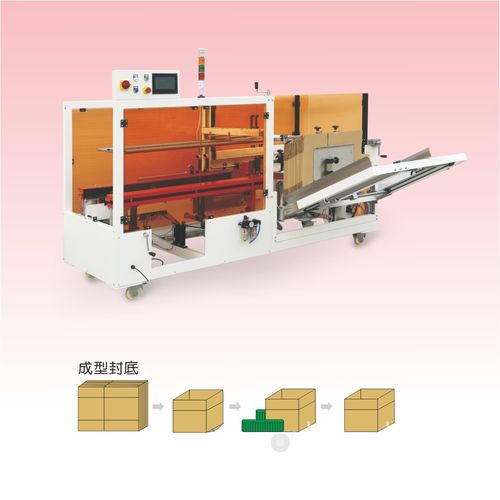
Шаг 1: подача заготовки и подъём магазина
Оператор загружает стопу плоских заготовок RSC или высеченных заготовок в магазин, обычно через наклонный бункер сбоку или сзади рамы. Подъёмный механизм поднимает стопу так, чтобы верхняя заготовка стояла в позиции захвата; по мере изъятия заготовок подъём следует за ними, удерживая следующую в зоне захвата. Вместимость магазина на стандартных рамах — 50–100 заготовок, для длинных прогонов опционально более крупный бункер. Пополнение вызывает короткую остановку, поэтому на высокообъёмной линии размер бункера — решение по планированию: меньший магазин означает больше перерывов на дозагрузку, больший — больше площади пола и более тяжёлую стопу для загрузки.
Состояние заготовки задаёт всё, что происходит ниже по потоку. Покоробленный, свёрнутый или влажный картон не лежит плоско в бункере, и заготовка, сместившаяся в стопе, может быть захвачена по две штуки или не захвачена вовсе. Заготовки хранят плоско и в сухом месте, сторона подачи очищается от бумажной пыли и обрывков лайнера. Направляющие магазина настраивают по ширине заготовки при переналадке: слишком тугая направляющая сплющивает стопу, слишком свободная даёт заготовкам перекоситься до захвата.
Шаг 2: вакуумный захват
Когда цикл вызывает заготовку, головка захвата подходит к магазину, и 4–8 присосок прижимаются к поверхности верхней заготовки. Вакуум притягивает присоски к лайнеру, и головка стягивает заготовку со стопы. Число и размер присосок масштабируются под площадь заготовки: для малых коробов их меньше, для крупных двустенных заготовок нужно больше присосок большего диаметра, чтобы удержать жёсткий картон, не разрывая лайнер.
Источник вакуума — небольшой вакуумный насос или регенеративный воздуходув, установленный на раме или рядом с ней, с вакуумным ресивером и обратными клапанами, удерживающими разрежение на всём движении. Состояние присосок проверяют первым при нераскрытии: пористые или треснувшие присоски теряют вакуум, затвердевшие не уплотняются на лайнере, а изношенная присоска проявляется как заготовка, приподнявшаяся наполовину и упавшая. Присоски — штатная изнашиваемая деталь, обычно заменяемая с интервалом 6–12 месяцев в зависимости от пыли картона и режима смен.
Заготовка, подаваемая по две штуки, или заготовка, перекашивающаяся при выходе из стопы, указывает скорее на направляющие магазина, состояние стопы или схему присосок, чем на секцию формования. Датчики на захвате подтверждают наличие заготовки до того, как головка продвинется дальше; если заготовка не обнаружена, цикл ждёт, а не прогоняет пустую раму через движения.
Шаг 3: раскрытие и выставление короба по прямоугольности
После того как заготовка оттянута, секция формования раскрывает её из плоского листа в прямоугольную трубу. Рычаги, пластины толкателя или направляемые вакуумом захваты берут боковые стороны заготовки и разводят их, пока сгибы по биговальным линиям складываются. Работу выполняют уже нанесённые на заготовку сгибы; рама удерживает стороны в прямоугольнике, так что углы образуются под прямым углом, а не схлопываются в перекошенную трубу. На сервоприводных рамах движение раскрытия управляется по положению; на пневматических оно задаётся ходом цилиндра и регулируемыми упорами.
Прямоугольность — та качественная цифра, которую должен запрашивать покупатель. Короб, вышедший из формирователя не по прямоугольности, заклинивает верхний запайщик, садится на палету криво и не заполняется чисто. Стандартные рамы держат дно в пределах около ±2 мм на согласованной заготовке; для крупных или жёстких двустенных заготовок нужен расширенный комплект присосок и рычагов, описанный для усиленных рам. Если формовочные рычаги погнулись или направляющие износились, прямоугольность уплывает раньше, чем проявится любой другой отказ, поэтому проверки выравнивания входят в план профилактики.
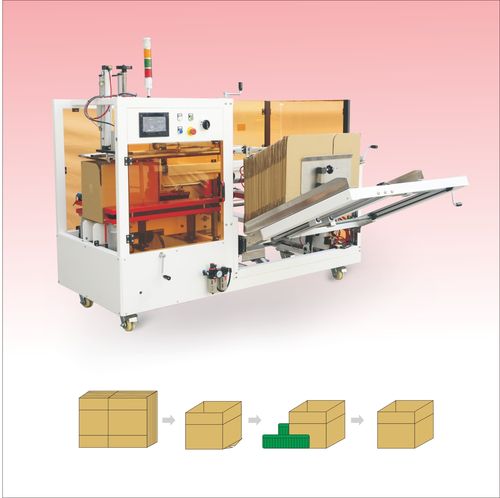
Шаг 4: складывание клапанов
Когда короб выставлен по прямоугольности, складыватель закрывает нижние клапаны в фиксированном порядке. Сначала внутрь складываются два малых клапана — короткие клапаны по бокам, затем два больших клапана — длинные, сходящиеся по центральному шву. Порядок складывания важен: если большой клапан закрыть до малых, картон зажмётся у шва, и дно выйдет кривым. Рычаги складывания пневматические, с кулачковым или регламентированным клапанным приводом, согласованным с шагом конвейера, и мягкими контактными накладками, чтобы не оставлять следов на лайнере.
Неисправности складывания проявляются как короб, клонящийся набок, клапан, стоящий открытым на выгрузке, или запечатанное дно с видимым зазором по шву. Обычные причины — изношенные подшипники рычагов складывания, сбившийся по таймингу клапан или направляющие, выставленные под другой размер заготовки. Подшипники рычагов складывания — ещё одна штатная изнашиваемая деталь, обычно проверяемая с интервалом 12–24 месяца, а тайминг складывания проверяют при каждом новом формате.
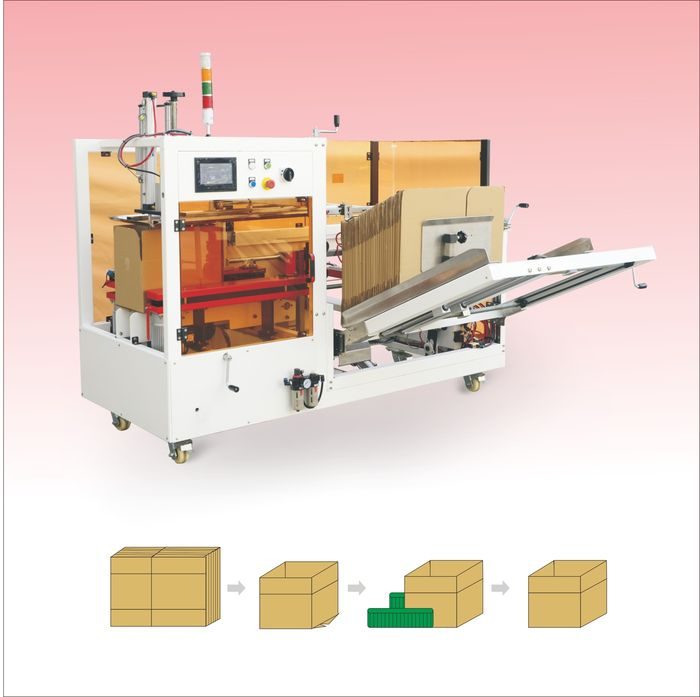
Шаг 5: запайка дна
Сложенный короб доходит до узла запайки, который при покупке комплектуется под ленту или горячий клей. В ленточной машине ленточная головка подаёт полосу упаковочной ленты 48–72 мм через центральный шов, прижимной ролик прикатывает ленту к обоим клапанам, а нож отрезает полосу по мере прохода короба. Ленточные головки механически просты: держатель рулона, тормоз, направляющая, ролик и нож, ширина подобрана под короб и картон. В клеевой машине нагреваемый плавитель удерживает клей при 150–180 °C, шланги подают его на одно-два сопла, и швы клея наносятся на внутренние поверхности клапанов; короб короткое время удерживается под прижатием, пока клей смачивает картон и схватывается.
Именно на узле запайки две комплектации расходятся в работе. Лента не требует прогрева: первый короб можно пустить сразу после установки рулона. Клею нужен прогрев плавителя, обычно 10–25 минут в зависимости от размера бака, а сопла и шланги по остановке требуют продувки или очистки, чтобы клей не схватился в линиях. Расход клея — примерно 8–20 г на короб в зависимости от рисунка шва и перекрытия клапанов; расход ленты зависит от длины и ширины полосы. Выбор между двумя способами разобран в сравнении самозамка, ленты и горячего клея; в этом разборе узел рассматривается как один шаг цикла.
Шаг 6: выгрузка и следующий цикл
После запайки разгрузочный конвейер продвигает запечатанный короб к следующей позиции линии. Высота и шаг выгрузки должны совпадать с соседним конвейером или упаковщиком; несовпадение создаёт переходную плиту, уступ или изменение шага, на которых коробы застревают. Датчик подтверждает, что короб покинул зону запайки, до захвата следующей заготовки, чтобы два короба не сложились в раме. Пустой цикл повторяется: подъём магазина, захват, раскрытие, складывание, запайка, выгрузка.
В линейной машине цикл частично непрерывен: пока один короб складывается и запечатывается, следующая заготовка уже захватывается. Секции перекрываются на общем шаге конвейера, поэтому заявленная производительность определяется самой медленной секцией, а не самой быстрой. Затянувшаяся выдержка клея или замедлившийся нож ленты задаёт потолок для всей машины, даже если захват и складывание быстрее.
Параметры, которые должны войти в запрос на закупку
| Параметр | Стандартный диапазон линейки | Почему это важно |
|---|---|---|
| Производительность | 8–25 коробов/мин, зависит от размера короба | Крупные и двустенные заготовки идут медленнее; размер подбирают под устойчивую скорость |
| Размер заготовки | Примерно 200×150×100 мм до 600×400×400 мм на раму | Каждая рама перекрывает разброс обычно меньше 2:1 по длине заготовки |
| Вместимость магазина | 50–100 заготовок; опционально более крупный бункер | Определяет число перерывов на дозагрузку в длинных прогонах |
| Присоски | 4–8 присосок на захват, размер под площадь заготовки | Изношенные присоски — самая частая причина нераскрытия |
| Сжатый воздух | 0,6 МПа, свободная производительность около 0,3–0,4 м³/мин | Нужен сухой воздух; влага подклинивает клапаны и изнашивает цилиндры |
| Электропитание | 2–6 кВт, 380 В трёхфазное; клеевые рамы потребляют больше | Нагреватель плавителя добавляет нагрузку в клеевых комплектациях |
| Ширина ленты | 48–72 мм, стандарт 50 мм | Более широкая лента — для тяжёлого или шероховатого картона |
| Температура клея | 150–180 °C, только горячий клей | Прогрев в начале смены; требуется уход за соплами и шлангами |
| Прямоугольность | Около ±2 мм на согласованной заготовке | Непрямоугольные коробы заклинивают нижний запайщик |
| Уровень шума | Ниже 75 дБ(А) на расстоянии 1 м на стандартных рамах | Большую часть шума даёт вакуумный насос или воздуходув |
| Площадь пола | Примерно 2,4×1,3 м плюс 1,2 м сервисного доступа с каждой стороны | Сервисный зазор предназначен механику, а не оператору |
Приводы: вакуум, пневматика, датчики и управление
Большинство движений на стандартном формирователе пневматические: рычаги складывания, прижимные пластины и регулировки направляющих работают от цилиндров и распределительных клапанов, питающихся от заводской воздушной сети 0,6 МПа. Вакуум — отдельный контур со своим насосом или воздуходувом, ресивером и присосками. Там, где позиционирование важно для прямоугольности или вызова рецепта формата, на позиции раскрытия или толкателя цилиндр заменяется сервоприводом; серворамы дают повторяемое позиционирование и вызов рецептов, пневматические держат покупную цену ниже, а список деталей проще.
Датчики стоят в точках принятия решений: наличие заготовки на захвате, раскрытие короба в формирующей раме, сложенные клапаны до запайки, выгрузка короба до следующего захвата. Близостные или фотоэлектрические датчики подтверждают каждое состояние, а ПЛК выстраивает последовательность секций относительно шага конвейера. Аварийные состояния — нет заготовки, нераскрытие, неисправность клапана, открыто ограждение — останавливают цикл и выводят код на HMI. Панель управления хранит рецепты форматов: габариты заготовки, позиции направляющих, тайминг складывания и настройки запайки, поэтому переналадка может вызвать готовую настройку, а не собирать её вручную.
Марки комплектующих влияют на безотказность. Клапаны, приводы, ПЛК и датчики — покупные детали, и их локальная доступность решает, будет ли простой двухдневным или двухмесячным. Попросите список комплектующих в предложении и проверьте локальную дистрибуцию этих марок до заказа; это часть оценки поставщика, а не деталь спецификации.
Время цикла, заявленная скорость и что линия держит на самом деле
Рама с номиналом 25 коробов/мин выполняет цикл за 2,4 секунды; рама на 10 коробов/мин — цикл за 6 секунд. Номинальное значение измеряется на самой благоприятной заготовке диапазона, в установившемся режиме, без дозагрузки и переналадки. За восьмичасовую смену планируйте 70–80 % от номинальной скорости с учётом перебоев подачи, коротких остановок и дозагрузки оператором. Подбор машины в середину диапазона оставляет механический запас; работа рамы на пике полную смену быстрее изнашивает присоски, подшипники и клапаны и не оставляет запаса на медленную партию.
Реальную производительность задаёт баланс линии, а не один формирователь. Если нижний по потоку упаковщик идёт со скоростью 12 коробов/мин, а формирователь рассчитан на 25, между позициями образуется очередь, затем затык; если заполнитель быстрее формирователя, заполнитель ждёт. Согласуйте устойчивую скорость каждой позиции линии и используйте сигналы формирователя вверх и вниз по потоку — есть короб, мало расходника, неисправность, — чтобы линия останавливалась чисто, а не сваливала продукт в остановленную позицию.
Планирование инженерных сетей: воздух, питание и компоновка
Планирование площадки чаще срывается на инженерных сетях, чем на площади пола. Подтвердите свободную производительность сжатого воздуха в начале смены, когда каждый другой агрегат кольцевой сети тоже потребляет воздух; дефицитная воздушная сеть проявляется медленным движением рычагов и слабым вакуумом, а не явной аварийной сигнализацией. Воздух должен быть сухим: влага в сети подклинивает золотниковые клапаны, корродирует цилиндры и сокращает срок уплотнений. Блок фильтр-регулятор-лубрикатор на входе машины — стандарт, а положение слива или поддона проверяют против требований мойки.
Питание стандартной ленточной рамы — примерно 2–4 кВт; клеевая добавляет нагрузку нагревателя плавителя и обычно берёт 3–6 кВт в сети 380 В трёхфазного тока, 50 или 60 Гц, на отдельной линии с заземлением. Высота потолка над рамой должна оставлять место под подъём сопел и самую высокую заготовку; сервисный доступ около 1,2 м со стороны механика должен оставаться свободным, потому что рама, установленная вплотную к стене, превращает пятнадцатиминутную регулировку в двухчасовую разборку.
Комплектации на одной базовой раме
| Комплектация | Типовая производительность | Подходящие заготовки | Профиль и компромисс |
|---|---|---|---|
| Ручное формирование коробов | 2–5 коробов/мин | Все размеры вручную | Очень низкий объём; трудоёмко, без машинной автоматизации |
| Начальный ленточный формирователь | 8–12 коробов/мин | Однослойные заготовки | Малая линейная станция; ограниченный диапазон заготовок |
| Формирователь средней скорости | 12–20 коробов/мин | 2–3 размера коробов | Регулярные упаковочные прогоны; дозагрузка магазина запланирована |
| Усиленный формирователь | 10–18 коробов/мин | Двустенные, крупные короба | Бытовая техника и тяжёлые ящики; более тяжёлый габарит |
| Формирователь на горячем клее | 15–25 коробов/мин | Высокообъёмные заготовки | Быстрые потребительские линии; прогрев клея и уход за соплами |
Переналадка между форматами
Когда линия переходит на другой размер короба, направляющие магазина, шаг присосок захвата, формовочные рельсы и настройки складывателя переходят на новый формат. На рамах с памятью рецептов оператор вызывает сохранённую настройку и доводит направляющие вручную; на более простых рамах каждая настройка ручная. Переналадка занимает 10–20 минут на стандартной ленточной раме и 15–25 минут на клеевой, плюс время, если меняются рисунок шва или ширина ленты. Частота смены форматов решает, окупаются ли быстросъёмная оснастка и память рецептов: линии, идущей одну заготовку всю смену, они не нужны, а линии с широким ассортиментом тратит на настройку больше времени, чем на работу.
После пусконаладки записывайте фактические настройки каждого формата в руководство, а не на записку, приклеенную к раме. И второй оператор, и один механик должны знать процедуру переналадки; станция, зависящая от одного человека, не работает по выходным и не закрывает подмену по отпуску. Сторона обслуживания — заклинивания, износ присосок и переналадка — разобрана в руководстве по диагностике и переналадке.
Монтаж, пусконаладка и первый производственный прогон
Стандартная станция монтируется за 2–3 дня; клевым вариантам нужно больше времени, потому что нагреватель, шланги и сопла проверяются отдельно. Перечень проверок площадки и инженерных сетей согласуют за 1–2 недели до отгрузки: уровень пола, высота потолка, питание, свободная производительность воздуха и сервисный зазор. Механический монтаж закрепляет и выравнивает раму по высоте и шагу конвейера, затем подключают и проверяют питание и воздух на давление, сухость и непрерывность заземления. Холостой прогон прогоняет пустые заготовки через каждую секцию вручную до включения контура запайки, а калибровка и настройки форматов записываются в руководство, а не на отрывочную записку.
Производственный прогон идёт на собственной заготовке покупателя по целевой устойчивой скорости, и критерии приёмки записаны цифрами до заказа: скорость за установленный период, прямоугольность, вид шва, число брака. И FAT на заводе, и площадочный прогон после монтажа используют одни и те же критерии. Комплект документации должен включать механические и электрические чертежи, список запасных частей, протокол калибровки, декларацию соответствия и английский руководство по эксплуатации и обслуживанию. Обучение охватывает операторов пуску, переналадке, очистке и первичному поиску неисправностей, а механика — регулировке и замене изнашиваемых деталей, с итогом в виде письменного SOP, который завод хранит у себя.
Как цикл меняется на многоформатных линиях и линиях случайного размера
Формирователь фиксированного размера на прогоне держит один диапазон заготовок; переналадка двигает направляющие и вызывает рецепт между форматами. Линия случайного размера, типичная для фулфилмента электронной торговли, почти на каждом захвате встречает другой размер короба, поэтому машина должна раскрыть, сформировать и запечатать новый размер в каждом цикле без ручной настройки. Это требует автоматической регулировки направляющих, датчиков, считывающих или сигнализирующих входящий размер, и рамы, достаточно широкой для перекрытия разброса заготовок. Системы случайного размера — отдельная архитектура, отличная от описанных здесь стандартных рам фиксированного размера; компромиссы между ними описаны в существующем сравнении формирователей случайного и фиксированного размера, и при подборе упаковочной линии каталога их нельзя смешивать.
Для линии, идущей партиями в два-три ходовых размера, работы хватает стандартной раме средней скорости или усиленной с памятью рецептов: партии идут один размер, рецепт вызывают на перерыве, а запасные направляющие под остальные форматы лежат на стеллаже. Решающий вопрос — как долго идёт одна заготовка до появления следующего размера. Длинные партии предпочитают выделенную стандартную раму; разовые размеры каждые несколько минут — архитектуру случайного размера; всё между ними оценивайте по зафиксированному времени переналадки, а не по скорости из проспекта.
Изнашиваемые детали и за чем должен следить график обслуживания
Штатные изнашиваемые элементы определяют реальную безотказность сильнее, чем главный двигатель, и их недорого держать локально, но дорого ждать после остановки. Присоски служат 6–12 месяцев на запылённом картоне; изношенная присоска даёт нераскрытие или роняет заготовки. Ролик и нож ленточной головки служат 12–24 месяца до того, как лента перестанет чисто резаться или прикатываться. Подшипники рычагов складывания ходят 12–24 месяца; износ проявляется кривыми коробами. Клеевые сопла требуют осмотра и очистки с интервалом 6–12 месяцев, и забитое сопло меняет рисунок шва ещё до того, как перестанет запаивать. Держите первый запасной комплект на площадке с момента пуска, а интервалы устанавливайте по фактическому износу в первые месяцы, а не по общим цифрам.
Место формирователя в полной линии
Короб с запечатанным дном поступает на заполнение, затем верх закрывает отдельный запайщик коробов; меньшие коробки могут проходить через машину запечатывания коробок. Заполненные и запечатанные коробы движутся по конвейерам к палетировщикам, а загруженные палеты могут фиксироваться обвязочными машинами. Под ключ упаковочная линия выстраивает эти позиции под общий шаг и скорость. Собственный диапазон формирователя, включая стандартный формирователь, усиленный формирователь, модель средней скорости, формирователь на горячем клее и гвоздевую машину запайки дна, перечислен на семейной странице формирователей коробов.
Соответствие и ограждения задаются вместе с циклом: блокируемые ограждения, защита от ожогов горячим клеем на клеевых рамах и требования, связанные с CE, разобраны в руководстве по безопасности формирователя и ограждениям CE. Со стороны закупки ценовые группы машин, сравнение расходников и окупаемость проработаны в разборе стоимости и TCO автоматического формирователя коробов. Новая клеевая машина SunAura описана в заметке о запуске формирователя на горячем клее.
Чтобы подобрать раму под собственные заготовки, отправьте через контактную форму габариты самого малого и самого крупного короба, марку картона, устойчивую скорость и режим смены, число форматов и рабочую среду. Документация и декларации соответствия установленных машин перечислены в разделе «Сертификаты и патенты», а сведения об изготовителе — на странице о компании.
