Откуда берётся простой формирователя коробов
Цикл формирователя коробов состоит в том, чтобы вытянуть плоскую заготовку из магазина, раскрыть её в трубу, сложить нижние клапаны и запечатать дно перед подачей короба на загрузочную позицию. У каждого из этих движений есть изнашиваемая деталь или регулировка, которая может отказать: треснет присоска, забьётся вакуумный фильтр, ослабнет пружина складывателя, заклинит клеевое сопло или направляющая уйдёт из выравнивания. Большинство остановок — не загадочные поломки; они повторяют небольшой набор неисправностей, которые проявляются каждый раз одинаково, и устраняются проверкой вероятной причины по порядку, а не хватанием первой изношенной детали из коробки запчастей.
Это руководство делит обслуживание формирователя на три части: таблицу диагностики по симптомам, которые реально сообщают операторы и линейный персонал; пошаговую процедуру переналадки по размеру с реалистичными временными диапазонами; график профилактического обслуживания по интервалам. Оно исходит из стандартного линейного автоматического формирователя, идущего на заготовках RSC (обычный пазовый короб); клеевые, ленточные и самозапирающиеся комплектации разобраны там, где их неисправности шва отличаются. Машинная архитектура за этими проверками разобрана в руководстве «как работает автоматический формирователь коробов», где подробно проходятся захват, толкательное формование, складывание клапанов и запайка.
Как считать неисправность на линии
Прежде чем открывать панель, запишите, что сообщает машина. Отметьте код неисправности на HMI, какая станция остановилась, повторяется ли отказ на каждой заготовке или только на отдельных, и вызывает ли его конкретный размер короба или марка картона. Проверьте сначала простейшие сигналы: давление воздуха на регуляторе, уровень вакуума по манометру или HMI, температуру клея на клеевых комплектациях и не открывалось ли ограждение или блокировка во время остановки. Неисправность, появляющаяся только после переналадки, обычно указывает на регулировку, перенесённую с предыдущего размера; неисправность после недель стабильной работы обычно указывает на износ или расходник, выработавший ресурс.
К любому вмешательству применяются чёткие правила безопасности. Остановите цикл, изолируйте электрическую и пневматическую энергию перед доступом в станцию и не обходите блокировку для устранения заклинивания. На клеевых комплектациях следуйте последовательности продувки и остывания плавителя до касания шлангов или сопел. Любое ограждение, открытое для обслуживания, верните до возврата машины в производство, а неисправность и устранение запишите в журнал простоев, чтобы повторяющиеся остановки можно было разобрать.
Неисправности захвата и подачи
| Симптом | Вероятная причина | Проверка и устранение |
|---|---|---|
| Заготовка не захватывается; срабатывает авария вакуума | Треснувшая или изношенная присоска; уплотняющая поверхность присоски затвердела; присоска смещена относительно заготовки | Осмотрите присоску на разрывы, сплющенную кромку или складки; замените при износе. Переустановите присоску по поверхности заготовки и подтвердите, что высота и угол рычага захвата совпадают с позицией магазина. |
| Вакуум слабый или прерывистый даже при исправной присоске | Забит вакуумный фильтр; течь шланга или фитинга; потеря производительности вакуумного насоса или генератора | Очистите или замените фильтрующий элемент вакуума; проверьте шланги на трещины и фитинги на течи; сверьте производительность насоса со спецификацией машины. |
| Заготовка падает по пути к секции формования | Давление подъёма магазина низкое; пружина платформы или воздушный подъём слабые; направляющая подачи зажимает стопу | Отрегулируйте давление подъёма магазина по спецификации; осмотрите подъёмную пружину или воздушный цилиндр; разберите направляющие, чтобы стопа поднималась свободно, без зацепов. |
| Захвачено две или больше заготовок сразу | Изношена разделительная щётка; слабый воздушный нож; толщина картона больше настройки подачи; направляющие слишком широкие | Переустановите или замените разделительную щётку; проверьте поток воздушного ножа; сверьте толщину картона с диапазоном машины; сузьте направляющие подачи по стопе заготовок. |
| Заготовка перекашивается при выходе из магазина | Заготовка свёрнута или влажная; статика между листами; ролики или направляющие подачи неравномерны | Выдержите картон до влажности цеха; проверьте антистатик на сухом картоне; выровняйте направляющие и ролики подачи, чтобы заготовка входила прямо. |
Присоски — первый изнашиваемый элемент, который проверяют при любой неисправности захвата. Присоска, целая снаружи, может иметь разрыв кромки, теряющий вакуум под нагрузкой, поэтому меняйте присоски по состоянию, а не ждите полного отказа захвата. Держите на площадке согласованный комплект и отмечайте число циклов при замене, чтобы срок жизни присосок отслеживать против фактической нагрузки машины.

Неисправности формования и прямоугольности
| Симптом | Вероятная причина | Проверка и устранение |
|---|---|---|
| Короб выходит перекошенным или не по прямоугольности | Рама выставления по прямоугольности выведена из регулировки; тайминг толкателя сбит; боковые ленты тянут в одну сторону; изношены подшипники направляющих | Проверьте прямоугольность по угольнику или эталонному коробу; отрегулируйте положение рамы и тайминг толкателя; отцентруйте ход лент; осмотрите подшипники и замените шероховатые или люфтящие. |
| Короб заклинивает внутри секции формования | Сбит тайминг складывания клапанов; зазор направляющих слишком тугой; влажный или деформированный картон; давление прижатия слишком высокое | Сверьте тайминг складывателя с циклом; раскройте зазор направляющих по толщине заготовки; проверьте влажность и плоскостность картона; ослабьте прижатие, пока короб не формируется без заедания. |
| Внутренний или наружный клапан не складывается | Сбит тайминг ножа складывания; пружина складывателя слабая или сломана; отказ привода складывателя или датчика | Выровняйте тайминг ножа по подходу заготовки; замените слабые пружины; проверьте привод и датчик контроля клапана на загрязнённую линзу или ослабшее соединение. |
| Короб крутится на выходной ленте | Натяжение ленты неравномерное; шкив смещён; скорость выгрузки не согласована со скоростью секции | Выровняйте натяжение ленты; выровняйте шкивы; согласуйте скорость выгрузки со скоростью станции, чтобы коробы не сбивались в кучу и не тянулись. |
| Сформированный короб выпучивается или схлопывается по бокам | Марка картона ниже требуемой жёсткости; размер на пределе диапазона машины; давление формования недостаточное | Подтвердите, что марка и профиль гофры подходят весу короба; проверьте, что заготовка в заявленном диапазоне Д/Ш/В; поднимите прижатие формования в пределах спецификации. |
Проблемы прямоугольности, появляющиеся после смены размера, обычно означают, что направляющая или рама не возвращены по спецификации; постоянный дрейф прямоугольности на одном SKU указывает на изношенные подшипники или вышедшую за пределы ленту. Измеряйте короб по эталону перед каждой регулировкой и фиксируйте настройку, когда короб формируется чисто, чтобы следующая переналадка начиналась с известной базы.
Неисправности качества шва
Неисправности шва различаются по способу закрытия. В таблицах ниже ленточные комплектации, клеевые на горячем клее и самозапирающиеся дна разделены, потому что у одного и того же открытого короба причины зависят от того, как закрыто дно.
Неисправности ленточного дна
| Симптом | Вероятная причина | Проверка и устранение |
|---|---|---|
| Лента отрывается назад; дно открывается после запайки | Лента смещена над швом; натяжение слабое; давление прижимной пластины низкое; ширина ленты не подходит картону | Отцентруйте ленту над швом дна; поднимите натяжение по спецификации; увеличьте прижатие пластины; подтвердите, что ширина ленты совпадает с закрытием клапанов и поверхностью картона. |
| Лента морщит или мостиком перекрывает шов | Смещено выравнивание ролика; неравномерное натяжение; грязная или липкая направляющая ленты | Выровняйте ролик и направляющую головки; сбалансируйте натяжение через головку; очистите накопившийся клей и картонную пыль с поверхностей направляющей. |
| Ленточный хвост или нитевидный конец после отреза | Сбита настройка тормоза; нож тупой или грязный; неверный угол выхода направляющей | Отрегулируйте тормоз рулона; осмотрите и очистите или замените нож; сверьте угол выходной направляющей с руководством. |
| Шов не держится на запылённом или холодном картоне | Поверхность картона не даёт адгезии; марка ленты не подходит условиям завода | Очистите контактную зону клапана; подтвердите, что клей ленты подходит температуре и запылённости картона; пересмотрите выбор способа запайки, если лента отказывает повторно. |
Неисправности горячего клея
| Симптом | Вероятная причина | Проверка и устранение |
|---|---|---|
| Слабое соединение; дно открывается под нагрузкой | Шов слишком тонкий или пропущен; температура расплава низкая; марка клея не подобрана; недостаточное давление на клапаны | Проверьте ширину и рисунок шва по коробу; подтвердите, что плавитель держит заданную температуру; сверьте марку клея под картон и скорость линии; поднимите закрывающее давление в пределах спецификации. |
| Клей тянется струнами между коробом и соплом | Температура сопла слишком высокая; наконечник сопла грязный или обугленный; клей деградировал от перегрева; шов слишком тяжёлый | Понизьте температуру в диапазоне клея; очистите или замените сопло; промойте деградировавший клей; уменьшите вес шва до минимума, достаточного для запайки. |
| Сопло или фильтр клея повторно забиваются | Налёт обугливания в плавителе; влага или загрязнение в клее; фильтр за пределами срока службы | Промойте плавитель по процедуре; замените фильтр клея; проверьте хранение клея на влагу; запланируйте очистку сопла до накопления обугливания. |
| Клей попадает на внешнюю сторону короба | Смещено положение шва; высота сопла неверная; расширен факел распыления | Выровняйте высоту и рисунок сопел по клапанам; проверьте фитинги на течь; подтвердите, что короб останавливается в правильной позиции под соплом. |
Неисправности самозапирающегося дна
| Симптом | Вероятная причина | Проверка и устранение |
|---|---|---|
| Замок не садится; дно подпружинивает обратно | Сбита регулировка складывающей раскладки; высечка заготовки не совпадает с геометрией замка; картон слишком тонкий или вялый | Проверьте угол и глубину склада раскладки; подтвердите, что конструкция заготовки поддерживает замок; проверьте жёсткость картона под вес короба и продукта. |
| Короб формируется, но кромка замка рвётся | Радиус сгиба слишком острый; неверное направление волокна картона; прижатие на кромке замка | Отрегулируйте геометрию сгиба на больший радиус; проверьте раскрой заготовки и направление гофры; снизьте прижатие кромки, чтобы замок гнулся без расслоения. |
Пневматические и общие механические неисправности
| Симптом | Вероятная причина | Проверка и устранение |
|---|---|---|
| Машина идёт медленно; цилиндры отстают от цикла | Воздух ниже 0,5–0,7 МПа; фильтр или регулятор ограничены; осушитель снят или обойдён | Проверьте заводской воздух на входе машины; обслужите картридж фильтра и регулятора; подтвердите работу осушителя и слейте конденсат из воздушной линии. |
| Цилиндр самопроизвольно идёт или травит через поршень | Изношены уплотнения поршня; шток задирен; недостаточная смазка | Осмотрите шток на задиры; замените уплотнительный комплект; проверьте настройку лубрикатора и марку масла по руководству. |
| Лента проскальзывает, сходит с трассы или имеет трещины боковины | Неверное натяжение; шкив смещён; лента старела или нагружена сверх номинала | Выставьте натяжение по спецификации; выровняйте шкивы; осмотрите слой ленты и замените при трещинах, глянцевом ощущении или растяжении. |
| Датчик ложно срабатывает или не распознаёт | Линза покрыта пылью или волокном картона; датчик смещён из выравнивания; ослабшая проводка | Очистите линзу датчика; выровняйте по цели; проверьте разъём и проводку, прежде чем считать датчик отказавшим. |
| Прерывистый электрический останов без кода | Ослабшая клемма; разъём изношен от вибрации; повреждённый кабель у движущегося рычага | Осмотрите соединения на панели управления и движущихся станциях; закрепите кабели, изгибающиеся в цикле; проверьте целостность цепи перед заменой компонента. |
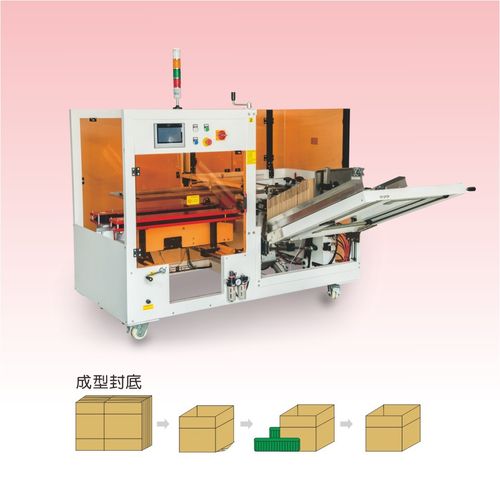
Переналадка по размеру шаг за шагом
Переналадка, занимающая дольше положенного, обычно пропускает планирование и проверочный прогон. Нижеприведённая процедура охватывает стандартный линейный формирователь при переходе с одного размера короба на другой и применяется независимо от того, запайка лентой, клеем или замком. Машины с рецептами HMI хранят механические смещения и настройки скорости; машины без рецептов опираются на письменные заметки и эталонные коробы.
Перед началом
- Подтвердите новый SKU: Д/Ш/В короба, марку и профиль гофры картона, способ запайки, целевую скорость и требуемый выпуск.
- Проверьте запас расходников: ширину и рулон ленты, уровень и марку клея либо заготовки, совместимые с замком.
- Запишите текущие настройки до любых изменений, чтобы при необходимости вернуть предыдущий размер.
- Освободите зону вокруг машины, уберите инструмент и запчасти подальше от панелей доступа и держите точки изоляции энергии доступными.
Механическая переналадка
- Загрузите сохранённый рецепт нового размера в HMI или откройте письменный лист настройки для этого короба.
- Выставьте ширину магазина и направляющие подачи по габаритам заготовки; подтвердите, что стопа поднимается без заедания.
- Отрегулируйте ширину и высоту формирующей рамы, положение боковых лент и упор прямоугольности под новый короб.
- Выставьте раскладки складывателя и закрывающее прижатие по высоте короба и жёсткости картона.
- Настройте узел запайки: отцентруйте ленточные головки и подтвердите ширину ленты, выровняйте клеевые сопла по рисунку шва или проверьте позицию гвоздевого обжима на гвоздевой машине.
- Убедитесь, что ограждения посажены и блокировки закрываются, затем прогоните 3–5 пробных коробов на низкой скорости.
Проверка и подписание
- Проверьте каждый пробный короб на прямоугольность, сложение клапанов и качество шва перед повышением скорости.
- Прогоните короткую производственную партию на низкой скорости, затем выходите на целевой темп; осмотрите первые 20 коробов на перекос, открытые дна и дефекты шва.
- Запишите итоговые настройки в журнал машины, отметьте любую сделанную регулировку и пополните расходники под следующий прогон.
- Уберите обрывки и высечки с подачи и выгрузки, подтвердите закрытие всех панелей и верните машину линии.
Реалистичное время переналадки зависит от того, насколько далеко уходит диапазон размеров. Узкодиапазонная ленточная машина при переходе между похожими коробами обычно тратит 10–20 минут; клеевая или широкодиапазонная машина, регулирующая рамы, ленты и рисунки сопел, — 20–35 минут, а первая настройка под незнакомую заготовку может идти дольше. На линиях с широким ассортиментом, где в смену проходит несколько переналадок, память рецептов, безынструментальная регулировка и быстросъёмные детали важнее сырой скорости машины; TCO-сторона этого компромисса изложена в разборе стоимости и окупаемости формирователя коробов.
График профилактического обслуживания
Плановое обслуживание делит работы по интервалам. Нижеприведённый график — рабочий шаблон; следуйте интервалу и марке смазки, напечатанным в руководстве машины для конкретной комплектации, и корректируйте циклы замены, если завод идёт на влажном картоне, пыльном продукте или в несколько смен.
| Интервал | Задачи |
|---|---|
| Ежедневно (начало смены или каждая смена) | Проверить давление входного воздуха и показания регулятора; осмотреть присоски на трещины или сплющивание; удалить обрывки, ленточные хвосты и струны клея с подачи и выгрузки; выборочно проверить качество шва сформированных коробов; подтвердить закрытие ограждений и срабатывание аварийных остановов; очистить линзы датчиков; на клеевых комплектациях проверить температуру плавителя и уровень клея. |
| Еженедельно | Очистить или продуть фильтрующий элемент вакуума; осмотреть натяжение и боковины лент; смазать направляющие рельсы и шарниры по руководству; проверить воздушные шланги и фитинги на течи; осмотреть пружины, пальцы и ножи складывателей на износ; вытереть накопление клея с ограждений и сопел. |
| Ежемесячно | Заменить или проверить состояние присосок по числу циклов; осмотреть штоки и уплотнения цилиндров на течь; выровнять датчики положения и клапанов; проверить электрические клеммы и изгиб кабелей; осмотреть фильтр клея и состояние сопел; подтянуть крепёж ограждений и проверить монтаж блокировок. |
| Ежеквартально | Осмотреть приводные ленты на износ слоя и шкивы; проверить подшипники и шарниры на люфт; смазать или заменить компоненты по руководству; обслужить вакуумный насос и осушитель воздуха; проверить показания датчиков давления и вакуума; осмотреть воздушные шланги на абразию и трещины внешнего слоя. |
| Ежегодно | Полный механический осмотр; заменить изнашиваемые детали, подлежащие обновлению; сквозная проверка защитных контуров и блокировок; пересмотреть и пополнить запас запчастей; запланировать сервисный визит поставщика, если рекомендует руководство; сохранить резервную копию рецептов и настроек управления. |
Запчасти, которые держат на площадке
Склад нужных изнашиваемых деталей избавляет от аварийной срочной доставки после первого отказа. Точный список зависит от способа запайки и размера машины, но следующие детали принадлежат на полку запчастей стандартного формирователя.
- Присоски: согласованный комплект на рычаг захвата, размер под машину.
- Вакуумные и воздушные фильтры: фильтрующие элементы вакуумного тракта, картриджи фильтра и регулятора воздушной сети.
- Ленты: участки формовочной и выходной ленты, наиболее подверженные износу, с крепежом в комплекте.
- Детали складывателя: сменные пружины, пальцы и ножи для складывателей клапанов.
- Уплотнительные комплекты: комплекты уплотнений цилиндров и уплотнения штоков цилиндров захвата и складывания.
- Датчики: датчики клапана, наличия короба и положения, применяемые на машине, плюс ходовые предохранители и разъёмы.
- Детали клеевой системы: сопла, фильтры клея и шайбы шлангов для клеевых комплектаций; изнашиваемые детали и ножи ленточных головок для ленточных.
- Направляющие и изнашиваемые планки: сменные планки износа там, где направляющие контактируют с краями заготовок или сторонами коробов.
Отслеживание производительности и повторяющихся неисправностей
Решения по обслуживанию принимаются легче, когда линия ведёт простые операционные метрики. Регистрируйте события заклинивания и остановки в пересчёте на выпущенные коробы, чтобы доля заклиниваний на 1,000 коробов показывала, деградирует ли машина или проблемен конкретный SKU. Отслеживайте выход годного с первого прохода: коробы, которые формируются и запечатываются правильно с первой попытки, без доработки. Фиксируйте минуты переналадки на SKU и разделение планового и непланового простоя, отмечайте число циклов при каждой замене присоски или фильтра, чтобы срок жизни деталей можно было сравнивать между машинами.
Растущая доля заклиниваний по нескольким SKU обычно сигналит об износе присосок, лент или направляющих; растущая доля дефектов, сосредоточенная на одном способе запайки, указывает на совместимость расходника или картона, а не на износ машины. Разбирайте журнал ежемесячно с обслуживанием и линейным надзором и возвращайте повторяющиеся неисправности в спецификацию при следующей закупке машины. Сторона ограждений и блокировок безопасного обслуживания разобрана в руководстве по безопасности формирователя и ограждениям CE.
Качество входящих заготовок и его влияние на безотказность
Многие неисправности формирователя берут начало до того, как заготовка доходит до машины, и персонал обслуживания, считающий каждую остановку механической проблемой, тратит время на причины, сидящие в поставке картона. Дефекты заготовок, которые стоит проверять на входе: смятая или разорванная биговка, неровная высота гофры, печать, поднимающая поверхность, свёрнутые от влаги углы, покоробленные панели от хранения и высеченные края, не совпадающие с чертёжной заготовкой. Заготовка, пролежавшая во влажном складе, набирает влагу по краям, теряет жёсткость и может прилипать к следующему листу; заготовка, хранившаяся слишком сухо, накапливает статику и захватывает несколько листов. Оба состояния проявляются как отказы захвата или заклинивания формования даже при исправной машине.
- Храните заготовки плоско, на подставке над полом, и дайте им выравняться до температуры и влажности цеха перед подачей.
- Отбраковывайте заготовки с повреждённой биговкой, треснувшими углами или смятой гофрой до попадания в магазин.
- Подбирайте марку и профиль гофры под вес короба; картон тоньше спецификации выгнется или выпучивается в секции формования.
- Отслеживайте доли дефектов по поставщикам и партиям и возвращайте повторные проблемы картона закупке, а не компенсируйте регулировкой машины.
При первом прогоне нового дизайна заготовки дайте короткий пробный период, прежде чем списывать машину со спецификации. Геометрия сгиба, размеры клапанов и приводка печати могут потребовать небольших изменений настройки, и их следует записать под SKU, чтобы поздние переналадки начинались с правильной базы. Если одна и та же заготовка отказывает на двух разных машинах, проблема почти наверняка в заготовке или её состоянии, а не в каком-либо формирователе.
Чтение цифр безотказности
Доли заклиниваний и ориентиры выхода годного различаются по продукту и картону, но метод отслеживания остаётся тем же. Считайте остановки, прекращающие цикл, и коробы, выпущенные между ними, затем рассчитайте заклинивания на 1,000 коробов и долю коробов, формирующихся и запечатываемых правильно с первого прохода. Стабильная машина на одинаковых заготовках должна держать низкую долю заклиниваний, при этом большинство коробов проходит с первого раза; тренд вверх за недели, а не одна плохая смена, — сигнал осмотреть изнашиваемые детали. Сравнивайте одну и ту же метрику между машинами и сменами, чтобы разница в технике оператора или партия картона выделялись на фоне обычного разброса.
Держите журнал простоев конкретным: станция, код или симптом неисправности, предполагаемая причина, принятое действие, заменённые детали и число циклов. Журнал, где записано только «заклинивание устранено», не покажет, подходят ли к концу жизни присоски, фильтры или ленты, а журнал с фактическим устранением позволяет обслуживанию планировать замены в плановых окнах, а не реагировать на остановки. Разбирайте журнал ежемесячно с линейным надзором и возвращайте повторяющиеся неисправности в следующую спецификацию или обзор запчастей.
Частые ошибки обслуживания
Работа присосок за пределами ресурса. Треснувшая кромка теряет вакуум до того, как присоска слетит с рычага; замена присосок по состоянию или циклу избегает повторных аварий захвата и двойной подачи.
Игнор состояния картона. Влажные, свёрнутые или статические заготовки дают большинство избегаемых заклиниваний захвата и формования. Подготовьте картон, прежде чем винить машину, и проверьте влажность и хранение там, где заготовки ждут в магазине.
Пропуск замены фильтров. Вакуумные и воздушные фильтры постепенно ограничивают поток, поэтому машина может идти медленнее неделями, прежде чем кто-то зафиксирует неисправность. Держитесь интервала фильтров, а не ждите полной потери разрежения.
Слишком тугая затяжка направляющих. Слишком тугие направляющие зажимают заготовку и дают заклинивания, похожие на отказ шва или формования. Зазор следует толщине заготовки, а не плотному обжатию; ослабьте по спецификации, если короб заедает в раме.
Очистка клеевых систем неподходящими инструментами. Обугленный клей удаляют по процедуре поставщика; острые инструменты могут повредить гнёзда сопел и шланги, а перегрев плавителя быстрее деградирует клей. Промывайте по графику, а не соскребайте после забивания.
Замена датчика до проверки линзы и проводки. Большинство отказов датчиков ведут к грязной линзе, смещённой цели или ослабшему разъёму. Сначала очистите и выровняйте, во вторую проверьте целостность цепи, и заменяйте датчик только после прохождения этих проверок.
Как формирователь вписывается в обслуживаемую линию
Формирователь подаёт сформированные коробы загрузочной позиции; ниже по потоку запайщик коробов или машина запечатывания коробок закрывает верх, а далее могут идти секции обвязки и палетирования в составе интегрированной упаковочной линии. Общие конвейеры нуждаются в таком же уровне осмотра лент и зон зазора, как и сам формирователь, а простой линии регистрируют по станциям, чтобы узкое место было видно. Стандартные и среднескоростные рамы перечислены в семействе формирователей коробов, где формирователь коробов 1, формирователь коробов 2 и формирователь коробов средней скорости показывают доступные компоновки; клеевой вариант разобран на странице формирователя на горячем клее, а гвоздевой вариант закрытия — на странице гвоздевого формования и запайки дна.
Сравнение способов запайки за этими заметками по обслуживанию — в разборе самозамка, ленты и клея, а введение со стороны поставщика — в заметке о запуске клеевого формирователя SunAura. Бюджет и окупаемость рядом с безотказностью разобраны в руководстве по TCO, а ожидания по соответствию — в справочнике по безопасности и ограждениям. Вопросы по конкретной неисправности, переналадке или запчасти можно отправить через контактную форму с моделью машины, размерами коробов и кодом или симптомом неисправности.
