Zwei Wege zum Beutelverschluss: kontinuierliches Band-Schweißen gegen manuelles Backen-Impulssiegeln
Ein fertig gefüllter Folienbeutel oder Sachet verlässt die Abfüllstation mit offener Oberkante. Zwei Maschinenfamilien schließen diese Naht in der echten Produktion. Ein Impuls-Schweißgerät klemmt den gefüllten Beutel zwischen zwei beheizte Backen, lässt einen kurzen Strom durch eine Nichrome-Drahtleitung fließen, um die innere Siegelschicht aufzuschmelzen, hält die Backe geschlossen, während die Folie abkühlt und fixiert, und öffnet dann für den nächsten Beutel. Eine Durchlauf-Schweißmaschine zieht den Beutel zwischen zwei laufenden PTFE-beschichteten Förderbändern hindurch, transportiert ihn an einem Paar Heizblöcke vorbei, die auf Solltemperatur gehalten werden, führt ihn anschließend durch Kühlblöcke und eine gerändelte Präge- oder Datumskodierwalze und gibt den verschlossenen Beutel aus, ohne dass eine Backe geöffnet oder geschlossen wird. Beide Maschinen erzeugen eine Heißsiegelnaht, doch Zyklusablauf, Bedieneraufwand, Nahtkonstanz über eine Schicht, tolerierte Beutelfolien und die Kosten über fünf Jahre liegen an unterschiedlichen Punkten.
Dieser Vergleich geht von der geschlossenen Naht nach außen vor: wie jede Maschine die Folie aufschmilzt und fixiert, welchen Durchsatz jede in einer echten Schicht hält, welche Folien und Beutelgrößen jede verarbeitet, wie sehr die Naht vom Bediener abhängt, wohin das Geld über fünf Jahre fließt und welches Betriebsprofil zu welcher Maschine passt. Er stuft keine Familie als durchweg besser ein. Ein Tisch-Impulsgerät für 150–300 $ kann für eine Werkstatt, die 80 Beutel am Tag siegelt, die vernünftige Anschaffung sein; eine Durchlauf-Schweißmaschine mit 0–12 m/min Bandgeschwindigkeit kann im selben Betrieb Kapital verschwenden, wenn die Linie nie zwei Beutel in der Minute füllt. Die Entscheidung dreht sich um Beutelmenge, Folienaufbau, Anforderungen an die Nahtkonstanz, vorhandene Arbeitskräfte und den Prüfstandard, den die verschlossene Packung erfüllen muss.
Die hier genannten Werte sind die üblichen Bänder der SunAura Band-Schweißmaschinen-Baureihe und gängiger Tisch-Impulsgeräte: Bandgeschwindigkeit 0–12 m/min, Nahtbreite 8–12 mm, Arbeitstemperatur am Regler 0–300 °C, wobei das Siegeln üblicherweise auf 120–200 °C eingestellt wird, Folie 60–120 µm Verbundbeutel und einschichtiges PE bis etwa 200 µm auf abgestimmten Gestellen, Heizleistung 0,6–1,0 kW, Antriebsmotor 60–120 W, Aufheizzeit 3–8 Minuten. Impulsgeräte betreiben einen Draht von 300–800 W bedarfsgesteuert, Nahtbreite 3–10 mm, Heizverweilzeit 0,5–3 s und Kühlverweilzeit 1–4 s je Backenzyklus. Jeder Prospektwert sollte anhand des eigenen Beutels und der eigenen nachhaltigen Rate im Rahmen einer Abnahme im Werk überprüft werden.
Wie jede Maschine die Naht formt
Impuls-Backen-Schweißgerät. Der Bediener legt den gefüllten Sachet auf die untere Backe, richtet die Naht aus und drückt den Hebel oder betätigt ein Fußpedal. Ein PTFE-beschichteter Gewebestreifen bedeckt den Nichrome-Draht. Ein Zeitschalter schließt den Stromkreis für die Heizverweilzeit, der Strom erwärmt den Draht, und die inneren Siegelschichten der beiden Folienseiten schmelzen dort auf, wo sie den heißen Streifen berühren. Die Backe bleibt während einer Kühlzeiteinstellung geschlossen, während die Folie unter Druck fixiert, und öffnet dann. Es gibt keine Bereitschaftswärme: Der Draht heizt nur während der Verweilzeit, und zwischen den Beuteln bleibt die Maschine kalt. Die Nahtbreite entspricht der Breite des PTFE-Streifens, bei einem Tischgerät üblicherweise 3 mm, bei einer breiteren Zwei-Backen-Einheit 8–10 mm. Die Verbindung ist eine punktförmige Naht entlang der Backenlänge, ohne geprägte Struktur, falls keine separate Prägewalze montiert ist.
Durchlauf-Schweißmaschine. Zwei PTFE/PFE-Bänder führen die Beutelnaht in gerader Linie durch die Maschine. Die Heizblöcke pressen die beiden Bandtrums über eine feste Kontaktlänge zusammen und schmelzen die Siegelschicht auf, während der Beutel weiterläuft. Ein Thermoelement und ein Thermostat halten die Blocktemperatur über die Schicht hinweg in etwa ±5–10 °C am Sollwert. Hinter dem Heizer kühlen Kühlblöcke oder ein gekühlter Bandabschnitt die noch weiche Verbindung unter Druck ab, damit sie fixiert, bevor der Beutel die Maschine verlässt. Eine gerändelte Prägewalze drückt anschließend eine Struktur und oft eine Chargen- oder Datumskennzeichnung in die Naht; Inkodierungsversionen drucken das Datum nach dem Abkühlen. Die Naht bildet sich kontinuierlich entlang der laufenden Naht, ihre Breite wird durch den Block-Band-Kontakt bestimmt, üblicherweise 10 mm.
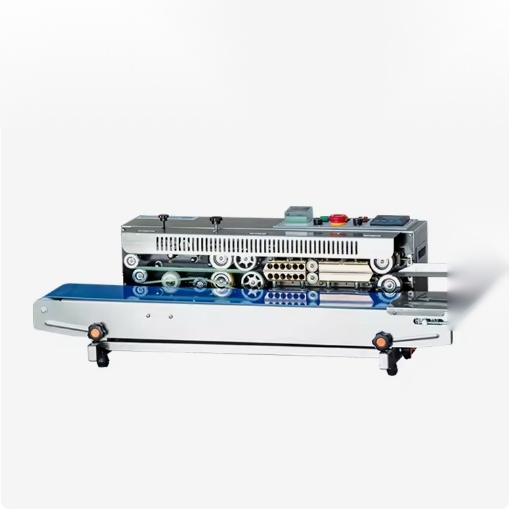
Der physikalische Unterschied hinter der Naht liegt in Verweilzeit und Druck. Ein Impulsgerät bringt Hitze und Druck in einem getakteten Stop-and-Go-Zyklus auf einen stillstehenden Beutel; der Bediener steckt den Beutel ein, der Zeitschalter steuert die Hitze, der Druck kommt aber vom Hebel oder Pedal und kann per Hand schwanken. Eine Band-Schweißmaschine bringt Hitze und Druck entlang einer Kontaktlänge auf, während der Beutel läuft; Blocktemperatur, Bandlauf und Federdruck werden einmal eingestellt und wiederholen sich an jedem vorbeilaufenden Beutel. Diese Wiederholbarkeit ist der zentrale Kompromiss zwischen den beiden Familien, und sie spielt besonders bei Verbundfolien eine Rolle, wo eine Abweichung der Verweilzeit um 0,5 s oder eine Temperaturschwankung um 20 °C darüber entscheidet, ob die Naht aufgeht oder durchbrennt.
Durchsatz: Zykluszeit, Beutel pro Minute und Bedieneraufwand
Ein Impulsgerät siegelt einen Sachet je Backenzyklus. Ein typischer Zyklus dauert insgesamt 3–8 Sekunden: Heizverweilzeit 0,5–3 s, Kühlverweilzeit 1–4 s, plus die Zeit des Bedieners für das Einlegen des Beutels, Ausrichten der Naht und Entnehmen des gesiegelten Beutels. Der nachhaltige Ausstoß mit einer Person liegt bei 6–15 Beutel/min, wobei das untere Ende für große oder schwere Beutel gilt, die der Bediener festhalten muss. Zwei Bediener können zwei Maschinen parallel betreiben, doch an jeder Maschine bleibt eine Person gebunden. Die Maschine selbst hat kein laufendes Förderband, die Grenzrate wird also von der Handplatzeinlage und dem Backenzyklus bestimmt, nicht von der Bandgeschwindigkeit.
Der Ausstoß einer Band-Schweißmaschine folgt Bandgeschwindigkeit und Beutellänge. Bei 0–12 m/min Bandgeschwindigkeit lässt ein 100-mm-Beutelabstand bei sauberem Zulauf etwa 100–120 Beutel/min zu; ein 300-mm-Abstand senkt dieselbe Maschine auf etwa 35–45 Beutel/min. Echte nachhaltige Raten liegen bei 70–80 % des Prospektwerts, sobald Nachfüllen, Folienfalten, Fehlzufehrungen und Kurzstillstände eingerechnet werden; man plant also mit 20–90 Beutel/min je Format. Der Bediener führt die Beutel nach wie vor einzeln am Einlauf ein, doch die Maschine klemmt, heizt, kühlt und gibt aus, ohne auf einen Backenzyklus zu warten; eine Person kann am Einlauf beschicken, während eine andere am Auslauf die fertigen Beutel packt, oder der Einlauf lässt sich an ein Abfüllförderband anschließen.
An diesem Punkt kippt der Arbeitskräftevergleich mit der Schichtstruktur. Unter 200 gesiegelten Beuteln am Tag teilt sich der Bediener des Impulsgeräts die Zeit mit Abfüllen, Etikettieren und Packen, und die günstige Maschine bleibt rational. Ab etwa 400–500 Beuteln am Tag wird das manuelle Takten zu einem Vollzeitplatz: Die Person verbringt die Schicht damit, Beutel einzulegen und auszurichten, und eine Band-Schweißmaschine nimmt diese Wiederholung weg, während derselbe Bediener auf Beschicken und Prüfen wechselt. Bei Zwei- oder Dreischicht-Lebensmittelverpackung wiederholt sich die Arbeitsersparnis der Bandmaschine in jeder Schicht; der niedrige Kaufpreis des Impulsgeräts tut das nicht.
| Kriterium | Impuls-Backen-Gerät | Durchlauf-Schweißmaschine |
|---|---|---|
| Siegelbewegung | Backe klemmt einen stillstehenden Beutel; Heiz- und Kühlverweilzeit je Zyklus | Zwei laufende PTFE-Bänder führen den Beutel an beheizten und gekühlten Blöcken vorbei |
| Typischer Ausstoß | 6–15 Beutel/min je Bediener, ein Beutel je Backenzyklus | 20–120 Beutel/min je Beutelabstand; Band 0–12 m/min |
| Nahtbreite | 3–10 mm, bestimmt durch den PTFE-Streifen an der Backe | 8–12 mm, üblicherweise 10 mm, bestimmt durch Block-Band-Kontakt |
| Wärmezufuhr | Nichrome-Draht bedarfsgesteuert, 300–800 W, keine Bereitschaftswärme | Heizblöcke auf Sollwert gehalten, 0,6–1,0 kW Heizer, 3–8 min Aufheizzeit |
| Folienbereich | Einschichtig PE/PP 30–100 µm; einfache Verbunde mit sorgfältiger Verweilzeit | 60–120 µm Verbundbeutel; PE bis etwa 200 µm auf abgestimmten Gestellen |
| Druckquelle | Hebel oder Pedal; Druck schwankt mit Hand und Verschleiß | Federbelasteter Bandkontakt; einmal eingestellt, wiederholt sich an jedem Beutel |
| Kühlung | Backe bleibt bis zum Kühlzeitablauf geschlossen, bevor sie öffnet | Kühlblöcke oder gekühlter Bandabschnitt hinter dem Heizer |
| Kodierung | Optionale separate Prägewalze; bei den meisten Tischgeräten keine Inkstation | Prägewalze Standard; Inkodierungsversion druckt Charge oder Datum |
| Bedienerrolle | Einlegen, ausrichten, drücken, entnehmen; Zyklus abhängig von der Hand | Am Einlauf beschicken; Maschine übernimmt Naht, Kühlung und Ausgabe |
| Preisband (USD) | 50–400 $ Tisch; 400–1.200 $ Fußpedal-Zwei-Backen-Gerät | 1.200–2.800 $ Einstieg; 2.800–6.500 $ Profi-Ständer; 6.500–12.000 $+ Gasspülung oder vertikal |
| Hauptbeschränkung | Rate und Konstanz hängen am Bediener; Backenverschleiß, ungleichmäßiger Druck | Aufheizzeit, Band- und PTFE-Verbrauchsteile; größerer Stellplatz |
Beutelmaterial und Folienverträglichkeit
Der Folienaufbau entscheidet darüber, welche Maschine überhaupt eine Naht halten kann. Einschichtige Polyethylen-Beutel von 30–100 µm siegeln auf beiden Familien: Die Impulsbacke schmilzt die PE-Seite in kurzer Verweilzeit auf, der Bandblock schmilzt sie entlang der laufenden Naht auf. Polypropylen und orientiertes Polypropylen brauchen eine höhere Solltemperatur und einen strafferen Kühlzyklus; die gehaltene Blocktemperatur der Bandmaschine lässt sich über eine Schicht leichter abstimmen, während ein Impulszeitschalter je Zyklus weniger driftet, dem Bediener aber keinen gehaltenen Bezugspunkt zwischen den Beuteln gibt.
Verbundbeutel – PET/PE, PET/AL/PE, OPP/PE, Kraft/PE für Kaffee und Snacks – trennen die beiden Familien am deutlichsten. Eine Verbundnaht muss die innere PE- oder PP-Siegelschicht aufschmelzen, ohne die PET- oder Druckschicht zu schrumpfen, und braucht gleichmäßigen Druck über eine 8–10 mm Naht, damit jede Ablöselinie verbindet. Ein Impulsgerät kann Verbunde siegeln, wenn der Backenstreifen sauber, die Folie flach und die Verweilzeit abgestimmt ist, doch Nahtfalten, Beuteldickeschwankungen und ein abgenutzter PTFE-Bezug zeigen sich als schwache Ecken oder fleckige Verbindungen. Eine Band-Schweißmaschine führt den Verbund mit Federdruck auf beiden Bändern über eine feste Kontaktlänge; der längere Kontakt und der gleichmäßige Druck passen zu 60–120 µm Verbundmaterial, weshalb Snack-, Nuss- und Kaffeelinien das Bandschweißen statt des Backenschweißens vorsehen.
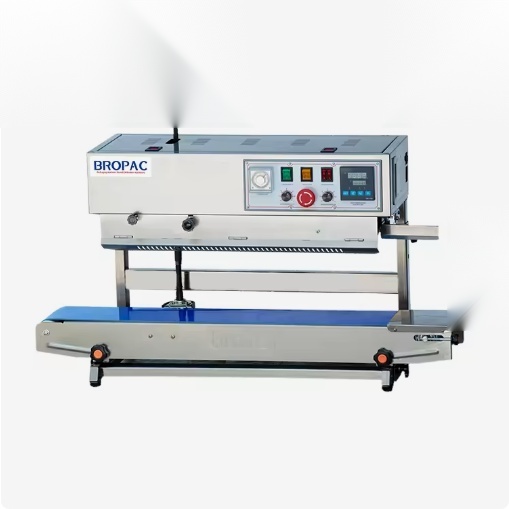
Beutelgröße und -gewicht zählen so viel wie die Folie. Horizontale Band-Schweißmaschinen verarbeiten Beutelbreiten bis etwa 400–500 mm und Beuteldicken 5–350 mm; schwere oder gewölbte Beutel, die aufrecht stehen, laufen auf ein vertikales Gestell, das den Beutel von unten stützt. Die Impulsbackenlänge legt die maximale Nahtbreite fest, bei Tisch- und Fußgeräten üblicherweise 200–600 mm, und der Beutel hängt während der Kühlung an der Backe, sodass flüssige oder schwere Füllung die Naht öffnen kann, bevor die Folie fixiert. Wenn Ihr Produkt tropft, Flüssigkeit hält, über etwa 1 kg wiegt oder über die Bandöffnung hinausragt, prüfen Sie die vertikale Band-Schweißmaschinen-Option, statt ein horizontales oder Tischgerät zu zwingen.
Nahtkonstanz und Abhängigkeit vom Bediener
Eine gute Heißsiegelnaht auf einem Verbund zeigt ein gleichmäßiges 8–10 mm breites Band ohne Falten, ohne freiliegende offene Kanäle an den Ecken, mit einer Schälkraft um 4–6 N/15 mm auf einem geprüften Streifen. An einem Impulsgerät hängt dieses Ergebnis von Zyklus zu Zyklus am Bediener: Naht zentriert auf dem Streifen, Beutel flach an der Backe, gleichmäßiger Hebeldruck, Zeitschalter noch auf die Folie abgestimmt, PTFE-Bezug nicht glasig oder gerissen. Ein müder Bediener am Schichtende verschiebt den Beutel um wenige Millimeter; die Ecknaht trifft daneben. Das Backengewebe altern ungleichmäßig dort, wo der Draht am stärksten drückt, und der Druck über eine lange Backe kann an den Enden abfallen.
An einer Band-Schweißmaschine sind die Variablen bei der Einstellung festgelegt: Blocktemperatur, Bandgeschwindigkeit, Bandlauf, Federdruck, Prägetiefe. Jeder Beutel, der in die Öffnung gelangt, sieht dieselbe Kontakttemperatur und denselben Druck über dieselbe Kontaktlänge. Die Tag-für-Tag-Schwankung kommt von Bandverschleiß, PTFE-Verglasung, Folienstärkewechsel und Führungsversatz statt vom Handdruck. Das macht die Naht nicht automatisch zur Qualitätsnaht: Eine falsche Temperatureinstellung verbrennt die Folie an jedem Beutel, und ein gefalteter Zulauf faltet weiterhin die Naht. Der Unterschied liegt darin, dass die Maschine einen abgestimmten Zustand wiederholt, während das Impulsgerät den Zustand an jedem Beutel neu bestimmt.
Für auditrelevante Produktion – Lebensmittel, Nüsse, Kaffee, Tierfutter, Exportpackungen, bei denen eine schwache Naht eine retournierte Palette bedeutet – wiegt ein dokumentierter und wiederholbarer Siegelprozess schwer. Band-Schweißmaschinen erfassen Temperatur und Drehzahl auf dem Bedienpult, und die Präge- oder Inkokennzeichnung markiert jeden Beutel mit Charge und Datum. Impulslinien können die Zeitschalterstellung aufzeichnen, doch Druck und Platzeinlage je Zyklus sind nicht instrumentiert, was Prüfer bemerken, wenn im Feld Nahtfehler auftreten. Wenn Ihr Qualitätssystem je Folienspezifikation eine dokumentierte Siegelparameterung verlangt, ist die Bandfamilie die leichtere Grundlage für dieses Verfahren.
Kostenposition: Kauf, Verbrauchsteile, Strom und Arbeitskraft
Der Kaufpreis ist die sichtbare Zeile. Tisch-Impulsgeräte liegen bei 50–300 $ für eine Handeinheit mit 200–400 mm Backe, 300–1.200 $ für ein Fußpedal- oder Zwei-Backen-Gerät mit breiterem Streifen und Kühlgebläse. Durchlauf-Schweißmaschinen beginnen bei etwa 1.200–2.800 $ für eine kompakte horizontale Tisch- oder Einstiegsständerausführung, 2.800–6.500 $ für ein Profi-Ständermodell mit Drehzahl- und Temperaturregelung, Kodierung und einstellbaren Führungen, und 6.500–12.000 $ oder mehr für ein Stickstoff-Gasspülgestell oder ein vertikales Gestell für schwere Beutel. Fracht, Montage und der Anschluss an Abfüller oder Förderband kommen zu der gewählten Maschine hinzu.
Die Verbrauchsteile laufen in entgegengesetzte Richtungen. Der PTFE-Gewebestreifen und der Nichrome-Draht des Impulsgeräts sind günstig und in Minuten gewechselt; es gibt kein Band, das geführt werden muss, und keinen Heizer, der zwischen den Schichten heiß bleibt. An der Band-Schweißmaschine nutzen sich zwei PTFE-Bänder, ein Satz Heizblöcke, die Prägewalze und Antriebsteile ab; ein Band hält bei normaler Lebensmittelfoliennutzung 6–12 Monate, in staubigen, öligen oder stark bedruckten Umgebungen kürzer, und der Wechsel bedeutet Einfädeln und erneutes Spurenjustieren. Heizblöcke und Prägewalze laufen 2–3 Jahre vor dem Austausch. Der detaillierte Fünfjahresaufwand – Maschine, Verbrauchsteile, Strom, Arbeitskraft und Wartung – ist im Beitrag zu Kosten und Gesamtkosten der Band-Schweißmaschine aufgeschlüsselt, der vor der Unterschrift unter jedes Angebot gelesen werden sollte.
Der Strom ist eine kleinere, aber reale Zeile. Ein Impulsgerät zieht 300–800 W nur während der Verweilzeit; der Bereitschaftsverbrauch liegt nahe null. Eine Band-Schweißmaschine hält nach 3–8 Minuten Aufheizzeit 0,6–1,0 kW Heizlast über die Schicht, dazu 60–120 W für den Antriebsmotor und ein kleines Kühlgebläse. Die Stillstandswärme zwischen kurzen Läufen ist zu prüfen: Einige Gestelle schalten den Heizer im Standby ab, andere halten die Temperatur und verbrauchen Strom, während die Linie pausiert. Die Arbeitskraft kippt den Vergleich: Das Impulsgerät braucht je Maschine eine Person für jeden Zyklus; die Bandmaschine beschickt einen Einlauf für eine höhere Beutelzahl pro Personenstunde. Der Break-even zwischen beiden liegt üblicherweise dort, wo die eingesparte Arbeitskraft der Bandmaschine in ein oder zwei Schichten am Tag die Kauf- und Verbrauchsteiledifferenz innerhalb von 12–24 Monaten zurückzahlt; unter dieser Menge hält das Impulsgerät den Baraufwand klein.
Stellplatz, Umgebung und Schutzeinrichtungen
Ein Tisch-Impulsgerät steht auf einem Tisch und braucht keinen eigenen Bodenplatz; es läuft an einer normalen Wandsteckdose und funktioniert im trockenen Raum, an einer Lagerpackbank oder in einer kleinen Werkstatt. Eine Band-Schweißmaschine braucht einen Boden- oder Ständerplatz, Bandfreiheit an Einlauf und Auslauf für den Beutelfluss und ausreichende Tiefe für den Förderlauf durch Heizer, Kühler und Kodierwalze. Horizontale Gestelle nehmen etwa 600–900 mm Bandlänge plus Ständertiefe ein; vertikale Gestelle stehen höher und stützen schwerere Beutel unterhalb der Öffnung.
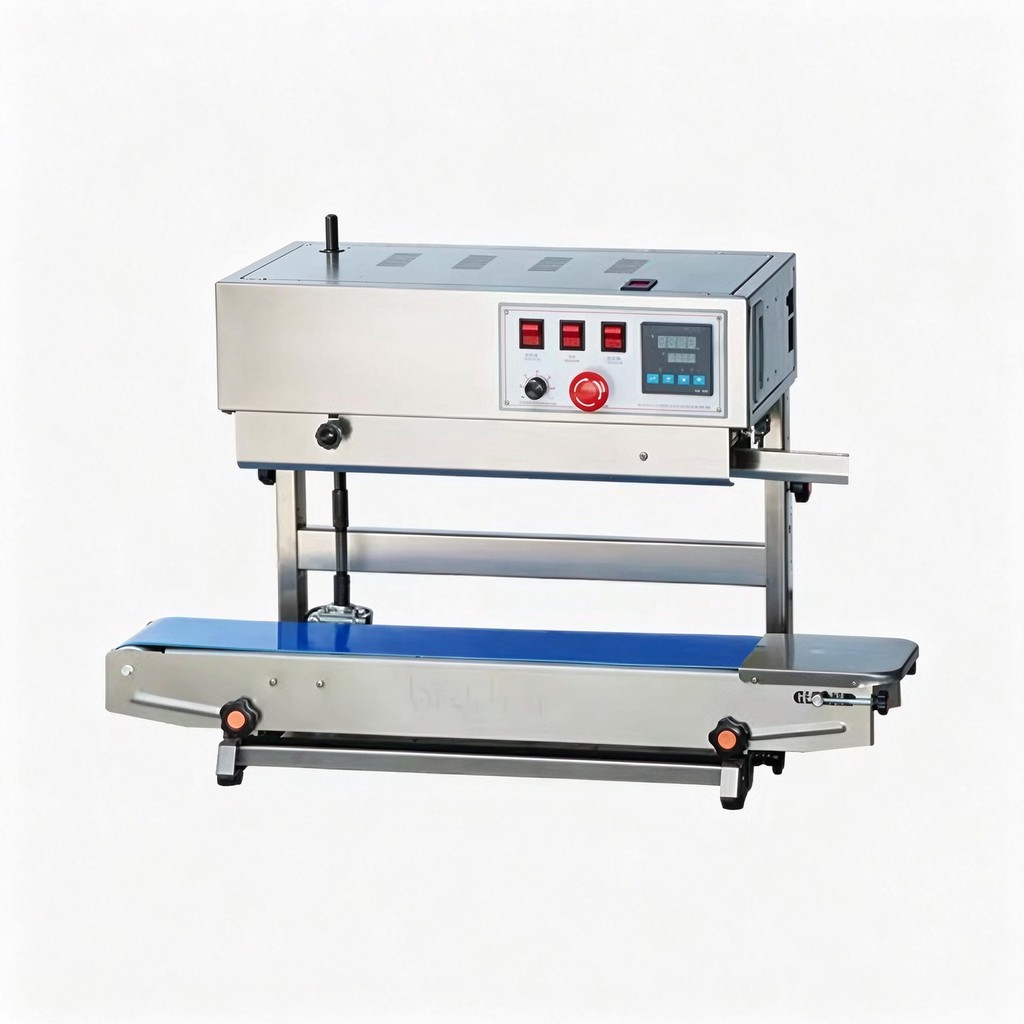
Die Umgebungsempfindlichkeit unterscheidet sich in der Art. Impulsgeräte vertragen kalte und staubige Räume, solange die Elektrik trocken bleibt; zwischen den Zyklen gibt es keine durchgehend heiße Oberfläche, die zu schützen wäre. Band-Schweißmaschinen führen heiße Blöcke entlang des Bandlaufs, deshalb gehören Einlauf- und Auslaufschutz, Bandabdeckungen und ein Not-Halt zur sicheren Installation; in Lebensmittelräumen brauchen Produktkontaktstellen und Stellen mit Verschüttungen zudem nichtrostende oder waschbare Ausführungen. Das Verbrennungsrisiko der heißen Blöcke, Schutzeinrichtungen, Verriegelungen und CE-Konformitätspunkte behandelt der Leitfaden zu Sicherheit und CE-Konformität der Band-Schweißmaschine. In staubigen Räumen verglasen Folienflusen und Produktstaub die PTFE-Bänder und blockieren die Kühlung; in nassen Räumen müssen Schutzart des Elektrikgehäuses und Bandmaterial bereits bei der Bestellung angegeben werden.
Entscheidungsrahmen: in dieser Reihenfolge wählen
- Zählen Sie die nachhaltige Beutelrate: kleinste und größte Beutel pro Minute über eine normale Schicht, und die Zahl der Schichten, in denen die Linie läuft. Unter etwa 400–500 Beuteln am Tag hält meist ein Impuls- oder Handgerät; darüber beginnen Ausstoß pro Person und konstante Naht der Bandmaschine sich zurückzuzahlen.
- Listen Sie jede Folie auf, die die Linie siegelt: einschichtig PE/PP, OPP, PET/PE, PET/AL/PE, Kraft/PE. Notieren Sie die Stärke in µm und das Siegelmaterial. Verbunde über 60 µm sowie bedrucktes oder metallisiertes Material deuten auf das Bandschweißen; einfache PE-Beutel bleiben auf dem Impulsgerät vertretbar.
- Erfassen Sie Beutelmaße und Füllgewicht: Breite, Falzbreite, ob der Beutel aufrecht steht, flüssige oder rieselfähige Füllung und Gewicht je Beutel. Schwere oder gewölbte Beutel brauchen ein vertikales Gestell; kleine flache Sachets passen an einen horizontalen Tisch oder Ständer.
- Prüfen Sie den Nahtstandard: Schälkraftziel, Chargen- oder Datumskennzeichnung, Auditdokumentation, Lebensmittelkontaktdeklarationen, Wasch- oder Staubschutzart. Dokumentierte Wiederholbarkeit und Kodierung sprechen für die Bandfamilie.
- Bewerten Sie die Fünfjahresposition, nicht das Preisschild: Maschine, Verbrauchsteile und Verschleißteile, Heizleistung, Arbeitskraft je Platz, Wechselzeit und erwartete Bandlebensdauer. Lesen Sie die TCO-Aufschlüsselung vor dem Vergleich von Angeboten.
- Stimmen Sie vor- und nachgelagerte Geräte ab: Abfüllerausgangshöhe, Zuführförderband, Puffer nach dem Siegeln, Etikettier- und Packstationen. Eine Siegelmaschine, die nicht am Abfüllereinlauf ausgerichtet werden kann, erzeugt denselben Engpass wie ein langsamer Zyklus.
- Schicken Sie Beutelmuster an den Lieferanten für eine Siegelprobe. Verlangen Sie einen Schälkraftstreifen und einen Querschnitt der Naht auf Ihrer eigenen Folie, gefahren bei vorgesehener Drehzahl und Temperatur, statt sich auf einen Vorführbeutel zu verlassen.
Betriebsprofile und übliche Passung
Werkstatt, kleine Charge und Kleinvolumenpackung. Wenige Hundert Beutel am Tag, einfaches PE- oder PP-Material, gemischte Formate, geteilte Arbeitskraft. Ein Tisch- oder Fußpedal-Impulsgerät für 150–1.200 $ passt zur Menge: keine Aufheizzeit, keine Bandverbrauchsteile, zwischen den Tischen verschiebbar. Die Nahtqualität wird akzeptiert, wenn der Bediener Zeit hat, jeden Beutel auszurichten und die Naht zu prüfen.
Lebensmittel-, Snack- und Nussverpackung in einer Schicht. Verbundbeutel 60–120 µm, Ziel 20–60 Beutel/min, Chargendatum auf jeder Packung. Eine horizontale Band-Schweißmaschine auf Ständer passt: gehaltene Blocktemperatur, Kühlstrecke, Präge- oder Inkokodierung, ein Bediener beschickt. Der Ständer-Durchlauf-Schweißmaschine und die horizontale Inkodier-Band-Schweißmaschine decken diesen Bereich ab; die Kaffeebeutel-Siegelmaschine ist speziell für Ventil- und Kraftkaffeebeutel ausgelegt.
Hochvolumen-Zwei- oder Dreischichtpackung. Stabiles Beutelformat, 60–120 Beutel/min, gestapelte Paletten, Exportfracht. Ein Profi- oder automatisches Bandgestell wird von einem Abfüllförderband gespeist, fährt Naht- und Kühlzyklus unbeaufsichtigt zwischen Prüfungen, und die Arbeitsersparnis wiederholt sich in jeder Schicht. Die automatische Durchlauf-Schweißmaschine und die SF150LD Profi-Band-Schweißmaschine sitzen in diesem Band; wo Sauerstoffausschluss zählt, fügt die Stickstoff-Gasspül-Band-Schweißmaschine eine Inertgas-Spülung vor der Naht hinzu.
Schwere Beutel, flüssige Füllungen und aufrechte Packungen. Beutel über etwa 1 kg, gewölbte Falze, Suppen- oder Saucenbeutel, Tierfutter. Ein vertikales Bandgestell stützt den Beutel unterhalb der Öffnung und siegelt die aufrechte Naht; eine Impulsbacke lässt eine schwere oder nasse Füllung an der Naht hängen, während sie fixiert, was eine offene Ecke riskiert. Die vertikale Inkodier-Band-Schweißmaschine ist der Gestelltyp, der hier zu prüfen ist.
Sortimentsstarkes Lager mit kurzen Läufen. Viele Beutelgrößen, häufige Folienwechsel, kleine Tagesmengen. Das Impulsgerät wechselt Format durch Backenausrichtung ohne Aufheizzeit; die Bandmaschine braucht zwischen den Folien eine Führungs- und Temperaturprüfung. Für einen sortimentsstarken Betrieb unter der Ratengrenze hält die Impulsfamilie den Wechsel günstig; sobald ein Format lang genug läuft, um die Einstellung zu amortisieren, gewinnt die Konstanz der Bandmaschine die Wechselkosten zurück.
Häufige Auswahlfehler
Die günstigste Maschine für eine Verbundlinie kaufen. Ein Tisch-Impulsgerät unter 300 $ wirkt sparsam, doch auf 80–120 µm PET/PE-Material zeigt sich der handabhängige Zyklus als schwache Ecknähte und Feldretouren. Wenn der Beutel verbundet ist und der Lauf regelmäßig erfolgt, ist das konstante Kontaktgestell der Bandmaschine die risikoärmere Wahl, noch bevor die Arbeitskraft eingerechnet wird.
Die Band-Schweißmaschine nach der Prospekt-Spitzenrate dimensionieren. Ein Rating von 120 Beutel/min setzt den kürzesten Beutelabstand und sauberen Zulauf voraus. Planen Sie die Maschine auf Ihrer echten Beutellänge und mit 70–80 % des Nennausstoßes über die Schicht, mit Puffer für Fehlzufehrungen und Formatwechsel. Ein Gestell, das in einer Kleinvolumenlinie unter seiner bequemen Rate gehalten wird, trägt Heizbereitschaftslast und Bandwartung, ohne sie zurückzuverdienen.
Beutelgewicht und -ausrichtung ignorieren. Eine horizontale Öffnung kann einen schweren aufrechten Beutel nicht halten; ein vertikales Gestell kostet mehr, verhindert aber, dass die Naht unter der Füllung aufgezogen wird. Nennen Sie Beutelgewicht und ob die Packung steht, hängt oder flach liegt, wenn die Anfrage rausgeht, damit der Lieferant die Gestellausrichtung und nicht den günstigsten horizontalen Körper abstimmt.
Die Folienverträglichkeit der Installationsstufe überlassen. Eine auf PE abgestimmte Naht versagt auf OPP, und ein Verbund mit metallisierter Schicht braucht sein eigenes Temperatur- und Drehzahlfenster. Mitschicken Sie gesiegelte Beutelmuster und Folienrollen mit der Anfrage; der Lieferant sollte auf Ihrem Material einen Versuch fahren und vor Auftragsbestätigung eine Temperatur-, Drehzahl- und Nahtbreitenstellung übergeben.
Kodier- und Prüfbedarf vergessen. Ein Tisch-Impulsgerät hat keine Datumsstation; wenn Chargenkodierung Pflicht ist, muss ein separater Markierer oder eine Band-Schweißmaschine mit Präge- oder Inkokodierung in die Spezifikation. Entscheiden Sie, ob die Linie geprägte Chargenkennzeichnungen, Inkodatumsdruck oder beides braucht, und prüfen Sie, welche Gestelloption das trägt.
Was Sie zum Angebot mitbringen
Ein fairer Vergleich braucht für jeden Lieferanten dieselben Eingaben: kleinsten und größten Beutel mit Breite, Falzbreite und Nahtlänge; Folienaufbau und Stärke in µm; Füllgewicht und ob der Beutel Flüssigkeit hält; nachhaltige Beutel/min und Schichtmuster; Zahl der Formate und Wechselhäufigkeit; Arbeitsumgebung – trocken, nass, kalt, staubig; Kodierbedarf (Prägung, Ink, keine); Audit- oder Lebensmittelkontaktdeklarationen; sowie Abfüllerausgangshöhe und nachgelagertes Förderband, das die Siegelmaschine abstimmen muss. Mit diesen Angaben kann der Lieferant Gestellausrichtung, Bandgeschwindigkeit, Nahtbreite und Folieneinstellung an die echte Anwendung anpassen.
Die SunAura Produktfamilie der Durchlauf-Schweißmaschinen listet die horizontalen, Ständer-, vertikalen, Kodier- und Gasspülgestelle des Programms, daneben die 2-in-1-Ständer-Band-Schweißmaschine mit Digitalanzeigen. Wo das Volumen niedrig bleibt, deckt das manuelle Hand-Heißsiegelgerät das Tisch-Impulssiegeln ab. Zur Mechanik hinter der kontinuierlichen Naht lesen Sie den technischen Durchgang zur Funktionsweise der Durchlauf-Schweißmaschine mit Heizblöcken, PTFE-Bändern, Kühlstrecke und Datumskodierung sowie Temperatur- und Drehzahlwerten.
Verwandte Cluster-Notizen: Der Überblick zur Stickstoff-Gasspül-Band-Schweißmaschine erläutert die Inertgas-Spülung vor der Heißnaht für Kaffee, Snacks und Nüsse; die Kosten- und TCO-Aufschlüsselung der Band-Schweißmaschine rechnet Preisbänder, Band- und Folienverschleiß, Strom und Arbeitskraft gegen das manuelle Siegeln auf; der Leitfaden zu Sicherheit und CE-Konformität behandelt Heizblockschutz, Bandabdeckungen, Not-Halt und lebensmittelgerechtes Siegeln; und der Leitfaden zu Fehlersuche und Formatwechsel nimmt sich gefalteter und schwacher Nähte, Bandlauf und Temperaturfehlern auf der Wartungsseite an.
Schicken Sie Beutelmuster, Zielrate und Folienspezifikation über das Kontaktformular für eine anwendungsgerechte Konfiguration. Der Bereich Zertifizierungen und Patente listet die Konformitätsdokumentation, die mit der Maschine verfügbar ist, und das Unternehmensprofil fasst das Verpackungsgeräteprogramm für Lebensmittel-, Snack- und Industriebeutellinien zusammen.
