Die meisten Fehler an Band-Schweißmaschinen zeigen sich zuerst in der Naht, bevor ein Teil gebrochen ist: eine Naht, die in der Mitte abzieht, eine Falte entlang der Kante, eine Verbindung, die eine Stunde nach dem Packen aufgeht, ein Datumscode, der blass oder doppelt druckt, oder ein PTFE-Band, das von der Rolle driftet. Dieser Beitrag arbeitet diese Symptome in der Reihenfolge ab, die ein Bediener prüfen sollte, ordnet jede Ursache der Einstellung oder dem Ersatzteil zu, die sie behebt, und legt ein Formatwechselverfahren zwischen Beuteltypen sowie einen vorbeugenden Wartungsplan dar. Die referenzierten Maschinenstufen sind im Begleitbeitrag zur Funktionsweise der Durchlauf-Schweißmaschine beschrieben; die volle Baureihe liegt auf der Produktfamilien-Seite der Band-Schweißmaschinen.
Die folgende Fehlersuchlogik setzt eine Standard-Kontinuierlich-Band-Schweißmaschine mit 0–12 m/min Bandgeschwindigkeit, 8–10 mm Nahtbreite, einem Heizerpaar 0–300 °C von 0,7–0,9 kW und einem 40–90 W Fördermotor voraus. Hochvolumen- und Edelstahllinienmodelle teilen dieselben Fehlerbilder; Gasspülvarianten fügen einen Spülverteiler mit eigenen Prüfungen hinzu, behandelt im Beitrag zur Stickstoff-Gasspül-Band-Schweißmaschine. Wenn die Frage ist, welche Maschinenklasse überhaupt zum Beutel passt, decken der Vergleich Band-Schweißmaschine gegen Impulsgerät und die TCO-Aufschlüsselung Auswahl und Kauf ab; der Sicherheitsbeitrag der Band-Schweißmaschine deckt die Lock-out- und Abkühlschritte ab, die vor dem Arbeiten in der Strecke erforderlich sind.
Die Naht lesen, bevor etwas zerlegt wird
Der erste Diagnoseschritt ist die Besichtigung von drei oder vier ausgesonderten Beuteln an der Siegelstation, nicht das Öffnen der Maschine. Legen Sie einen Beutel flach und betrachten Sie die Naht über ihre volle Breite. Eine gesunde Naht auf einem 60–120 µm Verbund zeigt ein gleichmäßiges, leicht gepresstes Band von ebenem Glanz, mit lesbarer geprägter Datumskennzeichnung und keinen offenen Kanälen an den Kanten. Schälen Sie eine Testnaht per Hand im 180°-Winkel: Eine intakte Naht erreicht etwa 4–6 N/15 mm Schälkraft und reißt die Folie, bevor die Verbindung loslässt; eine schwache Naht spaltet sauber zwischen den Schichten mit wenig Widerstand. Notieren Sie Folienaufbau und -stärke, den Temperatursollwert, die Bandgeschwindigkeit, die Beutelmaße und ob der Fehler an jedem Beutel oder nur an einigen auftritt. Diese Aufzeichnung grenzt die Ursache auf Hitze, Druck, Bandausrichtung, Folienzulauf oder Kodierung ein, bevor ein Werkzeug aufgenommen wird.
Teilen Sie die Fehler in vier Buckets auf. Hitzefehler zeigen sich als schwache Nähte bei niedriger Temperatur, verbrannte oder geknickte Nähte bei hoher Temperatur oder eine kalte Seite bei Ausfall eines Elements. Druck- und Ausrichtungsfehler zeigen sich als Falten, abseitige Nähte oder eine Naht, die nur an einer Kante greift. Zulauffehler zeigen sich als gefaltete Beutel, Produkt in der Siegleiste oder Beutel, die schräg in die Strecke laufen. Kodierfehler lassen die Naht selbst intakt, machen aber die Datums- oder Chargenkennzeichnung blass, unscharf oder doppelt. Bucket für Bucket zu arbeiten hält den Bediener davon ab, ein Temperaturproblem zu einem nie nötigen Bandwechsel zu machen.
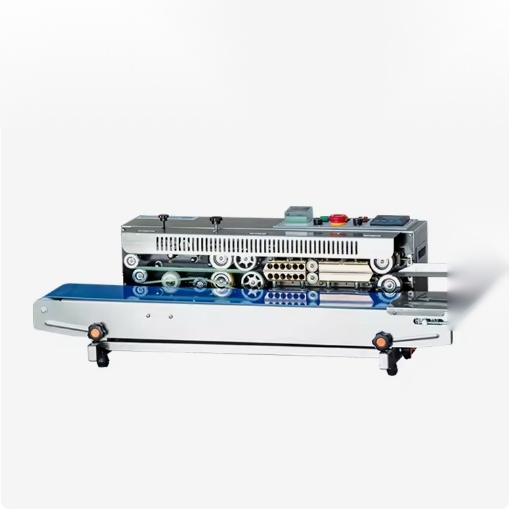
Tabelle Symptom, Ursache und Korrektur
Die Tabelle listet die Fehler auf, die an einem Packplatz am häufigsten gesehen werden, die wahrscheinlichen Ursachen, vom einfachsten zum tiefsten gereiht, und die Korrektur zum Ausprobieren. Folgen Sie vor dem Eingreifen in Heizer- oder Rollenzone immer der Lock-out- und Abkühlreihenfolge der Maschine; heiße Blöcke bleiben nach dem Abschalten mehrere Minuten über Verbrennungstemperatur.
| Symptom | Wahrscheinliche Ursachen | Korrektur |
|---|---|---|
| Schwache Naht, zieht in der Mitte ab | Temperatur für die Folie zu niedrig; Bandgeschwindigkeit für die Heizverweilzeit zu hoch; abgenutztes oder verglastes PTFE-Band; unzureichender Druck zwischen den Bändern | Sollwert in 10–15 °C-Schritten anheben und testen; Geschwindigkeit senken, um Verweilzeit zu verlängern; verglastes Band prüfen und ersetzen; Bandspannung und Druckfedern einstellen |
| Naht faltet entlang der Kante | Beutel läuft schräg ein; Bandspurhaltung abseitig; ungleichmäßige Bandspannung; Produkt oder Folienkante in die Naht gefaltet | Zuführführungen begradigen; Band auf der Umlenkrolle zentrieren; Ober- und Unterspannung ausgleichen; Produkt aus der Siegleiste räumen und Beutelkante neu falten |
| Naht öffnet oder delaminiert nach dem Abkühlen | Unzureichende Kühlverweilzeit; Naht noch heiß beim Handling; Folienaufbau außerhalb des Maschinenbereichs | Band verlangsamen, um Kühlstreckzeit zu verlängern; Beutel vor dem Kartonpacken ruhen lassen; bestätigen, dass Folien-µm und Verbundstruktur zur Siegelmaschinenbewertung passen |
| Verbrannte, bräunte oder geknickte Naht | Temperatur zu hoch; Band über heißem Block stillgestanden; Folienabrieb an der Leiste festgeklebt; verschmutzte PTFE-Oberfläche | Sollwert senken; prüfen, dass der Antrieb das Band stoppt, wenn die Maschine leerläuft; Block und Bandauflieger reinigen; verglastes oder karbonisiertes PTFE ersetzen |
| Eine Nahtseite kalt oder unverbunden | Ein Heizelement ausgefallen; lockere Elementklemme; Temperatursensordrift auf einer Seite | Strom isolieren, Elementdurchgang und Klemmen prüfen, ausgefallenes Element ersetzen; Sensorwert gegen ein Kontaktthermometer bestätigen |
| Naht sitzt abseitig auf der Beutelkante | Zuführführung versetzt; Beutelbreite geändert ohne Führungsrückstellung; Band seitlich verschoben | Seitenführungen auf aktuelle Beutelbreite zurückstellen; Band zentrieren; Führungsschrauben nach dem Wechsel prüfen |
| Blasser, unscharfer oder doppelter Datumscode | Kodierfarbband trocken oder verbraucht; Druckkopfdruck niedrig; Prägewalze abgenutzt; Bandgeschwindigkeit passt nicht zum Druckzulauf | Farbband oder Tintenpatrone ersetzen; Kopf federdruck einstellen; gerändelte Walze auf abgenutzte Ziffern prüfen; Druckzulauf an Bandgeschwindigkeit angleichen |
| Band wandert zu einer Kante und reibt am Gestell | Umlenkrolle ausgerichtet; Spannung ungleichmäßig; Rollenlager steif; Band geschnitten oder ungleichmäßig gedehnt | Umlenkrollenausrichtung justieren und Spannung links/rechts ausgleichen; steifes Lager freigängig machen oder ersetzen; gedehntes oder beschädigtes Band ersetzen |
Temperaturfehler und Heizerprüfungen
Maschine erreicht die Siegeltemperatur nicht
Wenn die Anzeige langsam steigt oder weit unter dem Rezeptursollwert stagniert, in Reihenfolge prüfen: Netzversorgung, die die Maschine erreicht, Heizkreisautomaten oder -sicherung, Elementdurchgang und Temperatursensor. Ein Heizerpaar von 0,7–0,9 kW sollte Blöcke von kalt auf Arbeitstemperatur in 3–5 Minuten bringen; dauert die Aufheizung 10 Minuten oder mehr, kann ein Element offen sein oder Teilstrom ziehen. Jedes Element mit einem Multimeter auf Widerstand gegen die Herstellerbewertung prüfen; ein offener Stromkreis bedeutet, dass das Element ersetzt werden muss. Lose Elementklemmen lesen sich als intermittierende Hitze und sollten nach dem Abkühlen nachgezogen werden. Ein ausfallendes Thermoelement oder PT-Sensor kann niedrig lesen, während der Block heiß läuft, oder hoch, während der Block kalt bleibt; die angezeigte Temperatur gegen ein Kontaktthermometer bestätigen, das auf dem Block abseits der Sensorbohrung gehalten wird.
Temperatur driftet während der Schicht
Nähte, die gut beginnen und über eine Schicht schwach oder verbrannt werden, führen meist auf Regeldrift statt auf Folienwechsel. Ein PID-Regler hält den Sollwert bei guter Abstimmung innerhalb etwa ±5 °C; ein analoger Regler wandert weiter, wenn Raumluft und Netzspannung sich verschieben. Prüfen, dass die Sensorspitze in ihrer Bohrung ohne Bewegung sitzt, dass die Heizerverdrahtung nicht lose ist, und dass die Kühlgebläse laufen, um die Steuerungskomponenten unter ihrer Nenntemperatur zu halten. An Maschinen, die über 220 °C siegeln, degradieren PTFE-Auflieger und -folie schneller, was die Wärmeübertragung zur Folie verändert, auch wenn die Blocktemperatur stabil bleibt. Führen Sie ein Protokoll über Sollwert, Raumtemperatur und Nahtqualität über die Schicht; eine Drift, die dem Raumaufwärmen folgt, deutet auf Sensor- oder Regelabstimmung hin, nicht auf die Folie.
Übertemperatur-Auslösung oder Schwelbrandrisiko
Wenn der unabhängige Übertemperaturausschalter auslöst, sollte die Maschine außer Betrieb bleiben, bis die Ursache gefunden ist: steckengebliebener Steuerrelaiskontakt, Sensorausfall, blockierte Kühlluft oder Folienabfälle, die sich gegen den Block gesammelt haben. Karbonisierter Folienrest auf dem PTFE-Band isoliert ungleichmäßig und kann Schwelbrandtemperatur erreichen. Rückstand nach dem Abkühlen räumen, Relaiskontakte und Gebläsebetrieb prüfen und bestätigen, dass der Sicherheitsabschalter erst zurücksetzt, wenn die Blöcke unter seine Auslöseschwelle fallen. Den Übertemperaturausschalter nicht überbrücken, um die Produktion laufen zu lassen; dieser Schutz existiert, um einen Heizerlauf bevor Bandschaden oder Brand zu stoppen.
Hinweise zum Ersatz von Element, Relais und Sensor
Wenn ein Element offen testet, ersetzen Sie es mit demselben Wattage- und Spannungsrating; ein unterdimensioniertes Element läuft kühler und taktet ständig, ein überdimensioniertes treibt die Blocktemperatur über die PTFE- und Foliengrenzen. Trennen Sie den Strom am Trennschalter, bevor Sie Elementklemmen entfernen, beschriften Sie jeden Draht vor dem Lösen und ziehen Sie die Klemmen nach Handbuchspezifikation an, damit Kontaktwiderstand am Ansatz keinen Wärmeaufbau erzeugt. Das Steuerrelais, das den Heizer schaltet, verschleißt mit jedem Zyklus; Kontakte, die Lochfraß zeigen oder kleben, zeigen sich als Heizer, der nach Erreichen des Sollwerts anbleibt, oder einer, der nie einschaltet. Ein ausgefallener Sensor liest meist unregelmäßig oder meldet eine Temperatur weit ab vom Kontaktthermometer-Check; tauschen Sie den Sensor gegen ein passendes Teil, dann lassen Sie die Maschine einen vollen Zyklus aufheizen, bevor Sie der neuen Anzeige vertrauen. Element- und Sensortauschdaten in der Maschinenakte festhalten, damit die 3–5-jährige Elementlebensdauer gegen tatsächliche Laufstunden nachverfolgt werden kann.
Bandspurhaltung und PTFE-Bandwechsel
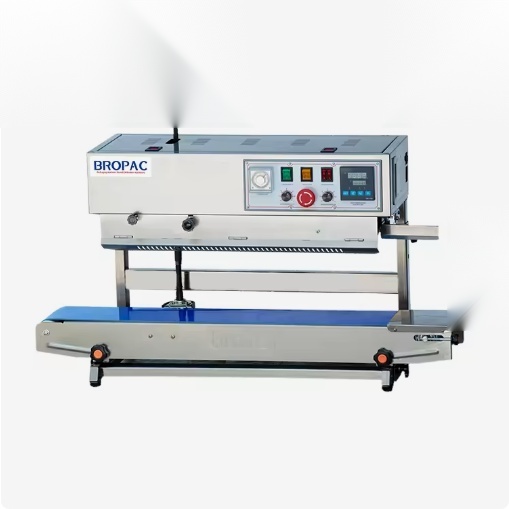
Das obere und untere PTFE/PFE-Band tragen den Beutel gegen die heißen und gekühlten Blöcke. Spurhaltungsfehler zeigen sich als Band, das zu einer Gestellseite kriecht, Kantenausfransen oder ein Grat abgenutzten PTFE entlang einer Rolle. Beginnen Sie mit der Umlenkrollenjustierung: Die meisten Gestelle tragen eine Spurstellschraube, die ein Rollenende verschiebt, um das Band zu steuern. Gleichen Sie nach der Spurhaltung die Spannung links und rechts aus, denn eine überstraffe Seite zieht das Band abseitig. Prüfen Sie, dass die Rollen frei drehen; ein steifes Lager zieht eine Seite und wandert das Band seitlich. Folienrest und Produktstaub von den Rollenenden reinigen, weil sich Aufbau ungleichmäßig auf den Rollendurchmesser auswirkt.
Die Bandlebensdauer liegt bei Einschichtdienst 180–220 °C bei 6–12 Monaten, über 240 °C oder im Zweischichtlauf sinkt sie auf 3–6 Monate. Anzeichen, dass ein Band gewechselt werden muss: eine glasige oder glänzende Oberfläche, die nicht mehr greift, Schnitte oder ausgefranste Kanten, gedehnte Abschnitte, die keine Spannung halten, und PTFE-Abrieb auf der Naht. Einen Ersatz-Ober- und Untersatz vorrätig zu halten vermeidet eine gestoppte Linie, die auf Fracht wartet; der Wechsel dauert 30–90 Minuten, sobald die Maschine isoliert und kühl ist. Nach dem Einbau eines neuen Bands lässt man es 5–10 Minuten leer laufen, um die Spurhaltung zu setzen, dann Testbeutel siegeln, bevor die Produktion wieder aufgenommen wird. Der Ständer-Heißband-Siegelmaschine und die vertikale Inkodier-Band-Schweißmaschine nutzen dieselbe Bandspurhaltungslogik in ihren jeweiligen Zulaufausrichtungen.
Folien- und Beutelhandhabungsprobleme
Nicht jeder Nahtfehler ist ein Maschinenfehler. Der Folienaufbau setzt das Temperaturfenster: Polyethylen siegelt nahe 130–180 °C, Polypropylen und gängige Verbunde nahe 160–230 °C, dicke Folien- oder metallisierte Verbunde brauchen möglicherweise das obere Ende dieses Bereichs plus längere Verweilzeit. Eine Maschine, die für 60–100 µm Folie bewertet ist, kämpft auf 120–200 µm Material und erzeugt schwache Mittelnähte, egal wie hoch die Temperatur klettert; den Heizer weiter zu treiben verbrennt dann die Folienkanten. Wenn eine neue Foliencharge schlechter siegelt als die letzte, vergleichen Sie Messwerte der Stärke und die Verbundstruktur, bevor Sie die Maschine einstellen.
Beutelfehler kommen daher, wie Beutel in die Strecke eintreten. Ein gefalteter Standbeutel, der zu einer Seite lehnt, siegelt eine schräge Naht; ein flacher Beutel mit gefalteter Kante fängt einen Luftkanal ein, der zu einem Leckpfad wird. Produkt, das auf der Siegleiste ruht, blockiert den Banddruck und hinterlässt eine lokalisierte Schwachstelle. Seitenführungen sollten auf Beutelbreite eingestellt sein ohne zu quetschen, und schwere Füllgewichte sollten vor dem Siegeln von der oberen Kante weg gesetzt werden. Statische Ladung bei trockenem Wetter zieht Folienabfälle zum Band und kann den Beutel ungleichmäßig sitzen lassen; eine Erdungsleine am Gestell und regelmäßiges Staubräumen mindern den Effekt. Bei Ventilkaffeebeuteln prüfen, dass das Ventil unter der Siegleiste sitzt, damit es nicht zwischen den Bändern liegt; die Kaffeebeutel-Siegelmaschine-Listung deckt diese Ausrichtung detailliert ab.
Fehlerbilder nach Produkt- und Folientyp
Trockene Snacks, Granulate und Pulver erzeugen meist Zulauf- und Ordnungsfehler. Pulverstaub setzt sich unter der Strecke und auf Rollenenden ab, verändert Spurhaltung und isoliert das Band; Verschüttungen an der Füllstation laufen in die Siegleiste und hinterlassen eine Schwachstelle, wo Produkt den Druck blockiert. Den Zufügbereich sauber halten, prüfen, dass Produkt vor dem Siegeln unter der oberen Kante ruht, und Staub je Schicht aus der Strecke saugen. Dünne OPP- oder PE-Filme unter 60 µm siegeln bei niedrigerer Temperatur und niedrigerem Druck; überstraffe Bandspannung oder ein hoher Sollwert falten oder verbrennen diese Folien, bevor der Bediener eine schwache Naht sieht. Wenn dasselbe Rezept letzte Woche auf einer anderen Foliencharge funktionierte, vergleichen Sie Messstärke und Siegelseitenausrichtung, bevor Sie die Maschineneinstellungen ändern.
Feuchte und ölige Produkte fordern die Kühlstrecke und die Siegelschichtverbindung heraus. Rückstand an der Beutelaußenseite nahe der Siegleiste verhindert das Verschweißen der Schichten, und Feuchte verdampft am Block und hinterlässt Poren in der Naht. Diese Läufe brauchen eine saubere Wischung der Siegelkante vor der Strecke, eine Kühlstrecke, die lang genug ist, um die Naht vor der Weiterverarbeitung zu fixieren, und eine Prüfung, ob die Siegelschicht der Folie für fettige Füllung bewertet ist. Öliges Kondensat am Gestell beschleunigt zudem den Bandabbau, daher steigt die Reinigungshäufigkeit mit dem Fettgehalt des Produkts. Dicke Folien- oder metallisierte Verbunde, gängig für Kaffee und lange haltbare Snacks, führen Wärme schneller ab und brauchen den oberen Teil des Temperaturfensters plus langsamere Bandgeschwindigkeit; eine Maschine, die nur für dünne Folie dimensioniert ist, wird schwachen Nähten nachjagen ohne stabiles Rezept zu erreichen.
Ventilbeutel und Gasspülbeutel fügen zwei eigene Prüfungen hinzu. Das Einwegventil muss unter der Siegleiste sitzen; reitet es zwischen den Bändern, blockiert es den Druck und erzeugt einen Kanal entlang der Naht. An einer Spülsiegelmaschine bestätigen, dass das Spülgas fließt, bevor der Beutel den Heizer erreicht, und dass die Naht entsteht, nachdem der Kopfraum gesetzt ist; eine schwache Naht an einem gespülten Beutel kann auf Gasturbulenz zurückgehen, die Folie am Block auseinanderdrückt, statt auf niedrige Heiztemperatur. Spülrate und Flusszeit für die Gasspülbauart sind in der Produktlistung der Stickstoff-Gasspül-Band-Schweißmaschine behandelt. Vakuumkammerverpackung ist eine andere Maschinenfamilie; wo ein Beutel evakuierten Kopfraum statt einer Oberflächennaht braucht, ist die Kammermaschine, nicht die Bandmaschine, das richtige Gerät.
Fehler an Datumskodierung und Prägewalze
Die Kodierstation sitzt nach der Kühlstrecke, daher lässt eine schlechte Datumskennzeichnung die Naht selbst intakt. An einer Prägewalze pressen Ziffern per Druck in die Folie; blasse Kennzeichnungen bedeuten niedrigen Federdruck, eine abgenutzte gerändelte Walze oder Bandgeschwindigkeit, die den Beutel schneller durchführt, als der Walzenabdruck entstehen kann. Bei Solid-Ink- oder Farbbandkodierung weicht verblasster Druck auf ein verbrauchtes Farbband, trockene Tintenversorgung oder niedrigen Kopfdruck; doppelter oder verschobener Druck weicht darauf, dass der Druckzulauf nicht zur Bandgeschwindigkeit passt oder die Kopfhalterung lose ist. Den Druckkopf nach dem Intervall des Lieferanten reinigen, Farbband oder Patrone ersetzen, wenn die Kennzeichnung heller wird, und die Prägewalze nach mehreren Hunderttausend Abdrücken auf abgenutzte Ziffern prüfen. Kodierteile sind gegenüber einer retournierten Charge günstig, daher gehören sie neben Bänder und Folie ins Regal.
Formatwechsel zwischen Beuteltypen
Ein strukturierter Wechsel hält die Erstteilartefakte niedrig, wenn Beutelbreiten, Folienaufbauten oder Füllprodukte umgestellt werden. Führen Sie die Schritte in Reihenfolge aus und zeichnen Sie die Rezepturwerte auf, damit der nächste Wechsel zurück zum vorherigen Beutel nicht aus dem Probieren beginnt.
- Produktion stoppen, Strecke räumen, Strom isolieren und Blöcke abkühlen lassen vor jeder Führungs- oder Bandeinstellung.
- Alte Rezeptur erfassen: Folienaufbau und µm, Beutel L/B in mm, Temperatursollwert, Bandgeschwindigkeit m/min, Nahtbreite, Bandhöhe und Kodiereinstellung.
- Seitenführungen und Bandhöhe auf die neuen Beutelmaße einstellen; bestätigen, dass der Beutel gerade durchläuft ohne zu lehnen.
- Temperaturfenster der neuen Folie eingeben und in der Mitte beginnen; Bandgeschwindigkeit auf die erforderliche Verweilzeit für die dickere Folie einstellen.
- Passende Kodierbestückung für den neuen Beutel montieren und aktuelle Datums- oder Chargenkennzeichnung laden.
- 10–30 Testbeutel leer oder mit Dummy-Produkt fahren; Nahtbreite, Glanz und Kantenverbindung prüfen, dann drei Nähte auf das 4–6 N/15 mm-Ziel schälen.
- Temperatur in 10–15 °C-Schritten oder Geschwindigkeit in 1–2 m/min-Schritten anpassen, bis die Testnähte halten; die akzeptierte Rezeptur festhalten.
- Ersten Produktionsbeutel freigeben, dann die ersten 50–100 Beutel auf Drift beobachten, bevor der Platz unbeaufsichtigt bleibt.
Der Wechselausschuss liegt in den ersten 10–30 Nähten am höchsten; erfahrene Betriebe budgetieren 0,5–2% der Beutel als Einstellausschuss. Zwei Beutelformate, die ein Gestell teilen, sich aber in der Ausrichtung unterscheiden, brauchen die Umschaltung zwischen horizontalem und vertikalem Zulauf; die Ständer-2-in-1-Band-Schweißmaschine bewältigt beide an einem Gestell, und die horizontale Inkodier-Band-Schweißmaschine sowie die vertikale Inkodier-Band-Schweißmaschine zeigen die beiden dedizierten Ausrichtungen. Eine gedruckte Rezepturkarte an jedem Platz senkt Wechselzeit und Wiederholfehler.
Plan für vorbeugende Wartung
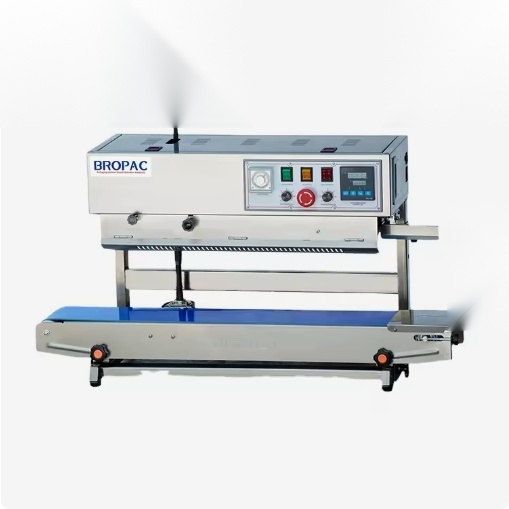
Vorbeugende Arbeit senkt die Fehlerrate oben. Der folgende Plan passt zu einem einschichtigen Lebensmittel- oder Snackpackplatz; verdoppeln Sie die Verbrauchsteilprüfhäufigkeit im Zwei- oder Dreischichtlauf, und kürzen Sie Intervalle, wo die Siegeltemperatur über 220 °C bleibt.
| Intervall | Aufgaben | Geprüftes Verschleißteil |
|---|---|---|
| Jede Schicht (täglich) | Folienabfälle und Staub unter der Strecke räumen; Nahtqualität an laufenden Beuteln prüfen; Bandspurhaltung und Oberflächenzustand kontrollieren; Not-Halt bestätigen, dass er Heizer und Band trennt; Kodierlesbarkeit bestätigen | PTFE-Bandoberfläche, Präge-/Druckkennzeichnung |
| Wöchentlich | Heizergehäuse und Rollenenden wischen; Führungsschrauben und Bandspannung prüfen; Leerlaufstopp testen: Band hält an, wenn Zulauf stoppt; Kodierkopf reinigen und Farbband prüfen | Bandspannung, Führungen, Kodiermittel |
| Monatlich | Blocktemperatur gegen Kontaktthermometer bestätigen; Verriegelungs- und Not-Halt-Rücksetzreihenfolge testen; Elementverdrahtung und -klemmen inspizieren; Lager nach Handbuch schmieren; Erdbindung prüfen | Heizelemente, Sensor, Schalter, Lager |
| Alle 6 Monate | PTFE-Siegelbandfolie ersetzen; Rollen und Lager auf Steifigkeit inspizieren; Antriebskette oder -band prüfen; PTFE-Bänder auf Verglasung und Dehnung prüfen; Ersatzteilbestand überprüfen | Siegelbandfolie, Rollen, Antrieb, Bänder |
| Jährlich | Heizelemente und Temperatursensor warten; gealterte Bänder nahe der Verschleißgrenze ersetzen; Gestell, Abdeckungen und Befestigungen inspizieren; Steuergehäuse und Kabelisolierung prüfen; Ergebnisse in der Maschinenakte festhalten | Elemente, Sensor, Bänder, Abdeckungen, Kabel |
Erwartete Verschleißlebensdauer im Einschichtdienst: PTFE-Bänder 6–12 Monate, Siegelbandfolie etwa monatlich, Heizelemente 3–5 Jahre, Prägewalze mehrere Hunderttausend Abdrücke, Kodierfarbband oder Tintenversorgung je Packverbrauch, und der Antriebsmotor 40–90 W bewertet für Dauerbetrieb mit Lagerservice im Jahresintervall. Eine Maschine, die Rezeptur und Nahtqualität über diese Intervalle hält, zeigt normalen Verschleiß; eine, die Band- oder Elementwechsel deutlich innerhalb dieser Grenzen braucht, deutet meist auf Übertemperaturlauf, abseitig gespurte Bänder oder verpasste Reinigung hin, und die Ursache sollte protokolliert werden, statt das Teil einfach zu tauschen.
Ersatzteile, die sich im Regal lohnen
- Ein Ersatzsatz oberer und unterer PTFE-Bänder, auf die Gestellbreite bemessen.
- PTFE-Siegelbandfolienrollen für die Heizleisten oder Bandauflieger.
- Ein Ersatzheizelement der richtigen Bewertung, plus Sicherungen für Heizer- und Steuerkreise.
- Temperatursensor passend zum Reglertyp.
- Gerändelte Prägewalze und Kodierfarbband oder Tintenpatrone für die installierte Kodieroption.
- Umlenk- und Antriebslager, die an einem gespurten Band zuerst Steifigkeit zeigen.
Ersatzteile mit Maschinenmodell und Teilenummer beschriften, und die Vorlaufzeit für alles notieren, was der Lieferant nicht lokal vorhält. Eine Band- oder Elementwartezeit von Wochen an einer kritischen Siegelstation macht aus einem kleinen Fehler einen Versandverzug; die automatische Durchlauf-Schweißmaschine und die SF150LD Profi-Band-Schweißmaschine-Listungen kennzeichnen die Standardverschleißteile dieser Bauarten.
Wann im Haus reparieren und wann den Service rufen
Bediener und ein geschulter Wartungsleiter können Rezepturänderungen, Führungs- und Spurhaltungsjustierung, Band- und Folienwechsel, Farbbandwechsel, Sensor- und Elementtausch sowie Routine-Reinigung bewältigen, wenn die Lock-out- und Abkühlschritte eingehalten werden. Rufen Sie den Lieferanten oder einen Serviceingenieur bei Steuerungsplatinenfehlern, Motor- oder Getriebeausfall, Verriegelungskreis-Umplanung, wiederholtem Elementausfall, der auf einen Verdrahtungs- oder Relaisdefekt deutet, und bei jeder Maschine, die nach sauber geprüften Sensoren und Elementen die Temperatur nicht hält. Beschreiben Sie das Symptom mit den erfassten Werten: Folien-µm und -struktur, Sollwert, Geschwindigkeit, welche Beutel ausfallen und was bereits geprüft wurde. Diese kurze Aufzeichnung lässt den Service isolieren, ob der Fehler Hitze, Druck, Antrieb oder Kodierung ist, ohne einen zweiten Besuch vor Ort.
Fehler- und Rezepturprotokoll führen
Ein kurzes Laufprotokoll je Maschine macht aus Einzelfixierungen eine Musteraufzeichnung. Jeder Eintrag notiert Datum, Beutel und Folie, gemeldetes Symptom, erfassten Sollwert und erfasste Geschwindigkeit, die vorgenommene Einstellung oder das ersetzte Teil sowie die Nahtqualität nach der Behebung. Über einige Monate zeigt das Protokoll, ob eine bestimmte Foliencharge durchweg höhere Temperatur braucht, ob die Bänder an einem Platz schneller verschleißen als an anderen, und welche Fehler vor einem planmäßigen Service wiederkehren. Rezepturkarten für jedes Beutelformat ziehen aus demselben Protokoll, daher hängt ein Wechsel nicht vom Bediener ab, der die Maschine zuerst eingestellt hat. Das Protokoll gibt dem Serviceingenieur zudem eine Historie, wenn ein Fehler wiederkehrt, den die Hausprüfungen nicht lösen, und es speist die Jahresüberprüfung von Ersatzteilbestand und Verschleißintervallen.
Verwandte Referenzen im Cluster
Fehlersuche steht neben Auswahl, Mechanik, Konformität und Kosten in diesem Cluster. Der Vergleich Band-Schweißmaschine gegen Impulsgerät erläutert, wann kontinuierliches Siegeln die richtige Wahl gegen manuelles Backensiegeln ist; der technische Tiefgang detailiert Heizblöcke, PTFE-Bänder, die Kühlstrecke und Datumskodierung mit Temperatur- und Drehzahlwerten; der Überblick zur Gasspül-Band-Schweißmaschine deckt Spülverteilerprüfungen für Inertgasverpackung ab; die TCO-Aufschlüsselung kalkuliert Verbrauchsteileverschleiß, Strom und Arbeitskraft über die Maschinenlebensdauer; und der Sicherheits- und CE-Konformitätsbeitrag legt die Schutz-, Not-Halt- und Lock-out-Regeln fest, die vor Servicearbeiten gelten.
SunAura liefert die Durchlauf-Schweißmaschinen-Familie in horizontaler, vertikaler, 2-in-1- und Gasspülbauweise, mit Bändern, Folien, Elementen und Kodierteilen, die neben jedem Modell gelistet sind. Einkäufer können die Band-Schweißmaschinen-Produktreihe prüfen, den Überblick zu Zertifizierungen und Patenten einsehen, aktuelle Gerätenotizen im Nachrichtenbereich lesen oder Fehlerdetails, Folienspezifikation und Beutelmaße über die Kontaktseite schicken für Fehlersuchunterstützung und Ersatzteilidentifikation. Die Über-uns-Seite umreißt Werk- und Exportunterstützung hinter der Maschinenlieferung.
