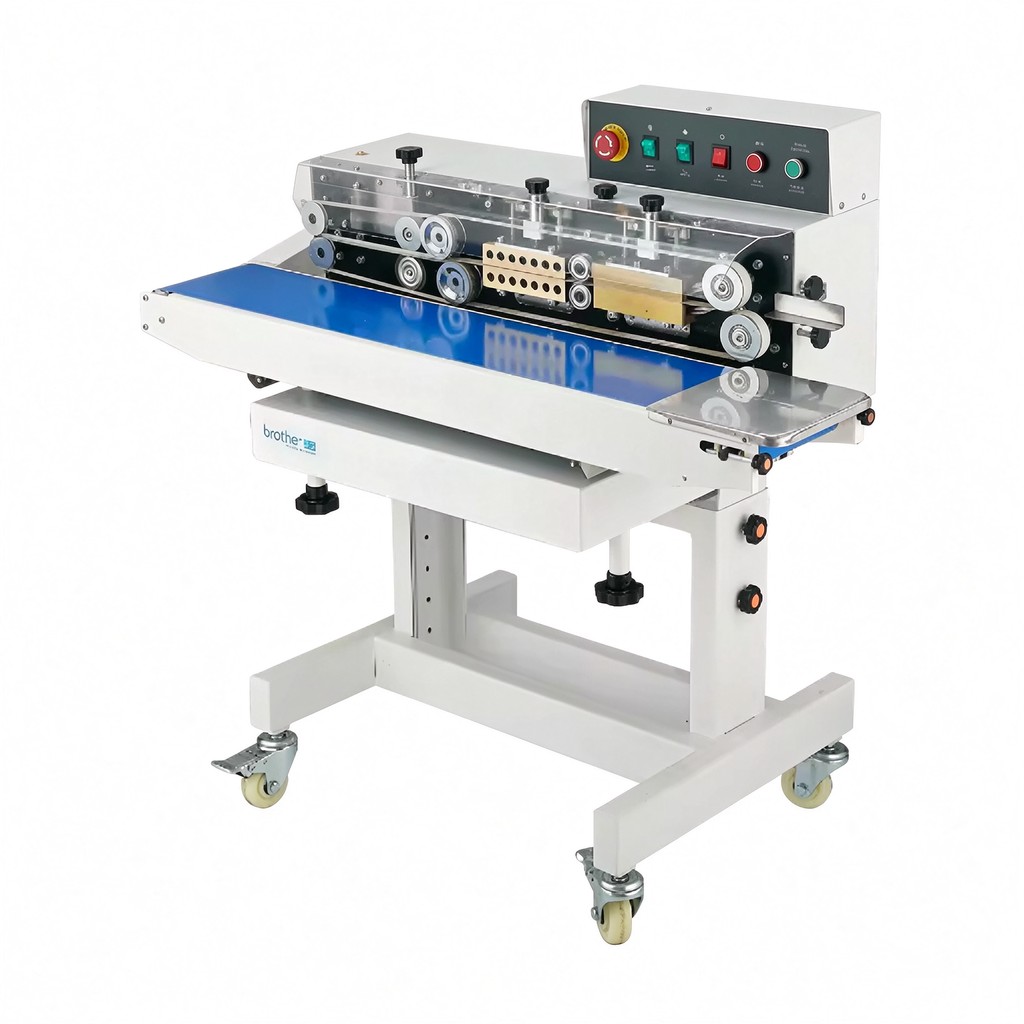
Eine Durchlauf-Schweißmaschine vereint heiße Metallblöcke, laufende Förderbänder, eine Nippelstelle am Bandeinzug, eine Prägewalze und eine 220 V- oder 380 V-Elektrolast in einem offenen Platz. Dieselbe Bewegung, die 40–120 Beutel pro Minute siegelt, erzeugt Verbrennungs-, Quetsch- und elektrische Gefahren, wenn Abdeckungen, Verriegelungen und Bedienerverfahren fehlen. Dieser Beitrag bildet die Gefahrklassen an einer Band-Schweißmaschine ab, die anwendbaren CE-Maschinenschutzstandards, die Abdeckungen und Not-Halte, die eine konforme Maschine tragen sollte, Lebensmittelkontakt-Materialerwartungen für das Beutelsiegeln sowie eine Sicherheitsprüfliste vor Schichtbeginn, die Bediener jede Schicht abarbeiten können. Die referenzierten Maschinenklassen sind auf der Produktfamilien-Seite der Band-Schweißmaschinen gelistet; die mechanischen Stufen, die diese Gefahren erzeugen, sind im Begleitbeitrag zur Funktionsweise der Durchlauf-Schweißmaschine erklärt.
Einkäufer, die Siegelmaschinen für EU-, UK- oder Lebensmittelexportmärkte beschaffen, sollten den Schutz als Teil der Maschinenspezifikation behandeln, nicht als Händleroption nach der Lieferung. Ein Gestell, das in einer Haushaltswerkstatt ungeschützt läuft, kann eine Kundenprüfung, eine interne Betriebsbeurteilung oder eine CE-Konformitätsprüfung nicht bestehen, bevor es die Packlinie erreicht. Die Abschnitte darunter legen dar, woran an der Maschine selbst zu achten ist, welche Unterlagen sie begleiten sollten und was das Bediener-SOP abdecken muss. Zur Einkaufsseite der Entscheidung nimmt die TCO-Aufschlüsselung der Band-Schweißmaschine Schutz und Konformität als Position auf; zum täglichen Unterhalt, der Abdeckungen und Heizsteuerung funktionsfähig hält, siehe den Leitfaden zu Fehlersuche und Formatwechsel der Band-Schweißmaschine.
Gefahrklassen an einer Durchlauf-Schweißmaschine
Eine Risikobeurteilung beginnt damit, die Energiequellen und bewegten Teile aufzulisten, die ein Bediener beim Beschicken, Stauräumen, Reinigen und Wechseln berühren kann. Band-Schweißmaschinen nutzen keine hin- und hergehende Backe, doch sie halten Bänder, Heizer und Antrieb kontinuierlich laufend, während Beutel durchlaufen, was das Gefahrenmuster vom intermittierenden Backenquetschdruck zur ständigen Nippel- und Wärmeeinwirkung ändert.
Verbrennungsrisiko der heißen Blöcke
Das Heizerpaar hält die Siegeltemperatur je Folienaufbau zwischen 130 °C und 300 °C; PE-Beutel siegeln nahe 130–180 °C, PP- und Verbundstrukturen nahe 160–230 °C, dicke Folienverbunde können über 230 °C laufen. Die Aluminiumblöcke und der erste Zentimeter des PTFE-Bandaufliegers stehen im Betrieb auf oder nahe dieser Temperatur. Eine Hand, die einen gefalteten Beutel frei macht, einen Folienabrieb wischt oder die Siegelleiste justieren will, kann eine Fläche weit über dem Schmerz- und Verbrennungsschwellwert berühren. Die Aufheizzeit dauert ab kalt 3–5 Minuten, und die Blöcke bleiben nach dem Abschalten des Heizers noch mehrere Minuten heiß, sodass das Verbrennungsrisiko nicht endet, wenn die Maschine aufhört zu beschicken. Die Oberflächentemperatur an unisolierten Blöcken kann 200 °C überschreiten; selbst isolierte Gehäuse nahe dem Heizer können bei Dauerlauf 60–90 °C erreichen.
Bandnippel- und Quetschstellen
Das obere und untere PTFE-Band laufen am Einlauf zusammen, wickeln um Umlenkrollen und ziehen gegen die Antriebsrolle. Finger, lockere Ärmelaufschläge, Haare, Handschuhe oder Reinigungstücher können am Bandeinzug oder um eine freiliegende Rolle in den Nippel gezogen werden. Die Bandgeschwindigkeit läuft bei Standardmaschinen 0–12 m/min, bei Hochvolumenmodellen bis 15 m/min; bei 10 m/min bewegt sich das Band etwa 167 mm pro Sekunde, schnell genug, um einen lockeren Gegenstand in die Rollen zu ziehen, bevor der Bediener zurückziehen kann. Die Präge- oder Datumskodierwalze fügt eine Scherstelle hinzu, wo die gerändelte Rolle auf das Band trifft, und die Antriebskette oder das Getriebe am Motorende ein weiteres bewegtes Teilrisiko, falls es ungedeckt bleibt.
Elektrische und thermische Gefahren
Eine Profi-Siegelmaschine zieht ein Heizerpaar von 0,7–0,9 kW plus einen Fördermotor von 40–90 W, mit Kühlgebläsen und Temperatursteuerungsverdrahtung entlang des Gestells. Beschädigte Kabelisolierung, lockere Klemmen, fehlender Erdanschluss oder Wassereintritt bei der Waschung können Schockrisiko oder Überhitzung erzeugen. Das Übertemperaturrisiko liegt im Regelkreis: Drifft der Thermostat oder der PID-Sensor, sollte ein zusätzlicher Übertemperaturausschalter den Heizer trennen, bevor der Block eine Temperatur erreicht, die das PTFE-Band schädigt, Folie auf der Leiste schmelzen oder einen Schwelbrand in unter der Strecke gesammelten Folienabfällen auslöst.
Dämpfe, statische Aufladung und Staub
Beheizte Folie gibt geringe Mengen Polymerdämpfe ab; an 60–120 µm Verbundbeuteln, Folienverbunden, bedruckter Folie und feuchtere Produktresten können diese Dämpfe bei höheren Temperaturen Geruch und sichtbaren Dampf tragen. Trockener Snack-, Pulver- oder Granulatstaub, der sich unter der Strecke sammelt, wirft sowohl ein Ordnungsproblem als auch, in Konzentrationen, die der Betrieb messen sollte, ein Entzündungsrisiko auf. Statische Ladung an niedrigfeuchter Folie kann zum Bediener entladen oder Abfälle zu den Bändern ziehen. Diese Gefahren ersetzen die Schutzprüfung nicht, setzen aber Erwartungen an lokale Abluft, Reinigungshäufigkeit und das Reinigungsverfahren nach jedem Lauf.
CE-Maschinenkonformität und die anwendbaren Standards
Für Maschinen, die auf dem EU-Markt bereitgestellt werden, setzt die Maschinenrichtlinie 2006/42/EC den rechtlichen Rahmen: Der Hersteller muss eine Risikobeurteilung durchführen, identifizierte Gefahren durch Konstruktion oder Schutz mindern, technische Unterlagen zusammenstellen, eine Konformitätserklärung ausstellen und die CE-Kennzeichnung anbringen. Band-Schweißmaschinen für die Lebensmittelverpackung richten sich typisch nach einer Gruppe harmonisierter und verwandter Standards, die der Lieferant in den Unterlagen referenzieren soll. Kein einzelner Standard zertifiziert eine Band-Schweißmaschine für sich; der Konformitätsanspruch ruht auf der Risikobeurteilung plus den unten gelisteten Abdeckungen, Steuerungen und Unterlagen.
| Bereich | Referenzstandard / Erwartung | Was das an der Siegelmaschine erfordert |
|---|---|---|
| Risikobeurteilung | EN ISO 12100: Risikobeurteilung und Risikominderung | Dokumentierte Gefahrenliste (Hitze, Nippel, Elektrik, Dämpfe), geschätzte Schwere und Exposition sowie die gewählte Maßnahme je Gefahr |
| Schutzgestaltung | ISO 14120 / EN 953: feste und bewegliche Abdeckungen | Abdeckungen so befestigt, dass Entfernen ein Werkzeug braucht; Öffnungen unter Finger- oder Handzugang bemessen; Abdeckungen erzeugen keine neuen Nippelstellen |
| Sicherheitsabstände | ISO 13857: Abstände gegen das Erreichen von Gefahrenzonen | Ein- und Auslauföffnungen so bemessen, dass Finger Heizer oder Nippel nicht erreichen; Abdeckgitter oder -schlitze den Handzugangsgrenzen angepasst |
| Verriegelte Abdeckungen | ISO 14119: Verriegelungseinrichtungen in Verbindung mit Abdeckungen | Eine abnehmbare Abdeckung öffnet einen Schalter, der Heizer und Band stoppt, bevor die Gefahrenzone erreichbar ist; der Schalter lässt sich nicht durch eine einfache Klinke überbrücken |
| Not-Halt | ISO 13850: Not-Halt-Funktion | Rotationsteller-Roter Pilztaster auf gelbem Hintergrund, von Ein- und Auslauf erreichbar, rastet aus und setzt erst durch beabsichtigte Handlung zurück, nachdem die Maschine sicher ist |
| Elektrik | EN 60204-1: Elektrische Ausrüstung von Maschinen | Trennmittel, Schutzleiterbindung, Zugentlastung der Kabel, Kurzschluss- und Überlastschutz, Steuerkreissicherheit |
| Sicherheitsbezogene Steuerung | ISO 13849-1: Performance Level für Steuerungsteile | Verriegelungs- und Not-Halt-Kreise auf einen dem Risiko angepassten Performance Level dimensioniert; Verdrahtung und Relais für wiederholte Zyklen bewertet |
| Heiße Oberflächen | ISO 13732-1 / EN 563: Oberflächentemperaturgrenzen | Zugängliche Gehäuse unter den Kurzberührungs-Grenzwerten gehalten oder als heiß markiert und geschützt; Warnhinweise an der Heizerzone angebracht |
Die Konformitätserklärung sollte Maschinenmodell, angewandte Richtlinien und Standards, Hersteller sowie Ausstellungsort und -datum nennen. Einkäufer sollten danach vor der Bestellung fragen, zusammen mit dem Benutzerhandbuch zu Installation, Schutz, Einstellung, Reinigung und Ersatzteilen. Maschinen außerhalb der EU tragen äquivalente nationale Anforderungen; dieselbe Gefahrenlogik gilt auch dort, wo die CE-Kennzeichnung selbst nicht vorgeschrieben ist. SunAura veröffentlicht seinen Zertifizierungshintergrund auf der Seite Zertifizierungen und Patente, und Modelldetails lassen sich an den Produktlistungen der Band-Schweißmaschinen-Familie prüfen.
Abdeckungen und Verriegelungen, die eine konforme Band-Schweißmaschine tragen sollte
Feste Abdeckungen über Heizer und Bandnippel
Das Heizergehäuse sollte oben und seitlich umschlossen sein, damit der Block im Betrieb nicht berührt werden kann. Bandeinzug und Rollenenden sollten durch Blech-, Lochblech- oder Drahtgitterabdeckungen geschützt sein; Gitteröffnungen folgen den ISO-13857-Zugangsgrenzen, mit kleineren Schlitzen in heißeren oder schärferen Zonen. Feste Abdeckungen befestigen mit Schrauben oder werkzeuglosen Clips, nicht mit Reibschlüssen, die ein Bediener mitten im Lauf zur Seite heben kann. Einlauföffnung und Auslauf bleiben nur so breit offen wie nötig für den durchlaufenden Beutel; eine breite offene Lücke über dem Heizer ist ein häufiger Auditbefund selbst an sonst vollständigen Maschinen.
Verriegelte Zugangspaneele
Wo ein Paneel für Bandwechsel, Reinigung oder Elementservice geöffnet werden muss, sollte das Paneel einen Verriegelungsschalter tragen, der bei Öffnung die Heizerversorgung trennt und das Band stoppt. An einem konformen Kreis deaktiviert das Öffnen der Abdeckung nicht nur eine Warnleuchte; es nimmt der Gefahrenbewegung die Leistung, und der Wiederstart erfordert das Schließen der Abdeckung und Drücken von Reset. Verriegelungsschalter sollten so montiert sein, dass eine Überbrückung nicht durch Verklemmen des Paneels geschlossen gehalten werden kann, und der Schalteraktuator übersteht wiederholte Öffnungszyklen. Maschinen mit verriegeltem Paneel sollten diese Funktion im Handbuch und in der Steuerkreisbeschreibung zeigen.
Not-Halt-Anordnung und -funktion
Der Not-Halt sollte vom Bediener, der Beutel beschickt, und von jeder Person am Auslaufende erreichbar sein, ohne um die Maschine herumzutreten. Er liegt in Form eines roten Pilztasters auf gelbem Umfeld vor, der bei Druck in Ausrastposition verharrt. Das Drücken stoppt die Bandbewegung und trennt den Heizer; die Maschine startet nicht neu, wenn der Taster losgelassen wird, sondern wartet auf eine beabsichtigte Drehung oder einen Zug zum Rücksetzen. An linienintegrierten Siegelmaschinen sollte der Not-Halt auch vorgelagerte und nachgelagerte Geräte gemäß dem Sicherheitskreis der Linie signalisieren. Ein zweiter Not-Halt am Hauptschaltkasten ist vertretbar, wenn der Taster auf der Beschickseite die normale Bedienposition abdeckt; ein einzelner Knopf hinter dem Heizergehäuse reicht dieser Erwartung nicht.
Wärmeisolation und Heiße-Oberfläche-Kennzeichnung
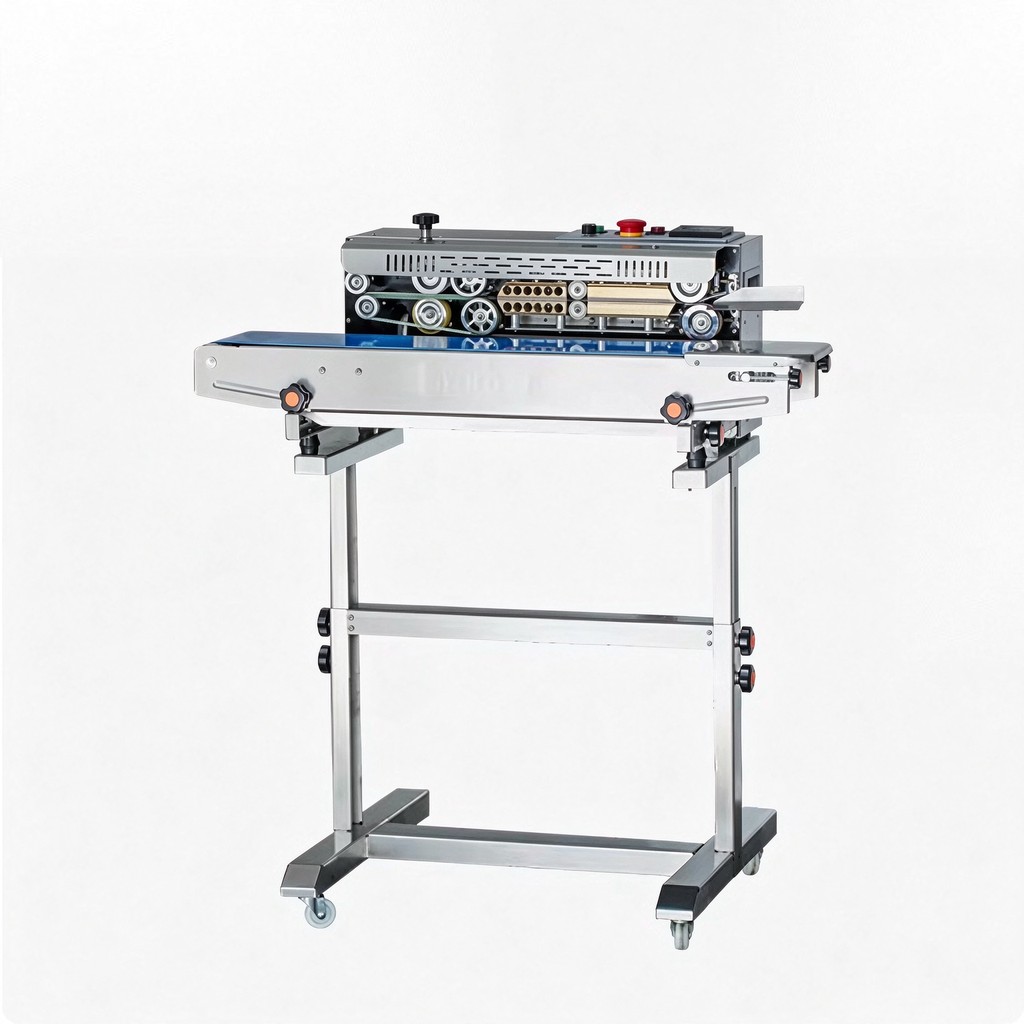
Zugängliche Gehäuse um den Heizer sollten Isolation tragen, damit Berührungsflächen unter dem in ISO 13732-1 definierten Kurzberührungs-Temperaturlimit bleiben; für bloßes Metall liegt dieses Limit nahe 48 °C bei kurzem Handkontakt, mit niedrigeren Werten für längeren Kontakt und höherriskante Materialien. Wo eine Abdeckfläche nicht unter diesem Limit gehalten werden kann, sollte sie physisch außer Reichweite liegen oder mit einem Warnsymbol für heiße Oberfläche und Text markiert sein. Das Handbuch sollte den Arbeitstemperaturbereich nennen und davor warnen, dass Blöcke nach dem Abschalten heiß bleiben. Der PTFE-Bandauflieger nahe dem Block sollte bei jedem Serviceintervall auf Degradation geprüft werden; überhitztes PTFE gibt Dämpfe ab und hinterlässt eine verglasene Oberfläche, die nicht mehr gleichmäßig siegelt.
Elektrische Sicherheit an der Siegelmaschine
Über die richtlinienebene Prüfung hinaus sollte der elektrische Aufbau einen Trennschalter oder Steckertrennpunkt, Schutzleiterbindung über Gestell und Paneele sowie Kabelverläufe zeigen, die gegen Bandkontakt und Reinigungsspray gesichert sind. Die Heizerverdrahtung wärmebeständige Isolierung, frei vom Block geführt; Motor- und Gebläsekabel laufen in Kabelkanal oder befestigtem Kabelstrang. Steuerkreissicherungen oder -automaten passen zu Heizer- und Motorstrom, und der Temperatursensor hat einen eigenen Übertemperaturausschalter, der unabhängig vom Hauptregler auslöst. Für Waschumgebungen sollten Gehäuse mit Elektroteilen der Schutzart entsprechen, die das Reinigungsverfahren erfordert; ein offener Standard-Schaltkasten an einer Maschine, die nach jeder Schicht abgespritzt wird, ist Schock- und Korrosionsrisiko.
Spannung und Frequenz müssen vor dem ersten Lauf zur Betriebsversorgung passen. Eine 220 V/50 Hz-Maschine an einem 110 V/60 Hz-Standort unterversorgt den Heizer und lässt den Motor fehl drehzahl laufen; eine 380 V-Dreiphasenmaschine braucht eine bestätigte Dreiphasenversorgung und lokalen Schutz. Die Inbetriebnahme sollte eine Erdkontinuitätsprüfung und eine Isolationsprüfung umfassen, wo das Handbuch des Lieferanten sie vorsieht, im Maschinenwartungsfile festgehalten. Der Leitfaden zur Fehlersuche deckt die Temperaturfehler und Bandspurhaltungsprobleme ab, die auftreten, wenn Regelkreis oder Antrieb nicht richtig eingestellt sind.
Lebensmittelkontakt-Materialien und Hygieneaufbau
Für das Beutelsiegeln von Lebensmitteln sollten die Teile, die die Beutelaußenseite berühren oder über der Produktzone sitzen, gütemäßig passend sein: nichtrostende 304- oder 316-Kontaktflächen, lebensmittelgerechtes PTFE auf den Bändern und lebensmittelsichere Schmierstoffe an Lagern, wo Schmierstoff in die Produktzone gelangen kann. Das Gestell sollte Leisten, Totwinkel und unversiegelte Schweißnähte vermeiden, wo Produktstaub oder Feuchte sich sammelt; Oberflächen sollten wisch- oder waschbar sein, ohne Demontage über das normale Abnehmen der Abdeckungen hinaus. Das Siegeln selbst berührt das Lebensmittel im Beutel nicht, doch Tropfen, Staub und Bandfragmente können auf Beutelaußenseiten gelangen, daher gilt der Hygienestandard für den ganzen Platz, nicht nur die Siegelleiste. Einkäufer, die in regulierte Lebensmittelmärkte verkaufen, sollten fragen, welche Kontaktmaterialien der Lieferant in der technischen Datei nennt und ob Deklarationen für diese Materialien verfügbar sind.
Die Reinigungshäufigkeit folgt dem Produkttyp. Trockene Snack- und Pulverläufe brauchen je Schicht eine Bürsten- und Staubsauger-Reinigung unter der Strecke; ölige oder feuchte Produkte brauchen eine Wischung mit dem zugelassenen Reiniger, gefolgt von Spülung und Trocknung. Lösungsmittel, die PTFE oder lackierte Oberflächen angreifen, dürfen nicht auf den Bändern verwendet werden. Für die Reinigung entfernte Abdeckungen gehen vor dem Wiederstart zurück; eine Maschine, die nach einer Waschung mit offengestellter Abdeckung läuft, ist ein wiederkehrender Auditbefund.
Bedienerunterweisung, SOP und persönliche Schutzausrüstung
Abdeckungen senken die Exposition; das Betriebsverfahren steuert das Verhalten, das sie umgehen würde. Das SOP sollte den Start nach dem Aufheizen, die Beschicktechnik, die Nahtprüfung, das Stauräumen, den Abdeckungsgebrauch, die Reinigung und das Abschalten abdecken. Das Stauräumen ist die höchstgefährliche Aufgabe: Der Bediener sollte das Band stoppen, den Heizer abschalten oder isolieren, die Blöcke auf eine berührungssichere Temperatur abkühlen lassen und erst dann in die Strecke greifen, um einen gefalteten oder zusammengekniffenen Beutel frei zu machen. In eine laufende Maschine zu greifen, um einen eingeklemmten Beutel zu ziehen, ist die häufigste Ursache von Bandnippel- und Verbrennungsvorfällen an Band-Schweißmaschinen.
- Lockere Ärmel, Zugbänder, Ketten und lange Haare werden vor dem Beschicken gesichert; Zurückkrempeln der Ärmel und Zusammenbinden der Haare sind Standardanforderungen.
- Handschuhe werden gegen das Nippelrisiko bewertet: sperrige Handschuhe erhöhen das Risiko, ins Band gezogen zu werden, wärmefeste Handschuhe werden nur für Offline-Service nach Isolierung genutzt, nicht zum Beschicken einer laufenden Maschine.
- Während der Produktion wird keine Abdeckung entfernt, kein Verriegelung umgangen und kein Not-Halt festgebunden; Einstellungen, die Zugang zu Heizer oder Rollen brauchen, folgen der Lock-out-, Abkühl- und Serviceprozedur.
- Jeder Bediener absolviert eine dokumentierte Unterweisung, bevor er die Maschine allein fährt; die Unterweisungsunterlagen nennen Datum, Trainer und die behandelten Aufgaben.
- Verschüttungen, Folienabfälle und angesammelter Staub werden in den planmäßigen Reinigungsrunden geräumt, nicht bis zum Schichtende liegen gelassen.
- Eine beschädigte Abdeckung, eine ausfallende Verriegelung, ein loses Kabel oder ein klemmernder Not-Halt wird gemeldet, und die Maschine ist bis zur Reparatur abzuschließen (Tag-out).
Wie sich der Schutz über die drei Bauklassen unterscheidet
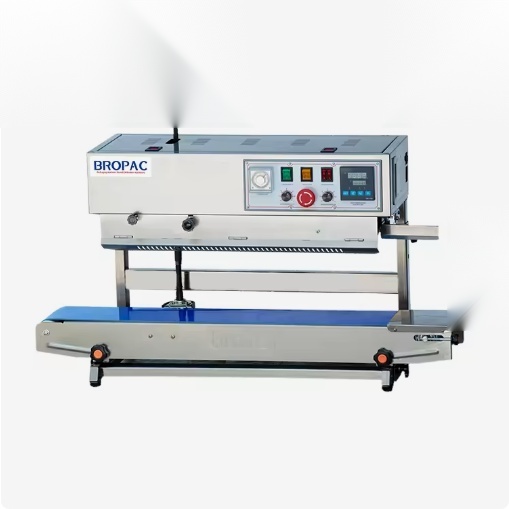
Die Schutzerwartungen skalieren mit der Offenheit des Platzes und wer ihn bedient. Eine Einstiegs-Tisch-Band-Schweißmaschine in einer beaufsichtigten Werkstatt wird meist mit einfachen Heizerabdeckungen und einem freiliegenden Antriebsende geliefert; sie passt zu trockenem, niedrig belastetem Siegeln, wo ein geschulter Bediener an der Maschine bleibt und kein öffentlicher Verkehr dahinter vorbeigeht. Einkäufer sollten trotzdem bestätigen, dass die Heizeroberseite bedeckt ist, der Bandnippel eine Einlaufabdeckung hat und ein Not-Halt oder Trennbar in Reichweite liegt. Wenn die Maschine später auf eine Produktionsfläche wechselt, kann das offene Gestell zusätzliche Abdeckungen und ein verriegeltes Servicepaneel brauchen, bevor es eine interne Prüfung passiert.
Ein Profi-Ständermodell auf Rollen trägt typisch umschlossene Heizergehäuse, Seitenabdeckungen über der Bandstrecke, einen Not-Halt am Bedienpult und geschützte Rollenenden. Diese Klasse ist die übliche Passung für einschichtige Lebensmittel- und Snackpackung; die Ständerhöhe positioniert die Strecke auf Taillenhöhe des Bedieners, was das Überreichen heißer Oberflächen beim Beschicken reduziert. Ein Edelstahl-linienintegrierter Aufbau geht weiter: verriegelte Zugangspaneele, schutzartbewertete Elektrikgehäuse, geschützte Antriebskette und eine Sicherheitskreisschnittstelle, über die der Liniencontroller die Siegelmaschine von vorgelagerten oder nachgelagerten Geräten stoppen kann. Der Ständer-Heißband-Siegelmaschine und die Ständer-2-in-1-Band-Schweißmaschine repräsentieren die mittlere Klasse; die automatische Durchlauf-Schweißmaschine das linienintegrierte Ende. Fragen Sie beim Vergleich von Angeboten, welche Abdeckungen und Verriegelungen Standard sind und welche als Option gelistet sind, denn die Optionsliste ist, wo Schutzkosten sich verstecken.
Die Betriebsakte jeder Siegelmaschine sollte Lieferunterlage, Konformitätsdokumente, Handbuch, Unterweisungsbestätigung, Not-Halt- und Verriegelungstestergebnisse sowie die Ersatzteilliste halten. Auditoren sehen üblicherweise gern, dass die Sicherheitsprüfungen der Vor-Schicht-Checkliste über die letzten Schichten aufgezeichnet wurden, nicht nur bei der Inbetriebnahme. Einen Ordner je Maschine zu führen, der nach jedem Servicebesuch aktualisiert wird, verkürzt jede Kunden- oder Zertifizierungsprüfung und macht klar, wann eine Abdeckung oder ein Verriegelung nach Reparatur ersetzt wurde.
Häufige Audit-Nichtkonformitäten und Korrekturen
Die folgende Tabelle listet die Befunde auf, die Prüfer an Band-Schweißmaschinen am häufigsten erheben, die verfehlte Erwartung und die Korrektur, die sie schließt. Die meisten Korrekturen sind mechanisch oder verfahrenstechnisch; diejenigen, die neue Abdeckungen oder Verriegelungen brauchen, sollten vor dem Angebot zitiert statt nach einem Auditversagen nachgerüstet werden.
| Befund | Verfehlte Erwartung | Korrektur |
|---|---|---|
| Heizerblock oben und seitlich freiliegend | Schutz heißer Oberflächen, ISO 14120 / ISO 13732-1 | Feste Isolierabdeckungen über dem Gehäuse anbringen; Berührungsflächen unter Limit halten oder Heizzonen markieren |
| Bandeinzugslücke breit genug, um Finger einzuführen | Sicherheitsabstände, ISO 13857 | Einlauföffnung verengen oder Lochblechschutz ergänzen, bemessen um Handzugang zum Nippel zu blockieren |
| Servicepaneel öffnet, ohne Heizer oder Band zu stoppen | Verriegelte Abdeckungen, ISO 14119 | Abdeckungsverriegelungsschalter anbauen, verdrahtet um Heizerversorgung und Antrieb zu trennen; Rücksetzreihenfolge prüfen |
| Kein Not-Halt in Reichweite der Beschickseite | Not-Halt, ISO 13850 | Am Beschickplatz einen rastenden roten Pilz-Not-Halt auf gelbem Umfeld montieren |
| Erdbindung an abnehmbarem Paneel oder Motor fehlt | Elektrischer Schutz, EN 60204-1 | Erdungsbindungsband anbringen; Kontinuität vor der Rückkehr in den Service prüfen |
| Kein unabhängiger Übertemperaturausschalter | Thermischer Übertemperaturschutz | Sicherheitsabschalter ergänzen, der den Heizer über der Nennobergrenze trennt |
| Verriegelungsschalter in Produktion verklempt oder überbrückt | Sicherheitsbezogene Steuerung, ISO 13849-1; SOP-Konformität | Überbrückung entfernen, Bediener schulen, Tag-out-Verfahren für die Abdeckungsentfernung im Servicefall |
| Reinigungsspray erreicht offenes Elektrikgehäuse | Schutzart für Waschung | Gehäuseschutzart anheben oder Steuerung verlegen; Kabeleinführungen abdichten |
| Keine dokumentierte Risikobeurteilung oder Konformitätserklärung | Maschinenrichtlinie 2006/42/EC Unterlagen | Technische Datei, Risikobeurteilung und DoC vor der Installation vom Lieferanten einholen |
Sicherheits-Checkliste vor Schichtbeginn
Eine kurze Checkliste zu Schichtbeginn fängt Abdeckungs-, Steuerungs- und Ordnungsfehler auf, bevor Beutel gesiegelt werden. Der führende Bediener unterschreibt oder zeichnet die Prüfung auf; jeder fehlgeschlagene Punkt legt die Maschine bis zur Korrektur auf Halten.
- Bestätigen, dass alle festen Abdeckungen sitzen und befestigt sind; Verriegelungspaneele schließen vollständig ohne Verklemmen.
- Not-Halt prüfen: auf der Beschickseite drücken, bestätigen, dass Band und Heizer abfallen, erst nach sicherer Maschine zurücksetzen.
- Kabel und Kanäle auf Beschädigung, Zugentlastung und Bandkontakt prüfen; ausgefranste Isolierung vor dem Start melden.
- Bestätigen, dass die Temperaturanzeige zur Folienrezeptur passt; die 3–5-minütige Aufheizzeit der Maschine abwarten, bevor Produktionsbeutel beschickt werden.
- PTFE-Bänder auf Verglasung, Schnitte, Ausfransen oder abseitige Spurhaltung prüfen; Verschleiß für den Wartungsplan notieren.
- Folienabfälle, Pulver und Produktrest unter der Strecke und um die Heizerzone räumen.
- Warnhinweise auf heißen Oberflächen auf Lesbarkeit prüfen; bestätigen, dass Ersatzabdeckungen und -teile dort gelagert sind, wo Servicepersonal sie erreichen kann.
- Bestätigen, dass die Schichtperson aktuelle Unterweisung hat und das Stauräum- und Lock-out-Verfahren kennt.
Wie die Wartung das Schutzpaket schützt
Abdeckungen und Verriegelungen degradieren wie Bänder und Elemente: lose Befestigungen, abgenutzte Schalteraktuatoren, gerissene Abdeckpaneele und Kabelermüdung sammeln sich zwischen Servicebesuchen. Der Wartungsplan sollte die wöchentliche Prüfung der Abdeckungsbefestigungen, monatliche Prüfung von Verriegelungsschaltern und Not-Halt-Funktion sowie die jährliche Inspektion von Heizerisolation und Erdbindung umfassen. Bandwechsel und Heizerservice folgen der Lock-out- und Abkühlreihenfolge; Abdeckungen werden wieder angebaut und Verriegelungen geprüft, bevor die Maschine in die Produktion zurückgeht. Die vollen Serviceintervalle, Verschleißteilelebensdauer und Fehlerdiagnose sind im Wartungs- und Fehlersuchebeitrag dargelegt.
Die Maschinenbauklasse ändert die Schutzbasis. offengestellte Einstiegs-Tischsiegelmaschinen tragen die wenigste Umhüllung und passen zu trockenem, niedrig belastetem Werkstattbetrieb unter beaufsichtigter Bedienung; Profi-Ständermodelle werden mit Heizerabdeckungen und Bedienpult-Not-Halt als Standard geliefert; Edelstahl- und linienintegrierte Aufbauten addieren verriegelte Paneele, schutzartbewertete Gehäuse und Schnittstellensignale für den Linien-Sicherheitskreis. Die automatische Durchlauf-Schweißmaschine, die SF150LD Profi-Band-Schweißmaschine, die Ständer-2-in-1-Band-Schweißmaschine, die vertikale Inkodier-Band-Schweißmaschine und die horizontale Inkodier-Band-Schweißmaschine-Listungen zeigen, welche Schutz- und Steuerungsmerkmale jede Bauart trägt.
Gegenprüfungen vor der Maschinenabnahme
Vor der Freigabe der Lieferung die erhaltene Maschine mit der Bestellung vergleichen: Abdeckungen wie zitiert vorhanden, Not-Halt erreichbar und funktionsfähig, Verriegelungsschalter verdrahtet, Kontaktmaterialien passen zum Lebensmittelkontaktanspruch, Handbuch und Konformitätsdokumente in der für den Standort geforderten Sprache, und die Elektrikbewertung passt zur Versorgung. Einen kurzen Versuch bei der Rezepturtemperatur fahren und Nahtqualität sowie Abdeckungstemperaturen nach 20–30 Minuten Lauf prüfen. Seriennummer, Lieferdatum, Unterweisungsdatum und Ersatzteilliste in der Betriebsgeräteakte festhalten.
Der Rest dieses Clusters deckt die angrenzenden Entscheidungen ab: Der Vergleich Band-Schweißmaschine gegen Impulsgerät kontrastiert kontinuierliches Siegeln dem manuellen Backensiegeln nach Durchsatz und Konstanz; der technische Tiefgang geht Heizblöcke, PTFE-Bänder, Kühlstrecke und Datumskodierung mit Temperatur- und Drehzahlwerten durch; der Beitrag zur Stickstoff-Gasspül-Band-Schweißmaschine deckt die Inertgas-Spülung auf der Siegelstrecke ab; die TCO-Aufschlüsselung kalkuliert Maschine, Verbrauchsteile, Strom und Arbeitskraft über drei Jahre; und der Leitfaden zu Fehlersuche und Formatwechsel hält die Nähte im täglichen Betrieb konstant.
Einkäufer mit Schutz-, Lebensmittelkontakt- oder Zertifizierungsfragen können die vollständige Band-Schweißmaschinen-Produktreihe prüfen, den Überblick zu Zertifizierungen und Patenten einsehen, Geräteaktualisierungen im Nachrichtenbereich lesen oder Standortversorgung, Folientype und Schutzanforderungen über die Kontaktseite schicken. Die Über-uns-Seite beschreibt Werk- und Exportunterstützung hinter der Maschinenlieferung.
