Innerhalb der kontinuierlichen Naht: was den Beutel trägt, die Folie aufschmilzt und die Verbindung fixiert
Eine Durchlauf-Schweißmaschine verschließt einen vorgefertigten Beutel oder Sachet, ohne dass eine Backe geöffnet und geschlossen wird. Der gefüllte Beutel gelangt am Einlauf hinein, zwei PTFE-beschichtete Förderbänder greifen die offene Naht und ziehen sie in gerader Linie durch die Maschine, ein Paar Heizblöcke schmilzt die innere Siegelschicht auf, während die Naht läuft, Kühlblöcke fixieren die weiche Verbindung unter Druck, und eine gerändelte Präge- oder Datumskodierwalze kennzeichnet die fertige Naht, bevor der Beutel den Auslauf verlässt. Jeder Teil dieses Pfads dient einem Problem: Wärme und Druck so lange auf die laufende Folie aufzubringen, dass die Siegelschicht verbindet, und die Wärme dann abzunehmen, bevor der Beutel die Maschine verlässt, damit die Verbindung unter dem Füllgewicht nicht dehnt oder wieder aufgeht.
Dieser Durchgang folgt dem Beutel in der Reihenfolge durch die Maschine, in der er reist: Einlaufführungen und Bandantrieb, Heizblöcke und Temperaturregelung, die Kühlstrecke, die Präge- und Kodierstation, danach Gestell, Ständer und elektrischer Aufbau. Jeder Unterabschnitt nennt die Werte, die ein Einkäufer oder Instandhaltungsingenieur im Angebot prüfen sollte: Bandgeschwindigkeit in m/min, Heizlast in kW, Arbeitstemperatur in °C, Folienstärke in µm, Nahtbreite in mm, Motorleistung in W, Beutelmaße und Lebensdauer der Verschleißteile. Ziel ist zu erklären, wie sich die Naht bildet, wo jede Einstellung angreift und welche Spezifikationswerte echte Betriebsgrenzen statt Prospektspitzen sind.
Die Referenzwerte sind die üblichen Bänder der SunAura Band-Schweißmaschinen-Baureihe: Bandgeschwindigkeit 0–12 m/min, Nahtbreite 8–12 mm (10 mm typisch), Thermostatregler 0–300 °C, wobei das Siegeln üblicherweise auf 120–200 °C eingestellt wird, Heizlast 0,6–1,0 kW, Antriebsmotor 60–120 W, Kühlgebläse 20–40 W, Aufheizzeit 3–8 Minuten, Folie 60–120 µm Verbundbeutel und einschichtiges PE bis etwa 200 µm auf abgestimmten Gestellen, horizontale Beutelbreite bis etwa 400–500 mm und Beuteldicke 5–350 mm. Behandeln Sie diese als Startfenster; Ihre eigene Folie, Ihr Füllgewicht und die Raumtemperatur legen die Endstellung in einer Siegelprobe fest.
Der Siegelpfad in einem Durchgang
Verfolgen Sie einen Beutel vom Einlauf bis zum Auslauf. Am Zuführende zentrieren einstellbare Seitenführungen die offene Naht zwischen den beiden Bandtrums. Das obere und untere PTFE-Band treffen sich im Nippel; Federdruck hält die Bandtrums zusammen, damit die Naht gegriffen wird, ohne gequetscht zu werden. Der Bandantrieb bewegt den Beutel mit einer eingestellten Lineargeschwindigkeit. Erster Kontakt mit der Wärmestation: Die Heizblöcke pressen die beiden Bandtrums über eine feste Kontaktlänge zusammen, und die Siegelschichten auf den Innenseiten der Folie schmelzen dort auf, wo sie berühren. Der Beutel läuft weiter in die Kühlstrecke, wo gekühlte Blöcke oder ein luftgekühlter Bandabschnitt die Verbindung unter Druck abkühlen, während die Siegelschicht wieder erstarrt. Hinter dem Kühler drückt die Prägewalze eine gerändelte Struktur und oft ein Datum oder eine Chargenkennzeichnung in die Naht; Inkodierungsversionen drucken nach dem Abkühlen. Der fertige Beutel läuft auf eine Auslaufrutsche oder ein Förderband.
Drei Bedingungen müssen zugleich erfüllt sein für eine gute Naht: Die Siegelschicht muss über die volle Nahtbreite ihre Schmelztemperatur erreichen, die Folienseiten müssen über die gesamte Kontaktlänge flach und unter Druck in Kontakt bleiben, und die Verbindung muss geschlossen gehalten werden, bis die Siegelschicht fixiert ist. Das Band liefert Transport und Druck, der Heizer liefert die Schmelztemperatur, der Kühler liefert die Fixierzeit. Driftet eines der drei Elemente, zeigt die Naht einen bestimmten Fehler: Untertemperatur gibt eine schwache Ablösung, ungleichmäßiger Druck gibt gefaltete oder an den Ecken offene Nähte, und die Wärme zu verlassen vor der Kühlung gibt eine gedehnte oder wieder geöffnete Verbindung. Die folgenden Unterabschnittsbeschreibungen ordnen jede Einstellung der Bedingung zu, die sie steuert.
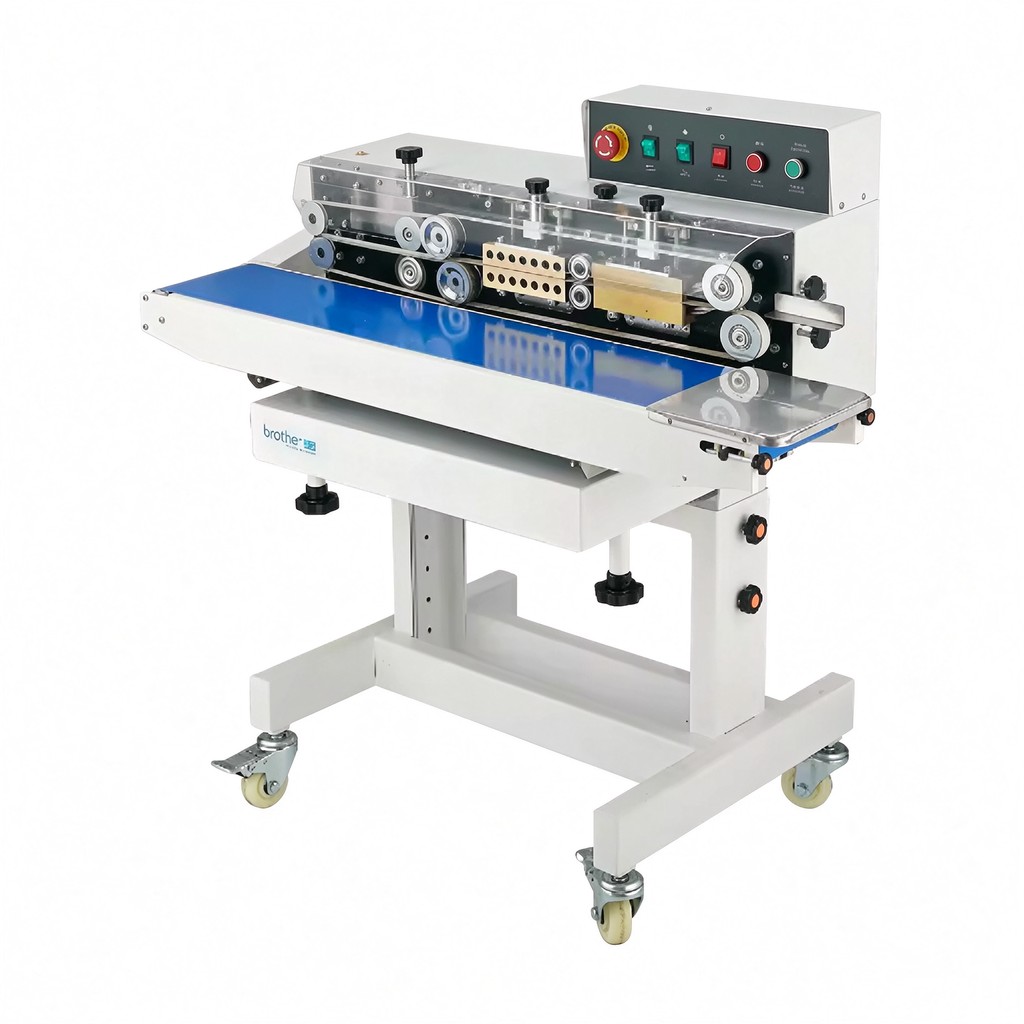
Förderbänder und Antrieb: Transport, Griff und Spurhaltung
Das Bandpaar ist der Transport und die Druckfläche der Maschine. Jedes Band ist ein PTFE- oder PFE-beschichtetes Glasgewebe, das über Endtrommeln läuft; die Beschichtung hält den Kontakt mit den heißen Blöcken aus und gibt Folie frei, die die Naht berührt. Zwei Bandtrums, eines oben und eines unten, sandwichen die Beutelnaht. Der Antrieb ist ein Getriebemotor, typisch 60–120 W, der die Endtrommel über ein Untersetzungsgetriebe dreht; die Bandgeschwindigkeit wird über ein Potenziometer oder einen kleinen Umrichter eingestellt und an einem Drehzahlregler oder digitalen Display angezeigt. Die Lineargeschwindigkeit liegt im Programm bei 0–12 m/min, die meisten Lebensmittelbeutel werden zwischen 4 und 10 m/min gesiegelt.
Die Bandspurhaltung entscheidet darüber, ob die Naht gerade durch die Wärmestation läuft. Jede Endtrommel trägt eine Spurstellung, üblicherweise einen Knopf oder eine Schraube, die das Trommelende neigt; das Band muss zentriert auf der Trommelfläche laufen, nicht am Rand reiten. Seitenfedern stellen den Nippeldruck zwischen den beiden Bandtrums ein: genug, um die Naht zu greifen und flach zu halten, nicht so stramm, dass ein dicker Falz gequetscht wird oder das Band an den Rändern verschleißt. Ein Band, das abwandert, driftet vom Blockkontakt ab, und die Naht verliert auf einer Seite Druck; ein Band, das am Trommelrand reitet, franst die PTFE-Beschichtung in Wochen statt Monaten aus.
Das Maß der Bandöffnung legt den Beutelbereich fest. Horizontale Gestelle nehmen Beuteldicken von etwa 5 mm bis 350 mm zwischen den Bandtrums auf und siegeln Beutelbreiten bis etwa 400–500 mm je Blocklänge. Gewölbte oder schwere Beutel, die nicht flach liegen können, laufen auf ein vertikales Gestell, wo das Bandtrum aufrecht steht und der Beutel unterhalb der Öffnung hängt oder steht, gestützt von einem Rückförderband. Die Bandlebensdauer liegt bei normaler Lebensmittelfoliennutzung bei 6–12 Monaten; staubige, ölige oder stark bedruckte Materialien glasieren die Beschichtung schneller und senken sie auf 3–6 Monate. Das Reinigen der PTFE-Oberfläche von Folienflusen und die wöchentliche Spurprüfung sind die beiden Aufgaben, die die Bandlebensdauer schützen. Der Bandwechsel umfasst das Einfädeln des neuen Bands durch die Führungen, erneutes Spannen und Spurenjustieren vor dem nächsten Lauf.
Heizblöcke und Temperaturregelung: wo die Siegelschicht aufschmilzt
Die Wärmestation ist ein Paar Heizblöcke, einer je Bandtrum, einander gegenüber positioniert, damit Band und Folie zwischen ihnen hindurchgehen. Blöcke sind meist Aluminiumguss- oder nichtrostende Gehäuse mit eingebettetem Widerstandsheizer und einem Thermoelement oder Thermistor, das die Blockoberflächentemperatur misst. Die gesamte Heizlast liegt im Programm bei 0,6–1,0 kW; ein einzelner Blockheizer liegt um 0,3–0,5 kW. Der Thermostat hält den Block nahe am Sollwert, typisch innerhalb ±5–10 °C, und der Regler deckt 0–300 °C ab, obwohl die meiste Siegelarbeit zwischen 120 und 200 °C liegt.
Die Kontaktlänge zählt so viel wie die Temperatur. Der Block drückt über eine feste Länge in Bandrichtung auf die Naht, üblicherweise 60–120 mm. Bei gegebener Bandgeschwindigkeit legt diese Kontaktlänge fest, wie lange die Folie in der Wärmestation verweilt: Ein 100-mm-Kontakt bei 6 m/min (100 mm/s) gibt etwa 1,0 s Wärmeeinwirkung; bei 12 m/min (200 mm/s) gibt derselbe Kontakt 0,5 s. Dickere Verbunde und metallisiertes Material brauchen die längere Einwirkung, was eine langsamere Bandgeschwindigkeit statt einer höheren Blocktemperatur bedeutet; die Temperatur zu erhöhen, um die Geschwindigkeit auszugleichen, verbrennt die äußere Folienlage, bevor die Siegelschicht durchgeschmolzen ist.
Die Aufheizzeit zu Schichtbeginn dauert je Blockgröße und Raumtemperatur 3–8 Minuten. Die Maschine sollte den Sollwert erreichen und einige Minuten halten, bevor der erste Produktionsbeutel läuft, denn ein Block, der an der Oberfläche Temperatur misst, kann innen noch ungleichmäßig sein. Eine Standby-Einstellung schaltet den Heizer zwischen kurzen Läufen entweder ab oder hält eine niedrigere Leerlauf-Temperatur; prüfen Sie, was Ihr Gestell tut, denn die Leerlaufheizlast zeigt sich über eine Schicht mit häufigen Pausen auf der Stromrechnung. Temperaturfehler – schwache Nähte, die einem kalten Block folgen, oder Brandflecken, die einem heißen folgen – werden am Thermoelementwert abgelesen, nicht aus der Reglerposition geraten.
Kühlstrecke: die Verbindung fixieren, bevor sie den Druck verlässt
Nach dem Heizer ist die weiche Siegelschicht noch geschmolzen, und die Naht muss geschlossen bleiben, bis sie wieder erstarrt. Die Kühlstrecke führt den Beutel zwischen gekühlten Blöcken oder einem luftgekühlten Bandabschnitt weitere 40–80 mm Kontakt. Einige Gestelle nutzen Rippenblöcke mit einem kleinen Gebläse (20–40 W), das Raumluft über das Gehäuse zieht; andere verlassen sich auf Blockmasse und Umgebungsluft, um die Temperatur zu senken. Der Druck bleibt in diesem Abschnitt erhalten, damit sich die beiden Folienseiten nicht trennen können, während die Siegelschicht fixiert.
Eine Naht, die am Heizer verbunden aussieht, kann wieder aufgehen, wenn der Beutel die Maschine verlässt, bevor die Verbindung fixiert: Die noch weiche Naht dehnt sich unter dem Füllgewicht, die beiden Seiten ziehen sich an einer Ecke auseinander, und die Packung leckt im Lager. Die Kühlstrecke verhindert das. Wenn die Produktion wieder geöffnete oder gedehnte Nähte zeigt, obwohl die Temperatureinstellung stimmt, liegen die wahrscheinlichen Ursachen in einer für die Kühlkontaktlänge zu hohen Bandgeschwindigkeit, einem blockierten Kühlgebläse oder einem Kühlblock mit Folienrückstand, der die Verbindung isoliert. Prüfen Sie diese, bevor Sie die Heizertemperatur ändern.
Prägewalze und Datumskodierung
Hinter dem Kühler drückt eine federbelastete gerändelte Stahlwalze eine Struktur in die fertige Naht. Das Prägemuster unterbricht die glatte Siegeloberfläche und gibt eine visuelle Kontrolle, dass die Naht gepresst wurde; bei den meisten Gestellen trägt die Walze zudem wechselbare Zeichenstempel, die ein Produktionsdatum, eine Chargennummer oder einen Linicode in die Naht stanzen. Die Walze sitzt nach der Kühlstrecke, damit sie eine fixierte Verbindung markiert, keine weiche. Die Prägetiefe wird über den Federdruck der Walze eingestellt: zu leicht, und die Kennzeichnung verblasst nach wenigen Tagen; zu tief, und die Walze schneidet in die Siegelschicht und schwächt die Ablöselinie.
Inkodierungsgestelle fügen nach der Prägestation eine Kodiereinheit hinzu: Eine Rollen-Tinte oder ein kleiner Tintenmarker druckt Datum und Charge in Tinte auf das Band oder direkt auf die Folie. Tinteneinheiten brauchen die richtige Tintenart für die Folienoberfläche – poröses Kraft, glänzendes OPP und metallisiertes PET nehmen unterschiedliche Tinten – und der Pad oder die Rolle muss zwischen den Läufen nachgefüllt oder gereinigt werden. Die vertikalen und horizontalen Inkodierungsvarianten des Produktsortiments unterscheiden sich hauptsächlich in Gestellausrichtung und Kodierposition; Heiz-, Kühl- und Bandsubsysteme arbeiten gleich.
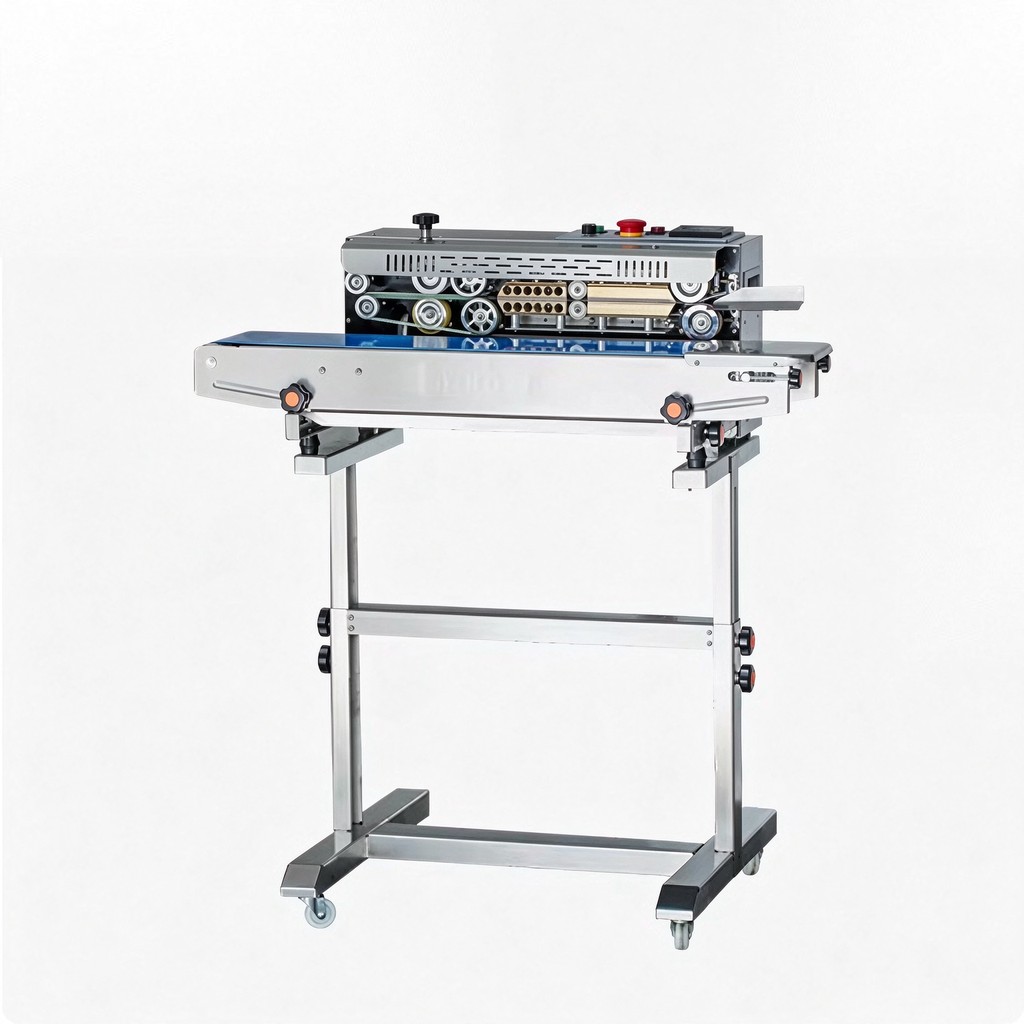
Temperatur und Drehzahl nach Folientype abstimmen
Die beiden Arbeitsvariablen, die der Bediener je Folie einstellt, sind Blocktemperatur und Bandgeschwindigkeit. Die Nahtbreite ist durch Block- und Bandkontakt festgelegt, üblicherweise 10 mm, und der Druck wird bei der Installation eingestellt. Die folgende Tabelle gibt Startfenster für gängige Beutelstrukturen; fahren Sie eine Siegelprobe auf Ihrem eigenen Material, schälen Sie einen Teststreifen und stellen Sie in kleinen Schritten ein – 10–15 °C oder 1 m/min je Schritt – statt beide Einstellungen gemeinsam zu verschieben.
| Folienstruktur | Stärkebereich | Blocktemperatur | Bandgeschwindigkeit | Siegelhinweis |
|---|---|---|---|---|
| Einschichtige PE-Beutel | 30–100 µm | 130–160 °C | 8–12 m/min | Breites Wärmefenster; auf PE-Verdünnung an der Naht bei dünnem Material achten |
| PP-/OPP-Beutel und -wicklungen | 40–80 µm | 150–180 °C | 6–10 m/min | Höherer Schmelzpunkt; vor dem Auslauf vollständig abkühlen lassen, um Folienschrumpf zu vermeiden |
| PET/PE-Verbund (Snacks, Trockenware) | 60–120 µm | 160–190 °C | 5–9 m/min | Innere PE-Schicht siegeln; äußere PET-Schicht vor Schrumpfen oder Trübung bewahren |
| PET/AL/PE Kaffee- und Nussbeutel | 80–120 µm | 170–200 °C | 4–8 m/min | Längerer Kontakt; metallisierte Schicht reflektiert Wärme, daher auf Einwirkzeit setzen |
| Dicke PE- oder Falzbeutel | 120–200 µm | 150–180 °C | 4–7 m/min | Langsame Geschwindigkeit für Wärmedurchdringung; nach dem Abkühlen prüfen, dass die Naht das Füllgewicht hält |
Lesen Sie eine schwache Naht in Ursachenreihenfolge. Wenn die Verbindung sauber abzieht, die Folie intakt bleibt, hat die Siegelschicht nie geschmolzen: Temperatur um 10–15 °C erhöhen oder das Band um 1 m/min verlangsamen, um den Kontakt zu verlängern. Wenn die Folie reißt, die Naht aber an einer Kante abzieht, ist Druck oder Spurhaltung ungleichmäßig: Bandausrichtung, Federdruck und Führungszentrierung prüfen. Wenn die Naht glänzend oder versengt aussieht und die Siegelschicht austritt, ist der Block zu heiß oder die Geschwindigkeit zu langsam: Temperatur senken oder Drehzahl erhöhen. Wenn die Verbindung nach dem Auslauf aufgeht, trotz verbunden erscheinender Naht, hat die Kühlstrecke die Siegelschicht nicht fixiert: Gebläse, Kühlblockkontakt und Bandgeschwindigkeit gegen die Kühllänge prüfen.
Das Datenblatt lesen: Nennwerte gegen Dauerbetrieb
Eine Band-Schweißmaschinen-Spezifikation listet eine maximale Bandgeschwindigkeit und eine maximale Beutelzahl/min, doch diese Spitzen werden auf dem kürzesten Beutelabstand und der einfachsten Folie im Programm gemessen. Ihre nachhaltige Rate sollte über die Schicht mit 70–80 % dieses Werts geplant werden, mit Puffer für Fehlzufehrungen, Folienwechsel und Kurzstillstände. Beutel/min rechnen sich aus Bandgeschwindigkeit und Beutelabstand: Bei 6 m/min (100 mm/s) gibt ein 150-mm-Abstand etwa 66 Beutel/min; ein 300-mm-Abstand etwa 33 Beutel/min. Rechnen Sie mit Ihrer echten Beutellänge um, nicht mit dem Prospekt-Beutel/min-Wert.
Einschaltdauer und Umgebungsbedingungen gehören ebenfalls auf das Datenblatt. Ein für intermittierenden Betrieb ausgelegtes Gestell taktet kurze Läufe mit Pausen; eine Zweischicht-Lebensmittellinie braucht ein Gestell, dessen Heizer, Motor und Bänder die Dauerbetriebsbelastung halten. Raumtemperatur, Staub, Feuchte und Waschbelastung legen Schutzart und Ausführung fest: trockene Lagerpackung, staubige Gewürz- oder Mehllinien und nasse Waschräume verlangen unterschiedliche Bandmaterialien, elektrische Schutzarten und Oberflächenfinishs. Beutelgewicht und -ausrichtung entscheiden über horizontales oder vertikales Gestell; eine Spezifikation, die nur die Beutelbreite nennt, fängt keinen schweren aufrechten Beutel auf, der vertikale Stützung braucht.
| Subsystem | Typisches Spezifikationsband | Was im Angebot zu prüfen ist |
|---|---|---|
| Bandantriebsmotor | 60–120 W Getriebemotor | Art der Drehzahlstellung, Drehzahlanzeige, Motor-Einschaltdauer für Ihr Schichtmuster |
| Bandgeschwindigkeit | 0–12 m/min, stufenlos | Lineargeschwindigkeit an Regler oder Display; minimale stabile Drehzahl für dicke Verbunde |
| PTFE-Bänder | PTFE/PFE-beschichtetes Glasgewebe, 6–12 Monate Lebensdauer | Bandbreite, Verfügbarkeit der Ersatzteile, Zugang zur Spurstellung |
| Heizblöcke | 0,6–1,0 kW gesamt, 0–300 °C Regler | Thermoelementtyp, Temperaturgenauigkeit, Bereitschaftsverhalten, Kontaktlänge |
| Kühlstrecke | Luftgekühlte Blöcke oder Gebläse, 20–40 W Gebläse | Kühlkontaktlänge, Gebläsezugang zur Reinigung, ob Blöcke bei schweren Gestellen wassergekühlt sind |
| Prägung / Kodierung | Gerändelte Walze mit Datumsstempeln; Inkoption | Zeichensatz der Stempel, Einstellung der Prägetiefe, zur Folie passende Tintenart |
| Beutelbereich | Horizontalgestell: Breite bis 400–500 mm, Dicke 5–350 mm | Kleinster und größter Beutel, Füllgewicht, aufrechte oder flache Ausrichtung |
| Stromversorgung | 220 V/50 Hz oder 110 V/60 Hz, Heizer plus Motor plus Gebläse | Versorgungsspannung am Installationsort, Bereitschaftsverbrauch, Stecker oder Festanschluss |
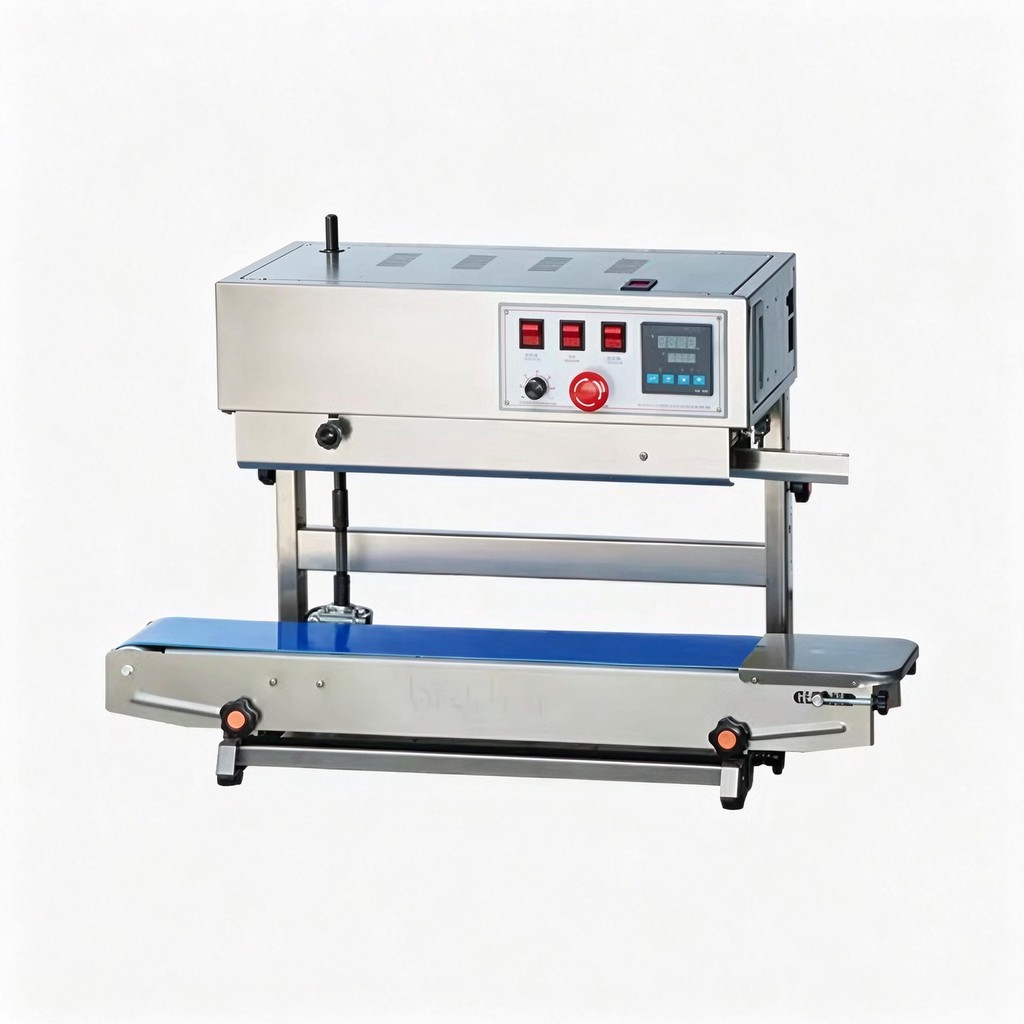
Einstellreihenfolge für eine neue Folie oder ein neues Format
- Beutel messen: Breite, Falzbreite, Nahtlänge, Folienaufbau und Stärke in µm, Füllgewicht. Bestätigen, dass die Gestellausrichtung dazu passt, ob der Beutel flach liegt oder aufrecht steht.
- Einlaufführungen auf Beutelbreite und Nippeldruck einstellen, damit die Naht flach greift, ohne den Falz zu quetschen.
- Heizer einschalten und Starttemperatur aus der Folienfenstertabelle einstellen. 3–8 Minuten Aufheizzeit einräumen und vor dem Siegeln einige Minuten am Sollwert halten.
- Bandgeschwindigkeit auf das Startfenster der Folie einstellen. Band einfädeln oder bestätigen, dass es zentriert auf den Trommeln läuft.
- Drei bis fünf Probebeutel fahren. Naht auf gleichmäßiges 8–10 mm Verbundband prüfen, keine Falten, keine offenen Ecken, kein Brand- oder Austrittszeichen.
- Nach vollständigem Abkühlen einen 15-mm-Teststreifen schälen. Ziel 4–6 N/15 mm; zwischen den Proben Temperatur um 10–15 °C oder Drehzahl um 1 m/min anpassen, eine Variable nach der anderen.
- Prägezeichen auf Datum oder Chargencode einstellen und prüfen, dass der Abdruck auf der Naht lesbar ist, ohne in die Siegelschicht zu schneiden.
- Endgültige Temperatur, Drehzahl, Druck und Foliencharge auf dem Maschinenblatt festhalten, damit der nächste Lauf zur selben Einstellung zurückfindet.
Wo Fehler beginnen und wo die Sicherheitsgrenzen liegen
Die meisten Fehler an Band-Schweißmaschinen lassen sich einem der vier Untersysteme zuordnen: Bandspurhaltung und Druck, Heiztemperatur, Kühlkontakt oder Kodierdruck. Gefaltete Nähte, schwache Eckverbindungen, verglasene Bänder, Temperaturdrift und Fehlzufehrungen haben jeweils eine festgelegte Prüfreihenfolge; der Leitfaden zu Fehlersuche und Formatwechsel der Band-Schweißmaschine geht diese Fehler, den Wartungsplan und die Formatwechsel-Schritte durch, sodass dieser Beitrag den Fehlerbaum nicht vollständig wiederholt.
Die heißen Blöcke, laufenden Bänder und Nippelstellen tragen eigene Sicherheitsgrenzen. Abdeckungen verdecken Bandtrums und heiße Oberflächen, der Not-Halt schneidet Antriebs- und Heizerleistung von der Bedienposition aus, und Einlauf- und Auslauföffnungen sind so bemessen, dass Finger den Nippel nicht erreichen. Lebensmittelraum-Installationen brauchen zudem Produktkontaktmaterialien und waschbare Ausführungen, die zum Reinigungsverfahren passen. Schutz, Verriegelung, Verbrennungsrisiko und CE-Konformitätspunkte sind im Leitfaden zu Sicherheit und CE-Konformität der Band-Schweißmaschine detailliert; die Maschine nicht mit entfernten oder überbrückten Bandabdeckungen laufen lassen, um einen Stau zu räumen.
Gestelltypen: Tisch, Ständer und vertikal
Dieselben Heiz-, Kühl- und Bandsubsysteme sind in drei Gestellausrichtungen eingebaut, die Wahl richtet sich danach, wie der Beutel liegt und wie schwer die Füllung ist. Ein horizontales Tischgestell ist der kompakte Körper ohne Ständer: Das Band läuft waagerecht über eine Tischplatte, der Bediener legt flache Beutel in den Einlauf, und der gesiegelte Beutel fällt auf eine Rutsche oder Packbank. Dieses Gestell passt zu kleinen flachen Beuteln, niedrigem bis mittlerem Volumen und Räumen mit wenig Bodenfläche. Es hat keine Rückenstützung für einen gewölbten Beutel, daher laufen Falz- oder schwere Beutel nicht sauber ein, auch wenn die Naht selbst halten würde.
Ein Ständergestell hebt das Band auf Bedienhöhe an einem lackierten oder nichtrostenden Beinpaar, oft auf Rollen, damit die Maschine zwischen Linien rollen kann. Der Ständer positioniert den Einlauf auf Taillenhöhe für eine Person, die Beutel beschickt, und der Auslauf fällt auf einen Packplatz oder ein nachgelagertes Förderband. Ständergestelle tragen Schaltkasten, Temperaturanzeige und Drehzahlstellung an der Seitenwand in Reichweite der Beschickposition. Dies ist das übliche Gestell für einschichtige Lebensmittel-, Snack- und Trockenwarenpackung, wo der Beutel flach liegt, das Volumen aber keinen linienintegrierten Automaten rechtfertigt.
Ein vertikales Gestell führt das Bandpaar aufrecht. Der Beutel läuft mit offener Oberseite zu den Bändern ein, und der gefüllte Körper hängt unterhalb der Öffnung oder ruht auf einem Rückenstützförderband, sodass schwere, nasse oder gewölbte Packungen aufrecht gehalten werden, während die Naht siegelt. Vertikale Gestelle sind vorgesehen für Tierfutter, Reis- und Getreidebeutel, Suppen- oder Saucensachets und jede Füllung über etwa 1 kg, die eine horizontale Naht unter eigenem Gewicht öffnen würde. Der vertikale Körper fügt zudem eine Rückenführung und oft eine längere Öffnung hinzu, um die Beuteltiefe frei zu halten. Wo das Produkt Sauerstoffausschluss braucht, sitzt auf jeder Ausrichtung ein Gasspülverteiler vor der Wärmestation; diese Variante ist im Überblick zur Stickstoff-Gasspül-Band-Schweißmaschine beschrieben.
Elektrischer Aufbau und die Stromkreise hinter den Bedienungen
Die elektrische Seite der Maschine teilt sich in drei Lasten: Heizer, Antriebsmotor und Kühlgebläse, jedes über einen eigenen Schütz oder ein Relais unter dem Bedienpanel geschaltet. Der Heizkreis trägt die 0,6–1,0 kW Blocklast über einen Thermostat oder Temperaturregler, der das Thermoelementsignal liest und den Schütz taktet, um den Sollwert zu halten. Der Motorkreis läuft den 60–120 W Getriebemotor über die Drehzahlstellung; das Gebläse läuft, sobald der Heizer an ist oder sobald die Bänder laufen, je nach Gestellverdrahtung. Der Not-Halt trennt den Steuerkreis, sodass Heizer und Motor abfallen, wenn er gedrückt wird, statt nur den Antrieb abzuschalten.
Die Versorgungsspannung passt zum Installationsort: Die meisten Gestelle laufen 220 V/50 Hz, mit 110 V/60 Hz Varianten für nordamerikanische Steckdosen. Bestätigen Sie die Heizlast gegen die Kreiseinstufung vor der Installation, denn ein 1-kW-Heizer an einer gemeinsamen Leitung mit anderen Geräten kann beim Aufheizen auslösen. Die Verdrahtung sollte die Thermoelementleitungen von den Heizerleistungskabeln fernhalten, damit die Temperaturmessung keine Störung aufnimmt; eine wandernde Temperaturanzeige, die nicht zur Blockbedingung passt, führt oft auf Sensorleitungsführung oder einen lockeren Thermoelementanschluss zurück. Schutzart und Oberflächenfinish legt der Raum fest: trockene Lagerpackung, staubige Verarbeitung und nasse Waschung verlangen jeweils ein anderes Schutzniveau, und das sollte in die Bestellung geschrieben werden, statt nachgerüstet zu werden.
Verwandte Maschinen und Weiterlesen
Die Produktfamilie der Durchlauf-Schweißmaschinen listet die Gestelle um diesen Siegelpfad: die automatische Durchlauf-Schweißmaschine für linienbeschickte Beutel, die SF150LD Profi-Band-Schweißmaschine für allgemeine Lebensmittel- und Snackpackung, den Ständer-Durchlauf-Schweißmaschine, die 2-in-1-Ständer-Band-Schweißmaschine mit Digitalanzeigen, die horizontale Inkodier-Band-Schweißmaschine, die vertikale Inkodier-Band-Schweißmaschine für schwere aufrechte Beutel und die Kaffeebeutel-Siegelmaschine für Ventil- und Kraftkaffeebeutel.
Auf der Einkäuferseite stellt der Vergleich Band-Schweißmaschine gegen Impulsgerät kontinuierliches Siegeln dem manuellen Backensiegeln nach Material, Durchsatz und Konstanz gegenüber. Wo Sauerstoffausschluss erforderlich ist, erläutert der Überblick zur Stickstoff-Gasspül-Band-Schweißmaschine die Inertgas-Spülstation vor der Heißnaht. Die Kosten- und TCO-Aufschlüsselung der Band-Schweißmaschine deckt Preisbänder, PTFE- und Folienverschleiß, Strom und Arbeitskraft über fünf Jahre ab.
Schicken Sie Beutelmuster, Folienspezifikation und Zielrate über das Kontaktformular für eine Siegelprobe und eine abgestimmte Gestellkonfiguration. Der Bereich Zertifizierungen und Patente listet die mit der Maschine verfügbaren Konformitätsdokumentationen, und das Unternehmensprofil deckt das breitere Verpackungsgeräteprogramm ab.
