Qué hace una encartadora automática, en un ciclo
Una encartadora automática toma un plano de cartón corrugado plegado de una pila, lo abre formando un tubo cuadrado, dobla las solapas del fondo y sella el fondo para que la caja pueda pasar al llenado. Se sitúa al principio del final de línea: antes del llenador o cargador, antes de la selladora superior de cajas, y aguas arriba del flejado y el paletizado. Una estación manual o semiautomática forma una caja cada vez a mano; la versión automática repite los mismos movimientos en cada plano a un ritmo fijo, y su producción viene determinada por la alimentación, la secuencia de formación y el estado de las piezas de desgaste, en lugar de por la técnica del operario.
Este recorrido sigue a un plano por la máquina y nombra los conjuntos, los movimientos y las cifras que hay detrás. Cubre los bastidores estándar vendidos en la gama SunAura: producción de 8–25 cajas/min, tamaño de plano aproximadamente de 200×150×100 mm a 600×400×400 mm según el bastidor, capacidad del cargador de 50–100 planos, cuatro a ocho ventosas por cabezal, aire comprimido a 0,6 MPa y escuadría del fondo mantenida dentro de unos ±2 mm en un bastidor neumático guiado o servo. Las cifras varían con las dimensiones de la caja, el grado del cartón y la configuración; el ensayo de aceptación en fábrica sobre su propio plano es la cifra que cuenta.
Entender el ciclo importa por tres razones: permite a un comprador formular las preguntas adecuadas en una cotización, indica al mantenimiento dónde se origina un atasco o una apertura incorrecta, y muestra cómo la velocidad y la demanda de aire de la encartadora encajan con el resto de la línea. La máquina no es una sola caja negra: cada estación tiene su propio tiempo, sus piezas de desgaste y su modo de fallo, y la mayoría de los problemas se remontan a una de esas estaciones, no al sistema de control.
Los conjuntos principales
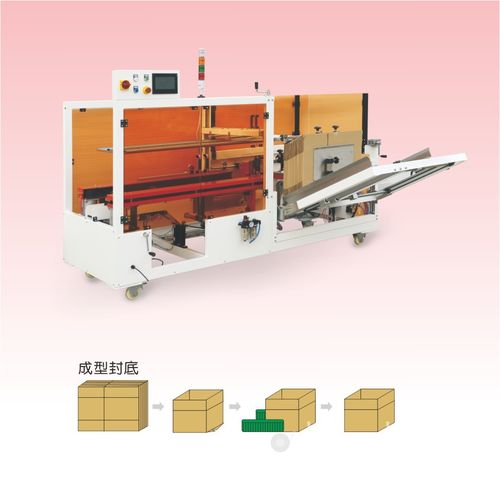
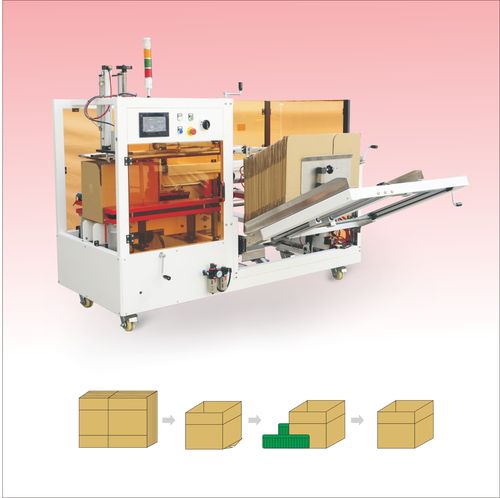
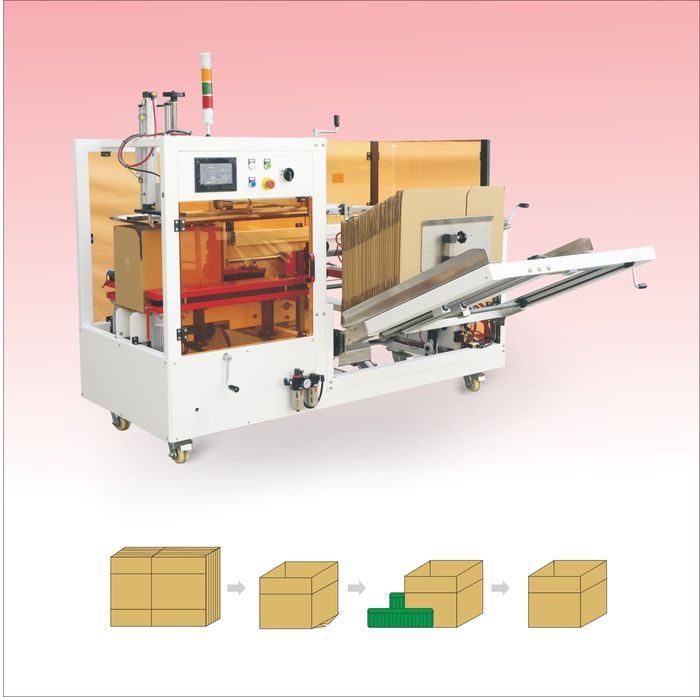
Una encartadora en línea estándar se divide en siete secciones de trabajo. El cargador de planos sostiene la pila de planos planos y eleva el plano superior a la posición de toma. El cabezal de toma por vacío lleva ventosas que separan un plano de la pila. El bastidor de formación, a veces llamado sección de expulsor o de apertura, tira del plano y lo guía hasta formar un tubo cuadrado. El plegador de solapas cierra primero las solapas menores y después las mayores. La estación de sellado aplica cinta o cola termofusible al fondo. El transportador de descarga empuja la caja sellada hacia la estación siguiente. El panel de control, los sensores y las protecciones ligan las secciones entre sí y detienen el ciclo cuando un plano se alimenta mal o se abre una protección.
Los bastidores comparten el mismo trazado de base aunque el método de sellado sea distinto. Una encartadora en versión cinta y otra en versión cola usan el mismo cargador, la misma toma y la misma secuencia de formación; la diferencia está en la estación detrás del plegador: un cabezal de cinta con rollo, rodillo y cortador en una, un fusor, mangueras y boquillos en la otra. Los bastidores de servicio pesado y para cajas grandes usan ventosas mayores, brazos plegadores más fuertes y una separación de guías más ancha, pero el orden del ciclo se mantiene igual.
Paso 1: presentación del plano y elevación del cargador
El operario carga una pila de planos RSC o troquelados planos en el cargador, normalmente a través de una tolva inclinada en el lateral o en la parte trasera del bastidor. Un mecanismo de elevación sube la pila para que el plano superior quede en la posición de toma; a medida que se retiran los planos, el elevador sigue el movimiento para mantener el siguiente plano dentro de rango. La capacidad del cargador en los bastidores estándar es de 50–100 planos, con tolvas mayores opcionales para tiradas largas. El reabastecimiento provoca una parada breve, de modo que en una línea de alto volumen el tamaño de la tolva es una decisión de planificación: un cargador pequeño significa más interrupciones de relleno, uno mayor significa más superficie de suelo y una pila más pesada que cargar.
El estado del plano condiciona todo lo que viene después. El cartón ondulado, rizado o húmedo no asienta plano en la tolva, y un plano que se desplaza en la pila puede tomarse doble o perderse por completo. Los planos deben almacenarse planos y secos, y el lado de alimentación debe estar libre de polvo de papel y fragmentos de liner. Las guías del cargador se ajustan al ancho del plano en el cambio de formato; una guía demasiado estrecha aplasta la pila, demasiado ancha deja que los planos se sesguen antes de la toma.
Paso 2: toma por vacío
Cuando el ciclo llama a un plano, el cabezal de toma se desplaza al cargador y cuatro a ocho ventosas presionan contra la cara del plano superior. El vacío adhiere las ventosas al liner, y el cabezal separa el plano de la pila. El número y el tamaño de las ventosas escalan con el área del plano: las cajas pequeñas usan menos ventosas, los planos grandes de doble pared necesitan más y mayores para sujetar el cartón rígido sin rasgar el liner.
La fuente de vacío es una pequeña bomba de vacío o un soplador regenerativo montado sobre o junto al bastidor, con un depósito de vacío y válvulas de retención para mantener la succión durante el movimiento. El estado de las ventosas es lo primero que se revisa en una apertura incorrecta: las ventosas porosas o agrietadas pierden vacío, las endurecidas no sellan sobre el liner, y una ventosa desgastada se manifiesta como un plano que se levanta a medias y cae. Las ventosas son una pieza de desgaste listada, que se sustituye típicamente en un intervalo de 6–12 meses según el polvo del cartón y el patrón de turnos.
Un plano que se alimenta doble, o que se sesga al salir de la pila, apunta de vuelta a las guías del cargador, al estado de la pila o al patrón de ventosas, y no a la sección de formación. Los sensores en la toma confirman que hay un plano presente antes de que el cabezal avance; si no se detecta plano, el ciclo espera en lugar de arrastrar un bastidor vacío por los movimientos.
Paso 3: apertura y escuadrado de la caja
Una vez separado el plano, la sección de formación lo abre de una lámina plana a un tubo rectangular. Brazos, placas de expulsor o guías asistidas por vacío captan los laterales del plano y los separan mientras los pliegues de las líneas de marcado se doblan. Los pliegues previamente marcados del plano hacen el trabajo; el bastidor mantiene los laterales en escuadra para que las esquinas formen ángulos rectos en lugar de colapsar en un tubo sesgado. En los bastidores guiados por servo el movimiento de apertura está controlado en posición; en los bastidores neumáticos se fija por la carrera del cilindro y los topes ajustables.
La escuadría es el número de calidad que el comprador debe pedir. Una caja que sale de la encartadora descuadrada atasca la selladora superior, se asienta torcida en el palé y no puede llenarse con limpieza. Los bastidores estándar mantienen el fondo dentro de unos ±2 mm sobre un plano adaptado; los planos grandes o rígidos de doble pared necesitan la configuración de ventosas y brazos más amplia descrita para los bastidores de servicio pesado. Si los brazos de formación se doblan o los raíles guía se desgastan, la escuadría se desvía antes de que aparezca cualquier otro fallo, de modo que las comprobaciones de alineación pertenecen al programa preventivo.
Paso 4: plegado de solapas
Con la caja en escuadra, el plegador cierra las solapas del fondo en un orden fijo. Las dos solapas menores, las más cortas de los laterales, se doblan hacia dentro primero; las dos solapas mayores, las más largas que coinciden a lo largo de la junta central, se doblan después. El orden de plegado importa: cerrar una solapa mayor antes que las menores atrapa cartón contra la junta y produce un fondo torcido. Los brazos plegadores son neumáticos, con accionamiento de leva o válvula temporizado adaptado al paso del transportador, y almohadillas de contacto suaves para no marcar el liner.
Los fallos de plegado de solapas se manifiestan como una caja inclinada hacia un lado, una solapa abierta en la descarga, o un fondo sellado con una grieta visible a lo largo de la junta. Las causas habituales son rodamientos de brazo plegador desgastados, una válvula mal temporizada o guías ajustadas para un tamaño de plano distinto. Los rodamientos de los brazos plegadores son otra pieza de desgaste listada, que se inspecciona habitualmente en intervalos de 12–24 meses, y el tiempo de plegado se comprueba cada vez que se produce un formato nuevo.
Paso 5: sellado del fondo
La caja plegada llega a la estación de sellado, configurada en compra para cinta o cola termofusible. En una máquina en versión cinta, un cabezal de cinta alimenta una banda de cinta de embalaje de 48–72 mm sobre la junta central, un rodillo de presión fija la cinta sobre ambas solapas, y un cortador secciona la banda al pasar la caja. Los cabezales de cinta son mecánicamente sencillos: portarrollo, freno, guía, rodillo y cortador, con el ancho adaptado a la caja y el cartón. En una máquina en versión cola, un fusor caliente mantiene el adhesivo a 150–180 °C, las mangueras lo llevan a uno o dos boquillos, y se depositan cordones sobre las caras internas de las solapas; la caja se mantiene bajo compresión durante una retención corta mientras el adhesivo moja el cartón y fragua.
La estación de sellado es donde las dos configuraciones divergen en operación. La cinta no necesita calentamiento: la primera caja puede producirse en cuanto se carga el rollo. La cola necesita el calentamiento del fusor, típicamente 10–25 minutos según el tamaño del depósito, y el boquillo y las mangueras necesitan purga o limpieza al apagado para que el adhesivo no fragüe en las líneas. El consumo de cola ronda los 8–20 g por caja según el patrón de cordón y el solape de las solapas; el uso de cinta sigue la longitud y el ancho de la banda. La elección entre ambas se trata en la comparativa entre autoblocante, cinta y cola termofusible; este recorrido trata la estación como un paso más del ciclo.
Paso 6: descarga y ciclo siguiente
Después del sellado, el transportador de descarga empuja la caja sellada hacia la estación siguiente de la línea. La altura y el paso de descarga deben coincidir con el transportador o el llenador adyacente; un desajuste crea una placa de transferencia, un escalón o un cambio de paso que atrapa cajas. Un sensor confirma que la caja ha abandonado la zona de sellado antes de tomar el plano siguiente, para que no se acumulen dos cajas en el bastidor. El ciclo vacío se repite: elevación del cargador, toma, apertura, plegado, sellado, descarga.
En una máquina en línea el ciclo es parcialmente continuo: mientras una caja se pliega y sella, el plano siguiente se está tomando. Las estaciones se solapan sobre un paso de transportador compartido, por eso la producción nominal depende de la estación más lenta y no de la más rápida. Una retención de cola que se alarga, o un cortador de cinta que duda, fija el techo de toda la máquina aunque la toma y el plegador sean más rápidos.
Cifras de especificación que deben figurar en una consulta de compra
| Parámetro | Franja estándar de la gama | Por qué importa |
|---|---|---|
| Producción | 8–25 cajas/min, según tamaño de caja | Los planos grandes y de doble pared marchan más despacio; dimensionar al ritmo sostenido |
| Tamaño de plano | Aproximadamente 200×150×100 mm a 600×400×400 mm por bastidor | Cada bastidor cubre un rango normalmente bajo 2:1 en longitud de plano |
| Capacidad del cargador | 50–100 planos; tolva mayor opcional | Determina las interrupciones de relleno en tiradas largas |
| Ventosas | 4–8 ventosas por cabezal, dimensionadas al área del plano | Las ventosas desgastadas son la causa más frecuente de apertura incorrecta |
| Aire comprimido | 0,6 MPa, unos 0,3–0,4 m³/min de capacidad libre | Se requiere aire seco; la humedad pega válvulas y desgasta cilindros |
| Potencia | 2–6 kW, trifásico 380 V; los bastidores de cola consumen más | El calentador del fusor añade carga en las configuraciones de cola |
| Ancho de cinta | 48–72 mm, 50 mm estándar | Cinta más ancha para cartón pesado o rugoso |
| Temperatura de la cola | 150–180 °C, solo termofusible | Calentamiento al inicio del turno; requiere cuidado de boquillo y mangueras |
| Escuadría | Unos ±2 mm sobre un plano adaptado | Las cajas descuadradas atascan la selladora aguas abajo |
| Ruido | Menos de 75 dB(A) a 1 m en bastidores estándar | La mayor parte del ruido procede de la bomba de vacío o el soplador |
| Superficie de suelo | Unos 2,4×1,3 m más 1,2 m de acceso de servicio por cada lado | El espacio de servicio es para el mecánico, no para el operario |
Sistemas de accionamiento: vacío, neumática, sensores y controles
La mayoría de los movimientos de una encartadora estándar son neumáticos: los brazos plegadores, las placas de empuje y los ajustes de guía funcionan con cilindros y válvulas direccionales alimentados por el aire de planta a 0,6 MPa. El vacío es un circuito separado con su propia bomba o soplador, depósito y ventosas. Cuando el control de posición importa para la escuadría o la memoria de formato, un accionamiento servo sustituye a un cilindro en la estación de apertura o empuje; los bastidores servo dan posicionamiento repetible y memoria de recetas, los bastidores neumáticos mantienen el precio de compra más bajo y la lista de piezas más simple.
Los sensores se sitúan en los puntos de decisión: plano presente en la toma, caja abierta en el bastidor de formación, solapas plegadas antes del sellado, caja descargada antes de la toma siguiente. Sensores de proximidad o fotoeléctricos confirman cada estado, y el PLC secuencia las estaciones contra el paso del transportador. Los estados de fallo —plano ausente, apertura incorrecta, fallo de solapa, protección abierta— detienen el ciclo y muestran un código en el HMI. El panel de control guarda las recetas de formato: dimensiones del plano, posiciones de guía, tiempo de plegado y ajustes de sellado, de modo que un cambio de formato puede recuperar una configuración en lugar de reconstruirla a mano.
Las marcas de componentes importan para la disponibilidad. Válvulas, accionamientos, PLC y sensores son piezas compradas cuya disponibilidad local decide si una avería es una espera de dos días o de dos meses. Pida la lista de componentes en la propuesta y revise la distribución local de esas marcas antes del pedido; esto forma parte de la evaluación del proveedor, no de un detalle de especificación.
Tiempo de ciclo, velocidad nominal y lo que la línea realmente soporta
Un bastidor nominal a 25 cajas/min completa un ciclo de 2,4 segundos; un bastidor a 10 cajas/min ejecuta un ciclo de 6 segundos. La cifra nominal se mide sobre el plano más favorable del rango, en régimen estable, sin relleno ni cambio de formato. A lo largo de un turno de ocho horas, planifique entre el 70 y el 80 % del ritmo nominal una vez contadas las interrupciones de alimentación, las paradas breves y el relleno del operario. Dimensionar la máquina a la mitad de su rango deja margen mecánico; mantener un bastidor en su punta durante todo un turno desgasta más rápido ventosas, rodamientos y válvulas, y deja sin margen una tirada lenta.
El equilibrio de la línea fija la producción real más que la encartadora por sí sola. Si el llenador aguas abajo marcha a 12 cajas/min y la encartadora está dimensionada para 25, las cajas se acumulan entre estaciones y la cola retrocede; si el llenador es más rápido que la encartadora, el llenador espera. Empareje el ritmo sostenido de cada estación de la línea, y utilice las señales de la encartadora hacia arriba y hacia abajo —caja presente, consumible bajo, fallo— para que la línea se detenga con limpieza en lugar de apilar producto en una estación parada.
Planificación de servicios: aire, electricidad y disposición
La planificación del sitio falla más a menudo en los servicios que en la superficie de suelo. Confirme la capacidad de aire comprimido libre al inicio del turno, cuando todas las demás máquinas de la tubería anular también toman aire; un suministro de aire marginal se manifiesta como movimiento lento de los plegadores y vacío débil, no como una alarma clara. El aire debe estar seco: la humedad en la toma pega las válvulas de corredera, corroe los cilindros y acorta la vida de los retenes. Un conjunto filtro-regulador-lubricador en la entrada de la máquina es estándar, y la posición del drenaje o la bandeja de goteo debe revisarse según las necesidades de lavado.
La potencia en un bastidor de cinta estándar ronda los 2–4 kW; un bastidor de cola añade la carga del calentador del fusor y consume típicamente 3–6 kW en una alimentación trifásica de 380 V, 50 o 60 Hz, en un circuito dedicado con tierra. La altura de techo sobre el bastidor necesita espacio para cualquier elevación del boquillo y el plano más alto; el acceso de servicio de unos 1,2 m por el lado del mecánico debe mantenerse libre, porque un bastidor instalado contra una pared convierte un ajuste de quince minutos en un desmontaje de dos horas.
Configuraciones construidas sobre el mismo bastidor base
| Configuración | Producción típica | Ajuste de plano | Perfil y compromiso |
|---|---|---|---|
| Formación manual de cajas | 2–5 cajas/min | Todos los tamaños a mano | Volumen muy bajo; mano de obra intensiva, sin automatización de máquina |
| Encartadora de cinta de entrada | 8–12 cajas/min | Planos simple pared | Estación en línea pequeña; rango de planos limitado |
| Encartadora de velocidad media | 12–20 cajas/min | 2–3 tamaños de caja | Tiradas de embalaje regulares; relleno del cargador planificado |
| Encartadora de servicio pesado | 10–18 cajas/min | Doble pared, cajas grandes | Electrodomésticos y cajas pesadas; huella más pesada |
| Encartadora de cola termofusible | 15–25 cajas/min | Planos de alto volumen | Líneas rápidas de consumo; calentamiento de cola y cuidado del boquillo |
Cambio de formato entre referencias
Cuando la línea cambia a un tamaño de caja distinto, las guías del cargador, la separación de las ventosas, los raíles de formación y los ajustes del plegador se desplazan al formato nuevo. En bastidores con memoria de recetas, el operario llama la configuración almacenada y ajusta las piezas guía a mano; en bastidores más sencillos cada ajuste es manual. El cambio de formato dura 10–20 minutos en un bastidor de cinta estándar y 15–25 minutos en un bastidor de cola, con tiempo adicional si cambian los patrones de cordón o el ancho de cinta. La frecuencia con que la línea cambia de formato decide si el utillaje de cambio rápido y la memoria de recetas se amortizan: una línea que produce un plano todo el turno no los necesita, mientras que una línea de alta mezcla pierde más tiempo en la preparación que en el funcionamiento.
Registre los ajustes reales de cada formato en el manual después de la puesta en marcha, en lugar de en una nota pegada al bastidor. Un segundo operario y un mecánico deben conocer el procedimiento de cambio de formato; una estación que depende de una sola persona no puede funcionar fines de semana ni cubrir ausencias. La vertiente de mantenimiento de atascos, desgaste de ventosas y cambio de formato se detalla en la guía de resolución de problemas y cambio de formato.
Instalación, puesta en marcha y primera tirada productiva
Una estación estándar se instala en dos o tres días; las variantes de cola tardan más porque el calentador, las mangueras y los boquillos se prueban por separado. La lista de comprobación de sitio y servicios se acuerda una o dos semanas antes del envío: nivel del suelo, altura de techo, electricidad, capacidad de aire libre y espacio de servicio. La instalación mecánica ancla y alinea el bastidor a la altura y el paso del transportador, después se conectan y comprueban la electricidad y el aire en presión, sequedad y continuidad de tierra. Una tirada en seco mueve planos vacíos por cada estación a mano antes de habilitar el circuito de sellado, y la calibración y los ajustes de formato se registran en el manual, no en una nota suelta.
La prueba productiva ejecuta el propio plano del comprador al ritmo sostenido objetivo, y los criterios de aceptación se escriben en cifras antes del pedido: producción en un periodo dado, escuadría, aspecto del sellado, número de rechazos. El FAT en fábrica y la prueba en sitio tras la instalación usan los mismos criterios. El paquete documental debe incluir planos mecánicos y eléctricos, la lista de repuestos, el registro de calibración, la declaración de cumplimiento y un manual de operación y mantenimiento en inglés. La formación cubre a los operarios en arranque, cambio de formato, limpieza y detección de fallos de primer nivel, y a un mecánico en ajuste y sustitución de piezas de desgaste, y termina con un SOP escrito que la planta conserva.
Cómo cambia el ciclo en líneas multiformato y de tamaño aleatorio
Una encartadora de tamaño fijo mantiene un rango de planos durante una tirada; el cambio de formato mueve las guías y recupera la receta entre referencias. Una línea de tamaño aleatorio, típica del fulfillment de comercio electrónico, encuentra un tamaño de caja distinto en casi cada toma, de modo que la máquina debe abrir, formar y sellar una dimensión nueva en cada ciclo sin preparación manual. Eso exige guías ajustables automáticamente, sensores que leen o señalan el tamaño entrante, y un bastidor lo bastante ancho para cubrir el abanico de planos. Los sistemas de tamaño aleatorio son una arquitectura distinta de los bastidores fijos estándar descritos aquí; los compromisos de planificación entre ambos están documentados en la comparación existente entre encartadora de tamaño aleatorio y de tamaño fijo, y no deben mezclarse al dimensionar una línea de embalaje de catálogo.
Para una línea que produce dos o tres tamaños comunes en lotes, el bastidor estándar de velocidad media o servicio pesado con memoria de recetas cubre el trabajo: los lotes marchan con un tamaño, la receta se llama en el descanso, y las guías de repuesto para los demás formatos permanecen en el bastidor. La pregunta decisiva es cuánto tiempo corre un plano antes de que aparezca el siguiente tamaño. Los lotes largos favorecen un bastidor estándar dedicado; los tamaños de una sola vez cada pocos minutos favorecen la arquitectura de tamaño aleatorio; cualquier punto intermedio debe evaluarse contra el tiempo de cambio de formato registrado, no contra una velocidad de folleto.
Piezas de desgaste y qué debe vigilar el programa
Los elementos de desgaste listados condicionan la disponibilidad real más que el motor principal, y son baratos de mantener en local pero caros de esperar tras una parada. Las ventosas duran 6–12 meses sobre cartón polvoriento; una ventosa desgastada abre mal o deja caer planos. El rodillo y el cortador del cabezal de cinta duran 12–24 meses antes de que la cinta deje de cortar o asentar con limpieza. Los rodamientos de los brazos plegadores duran 12–24 meses; los rodamientos desgastados se manifiestan como cajas torcidas. Los boquillos de cola necesitan inspección y limpieza cada 6–12 meses, y un boquillo obstruido cambia el patrón de cordón antes de dejar de sellar. Mantenga el primer kit de repuestos en sitio desde la puesta en marcha y fije los intervalos según el desgaste observado en los primeros meses, en lugar de aplicar cifras genéricas.
Dónde se sitúa la encartadora en la línea completa
La caja con el fondo sellado pasa al llenado; después el cierre superior lo realiza una selladora de cajas separada; los cartones más pequeños pueden pasar por una máquina de sellado de cartón. Las cajas llenas y selladas circulan por transportadores hacia paletizadores, y los palés cargados pueden asegurarse con flejadadoras. Una línea de envasado en llave en mano secuencia estas estaciones a un paso y ritmo compartidos. La propia gama de la encartadora, incluida la encartadora estándar, la encartadora de servicio pesado, el modelo de velocidad media, la encartadora de cola termofusible y la máquina de sellado inferior tipo clavo, figura en la página de la familia de encartadoras.
El cumplimiento y las protecciones se especifican junto con el ciclo: protecciones con enclavamiento, protección frente a quemaduras por cola en bastidores de cola y los requisitos relacionados con el CE tratados en la guía de seguridad y protecciones CE de la encartadora. Para la vertiente de compra, las franjas de precio de la máquina, las comparaciones de consumibles y el retorno se trabajan en el desglose del coste y TCO de la encartadora automática. La nueva máquina en versión cola de SunAura se describe en la nota de lanzamiento de la encartadora de cola termofusible.
Para especificar un bastidor a sus propios planos, envíe las dimensiones de caja más pequeña y mayor, el grado del cartón, el ritmo sostenido y el patrón de turnos, el número de formatos y el entorno de trabajo a través del formulario de contacto. La documentación y las declaraciones de cumplimiento de las máquinas instaladas figuran en la sección de certificaciones y patentes, y los antecedentes del fabricante están en la página de nosotros.
