De dónde proceden las paradas de una encartadora
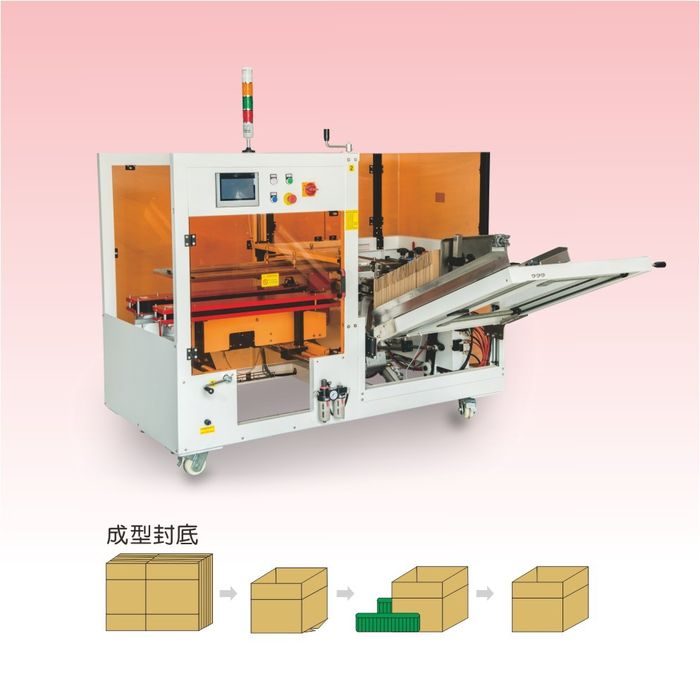
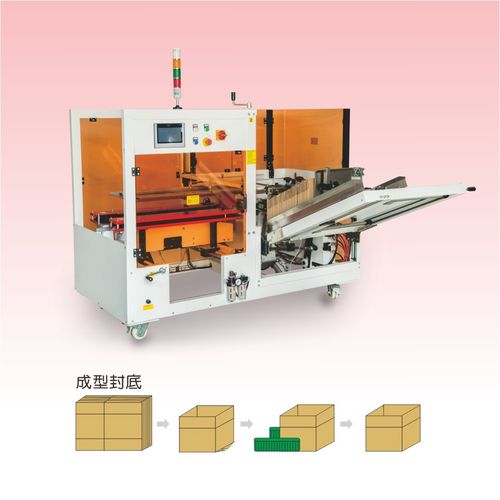
Una encartadora dedica su ciclo a tomar un plano plano del cargador, abrirlo en un tubo, plegar las solapas del fondo y sellar el fondo antes de empujar la caja a la estación de llenado. Cada uno de esos movimientos tiene una pieza de desgaste o un ajuste que puede fallar: una ventosa se agrieta, un filtro de vacío se obstruye, un resorte de plegado pierde fuerza, un boquillo de cola se atasca, o una guía se desalinea. La mayoría de las paradas no son averías misteriosas; repiten un conjunto reducido de fallos que se presentan siempre de la misma manera, y se resuelven revisando la causa probable en orden, en lugar de coger la primera pieza desgastada del cajón de repuestos.
Esta guía divide el mantenimiento de la encartadora en tres partes: una tabla de diagnóstico de fallos para los síntomas que realmente reportan operarios y personal de línea, un procedimiento paso a paso de cambio de formato de caja con bandas de tiempo realistas, y un programa de mantenimiento preventivo por intervalos. Parte de una encartadora automática en línea estándar que trabaja con planos RSC o de caja ranurada regular; las versiones de cola, cinta y autoblocante se cubren donde sus fallos de sellado difieren. Para la arquitectura de máquina detrás de estas comprobaciones, el recorrido de cómo funciona una encartadora automática explica en detalle la toma, la formación por expulsor, el plegado de solapas y el sellado.
Cómo leer un fallo en la línea
Antes de abrir un panel, registre lo que la máquina le está diciendo. Anote el código de fallo del HMI, qué estación se detuvo, si el fallo se repite con cada plano o solo con algunos, y si lo dispara un tamaño de caja o un grado de cartón concretos. Revise primero las señales más simples: presión de aire en el regulador, nivel de vacío en el manómetro o el HMI, temperatura del adhesivo en las versiones de cola, y si se abrió una protección o un enclavamiento durante la parada. Un fallo que aparece solo después de un cambio de formato apunta normalmente a un ajuste arrastrado del tamaño anterior; un fallo que aparece tras semanas de funcionamiento estable apunta a desgaste o a un consumible al final de su vida.
Reglas de seguridad aplicables a cada intervención. Detenga el ciclo, aísle la energía eléctrica y neumática antes de introducirse en una estación, y no saltee un enclavamiento para desatascar. En las versiones de cola, siga la secuencia de purga y enfriamiento del fusor antes de tocar mangueras o boquillos. Recoloque cualquier protección abierta para el servicio antes de devolver la máquina a producción, y registre el fallo y la solución en el registro de paradas para poder revisar las paradas recurrentes.
Fallos de toma y alimentación
| Síntoma | Causa probable | Comprobación y solución |
|---|---|---|
| El plano no se toma; salta la alarma de vacío | Ventosa agrietada o desgastada; superficie de asiento endurecida; ventosa desalineada respecto al plano | Inspeccione la ventosa buscando grietas, labio aplanado o arrugas; sustitúyala si está desgastada. Reasiente la ventosa sobre la cara del plano y confirme que la altura y el ángulo del brazo de toma coinciden con la posición del cargador. |
| Vacío débil o intermitente incluso con la ventosa en buen estado | Filtro de vacío obstruido; manguera o racor con fuga; pérdida en la bomba o el generador de vacío | Limpie o sustituya el elemento del filtro de vacío; revise las mangueras buscando grietas y los racores buscando fugas; verifique el caudal de la bomba contra la especificación de la máquina. |
| El plano cae a mitad de camino hacia la estación de formación | Presión de elevación del cargador demasiado baja; resorte o elevador neumático debilitado; guía de alimentación que aprisiona la pila | Ajuste la presión de elevación del cargador a la especificación; revise el resorte o el cilindro de elevación; despeje las guías para que la pila suba libremente sin engancharse. |
| Se toman dos o más planos juntos | Cepillo de separación desgastado; cuchilla de aire débil; calibre del cartón más grueso que el ajuste de alimentación; guías demasiado abiertas | Reasiente o sustituya el cepillo de separación; revise el caudal de la cuchilla de aire; verifique el grosor del cartón contra el rango de la máquina; estreche las guías de alimentación hasta la pila de planos. |
| El plano se sesga al salir del cargador | Plano curvado o húmedo; estática entre láminas; rodillos o guías de alimentación desnivelados | Acondicione el cartón a la humedad de la planta; revise la eliminación de estática en cartón seco; nivele las guías y los rodillos de alimentación para que el plano entre recto. |
Las ventosas son la primera pieza de desgaste que se inspecciona ante cualquier fallo de toma. Una ventosa que parece intacta por fuera puede tener el labio partido y perder vacío bajo carga, así que sustituya las ventosas por condición en lugar de esperar al fallo total de toma. Tenga en sitio un juego igualado y anote el ciclo de sustitución para poder seguir la vida útil de la ventosa contra el servicio real de la máquina.
Fallos de formación y escuadría
| Síntoma | Causa probable | Comprobación y solución |
|---|---|---|
| La caja sale sesgada o no cuadrada | Bastidor de escuadría desajustado; tiempo del expulsor fuera de punto; correas laterales desviadas hacia un lado; rodamientos de guía desgastados | Revise la escuadra contra una escuadra de referencia o una cajo patrón; ajuste la posición del bastidor y el tiempo del expulsor; centre el seguimiento de las correas; inspeccione los rodamientos y sustituya los rugosos o sueltos. |
| La caja atasca dentro de la sección de formación | Tiempo de plegado de solapas mal ajustado; holgura de guía demasiado estrecha; cartón húmedo o deformado; presión de compresión demasiado alta | Verifique el tiempo de plegado contra el ciclo; abra la holgura de las guías hasta el grosor del plano; revise la humedad y la planaridad del cartón; reduzca la compresión hasta que la caja forme sin encasquillarse. |
| La solapa interior o exterior no se pliega | Tiempo de la cuchilla plegadora desplazado; resorte de plegado débil o roto; fallo del actuador o del sensor de plegado | Alinee el tiempo de la cuchilla con el avance del plano; sustituya los resortes débiles; pruebe el actuador y revise el sensor de detección de solapa buscando lente sucia o conexión floja. |
| La caja gira sobre la cinta de descarga | Tensión de la cinta desigual; polea desalineada; velocidad de salida desajustada respecto al ritmo de formación | Iguale la tensión de la cinta; alinee las poleas; iguale la velocidad de descarga al ritmo de la estación para que las cajas no se amontonen ni arrastren. |
| La caja formada abomba o colapsa por los laterales | Grado del cartón por debajo de la rigidez requerida; rango de tamaño en el límite de la máquina; presión de formación insuficiente | Confirme que el grado y la onda del cartón se adaptan al peso de la caja; compruebe que el plano está dentro del rango L/A/H nominal; aumente la compresión de formación dentro de la especificación. |
Los problemas de escuadría que aparecen después de un cambio de formato suelen significar que una guía o un bastidor no se ha devuelto a la especificación; una deriva persistente de escuadría en un solo SKU apunta a rodamientos desgastados o a una correa fuera de tolerancia. Mida la caja contra una referencia antes de cada ajuste, y documente el ajuste una vez que la caja forma con limpieza, para que el próximo cambio de formato parta de una línea base conocida.
Fallos de calidad del sellado
Los fallos de sellado difieren según el método de cierre. Las tablas siguientes separan las versiones de cinta, las de cola termofusible y los fondos autoblocantes, porque la misma caja abierta puede tener causas distintas según cómo se cierra el fondo.
Fallos del fondo con cinta
| Síntoma | Causa probable | Comprobación y solución |
|---|---|---|
| La cinta se pela; el fondo se abre después del sellado | Cinta desalineada sobre la junta; tensión demasiado floja; presión de la placa de choque baja; ancho de cinta no adecuado al cartón | Centre la cinta sobre la junta del fondo; aumente la tensión a la especificación; suba la compresión de la placa de choque; confirme que el ancho de cinta coincide con el cierre de solapas y la superficie del cartón. |
| La cinta se arruga o puentea la junta | Alineación del rollo desplazada; tensión desigual; guía de cinta sucia o con adhesivo pegado | Alinee el rollo y la guía del cabezal; equilibre la tensión en el cabezal; limpie el adhesivo acumulado y el polvo de cartón de las superficies de guía. |
| Cola de cinta o extremo fibrudo después del corte | Ajuste del freno desajustado; cuchilla de corte desgastada o sucia; ángulo de salida de la guía incorrecto | Ajuste el freno del rollo; revise y limpie o sustituya la cuchilla de corte; compruebe el ángulo de la guía de salida contra el manual. |
| El sellado falla en cartón polvoriento o frío | La superficie del cartón impide la adherencia; grado de cinta no adecuado a las condiciones de la planta | Limpie la zona de contacto de las solapas; verifique que el adhesivo de la cinta coincide con la temperatura y el nivel de polvo del cartón; replantee la elección del método de sellado si la cinta falla de forma repetida. |
Fallos de la cola termofusible
| Síntoma | Causa probable | Comprobación y solución |
|---|---|---|
| Unión débil; el fondo se abre bajo carga | Cordón demasiado fino o ausente; temperatura de fusión demasiado baja; grado de adhesivo no coincidente; presión de cierre insuficiente | Revise el ancho y el patrón del cordón contra la caja; confirme que el fusor mantiene la temperatura fijada; verifique el grado de adhesivo para el cartón y la velocidad de línea; aumente la presión de cierre dentro de la especificación. |
| El adhesivo forma hilos entre la caja y el boquillo | Temperatura del boquillo demasiado alta; punta del boquillo sucia o carbonizada; adhesivo degradado por sobrecalentamiento; cordón demasiado cargado | Baje la temperatura dentro del rango del adhesivo; limpie o sustituya el boquillo; purgue el adhesivo degradado; reduzca el peso del cordón al mínimo que selle. |
| El boquillo o el filtro de cola se obstruyen repetidamente | Acumulación de carbón en el fusor; humedad o contaminación en el adhesivo; filtro al final de su vida útil | Purgue el fusor según el procedimiento; sustituya el filtro de cola; revise el almacenamiento del adhesivo buscando humedad; programe la limpieza del boquillo antes de que se acumule el carbón. |
| El adhesivo contacta con el exterior de la caja | Posición del cordón desplazada; altura del boquillo fuera de punto; patrón de salpicadura ensanchado | Realinee la altura y el patrón del boquillo sobre las solapas; revise si hay fugas en los racores; confirme que la caja se detiene en la posición correcta bajo el boquillo. |
Fallos del fondo autoblocante
| Síntoma | Causa probable | Comprobación y solución |
|---|---|---|
| El cierre no asienta; el fondo se abre de golpe | Pliegue de la guía desajustado; troquelado del plano no coincide con la geometría del cierre; cartón demasiado fino o flojo | Revise el ángulo y la profundidad del pliegue; confirme que el diseño del plano admite el cierre; verifique la rigidez del cartón para el peso de la caja y del producto. |
| La caja forma, pero el borde del cierre se rompe | Radio de pliegue demasiado cerrado; dirección de la fibra del cartón incorrecta; compresión sobre el borde del cierre | Ajuste la geometría de pliegue a un radio mayor; revise el trazado del plano y la dirección de la onda; reduzca la compresión del borde para que el cierre doble sin rasgarse. |
Fallos neumáticos y mecánicos generales
| Síntoma | Causa probable | Comprobación y solución |
|---|---|---|
| La máquina marcha lenta; los cilindros van a remolque del ciclo | Suministro de aire por debajo de 0,5–0,7 MPa; filtro o regulador restringido; secador retirado o saltado | Revise el aire de planta en la entrada de la máquina; dé servicio al cartucho del filtro y el regulador; confirme el funcionamiento del secador y drene el condensado de la línea de aire. |
| El cilindro deriva o tiene fugas por el pistón | Retenes del pistón desgastados; vástago rayado; lubricación insuficiente | Inspeccione el vástago buscando rayaduras; sustituya el kit de retenes; verifique el ajuste del lubricador y el grado de aceite según el manual. |
| La correa patina, se desvía de la guía o muestra grietas en el flanco | Tensión incorrecta; polea desalineada; correa envejecida o cargada por encima de su capacidad | Reajuste la tensión a la especificación; realinee las poleas; inspeccione la tela de la correa y sustituya la agrietada, glaseada o estirada. |
| El sensor dispara en falso o no detecta | Lente cubierta de polvo o fibra de cartón; sensor desplazado fuera de alineación; cableado flojo | Limpie la lente del sensor; realíneelo sobre el objetivo; revise conector y cableado antes de asumir que el sensor ha fallado. |
| Parada eléctrica intermitente sin código | Terminal flojo; conector desgastado por vibración; cable dañado cerca de un brazo en movimiento | Inspeccione las conexiones en el cuadro de control y las estaciones móviles; fije los cables que se flexionan durante el ciclo; pruebe la continuidad antes de sustituir un componente. |
Cambio de formato, paso a paso
Un cambio de formato que tarda más de lo debido suele saltarse la planificación y la verificación de prueba. El procedimiento siguiente cubre una encartadora en línea estándar que pasa de un tamaño de caja a otro, y se aplica sea el cierre de cinta, cola o cierre por lengüeta. Las máquinas con recetas en HMI guardan los desplazamientos mecánicos y los ajustes de velocidad; las que no tienen recetas dependen de notas escritas y cajas patrón de referencia.
Antes de empezar
- Confirme el SKU nuevo: L/A/H de la caja, grado y onda del cartón, método de sellado, velocidad objetivo y producción requerida.
- Revise el stock de consumibles: ancho y rollo de cinta, nivel y grado de adhesivo, o planos compatibles con el cierre por lengüeta.
- Anote los ajustes actuales antes de cambiar nada, para poder restaurar el tamaño anterior si fuera necesario.
- Despeje la zona alrededor de la máquina, aparte herramientas y repuestos lejos de los paneles de acceso, y mantenga los puntos de aislamiento de energía al alcance.
Cambio mecánico de formato
- Cargue la receta guardada para el tamaño nuevo en el HMI, o abra la hoja de ajuste escrita para esa caja.
- Ajuste el ancho del cargador y las guías de alimentación a las dimensiones del plano; confirme que la pila sube sin encasquillarse.
- Ajuste el ancho y la altura del bastidor de formación, la posición de las correas laterales y el tope de escuadra para la caja nueva.
- Coloque las guías plegadoras y la compresión de cierre según la altura de la caja y la rigidez del cartón.
- Ajuste la estación de sellado: centre los cabezales de cinta y confirme el ancho, alinee los boquillos de cola al patrón de cordón, o revise la posición del remache en una unidad tipo clavo.
- Verifique que las protecciones asientan y los enclavamientos cierran, después pruebe tres a cinco cajas de prueba a velocidad baja.
Verificación y firma de conformidad
- Revise cada caja de prueba buscando escuadría, plegado de solapas y calidad del sellado antes de subir la velocidad.
- Produzca un lote corto a velocidad baja, después rampée hasta el ritmo objetivo; inspeccione las primeras 20 cajas buscando sesgo, fondos abiertos y defectos de sellado.
- Registre los ajustes finales en el libro de la máquina, anote cualquier corrección realizada y reabastezca los consumibles para la siguiente tirada.
- Retire recortes y restos de la alimentación y la descarga, confirme que todos los paneles están cerrados y devuelva la máquina a la línea.
El tiempo realista de cambio de formato depende de cuánto se mueva el rango de tamaños. Una máquina de cinta de rango estrecho que cambia entre cajas parecidas tarda normalmente 10–20 minutos; una máquina de cola o de rango ancho que ajusta bastidores, correas y patrones de boquillo tarda 20–35 minutos, y una primera puesta a punto de un plano desconocido puede alargarse. En líneas de alta mezcla donde caben varios cambios por turno, la recuperación de receta, los ajustes sin herramienta y las piezas de cambio rápido importan más que la velocidad bruta de la máquina; la vertiente de TCO de ese compromiso se expone en el desglose de coste y recuperación de la encartadora.
Programa de mantenimiento preventivo
El mantenimiento planificado divide el trabajo por intervalos. El programa siguiente es una plantilla de trabajo; siga el intervalo y el grado de lubricante impresos en el manual de la máquina para la construcción concreta, y ajuste los ciclos de sustitución si la planta trabaja con cartón húmedo, producto polvoriento o varios turnos.
| Intervalo | Tareas |
|---|---|
| Diario (inicio de turno o cada turno) | Revise la presión de aire de entrada y la lectura del regulador; inspeccione las ventosas buscando grietas o aplanamiento; retire recortes, colas de cinta e hilos de adhesivo de la alimentación y la descarga; compruebe por muestreo la calidad del sellado de las cajas formadas; confirme que las protecciones cierran y las paradas de emergencia responden; limpie las lentes de los sensores; en versiones de cola, verifique la temperatura del fusor y el nivel de adhesivo. |
| Semanal | Limpie o sople el elemento del filtro de vacío; inspeccione la tensión y los flancos de las correas; lubrique raíles y pivotes según el manual; revise mangueras y racores de aire buscando fugas; inspeccione resortes, pasadores y cuchillas plegadoras buscando desgaste; retire el adhesivo acumulado de protecciones y boquillos. |
| Mensual | Sustituya o revise por condición las ventosas contra su ciclo de uso; inspeccione vástagos y retenes de los cilindros buscando fugas; realinee sensores de posición y de solapa; revise terminales eléctricos y flexión de cables; inspeccione el estado del filtro de cola y los boquillos; apriete los tornillos de las protecciones y revise el montaje de los enclavamientos. |
| Trimestral | Inspeccione las correas de transmisión buscando desgaste de tela y desgaste de poleas; revise rodamientos y puntos de pivote buscando holgura; engrase o sustituya componentes según el manual; dé servicio a la bomba de vacío y al secador o desecante; verifique las lecturas de los sensores de presión y vacío; revise las mangueras de aire buscando abrasión y grietas de la capa exterior. |
| Anual | Inspección mecánica completa; sustituya las piezas de desgaste que tocan renovación; pruebe circuitos de seguridad y enclavamientos de extremo a extremo; revise y renueve el stock de repuestos; programe una visita de servicio del proveedor si el manual la recomienda; haga copia de las recetas y ajustes del control. |
Repuestos que conviene tener en sitio
Tener en sitio las piezas de desgaste adecuadas evita urgencias de aprovisionamiento tras el primer fallo. La lista exacta depende del método de sellado y del tamaño de la máquina, pero las piezas siguientes pertenecen al estante de repuestos de una encartadora estándar.
- Ventosas: un juego igualado para el brazo de toma, dimensionado para la máquina.
- Filtros de vacío y aire: elementos de filtro para el circuito de vacío, cartuchos de filtro y regulador para el suministro de aire.
- Correas: los tramos de correa de formación y de descarga con más probabilidad de desgaste, con los herrajes correspondientes.
- Piezas de plegado: resortes, pasadores y cuchillas de recambio para los plegadores de solapas.
- Kits de sellado: kits de retenes de cilindro y retenes de vástago para los cilindros de toma y plegado.
- Sensores: los sensores de solapa, de caja presente y de posición usados en la máquina, más fusibles y conectores comunes.
- Piezas del sistema de cola: boquillos, filtros de cola y arandelas de manguera para versiones de cola; piezas de desgaste del cabezal de cinta y cuchillas para versiones de cinta.
- Guías y listones de desgaste: listones sustituibles donde las guías contactan con los bordes del plano o los laterales de la caja.
Seguimiento del rendimiento y de los fallos recurrentes
Las decisiones de mantenimiento son más fáciles cuando la línea lleva métricas de funcionamiento sencillas. Registre los atascos y las paradas contra las cajas producidas, de modo que una tasa de atasco por cada 1.000 cajas muestre si una máquina se está deteriorando o si un SKU concreto es problemático. Siga el rendimiento de sellado en primera pasada: cajas que forman y sellan correctamente al primer intento, sin retrabajo. Anote los minutos de cambio de formato por SKU y la división entre parada planificada y no planificada, y anote el ciclo de uso en cada sustitución de ventosa o filtro para poder comparar la vida de las piezas entre máquinas.
Una tasa de atasco en alza en varios SKU suele señalar desgaste en ventosas, correas o guías; una tasa de defectos en alza concentrada en un método de sellado apunta a compatibilidad de consumible o cartón antes que a desgaste de máquina. Revise el registro cada mes con mantenimiento y supervisión de línea, y lleve los fallos recurrentes de vuelta a la especificación cuando se cotice la máquina siguiente. La vertiente de protección y enclavamiento del mantenimiento seguro se cubre en la guía de seguridad y protecciones CE de la encartadora.
Calidad del plano entrante y su efecto en la disponibilidad
Muchos fallos de la encartadora se originan antes de que el plano llegue a la máquina, y el personal de mantenimiento que trata cada parada como un problema mecánico invierte tiempo persiguiendo causas que están en el suministro de cartón. Los defectos de plano que conviene revisar en la entrada incluyen una línea de marcado aplastada o rasgada, altura de onda desigual, impresión que levanta la superficie, esquinas curvadas por humedad, paneles alabeados por almacenamiento, y bordes troquelados que no coinciden con el plano trazado. Un plano que ha estado en un almacén húmedo absorbe humedad por los bordes, pierde rigidez y puede pegarse a la lámina siguiente; un plano almacenado demasiado seco puede generar estática y tomar varias láminas. Ambas condiciones se manifiestan como fallos de toma o atascos de formación incluso cuando la máquina está en buen estado.
- Almacene los planos planos, separados del suelo, y deje que se acondicionen a la temperatura y humedad de la planta antes de alimentarlos.
- Rechace los planos con líneas de marcado dañadas, esquinas partidas u ondas aplastadas antes de que lleguen al cargador.
- Ajuste el grado y la onda del cartón al peso de la caja; un cartón más ligero del especificado se doblará o abombará en la sección de formación.
- Siga las tasas de defecto por proveedor y envío, y traslade los problemas repetidos de cartón a compras, en lugar de ajustar la máquina para compensar.
Cuando un diseño de plano nuevo se produce por primera vez, deje un breve periodo de prueba antes de declarar que la máquina está fuera de especificación. La geometría de pliegue, las dimensiones de las solapas y el registro de impresión pueden necesitar pequeños cambios de ajuste, y deben registrarse contra el SKU para que los cambios de formato posteriores partan de la línea base correcta. Si el mismo plano falla en dos máquinas distintas, el problema está casi con toda seguridad en el plano o en su estado, no en ninguna de las encartadoras.
Lectura de las cifras de disponibilidad
Las tasas de atasco y los valores de referencia de rendimiento varían según producto y cartón, pero el método de seguimiento es el mismo. Cuente las paradas que detienen el ciclo y las cajas producidas entre ellas, después calcule los atascos por cada 1.000 cajas y la proporción de cajas que forman y sellan correctamente en primera pasada. Una máquina estable con planos uniformes debe situarse en una tasa de atasco baja con la mayoría de las cajas saliendo bien a la primera; una tendencia al alza a lo largo de semanas, en lugar de un solo turno malo, es la señal para inspeccionar las piezas de desgaste. Compare la misma métrica entre máquinas y turnos para que una diferencia de técnica del operario o un envío de cartón destaquen frente a la variación normal de fondo.
Mantenga el registro de paradas específico: estación, código de fallo o síntoma, causa sospechada, acción realizada, piezas sustituidas y ciclo de uso. Un registro que solo anota «atasco despejado» no mostrará si ventosas, filtros o correas están llegando al final de su vida, pero un registro que anota la solución real permite a mantenimiento planificar las sustituciones en ventanas previstas en lugar de reaccionar a las paradas. Revise el registro cada mes con la supervisión de línea, y lleve los fallos recurrentes de vuelta a la siguiente especificación o revisión de repuestos.
Errores comunes de mantenimiento
Dejar las ventosas más allá de su vida útil. Un labio agrietado pierde vacío antes de que la ventosa se caiga del brazo; sustituir las ventosas por condición o por ciclo evita alarmas repetidas de toma y dobles alimentaciones.
Ignorar el estado del cartón. Los planos húmedos, curvados o cargados de estática causan los atascos de toma y formación más evitables. Acondicione el cartón antes de culpar a la máquina, y revise la humedad y el almacenamiento donde esperan los planos en el cargador.
Saltarse los cambios de filtro. Los filtros de vacío y aire restringen el caudal de forma gradual, de modo que la máquina puede marchar más lenta durante semanas antes de que alguien registre un fallo. Cumpla el intervalo de filtro en lugar de esperar a la pérdida total de succión.
Ajustar las guías demasiado estrechas. Las guías demasiado apretadas encasquillan el plano y causan atascos que parecen un fallo de sellado o de formación. La holgura sigue el grosor del plano, no un agarre firme; afloje a la especificación si una caja encasquilla en el bastidor.
Limpiar el sistema de cola con las herramientas equivocadas. El adhesivo carbonizado debe retirarse según el procedimiento del proveedor; las herramientas afiladas pueden dañar asientos de boquillo y mangueras, y el sobrecalentamiento del fusor degrada el adhesivo más deprisa. Purgue en programa en lugar de rascar después de un atasco.
Sustituir sensores antes de revisar lente y cableado. La mayoría de los fallos de sensor se remontan a una lente sucia, un objetivo desplazado o un conector flojo. Limpie y realinee primero, revise la continuidad después, y sustituya el sensor solo cuando esas comprobaciones hayan pasado.
Cómo encaja la encartadora en la línea mantenida
Una encartadora alimenta cajas formadas a la estación de llenado; aguas abajo, una selladora de cajas o una máquina de sellado de cartón cierra la parte superior, y a continuación pueden seguir secciones de flejeado y paletizado dentro de una línea de envasado integrada. Los transportadores compartidos necesitan el mismo nivel de inspección de correas y puntos de contacto que la propia encartadora, y las paradas de línea deben registrarse por estación para que el cuello de botella sea visible. Las construcciones estándar y de velocidad media figuran en la familia de encartadoras, con la encartadora 1, la encartadora 2 y la encartadora de velocidad media mostrando los layout disponibles; la opción de cola se detalla en la página de la encartadora de cola termofusible, y la opción de cierre tipo clavo en la página de la formadora de cartón tipo clavo con sellado inferior.
Para la comparación de métodos de sellado que está detrás de estas notas de mantenimiento, véase el desglose entre autoblocante, cinta y cola, y la introducción del lado del proveedor en la nota de lanzamiento de la encartadora de cola termofusible SunAura. El presupuesto y la recuperación se sitúan junto con la disponibilidad en el desglose de TCO, y las expectativas de cumplimiento se detallan en la referencia de seguridad y protecciones. Las consultas sobre un fallo concreto, un cambio de formato o un repuesto pueden enviarse a través del formulario de contacto con el modelo de máquina, los tamaños de caja y el código de fallo o síntoma.
