Por qué la seguridad empieza en la etapa de especificación
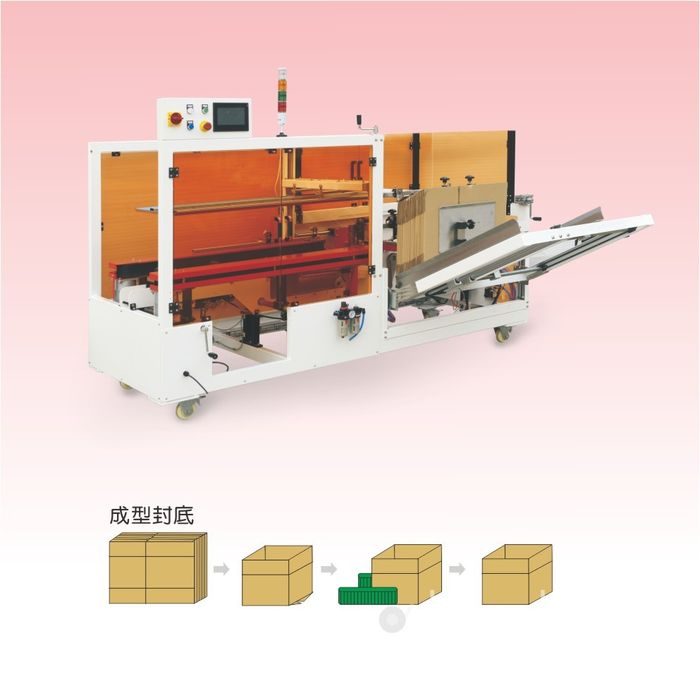
Una encartadora automática combina un cargador de planos, una toma por vacío, formación por expulsor, plegadores de solapas y una estación de sellado en un mismo bastidor en movimiento. La mayor parte de su ciclo queda oculta tras las protecciones, pero los peligros son reales: puntos de agarre donde se pliegan las solapas, puntos de aplastamiento en la sección de formación, correas y cilindros en movimiento, circuitos de aire comprimido, y en las versiones cola un sistema termofusible que mueve adhesivo a 160–180 °C. Una máquina que parece silenciosa y encerrada puede exponer igualmente al operario a una lesión en la mano si falta una protección, se saltea un enclavamiento, o el procedimiento de ajuste permite a alguien alcanzar una estación en movimiento.
La seguridad de una encartadora se decide antes de la compra. El paquete de protecciones, la lógica de enclavamiento, la disposición de las paradas de emergencia, la documentación y la formación del operario que llegan con la máquina son una elección de especificación, no algo que pueda añadirse de forma barata después de la instalación. Esta guía mapea las zonas de peligro de una encartadora típica, expone las normas que se aplican en la UE y los puntos de referencia para otros mercados, y enumera lo que debe figurar en la cotización, el expediente técnico y el manual de operación. Está escrita para los equipos de compras, ingeniería de planta y mantenimiento que evalúan una encartadora para una línea de embalaje; no sustituye una evaluación de riesgos específica de la máquina realizada conforme a las normas del mercado de destino.
Zonas de peligro en una encartadora
Recorrer la máquina desde la alimentación del plano hasta la descarga muestra dónde puede producirse el contacto. Cada zona tiene un peligro distinto y una respuesta de protección distinta.
| Zona | Qué se mueve | Peligro | Control principal |
|---|---|---|---|
| Cargador y alimentación de planos | Pila de planos planos, plataforma elevadora, guías de alimentación | Mano o dedos atrapados entre los bordes del plano y el bastidor; plano expulsado si falla la separación | Abertura de alimentación protegida, retención de planos, ayudas de separación, enclavamiento de acceso |
| Estación de toma por vacío | Ventosa, brazo de toma, generador o bomba de vacío | Movimiento del brazo; tracción de la ventosa; disparo por baja presión; peligro de línea de aire | Carcasa protegida, monitor de vacío, parada controlada ante fallo de toma |
| Expulsor y sección de formación | Expulsor de formación, correas laterales, bastidor de escuadría | Aplastamiento y agarre al abrirse el plano en tubo; correas en movimiento | Protecciones fijas sobre el bastidor de formación; panel de acceso frontal con enclavamiento |
| Sección de plegado de solapas | Pliegues, cuchillas plegadoras, brazos de compresión | Puntos de agarre en solapas interiores y exteriores; retorno del plegador por resorte | Zona de pliegue protegida; tiempo y presión comprobados en la puesta en marcha |
| Estación de sellado | Cabezales de cinta, placa de choque, fusor de cola, mangueras, boquillos o remachado de clavos | Contacto con el cabezal de cinta; quemadura por adhesivo caliente; goteo del boquillo; alimentación de clavos | Protección de estación, etiquetas de superficie caliente, protecciones de boquillo, controles dedicados según el método de sellado |
| Transportador de descarga | Cinta de salida, transferencia a la selladora o encajador | Mano arrastrada al punto de contacto del transportador; contacto con caja arrastrada | Protección del transportador, cubiertas de punto de contacto, parada de emergencia alcanzable desde el lado de descarga |
Los peligros secundarios recorren toda la máquina. El aire comprimido a 0,5–0,7 MPa puede latiguar una manguera suelta o arrastrar residuos; el escape neumático puede llevar niebla de aceite o polvo de cartón. El ruido de cilindros, correas y la bomba de vacío suele situarse en la franja de 75–85 dB(A), lo que exige protección auditiva en plantas antiguas. El cartón corrugado desprende fibra y polvo que pueden acumularse en protecciones, correas y piezas eléctricas, y los planos húmedos o curvados aumentan los fallos de toma que tientan al operario a alcanzar en pleno ciclo.
Marco normativo y normas
Para máquinas comercializadas en la UE, la referencia base es la Directriz de Máquinas 2006/42/CE. Establece los requisitos esenciales de salud y seguridad que la máquina debe cumplir, y exige al fabricante compilar un expediente técnico, realizar una evaluación de riesgos, emitir una declaración de conformidad UE y colocar el marcado CE antes de vender la máquina. La directriz cubre protecciones, controles, parada de emergencia, materiales, ruido, instrucciones y la información que recibe el operario. Un proveedor que exporta a la UE debe poder mostrar la declaración y el expediente de apoyo; el comprador debe pedirlos antes de la aceptación.
Las normas armonizadas y de referencia aportan el detalle técnico detrás de la directriz. El conjunto de aplicación habitual en maquinaria de embalaje incluye lo siguiente. Son puntos de referencia para la evaluación de riesgos, no una lista de comprobación que sustituya a la ingeniería de seguridad profesional.
- EN ISO 12100 — Seguridad de maquinaria: principios generales de diseño, evaluación del riesgo y reducción del riesgo. Define la secuencia de identificación de peligros y reducción del riesgo que debe seguir el diseño de la máquina.
- EN ISO 13849-1 — Partes relativas a la seguridad de los sistemas de mando: diseño de circuitos de seguridad y niveles de desempeño. IEC 62061 cubre el mismo campo para sistemas de mando eléctricos mediante grados SIL. Los enclavamientos, las cortinas de luz y los circuitos de parada de emergencia se evalúan contra estas normas.
- EN 60204-1 — Equipamiento eléctrico de máquinas: desconexión de suministro, controles, protección, marcado y el grado IP de los envolventes en el entorno de la máquina.
- EN ISO 14120 — Protecciones: requisitos generales para el diseño y construcción de protecciones fijas y móviles, incluidos materiales y dimensiones de apertura.
- EN ISO 14119 — Dispositivos de enclavamiento asociados a las protecciones: principios de selección, montaje y funcionamiento, incluida la prevención de salto.
- EN 61496 — Equipos de protección electro sensibles, como las cortinas de luz, usados donde una protección física bloquearía el acceso al lado de alimentación o descarga.
- EN ISO 13850 — Parada de emergencia: principios de diseño y disposición de las funciones y los mandos de parada.
Fuera de la UE, el marco de referencia es distinto. En Estados Unidos, la OSHA 29 CFR 1910.212 establece el requisito general de protección de máquinas, la 1910.219 cubre la protección de transmisión mecánica de potencia, y la seguridad de transportadores sigue la ANSI B20.1. Los compradores que abastecen plantas en esos mercados deben confirmar qué disposiciones OSHA y ANSI se aplican y si el paquete de protecciones del proveedor las cumple. En todos los mercados, la responsabilidad legal de la conformidad recae sobre la parte que comercializa la máquina en ese mercado, de modo que la evaluación de riesgos y la documentación deben revisarse localmente, y no asumirse solo a partir del marcado CE.
Diseño de protecciones: protecciones fijas, enclavamientos y acceso
Las protecciones de una encartadora se dividen en tres tipos prácticos. Las protecciones fijas cubren las zonas que no necesitan apertura regular: parte superior y laterales del bastidor de formación, recorridos de correas y la parte trasera de la máquina. Las protecciones móviles son paneles bisagrados o correderos que se abren para limpieza, desatasco y servicio; llevan dispositivos de enclavamiento que detienen el movimiento peligroso al abrirse el panel. Los dispositivos electro sensibles, como las cortinas de luz, protegen las aberturas donde una puerta física ralentizaría el acceso rutinario, como el lado de alimentación o descarga.
El diseño de las protecciones debe seguir la jerarquía de la EN ISO 14120: las protecciones deben montarse con firmeza, no saltarse fácilmente, fabricarse con un material que resista el entorno de la máquina, y disponerse de modo que la apertura no pueda alcanzar un punto de agarre o aplastamiento. Los paneles de policarbonato ámbar o transparente dejan ver el ciclo sin abrir una protección. Las protecciones no deben crear nuevos atrapamientos, y los herrajes no deben poder desmontarse a mano sin herramienta donde exista riesgo de retirada accidental. Toda protección retirada durante el mantenimiento debe recolocarse antes de devolver la máquina a producción; el manual de operación debe establecer esto como regla permanente.
Las protecciones con enclavamiento se rigen por la EN ISO 14119. El enclavamiento debe detener el movimiento peligroso al abrirse la protección, y la máquina no debe reiniciarse hasta que la protección esté cerrada y el rearme se haya iniciado desde un control deliberado. Un interruptor de bypass o de anulación debe estar controlado por llave o restringido de otro modo al uso autorizado de ajuste y servicio, y su uso debe quedar registrado o visible en el HMI. Los propios interruptores de enclavamiento deben montarse de modo que no puedan saltarse acuñando el actuador o encintando el interruptor cerrado; los diseños codificados magnéticamente y de actuador separado reducen la manipulación frente a los interruptores mecánicos simples.
Controles de seguridad: paradas, rearme y modo de ajuste
El sistema de mando lleva las funciones de seguridad que las protecciones por sí solas no cubren. La disposición de parada de emergencia sigue la EN ISO 13850: paradas de seta roja sobre fondo amarillo, alcanzables desde la posición del operario y desde ambos lados de la máquina, cableadas a un circuito de seguridad que elimina el movimiento peligroso sin crear un nuevo peligro. La función de parada no debe depender de un comando de software del PLC por sí solo; relés de seguridad o un controlador de seguridad monitorizan el circuito según la EN ISO 13849-1 o la IEC 62061.
Después de una parada provocada por un enclavamiento, un atasco o un fallo, el reinicio debe ser una acción deliberada en el HMI o en un botón de rearme dedicado, no una reanudación automática. El rearme solo debe ser posible una vez aclarada la causa de la parada y cerrada la protección. El trabajo de ajuste y cambio de formato debe usar un control de retención o avance paso a paso a velocidad reducida, con el operario capaz de detener el movimiento al instante; puede especificarse un control de dos manos donde una mano deba permanecer cerca de un peligro durante el ajuste. El HMI debe mostrar los enclavamientos activos, el historial de fallos y el estado de vacío o presión, para que un operario diagnostique una parada sin abrir una protección.
Las cortinas de luz en el lado de alimentación o descarga requieren una estrategia de muting definida si las cajas atraviesan; los sensores de muting deben disponerse de modo que la cortina no se anule ante una mano que entre al lado de una caja. Las áreas libres alrededor de la máquina deben mantener la distancia mínima fijada por la norma de protecciones, y las señales de advertencia deben marcar las zonas de alcance incluso cuando la protección está cerrada.
Adhesivo termofusible y riesgo de quemadura
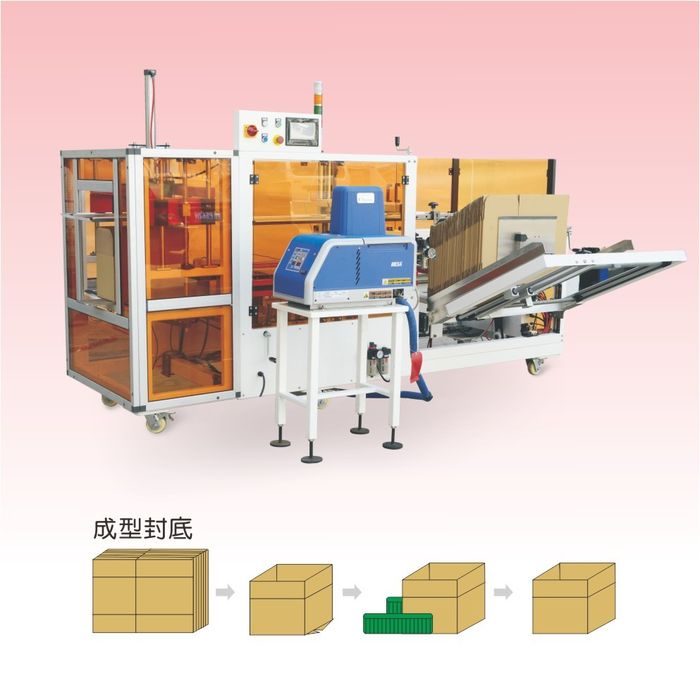
Los sistemas termofusibles calientan el adhesivo termoplástico a aproximadamente 160–180 °C antes de llevarlo por mangueras y boquillos a las solapas del fondo. A esa temperatura, el contacto con la piel causa quemaduras inmediatas, y los goteos o hilos pueden depositarse sobre manos, ropa o superficies cercanas. El peligro se sitúa en cuatro lugares: el depósito y el cañón del fusor, las mangueras calentadas, los boquillos y el punto de aplicación del cordón, y cualquier adhesivo acumulado en protecciones o en el bastidor de la máquina.
Los controles a nivel de máquina deben incluir cubiertas aislantes sobre las superficies calientes, protecciones alrededor de la zona del boquillo, diseño de boquillo antigoteo y etiquetas visibles de alta temperatura en el fusor y el recorrido de mangueras. El tendido de mangueras debe evitar aplastamiento, abrasión y paso de peatones, y los racores deben revisarse buscando fugas durante el mantenimiento planificado. La ficha de datos de seguridad del adhesivo del proveedor debe conservarse en sitio, junto con el procedimiento de primeros auxilios para quemaduras por adhesivo caliente: enfriar la zona con agua corriente, no despegar el adhesivo de la piel, y solicitar atención médica en quemaduras graves. Los operarios que trabajan cerca del fusor deben llevar guantes resistentes al calor y protección ocular; las mangas sueltas y las joyas deben mantenerse alejadas de los boquillos.
Durante la parada y la limpieza, importa una secuencia definida de purga y enfriamiento: la presión debe liberarse antes de trabajar en mangueras o boquillos, y nadie debe abrir un sistema caliente. Los vapores del adhesivo calentado deben revisarse contra los datos del proveedor; donde la ventilación es deficiente, una extracción local sobre la zona del boquillo evita que los vapores del adhesivo y el polvo de cartón se acumulen en la zona de respiración. La acumulación de cola en protecciones, correas y sensores debe limpiarse en el programa de mantenimiento, para que no se convierta en riesgo de incendio o de atasco.
Ruido, suministro de aire y planos expulsados
El aire comprimido acciona los cilindros de toma, plegado y compresión, y una línea de aire con fuga o suelta puede latiguar a presión. La máquina debe disponer de un suministro de aire aislable con válvula con candado, filtro y regulador, y las mangueras deben fijarse para que el movimiento no roce contra los bordes del bastidor. Los escapes deben orientarse lejos de las posiciones del operario y de las zonas donde se acumula el polvo de cartón. El requisito de presión de aire, típicamente alrededor de 0,5–0,7 MPa, debe figurar en el manual para que un suministro dimensionado por debajo o contaminado no provoque un ciclo irregular.
El ruido de una encartadora procede de los cilindros en ciclo, la bomba o el generador de vacío, las correas y la separación de planos. Donde el nivel medido supera el umbral local de exposición, se requiere protección auditiva y la máquina debe revisarse para reducir el ruido en origen: escapes silenciados, protecciones amortiguadas y montaje aislado de la bomba. Los planos expulsados o las dobles tomas pueden dejar trozos de cartón saliendo volando de la zona de alimentación; la retención de planos, los cepillos de separación o las cuchillas de aire y una abertura de alimentación protegida reducen este riesgo, y los operarios deben situarse fuera del lado de alimentación durante el ciclo.
Cartón, cinta y adhesivo de grado alimentario
Cuando el producto envasado es alimento, bebida, farmacia o un bien de consumo que puede contactar con el exterior de la caja, los propios materiales de embalaje entran en las normas de contacto alimentario aunque la caja esté fuera del envase primario. El cartón corrugado, la cinta de sellado, el adhesivo termofusible y cualquier recubrimiento impreso deben evaluarse para el uso previsto, y el proveedor debe aportar declaraciones de conformidad o declaraciones de contacto alimentario cuando se requieran.
- Marco UE: el Reglamento (CE) n.º 1935/2004 cubre los materiales y artículos destinados a contactar con alimentos, incluidos los componentes de papel y cartón; determinadas medidas y límites de migración se aplican a ciertos materiales. Confirme si el cartón y el adhesivo cumplen las medidas aplicables al producto.
- Marco EE. UU.: las normas de sustancias de contacto alimentario de la FDA en el 21 CFR rigen los adhesivos, recubrimientos y componentes de papel que puedan contactar con alimentos; verifique el estado del ingrediente y cualquier autorización requerida para el uso de embalaje previsto.
- Papel y cartón: los grados de fibra reciclada pueden llevar limitaciones según el alimento y la barrera entre envase y caja; confirme la composición del cartón, el contenido de almidón o cola, y si el polvo o la fibra podrían transferirse al producto o a las superficies de embalaje.
- Adhesivos y cinta: las formulaciones termofusibles, la cinta sensible a la presión y cualquier imprimación de cinta deben coincidir con el estado de contacto alimentario de la línea; el residuo de adhesivo, los hilos y los goteos del boquillo deben limpiarse para que no contacten con el producto o el embalaje acabado.
El diseño higiénico sigue la misma lógica que las protecciones: las superficies deben poder limpiarse, la humedad no debe acumularse en rincones muertos, y los envolventes deben resistir el lavado donde la planta se aclara con regularidad. El grado IP del envolvente según la EN 60204-1 debe coincidir con la frecuencia de lavado; una máquina de almacén seco necesita menos protección contra la corrosión que una de planta alimentaria húmeda. El polvo y la fibra de cartón deben aspirarse o limpiarse de los envolventes eléctricos, los recorridos de correa y las protecciones en el programa de mantenimiento, ya que la acumulación afecta tanto a la limpiabilidad como al riesgo de incendio.
Documentación, formación e inspección periódica
Una máquina conforme se apoya en un conjunto documental que el comprador puede usar realmente. Para suministro a la UE, el expediente técnico detrás de la declaración CE incluye la evaluación de riesgos, el diseño general de la máquina, la descripción del circuito de control, los planos de protecciones, las normas aplicadas y los resultados de ensayo. El manual de operación entregado debe cubrir el uso previsto, los peligros y riesgos residuales, la instalación, la conexión eléctrica y neumática, el cambio de formato, la respuesta a fallos, el mantenimiento planificado, la sustitución de piezas de desgaste y el programa de lubricación. Los planos de cableado y neumáticos deben acompañar al manual, junto con la lista de repuestos y la fuente de las piezas de desgaste.
La formación del operario debe cubrir la disposición de los controles, la carga segura de planos, el significado del enclavamiento, la respuesta a la parada de emergencia, el procedimiento de desatasco, los requisitos de EPI y la regla de que las protecciones permanecen cerradas durante la producción. El personal de mantenimiento necesita procedimientos de bloqueo y etiquetado para el trabajo de servicio: aislar el suministro eléctrico y neumático antes de abrir paneles o alcanzar estaciones. Un programa de inspección periódica debe comprobar los herrajes de las protecciones, el funcionamiento del enclavamiento, el circuito de parada de emergencia, el estado de mangueras y boquillos, el desgaste de correas y ventosas, y la integridad de las etiquetas de advertencia. Lleve un registro de fallos, intervenciones y sustituciones para poder revisar las paradas recurrentes contra la evaluación de riesgos.
Recorrido práctico de la evaluación de riesgos
Para mostrar cómo se aplican las normas en la práctica, tome un escenario habitual de encartadora: un operario que carga planos y observa el ciclo en el frente de una máquina de cinta de velocidad media. La identificación de peligros lista los contactos posibles: dedos entre los bordes del plano en la alimentación, mano dentro del bastidor de formación durante un atasco, contacto con el cabezal de cinta, y un objeto suelto arrastrado hacia la cinta de descarga. Para cada uno, el riesgo se valora por severidad y exposición, y después se reduce en la secuencia estándar: eliminar el peligro primero, después aplicar protecciones y controles, y finalmente añadir información y formación.
Para la abertura de alimentación, la eliminación no es posible porque los planos deben entrar en la máquina, de modo que el diseño pasa a la protección: una abertura de alimentación restringida dimensionada para que una mano no alcance el punto de agarre, un tope de retención de planos y cepillos de separación o cuchillas de aire. Un panel con enclavamiento cubre el acceso trasero a la sección de formación. Para el desatasco, el manual define una parada, aislamiento y bloqueo antes de que cualquier mano entre en el bastidor, y un avance paso a paso de retención permite al operario alimentar un plano de prueba sin ciclo continuo. Los riesgos residuales que quedan después de estas medidas, como permanecer cerca del lado de alimentación cuando se separan los planos, se registran en el manual como instrucciones para el operario. El mismo recorrido debe repetirse para la versión cola, donde el boquillo termofusible y el fusor añaden una consecuencia de quemadura que cambia la valoración de severidad de cualquier peligro de alcance.
Dos comprobaciones siguen a la evaluación de riesgos hasta el funcionamiento diario. Primero, cada protección y enclavamiento listado en la propuesta debe estar presente en la máquina entregada, y cada dispositivo de seguridad debe probarse durante la puesta en marcha: abrir cada panel y confirmar que la máquina se detiene, disparar la cortina de luz y confirmar que el ciclo se interrumpe, pulsar cada parada de emergencia y verificar que el circuito cae, después reiniciar solo a través del control de rearme. Segundo, la revisión de riesgos en sitio debe considerar combinaciones que el proveedor no podía conocer: tráfico lateral de línea, visitantes que pasan junto a la máquina, acceso de mantenimiento desde arriba, e interfaces con el equipo vecino. Estas condiciones locales pueden exigir barreras adicionales, señalización de suelo o señalización, incluso cuando la máquina misma cumple su norma de diseño.
Riesgos residuales y posiciones seguras de trabajo
Ninguna protección elimina todo el riesgo, y el manual debe declarar los riesgos residuales con claridad. En una encartadora estos incluyen normalmente la necesidad de mantenerse fuera de la abertura de alimentación durante el ciclo, el requisito de aislar la energía antes del servicio, el EPI esperado cerca del sistema de cola, y la instrucción de no alcanzar por detrás de las protecciones para liberar una correa lenta o una solapa mal plegada. Los operarios deben situarse donde puedan observar el HMI y la estación de formación sin inclinarse hacia un peligro, y las tareas rutinarias como reabastecer planos o cinta deben diseñarse con una postura estable y acceso a dos manos donde sea posible.
El orden y limpieza también alimentan la seguridad. Los recortes de cartón, los hilos de adhesivo y las colas de cinta se acumulan alrededor de la alimentación y la descarga; son riesgos de resbalón y tropiezo, y pueden ser arrastrados a correas o sensores. Una zona despejada alrededor de la máquina, la limpieza programada y un cubo de residuos definido mantienen la zona de trabajo utilizable y reducen la tentación de alcanzar una estación en marcha para liberar un atasco pequeño. Las protecciones deben limpiarse para que los paneles ámbar mantengan transparencia suficiente para inspeccionar el ciclo visualmente, y las etiquetas deben sustituirse si se desvanecen o despegan para que las advertencias permanezcan legibles.
Lagunas de cumplimiento habituales en maquinaria de embalaje
| Laguna | Por qué falla | Qué comprobar en la propuesta |
|---|---|---|
| Protecciones encintadas o atadas abiertas por comodidad | Elimina la barrera física entre el operario y los puntos de agarre; anula la reducción de riesgo integrada en el diseño | Diseño de enclavamiento, montaje de interruptor resistente a manipulación, regla del manual para recolocar la protección después del servicio |
| Enclavamiento saltado o cortocircuitado durante la búsqueda de fallos | Circuito de seguridad desactivado; la máquina se reinicia con el acceso abierto, el fallo de sistema de mando más grave | Control de bypass por llave, anulación registrada, monitorización del circuito de seguridad según 13849-1 |
| Paradas de emergencia ausentes o mal situadas | El operario no puede detener el movimiento rápidamente desde la posición de trabajo; la parada depende de un circuito no seguro | Disposición de paradas según 13850, relé o controlador de seguridad, alcanzabilidad desde ambos lados |
| Superficies calientes sin etiquetar o sin protección | Fusor, mangueras y boquillos alcanzan temperatura de quemadura; el contacto por goteo causa lesión | Cubiertas aislantes, protecciones de boquillo, etiquetas de temperatura, procedimiento de purga, SDS en sitio |
| Sin evaluación de riesgos ni declaración aportadas | Sin evidencia de que los requisitos esenciales se abordaron; la conformidad no puede verificarse después de la entrega | Resumen de expediente técnico, declaración de conformidad, lista de normas, manual y planos |
| Construcción de lavado no especificada | Envolventes y materiales se corroen en entornos húmedos alimentarios o químicos; se acumulan polvo y humedad | Grado IP según 60204-1, construcción en acero inoxidable o protegida, diseño de superficies limpiables |
| Materiales de contacto alimentario sin documentar | Cartón, cinta o adhesivo pueden no ser adecuados para embalaje alimentario o farmacia; migración y conformidad sin verificar | Declaraciones de contacto alimentario, declaraciones de adhesivo y cartón adaptadas al producto y al mercado |
Lista de comprobación de seguridad antes de la compra
- Mercado de destino confirmado: declaración de máquina UE, referencias OSHA/ANSI o normas locales aplicables a la planta.
- Zonas de peligro mapeadas contra el trazado de la máquina: cargador, toma, formación, pliegue, sellado y descarga.
- Paquete de protecciones listado: protecciones fijas, protecciones móviles con enclavamiento, cortinas de luz u otros dispositivos de protección.
- Circuito de seguridad descrito: controlador o relés de seguridad, nivel de desempeño o SIL, cableado de parada de emergencia y enclavamientos.
- Comportamiento de reinicio y rearme definido: rearme deliberado en el HMI, sin reanudación automática, control de ajuste con retención.
- Controles de cola termofusible abordados: aislamiento, protecciones de boquillo, etiquetas, secuencia de purga, EPI, SDS y extracción de vapores donde se necesite.
- Materiales de contacto alimentario revisados para el producto: cartón, cinta, adhesivo, recubrimientos impresos y declaraciones.
- Documentación solicitada: evaluación de riesgos, declaración, manual, planos, lista de repuestos, plan de formación.
- Programa de inspección y mantenimiento incluido para protecciones, enclavamientos, paradas de emergencia, ventosas, correas y sistema de cola.
- Acondicionamiento de sitio confirmado: interruptor de aislamiento, suministro de aire, espacio de suelo y posiciones de acceso antes de la instalación.
Cómo encaja la seguridad en la línea completa
La familia de encartadoras cubre las construcciones estándar y de velocidad media referidas a lo largo de esta guía. La encartadora no opera sola. Entrega cajas formadas a una estación de carga y después a una selladora de cajas o a una máquina de sellado de cartón, y la sección de transportador compartida lleva sus propios requisitos de protección de punto de contacto y parada. En una línea de embalaje integrada, los circuitos de seguridad suelen conectarse entre estaciones, de modo que los enclavamientos, las paradas de emergencia y la lógica de rearme de la encartadora deben ser compatibles con el sistema de control de línea, y no cableados como una ocurrencia tardía. Las longitudes y transiciones de transportador se cubren en el rango de transportadores, y las referencias de construcción de máquinas y las certificaciones se resumen en la sección de certificaciones y patentes.
Para la mecánica detrás de estos controles de seguridad, véase cómo la encartadora automática recorre la toma, la formación, el plegado de solapas y el sellado, y compare los tres métodos de sellado del fondo en la comparativa entre autoblocante, cinta y cola. La visión del equipo del fabricante está en la introducción de la encartadora de cola termofusible SunAura, y las implicaciones presupuestarias se desarrollan en el desglose de coste y TCO de la encartadora. Una vez la máquina en marcha, la guía de resolución de problemas y cambio de formato cubre el diagnóstico de fallos y los intervalos de mantenimiento que mantienen funcionales las protecciones y los dispositivos de seguridad. Las preguntas específicas sobre protecciones o documentación pueden enviarse a través del formulario de contacto con el mercado de destino y el tipo de producto.
