Tres cierres de fondo, una misma máquina de formación: qué cambia realmente con la elección
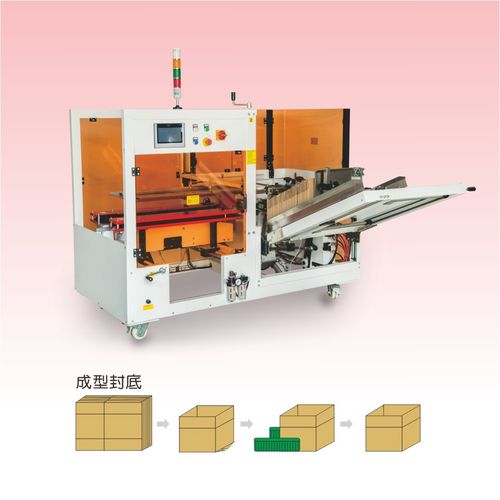
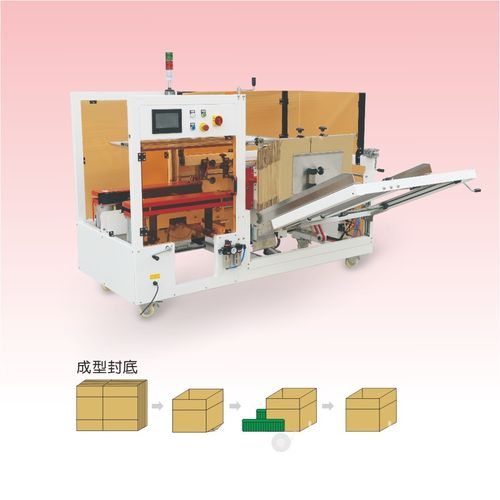
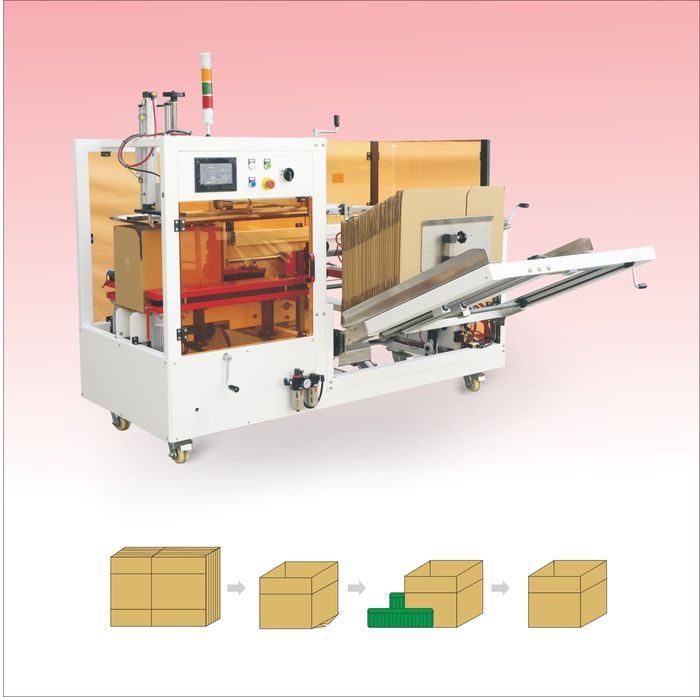
Una encartadora automática toma un plano de cartón corrugado apilado de un cargador, lo abre formando un prisma cuadrado, dobla las solapas del fondo y sella el fondo para que la caja pueda llenarse en la estación siguiente. El ciclo de formación es, en líneas generales, el mismo entre marcas; la decisión que separa las ofertas y condiciona cinco años de coste operativo es cómo se mantiene cerrado ese fondo. En líneas productivas realistas aparecen tres métodos de sellado: un plano autoblocante cuyas ranuras y lengüetas encajan sin consumible, una banda de cinta adhesiva tendida sobre la junta central del fondo, y un cordón de cola termofusible aplicado sobre las solapas antes de la compresión. Cada método cambia el plano que se puede comprar, el consumible que se reordena cada semana, la rutina de calentamiento y limpieza, la resistencia del cierre en una caja pesada o de exportación, y la franja de precio de la propia máquina.
Esta comparación parte del plano de cartón hacia fuera: primero el grado del cartón y el tamaño de la caja, después la velocidad objetivo, el coste de consumibles por turno, y por último el entorno de la línea. No declara que un método sea mejor en términos absolutos. Un plano autoblocante que encaja en una caja ligera de comercio electrónico puede fallar en una caja de electrodomésticos de doble pared; una estación de cola que sella 25 cajas por minuto en una planta alimentaria puede ser capital desperdiciado en una línea que forma 120 cajas al día. El objetivo es emparejar el cierre con el cartón, el volumen y el requisito de auditoría, y después escribir esa elección en la especificación de compra, en lugar de dejarla en manos del fabricante de la máquina.
Las cifras que se usan aquí son las franjas estándar de la gama de encartadoras SunAura: producción de 8–25 cajas/min, tamaño de plano aproximadamente de 200×150×100 mm a 600×400×400 mm según el bastidor, capacidad del cargador de 50–100 planos, cuatro a ocho ventosas por cabezal, aire a 0,6 MPa y escuadría del fondo mantenida dentro de unos ±2 mm en un bastidor servo o neumático guiado. Toda cifra que aparezca en un folleto debe contrastarse con su propio plano y su ritmo sostenido durante el ensayo de aceptación en fábrica (FAT).
Cómo cierra el fondo cada método
Fondo autoblocante (plano de ranura o lengüeta). El plano se troquela con ranuras y lengüetas de bloqueo coincidentes a lo largo de las solapas del fondo. Cuando la encartadora abre la caja y dobla las solapas, las lengüetas atraviesan las ranuras y encajan en un enclavamiento mecánico. No hay adhesivo, ni cinta, ni estación caliente que toque el cartón. El cierre reside en la geometría del plano, de modo que el troquel debe ser preciso y el cartón lo bastante rígido para mantener la lengüeta bajo carga. Este método es habitual en cajas de retail ligeras, planos de comercio electrónico y cajas que deben abrirse y rellenarse sin destruir la caja.
Cinta adhesiva sensible a la presión. Un cabezal de cinta despliega un rollo de cinta de embalaje sobre la junta central donde coinciden las dos solapas mayores del fondo; un rodillo de presión fija la cinta sobre el cartón y un cortador secciona la banda al pasar la caja. Los anchos de cinta van de 48–72 mm, con 50 mm como estándar en cajas medianas; se especifica cinta más ancha para cartón pesado o rugoso. La cinta es la opción flexible por defecto: la estación es sencilla, no hay calentamiento y cambiar de ancho de cinta es un ajuste del cabezal, no una tarea de servicio. El cierre depende de que el adhesivo de la cinta moje el cartón, algo que importa en cartón recubierto, polvoriento o frío.
Cola termofusible. Un fusor caliente mantiene el adhesivo a 150–180 °C; unas mangueras lo llevan a uno o dos boquillos sobre la estación de solapas, y se depositan cordones sobre las caras internas de las solapas del fondo. La caja se mantiene bajo compresión mientras el adhesivo moja el cartón y fragua, normalmente en uno o dos segundos a temperatura de trabajo. La cola forma una unión sobre el solape entre solapas, en lugar de una banda sobre una sola junta, lo que da un fondo firme en cajas de doble pared y cargadas. El compromiso es un periodo de calentamiento al inicio del turno, cuidado de boquillo y mangueras, y un adhesivo que debe emparejarse con el cartón y la temperatura ambiente.
La especificación del plano y del cartón fija los límites duros
Antes de comparar consumibles, liste todos los planos que la línea va a producir: caja más pequeña y mayor, simple o doble pared, grado del cartón, si el exterior está recubierto o preimpreso, y cómo se almacenan los planos. El bastidor de formación cubre un rango de plano declarado, normalmente bajo una relación 2:1 en longitud de plano; una caja en el extremo del rango marcha más despacio, desgasta las guías y es la primera en rechazarse. Planos ondulados o húmedos provocan tomas fallidas por vacío en cualquier método, de modo que almacenar los planos planos y secos es una condición previa para una formación constante, no un problema separado de la máquina.
La rigidez del cartón decide si una lengüeta autoblocante puede aguantar. La onda B o C simple y ligera funciona con geometría de cierre por lengüeta; el cartón rígido de doble pared hace saltar las lengüetas de sus ranuras, y las propias ranuras troqueladas pueden rasgarse bajo la carga de bloqueo. El cartón recubierto o muy impreso cambia la vertiente de la cinta: el adhesivo sensible a la presión necesita una superficie limpia y porosa para mojar, y un liner brillante o polvoriento puede dejar una banda de cinta que se pela por el borde. La cola termofusible une bien a la mayoría de las caras del corrugado, pero necesita el grado de adhesivo adaptado al stock recubierto y a las condiciones de sala fría, donde un grado equivocado fragua de forma frágil.
El peso de la caja y el ciclo de transporte importan tanto como el tipo de cartón. Una caja con pocos envases de retail va sobre un recorrido corto de palé; una caja de electrodomésticos, baldosas o bebidas embotelladas pasa por apilado, carga de contenedor y manipulación rugosa. El cierre del fondo en la caja cargada debe mantener el contenido a lo largo de ese ciclo, y el método que parece más barato en un plano vacío puede ser el que se abre en el palé. Si la línea exporta en contenedor o apila cajas en altura, especifique el cierre frente al peso cargado y al ensayo de caída o compresión que exija el minorista o el transitario.
Comportamiento del cierre bajo carga: lo que el ciclo de flete pone de manifiesto
Un cierre de fondo que supera una inspección con caja vacía puede fallar después de llenar la caja. La carga relevante no es el peso propio de la solapa, sino la columna de producto que presiona sobre el fondo, más la vibración en tránsito y la compresión del apilado. La cinta aguanta mediante una banda sobre la junta central; si el liner se despega por vibración, la banda se levanta desde un borde y el cierre se abre aunque el adhesivo mismo nunca cediera. La cola une sobre el solape entre solapas, de modo que la carga se reparte por una junta más amplia y la unión falla solo si el adhesivo mismo se agrieta o el cartón se rasga. La lengüeta autoblocante aguanta mecánicamente, pero la lengüeta y la ranura son piezas pequeñas, y en una caja pesada la carga se concentra en el borde de la ranura, donde el cartón se marca con mayor facilidad.
Los ensayos de caída y apilado son la forma honesta de comparar métodos para una carga real. Pida al proveedor que forme su plano, lo llene hasta el peso objetivo y registre cómo se comporta cada cierre bajo una altura de apilado definida y un ciclo corto de vibración o caída. Una demostración en seco con caja vacía solo muestra que la máquina se mueve; no muestra si el fondo sobrevive al trayecto. Si el minorista o el transitario publican un protocolo de ensayo, entrégueselo al proveedor antes del FAT para que los criterios de aceptación se escriban en cifras y no en una comprobación visual.
El comportamiento en reapertura es la otra cara de la cuestión de la carga. Un fondo pegado es una unión permanente: abrir la caja significa cortar la junta o rasgar una solapa, lo que importa si el cartón vuelve al almacén para reenvasar. La cinta se pela y puede renovarse con una banda nueva, y una lengüeta autoblocante se libera sin destruir la caja. Cuando el mismo cartón circula entre almacén y cliente, la capacidad de reabrir limpiamente puede pesar más que una pequeña ventaja de resistencia del cierre, y el método de sellado debe elegirse para ese bucle y no para el envío individual más pesado.
Tabla comparativa: autoblocante, cinta y cola termofusible lado a lado
| Criterio | Fondo autoblocante | Cinta adhesiva sensible a la presión | Cola termofusible |
|---|---|---|---|
| Cómo cierra el fondo | Las lengüetas troqueladas atraviesan las ranuras y enclavizan mecánicamente | La banda de cinta puentea la junta central y se enrolla sobre el cartón | Cordones de adhesivo sobre las solapas, con retención bajo compresión mientras fragua |
| Consumible por caja | Ninguno en la máquina; el cierre forma parte del plano | Rollo de cinta, de 48–72 mm de ancho (50 mm estándar) | Adhesivo termofusible, aproximadamente 8–20 g por caja según el patrón de cordón |
| Posición del coste de consumible | Sin reorden en la máquina; el troquel añade coste al plano por caja | Moderado por caja; el coste sigue el precio de la cinta y los metros usados | El menor por caja a volumen alto; adhesivo valorado por peso |
| Producción típica de la encartadora | 8–18 cajas/min en planos ligeros; limitada por la rigidez del plano | 8–20 cajas/min en bastidores estándar | 15–25 cajas/min en líneas de alto volumen |
| Resistencia del cierre en cajas cargadas | Moderada; las lengüetas pueden arrancarse en cartón rígido o pesado | Buena para cargas normales; riesgo de pelado por borde en cartón recubierto o frío | Alta sobre el solape; adecuada para doble pared y cajas de exportación |
| Reapertura y nuevo cierre | Abre sin destruir la caja; puede volver a bloquearse | Se pela; se vuelve a sellar con cinta nueva | Hay que cortar o palancar; la unión es más difícil de reabrir limpiamente |
| Requisito del plano | Plano troquelado especial; precisión de ranura y lengüeta crítica | Plano RSC estándar; cara compatible con la cinta | Plano RSC estándar; adhesivo adaptado al grado del cartón |
| Calentamiento al inicio del turno | Ninguno | Ninguno | Calentamiento del fusor, típicamente 10–25 minutos según el tamaño del depósito |
| Sensibilidad al entorno | La ondulación del cartón afecta al ajuste de la lengüeta | El cartón frío, polvoriento o recubierto debilita la adherencia | La temperatura ambiente y la humedad del cartón afectan al fraguado; el boquillo puede obstruirse |
| Limpieza y riesgo de derrame | Sin residuo | Residuo de adhesivo en rodillos y cortador | Adhesivo fundido que gotea; requiere bandeja de goteo y limpieza del boquillo |
| Cambio de formato entre referencias | Ajuste de guías; el troquel del plano cambia con el tamaño | Ajuste de guía y ancho de cinta, a menudo 10–20 min | Ajuste de guías más patrón de cordón; 15–25 min en muchos bastidores |
| Posición de precio de la máquina | Bastidor de formación estándar; sin prima de estación de sellado | Bastidor estándar más cabezal de cinta; franja de entrada media | Bastidor más fusor, mangueras y boquillos; franja de precio superior |
| Limitación principal | No adecuada para cajas pesadas, rígidas o sobredimensionadas | La calidad del cierre depende de la cara del cartón y la temperatura | Calentamiento, inventario de adhesivo y mantenimiento del boquillo |
| Mejor aplicación | Planos ligeros de retail y comercio electrónico que se reabren fácilmente | Líneas de propósito general, condiciones de cartón mixtas, manejo sencillo | Cajas de alto volumen, cargadas o de exportación donde importa la resistencia del cierre |
Velocidad y cómo afecta la estación de sellado al tiempo de ciclo
Las encartadoras de esta gama marchan de 8–25 cajas por minuto, lo que se traduce en un ciclo de aproximadamente 2,4 a 7,5 segundos por caja. Los movimientos de formación, plegado y descarga comparten ese ciclo; la estación de sellado añade su propio paso dentro de él. El sellado con cinta añade un movimiento corto de rodillo y corte sin retención, de modo que un bastidor en versión cinta mantiene el ritmo en toda la franja estándar. El sellado con cola añade una retención corta de compresión mientras fragua el cordón, por eso los bastidores de cola se especifican normalmente en el extremo superior de la franja de producción, cuando el volumen de la línea justifica la estación. La formación autoblocante no tiene paso de consumible, pero el plano mismo debe alimentarse y abrirse con limpieza, y los planos ligeros que se pandear bajo las ventosas ralentizan el ciclo más que cualquier cabezal de sellado.
La velocidad de cabecera de un folleto se mide sobre la caja más favorable del rango. Un plano de doble pared más grande tarda más en abrirse y plegarse; un plano más pequeño puede disparar los sensores si el bastidor está dimensionado en exceso. Dimensiones la máquina a sus propias dimensiones y al 70–80 % del ritmo indicado a lo largo de un turno, dejando margen para interrupciones de alimentación y cambios de formato. Las estaciones aguas arriba y aguas abajo deben aceptar el mismo ritmo: una encartadora que supera en velocidad al llenador o a la selladora de cajas crea una cola, después tiempo de espera, y la línea pierde más por el desequilibrio de lo que la máquina gana en velocidad punta.
Coste de consumibles: qué cuesta cada método por turno y por año
La compra de la máquina es el coste visible; en cinco años los consumibles, la mano de obra de cambio de formato y las paradas por piezas desgastadas suelen superarlo. Trabaje la comparación de consumibles por caja antes de mirar el precio del bastidor. Para la cinta, anote el ancho del rollo, los metros usados por caja, la longitud del rollo y el precio entregado, y después divida: una banda de cinta de 50 mm sobre un solape de solapas de 400 mm utiliza unos 0,4–0,5 m de cinta por fondo. Para la cola, pese el consumo de adhesivo en una tirada de muestra y convierta los gramos por caja en peso por mil cajas, después valore el adhesivo por kilogramo. Para el autoblocante no hay consumible en la máquina, pero el plano troquelado cuesta más que un plano RSC estándar, y esa prima por caja se repite en cada cartón.
El patrón de punto de equilibrio es coherente entre plantas. A volumen diario bajo, la cinta o la formación manual mantienen pequeño el desembolso en efectivo, y el inventario de adhesivo y una estación caliente no se amortizan. A volumen alto sobre un plano estable, la cola por caja cae por debajo de la cinta por caja porque el adhesivo pesa poco y puentea el solape en un cordón pequeño. El autoblocante evita ambos consumibles, pero desplaza el coste al troquel del proveedor del cartón, lo que solo tiene sentido cuando la especificación del cartón ya exige un plano especial. Compare el total a cinco años: máquina, flete, instalación, consumibles, electricidad y aire, repuestos y la mano de obra que la estación elimina. Una máquina que ahorra un dólar en la compra pero consume más consumible por caja en dos turnos al día revertirá ese ahorro dentro del periodo de garantía.
Electricidad y aire son partidas menores, pero reales. Un bastidor en versión cinta consume aproximadamente 2–4 kW; un bastidor de cola añade la carga del calentador del fusor y consume típicamente 3–6 kW. El aire comprimido mueve los brazos plegadores y las válvulas a 0,6 MPa, con un caudal de aire libre alrededor de 0,3–0,4 m³/min en un bastidor estándar; el aire seco importa, porque la humedad en la toma pega las válvulas y desgasta los cilindros. Las líneas de cola además soportan una pequeña carga térmica en espera fuera de horas de producción, así que confirme cómo el fusor pasa a ralentí o se apaga entre turnos.
La disponibilidad de consumibles pertenece a la comparación, no como una consideración tardía. Los rollos de cinta y los pellets o barras de adhesivo se reordenan durante la vida de la máquina, y un grado que no pueda suministrarse localmente convierte un hueco corto de suministro en una parada de línea. Verifique el distribuidor local para el ancho de cinta y el grado de adhesivo que su cartón necesita, y confirme que el proveedor suministrará el grado escrito en la especificación, en lugar de sustituir un artículo de uso general por precio. Para los planos autoblocantes, la dependencia se traslada al proveedor del cartón: las ranuras y lengüetas troqueladas deben mantener tolerancia en tiradas repetidas, de modo que la fuente del plano y su utillaje importan tanto como la máquina.
Marco de decisión: elija el cierre en este orden
- Liste todos los planos: dimensiones, onda, grado del cartón, simple o doble pared, recubierto o impreso, y condición de almacenamiento. El rango del bastidor y el método de sellado deben cubrir los extremos, no el promedio.
- Anote el peso de la caja cargada y el ciclo de transporte: recorridos internos cortos, apilado en palé, carga de contenedor de exportación o manipulación rugosa. Un transporte más pesado y agresivo inclina la elección hacia la cola y aleja del cierre por lengüeta.
- Indique el ritmo sostenido y el patrón de turnos. Por debajo de unas 400 cajas al día, la formación manual o una estación de cinta sencilla siguen siendo razonables; por encima, una encartadora elimina a una persona a jornada completa y el método de sellado puede dimensionarse al volumen.
- Contraste la cara del cartón con el cierre. El cartón recubierto, brillante, polvoriento o frío debilita la cinta; confirme el grado de adhesivo para la cola; confirme la precisión del troquel para el autoblocante.
- Decida si la caja debe reabrirse. Las devoluciones de retail, los envases rellenables y las cajas kit favorecen un cierre que abre sin destruir; las cajas de flete que permanecen cerradas favorecen una unión permanente.
- Empareje la estación con el equipo aguas abajo. El cierre superior suele ser una selladora de cajas separada; confirme la altura del transportador, el paso y las señales que usa la línea antes de fijar la configuración de la encartadora.
- Pida al proveedor de adhesivo o cinta que confirme por escrito la compatibilidad con su cartón y la temperatura ambiente, en lugar de confiar en un grado de uso general.
Perfiles de aplicación: qué cierre encaja en cada planta
Retail ligero y fulfillment de comercio electrónico. Planos simples ligeros, muchos formatos, cajas que se abren para picking o devoluciones. Lo habitual es un plano autoblocante o una encartadora en versión cinta. La prioridad es el cambio de formato rápido entre tamaños y un cierre que no destruya el cartón; la retención y el cuidado del boquillo de la cola añaden un coste que un centro de mezcla de SKU no recupera. Cuando tamaños aleatorios conviven con un cargador fijo, esa elección de formato es una cuestión de planificación aparte, tratada en la comparación existente entre tamaños aleatorios y tamaños fijos.
Líneas de alto volumen de alimentación y bebidas. Planos regulares que marchan dos o tres turnos, cajas con alimento envasado o líquido, y una limpieza sometida a auditoría. La cola es frecuente aquí cuando el volumen lo justifica, porque el cordón sella el solape y la estación marcha a 15–25 cajas/min; la cinta sigue siendo la elección cuando la línea cambia de condición de cartón a menudo o cuando el residuo de adhesivo en una sala de lavado es una preocupación. Las declaraciones de contacto alimentario y el acabado de lavado se especifican junto con el método de sellado.
Cajas industriales pesadas y de exportación. Cartón de doble pared, cajas cargadas, apilado en contenedor y flete rugoso. La lengüeta es el eslabón débil en cartón rígido; la cinta puede pelarse por el borde de la junta bajo vibración; la cola sobre el solape de las solapas es la opción por defecto para este perfil. El bastidor de servicio pesado utiliza ventosas mayores y brazos plegadores más fuertes, y el grado de adhesivo se selecciona para la carga y el clima.
Salas frías, húmedas o polvorientas. El adhesivo de la cinta pierde agarre en cartón frío o húmedo; el grado de cola debe mantenerse flexible a baja temperatura; cualquier método necesita protecciones y componentes eléctricos adaptados al nivel de lavado o polvo. Un plano autoblocante evita ambos adhesivos, pero depende de un cartón que se mantenga plano y seco, algo difícil de garantizar en una sala húmeda.
Catálogo de alta mezcla y bajo volumen. Muchos tamaños de caja, tiradas cortas, cambios de formato frecuentes. Un fusor de cola dedicado se rentabiliza solo cuando un plano corre lo bastante tiempo para absorber el calentamiento y la limpieza. Para alta mezcla, un bastidor flexible en versión cinta con memoria de recetas y guías de cambio rápido suele dar el menor coste a cinco años, aunque el consumible por caja parezca más alto sobre el papel.
Errores comunes de selección y cómo evitarlos
Elegir el cierre solo por el precio de la máquina. El cabezal de cinta es más barato que un fusor de cola en compra, pero una línea de alto volumen puede gastar la diferencia en adhesivo frente a cinta en menos de un año. Trabaje el consumible por caja antes de comparar precios de bastidor, e incluya la electricidad y el tiempo de calentamiento del fusor en la columna de cola.
Especificar cierre por lengüeta para una caja de doble pared cargada. Las ranuras y lengüetas funcionan en cartón ligero y suficientemente rígido; en stock de caja pesada las lengüetas saltan y las ranuras se rasgan. Si el plano es de doble pared o la caja lleva una carga pesada, evalúe cinta o cola y reserve el autoblocante para la gama más ligera.
Ignorar el recubrimiento del cartón y la temperatura ambiente. Una cinta que une sobre liner liso falla en stock recubierto brillante; un adhesivo que fragua frágil en una sala fría se agrieta cuando la caja flexiona. Obtenga la compatibilidad por escrito del proveedor de consumibles para su cartón y su temperatura de trabajo más baja antes del pedido.
Comprar el bastidor de velocidad más alta para una tirada corta. Una máquina de cola de 25 cajas/min mantenida a 8 cajas/min en una línea de bajo volumen soporta la carga térmica en espera del fusor, el mantenimiento del boquillo y una huella mayor sin recuperar el coste. Dimensiones la producción al objetivo sostenido, y reserve la franja superior para líneas que realmente marchan a ese ritmo.
Dejar la especificación del plano al fabricante de la máquina. El troquel de los planos autoblocantes y el grado del cartón para cinta o cola se deciden aguas arriba. Envíe dibujos y un plano de muestra con la consulta para que el cierre pueda validarse sobre cartón real durante el FAT, en lugar de descubrirse como un problema de alimentación o pelado después de la instalación.
Qué llevar a la solicitud de cotización
Una comparación precisa necesita las mismas entradas para cada proveedor: plano más pequeño y mayor con onda y grado, peso de la caja cargada, cajas por minuto sostenidas y patrón de turnos, número de formatos y frecuencia de cambio de formato, estado y almacenamiento de la cara del cartón, entorno de trabajo (seco, húmedo, frío, polvoriento), si las cajas deben reabrirse, y las especificaciones de la selladora y el transportador aguas abajo. Con esos datos, la cotización puede emparejar rango de bastidor, estación de sellado y grado de consumible con la aplicación real. La gama actual de encartadoras muestra los bastidores disponibles: la encartadora estándar para planos simples regulares, la encartadora de servicio pesado para cajas grandes y de doble pared, la encartadora de velocidad media a 15–20 cajas/min, la encartadora de cola termofusible para fondos sin cinta, y la máquina formadora de cartón tipo clavo con sellado inferior donde se especifica un cierre mecánico del fondo.
Para los mecanismos del ciclo de formación, véase el recorrido técnico de cómo funciona una encartadora automática, desde la toma del plano hasta el sellado del fondo. La nueva línea en versión cola se describe en la nota de lanzamiento de la encartadora de cola termofusible SunAura. Los equipos de compra que calculan el desembolso a cinco años deben leer el desglose del coste y TCO de la encartadora, y quien planifique protecciones o cumplimiento debe revisar la guía de seguridad y protecciones CE de la encartadora. Para fallos del día a día, desgaste de ventosas y cambios de formato, la guía de resolución de problemas y cambio de formato cubre la vertiente de mantenimiento.
El equipo complementario se sitúa junto a la encartadora en la línea: las selladoras de cajas cierran la parte superior tras el llenado, las máquinas de sellado de cartón trabajan con cartones más pequeños, las flejadadoras aseguran las cargas de palé, los transportadores desplazan las cajas entre estaciones, los paletizadores apilan las cajas llenas, y una línea de envasado completa integra las estaciones. Envíe muestras de plano, ritmo objetivo y peso cargado a través del formulario de contacto para una configuración adaptada a la aplicación; la sección de certificaciones y patentes recoge la documentación de cumplimiento disponible con la máquina.
