Cosa fa una formatrice automatica di cartoni, in un ciclo
Una formatrice automatica di cartoni prende dal mucchio una fustella piana piegata in cartone ondulato, la apre a tubo squadrato, piega le falde inferiori e sigilla il fondo in modo che il cartone possa passare al riempimento. Si trova all’inizio della fine linea: prima del confezionatore o del caricatore, prima della sigillatrice superiore del cartone, e prima della reggiatrice e del pallettizzatore. Una stazione manuale o semiautomatica forma un cartone alla volta a mano; la versione automatica ripete gli stessi movimenti su ogni fustella a ritmo fisso, e la sua produzione è determinata dall’alimentazione, dalla sequenza di formatura e dalle condizioni delle parti di usura, non dall’abilità dell’operatore.
Questa guida segue una fustella attraverso la macchina e nomina gli assiemi, i movimenti e i numeri dietro di essi. Copre i telai standard venduti nella gamma SunAura: produzione 8–25 cartoni/min, formato fustella indicativamente 200×150×100 mm fino a 600×400×400 mm a seconda del telaio, capacità magazzino 50–100 fustelle, quattro-otto ventose per testa, aria compressa a 0,6 MPa, e squadratura del fondo mantenuta entro circa ±2 mm su telaio pneumatico guidato o servoazionato. I dati variano con dimensioni del cartone, grammatura del cartone e configurazione; il collaudo di accettazione in fabbrica sulla tua fustella è il numero che conta.
Capire il ciclo conta per tre motivi. Permette all’acquirente di fare le domande giuste in un preventivo, dice alla manutenzione dove nasce un inceppamento o una mancata apertura, e mostra come velocità e richiesta d’aria della formatrice si adattano al resto della linea. La macchina non è un singolo scatolone nero: ogni stazione ha i propri tempi, le proprie parti di usura e il proprio modo di guastarsi, e la maggior parte dei problemi risale a una di quelle stazioni piuttosto che ai comandi.
Assiemi principali
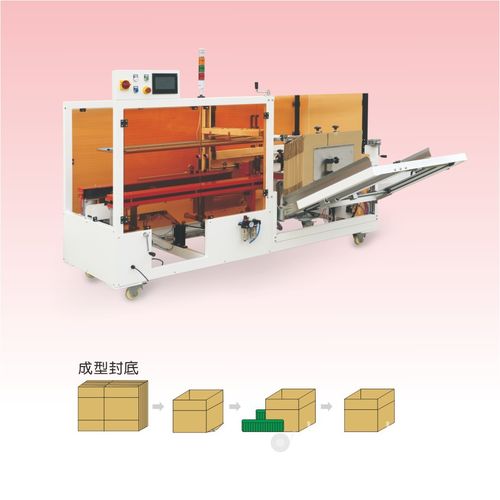
Una formatrice inline standard si divide in sette sezioni di lavoro. Il magazzino fustelle tiene la pila di fustelle piane e solleva la fustella superiore in posizione di presa. La testa di presa a vuoto porta le ventose che tirano una fustella via dal mucchio. Il telaio di formatura, a volte chiamato pistone o sezione di apertura, tira e guida la fustella in un tubo squadrato. Il piegafalde chiude prima le falde minori e poi quelle maggiori. La stazione di chiusura applica sul fondo nastro o colla hot-melt. Il nastro di scarico spinge il cartone sigillato verso la stazione successiva. Il pannello di comando, i sensori e le protezioni collegano le sezioni e fermano il ciclo quando una fustella non entra o una protezione si apre.
I telai condividono la stessa disposizione di base anche quando il metodo di chiusura differisce. Una formatrice a nastro e una a colla usano lo stesso magazzino, presa e sequenza di formatura; la differenza è la stazione dietro il piegafalde: una testa nastro con rotolo, rullo e taglierino su una, un fusore, tubi e ugelli sull’altra. I telai pesanti e per cartoni grandi usano ventose più grandi, bracci piegatori più resistenti e una luce guida più ampia, ma l’ordine del ciclo resta lo stesso.
Fase 1: presentazione della fustella e sollevamento del magazzino
L’operatore carica una pila di fustelle RSC o fustellate piane nel magazzino, di solito attraverso una tramoggia inclinata sul lato o sul retro del telaio. Un meccanismo di sollevamento alza la pila in modo che la fustella superiore sia nella posizione di presa; man mano che le fustelle vengono rimosse, il sollevatore segue per tenere la prossima fustella nel campo. La capacità del magazzino sui telai standard è di 50–100 fustelle, con tramogge più grandi a opzione per le tirature lunghe. Il riempimento causa un fermo breve, quindi su una linea a volume elevato la dimensione della tramoggia è una decisione di pianificazione: un magazzino più piccolo significa più interruzioni di riempimento, uno più grande significa più spazio a terra e una pila più pesante da caricare.
La condizione della fustella determina tutto il downstream. Cartone deformato, arricciato o umido non resta piano nella tramoggia, e una fustella che si sposta nel mucchio può essere presa due alla volta o mancata del tutto. Le fustelle vanno stoccate piane e asciutte, e il lato di alimentazione deve essere libero da polvere di carta e frammenti di liner. Le guide del magazzino vengono regolate sulla larghezza della fustella al cambio formato; una guida troppo stretta schiaccia la pila, troppo larga lascia che le fustelle si inclinino prima della presa.
Fase 2: presa a vuoto
Quando il ciclo richiede una fustella, la testa di presa si sposta al magazzino e quattro-otto ventose premono sulla faccia della fustella superiore. Il vuoto aderisce con le ventose al liner e la testa tira la fustella via dal mucchio. Il numero e la dimensione delle ventose scalano con l’area della fustella: i cartoni piccoli usano meno ventose, le fustelle grandi a doppia onda ne servono di più e più grandi per tenere il cartone rigido senza strappare il liner.
La sorgente del vuoto è una piccola pompa del vuoto o un soffiante rigenerativo montato sul telaio o accanto, con serbatoio del vuoto e valvole di non ritorno per mantenere l’aspirazione durante il movimento. Le condizioni delle ventose sono la prima cosa da controllare su una mancata apertura: ventose porose o crepate perdono vuoto, ventose indurite non sigillano sul liner, e una ventosa usurata si manifesta come una fustella che si solleva a metà e cade. Le ventose sono una parte di usura in lista, sostituite in genere a intervallo di 6–12 mesi a seconda della polvere del cartone e dello schema turni.
Una fustella che entra due alla volta, o che si inclina uscendo dal mucchio, punta alle guide del magazzino, alla condizione della pila o allo schema delle ventose piuttosto che alla sezione di formatura. I sensori alla presa confermano che una fustella è presente prima che la testa avanzi; se non viene rilevata alcuna fustella, il ciclo aspetta invece di far compiere i movimenti a un telaio vuoto.
Fase 3: apertura e squadratura del cartone
Una volta che la fustella è stata tirata via, la sezione di apertura la apre da foglio piano a tubo rettangolare. Bracci, piastre a pistone o guide assistite dal vuoto afferrano i lati della fustella e li tirano a parte mentre le pieghe lungo le linee di cordonatura si piegano. Sono le pieghe preincise della fustella a fare il lavoro; il telaio tiene i lati a squadro in modo che gli angoli si formino a angolo retto invece di collassare in un tubo inclinato. Sui telai con guida servoazionata il movimento di apertura è controllato in posizione; sui telai pneumatici è impostato dalla corsa del cilindro e da finecorsa regolabili.
La squadratura è il numero di qualità che l’acquirente deve chiedere. Un cartone che esce dalla formatrice fuori squadra inceppa la sigillatrice superiore, si siede storto sul pallet e non può essere riempito pulito. I telai standard tengono il fondo entro circa ±2 mm su una fustella abbinata; fustelle grandi o rigide a doppia onda richiedono la configurazione a ventose e bracci più grandi descritta per i telai pesanti. Se i bracci di formatura si piegano o le guide si usurano, la squadratura deriva prima che compaia qualsiasi altro guasto, quindi i controlli di allineamento appartengono al piano preventivo.
Fase 4: piegatura delle falde
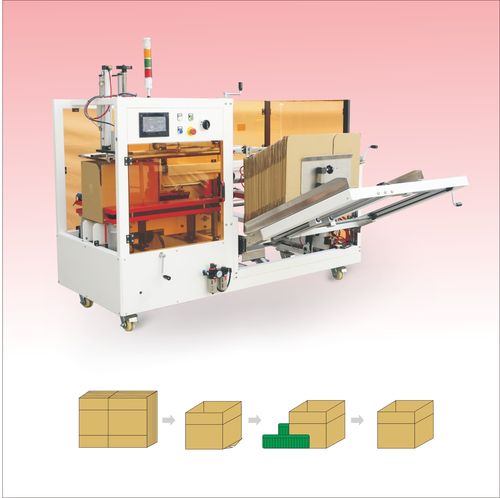
Con il cartone a squadro, il piegafalde chiude le falde inferiori in un ordine fisso. Le due falde minori, le falde più corte sui lati, si piegano per prime verso l’interno; le due falde maggiori, le falde più lunghe che si incontrano sul lembo centrale, si piegano seconde. L’ordine di piegatura conta: una falda maggiore chiusa prima delle minori intrappola cartone contro il lembo e produce un fondo storto. I bracci piegatori sono pneumatici, con azionamento a camme o valvola temporizzato abbinato al passo del nastro, e tamponi di contatto morbidi per non segnare il liner.
I guasti di piegatura delle falde si manifestano come un cartone inclinato da un lato, una falda aperta in scarico, o un fondo sigillato con un’apertura visibile lungo il lembo. Le cause usuali sono cuscinetti usurati dei bracci piegatori, una valvola fuori tempo, o guide impostate per una fustella diversa. I cuscinetti dei bracci piegatori sono un’altra parte di usura in lista, ispezionati comunemente a intervalli di 12–24 mesi, e la temporizzazione di piegatura viene verificata ogni volta che si lavora un nuovo formato.
Fase 5: chiusura del fondo
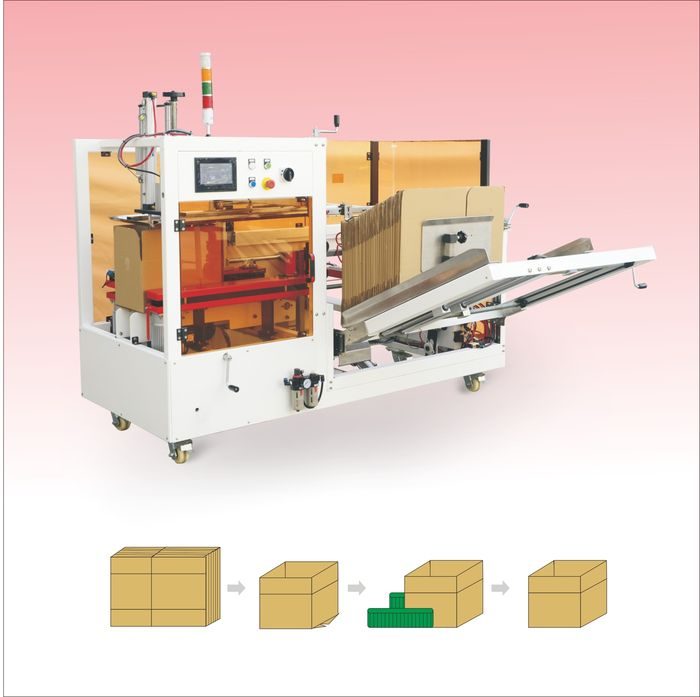
Il cartone piegato raggiunge la stazione di chiusura, configurata all’acquisto per nastro o colla hot-melt. Su una macchina a nastro, una testa nastro alimenta una striscia di nastro da imballaggio da 48–72 mm sul lembo centrale, un rullo di pressione adagia il nastro su entrambe le falde, e un taglierino recide la striscia al passaggio del cartone. Le teste nastro sono meccanicamente semplici: portarotolo, freno, guida, rullo e taglierino, con larghezza impostata su cartone e grammatura. Su una macchina a colla, un fusore riscaldato tiene l’adesivo a 150–180 °C, i tubi lo portano a uno o due ugelli e le perline vengono depositate sulle facce interne delle falde; il cartone è tenuto in compressione per una breve sosta mentre l’adesivo bagna il cartone e indurisce.
La stazione di chiusura è dove le due configurazioni divergono nel funzionamento. Il nastro non richiede preriscaldamento: il primo cartone può partire una volta caricato il rotolo. La colla richiede il preriscaldamento del fusore, in genere 10–25 minuti a seconda del volume del serbatoio, e ugelli e tubi necessitano di spurgo o pulizia allo spegnimento perché l’adesivo non indurisca nelle tubazioni. Il consumo di colla è circa 8–20 g per cartone a seconda dello schema di perlina e della sovrapposizione delle falde; l’uso del nastro segue lunghezza e larghezza della striscia. La scelta tra i due è trattata nel confronto tra autobloccante, nastro e hot-melt; questa guida tratta la stazione come un passaggio del ciclo.
Fase 6: scarico e ciclo successivo
Dopo la chiusura, il nastro di scarico spinge il cartone sigillato in avanti verso la stazione successiva della linea. Altezza e passo di scarico devono combaciare con il nastro o il confezionatore adiacente; una discrepanza crea una piastra di trasferimento, un gradino o un cambiamento di passo che cattura i cartoni. Un sensore conferma che il cartone ha lasciato la zona di chiusura prima che venga prelevata la fustella successiva, così due cartoni non si accatastano nel telaio. Il ciclo vuoto si ripete: sollevamento magazzino, presa, apertura, piegatura, chiusura, scarico.
Su una macchina inline il ciclo è in parte continuo: mentre un cartone piega e sigilla, la fustella successiva viene prelevata. Le stazioni si sovrappongono su un passo nastro condiviso, ed è per questo che la produzione nominale dipende dalla stazione più lenta, non dalla più veloce. Una sosta della colla che si allunga, o un taglierino del nastro che esita, fissa il soffitto per l’intera macchina anche se presa e piegafalde sono più veloci.
Dati tecnici che appartengono a una richiesta di acquisto
| Parametro | Fascia standard sulla gamma | Perché conta |
|---|---|---|
| Produzione | 8–25 cartoni/min, dipendente dal formato | Fustelle grandi e a doppia onda lavorano più lentamente; dimensionare sulla velocità sostenuta |
| Formato fustella | Circa 200×150×100 mm fino a 600×400×400 mm per telaio | Ogni telaio copre un intervallo di solito entro 2:1 sulla lunghezza della fustella |
| Capacità magazzino | 50–100 fustelle; tramoggia più grande a opzione | Determina le interruzioni di riempimento sulle tirature lunghe |
| Ventose | 4–8 per testa, dimensionate sull’area della fustella | Le ventose usurate sono la causa più comune di mancata apertura |
| Aria compressa | 0,6 MPa, circa 0,3–0,4 m³/min di portata libera | Aria asciutta richiesta; l’umidità blocca le valvole e usura i cilindri |
| Energia | 2–6 kW, 380 V trifase; i telai a colla assorbono di più | Il riscaldatore del fusore aggiunge carico sulle configurazioni a colla |
| Larghezza nastro | 48–72 mm, 50 mm standard | Nastro più largo per cartone pesante o ruvido |
| Temperatura colla | 150–180 °C, solo hot-melt | Preriscaldamento all’inizio del turno; cura di ugello e tubi richiesta |
| Squadratura | Circa ±2 mm su fustella abbinata | I cartoni fuori squadra inceppano la sigillatrice a valle |
| Rumore | Sotto 75 dB(A) a 1 m sui telai standard | La maggior parte del rumore viene dalla pompa del vuoto o dal soffiante |
| Ingombro a terra | Circa 2,4×1,3 m più 1,2 m di accesso di servizio per lato | Lo spazio di servizio è per il meccanico, non per l’operatore |
Sistemi di azionamento: vuoto, pneumatica, sensori e comandi
La maggior parte dei movimenti su una formatrice standard è pneumatica: bracci piegatori, piastre di spinta e regolazioni guide corrono su cilindri e valvole direzionali alimentati dall’aria di impianto a 0,6 MPa. Il vuoto è un circuito separato con pompa o soffiante proprio, serbatoio e ventose. Dove il controllo di posizione conta per la squadratura o la memoria ricette, un azionamento servo sostituisce un cilindro sulla stazione di apertura o spinta; i telai servo danno posizionamento ripetibile e memoria ricette, i telai pneumatici tengono più basso il prezzo di acquisto e la lista ricambi più semplice.
I sensori siedono ai punti decisionali: fustella presente alla presa, cartone aperto al telaio di formatura, falde piegate prima della chiusura, cartone scaricato prima della presa successiva. Sensori di prossimità o fotoelettrici confermano ciascuno stato, e il PLC sequenziona le stazioni rispetto al passo del nastro. Gli stati di guasto — fustella mancante, apertura non riuscita, guasto falda, protezione aperta — fermano il ciclo e mostrano un codice sull’HMI. Il pannello di comando memorizza le ricette di formato: dimensioni fustella, posizioni guide, tempi di piegatura e impostazioni di chiusura, così un cambio formato richiama una configurazione invece di ricostruirla a mano.
Le marche dei componenti contano per la disponibilità operativa. Valvole, azionamenti, PLC e sensori sono parti di fornitura il cui reperimento locale decide se un guasto è un’attesa di due giorni o di due mesi. Chiedi la lista componenti nella proposta e verifica la distribuzione locale di quelle marche prima dell’ordine; questo fa parte della valutazione del fornitore, non di un dettaglio di specifica.
Tempo di ciclo, velocità nominale e cosa regge davvero la linea
Un telaio nominale 25 cartoni/min completa un ciclo di 2,4 secondi; un telaio da 10 cartoni/min corre un ciclo di 6 secondi. Il valore nominale è misurato sulla fustella più favorevole della gamma, a regime stabile, senza riempimento né cambio formato. Su un turno di otto ore, pianifica sul 70–80% della velocità nominale una volta contate interruzioni di alimentazione, fermi brevi e riempimento dell’operatore. Dimensionare la macchina verso la metà della sua gamma lascia margine meccanico; tenere un telaio al picco per un turno intero usura più velocemente ventose, cuscinetti e valvole e non lascia margine per una partita lenta.
L’equilibrio di linea determina la produzione reale più della sola formatrice. Se il confezionatore a valle corre 12 cartoni/min e la formatrice è dimensionata per 25, i cartoni si accodano tra le stazioni e la coda poi torna indietro fino alla stazione a monte; se il riempitore corre più veloce della formatrice, il riempitore aspetta. Abbina la velocità sostenuta di ogni stazione della linea, e usa i segnali a monte/a valle della formatrice — cartone presente, consumabile basso, guasto — così la linea si ferma pulita invece di accumulare prodotto in una stazione ferma.
Pianificazione delle utenze: aria, energia e lay-out
La pianificazione del sito fallisce più spesso sulle utenze che sull’ingombro a terra. Conferma la portata d’aria compressa libera all’inizio del turno, quando ogni altra macchina sull’anello principale sta prelevando aria anch’essa; un’alimentazione d’aria marginale si manifesta come movimento dei piegatori lento e vuoto debole piuttosto che un allarme chiaro. L’aria deve essere asciutta: l’umidità nell’alimentazione blocca le valvole a cassetto, corrode i cilindri e accorcia la tenuta delle guarnizioni. Un gruppo filtro-regolatore-lubrificatore all’ingresso della macchina è standard, e la posizione di scarico o vaschetta di raccolta va verificata contro le esigenze di lavaggio.
L’energia su un telaio a nastro standard è circa 2–4 kW; un telaio a colla aggiunge il carico del riscaldatore del fusore e assorbe in genere 3–6 kW su alimentazione 380 V trifase, 50 o 60 Hz, su circuito dedicato con terra. L’altezza del soffitto sopra il telaio deve lasciare spazio per l’eventuale sollevamento ugello e la fustella più alta; l’accesso di servizio di circa 1,2 m sul lato meccanico deve restare libero, perché un telaio installato contro un muro trasforma una regolazione di quindici minuti in uno smontaggio di due ore.
Configurazioni costruite sullo stesso telaio di base
| Configurazione | Produzione tipica | Abbinamento fustella | Profilo e compromesso |
|---|---|---|---|
| Formatura manuale del cartone | 2–5 cartoni/min | Tutte le taglie a mano | Volume molto basso; ad alta intensità di manodopera, nessuna automazione macchina |
| Formatrice a nastro d’ingresso | 8–12 cartoni/min | Fustelle a onda singola | Stazione inline piccola; gamma fustelle limitata |
| Formatrice a velocità media | 12–20 cartoni/min | 2–3 taglie di cartone | Tirature di confezionamento regolari; riempimento magazzino pianificato |
| Formatrice pesante | 10–18 cartoni/min | A doppia onda, cartoni grandi | Elettrodomestici e casse pesanti; ingombro maggiore |
| Formatrice a colla hot-melt | 15–25 cartoni/min | Fustelle a volume elevato | Linee consumer veloci; preriscaldamento colla e cura degli ugelli |
Cambio formato
Quando la linea passa a una taglia diversa di cartone, le guide del magazzino, la spaziatura ventose di presa, le guide di formatura e le impostazioni del piegafalde si muovono al nuovo formato. Sui telai con memoria ricette, l’operatore richiama la configurazione memorizzata e regola le parti guida a mano; sui telai più semplici ogni impostazione è manuale. Il cambio formato dura 10–20 minuti su un telaio a nastro standard e 15–25 minuti su un telaio a colla, con tempo extra se cambiano gli schemi di perlina o la larghezza del nastro. Quanto spesso la linea cambia formato decide se attrezzi a cambio rapido e memoria ricette si ammortizzano: una linea che lavora una fustella tutto turno non ne ha bisogno, mentre una linea ad alta miscela perde più tempo nelle impostazioni che nella produzione.
Registra le impostazioni reali di ciascun formato sul manuale dopo la messa in servizio, non su un biglietto attaccato al telaio. Un secondo operatore e un meccanico dovrebbero conoscere entrambi la procedura di cambio formato; una stazione che dipende da una sola persona non può girare nei fine settimana o coprire ferie. Il lato manutenzione di inceppamenti, usura ventose e cambio formato è dettagliato nella guida a risoluzione guasti e cambio formato.
Installazione, messa in servizio e prima produzione
Una stazione standard si installa in due-tre giorni; le varianti a colla richiedono più tempo perché riscaldatore, tubi e ugelli sono testati separatamente. La checklist del sito e delle utenze è concordata una-due settimane prima della spedizione: livello del pavimento, altezza soffitto, energia, portata d’aria libera e spazio di servizio. L’installazione meccanica ancora e allinea il telaio all’altezza e al passo del nastro, poi energia e aria sono collegate e verificate per pressione, asciuttezza e continuità di terra. Una corsa a secco muove fustelle vuote attraverso ogni stazione a mano prima che il circuito di chiusura sia abilitato, e la calibrazione e le impostazioni di formato sono registrate sul manuale piuttosto che su un biglietto volante.
La prova di produzione lavora la fustella del compratore alla velocità sostenuta obiettivo, e i criteri di accettazione sono scritti in numeri prima dell’ordine: velocità su un periodo definito, squadratura, aspetto della chiusura, numero di scarti. Il FAT in fabbrica e la prova sul sito dopo l’installazione usano gli stessi criteri. Il fascicolo documenti deve includere disegni meccanici ed elettrici, lista parti di ricambio, record di calibrazione, dichiarazione di conformità e un manuale operativo e di manutenzione in inglese. La formazione copre gli operatori su avviamento, cambio formato, pulizia e diagnosi guasti di primo livello, e un meccanico su regolazione e sostituzione delle parti di usura, concludendo con una SOP scritta che lo stabilimento conserva.
Come cambia il ciclo su linee multi-formato e a formato casuale
Una formatrice a formato fisso mantiene un intervallo di fustelle per una tiratura; il cambio formato muove le guide e richiama la ricetta tra i formati. Una linea a formato casuale, tipica dell’evasione e-commerce, incontra una taglia di cartone diversa quasi a ogni presa, quindi la macchina deve aprire, formare e sigillare una nuova dimensione a ogni ciclo senza impostazione manuale. Questo richiede guide a regolazione automatica, sensori che leggono o segnalano la taglia in ingresso, e un telaio abbastanza largo da coprire l’intervallo delle fustelle. I sistemi a formato casuale sono un’architettura separata dai telai fissi standard descritti qui; i compromessi di pianificazione tra di essi sono documentati nel confronto esistente tra formatrice a formato casuale e a formato fisso, e non vanno mescolati nel dimensionamento di una linea di confezionamento catalogo.
Per una linea che lavora due-tre taglie comuni in partite, il telaio standard a velocità media o pesante con memoria ricette copre il lavoro: le partite corrono una taglia, la ricetta è richiamata alla pausa, e le guide di scorta per gli altri formati restano sulla rastrelliera. La questione decisiva è quanto a lungo corre una fustella prima che compaia la taglia successiva. Le partite lunghe favoriscono un telaio standard dedicato; taglie occasionali ogni pochi minuti favoriscono l’architettura a formato casuale; tutto il resto va valutato sul tempo di cambio formato registrato piuttosto che sulla velocità da depliant.
Parti di usura e cosa deve controllare il piano
Gli elementi di usura in lista determinano la disponibilità operativa reale più del motore principale, e sono economici da tenere a scorta localmente ma costosi da attendere dopo un fermo. Le ventose durano 6–12 mesi su cartone polveroso; una ventosa usurata apre male o fa cadere le fustelle. Il rullo e il taglierino della testa nastro durano 12–24 mesi prima che il nastro smetta di tagliare o adagiarsi pulito. I cuscinetti dei bracci piegatori durano 12–24 mesi; cuscinetti usurati si manifestano come cartoni storti. Gli ugelli della colla necessitano di ispezione e pulizia a intervallo 6–12 mesi, e un ugello otturato cambia lo schema di perlina prima di smettere di sigillare. Tieni il primo kit di scorta in sito dalla messa in servizio e fissa gli intervalli sull’usura osservata nei primi mesi invece di applicare numeri generici.
Dove si colloca la formatrice nella linea completa
Il cartone dal fondo sigillato passa al riempimento, poi la chiusura superiore è fatta da una sigillatrice per cartoni separata; i cartoni più piccoli possono passare da una macchina sigillatrice per cartoni. I cartoni riempiti e sigillati scorrono su nastro trasportatori verso i pallettizzatori, e i pallet carichi possono essere bloccati da reggiatrici. Una linea di confezionamento chiavi in mano sequenziona queste stazioni a passo e velocità condivisi. La gamma della formatrice, tra cui la formatrice standard, la formatrice pesante, il modello a velocità media, la formatrice a colla hot-melt e la formatrice tipo chiodo per chiusura del fondo, è elencata sulla pagina gamma formatrici di cartoni.
Conformità e protezioni sono specificate insieme al ciclo: protezioni interbloccate, protezione contro le ustioni da hot-melt sui telai a colla e i requisiti CE trattati nella guida a sicurezza della formatrice e protezioni CE. Per il lato acquisto, fasce di prezzo della macchina, confronti consumabili e ammortamento sono sviluppati nell’analisi del costo e del TCO della formatrice automatica. La nuova macchina a colla di SunAura è descritta nella nota di lancio della formatrice a colla hot-melt.
Per specificare un telaio sulle tue fustelle, invia dimensioni di cartone più piccolo e più grande, grammatura del cartone, velocità sostenuta e schema turni, numero di formati e ambiente di lavoro attraverso il punto di contatto. La documentazione e le dichiarazioni di conformità per le macchine installate sono elencate nella sezione certificazioni e brevetti, e il profilo del costruttore è sulla pagina chi siamo.
