Perché la sicurezza si decide nella fase di specifica
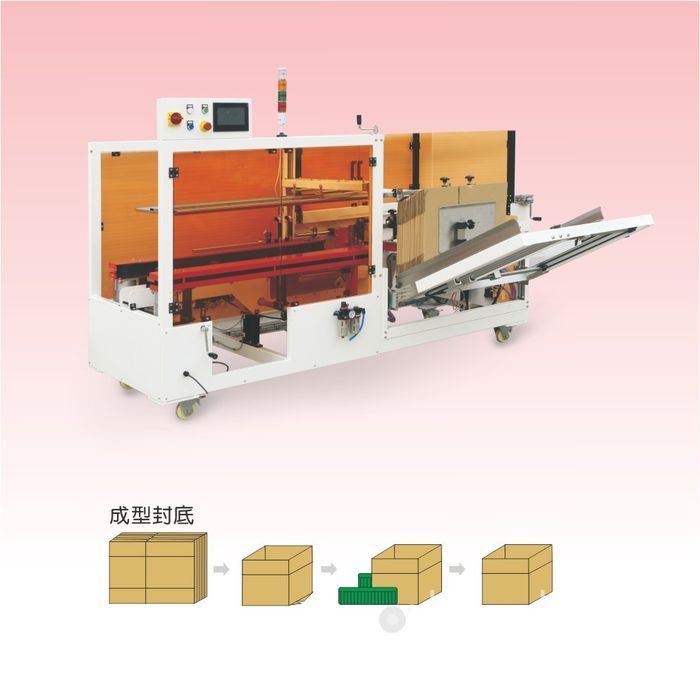
Una formatrice automatica di cartoni combina magazzino fustelle, presa a vuoto, formatura a pistone, piegafalde e stazione di chiusura in un telaio in movimento. La maggior parte del suo ciclo è nascosta dietro protezioni, ma i pericoli sono reali: punti di presa dove piegano le falde, punti di schiacciamento nella sezione di formatura, nastri e cilindri in movimento, circuiti di aria compressa, e sulle configurazioni a colla un sistema hot-melt che porta adesivo a 160–180 °C. Una macchina che appare silenziosa e chiusa può comunque esporre un operatore a una lesione alla mano se manca una protezione, un interblocco è stato bypassato, o la procedura di impostazione permette a qualcuno di raggiungere una stazione in movimento.
La sicurezza su una formatrice si decide prima dell’acquisto. Il pacchetto protezioni, la logica di interblocco, la disposizione degli arresti di emergenza, la documentazione e la formazione dell’operatore che arrivano con la macchina sono una scelta di specifica, non qualcosa che può essere aggiunto a basso costo dopo l’installazione. Questa guida mappa le zone di pericolo su una formatrice tipica, espone gli standard applicabili nell’UE e i punti di riferimento per gli altri mercati, ed elenca cosa dovrebbe comparire sul preventivo, sul fascicolo tecnico e sul manuale operativo. È scritta per i team di acquisti, ingegneria di stabilimento e manutenzione che valutano una formatrice per una linea di confezionamento; non sostituisce una valutazione del rischio specifica della macchina condotta secondo le regole del mercato di destinazione.
Zone di pericolo su una formatrice di cartoni
Percorrendo la macchina dall’alimentazione fustella allo scarico si vede dove può avvenire il contatto. Ogni zona ha un pericolo diverso e una risposta di protezione diversa.
| Zona | Cosa si muove | Pericolo | Controllo principale |
|---|---|---|---|
| Magazzino fustelle e alimentazione | Pila di fustelle piane, piattaforma di sollevamento, guide di alimentazione | Mano o dita presi tra bordi della fustella e telaio; fustella espulsa se la separazione fallisce | Apertura di alimentazione protetta, ritegno fustella, ausili di separazione, interblocco di accesso |
| Stazione di presa a vuoto | Ventosa, braccio di presa, generatore o pompa del vuoto | Movimento del braccio; tiro della ventosa; scatto per bassa pressione; pericolo della linea aria | Carcassa protetta, monitoraggio del vuoto, arresto controllato su presa fallita |
| Pistone e sezione di formatura | Pistone di formatura, nastri laterali, telaio di squadratura | Schiacciamento e presa mentre la fustella si apre a tubo; nastri in movimento | Protezioni fisse sul telaio di formatura; pannello di accesso frontale interbloccato |
| Sezione piegatura falde | Spingifalde piegatori, lame piegatrici, bracci di compressione | Punti di presa sulle falde interne ed esterne; ritorno del piegafalde a molla | Zona piegatura protetta; temporizzazione e pressione verificate in messa in servizio |
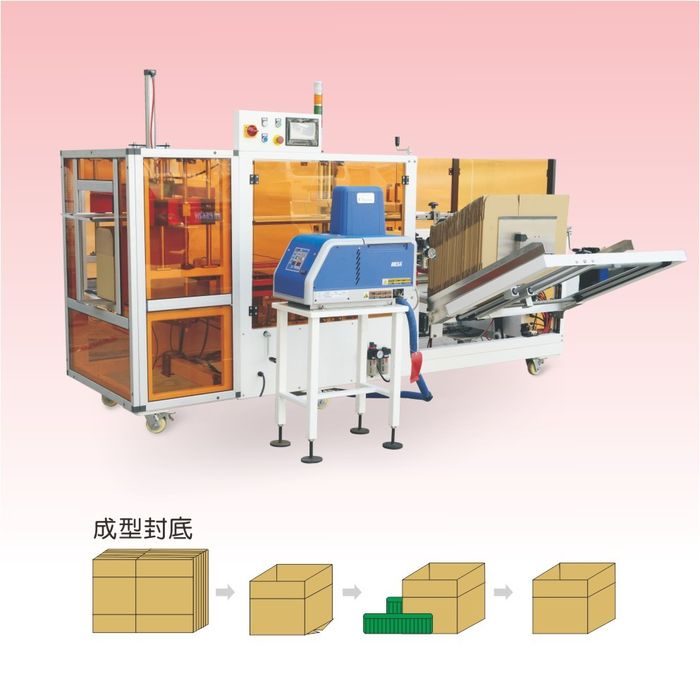
| Stazione di chiusura | Teste nastro, piastra di contrasto, fusore colla, tubi, ugelli o ribattitura chiodi | Contatto con testa nastro; ustioni da adesivo caldo; goccia dell’ugello; alimentazione chiodi | Protezione stazione, etichette superfici calde, protezioni ugello, comandi dedicati per metodo di chiusura |
| Nastro di scarico | Nastro di uscita, trasferimento a sigillatrice o confezionatore | Mano attirata nella morsa del nastro; contatto con cartone in coda | Protezioni del nastro, coperture punti di morsa, arresto di emergenza raggiungibile dal lato scarico |
I pericoli secondari attraversano l’intera macchina. L’aria compressa a 0,5–0,7 MPa può frustare un tubo allentato o soffiare detriti; lo scarico pneumatico può trasportare nebbia d’olio o polvere di cartone. Il rumore di cilindri, nastri e pompa del vuoto siede spesso nella gamma 75–85 dB(A), il che richiede protezione uditiva negli impianti più vecchi. Il cartone ondulato libera fibre e polvere che possono depositarsi su protezioni, nastri e componenti elettrici, e le fustelle umide o arricciate aumentano le prese fallite che spingono gli operatori a raggiungere dentro durante un ciclo.
Quadro normativo e standard
Per le macchine immesse sul mercato UE, il riferimento di base è la Direttiva macchine 2006/42/CE. Stabilisce i requisiti essenziali di salute e sicurezza a cui la macchina deve rispondere, e richiede al fabbricante di compilare un fascicolo tecnico, condurre una valutazione del rischio, emettere una dichiarazione di conformità UE e apporre la marcatura CE prima che la macchina sia venduta. La direttiva copre protezioni, comandi, arresto di emergenza, materiali, rumore, istruzioni e le informazioni che l’operatore riceve. Un fornitore che esporta nell’UE dovrebbe essere in grado di mostrare la dichiarazione e il fascicolo di supporto; un acquirente dovrebbe chiederli prima dell’accettazione.
Gli standard armonizzati e di riferimento danno il dettaglio ingegneristico dietro la direttiva. L’insieme applicato di frequenza per le macchine per il confezionamento comprende i seguenti. Sono punti di riferimento per la valutazione del rischio, non una checklist che sostituisce l’ingegneria della sicurezza professionale.
- EN ISO 12100 — Sicurezza del macchinario: principi generali di progettazione, valutazione del rischio e riduzione del rischio. Definisce la sequenza di identificazione del pericolo e riduzione del rischio che il progetto della macchina dovrebbe seguire.
- EN ISO 13849-1 — Parti relative alla sicurezza dei sistemi di comando: progettazione dei circuiti di sicurezza e livelli di prestazione. IEC 62061 copre lo stesso campo per i sistemi di comando elettrici con livelli SIL. Interblocchi, barriere fotoelettriche e circuiti di arresto di emergenza sono valutati contro questi.
- EN 60204-1 — Equipaggiamento elettrico delle macchine: sezionatore di alimentazione, comandi, protezione, marcatura e grado IP degli involucri nell’ambiente della macchina.
- EN ISO 14120 — Protezioni: requisiti generali per la progettazione e costruzione di protezioni fisse e mobili, inclusi materiali e dimensioni delle aperture.
- EN ISO 14119 — Dispositivi di interblocco associati alle protezioni: principi di selezione, montaggio e funzione, inclusa prevenzione del bypass.
- EN 61496 — Apparecchiature di protezione elettrosensibili come le barriere fotoelettriche, usate dove una protezione fisica bloccherebbe l’accesso sul lato alimentazione o scarico.
- EN ISO 13850 — Arresto di emergenza: principi di progettazione e disposizione delle funzioni di arresto e dei comandi di arresto.
Fuori dall’UE, il quadro di riferimento differisce. Negli Stati Uniti, l’OSHA 29 CFR 1910.212 fissa il requisito generale di protezione delle macchine, il 1910.219 copre la protezione della trasmissione meccanica di potenza, e la sicurezza dei nastri segue l’ANSI B20.1. Gli acquirenti che riforniscono impianti in quei mercati dovrebbero confermare quali disposizioni OSHA e ANSI si applicano e se il pacchetto protezioni del fornitore le soddisfa. In ogni mercato, la responsabilità legale della conformità è in capo al soggetto che immette la macchina su quel mercato, quindi la valutazione del rischio e la documentazione vanno riesaminate localmente invece di essere date per scontate sulla sola marcatura CE.
Progettazione delle protezioni: protezioni fisse, interblocchi e accesso
Le protezioni su una formatrice ricadono in tre tipi pratici. Le protezioni fisse coprono zone che non necessitano di apertura regolare: la sommità e i lati del telaio di formatura, i tratti di nastro e il retro della macchina. Le protezioni mobili sono pannelli incernierati o scorrevoli che si aprono per pulizia, sblocco inceppamenti e servizio; portano dispositivi di interblocco che fermano il movimento pericoloso quando il pannello si apre. I dispositivi elettrosensibili come le barriere fotoelettriche proteggono le aperture dove una porta fisica rallenterebbe l’accesso di routine, come il lato alimentazione o scarico.
La progettazione delle protezioni dovrebbe seguire la gerarchia della EN ISO 14120: le protezioni devono essere saldamente montate, non facilmente bypassabili, realizzate in materiale che resiste all’ambiente della macchina, e disposte così l’apertura non possa raggiungere un punto di presa o schiacciamento. I pannelli in policarbonato ambra o trasparente permettono agli operatori di vedere il ciclo senza aprire una protezione. Le protezioni non devono creare nuovi punti di intrappolamento, e gli elementi di fissaggio non devono essere rimovibili a mano senza attrezzo dove la rimozione accidentale è un rischio. Qualsiasi protezione rimossa durante la manutenzione va rimontata prima che la macchina torni in produzione; il manuale operativo dovrebbe dichiararlo come regola permanente.
Le protezioni interbloccate sono regolate dalla EN ISO 14119. L’interblocco deve fermare il movimento pericoloso quando la protezione si apre, e la macchina non deve ripartire finché la protezione non è chiusa e il ripristino non è avviato da un comando deliberato. Un interruttore di bypass o override deve essere a chiave o altrimenti riservato all’uso autorizzato di impostazione e servizio, e il suo uso deve essere registrato o visibile sull’HMI. Gli interruttori di interblocco stessi vanno montati così non possono essere neutralizzati cuneando l’attuatore o chiudendo con nastro l’interruttore; i design a codifica magnetica e ad attuatore separato riducono la manomissione rispetto agli interruttori meccanici semplici.
Comandi di sicurezza: arresti, ripristini e modo impostazione
Il sistema di comando porta le funzioni di sicurezza che le protezioni da sole non possono coprire. La disposizione dell’arresto di emergenza segue la EN ISO 13850: arresti a fungo rosso su fondo giallo, raggiungibili dalla posizione operatore e da entrambi i lati della macchina, cablati in un circuito di sicurezza che rimuove il movimento pericoloso senza creare un nuovo pericolo. La funzione di arresto non deve fare affidamento a un solo comando software del PLC; relè di sicurezza o un controllore di sicurezza monitorano il circuito secondo EN ISO 13849-1 o IEC 62061.
Dopo un arresto causato da interblocco, inceppamento o guasto, il riavvio deve essere un’azione deliberata sull’HMI o su un pulsante di ripristino dedicato, non una ripresa automatica. Il ripristino deve essere possibile solo dopo che la causa dell’arresto è stata eliminata e la protezione è chiusa. Le operazioni di impostazione e cambio formato dovrebbero usare un comando a mantenimento o jog a velocità ridotta, con l’operatore in grado di fermare il movimento all’istante; un comando a due mani può essere specificato dove una mano deve restare vicino a un pericolo durante la regolazione. L’HMI dovrebbe mostrare interblocchi attivi, cronologia guasti e stato di vuoto o pressione così un operatore può diagnosticare un arresto senza aprire una protezione.
Le barriere fotoelettriche sul lato alimentazione o scarico richiedono una strategia di muting definita se i cartoni attraversano; i sensori di muting dovrebbero essere disposti così la barriera non si esclude per una mano che entra accanto a un cartone. Le aree libere intorno alla macchina devono mantenere la distanza minima fissata dallo standard di protezione, e i cartelli di avvertimento devono segnare le zone di raggiungimento anche quando una protezione è chiusa.
Adesivo hot-melt e rischio di ustione
I sistemi hot-melt riscaldano l’adesivo termoplastico a circa 160–180 °C prima di alimentarlo attraverso tubi e ugelli alle falde inferiori. A quella temperatura il contatto con la pelle causa ustioni immediate, e gocce o filamenti possono cadere su mani, indumenti o superfici vicine. Il pericolo siede in quattro punti: serbatoio e canna del fusore, tubi riscaldati, ugelli e punto di applicazione della perlina, e ogni adesivo accumulato su protezioni o telaio.
I controlli a livello macchina dovrebbero includere coperture isolate sulle superfici calde, protezioni intorno alla zona ugello, design dell’ugello antigoccia ed etichette visibili di alta temperatura sul fusore e sui tratti di tubo. Il percorso dei tubi dovrebbe evitare schiacciamenti, abrasione e passaggio pedonale, e i raccordi vanno controllati per perdite durante la manutenzione programmata. La scheda dati di sicurezza del fornitore dell’adesivo deve essere tenuta in sito, insieme alla procedura di primo soccorso per ustioni da adesivo caldo: raffreddare la zona con acqua corrente, non staccare l’adesivo dalla pelle, e consultare un medico per ustioni serie. Gli operatori che lavorano vicino al fusore devono indossare guanti resistenti al caldo e protezione oculare; maniche larghe e gioielli vanno tenuti lontano dagli ugelli.
Durante spegnimento e pulizia, conta una sequenza definita di spurgo e raffreddamento: la pressione va rilasciata prima di lavorare su tubi o ugelli, e nessuno deve aprire un sistema caldo. I fumi dell’adesivo riscaldato vanno valutati contro i dati del fornitore; dove la ventilazione è scarsa, un’estrazione localizzata sopra la zona ugello impedisce che fumi di adesivo e polvere di cartone si accumulino nella zona respiratoria. L’accumulo di colla su protezioni, nastri e sensori va rimosso secondo il piano di manutenzione così non diventa un rischio di incendio o inceppamento.
Rumore, alimentazione d’aria e fustelle espulse
L’aria compressa aziona i cilindri di presa, piegatura e compressione, e una linea aria che perde o allentata può frustare sotto pressione. La macchina dovrebbe avere un’alimentazione aria isolabile con valvole bloccabile, filtro e regolatore, e i tubi vanno assicurati così il movimento non sfrega contro i bordi del telaio. Gli scarichi vanno orientati lontano dalle posizioni operatore e dalle zone dove si accumula polvere di cartone. Il requisito di pressione dell’aria, tipicamente intorno a 0,5–0,7 MPa, va dichiarato sul manuale così un’alimentazione sottodimensionata o contaminata non causa cicli irregolari.
Il rumore su una formatrice viene da cilindri in ciclo, pompa o generatore del vuoto, nastri e separazione fustelle. Dove il livello misurato supera la soglia di esposizione locale, è richiesta la protezione uditiva e la macchina va riesaminata per la riduzione del rumore alla fonte: scarichi silenziati, protezioni smortizzate e montaggio della pompa isolato. Fustelle espulse o prese doppie possono lasciare pezzi di cartone volare dalla zona di alimentazione; ritegno fustella, spazzole di separazione o coltelli d’aria e un’apertura di alimentazione protetta riducono questo rischio, e gli operatori devono stare fuori dal lato alimentazione durante il ciclo.
Cartone ondulato, nastro e adesivo idonei al contatto alimentare
Quando il prodotto confezionato è alimento, bevanda, farmaco o un bene di consumo che può toccare l’esterno del cartone, i materiali di confezionamento stessi rientrano nelle regole di contatto alimentare anche se il cartone siede fuori dal pacco primario. Cartone ondulato, nastro di chiusura, adesivo hot-melt e ogni rivestimento stampato vanno valutati per l’uso previsto, e il fornitore dovrebbe fornire dichiarazioni di conformità o dichiarazioni di contatto alimentare dove richiesto.
- Quadro UE: il Regolamento (CE) n. 1935/2004 copre materiali e articoli destinati a contatto con alimenti, inclusi componenti di carta e cartone; misure specifiche e limiti di migrazione si applicano a certi materiali. Conferma se il cartone e l’adesivo soddisfano le misure applicabili al prodotto.
- Quadro USA: le regole FDA sulle sostanze a contatto alimentare del 21 CFR governano adesivi, rivestimenti e componenti di carta che possono contattare l’alimento; verifica lo stato dell’ingrediente e ogni autorizzazione richiesta per l’uso di confezionamento previsto.
- Carta e cartone: le grammature di fibra riciclata possono portare limitazioni a seconda dell’alimento e della barriera tra pacco e cartone; conferma composizione del cartone, contenuto di amido o colla, e se polvere o fibre potrebbero trasferirsi su prodotto o superfici di confezionamento.
- Adesivi e nastri: le formulazioni hot-melt, il nastro autoadesivo e ogni primer del nastro devono combaciare con lo status di contatto alimentare della linea; residui di adesivo, filamenti e gocce dell’ugello vanno puliti così non contattano prodotto o confezione finita.
La progettazione igienica segue la stessa logica delle protezioni: le superfici devono essere lavabili, l’umidità non deve accumularsi negli angoli morti, e gli involucri devono resistere al lavaggio dove l’impianto viene risciacquato regolarmente. Il grado IP dell’involucro secondo EN 60204-1 deve combaciare con la frequenza di lavaggio; una macchina da magazzino a secco necessita di meno protezione dalla corrosione di una in uno stabilimento alimentare umido. Polvere e fibre di cartone vanno estratte o rimosse dagli involucri elettrici, tratti di nastro e protezioni secondo il piano di manutenzione, perché l’accumulo influisce sia sulla lavabilità sia sul rischio di incendio.
Documentazione, formazione e ispezione continuativa
Una macchina conforme è supportata da un fascicolo documenti che l’acquirente può usare davvero. Per la fornitura verso UE, il fascicolo tecnico dietro la dichiarazione CE include la valutazione del rischio, il progetto generale della macchina, la descrizione del circuito di comando, i disegni delle protezioni, gli standard applicati e i risultati di prova. Il manuale operativo consegnato dovrebbe coprire uso previsto, pericoli e rischi residui, installazione, collegamento elettrico e pneumatico, cambio formato, risposta ai guasti, manutenzione programmata, sostituzione delle parti di usura e il programma di lubrificazione. Gli schemi elettrici e pneumatici dovrebbero accompagnare il manuale, insieme alla lista parti di ricambio e alla fonte delle parti di usura.
La formazione dell’operatore dovrebbe coprire la disposizione comandi, caricamento sicuro delle fustelle, significato degli interblocchi, risposta all’arresto di emergenza, procedura di sblocco inceppamento, requisiti DPI e la regola che le protezioni restano chiuse durante la produzione. Il personale di manutenzione necessita delle procedure di lockout/tagout per i lavori di servizio: isolare alimentazione elettrica e pneumatica prima di aprire i pannelli o raggiungere le stazioni. Un programma di ispezione periodica dovrebbe controllare elementi di fissaggio delle protezioni, funzione degli interblocchi, circuito di arresto di emergenza, condizione di tubi e ugelli, usura di nastri e ventose, e l’integrità delle etichette di avvertimento. Tieni un log di guasti, interventi e sostituzioni così gli arresti ricorrenti possono essere riesaminati contro la valutazione del rischio.
Esempio guidato di valutazione del rischio
Per mostrare come gli standard si applicano in pratica, prendi uno scenario comune di formatrice: un operatore che carica fustelle e osserva il ciclo davanti a una macchina a nastro a velocità media. L’identificazione dei pericoli elenca i contatti possibili: dita tra bordi della fustella all’alimentazione, mano dentro il telaio di formatura durante un inceppamento, contatto con la testa nastro, e un oggetto sfuso attirato verso il nastro di scarico. Per ciascuno, il rischio è classificato per gravità ed esposizione, poi ridotto nella sequenza standard: eliminare il pericolo per primo, poi applicare protezioni e comandi, infine aggiungere informazioni e formazione.
Per l’apertura di alimentazione, l’eliminazione non è possibile perché le fustelle devono entrare nella macchina, quindi il progetto passa alle protezioni: un’apertura di alimentazione ristretta dimensionata così una mano non può raggiungere il punto di presa, un fermo di ritegno fustella e spazzole di separazione o coltelli d’aria. Un pannello interbloccato copre l’accesso posteriore alla sezione di formatura. Per lo sblocco inceppamento, il manuale definisce arresto, isolamento e lockout prima che una mano entri nel telaio, e un jog a mantenimento permette all’operatore di alimentare una fustella di prova senza ciclo continuo. I rischi residui che restano dopo queste misure, come sostare vicino al lato alimentazione quando le fustelle si separano, sono registrati sul manuale come istruzioni per l’operatore. Lo stesso percorso va ripetuto per la configurazione a colla, dove l’ugello hot-melt e il fusore aggiungono una conseguenza di ustione che cambia la classe di gravità di qualsiasi pericolo di raggiungimento.
Due controlli portano la valutazione del rischio nell’operatività quotidiana. Primo, ogni protezione e interblocco elencati nella proposta devono essere presenti sulla macchina consegnata, e ogni dispositivo di sicurezza va provato durante la messa in servizio: apri ogni pannello e conferma che la macchina si ferma, aziona la barriera fotoelettrica e conferma che il ciclo si interrompe, premi ogni arresto di emergenza e verifica che il circuito cada, poi riavvia solo attraverso il comando di ripristino. Secondo, il riesame del rischio sul sito dovrebbe considerare combinazioni che il fornitore non poteva conoscere: passaggio di linea, visitatori che oltrepassano la macchina, accesso di manutenzione dall’alto e interfacce con apparecchiature vicine. Queste condizioni locali possono richiedere barriere extra, segnatura del pavimento o segnaletica anche quando la macchina stessa soddisfa il proprio standard di progetto.
Rischi residui e posizioni di lavoro sicure
Nessuna protezione rimuove ogni rischio, e il manuale dovrebbe dichiarare i rischi residui in modo chiaro. Su una formatrice questi comprendono in genere la necessità di stare fuori dall’apertura di alimentazione durante il ciclo, il requisito di isolare l’energia prima del servizio, i DPI previsti vicino al sistema a colla, e l’istruzione di non raggiungere dietro le protezioni per sbloccare un nastro lento o una falda piegata male. Gli operatori dovrebbero essere posizionati dove possono osservare l’HMI e la stazione di formatura senza inclinarsi in un pericolo, e le attività di routine come rifornire fustelle o nastro dovrebbero essere progettate attorno a una posizione stabile e accesso a due mani dove possibile.
Anche l’igiene dello spazio alimenta la sicurezza. Scarti di cartone, filamenti di adesivo e code di nastro si accumulano intorno ad alimentazione e scarico; sono pericoli di scivolamento e inciampo, e possono essere attirati in nastri o sensori. Un’area libera intorno alla macchina, pulizia programmata e un bidone dei rifiuti definito mantengono la zona di lavoro utilizzabile e riducono la tentazione di raggiungere dentro una stazione in moto per liberare un piccolo inceppamento. Le protezioni vanno pulite così i pannelli ambra restano abbastanza trasparenti da ispezionare visivamente il ciclo, e le etichette vanno sostituite se sbiadiscono o si staccano così gli avvertimenti restano leggibili.
Punti critici comuni di conformità sulle macchine per il confezionamento
| Punto critico | Perché non supera | Cosa controllare nella proposta |
|---|---|---|
| Protezioni legate con nastro o aperte per comodità | Rimuove la barriera fisica tra operatore e punti di presa; annulla la riduzione del rischio integrata nel progetto | Progetto interblocco, montaggio interruttore antitamper, regola manuale per il ripristino della protezione dopo il servizio |
| Interblocco bypassato o cortocircuitato durante la diagnosi guasti | Circuito di sicurezza disabilitato; la macchina riparte con accesso aperto, il guasto di sistema di comando più serio | Comando a chiave del bypass, override registrato, monitoraggio del circuito di sicurezza secondo 13849-1 |
| Arresti di emergenza mancanti o mal posizionati | L’operatore non può fermare il movimento rapidamente dalla posizione di lavoro; l’arresto fa affidamento su un circuito non di sicurezza | Disposizione arresti secondo 13850, relè o controllore di sicurezza, raggiungibilità da entrambi i lati |
| Superfici calde non etichettate o non protette | Fusore, tubi e ugelli raggiungono temperatura di ustione; il contatto con la goccia causa lesione | Coperture isolate, protezioni ugello, etichette temperatura, procedura di spurgo, SDS in sito |
| Nessuna valutazione del rischio o dichiarazione fornita | Nessuna prova che i requisiti essenziali siano stati affrontati; la conformità non può essere verificata dopo la consegna | Sintesi fascicolo tecnico, dichiarazione di conformità, elenco standard, manuale e schemi |
| Costruzione lavabile non specificata | Involucri e materiali corrodono in ambienti alimentari o chimici umidi; polvere e umidità si accumulano | Grado IP secondo 60204-1, costruzione in acciaio inox o protetta, design di superfici lavabili |
| Materiali a contatto alimentare non documentati | Cartone, nastro o adesivo possono non adattarsi al confezionamento alimentare o farmaceutico; migrazione e conformità non verificate | Dichiarazioni di contatto alimentare, dichiarazioni di adesivo e cartone abbinate a prodotto e mercato |
Checklist di sicurezza pre-acquisto
- Mercato di destinazione confermato: dichiarazione macchine UE, riferimenti OSHA/ANSI, o regole locali applicabili all’impianto.
- Zone di pericolo mappate sul lay-out della macchina: magazzino, presa, formatura, piegatura, chiusura e scarico.
- Pacchetto protezioni elencato: protezioni fisse, protezioni mobili interbloccate, barriere fotoelettriche o altri dispositivi di protezione.
- Circuito di sicurezza descritto: controllore o relè di sicurezza, livello di prestazione o SIL, cablaggio arresti di emergenza e interblocchi.
- Comportamento di riavvio e ripristino definito: ripristino deliberato sull’HMI, nessuna ripresa automatica, comando a mantenimento in impostazione.
- Controlli hot-melt affrontati: isolamento, protezioni ugello, etichette, sequenza di spurgo, DPI, SDS ed estrazione fumi dove necessario.
- Materiali a contatto alimentare esaminati per il prodotto: cartone, nastro, adesivo, rivestimenti stampati e dichiarazioni.
- Documentazione richiesta: valutazione del rischio, dichiarazione, manuale, schemi, lista ricambi, piano di formazione.
- Piano di ispezione e manutenzione incluso per protezioni, interblocchi, arresti di emergenza, ventose, nastri e sistema a colla.
- Preparazione sito confermata: sezionatore, alimentazione aria, spazio a terra e posizioni di accesso prima dell’installazione.
Come la sicurezza si inserisce nella linea completa
La gamma formatrici di cartoni copre le costruzioni standard e a velocità media citate in questa guida. La formatrice non opera da sola. Consegna i cartoni formati a una stazione di caricamento e poi a una sigillatrice per cartoni o a una macchina sigillatrice per cartoni, e la sezione nastro condivisa porta le proprie protezioni dei punti di morsa e requisiti di arresto. Su una linea di confezionamento integrata, i circuiti di sicurezza si collegano spesso tra le stazioni, quindi interblocchi, arresti di emergenza e logica di ripristino della formatrice devono essere compatibili con il sistema di comando di linea invece di essere cablati come ripensamento. Lunghezze e transizioni dei nastri sono trattate nella gamma nastri trasportatori, e i riferimenti di costruzione della macchina e le certificazioni sono riassunti nella sezione certificazioni e brevetti.
Per la meccanica dietro questi comandi di sicurezza, vedi come funziona la formatrice automatica attraverso presa, formatura, piegatura falde e chiusura, e confronta i tre metodi di chiusura di fondo nel confronto autobloccante, nastro e colla. La panoramica apparecchiatura lato marca è nella presentazione della formatrice SunAura con colla hot-melt, e le implicazioni di budget sono sviluppate nell’analisi del costo e del TCO della formatrice. Una volta che la macchina è in funzione, la guida a risoluzione guasti e cambio formato copre la diagnosi guasti e gli intervalli di manutenzione che tengono protezioni e dispositivi di sicurezza operativi. Domande specifiche su protezioni o documentazione possono essere inviate attraverso il punto di contatto indicando mercato di destinazione e tipo di prodotto.
