Tre chiusure di fondo, una sola formatrice: cosa cambia davvero nella scelta
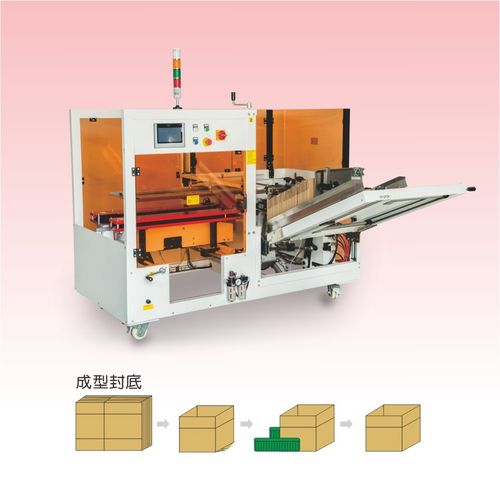
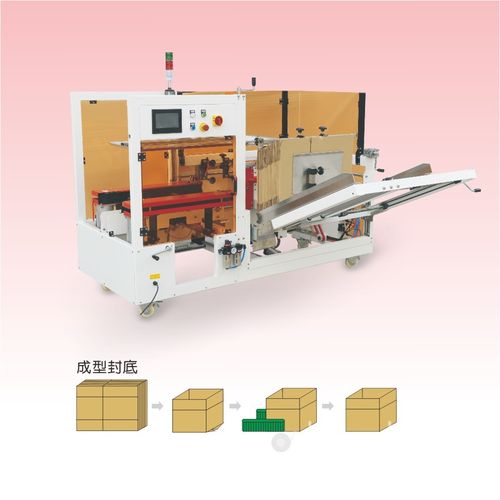
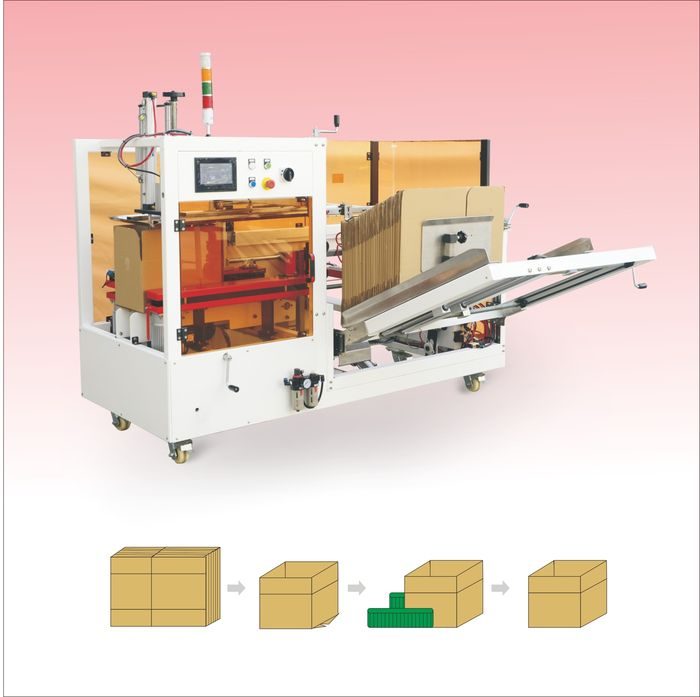
Una formatrice automatica di cartoni preleva una fustella piana in cartone ondulato dal magazzino, la apre a squadro, piega le falde inferiori e sigilla il fondo in modo che il cartone possa essere riempito alla stazione successiva. Il ciclo di formatura è, nelle sue linee generali, simile su tutte le marche; la decisione che separa i preventivi e determina cinque anni di costi di esercizio è il modo in cui quel fondo resta chiuso. Sulle linee produttive reali compaiono tre metodi di chiusura: una fustella autobloccante le cui fessure e linguette si incastrano senza alcun consumabile, una striscia di nastro autoadesivo applicata sul lembo centrale del fondo, e una perlina di adesivo hot-melt depositata sulle falde prima della compressione. Ogni metodo cambia la fustella che puoi acquistare, il consumabile da riordinare ogni settimana, la routine di preriscaldamento e pulizia, la tenuta della chiusura su un cartone pesante o da esportazione, e la fascia di prezzo della macchina stessa.
Questo confronto parte dalla fustella in cartone per arrivare all’esterno: grammatura e formato del cartone per primi, velocità obiettivo seconda, costo dei consumabili per turno terzo, ambiente di linea per ultimo. Non assegna a un metodo una superiorità assoluta. Una fustella autobloccante che va bene per un cartone e-commerce leggero può fallire su una cassa per elettrodomestici a doppia onda; una stazione a colla che sigilla 25 cartoni al minuto in uno stabilimento alimentare può essere un capitale sprecato su una linea che forma 120 cartoni al giorno. L’obiettivo è abbinare la chiusura al cartone, al volume e al requisito di audit, poi scrivere quella scelta nella specifica di acquisto invece di lasciarla al costruttore della macchina.
I numeri usati in questo articolo sono le fasce standard osservate sulla gamma di formatrici SunAura: produzione 8–25 cartoni/min, formato fustella indicativamente 200×150×100 mm fino a 600×400×400 mm a seconda del telaio, capacità magazzino 50–100 fustelle, quattro-otto ventose per testa, aria a 0,6 MPa, e squadratura del fondo mantenuta entro circa ±2 mm su telaio servoazionato o pneumatico guidato. Qualsiasi numero riportato su un depliant va verificato sulla tua fustella e sulla tua velocità sostenuta durante il collaudo di accettazione in fabbrica (FAT).
Come chiude il cartone ciascuna chiusura di fondo
Fondo autobloccante (fustella a fessure o a linguette). La fustella è fustellata con fessure corrispondenti e linguette di blocco lungo le falde inferiori. Quando la formatrice apre il cartone e piega le falde, le linguette passano attraverso le fessure e scattano in un incastro meccanico. Nessun adesivo, nessun nastro, nessuna stazione riscaldata tocca il cartone. La tenuta risiede nella geometria della fustella, quindi la fustellatura deve essere precisa e il cartone abbastanza rigido da trattenere la linguetta sotto carico. Questo metodo è diffuso su cartoni retail più leggeri, fustelle e-commerce e cartoni che devono essere aperti e richiusi senza distruggere la scatola.
Nastro autoadesivo. Una testa nastro svolge un rotolo di nastro da imballaggio sul lembo centrale dove si incontrano le due falde maggiori inferiori; un rullo di pressione adagia il nastro sul cartone e un taglierino recide la striscia dopo il passaggio del cartone. Le larghezze del nastro vanno da 48 a 72 mm, con 50 mm standard sui cartoni medi; nastri più larghi sono previsti per cartoni pesanti o ruvidi. Il nastro è la scelta flessibile di base: la stazione è semplice, non c’è preriscaldamento e il cambio di larghezza del nastro è una regolazione della testa, non un intervento di assistenza. La tenuta dipende dalla bagnatura del cartone da parte dell’adesivo del nastro, aspetto che conta su cartone patinato, polveroso o freddo.
Colla hot-melt. Un fusore riscaldato mantiene l’adesivo a 150–180 °C; i tubi lo portano a uno o due ugelli sopra la stazione falde, e le perline vengono depositate sulle facce interne delle falde inferiori. Il cartone viene mantenuto in compressione mentre l’adesivo bagna il cartone e indurisce, in genere entro uno o due secondi a temperatura di esercizio. La colla crea un legame sulla sovrapposizione delle falde piuttosto che una striscia su un solo lembo, il che dà un fondo saldo su cartoni a doppia onda e carichi. Il compromesso è un periodo di preriscaldamento all’inizio del turno, cura di ugelli e tubi, e un adesivo che deve essere abbinato al cartone e alla temperatura ambiente.
La fustella e la grammatura del cartone definiscono i vincoli rigidi
Prima di confrontare i consumabili, elenca ogni fustella che la linea dovrà lavorare: cartone più piccolo e più grande, onda singola o doppia, grammatura del cartone, se l’esterno è patinato o prestampato, e come vengono stoccate le fustelle. Il telaio di formatura copre un intervallo di fustelle dichiarato, di solito entro un rapporto 2:1 sulla lunghezza della fustella; un cartone al limite dell’intervallo lavora più lentamente, usura le guide ed è il primo a essere scartato. Fustelle deformate o umide causano mancate prese a vuoto con qualsiasi metodo, quindi immagazzinare le fustelle piane e asciutte è una precondizione per una formatura coerente, non un problema a parte della macchina.
La rigidità del cartone decide se una linguetta autobloccante può tenere. L’onda B o C leggera a onda singola lavora con la geometria a linguette; il cartone rigido a doppia onda fa saltare le linguette fuori dalle fessure e le fessure di fustellatura possono strapparsi sotto il carico di bloccaggio della linguetta. Il cartone patinato o pesantemente stampato cambia il lato del nastro: l’adesivo del nastro ha bisogno di una superficie pulita e porosa per bagnare, e un liner lucido o polveroso può lasciare una striscia di nastro che si stacca sul bordo. La colla hot-melt lega bene sulla maggior parte delle facce ondulate, ma richiede che la grammatura dell’adesivo sia abbinata al materiale patinato e alle condizioni di cella frigorifera, dove una grammatura sbagliata indurisce in modo fragile.
Il peso del cartone e il ciclo di trasporto contano tanto quanto il tipo di cartone. Un cartone con alcune confezioni retail si muove su un breve percorso su pallet; una cassa di elettrodomestici, piastrelle o merci imbottigliate passa per impilaggio, carico in container e movimentazione rude. La chiusura di fondo sul cartone carico deve trattenere il contenuto attraverso quel ciclo, e il metodo che sembra più economico su una fustella vuota può essere quello che si apre sul pallet. Se la linea spedisce container da esportazione o impila i cartoni in alto, specifica la chiusura in base al peso a carico e alla prova di caduta o compressione richiesta dal rivenditore o dallo spedizioniere.
Comportamento della chiusura sotto carico: cosa mette a nudo il ciclo di trasporto
Una chiusura di fondo che supera un controllo da cartone vuoto può fallire dopo che il cartone è stato riempito. Il carico rilevante non è il peso proprio della falda ma la colonna di prodotto che preme sul fondo, più le vibrazioni di transito e la compressione dell’impilaggio. Il nastro tiene con una striscia sul lembo centrale; se il liner si separa sotto vibrazione, la striscia si solleva da un bordo e la chiusura si apre anche se l’adesivo non ha ceduto. La colla lega sulla sovrapposizione tra falde, quindi il carico si distribuisce su un giunto più ampio e il legame cede solo se l’adesivo stesso si crepa o il cartone si strappa. L’incastro a linguetta tiene meccanicamente, ma linguetta e fessura sono elementi piccoli e su una cassa pesante il carico si concentra sul bordo della fessura, dove il cartone segna più facilmente.
Le prove di caduta e di impilaggio sono il modo onesto per confrontare i metodi su un carico reale. Chiedi al fornitore di formare la tua fustella, riempirla al peso obiettivo e registrare come si comporta ciascuna chiusura a un’altezza di impilaggio definita e a un breve ciclo di vibrazione o caduta. Una dimostrazione a secco su scatola vuota mostra solo che la macchina si muove; non mostra se il fondo sopravvive al percorso. Se il rivenditore o lo spedizioniere pubblica un protocollo di prova, consegnalo al fornitore prima del FAT in modo che i criteri di accettazione siano scritti in numeri anziché in un controllo visivo.
Il comportamento di riapertura è l’altro lato della questione del carico. Un fondo incollato è un legame permanente: aprire il cartone significa tagliare il giunto o strappare una falda, aspetto che conta se il cartone torna in magazzino per il reimballaggio. Il nastro si stacca e può essere rinnovato con una striscia nuova, e una linguetta autobloccante si rilascia senza distruggere la scatola. Dove lo stesso cartone cicla tra magazzino e cliente, la possibilità di riaprire pulito può pesare più di un piccolo vantaggio di tenuta, e il metodo di chiusura va scelto in base a quel ciclo piuttosto che alla spedizione singola più pesante.
Tabella di confronto: autobloccante, nastro e hot-melt a confronto
| Criterio | Fondo autobloccante | Nastro autoadesivo | Colla hot-melt |
|---|---|---|---|
| Come si chiude il fondo | Linguette fustellate passano nelle fessure e si incastrano meccanicamente | La striscia di nastro copre il lembo centrale e viene pressata sul cartone | Perline di adesivo sulle falde, cartone tenuto in compressione durante l’indurimento |
| Consumabile per cartone | Nessuno sulla macchina; l’incastro fa parte della fustella | Rotolo di nastro, larghezza 48–72 mm (50 mm standard) | Adesivo hot-melt, circa 8–20 g per cartone a seconda dello schema di perlina |
| Posizione del costo consumabili | Nessun riordino sulla macchina; la fustellatura aggiunge costo per scatola | Moderato per cartone; il costo segue il prezzo del nastro e i metri usati | Il più basso per cartone a volume elevato; adesivo prezzo a peso |
| Produzione tipica della formatrice | 8–18 cartoni/min su fustelle leggere; limitata dalla rigidità della fustella | 8–20 cartoni/min sui telai standard | 15–25 cartoni/min sulle linee a volume elevato |
| Tenuta su cartoni carichi | Moderata; le linguette possono fuoriuscire su cartone rigido o pesante | Buona per carichi normali; rischio di distacco sul bordo su cartone patinato o freddo | Elevata sulla sovrapposizione delle falde; adatta a doppia onda e casse da esportazione |
| Riapertura e richiusura | Si apre senza distruggere la scatola; può essere riincastrata | Si stacca; si richiude con nastro nuovo | Da tagliare o forzare; il legame è più difficile da riaprire pulito |
| Requisiti di fustella | Fustella fustellata speciale; precisione di fessure e linguette critica | Fustella RSC standard; faccia compatibile col nastro | Fustella RSC standard; adesivo abbinato alla grammatura del cartone |
| Preriscaldamento all’inizio del turno | Nessuno | Nessuno | Preriscaldamento del fusore, in genere 10–25 minuti a seconda del volume del serbatoio |
| Sensibilità ambientale | La deformazione del cartone influisce sulla vestibilità della linguetta | Cartone freddo, polveroso o patinato indebolisce l’adesione | Temperatura ambiente e umidità del cartone influiscono sul tempo di indurimento; l’ugello può otturarsi |
| Pulizia e rischio di colature | Nessun residuo | Residuo di adesivo su rulli e taglierino | Adesivo fuso gocciola; servono vaschetta di raccolta e pulizia dell’ugello |
| Cambio formato | Regolazione guide; la fustellatura della fustella cambia con il formato | Regolazione guide e larghezza nastro, spesso 10–20 min | Regolazione guide più impostazione dello schema di perlina; 15–25 min su molti telai |
| Posizione di prezzo della macchina | Telaio di formatura standard; nessun sovrapprezzo della stazione di chiusura | Telaio standard più testa nastro; fascia d’ingresso media | Telaio più fusore, tubi e ugelli; fascia di prezzo alta |
| Limite principale | Non adatta a cartoni pesanti, rigidi o fuori misura | La qualità della chiusura dipende dalla faccia del cartone e dalla temperatura | Preriscaldamento, scorta di adesivo e manutenzione dell’ugello |
| Miglior abbinamento | Fustelle retail e-commerce leggere che si riaprono facilmente | Linee generiche, condizioni di cartone miste, funzionamento semplice | Cartoni a volume elevato, carichi o da esportazione dove conta la tenuta della chiusura |
Velocità e come la stazione di chiusura influisce sul tempo di ciclo
Le formatrici di questa gamma lavorano a 8–25 cartoni al minuto, il che corrisponde a un ciclo di circa 2,4–7,5 secondi per cartone. I movimenti di formatura, piegatura e scarico condividono quel ciclo; la stazione di chiusura aggiunge il proprio passaggio al suo interno. La sigillatura a nastro aggiunge un breve movimento di pressione e taglio senza sosta, quindi un telaio a nastro tiene il passo su tutta la gamma standard. La chiusura a colla aggiunge una breve sosta in compressione mentre la perlina indurisce, ed è per questo che i telai a colla sono di norma specificati all’estremità superiore della fascia di produzione dove il volume di linea giustifica la stazione. La formatura autobloccante non ha passaggio consumabile, ma la fustella stessa deve alimentarsi e aprirsi pulita, e le fustelle leggere che si piegano sotto le ventose rallentano il ciclo più di qualsiasi testa di chiusura.
La velocità di testa riportata su un depliant è misurata sul cartone più favorevole della gamma. Una fustella grande a doppia onda impiega più tempo ad aprirsi e piegarsi; una fustella piccola può far scattare i sensori se il telaio è dimensionato troppo grande. Dimensiona la macchina sulle tue dimensioni e al 70–80% della velocità dichiarata su un turno, lasciando margine per interruzioni di alimentazione e cambi formato. Le stazioni a monte e a valle devono accettare la stessa velocità: una formatrice che va più veloce del confezionatore o della sigillatrice a valle crea una coda, poi tempo fermo, e la linea perde per squilibrio più di quanto la macchina guadagni in velocità di picco.
Costo dei consumabili: quanto costa ogni metodo su un turno e su un anno
L’acquisto della macchina è il costo visibile; in cinque anni consumabili, manodopera di cambio formato e fermi per parti usurate di solito lo superano. Fai il confronto dei consumabili per cartone prima di guardare il prezzo del telaio. Per il nastro, annota larghezza del rotolo, metri usati per cartone, lunghezza del rotolo e prezzo consegnato, poi dividi: una striscia di nastro da 50 mm su una sovrapposizione di falda di 400 mm usa circa 0,4–0,5 m di nastro per fondo. Per la colla, pesa il consumo di adesivo su una prova di campione e converti i grammi per cartone in peso ogni mille cartoni, poi valuta l’adesivo al chilogrammo. Per l’autobloccante non c’è consumabile sulla macchina, ma la fustella fustellata costa più di una fustella RSC standard, e quel premio per scatola si ripete su ogni cartone.
Lo schema di pareggio è coerente negli stabilimenti. A volume giornaliero basso, la formatura manuale o una stazione a nastro semplice tengono bassa l’esborso di cassa, e la scorta di adesivo e la stazione riscaldata non si ammortizzano. A volume elevato su fustella stabile, la colla per cartone scende sotto il nastro per cartone perché l’adesivo pesa poco e colma la sovrapposizione con una perlina piccola. L’autobloccante evita entrambi i consumabili ma sposta il costo nella fustellatura del fornitore della fustella, il che ha senso solo quando la specifica del cartone già prevede una fustella speciale. Confronta il totale quinquennale: macchina, trasporto, installazione, consumabili, energia e aria, parti di ricambio e manodopera che la stazione elimina. Una macchina che risparmia un dollaro sull’acquisto ma usa più consumabile per cartone su due turni al giorno invertirà quel risparmio entro il periodo di garanzia.
Energia e aria sono voci minori ma reali. Un telaio a nastro assorbe circa 2–4 kW; un telaio a colla aggiunge il carico del riscaldatore del fusore e assorbe in genere 3–6 kW. L’aria compressa muove i bracci piegatori e le valvole a 0,6 MPa, con una portata d’aria libera intorno a 0,3–0,4 m³/min su un telaio standard; l’aria asciutta conta, perché l’umidità nell’alimentazione blocca le valvole e usura i cilindri. Le linee a colla portano anche un piccolo carico termico di standby fuori dagli orari di produzione, quindi verifica come il fusore va in standby o si spegne tra i turni.
La disponibilità del consumabile appartiene al confronto, non a un ripensamento finale. Rotoli di nastro e granuli o bacchette di adesivo vengono riordinati per tutta la vita della macchina, e una grammatura non reperibile localmente trasforma una breve interruzione di fornitura in un fermo linea. Verifica presso il distributore locale la larghezza del nastro e la grammatura di adesivo che il tuo cartone richiede, e conferma che il fornitore abbini la grammatura scritta nella specifica invece di sostituire un articolo generico sul prezzo. Per le fustelle autobloccanti, la dipendenza si sposta sul fornitore del cartone: fessure e linguette di fustellatura devono mantenere la tolleranza su ripetute tirature, quindi la fonte della fustella e la sua attrezzatura contano tanto quanto la macchina.
Quadro decisionale: scegli la chiusura in quest’ordine
- Elenca ogni fustella: dimensioni, onda, grammatura del cartone, onda singola o doppia, patinata o stampata, e condizione di stoccaggio. Sia l’intervallo del telaio sia il metodo di chiusura devono coprire gli estremi, non la media.
- Registra il peso del cartone a carico e il ciclo di trasporto: brevi percorsi interni, impilaggio su pallet, carico in container da esportazione o movimentazione rude. Un trasporto più pesante e rude spinge la scelta verso la colla e lontano dall’incastro a linguetta.
- Dichiara la velocità sostenuta e lo schema turni. Sotto i circa 400 cartoni al giorno, la formatura a mano o una stazione a nastro semplice restano razionali; oltre, una formatrice elimina una persona a tempo pieno e il metodo di chiusura può essere dimensionato al volume.
- Verifica la faccia del cartone rispetto alla chiusura. Cartone patinato, lucido, polveroso o freddo indebolisce il nastro; conferma la grammatura dell’adesivo per la colla; conferma la precisione di fustellatura per l’autobloccante.
- Decidi se il cartone deve essere riaperto. Resi retail, confezioni ricaricabili e scatole per kit favoriscono una chiusura che si apre senza distruzione; le casse di spedizione che restano chiuse favoriscono un legame permanente.
- Abbina la stazione alle apparecchiature a valle. La chiusura superiore è di norma una sigillatrice per cartoni separata; conferma altezza del nastro, passo e segnali usati dalla linea prima di bloccare la configurazione della formatrice.
- Chiedi al fornitore dell’adesivo o del nastro di confermare per iscritto la compatibilità con il tuo cartone e la temperatura ambiente, invece di fare affidamento su una grammatura generica.
Profili di scenario: quale chiusura si adatta a quale stabilimento
Evasione retail leggera ed e-commerce. Fustelle leggere a onda singola, molti formati, cartoni aperti per il picking o i resi. La soluzione usuale è una fustella autobloccante o una formatrice a nastro. La priorità è il cambio formato rapido tra taglie e una chiusura che non distrugga il cartone; la sosta della colla e la cura dell’ugello aggiungono un costo che un centro multi-SKU non recupera. Dove taglie casuali incontrano un magazzino fisso, quella scelta di formato è una questione di pianificazione separata trattata nel confronto esistente tra formato casuale e formato fisso.
Linee alimentari e bevande a volume elevato. Fustelle regolari per due o tre turni, cartoni con liquido o alimento confezionato, pulizia soggetta a audit. La colla è diffusa qui quando il volume la giustifica, perché la perlina sigilla la sovrapposizione e la stazione lavora a 15–25 cartoni/min; il nastro resta la scelta dove la linea cambia spesso condizione di cartone o dove il residuo di adesivo in una sala lavabile è un problema. Le dichiarazioni di contatto alimentare e la finitura lavabile sono specificate insieme al metodo di chiusura.
Casse industriali pesanti e da esportazione. Cartone a doppia onda, cartoni carichi, impilaggio in container e trasporto rude. L’incastro a linguetta è l’anello debole sul cartone rigido; il nastro può staccarsi sul bordo del lembo sotto vibrazione; l’hot-melt sulla sovrapposizione delle falde è la scelta predefinita per questo profilo. Il telaio pesante usa ventose più grandi e bracci piegatori più resistenti, e la grammatura dell’adesivo è selezionata per il carico e il clima.
Ambienti freddi, umidi o polverosi. L’adesivo del nastro perde presa sul cartone freddo o umido; la grammatura della colla deve restare flessibile a bassa temperatura; entrambi i metodi necessitano di protezioni e componenti elettrici adatti al livello di lavaggio o polvere. Una fustella autobloccante evita entrambi gli adesivi ma dipende da un cartone che resta piano e asciutto, cosa difficile da garantire in una sala umida.
Catalogo ad alta miscela, basso volume. Molte taglie di cartone, tirature brevi, cambi formato frequenti. Un fusore dedicato si ripaga solo quando una fustella corre abbastanza a lungo da assorbire preriscaldamento e pulizia. Per l’alta miscela, un telaio flessibile a nastro con memoria ricette e guide a cambio rapido di norma dà il costo quinquennale inferiore, anche se il consumabile per cartone sulla carta sembra più alto.
Errori comuni di selezione e come evitarli
Scegliere la chiusura solo sul prezzo della macchina. La testa nastro costa meno di un fusore all’acquisto, ma una linea a volume elevato può spendere la differenza tra adesivo e nastro entro un anno. Calcola il consumabile per cartone prima di confrontare i prezzi del telaio, e includi nel lato colla l’energia e il tempo di preriscaldamento del fusore.
Specificare l’incastro a linguetta per un cartone a doppia onda carico. Fessure e linguette lavorano su cartone leggero e abbastanza rigido; su cartone per casse pesanti le linguette saltano fuori e le fessure si strappano. Se la fustella è a doppia onda o il cartone porta un carico pesante, valuta nastro o colla e tieni l’autobloccante per la gamma più leggera.
Ignorare la patinatura del cartone e la temperatura ambiente. Un nastro che lega sul liner semplice fallisce su materiale patinato lucido; un adesivo che indurisce fragile in cella fredda si flette quando il cartone si piega. Ottieni la compatibilità scritta dal fornitore del consumabile per il tuo cartone e la tua temperatura di lavoro più bassa prima dell’ordine.
Acquistare il telaio a velocità massima per una tiratura breve. Una macchina a colla da 25 cartoni/min tenuta a 8 cartoni/min su una linea a basso volume porta il carico di standby del fusore, la manutenzione degli ugelli e l’ingombro maggiore senza recuperare il costo. Dimensiona la produzione sull’obiettivo sostenuto e riserva la fascia alta alle linee che ci lavorano davvero.
Lasciare la specifica della fustella al costruttore della macchina. La fustellatura per le fustelle autobloccanti e la grammatura del cartone per nastro o colla si decidono a monte. Invia disegni e una fustella di campione con la richiesta in modo che la chiusura possa essere validata sul cartone reale durante il FAT, invece di scoprire un problema di alimentazione o distacco della chiusura dopo l’installazione.
Cosa portare al preventivo
Un confronto preciso richiede gli stessi dati per ogni fornitore: fustella più piccola e più grande con onda e grammatura, peso del cartone a carico, cartoni/min sostenuti e schema turni, numero di formati e frequenza di cambio formato, condizione della faccia del cartone e stoccaggio, ambiente di lavoro (asciutto, umido, freddo, polveroso), se i cartoni devono riaprirsi, e le specifiche di sigillatrice e nastro a valle. Con questi dati, il preventivo può abbinare intervallo del telaio, stazione di chiusura e grammatura del consumabile all’applicazione reale. L’attuale gamma di formatrici di cartoni mostra i telai disponibili: la formatrice di cartoni standard per fustelle regolari a onda singola, la formatrice pesante per cartoni grandi e a doppia onda, la formatrice a velocità media da 15–20 scatole/min, la formatrice con colla hot-melt per fondi senza nastro, e la formatrice tipo chiodo per formatura e chiusura del fondo dove è prevista una chiusura meccanica del fondo.
Per la meccanica dietro il ciclo di formatura, vedi la guida tecnica su come funziona una formatrice automatica di cartoni, dalla presa fustella alla chiusura del fondo. La nuova linea a colla è descritta nella nota di lancio della formatrice SunAura con colla hot-melt. I team acquisti che definiscono la spesa quinquennale dovrebbero leggere l’analisi del costo e del TCO della formatrice, e chi progetta protezioni o conformità dovrebbe consultare la guida a sicurezza della formatrice e protezioni CE. Per i guasti di tutti i giorni, l’usura delle ventose e i cambi formato, la guida a risoluzione guasti e cambio formato copre il lato manutenzione.
Le apparecchiature correlate siedono accanto alla formatrice nella linea: le sigillatrici per cartoni chiudono la sommità dopo il riempimento, le macchine sigillatrici per cartoni gestiscono cartoni più piccoli, le reggiatrici bloccano i carichi su pallet, i nastro trasportatori trasferiscono i cartoni tra le stazioni, i pallettizzatori impilano i cartoni riempiti, e una linea di confezionamento completa collega le stazioni. Invia campioni di fustella, velocità obiettivo e peso a carico attraverso il punto di contatto per una configurazione abbinata all’applicazione; la sezione certificazioni e brevetti elenca la documentazione di conformità disponibile con la macchina.
