Da dove viene il fermo macchina di una formatrice
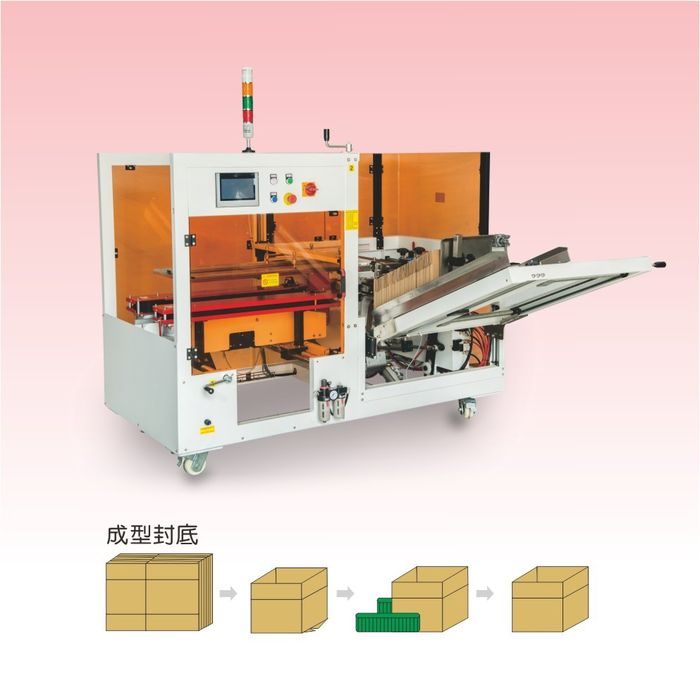
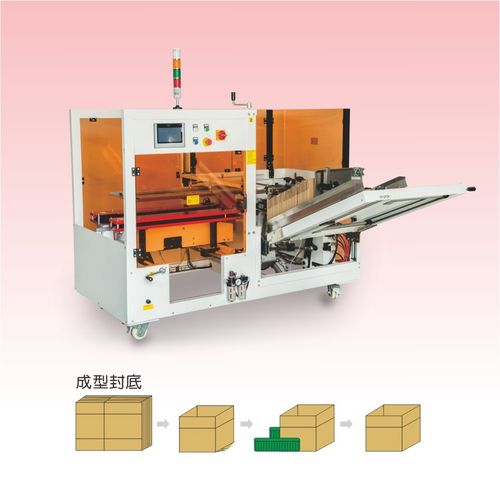
Una formatrice trascorre il proprio ciclo a prelevare una fustella piana dal magazzino, aprirla a tubo, piegare le falde inferiori e sigillare il fondo prima di spingere il cartone alla stazione di caricamento. Ciascuno di quei movimenti ha una parte di usura o una regolazione che può guastarsi: una ventosa si crepa, un filtro del vuoto si ottura, una molla del piegafalde si indebolisce, un ugello della colla si incrosta, o una guida deriva dall’allineamento. La maggior parte degli arresti non sono rotture misteriose; ripetono un piccolo insieme di guasti che si manifestano sempre allo stesso modo, e si risolvono controllando in ordine la causa probabile invece di andare a prendere la prima parte usurata dal cassetto ricambi.
Questa guida divide la manutenzione della formatrice in tre parti: una tabella di diagnosi guasti per i sintomi che operatori e personale di linea riportano realmente, una procedura passo passo di cambio formato con fasce di tempo realistiche, e un piano di manutenzione preventiva per intervallo. Assume una formatrice inline automatica standard che lavora fustelle RSC o a scatola a intaglio regolare; le configurazioni a hot-melt, a nastro e autobloccanti sono trattate dove i loro guasti di chiusura differiscono. Per l’architettura della macchina dietro questi controlli, la guida su come funziona una formatrice automatica di cartoni percorre in dettaglio presa, formatura a pistone, piegatura falde e chiusura.
Come leggere un guasto sulla linea
Prima di aprire un pannello, registra cosa ti sta dicendo la macchina. Annota il codice guasto sull’HMI, quale stazione si è fermata, se il guasto si ripete su ogni fustella o solo su alcune, e se una taglia di cartone o una grammatura specifica lo innesca. Controlla per primi i segnali più semplici: pressione dell’aria al regolatore, livello del vuoto sul manometro o sull’HMI, temperatura della colla sulle configurazioni a colla, e se una protezione o un interblocco si è aperto durante l’arresto. Un guasto che compare solo dopo un cambio formato di solito punta a una regolazione ereditata dalla taglia precedente; un guasto che compare dopo settimane di funzionamento stabile di solito punta a usura o a un consumabile a fine vita.
Regole di sicurezza chiare valgono per ogni intervento. Ferma il ciclo, isola l’energia elettrica e pneumatica prima di raggiungere una stazione, e non bypassare un interblocco per sbloccare un inceppamento. Sulle configurazioni a colla, segui la sequenza di spurgo e raffreddamento del fusore prima di toccare tubi o ugelli. Rimonta ogni protezione aperta per il servizio prima di riportare la macchina in produzione, e registra guasto e soluzione sul log dei fermi così gli arresti ricorrenti possono essere riesaminati.
Guasti di presa e alimentazione
| Sintomo | Causa probabile | Controllo e rimedio |
|---|---|---|
| Fustella non prelevata; scatta l’allarme vuoto | Ventosa crepata o usurata; superficie di appoggio della ventosa indurita; ventosa disallineata rispetto alla fustella | Ispeziona la ventosa per spaccature, labbra schiacciate o pieghe; sostituisci se usurata. Riposiziona la ventosa sulla faccia della fustella e conferma che altezza e angolo del braccio di presa combaciano con la posizione del magazzino. |
| Vuoto debole o intermittente anche con ventosa integra | Filtro del vuoto otturato; tubo o raccordo che perde; perdita alla pompa o al generatore del vuoto | Pulisci o sostituisci l’elemento filtrante del vuoto; controlla i tubi per crepe e i raccordi per perdite; verifica la portata della pompa contro la specifica della macchina. |
| La fustella cade a metà strada verso la stazione di formatura | Pressione di sollevamento del magazzino troppo bassa; molla della piattaforma o sollevatore pneumatico indeboliti; guida di alimentazione che blocca la pila | Regola la pressione di sollevamento del magazzino alla specifica; ispeziona molla di sollevamento o cilindro pneumatico; libera le guide così la pila sale liberamente senza impuntarsi. |
| Due o più fustelle prelevate insieme | Spazzola di separazione usurata; coltello d’aria debole; calibro del cartone più spesso dell’impostazione di alimentazione; guide troppo larghe | Riposiziona o sostituisci la spazzola di separazione; controlla il flusso del coltello d’aria; verifica lo spessore del cartone contro la gamma della macchina; restringi le guide di alimentazione sulla pila di fustelle. |
| La fustella si inclina uscendo dal magazzino | Fustella arricciata o umida; elettricità statica tra fogli; rulli o guide di alimentazione non in piano | Condiziona il cartone all’umidità dello stabilimento; verifica l’eliminazione statica sul cartone asciutto; livella guide e rulli di alimentazione così la fustella entra dritta. |
Le ventose sono la prima parte di usura da ispezionare su qualsiasi guasto di presa. Una ventosa che appare integra all’esterno può avere un labbro spaccato che perde vuoto sotto carico, quindi sostituisci le ventose a condizione invece di aspettare un guasto totale di presa. Tieni in sito un set corrispondente e annota il conteggio cicli alla sostituzione così la vita della ventosa può essere tracciata sul servizio effettivo della macchina.
Guasti di formatura e squadratura
| Sintomo | Causa probabile | Controllo e rimedio |
|---|---|---|
| Il cartone esce inclinato o non squadrato | Telaio di squadratura fuori regolazione; temporizzazione del pistone fuori asse; nastri laterali che trascinano da un lato; cuscinetti guida usurati | Ricontrolla la squadratura con un squadra o un cartone di riferimento; regola la posizione del telaio e la temporizzazione del pistone; centra il tracciamento del nastro; ispeziona i cuscinetti e sostituisci quelli ruvidi o allentati. |
| Il cartone si inceppa dentro la sezione di formatura | Temporizzazione di piegatura falde impostata male; luce guida troppo stretta; cartone umido o distorto; pressione di compressione troppo alta | Verifica la temporizzazione del piegafalde contro il ciclo; apri la luce guida allo spessore della fustella; controlla umidità e planarità del cartone; riduci la compressione finché il cartone si forma senza impuntarsi. |
| La falda interna o esterna non piega | Temporizzazione della lama piegatrice spostata; molla del piegafalde indebolita o rotta; guasto all’attuatore o al sensore del piegafalde | Allinea la temporizzazione della lama all’avvicinamento della fustella; sostituisci le molle indebolite; prova l’attuatore e controlla il sensore di rilevamento falda per la lente sporca o il collegamento allentato. |
| Il cartone si attorciglia sul nastro di uscita | Tensione del nastro non uniforme; puleggia disallineata; velocità di scarico non abbinata alla velocità di formatura | Uniforma la tensione del nastro; allinea le pulegge; abbina la velocità di uscita alla velocità della stazione così i cartoni non si accodano né trascinano. |
| Il cartone formato si gonfia o collassa sui lati | Grammatura del cartone sotto la rigidità richiesta; gamma di formato al limite della macchina; pressione di formatura insufficiente | Conferma che grammatura e onda del cartone siano adatte al peso del cartone; verifica che la fustella sia entro la gamma L/W/H nominale; aumenta la compressione di formatura entro la specifica. |
I problemi di squadratura che compaiono dopo un cambio formato di solito significano che una guida o un telaio non è stato riportato a specifica; una deriva persistente della squadratura su un solo SKU punta a cuscinetti usurati o un nastro fuori tolleranza. Misura il cartone contro un riferimento prima di ogni regolazione, e documenta l’impostazione una volta che il cartone forma pulito così il prossimo cambio formato parte da un riferimento di base noto.
Guasti di qualità della chiusura
I guasti di chiusura differiscono per metodo di chiusura. Le tabelle sotto separano configurazioni a nastro, a colla hot-melt e fondi autobloccanti, perché lo stesso cartone aperto può avere cause diverse a seconda di come il fondo è chiuso.
Guasti a fondo a nastro
| Sintomo | Causa probabile | Controllo e rimedio |
|---|---|---|
| Il nastro si stacca; il fondo si apre dopo la sigillatura | Nastro disallineato sul lembo; tensione troppo lasca; pressione della piastra di contrasto bassa; larghezza del nastro inadatta al cartone | Centra il nastro sul lembo del fondo; aumenta la tensione alla specifica; alza la compressione della piastra di contrasto; conferma che la larghezza del nastro combaci con la chiusura della falda e la superficie del cartone. |
| Il nastro si piega a increspature o scavalca il lembo | Allineamento del rotolo fuori asse; tensione non uniforme; guida del nastro sporca o appiccicosa | Allinea il rotolo e la guida della testa; bilancia la tensione attraverso la testa; pulisci adesivo accumulato e polvere di cartone dalle superfici di guida. |
| Coda di nastro o estremità filamentosa dopo il taglio | Impostazione del freno fuori asse; lama di taglio opaca o sporca; angolo di uscita della guida sbagliato | Regola il freno del rotolo; ispeziona e pulisci o sostituisci la lama di taglio; controlla l’angolo della guida di uscita contro il manuale. |
| La chiusura fallisce su cartone polveroso o freddo | La superficie del cartone impedisce l’adesione; grammatura del nastro inadatta alle condizioni dello stabilimento | Pulisci la zona di contatto della falda; verifica che l’adesivo del nastro combaci con temperatura e livello di polvere del cartone; rivisita la scelta del metodo di chiusura se il nastro fallisce ripetutamente. |
Guasti a colla hot-melt
| Sintomo | Causa probabile | Controllo e rimedio |
|---|---|---|
| Legame debole; il fondo si apre sotto carico | Perlina troppo sottile o mancante; temperatura di fusione troppo bassa; grammatura dell’adesivo non abbinata; pressione sulle falde insufficiente | Controlla larghezza e schema della perlina sul cartone; conferma che il fusore mantenga la temperatura impostata; verifica la grammatura dell’adesivo per cartone e velocità di linea; alza la pressione di chiusura entro specifica. |
| L’adesivo forma fili o ponti tra cartone e ugello | Temperatura dell’ugello troppo alta; punta dell’ugello sporca o carbonizzata; adesivo degradato per surriscaldamento; perlina troppo pesante | Abbassa la temperatura entro la gamma dell’adesivo; pulisci o sostituisci l’ugello; spurga l’adesivo degradato; riduci il peso della perlina al minimo che sigilla. |
| L’ugello o il filtro della colla si otturano ripetutamente | Accumulo di carbonizzazione nel fusore; umidità o contaminazione nell’adesivo; filtro oltre vita servizio | Spurga il fusore secondo procedura; sostituisci il filtro della colla; controlla lo stoccaggio dell’adesivo per umidità; programma la pulizia dell’ugello prima che la carbonizzazione si accumuli. |
| L’adesivo contatta l’esterno del cartone | Posizione della perlina spostata; altezza dell’ugello fuori asse; schema di spruzzatura allargato | Realinea altezza e schema dell’ugello sulle falde; controlla i raccordi che perdono; conferma che il cartone si fermi nella posizione corretta sotto l’ugello. |
Guasti a fondo autobloccante
| Sintomo | Causa probabile | Controllo e rimedio |
|---|---|---|
| L’incastro non si assesta; il fondo riapre a molla | Spingifalde piegatore fuori regolazione; fustellatura della fustella non corrisponde alla geometria dell’incastro; cartone troppo sottile o floscio | Ricontrolla angolo e profondità di piegatura dello spingifalde; conferma che il design della fustella supporti l’incastro; verifica la rigidità del cartone per il peso del cartone e del prodotto. |
| Il cartone si forma ma il bordo dell’incastro si strappa | Raggio di piegatura troppo vivo; direzione della fibra del cartone sbagliata; compressione sul bordo dell’incastro | Regola la geometria di piegatura su un raggio più ampio; controlla il lay-out della fustella e la direzione dell’onda; riduci la compressione sul bordo così l’incastro si piega senza spaccarsi. |
Guasti pneumatici e meccanici generali
| Sintomo | Causa probabile | Controllo e rimedio |
|---|---|---|
| La macchina gira lenta; i cilindri restano dietro il ciclo | Alimentazione aria sotto 0,5–0,7 MPa; filtro o regolatore ostruiti; essiccatore rimosso o bypassato | Controlla l’aria di impianto all’ingresso della macchina; manutieni la cartuccia del filtro e del regolatore; conferma la funzione dell’essiccatore e scarica la condensa dalla linea aria. |
| Il cilindro deriva o perde oltre il pistone | Guarnizioni del pistone usurate; asta rigata; lubrificazione insufficiente | Ispeziona l’asta per rigature; sostituisci il kit guarnizioni; verifica l’impostazione del lubrificatore e la qualità dell’olio secondo il manuale. |
| Il nastro slitta, esce dal tracciamento o mostra crepe sul fianco | Tensione sbagliata; puleggia disallineata; nastro invecchiato o caricato oltre il nominale | Reimposta la tensione alla specifica; realinea le pulegge; ispeziona la trama del nastro e sostituiscilo se crepato, vetrificato o stirato. |
| Il sensore scatta falso o non rileva | Lente coperta da polvere o fibra di cartone; sensore spostato fuori allineamento; cablaggio allentato | Pulisci la lente del sensore; realinea al bersaglio; controlla connettore e cablaggio prima di dare per guasto il sensore. |
| Arresto elettrico intermittente senza codice | Morsetto allentato; connettore usurato da vibrazione; cavo danneggiato vicino a un braccio in movimento | Ispeziona i collegamenti al pannello di comando e alle stazioni mobili; assicura i cavi che flettono durante il ciclo; prova la continuità prima di sostituire un componente. |
Cambio formato, passo dopo passo
Un cambio formato che dura più del previsto di solito salta pianificazione e verifica di prova. La procedura sotto copre una formatrice inline standard che passa da una taglia all’altra, e si applica sia che la chiusura sia a nastro, colla o incastro. Le macchine con ricette HMI memorizzano gli offset meccanici e le impostazioni di velocità; le macchine senza ricette fanno affidamento su note scritte e cartoni di riferimento.
Prima di iniziare
- Conferma il nuovo SKU: L/W/H del cartone, grammatura e onda del cartone, metodo di chiusura, velocità obiettivo e produzione richiesta.
- Controlla la scorta consumabili: larghezza e rotolo di nastro, livello e grammatura dell’adesivo, o fustelle compatibili con l’incastro.
- Annota le impostazioni correnti prima di modificare qualsiasi impostazione, così la taglia precedente può essere ripristinata se necessario.
- Sgombera l’area intorno alla macchina, parcheggia attrezzi e parti di ricambio lontano dai pannelli di accesso, e tieni raggiungibili i punti di isolamento dell’energia.
Cambio formato meccanico
- Carica la ricetta memorizzata per la nuova taglia sull’HMI, oppure apri il foglio di impostazione scritto per quel cartone.
- Imposta la larghezza del magazzino e le guide di alimentazione sulle dimensioni della fustella; conferma che la pila salga senza impuntarsi.
- Regola larghezza e altezza del telaio di formatura, la posizione dei nastri laterali e il finecorsa di squadratura per il nuovo cartone.
- Imposta gli spingifalde del piegafalde e la compressione di chiusura secondo l’altezza del cartone e la rigidità del cartone.
- Imposta la stazione di chiusura: centra le teste nastro e conferma la larghezza del nastro, allinea gli ugelli della colla allo schema di perlina, o controlla la posizione di ribattitura su un’unità tipo chiodo.
- Verifica che le protezioni siano assestate e gli interblocchi si chiudano, poi fai girare tre-cinque cartoni di prova a bassa velocità.
Verifica e firma
- Controlla ogni cartone di prova per squadratura, piegatura falde e qualità della chiusura prima di aumentare la velocità.
- Fai girare una breve partita di produzione a bassa velocità, poi sali alla velocità obiettivo; ispeziona i primi 20 cartoni per inclinazione, fondi aperti e difetti di chiusura.
- Registra le impostazioni finali sul log macchina, annota ogni regolazione fatta, e rifornisci i consumabili per la prossima tiratura.
- Sgombera scarti e ritagli da alimentazione e scarico, conferma che tutti i pannelli siano chiusi, e riporta la macchina in linea.
Il tempo reale di cambio formato dipende da quanto si sposta la gamma di formato. Una macchina a nastro a gamma stretta che cambia tra cartoni simili impiega in genere 10–20 minuti; una macchina a colla o a gamma ampia che regola telai, nastri e schema ugelli impiega 20–35 minuti, e una prima impostazione per una fustella non familiare può durare di più. Sulle linee ad alta miscela dove entrano diversi cambi formato in un turno, il richiamo ricette, le regolazioni senza attrezzi e le parti a cambio rapido contano più della velocità pura della macchina; il lato TCO di quel compromesso è sviluppato nella analisi di costo e ammortamento della formatrice.
Piano di manutenzione preventiva
La manutenzione programmata divide il lavoro per intervallo. Il piano sotto è un modello operativo; segui l’intervallo e la qualità del lubrificante stampati sul manuale della macchina per la costruzione specifica, e adatta i cicli di sostituzione se lo stabilimento lavora cartone umido, prodotto polveroso o più turni.
| Intervallo | Attività |
|---|---|
| Giornaliero (inizio turno o ogni turno) | Controlla pressione aria in ingresso e lettura del regolatore; ispeziona le ventose per crepe o schiacciamento; rimuovi scarti, code di nastro e filamenti di adesivo da alimentazione e scarico; campiona la qualità della chiusura sui cartoni formati; conferma che le protezioni si chiudano e gli arresti di emergenza rispondano; pulisci le lenti dei sensori; sulle configurazioni a colla, verifica temperatura del fusore e livello dell’adesivo. |
| Settimanale | Pulisci o soffia l’elemento filtrante del vuoto; ispeziona tensione e fianchi dei nastri; lubrifica guide e perni secondo manuale; controlla tubi e raccordi aria per perdite; ispeziona molle, perni e lame del piegafalde per usura; asciuga l’accumulo di colla da protezioni e ugelli. |
| Mensile | Sostituisci o verifica a condizione le ventose contro il loro conteggio cicli; ispeziona aste e guarnizioni dei cilindri per perdite; allinea sensori di posizione e falde; controlla morsetti elettrici e flessione dei cavi; ispeziona filtro colla e condizione degli ugelli; serra gli elementi di fissaggio delle protezioni e controlla il montaggio degli interblocchi. |
| Trimestrale | Ispeziona i nastri di azionamento per usura della trama e usura delle pulegge; controlla cuscinetti e punti di perno per allentamento; ingrassa o sostituisci i componenti secondo manuale; assisti pompa del vuoto ed essiccatore/essiccante; verifica letture di sensori di pressione e vuoto; ispeziona i tubi aria per abrasione e screpolatura dello strato esterno. |
| Annuale | Ispezione meccanica completa; sostituzione delle parti di usura in scadenza; prova completa dei circuiti di sicurezza e degli interblocchi; riesamina e aggiorna la scorta ricambi; programma una visita di servizio del fornitore se il manuale la raccomanda; copia di riserva delle ricette e delle impostazioni di comando. |
Parti di ricambio da tenere in sito
Tenere a scorta le parti di usura giuste evita le spedizioni d’urgenza dopo il primo guasto. La lista esatta dipende dal metodo di chiusura e dalla dimensione della macchina, ma le parti seguenti appartengono allo scaffale ricambi di una formatrice standard.
- Ventose: un set corrispondente per il braccio di presa, dimensionato sulla macchina.
- Filtri vuoto e aria: elementi filtranti per il percorso del vuoto, cartucce filtro e regolatore per l’alimentazione aria.
- Nastri: i tratti di nastro di formatura e uscita più soggetti a usura, con elementi di fissaggio corrispondenti.
- Parti del piegafalde: molle, perni e lame di ricambio per i piegafalde.
- Kit guarnizioni: kit guarnizioni cilindro e guarnizioni d’asta per i cilindri di presa e piegatura.
- Sensori: i sensori di falda, cartone presente e posizione usati sulla macchina, più fusibili e connettori comuni.
- Parti del sistema a colla: ugelli, filtri colla e rondelle per tubi sulle configurazioni hot-melt; parti di usura e lame della testa nastro sulle configurazioni a nastro.
- Guide e strisce di usura: strisce di usura sostituibili dove le guide toccano bordi della fustella o lati del cartone.
Monitoraggio prestazioni e guasti ricorrenti
Le decisioni di manutenzione sono più semplici quando la linea tiene metriche operative semplici. Registra gli eventi di inceppamento e gli arresti contro i cartoni prodotti, così un tasso di inceppamento ogni 1.000 cartoni mostra se una macchina sta deteriorando o se uno SKU specifico è problematico. Traccia la resa al primo passaggio: cartoni che formano e sigillano correttamente al primo tentativo, senza rilavorazione. Registra i minuti di cambio formato per SKU e la ripartizione tra fermo programmato e non programmato, e annota il conteggio cicli a ogni sostituzione di ventosa o filtro così la vita della parte può essere confrontata tra macchine.
Un tasso di inceppamento in aumento su diversi SKU di solito segnala usura di ventose, nastri o guide; un tasso di difetti in aumento concentrato su un solo metodo di chiusura punta a compatibilità di consumabile o cartone piuttosto che a usura della macchina. Riesamina il log mensilmente con manutenzione e supervisione di linea, e riporta i guasti ricorrenti nella specifica quando viene preventivata la prossima macchina. Il lato protezioni e interblocchi della manutenzione sicura è coperto nella guida a sicurezza della formatrice e protezioni CE.
Qualità della fustella in ingresso e suo effetto sulla disponibilità operativa
Molti guasti della formatrice nascono prima che la fustella raggiunga la macchina, e il personale di manutenzione che tratta ogni arresto come un problema meccanico perde tempo a inseguire cause che siedono nella fornitura del cartone. I difetti di fustella da controllare all’ingresso comprendono una linea di cordonatura schiacciata o strappata, altezza d’onda non uniforme, stampa che solleva la superficie, angoli arricciati per umidità, pannelli deformati da stoccaggio, e bordi di fustellatura che non corrispondono alla fustella disegnata. Una fustella rimasta in un magazzino umido assorbe umidità lungo i bordi, perde rigidità e può attaccarsi al foglio successivo; una fustella conservata troppo asciutta può accumulare elettricità statica e prelevare fogli multipli. Entrambe le condizioni si manifestano come prese fallite o inceppamenti di formatura anche quando la macchina è in ordine.
- Immagazzina le fustelle piane, sollevate dal pavimento, e lasciale assestare a temperatura e umidità dello stabilimento prima dell’alimentazione.
- Scarta le fustelle con cordonature danneggiate, angoli spaccati o onde schiacciate prima che raggiungano il magazzino.
- Abbina grammatura e onda del cartone al peso del cartone; un cartone più leggero della specifica si piegherà o gonfierà nella sezione di formatura.
- Traccia i tassi di difetto per fornitore e spedizione, e riporta i problemi di cartone ricorrenti all’acquisto invece di regolare la macchina per compensare.
Quando un nuovo progetto di fustella parte per la prima volta, concedi un breve periodo di prova prima di dichiarare la macchina fuori specifica. Geometria di piegatura, dimensioni delle falde e registrazione della stampa possono richiedere piccole modifiche di impostazione, e quelle vanno registrate contro lo SKU così i cambi formato successivi partono dal riferimento di base corretto. Se la stessa fustella fallisce su due macchine diverse, il problema è quasi certamente nella fustella o nella sua condizione, non in una delle due formatrici.
Lettura dei numeri di disponibilità operativa
I tassi di inceppamento e i benchmark di resa variano per prodotto e cartone, ma il metodo di monitoraggio resta lo stesso. Conta gli arresti che fermano il ciclo e i cartoni prodotti tra di essi, poi calcola gli inceppamenti ogni 1.000 cartoni e la quota di cartoni che forma e sigilla correttamente al primo passaggio. Una macchina stabile su fustelle uniformi dovrebbe stare a un tasso di inceppamento basso con la maggior parte dei cartoni che passa al primo colpo; un trend al rialzo su settimane, piuttosto che un solo turno brutto, è il segnale per ispezionare le parti di usura. Confronta la stessa metrica tra macchine e turni così un divario di tecnica operatore o una spedizione di cartone si distingue contro la variazione di fondo normale.
Tieni il log dei fermi specifico: stazione, codice guasto o sintomo, causa sospetta, azione intrapresa, parti sostituite e conteggio cicli. Un log che registra solo “inceppamento sbloccato” non mostrerà se ventose, filtri o nastri stanno raggiungendo la fine vita, ma un log che registra la soluzione effettiva permette alla manutenzione di pianificare le sostituzioni in finestre programmate invece di reagire agli arresti. Riesamina il log mensilmente con la supervisione di linea, e riporta i guasti ricorrenti nella prossima specifica o revisione ricambi.
Errori di manutenzione comuni
Far girare le ventose oltre la vita. Un labbro screpolato perde vuoto prima che la ventosa cada dal braccio; sostituire le ventose a condizione o su programma cicli evita allarmi di presa ripetuti e prese doppie.
Ignorare la condizione del cartone. Fustelle umide, arricciate o con carica statica causano gli inceppamenti di presa e formatura più evitabili. Condiziona il cartone prima di dare la colpa alla macchina, e controlla umidità e stoccaggio dove le fustelle aspettano nel magazzino.
Salvare i cambi filtro. I filtri del vuoto e dell’aria riducono il flusso gradualmente, così la macchina può girare più lenta per settimane prima che qualcuno registri un guasto. Rispetta l’intervallo del filtro invece di aspettare la perdita totale di aspirazione.
Stringere troppo le guide. Le guide impostate troppo strette impuntano la fustella e causano inceppamenti che sembrano un guasto di chiusura o formatura. La luce segue lo spessore della fustella, non una presa salda; allenta alla specifica se un cartone impunta nel telaio.
Pulire i sistemi a colla con gli attrezzi sbagliati. L’adesivo carbonizzato va rimosso secondo la procedura del fornitore; attrezzi taglienti possono danneggiare sedi ugello e tubi, e il surriscaldamento del fusore degrada l’adesivo più velocemente. Spurgare secondo programma invece di raschiare dopo un’otturazione.
Sostituire i sensori prima di controllare lente e cablaggio. La maggior parte dei guasti dei sensori risale a una lente sporca, un bersaglio spostato o un connettore allentato. Pulisci e allinea per primo, verifica la continuità secondo, e sostituisci il sensore solo dopo aver superato quei controlli.
Come la formatrice si inserisce nella linea mantenuta
Una formatrice alimenta i cartoni formati alla stazione di caricamento; a valle, una sigillatrice per cartoni o una macchina sigillatrice per cartoni chiude la sommità, e possono seguire sezioni di reggitatura e pallettizzazione all’interno di una linea di confezionamento integrata. I nastri condivisi necessitano dello stesso livello di ispezione di nastri e punti di morsa della formatrice stessa, e il fermo di linea va registrato per stazione così il collo di bottiglia è visibile. Le costruzioni standard e a velocità media sono elencate nella gamma formatrici di cartoni, con la formatrice 1, la formatrice 2 e la formatrice a velocità media che mostrano le disposizioni disponibili; l’opzione a colla è dettagliata sulla pagina della formatrice con colla hot-melt, e l’opzione di chiusura a chiodi sulla pagina della formatura e chiusura del fondo tipo chiodo.
Per il confronto dei metodi di chiusura dietro queste note di manutenzione, vedi la analisi autobloccante vs nastro vs colla, e la presentazione lato fornitore nel lancio della formatrice SunAura con colla hot-melt. Budget e ammortamento siedono insieme alla disponibilità operativa nella guida TCO, e le aspettative di conformità sono dettagliate nella referenza sicurezza e protezioni. Domande su un guasto specifico, un cambio formato o una parte di ricambio possono essere inviate attraverso il punto di contatto indicando modello della macchina, taglie di cartoni e codice o sintomo del guasto.
