バンドシーラーの故障の多くは、壊れた部品として現れる前に継ぎ目に現れます。中央で剥けるシール、折り目に沿って走るシワ、梱包の一時間後に開く継ぎ目、薄くまたは二重に印字される日付コード、ローラーから寄っていく PTFE ベルトなどです。この記事では、作業者が確認すべき順番でこれらの症状を追い、各原因をそれを直す調整または交換と対応させ、袋種別間の段取り替え手順と予防保全スケジュールをまとめます。参照する機械段は連続式バンドシーラーの仕組みの関連記事に記述があり、全構成範囲はバンドシーラー製品群ページに並んでいます。
以下のトラブルシューティング論理は、ベルト速度 0–12 m/min、シール幅 8–10 mm、0–300 °C・0.7–0.9 kW のヒーター一対、40–90 W のコンベヤモーターを持つ標準定常動作バンドシーラーを前提としています。高処理量・ステンレスラインモデルも同じ故障パターンを共有し、ガス置換仕様は独自の確認項目を持つパージマニホールドを追加します。その内容は窒素ガス置換バンドシーラーの記事を参照してください。そもそもどの機械クラスが袋に合うかという問いであれば、バンドシーラー vs インパルスシーラー比較とTCO 内訳が選定と購入を扱います。バンドシーラーの安全記事は、トラック内の作業前に必要なロックアウトと冷却手順を扱います。
分解する前にシールを読む
最初の診断手順は、機械を開けることではなく、シールステーションで不合格パウチを 3–4 袋検査することです。パウチを平らに置き、継ぎ目を全幅にわたって観察します。60–120 µm ラミネートの健全なシールは、均一でわずかに圧縮された光沢の揃った帯を示し、エンボス日付コードが読め、両縁に開いた通路はありません。手で 180° 角度に試験シールを剥がします。健全なシールは約 4–6 N/15 mm の剥離強度に達し、接着が外れる前にフィルムを破ります。弱いシールは層の間をほとんど抵抗なくきれいに裂けます。フィルム構成と厚さ、温度設定値、ベルト速度、袋寸法、故障がすべてのパウチに出るか一部だけかを記録します。その記録が、工具を持つ前に原因を熱、圧力、ベルト位置、フィルム供給、コーディングのいずれかへ絞り込みます。
故障を四つの桶に分けます。熱の故障は、低温時の弱いシール、高温時の焼けまたは折れたシール、一片のエレメント故障時の片側冷えとして現れます。圧力と位置の故障は、シワ、継ぎ目の中心ずれ、片側縁だけが把持するシールとして現れます。供給の故障は、折れたパウチ、シールラインに噛んだ製品、角度をつけてトラックに入る袋として現れます。コーディングの故障は継ぎ目自体を無傷に残し、日付またはロットマークを薄く、ぼやけ、二重にします。桶ごとに進めれば、温度問題を不要なベルト交換に変えてしまうことを防げます。
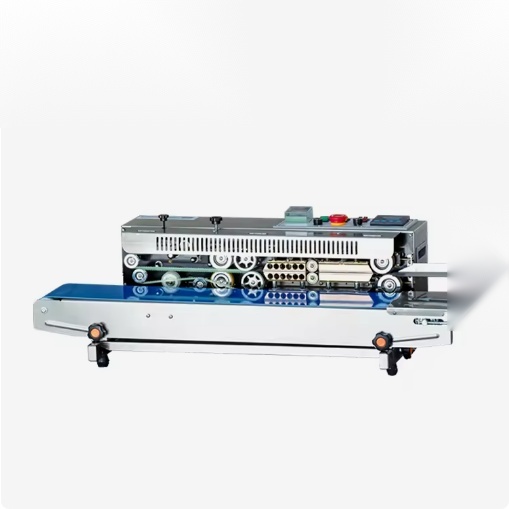
症状・原因・是正措置の表
表は梱包ステーションで最もよく見られる故障、単純なものから深いものへ順位付けした推定原因、試すべき是正措置を並べます。ヒーターまたはローラー域へ手を入れる前には、必ず機械のロックアウトと冷却手順に従ってください。熱いブロックは停止後も数分間火傷温度を上回っています。
| 症状 | 推定原因 | 是正措置 |
|---|---|---|
| 弱いシール、中央で剥ける | フィルムに対し温度不足;熱保持時間に対しベルト速度が速すぎる;摩耗または光沢化した PTFE ベルト;ベルト間圧力不足 | 設定値を 10–15 °C 刻みで上げて試験;速度を下げて保持時間を伸ばす;光沢ベルトを点検・交換;ベルト張力と圧力ばねを調整 |
| 継ぎ目にシワが走る | パウチが角度をつけて供給;ベルトが中心から寄る;ベルト張力不均一;製品またはフィルム縁が継ぎ目に折れ込む | 供給ガイドをまっすぐにする;ベルトをアイドラー上で再センタリング;上下張力を均等にする;シールラインの製品を除去しパウチ縁を折り直す |
| 冷却後にシールが開くまたは層間剥離する | 冷却保持時間不足;取り扱い時にシールがまだ熱い;機械範囲外のフィルム構成 | ベルトを下げて冷却トラック時間を伸ばす;ケース梱包前にパウチを静置;フィルム µm とラミネート構成がシーラー定格に合うか確認 |
| 焼け、茶色化、折れたシール | 温度過剰;熱いブロック上でベルトが停止;バーに固着したフィルム屑;汚れた PTFE 表面 | 設定値を下げる;アイドル時に駆動がベルトを停止させるか確認;ブロックとベルト裏当てを清掃;光沢化または炭化した PTFE を交換 |
| 継ぎ目の片側が冷えて接着しない | 一片のヒーターエレメント故障;エレメント端子の緩み;片側温度センサーのドリフト | 電源を絶縁し、エレメント導通と端子を試験、故障エレメントを交換、接触温度計でセンサー読みを確認 |
| シールがパウチ縁の中心から外れる | 供給ガイド位置ずれ;ガイド再設定なしでパウチ幅が変更;ベルトが横へずれた | サイドガイドを現在のパウチ幅に再設定;ベルトを再センタリング;段取り替え後にガイド固定ねじを確認 |
| 薄い、ぼやける、二重の日付コード | コーディングリボンの乾燥または消耗;印字ヘッド圧不足;摩耗したエンボスホイール;印字送りとベルト速度の不整合 | リボンまたはインクカートリッジを交換;ヘッドばね圧を設定;摩耗数字のローレットホイールを点検;印字送りをベルト速度に合わせる |
| ベルトが片側縁へ寄りフレームを擦る | アイドラーローラーの位置ずれ;張力不均一;ローラー軸受の固着;ベルトの切断または不均一伸び | アイドラー位置を調整し張力を均等化;固着軸受を解放または交換;伸びまたは損傷したベルトを交換 |
温度故障とヒーターの確認
シール温度に達しない
表示がゆっくり上がるか、レシピ設定値を大きく下回って停滞する場合、順に確認します。機械に届く電源、ヒーター回路の遮断器またはヒューズ、エレメント導通、温度センサーです。0.7–0.9 kW のヒーター一対は冷間から作業温度まで 3–5 分で上がるはずです。ウォームアップに 10 分以上かかるなら、一片のエレメントが断線しているか部分電流しか流れていない可能性があります。各エレメントをマルチメーターで製造者定格に対する抵抗を試験し、開回路なら交換が必要です。緩んだエレメント端子は断続的な加熱として読めるため、冷却後に増し締めします。故障した熱電対または PT センサーは、ブロックが熱いのに低く読んだり、ブロックが冷えたまま高く読んだりします。センサー穴から離したブロック表面に接触温度計を当て、表示温度を検証してください。
シフト中に温度がドリフトする
最初は良好だったシールがシフトを通じて弱くまたは焼けてくる場合、フィルム変化ではなく制御ドリフトを原因とすることが多いです。PID コントローラーは調整済みなら設定値を約 ±5 °C 以内に保ち、アナログダイヤルは周囲空気と電源電圧の変化に合わせてより大きく揺れます。センサー先端が穴の中で動かずに座っているか、ヒーター配線が緩んでいないか、制御部品を定格温度以下に保つ冷却ファンが回っているかを確認します。220 °C を超える温度でシールする機械では、PTFE 裏当てとテープの劣化が速く、ブロック温度が安定していてもフィルムへの熱伝達が変わります。シフトを通じて設定値、周囲温度、シール品質を記録に残してください。部屋の暖まりに追従するドリフトは、フィルムではなくセンサーまたは制御調整を指します。
過温度トリップまたはくすぶりリスク
独立した過温度カットアウトがトリップした場合、原因が見つかるまで機械を使用停止にしてください。固着して ON のままの制御リレー、センサー故障、冷却風路の閉塞、ブロックに堆積したフィルム屑が原因候補です。PTFE ベルト上の炭化フィルム残渣は不均一に断熱し、くすぶり温度に達することがあります。冷却後に残渣を除去し、リレー接点とファン動作を確認し、ブロックがトリップ閾値を下回ってからバックアップカットアウトがリセットされることを確認します。生産を続けるために過温度カットアウトをバイパスしないでください。その保護は、ベルト損傷や火災の前にヒーター暴走を止めるために存在します。
エレメント、リレー、センサーの交換メモ
エレメントが開回路と試験されたら、同じワット数と電圧定格のものに交換します。定格不足のエレメントは冷めたまま常時断続し、定格過大のものはブロック温度を PTFE とフィルムの限界を超えて押し上げます。エレメント端子を外す前に絶縁スイッチで電源を切り、各配線を緩める前にラベルを付け、端子は説明書の仕様トルクで締めてラグ部の接触抵抗発熱を防ぎます。ヒーターを切り替える制御リレーはサイクルごとに摩耗します。接点のピットや固着は、設定値到達後もヒーターが ON のまま、または一度も ON にならないヒーターとして現れます。故障センサーは通常読みが乱れるか、接触温度計の確認から大きく外れた温度を報告します。センサーを適合部品へ交換したあと、新しい読みを信用する前に機械を一サイクル完全にウォームアップさせます。エレメントとセンサーの交換日を機械ファイルに記録し、3–5 年のエレメント寿命を実運転時間と突き合わせて追跡できるようにします。
ベルト寄り調整と PTFE ベルト交換
上下の PTFE/PFE ベルトがパウチを加熱・冷却ブロックへ押し当てます。寄りの故障は、ベルトがフレーム片側へ這う、縁のほつれ、一片のローラーに沿った摩耗 PTFE の畝として現れます。まずアイドラーローラーの調整から始めます。多くのフレームには、ベルトを操舵するたに一片のローラー端を動かす寄り調整ねじがあります。寄り調整後は左右の張力を均等にしてください。片側が締めすぎるとベルトを中心から引きずります。ローラーが自由に回るか確認します。固着軸受けが片側を引きずり、ベルトを横へ歩かせます。ローラー端のフィルム残渣と製品粉を清掃してください。堆積がローラー径を不均一に変えます。
ベルト寿命は一交代負荷 180–220 °C で 6–12 月、240 °C 超または二交代運転で 3–6 月へ短縮します。交換が必要な兆候は、把持力を失った光沢面、切り傷や縁のほつれ、張力を保持しない伸びた区間、シールへの PTFE 剥離です。予備の上下一式を棚に置けば、運送待ちの停止ラインを避けられます。交換は機械を絶縁し冷却後に 30–90 分かかります。新しいベルトを装着したあと、空運転で 5–10 分回して寄りを落ち着かせ、生産に戻る前に試験パウチをシールします。スタンドヒートバンドシーラーと縦型インクコーディングバンドシーラーは、それぞれの供給向きで同じベルト寄り論理を使います。
フィルムとパウチのハンドリング問題
すべてのシール故障が機械故障とは限りません。フィルム構成が温度ウィンドウを決めます。ポリエチレンは 130–180 °C 付近、ポリプロピレンと一般ラミネートは 160–230 °C 付近、厚い箔または金属化ラミネートはその範囲の上限とより長い保持時間を必要とすることがあります。60–100 µm フィルム向け定格の機械は 120–200 µm 素材で苦労し、温度をどれだけ上げても中央シールが弱く、そこでヒーターを押し上げるとフィルム縁を焼きます。新しいフィルムロットが前ロットよりシール不良なら、機械を調整する前に厚さゲージ読みとラミネート構成を比較してください。
パウチ段の故障は袋がトラックに入る方法から生まれます。片側に傾くガゼット付きスタンドアップパウチは斜めの継ぎ目をシールし、縁が折れた平パウチは開いた通路を閉じ込めて漏れ経路になります。シールラインに載った製品はベルト圧を遮り、局所的な弱い箇所を残します。サイドガイドはパウチ幅に合わせ、挟み締めない程度に設定し、重い充填物はシール前に上縁から離して落ち着かせます。乾燥時の静電気がフィルム屑をベルトへ引き寄せ、パウチを不均一に座らせることがあります。フレームの接地ストラップと定期的な粉塵除去が影響を減らします。バルブ付きコーヒー袋では、バルブがベルト間に挟まらないようシールラインより下に位置することを確認してください。その向きの詳細はコーヒー袋シール機のリストが扱います。
製品・フィルム種別ごとの故障パターン
乾燥スナック、顆粒、粉類は主に供給と衛生上の故障を生みます。粉塵がトラック下とローラー端に堆積し、寄りを変えベルトを断熱します。充填ステーションでのこぼれがシールラインへ運ばれ、製品が圧力を遮る弱い箇所を残します。供給部付近を清潔に保ち、シール前に製品が上縁より下にあることを確認し、各シフトにトラックの粉塵を掃除機で除去します。60 µm 未満の薄い OPP または PE フィルムは低い温度と低い圧力でシールします。締めすぎたベルト張力や高い設定値は、弱いシールが見える前にこれらのフィルムをシワにするか焼きます。先週別のフィルムロットで同じレシピが動いたなら、機械設定を変える前にゲージ厚とシーラント面の向きを比較してください。
湿りと油分のある製品は冷却部とシーラント接着を難しくします。シールライン付近のパウチ外部残渣は層の溶着を妨げ、水分はブロックで気化して継ぎ目にピンホールを残します。これらの運転では、トラック前にシール縁を清拭し、取り扱い前にシールを固める十分な長さの冷却トラックを持ち、フィルムのシーラント層が油分含有に対応していることを確認してください。フレーム上の油分を含んだ結露もベルト劣化を加速するため、製品の油脂分に応じて清掃頻度を上げます。コーヒーや長期賞味期限スナックに多い厚い箔または金属化ラミネートは熱をより速く奪い、温度ウィンドウの上部とより遅いベルト速度を必要とします。薄手フィルムだけで寸法決めした機械は、安定レシピに届かず弱いシールを追い続けます。
バルブ袋とガス置換パウチは固有の二つの確認を追加します。ワンウェイバルブはシールラインより下に位置しなければなりません。ベルト間に乗り上げると圧力を遮り、継ぎ目に沿った通路を作ります。置換シーラーでは、パウチがヒーターに届く前にパージガスが流れ始め、ヘッドスペースが落ち着いたあとでシールが形成されることを確認します。置換袋の弱いシールは、ヒーター温度不足ではなく、ブロック部でガス乱流がフィルムを押し離していることを原因とすることがあります。ガス置換構成のパージ速度と流量タイミングは窒素ガス置換バンドシーラー製品リストを参照してください。真空チャンバー包装は別の機械群です。パウチが表面シールではなく排気されたヘッドスペースを必要とする場合、正しい機器はバンドシーラーではなくチャンバーシーラーです。
日付コーディングとエンボスホイールの故障
コーディングステーションは冷却部の後ろにあるため、日付マーク不良でもシール自体は無傷のままです。エンボスホイールでは、数字が圧力でフィルムに押し込まれます。薄いマークはばね圧不足、摩耗したローレットホイール、またはホイールの刻印が形成されるより速くベルトがパウチを通していることを意味します。ソリッドインクまたはリボンコーディングでは、薄い印字は消耗リボン、インク供給の乾燥、ヘッド圧不足を指し、二重またはずれた印字は印字送りがベルト速度に合っていないかヘッド取り付けの緩みを指します。供給業者の間隔で印字ヘッドを清掃し、マークが薄れたらリボンまたはカートリッジを交換し、数十万回の刻印後にエンボスホイールの摩耗数字を点検します。コーディング部品は不合格ロットに比べ安価なため、ベルトやテープと並べて棚に備えてください。
袋種別間の段取り替え
構造化された段取り替えは、パウチ幅、フィルム構成、充填製品を切り替える際の初回不合格を低く保ちます。手順を順に実行し、次に以前の袋へ戻す段取り替えが推測から始まらないようレシピ値を記録してください。
- 生産を停止し、トラックを空にし、電源を絶縁してブロックが冷めてから、ガイドまたはベルトの調整を行う。
- 旧レシピを記録する:フィルム構成と µm、パウチ L/W mm、温度設定値、ベルト速度 m/min、シール幅、ベルト高さ、コーディング設定。
- サイドガイドとベルト高さを新しいパウチ寸法に設定し、パウチが傾かずまっすぐ通ることを確認する。
- 新しいフィルムの温度ウィンドウを入力し中間値から開始;厚手フィルムに必要な保持時間に合わせベルト速度を設定する。
- 新しい袋に合ったコーディングセットを装着し、現在の日付またはロットマークを読み込む。
- 試験パウチを 10–30 袋、空またはダミー製品で通す。継ぎ目幅、光沢、縁接着を検査し、三つのシールを 4–6 N/15 mm 目標まで剥離試験する。
- 試験シールが保持されるまで温度を 10–15 °C 刻み、または速度を 1–2 m/min 刻みで調整し、承認レシピを記録する。
- 初回生産パウチを承認したあと、ステーションを無人にする前に最初の 50–100 袋のドリフトを監視する。
段取り替えスクラップは最初の 10–30 シールで最も多く、経験工場はパウチの 0.5–2% を段取りスクラップとして予算化します。同じフレームを共有する二つの袋フォーマットでも向きが異なる場合、機械を横型・縦型供給の間で切り替える必要があります。スタンド 2-in-1 バンドシーラーは一フレームで両方を扱い、横型インク印字バンドシーラーと縦型インクコーディングバンドシーラーが二つの専用向きを示します。各ステーションに印刷済みレシピカードを置けば、段取り時間と繰り返しミスを減らせます。
予防保全スケジュール
予防保全は上記の故障率を下げます。以下のスケジュールは一交代の食品・スナック梱包ステーションに合わせてあります。二交代・三交代運転では消耗品点検頻度を倍にし、シール温度が 220 °C を超える状態では間隔を短くしてください。
| 間隔 | 作業内容 | 点検摩耗部品 |
|---|---|---|
| 各シフト(毎日) | トラック下のフィルム屑と粉塵を除去;通袋の継ぎ目品質を検査;ベルト寄りと表面状態を点検;e-stop がヒーターとベルトを切ることを確認;コーディングの読みやすさを確認 | PTFE ベルト表面、エンボス/印字マーク |
| 毎週 | ヒーターハウジングとローラー端を拭く;ガイド固定ねじとベルト張力を確認;アイドル停止を試験(供給停止でベルトが止まる);コーディングヘッドを清掃しリボンを点検 | ベルト張力、ガイド、コーディング用品 |
| 毎月 | 接触温度計でブロック温度を検証;インターロックと e-stop のリセット手順を試験;エレメント配線と端子を点検;説明書に従い軸受に給脂;接地結合を確認 | ヒーターエレメント、センサー、スイッチ、軸受 |
| 6 か月ごと | PTFE シールテープを交換;ローラーと軸受の固着を点検;駆動チェーンまたはベルトを確認;PTFE ベルトの光沢と伸びを点検;予備部品在庫を見直し | シールテープ、ローラー、駆動部、ベルト |
| 年次 | ヒーターエレメントと温度センサーを保全;摩耗限界付近のベルトを交換;フレーム、ガード、締結具を点検;制御ハウジングとケーブル絶縁を確認;結果を機械ファイルに記録 | エレメント、センサー、ベルト、ガード、ケーブル |
一交代負荷での想定摩耗寿命:PTFE ベルト 6–12 月、シールテープは概ね月一回、ヒーターエレメント 3–5 年、エンボスホイールは数十万回の刻印、コーディングリボンまたはインク供給は包装消費量による、駆動モーター 40–90 W は連続負荷定格で年次間隔の軸受保全を行います。これらの間隔を通じてレシピとシール品質を保つ機械は通常摩耗を示し、摩耗限界よりかなり早くベルトやエレメント交換が必要な機械は、過温度運転、ベルト寄り不良、清掃漏れを原因とすることが多く、部品を単に交換するのではなく原因を記録してください。
棚に備えておきたい予備部品
- フレーム幅に合わせた上下 PTFE ベルトの予備一式。
- ヒートバーまたはベルト裏当て用の PTFE シールテープ巻。
- 適合定格の予備ヒーターエレメント一片、およびヒーター・制御回路用ヒューズ。
- コントローラー種別に合う温度センサー。
- 装着コーディングオプション用のローレットエンボスホイールとコーディングリボンまたはインクカートリッジ。
- 寄りの出たベルトで最初に固着を示すアイドラーおよび駆動軸受。
予備品には機械モデルと部品番号のラベルを付け、供給業者が現地在庫しない部品のリードタイムを記録してください。重要なシールステーションでベルトやエレメントを週単位で待つことは、小さな故障を出荷遅延に変えます。自動連続式バンドシーラーとSF150LD プロフェッショナルバンドシーラーのリストに、これらの構成の標準摩耗部品が記載されています。
社内で直す場合とサービスを呼ぶ場合
ロックアウトと冷却手順に従う限り、作業者と訓練済み保全リードは、レシピ変更、ガイドと寄り調整、ベルトとテープ交換、リボン交換、センサーとエレメントの交換、日常清掃を対応できます。制御基板故障、モーターまたはギヤボックス不良、インターロック回路の再設計、配線またはリレー欠陥を示す繰り返しエレメント焼損、およびセンサーとエレメントを清試験しても温度を保持しない機械は、供給業者またはサービス技術者を呼んでください。記録した値で症状を説明します:フィルム µm と構成、設定値、速度、故障するパウチ、既に確認済みの項目。その短い記録が、二回目の訪問なしに故障が熱、圧力、駆動、コーディングのどれかをサービス側が切り分ける手がかりになります。
故障とレシピの記録簿を持つ
機械ごとの短い稼働記録簿が、一度きりの修理をパターン記録に変えます。各記載には日付、パウチとフィルム、報告された症状、記録した設定値と速度、調整または交換した部品、修理後のシール品質を記します。数か月で記録簿は、特定のフィルムロットが一貫して高い温度を必要とするか、あるステーションのベルトが他より速く摩耗するか、予定保全前に繰り返す故障がどれかを示します。各袋フォーマットのレシピカードは同じ記録簿から引き出されるため、段取り替えが最初に機械を調整した作業者に依存しません。記録簿は、社内確認で解決しない故障が再発した際、サービス技術者に履歴を提供し、予備部品在庫と摩耗間隔の年次レビューにも使われます。
クラスター横断の関連資料
トラブルシューティングは、このクラスターの選定、機構、コンプライアンス、コストと並んで位置します。バンドシーラー vs インパルスシーラー比較は、手動ジョーシールに対し定常動作シールが適する場面を説明します。技術ディープダイブは温度と速度の数値付きで加熱ブロック、PTFE ベルト、冷却部、日付コーディングを詳述します。ガス置換バンドシーラーの概要は不活性ガス包装向けのパージマニホールド確認を扱い、TCO 内訳は機械寿命を通じた消耗摩耗、電力、労務を価格化します。安全と CE 適合の記事は、サービス作業前に適用されるガード、e-stop、ロックアウトのルールを定めます。
SunAura は横型、縦型、2-in-1、ガス置換の各構成で連続式バンドシーラー製品群を供給し、ベルト、テープ、エレメント、コーディング部品を各モデルと併記しています。購入者はバンドシーラー製品範囲を確認し、認証と特許の概要をチェックし、ニュースセクションで最近の機械ノートを読むか、故障詳細、フィルム仕様、パウチ寸法をお問い合わせページから送って、トラブルシューティング支援と予備部品の特定を依頼できます。会社概要ページには、機械供給を支える工場と輸出サポートの概要が記載されています。
