パウチを閉じる二つの方式:定常動作のバンドシールと手動ジョー式のインパルスシール
既製の袋やパウチは、充填機を出た時点で上部の口が開いたままです。実際の生産現場では、この口を閉じる機械が二つの機械群に分かれます。インパルスシーラーは、充填済みの袋を二本の加熱ジョーの間に挟み、ニクロム線に短時間電流を流して内側のシーラント層を溶かし、フィルムが冷えて固まるまでジョーを閉じたまま保持したあと、次の袋のために開きます。連続式バンドシーラーは、二本の動く PTFE コーティング搬送ベルトの間に袋を挟んで引き込み、設定温度に保たれた一対の加熱ブロック、続いて冷却ブロックとローレット付きエンボスホイール(日付刻印ローラー)へと搬送し、ジョーの開閉なしにシール済みパウチを排出します。どちらもヒートシールを作り出す機械ですが、サイクルの仕組み、作業者の負担、シフトを通じたシールの安定性、対応できる袋材、そして五年間のコストは、それぞれ異なる位置にあります。
この比較は、シール継ぎ目を起点に外側へ向かって進めます。各機械がフィルムをどのように溶かして固めるか、実際のシフトでどの程度の処理能力を維持できるか、どのような袋フィルムとパウチサイズを受け入れられるか、シールが作業者にどの程度依存するか、五年間で費用がどこへ向かうか、そしてどのような工場の形態にどちらの機械が合うかを見ていきます。どちらの機械群が普遍的に優れていると順位付けするものではありません。1日に80袋をシールする作業場では、$150–$300 の卓上インパルスシーラーが合理的な選択になり得ます。同じ現場で、ラインが毎分2袋も充填しないのであれば、0–12 m/min で動くバンドシーラーは持て余す投資になりかねません。判断の分かれ目は、袋の処理量、フィルム構成、シール安定性の要求、確保できる労務、そしてシール済みパックが満たすべき監査基準です。
ここで引用する数値は、SunAura のバンドシーラー製品群および一般的な卓上インパルスシーラーで見られる標準的な範囲です。バンドシーラーのベルト速度 0–12 m/min、シール幅 8–12 mm、作業温度ダイヤル 0–300 °C(シールは通常 120–200 °C に設定)、フィルムは 60–120 µm のラミネートパウチ、対応フレームで単層 PE なら約 200 µm まで、ヒーター容量 0.6–1.0 kW、駆動モーター 60–120 W、ウォームアップ 3–8 分。インパルスシーラーは必要時に 300–800 W の線を通電し、シール幅 3–10 mm、加熱保持 0.5–3 s、冷却保持 1–4 s を1ジョーサイクルとします。カタログの数値はすべて、自社のパウチと実際の持続速度で、立ち会い検査(FAT)の際に確認してください。
各機械がシールを形成する仕組み
インパルスジョーシーラー。作業者は充填済みパウチを下側のジョーに置き、継ぎ目を位置合わせしてハンドルを押すかフットペダルを踏みます。ニクロム線は PTFE コーティングの布テープで覆われています。タイマーが加熱保持時間だけ回路を閉じ、電流が線を加熱し、二枚のフィルム内面のシーラント層が熱いテープに接する部分で溶けます。ジョーは冷却タイマーの間閉じたまま、圧力をかけてフィルムを固め、そのあと解放されます。待機加熱はなく、線は保持時間中だけ発熱し、袋と袋の間は機械は冷えた状態です。シール幅は PTFE テープの幅で決まり、卓上モデルでは通常 3 mm、幅広の二ジョー機で 8–10 mm です。継ぎ目はジョー長さに沿った単一のスポット状シールで、別途エンボスホイールを装着しない限り凹凸の模様は付きません。
連続式バンドシーラー。二本の PTFE/PFE ベルトがパウチの継ぎ目を一直線に機械内へ搬送します。加熱ブロックが二本のベルト走行面を一定の接触長さで押し合わせ、袋が動きながらシーラント層を溶かします。熱電対とサーモスタットが、シフトを通じてブロック温度を設定値の ±5–10 °C 程度に保ちます。ヒーターの後段では、冷却ブロックまたは冷却されたベルト区間が、まだ柔らかい継ぎ目を圧力下で冷やし、パウチが機械を出る前に固めます。その後、ローレット付きエンボスホイールが模様と、多くの場合はロット番号や日付コードを継ぎ目に押し付けます。インクコーディング仕様は冷却後に日付を印字します。シールは動いている継ぎ目に沿って連続的に形成され、その幅はブロックとベルトの接触部で決まり、一般に 10 mm です。
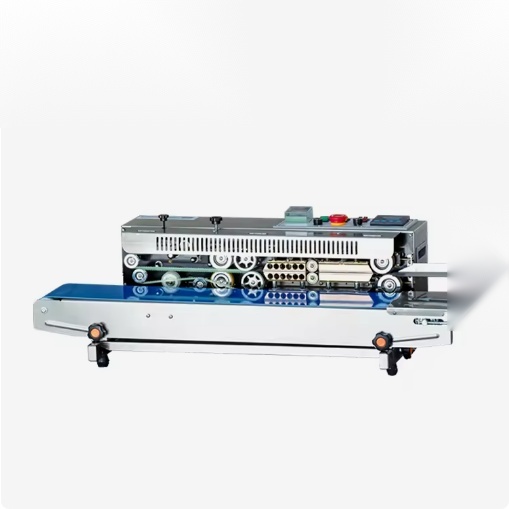
シールの背後にある物理的な違いは、保持時間と圧力です。インパルスシーラーは、静止した袋に対してタイマー制御の停止・始動サイクルで熱と圧力を加えます。袋の置き方は作業者が、加熱はタイマーが管理しますが、圧力はハンドルまたはペダル由来で、手によってばらつきます。バンドシーラーは、袋が動く接触長さに沿って熱と圧力を加えます。ブロック温度、ベルトの寄り調整、ばね圧は一度設定すれば、通るすべてのパウチに同じ条件で繰り返されます。この再現性こそが二つの機械群の中心的なトレードオフであり、0.5 秒の保持時間の誤差や 20 °C の温度変動が、シールが剥けるか焼き切れるかを左右するラミネートフィルムで、特に重要になります。
処理能力:サイクルタイム、毎分袋数、作業者の負担
インパルスシーラーは1ジョーサイクルにつき1パウチをシールします。標準的なサイクルは合計 3–8 秒で、加熱保持 0.5–3 s、冷却保持 1–4 s、さらに作業者が袋を置き、継ぎ目を合わせ、シール済みパウチを取り出す時間が加わります。一人の手で維持できる出力は毎分 6–15 袋で、大きな袋や重い袋を手で押さえる必要がある場合は下限寄りになります。二人の作業者が二台の機械を並行運転することはできますが、各機械には人が付きます。機械自体に動く搬送部はないため、能力の上限はベルト速度ではなく、手の置き方とジョーサイクルで決まります。
バンドシーラーの出力は、ベルト速度とパウチ長さに連動します。ベルト速度 0–12 m/min で、ピッチ 100 mm のパウチは供給が安定していれば毎分約 100–120 袋の余地があります。ピッチ 300 mm では同じ機械が毎分約 35–45 袋に落ちます。実際の持続速度は、補充、フィルムのシワ、供給ミス、短い停止を加味するとカタログ値の 70–80% 程度になるため、フォーマットに応じて毎分 20–90 袋で計画してください。作業者は入口で一袋ずつ供給する必要がありますが、機械はジョーサイクルを待たずに挟み込み、加熱、冷却、排出を行います。一人が入口で供給し、別の人が排出側でシール済みパウチを梱包できるほか、入口を充填機のコンベヤに接続することもできます。
労務比較が逆転するのは、シフトの構成です。1日のシール袋数が 200 袋未満であれば、インパルス機の作業者は充填、ラベリング、梱包と時間を共有でき、安価な機械が合理的です。1日 400–500 袋を超えるあたりから、手動サイクルはフルタイムの定位置作業になります。作業者はシフトを通じてパウチを置き、位置を合わせる作業に費やされ、バンドシーラーはその反復を取り除き、同じ作業者を供給と検査へ移せます。二交代、三交代の食品包装では、バンド機の労務削減が交代ごとに繰り返されますが、インパルス機の低い購入価格はそうはなりません。
| 比較項目 | インパルスジョーシーラー | 連続式バンドシーラー |
|---|---|---|
| シール動作 | 静止した袋をジョーで挟み、サイクルごとに加熱と冷却の保持を行う | 二本の動く PTFE ベルトが袋を加熱ブロックと冷却ブロックへ搬送する |
| 標準出力 | 作業者一人あたり毎分 6–15 袋、1ジョーサイクルで1袋 | パウチピッチにより毎分 20–120 袋、ベルト 0–12 m/min |
| シール幅 | 3–10 mm、ジョー上の PTFE テープで決まる | 8–12 mm、標準 10 mm、ブロックとベルトの接触で決まる |
| 熱源 | 必要時に通電するニクロム線 300–800 W、待機加熱なし | 設定温度に保たれた加熱ブロック、ヒーター 0.6–1.0 kW、ウォームアップ 3–8 分 |
| 対応フィルム | 単層 PE/PP 30–100 µm;保持時間を慎重に合わせれば簡易ラミネートも可 | 60–120 µm のラミネートパウチ;対応フレームで PE は約 200 µm まで |
| 圧力源 | ハンドルまたはペダル;圧力は手や摩耗でばらつく | ばね式ベルト接触;一度設定すれば各パウチに繰り返される |
| 冷却 | 解放前に冷却タイマーの間ジョーを閉じたまま保持 | ヒーター後段の冷却ブロックまたは冷却ベルト区間 |
| 日付印字 | 別付けのエンボスホイールがオプション;卓上機の多くはインクステーションなし | エンボスホイール標準装備;インクコーディング仕様はロットや日付を印字 |
| 作業者の役割 | 置く、合わせる、押す、取り出す;サイクルが手に依存 | 入口で供給するだけ;シール、冷却、排出は機械が行う |
| 購入価格帯(USD) | 卓上 $50–$400;フットペダル式二ジョー $400–$1,200 | エントリー $1,200–$2,800;プロ用スタンド $2,800–$6,500;ガス置換または縦型は $6,500–$12,000 以上 |
| 主な制約 | 能力と安定性が作業者に依存;ジョー摩耗で圧力が不均一になる | ウォームアップ、ベルト・PTFE 消耗品、機械の設置奥行きが大きい |
袋材とフィルムの適合性
フィルム構成が、どちらの機械がシールを維持できるかを左右します。単層ポリエチレン袋 30–100 µm はどちらの機械でもシールできます。インパルスジョーは短い保持時間で PE 面を溶かし、バンドブロックは動く継ぎ目に沿って溶かします。ポリプロピレンと延伸ポリプロピレンはより高い設定温度とより緻密な冷却サイクルを必要とします。バンドシーラーのブロック温度はシフトを通じて調整しやすく、インパルスのタイマーはサイクルごとのずれは小さい一方、袋と袋の間で戻す基準となる保持温度が作業者にありません。
ラミネートパウチ——PET/PE、PET/AL/PE、OPP/PE、コーヒーやスナック向けのクラフト/PE——ここで二つの機械群の差が最もはっきりします。ラミネートのシールでは、PET 層や印刷層を縮ませずに内側の PE または PP シーラントを溶かす必要があり、8–10 mm の継ぎ目全体に均一な圧力をかけて、すべての剥離ラインを接着させなければなりません。ジョーテープが清潔でフィルムが平ら、保持時間が合っていればインパルスシーラーでもラミネートをシールできますが、継ぎ目のシワ、袋厚のばらつき、PTFE 布の摩耗が、弱いコーナーや接着ムラとして現れます。バンドシーラーは、両ベルトのばね圧でラミネートを一定の接触長さへ通します。より長い接触と均一な圧力は 60–120 µm のラミネート素材に適しており、だからこそスナック、ナッツ、コーヒーのラインではジョーシールではなくバンドシールが指定されます。
パウチのサイズと重量もフィルムと同じくらい重要です。横型バンドシーラーは袋幅約 400–500 mm、袋厚 5–350 mm まで対応します。重い袋や膨らんで直立する袋は、袋を下から支える縦型フレームへ回します。インパルスのジョー長さが最大シール幅を決め、卓上・足踏み機では通常 200–600 mm です。冷却中は袋がジョーからぶら下がるため、液状の充填物や重い充填物は、フィルムが固まる前に継ぎ目を開かせることがあります。製品が液垂れする、液体を持つ、約 1 kg を超える、またはベルトの口元を超えて膨らむ場合は、横型や卓上モデルに無理に通さず、縦型バンドシーラーの選択肢を確認してください。
シールの安定性と作業者への依存度
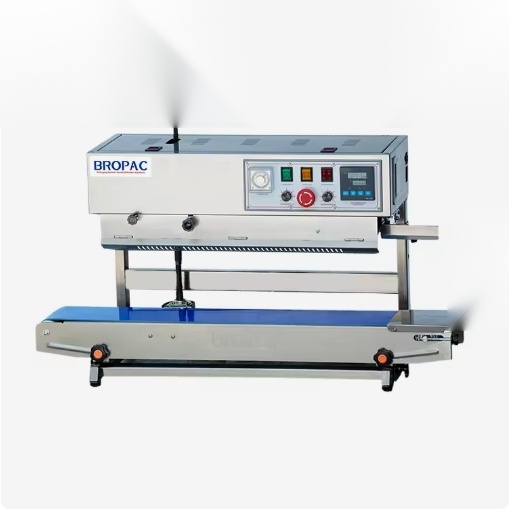
ラミネート上の良好なヒートシールは、シワのない均一な 8–10 mm の帯、コーナーに開いた通路がなく、試験片での剥離強度が約 4–6 N/15 mm という状態です。インパルス機では、この結果がサイクルごとに作業者に依存します。継ぎ目がテープの中心にあるか、袋がジョーに平らに接しているか、ハンドル圧が一定か、タイマーがフィルムに合っているか、PTFE 布が光沢を帯びたり破れたりしていないか。シフト終わりの疲れた作業者がパウチを数 mm ずらせば、コーナーのシールが外れます。ジョーの布は線が最も強く押される部分が不均一に老化し、長いジョーでは端部の圧力が低下することがあります。
バンドシーラーでは、変数は段取り時に設定されます。ブロック温度、ベルト速度、ベルトの寄り、ばね圧、エンボス深さ。口元に入るすべてのパウチが、同じ接触温度と圧力、同じ接触長さを通ります。日々のばらつきは、手の圧力ではなくベルト摩耗、PTFE の光沢、フィルム厚の変化、ガイドの位置ずれから生まれます。だからといってシール品質が自動的に保証されるわけではありません。温度設定を誤ればすべてのパウチでフィルムが焼き切れ、供給にシワがあれば継ぎ目もシワになります。違いは、機械が調整済みの一つの条件を繰り返すのに対し、インパルス機は袋ごとに条件を再判断する点です。
監査対象となる生産——食品、ナッツ、コーヒー、ペットフード、弱いシールがパレット返品につながる輸出パック——では、記録され再現できるシール工程が重視されます。バンドシーラーは制御パネルに温度と速度を記録し、エンボスまたはインクコードが各パウチにロットと日付を刻印します。インパルスラインでもタイマー設定は記録できますが、サイクルごとの圧力と位置は計装化されておらず、現場でシール不良が出た際に審査側がその点を見ます。品質システムがフィルム仕様ごとに文書化されたシールパラメータを求める場合、手順書を組み立てやすいのはバンド機群です。
コストの位置づけ:購入、消耗品、電力、労務
購入価格は目に見える費目です。卓上インパルスシーラーは、ジョー幅 200–400 mm の手動機で $50–$300、幅広テープと冷却ファンを備えたフットペダル式または二ジョー機で $300–$1,200 です。連続式バンドシーラーは、コンパクトな横型卓上またはエントリースタンドで約 $1,200–$2,800、速度・温度制御、コーディング、調整可能ガイドを備えたプロ用スタンドモデルで $2,800–$6,500、窒素ガス置換フレームや重袋向け縦型フレームで $6,500–$12,000 以上です。どちらを選んでも、運賃、据え付け、充填機やコンベヤとの接続が加わります。
消耗品は二つの機械で逆の方向に進みます。インパルス機の PTFE 布テープとニクロム線は安価で、交換も数分で済みます。追従させるベルトも、シフト間に熱を保つヒーターもありません。バンドシーラーは二本の PTFE ベルト、一組の加熱ブロック、エンボスホイール、駆動部品が摩耗します。ベルトは通常の食品フィルム使用で 6–12 月、粉塵の多い環境、油分の多い環境、印刷の多い素材では短くなり、交換にはベルトの通し込みと寄り調整が必要です。加熱ブロックとエンボスホイールは交換まで 2–3 年です。機械、消耗品、電力、労務、保全にわたる詳細な五年間の支出は、バンドシーラーのコストと総コスト(TCO)の内訳で分解しており、どちらの見積書に署名する前に読んでおくべき内容です。
電力は小さいながら実際の費目です。インパルスシーラーは保持時間中だけ 300–800 W を引き込み、待機電力はほぼゼロです。バンドシーラーは 3–8 分のウォームアップのあと、シフトを通じて 0.6–1.0 kW のヒーター負荷を保ち、さらに駆動モーター 60–120 W と小型冷却ファンが加わります。短い運転合間の待機加熱は確認が必要です。フレームによっては待機時にヒーターを停止するもの、温度を保ってライン停止中も電力を消費するものがあります。労務は比較を逆転させます。インパルス機はサイクルごとに機械一台に一人が必要ですが、バンド機は一つの入口への供給で、一人時間あたりの袋数を高めます。両者の損益分岐点は通常、バンド機が一日一交代または二交代で削減する労務が、12–24 月以内に購入差と消耗品差を回収する水準に落ち着きます。その処理量を下回ると、インパルス機は現金支出を小さく保ちます。
設置面積、環境、安全ガード
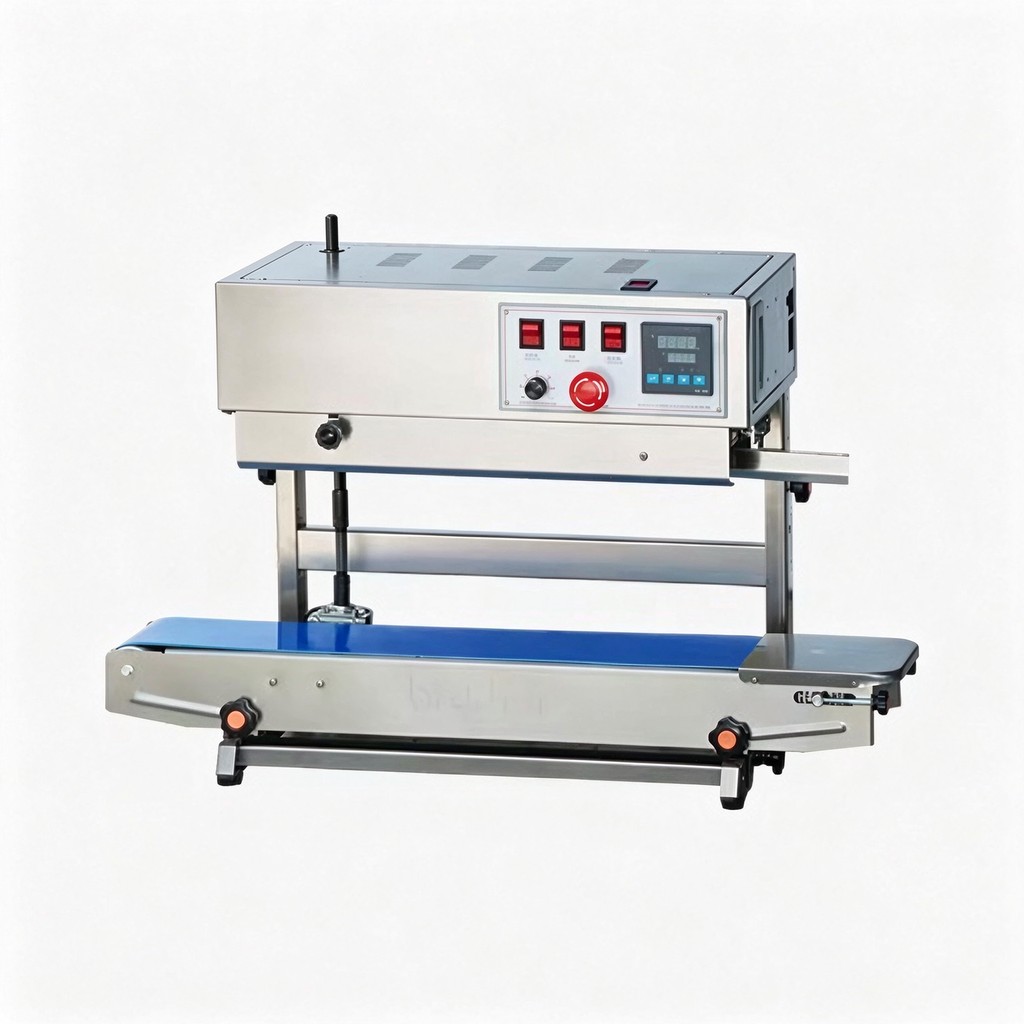
卓上インパルスシーラーは机の上に置かれ、専用の床スペースを必要としません。標準的な壁コンセントで動き、乾燥した部屋、倉庫の梱包台、小さな作業場で使えます。バンドシーラーは床またはスタンドの位置、パウチの流れる入口と排出側のベルト余地、ヒーター・冷却部・刻印ホイールを通るコンベヤ区間の奥行きを必要とします。横型フレームはベルト長さ約 600–900 mm とスタンド奥行きを占め、縦型フレームは背が高く、口元より下で重い袋を支えます。
環境への感受性は種類が異なります。インパルス機は電気部品が乾いている限り、低温や粉塵のある部屋に耐えます。サイクル間で常時熱い面をガードする必要がありません。バンドシーラーはベルト走行に沿って熱いブロックを持つため、入口・排出側のガード、ベルトカバー、非常停止が安全な据え付けの一部になります。食品室では、製品接触部やこぼれが生じる箇所にステンレスまたは水洗い可能な仕上げが必要です。熱ブロックの火傷リスク、ガード、インターロック、CE 適合の論点は、バンドシーラーの安全と CE 適合ガイドで扱っています。粉塵の多い部屋ではフィルムの毛羽立ちと製品粉が PTFE ベルトを光沢化させ冷却を妨げ、濡れた部屋では電装ボックスの保護等級とベルト素材を発注段階で指定する必要があります。
判断のフレームワーク:この順序で選ぶ
- 持続的な袋の速度を数える:通常シフトでの最小・最大の毎分袋数と、ラインが動く交代数。1日約 400–500 袋未満ならインパルスまたは手動機が通用します。それを超えると、バンド機の一人あたり出力と安定したシールが回収を始めます。
- ラインがシールするすべてのフィルムを書き出す:単層 PE/PP、OPP、PET/PE、PET/AL/PE、クラフト/PE。厚さを µm で、シーラント材を記録します。60 µm を超えるラミネートや印刷・金属化素材はバンドシール向き、単純な PE 袋はインパルスでも受け入れられます。
- パウチ寸法と充填重量を記録する:幅、ガゼット深さ、袋が直立するか、液体か流動体か、一袋あたりの重量。重い袋や膨らむ袋は縦型フレーム、小さな平らなパウチは横型卓上またはスタンドに向きます。
- シール基準を確認する:剥離強度の目標、ロット・日付マーク、監査文書、食品接触宣言、水洗いまたは粉塵対策等級。文書化できる再現性とコーディングはバンド機群を優位にします。
- 定価ではなく五年間の立場で価格を見積もる:機械、消耗品・摩耗部品、ヒーター電力、定位置あたりの労務、段取り時間、予想ベルト寿命。見積比較の前に TCO の内訳を読んでください。
- 上流・下流機器との整合を取る:充填機出口高さ、供給コンベヤ、シール後のアキュムレーション、ラベリング・梱包ステーション。充填機入口に整合できないシーラーは、遅いサイクルと同じ瓶颈を作ります。
- パウチサンプルを供給業者に送り、試験シールを依頼する。デモ袋に頼らず、自社フィルムで提案速度・温度による剥離強度試験片と継ぎ目断面を求めてください。
工場の形態と通常の適合
作業場、小ロット、少量梱包。1日数百袋、単純な PE または PP 素材、フォーマット混在、労務共有。$150–$1,200 の卓上またはフットペダル式インパルスシーラーが処理量に合います。ウォームアップなし、ベルト消耗品なし、机の間を移動できます。作業者が一袋ずつ位置を合わせ継ぎ目を確認する時間があれば、シール品質は許容されます。
一交代の食品・スナック・ナッツ包装。60–120 µm のラミネートパウチ、目標毎分 20–60 袋、全パックにロット日付付き。スタンド付き横型バンドシーラーが合います。保持されたブロック温度、冷却部、エンボスまたはインクコーディング、一人供給。スタンド式ヒートバンドシーラーと横型インク印字バンドシーラーがこの範囲をカバーします。コーヒー袋シール機は、バルブ付き・クラフトのコーヒーパウチ向けに構成されています。
高処理量の二交代・三交代梱包。安定したパウチフォーマット、毎分 60–120 袋、積み上げパレット、輸出貨物。プロ用または自動バンドフレームが充填機コンベヤから供給を受け、検査の合間を除いて無人でシールと冷却サイクルを回し、労務削減が交代ごとに繰り返されます。自動連続式バンドシーラーとSF150LD プロフェッショナルバンドシーラーがこの帯に位置します。酸素遮断が必要な場合は、窒素ガス置換バンドシーラーがシール前に不活性ガスパージを追加します。
重袋、液体充填、直立パック。約 1 kg を超える袋、膨らんだガゼット、スープやソースのパウチ、ペットフード。縦型バンドフレームが口元より下で袋を支え、直立した継ぎ目をシールします。インパルスジョーでは、重い充填物や濡れた充填物が固まるまでシール部からぶら下がり、コーナーが開くリスクがあります。ここで評価すべきフレーム形式は縦型インクコーディングバンドシーラーです。
フォーマット混在、短いロットのカタログ生産。多種のパウチサイズ、頻繁なフィルム交換、1日の合計量が小さい。インパルス機はジョーの位置合わせだけでフォーマットを変え、ウォームアップがありません。バンド機はフィルム間でガイドと温度の確認が必要です。処理量の閾値を下回る混在現場では、インパルス機群が段取り替えを安く保ちます。一つのフォーマットが段取り費用を償却できる長さで動くようになると、バンド機の安定性が段取りコストを取り戻します。
よくある選定ミス
ラミネートラインに最安の機械を買う。$300 未満の卓上インパルスシーラーは経済的に見えますが、80–120 µm の PET/PE 素材では手に依存するサイクルが弱いコーナーシールや現場返品として現れます。パウチがラミネートでロットが定期的なら、労務を数える前から、バンドフレームの均一な接触の方がリスクの低い購入です。
バンドシーラーをカタログのピーク速度に合わせて選ぶ。毎分 120 袋の定格は、最短パウチピッチときれいな供給を前提としています。実際のパウチ長さと、シフトを通じた定格出力の 70–80% で機械を計画し、供給ミスや段取り替えの余地を残してください。低処理量ラインで快適な速度を下回って回すフレームは、ヒーターの待機負荷とベルト保全を、回収できずに抱えます。
パウチの重量と向きを見落とす。横型の口元では重い直立袋を支えられません。縦型フレームは高価ですが、充填物の重さでシールが開くのを防ぎます。引き合いを出す段階で、袋の重量とパックが直立するかぶら下がるか平置きかを明記し、供給業者が最も安い横型ボディではなくフレーム向きを合わせられるようにしてください。
フィルム適合性を据え付け段階に先送りする。PE 用に調整したシールは OPP で失敗し、金属化層を持つラミネートは独自の温度・速度ウィンドウを必要とします。引き合いにシール済み袋サンプルとフィルム原反を添えてください。供給業者は自社素材で試験を回し、発注確定前に温度、速度、シール幅の設定を返すべきです。
コーディングと検査の要件を忘れる。卓上インパルス機には日付ステーションがありません。ロット印字が必要なら、別マーカー、またはエンボスかインクコーディング付きバンドシーラーを仕様に入れてください。ラインにエンボスのロットマーク、インク印字の日付、その両方が必要かを決め、どのフレーム仕様がそれを持つかを確認します。
見積もりに持ち込む情報
公平な比較には、すべての供給業者に同じ入力が必要です。最小・最大パウチの幅、ガゼット深さ、シール長さ;フィルム構成と厚さ µm;充填重量と液体の有無;持続毎分袋数とシフト形態;フォーマット数と段取り頻度;作業環境——乾燥、濡れ、低温、粉塵;コーディング要件(エンボス、インク、なし);監査または食品接触宣言;シーラーが整合すべき充填機出口高さと下流コンベヤ。これらが揃えば、供給業者はフレーム向き、ベルト速度、シール幅、フィルム設定を実際の用途に合わせられます。
SunAura の連続式バンドシーラー製品群には、横型、スタンド、縦型、コーディング、ガス置換の各フレームが、デジタル表示付きの2-in-1 スタンドバンドシーラーとともに並んでいます。処理量が低いままの場合は、手動ハンドヒートシーラーが卓上インパルスシールをカバーします。定常動作シールの背後にある機構については、連続式バンドシーラーの仕組みの技術解説で、加熱ブロック、PTFE ベルト、冷却部、日付コーディングを温度と速度の数値とともに確認できます。
関連クラスターのノート:窒素ガス置換バンドシーラーの概要では、コーヒー、スナック、ナッツ向けにヒートシール前で不活性ガスをパージする仕組みを説明しています。バンドシーラーのコストと TCO 内訳では、機械価格帯、ベルトとフィルムの摩耗、電力、労務を手動シールと対比します。バンドシーラーの安全と CE 適合ガイドは、熱ブロックのガード、ベルトカバー、非常停止、食品グレードシールを扱います。バンドシーラーのトラブルシューティングと段取り替えガイドは、保全側のシワ・弱いシール、ベルト寄り、温度故障を取り上げます。
パウチサンプル、目標速度、フィルム仕様はお問い合わせ窓口からお送りください。用途に合わせた構成をご提案します。認証と特許のセクションには機械に付属する適合文書が、会社概要には食品、スナック、工業用袋ライン向けに製作している包装機器の範囲がまとめられています。
