定常動作シールの内部:袋を運び、フィルムを溶かし、継ぎ目を固めるもの
連続式バンドシーラーは、ジョーの開閉なしに既製の袋やパウチを閉じます。充填済みパウチは入口から入り、二本の PTFE コーティング搬送ベルトが開いた継ぎ目を挟んで一直線に機械内へ引き込み、一対の加熱ブロックが継ぎ目の移動に合わせて内側のシーラント層を溶かし、冷却ブロックが柔らかい継ぎ目を圧力下で固め、ローレット付きのエンボスホイールまたは日付刻印ローラーが、パウチが排出される前に完成したシールを刻印します。この経路の各部品は一つの課題を解くために存在します。動いているフィルムに、シーラントが接着するだけの熱と圧力をかけ、パウチが機械を出る前に熱を抜き、継ぎ目が充填物の重さで伸びたり再び開いたりしないようにすることです。
この解説では、パウチが機械を移動する順番に沿って見ていきます。入口ガイドとベルト駆動、加熱ブロックと温度制御、冷却部、エンボス・コーディングステーション、そしてフレーム、スタンド、電装レイアウトです。各サブシステムの節には、購入者または保全技術者が見積もりで確認すべき数値を載せています。ベルト速度 m/min、ヒーター容量 kW、作業温度 °C、フィルム厚 µm、シール幅 mm、モーター出力 W、袋寸法の範囲、摩耗部品の寿命です。目的は、シールがどのように形成されるか、各調整がどこに効くか、どの仕様数値がカタログのピークではなく実際の運転限界なのかを説明することです。
参照数値は SunAura のバンドシーラー製品群の標準範囲です。ベルト速度 0–12 m/min、シール幅 8–12 mm(標準 10 mm)、サーモスタットダイヤル 0–300 °C(シールは通常 120–200 °C に設定)、ヒーター容量 0.6–1.0 kW、駆動モーター 60–120 W、冷却ファン 20–40 W、ウォームアップ 3–8 分、フィルムは 60–120 µm のラミネートパウチ、対応フレームで単層 PE は約 200 µm まで、横型の袋幅は約 400–500 mm、パウチ厚 5–350 mm です。これらは出発ウィンドウとして扱い、最終設定は自社のフィルム、充填重量、室温での試験シールで決めてください。
一回の通過で進むシール経路
パウチを入口から排出側まで追ってみます。供給端では、調整式サイドガイドが開いた継ぎ目を二本のベルト走行面の中心に揃えます。上下の PTFE ベルトがニップで合わさり、ばね圧がベルト面を押し合わせ、継ぎ目を潰さずに挟み込みます。ベルト駆動が設定された線速度でパウチを動かします。加熱ステーションへの最初の接触:加熱ブロックが二本のベルト面を一定の接触長さで押し合わせ、フィルム内面のシーラント層が接する部分で溶けます。パウチはそのまま冷却部へ進み、冷却ブロックまたは空冷ベルト区間が、シーラントが再凝固する間、継ぎ目を圧力下で冷やします。冷却部の後ろで、エンボスホイールがローレット模様と、多くの場合は日付またはロットコードを継ぎ目に押し付けます。インクコーディング仕様は冷却後に印字します。完成したパウチは排出シュートまたはコンベヤへ出ます。
良好なシールには三つの条件が同時に成立しなければなりません。シーラントが継ぎ目幅全体で溶融温度に達すること、フィルム面が接触長さ全体で平らに圧力接触し続けること、シーラントが固まるまで継ぎ目を閉じたまま保持することです。ベルトは搬送と圧力を、ヒーターは溶融温度を、冷却部は固まる時間を担います。三つのうち一つでもずれると、シールに特定の故障として現れます。温度不足は弱い剥離に、圧力不均一はシワやコーナー開きの継ぎ目に、冷却前に熱から離すと伸びたり再び開いた継ぎ目になります。以下のサブシステム説明では、各調整がどの条件を管理するかを対応させます。
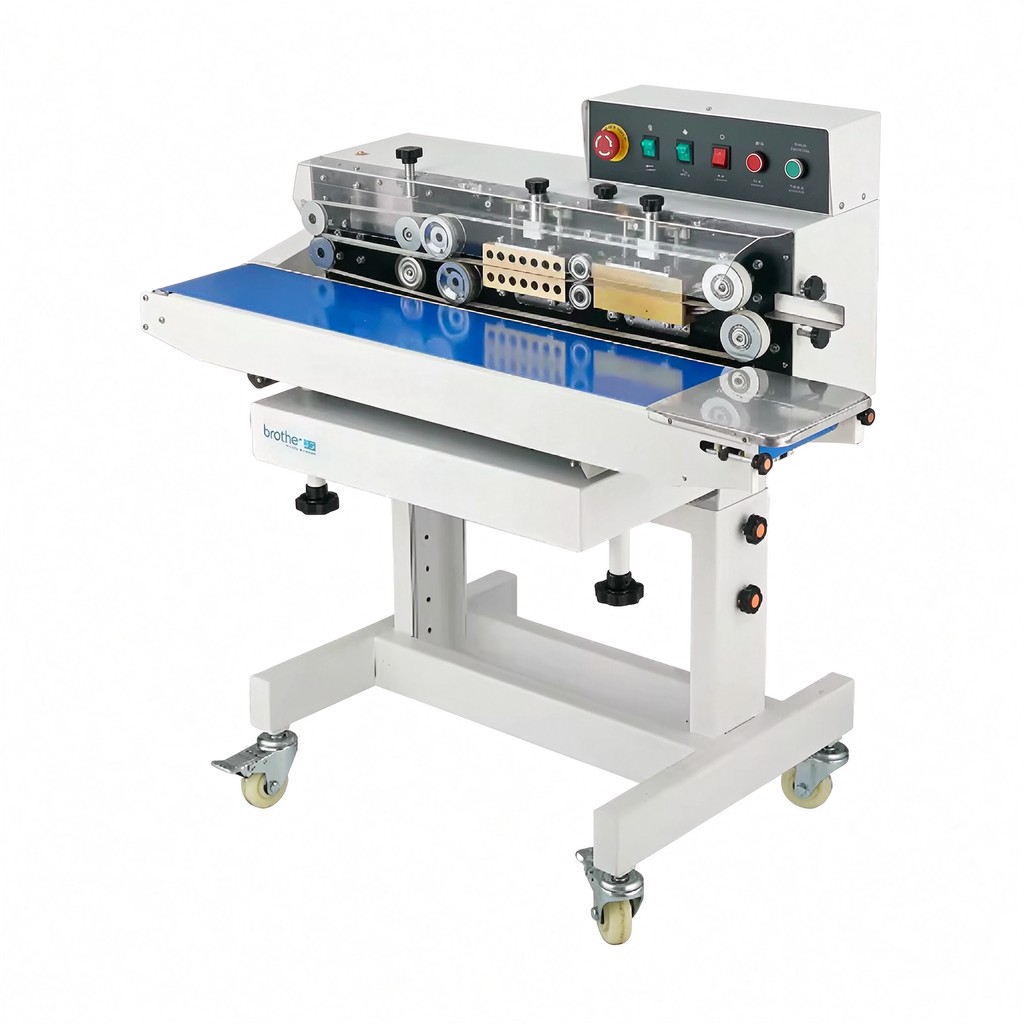
搬送ベルトと駆動:搬送、把持、寄り調整
ベルトの対は、機械の搬送部であり圧力面でもあります。各ベルトは PTFE または PFE コーティングのグラスファイバー織布で、端ドラムの上を走ります。コーティングは加熱ブロックとの接触に耐え、継ぎ目に接したフィルムを離します。上下二本のベルト走行面がパウチの継ぎ目を挟みます。駆動はギヤードモーターで、標準 60–120 W、減速ギヤを介して端ドラムを回します。ベルト速度はポテンショメーターまたは小型インバーターで調整され、速度ダイヤルまたはデジタル表示に出ます。線速度は製品群全体で 0–12 m/min、食品パウチの多くは 4–10 m/min の間でシールされます。
ベルトの寄りが、継ぎ目が加熱ステーションをまっすぐ通るかを決めます。各端ドラムには寄り調整があり、通常はドラム端を傾けるノブまたはねじです。ベルトはドラム面の中心を走り、縁に乗り上げてはいけません。サイドスプリングが二本のベルト面のニップ圧を設定します。継ぎ目を把持して平らに保つ十分な圧力で、厚いガゼットを挟み潰したりベルト縁を摩耗させたりするほど強くしません。寄りの出たベルトはブロック接触から外れ、片側のシール圧が失われます。ドラム縁に乗り上げたベルトは、PTFE コーティングが数か月ではなく数週間でほつれます。
口元の寸法が袋の範囲を決めます。横型フレームはベルト面間のパウチ厚を約 5 mm から 350 mm まで受け入れ、ブロック長さにより袋幅約 400–500 mm までシールします。平らに置けない膨らんだ袋や重い袋は縦型フレームへ回します。縦型ではベルト面が直立し、袋は口元の下でぶら下がるか背面サポートコンベヤに支えられます。ベルト寿命は通常の食品フィルム使用で 6–12 月です。粉塵、油分、印刷の多い素材はコーティングを早く光沢化させ、3–6 月へ短縮します。PTFE 表面のフィルム毛羽を清掃し、毎週寄りを確認することがベルト寿命を守る二つの作業です。ベルト交換は、新しいベルトをガイドへ通し、次の運転の前に張力と寄りを再設定します。
加熱ブロックと温度制御:シーラントが溶ける場所
加熱ステーションは一対の加熱ブロックで、各ベルト面に一つずつ、ベルトとフィルムがその間を通るよう対向配置されます。ブロックは通常、鋳造アルミニウムまたはステンレスのハウジングに抵抗ヒーターを埋め込み、ブロック表面温度を読む熱電対またはサーミスターを備えます。ヒーター合計容量は製品群全体で 0.6–1.0 kW、一片のブロックヒーターは約 0.3–0.5 kW です。サーモスタットはブロックを設定値付近、通常 ±5–10 °C 以内に保ち、ダイヤルは 0–300 °C をカバーしますが、実際のシール作業の多くは 120–200 °C の間に収まります。
接触長さは温度と同じく重要です。ブロックはベルト方向に沿った一定長さで継ぎ目を押し、標準 60–120 mm です。同じベルト速度では、この接触長さがフィルムが加熱ステーションにいる時間を決めます。接触 100 mm、速度 6 m/min(100 mm/s)で約 1.0 秒の熱曝露、12 m/min(200 mm/s)では同じ接触で 0.5 秒です。厚いラミネートと金属化素材はより長い曝露を必要とし、それはブロック温度を上げるのではなくベルト速度を下げることで得ます。速度を補うために温度を押し上げると、シーラントが溶け切る前に外側のフィルム層が焼けます。
シフト開始時のウォームアップはブロックサイズと室温により 3–8 分かかります。最初の生産パウチの前に、機械が設定温度に達して数分保持される必要があります。表面で温度を読んでいるブロックでも内部が不均一なことがあるからです。待機設定は、短い運転合間にヒーターを停止するものと、低いアイドル温度を保つものがあります。どちらの動作かを確認してください。頻繁な停止のあるシフトでは、アイドル熱負荷が電力料金に現れます。温度故障——冷えたブロックに連動する弱いシール、熱いブロックに連動する焼け跡——は、ダイヤル位置の推測ではなく熱電対の読みと突き合わせて判断します。
冷却部:圧力から離れる前に継ぎ目を固める
ヒーターの後、柔らかくなったシーラントはまだ溶融状態で、再凝固するまで継ぎ目を閉じたままにしなければなりません。冷却部はパウチを冷却ブロックまたは空冷ベルト区間の間へ、さらに 40–80 mm の接触長さで通します。フレームによっては、小型ファン(20–40 W)が外気をハウジングに吸い付けるフィン付きブロックを使い、別のフレームはブロックの質量と周囲空気で温度を下げます。シーラントが固まる間、二枚のフィルム面が分離しないよう、この区間でも圧力を保ちます。
ヒーター部で接着して見えるシールも、継ぎ目が固まる前にパウチが機械を出ると再び開くことがあります。まだ柔らかい継ぎ目が充填物の重さで伸び、コーナーで二面が引き離され、保管中にパックが漏れます。冷却部はこれを防ぐためにあります。加熱設定が正しく見えるのに再開口や伸びたシールが出る場合、疑わしい原因は、冷却接触長さに対しベルト速度が速すぎる、冷却ファンの目詰まり、フィルム残留物で覆われた冷却ブロックが継ぎ目を断熱している、のいずれかです。ヒーター温度を変える前に、これらを確認してください。
エンボスホイールと日付コーディング
冷却部の後ろで、ばね付きローレット鋼ホイールが完成した継ぎ目に模様を押し付けます。エンボス模様は滑らかなシール表面を分断し、継ぎ目が押されたことを目視確認できるようにします。多くのフレームではホイールに交換可能な文字ダイが付き、製造日、ロット番号、ラインコードをシールに刻印します。ホイールは冷却部の後ろにあり、柔らかい継ぎ目ではなく固まった継ぎ目を刻印します。エンボス深さはホイールばね圧で設定します。軽すぎれば数日でコードが薄れ、深すぎればホイールがシーラントを切り込んで剥離ラインを弱めます。
インクコーディング仕様は、エンボスステーションの後にコーディングユニットを追加します。ローラーインクパッドまたは小型インクマーカーが、ベルト上またはフィルム直接に日付とロットをインクで印字します。インクユニットにはフィルム表面に合ったインク種が必要です。多孔質のクラフト、光沢OPP、金属化PETはそれぞれ別のインクを使い、パッドまたはローラーは運転合間に補充や清掃を行います。製品群の縦型・横型インクコーディング仕様の違いは、主にフレーム向きとコーディング位置にあり、加熱、冷却、ベルトの各サブシステムの動作は同じです。
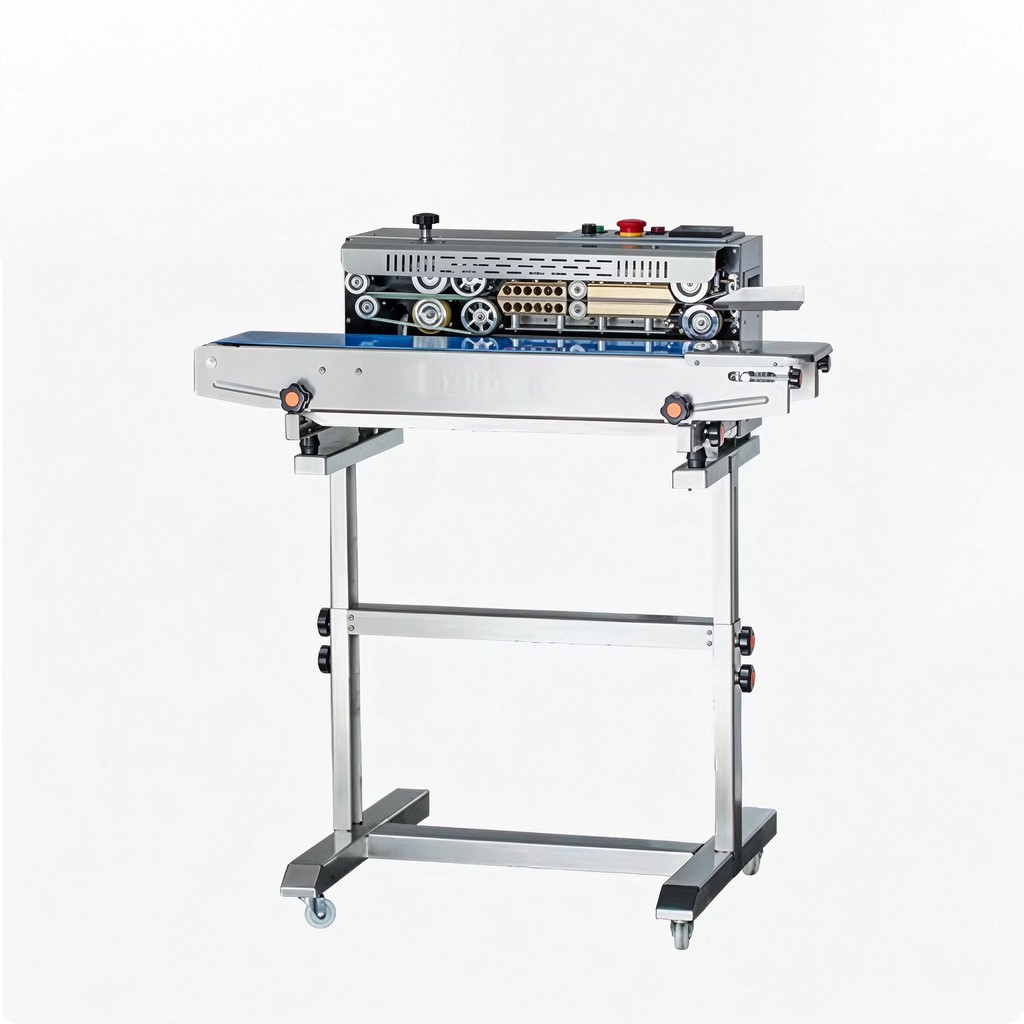
フィルム種別による温度と速度の調整
作業者がフィルムごとに設定する二つの稼働変数は、ブロック温度とベルト速度です。シール幅はブロックとベルトの接触で固定され、通常 10 mm、圧力は据え付け時に設定されます。下表は一般的なパウチ構成の出発ウィンドウです。自社素材で試験シールを回し、試験片を剥離して、二つの設定を同時に動かさず、10–15 °C または 1 m/min 刻みで小さく調整してください。
| フィルム構成 | 厚さ範囲 | ブロック温度 | ベルト速度 | シールの注意点 |
|---|---|---|---|---|
| 単層 PE 袋 | 30–100 µm | 130–160 °C | 8–12 m/min | 熱ウィンドウが広い;薄い素材では継ぎ目の PE 薄化に注意 |
| PP / OPP 袋と包装フィルム | 40–80 µm | 150–180 °C | 6–10 m/min | 融点が高い;フィルム収縮を防ぐため排出前に十分冷却する |
| PET/PE ラミネート(スナック、乾燥品) | 60–120 µm | 160–190 °C | 5–9 m/min | 内側 PE 層をシール;外側 PET 層の収縮・白化を防ぐ |
| PET/AL/PE のコーヒー・ナッツパウチ | 80–120 µm | 170–200 °C | 4–8 m/min | より長い接触;金属化層が熱を反射するため曝露時間を頼りにする |
| 厚手 PE またはガゼット付き袋 | 120–200 µm | 150–180 °C | 4–7 m/min | 熱浸透のため速度を下げる;冷却後に充填重量をシールが保持することを確認 |
弱いシールは原因の順番で読みます。接着面がフィルム無傷のままきれいに剥がれるなら、シーラントが溶けていません。温度を 10–15 °C 上げるか、ベルトを 1 m/min 下げて接触を伸ばします。フィルムは破れるのにシールが片側縁で剥がれるなら、圧力または寄りが不均一です。ベルトの位置合わせ、ばね張力、ガイドの中心を確認します。継ぎ目が光沢を帯びるか焦げ、シーラントが押し出されるなら、ブロックが熱すぎるか速度が遅すぎます。温度を下げるか速度を上げます。接着して見えるのに排出後に継ぎ目が開くなら、冷却部がシーラントを固めていません。ファン、冷却ブロックの接触、冷却長さに対するベルト速度を確認します。
仕様書の読み方:定格数値と持続運転
バンドシーラーの仕様書には最大ベルト速度と最大毎分袋数が記載されますが、これらのピークは製品群の最短パウチピッチと最も扱いやすいフィルムで測定されています。持続速度はシフトを通じてその 70–80% で計画し、供給ミス、フィルム交換、短い停止の余地を残してください。毎分袋数はベルト速度とパウチピッチから換算します。6 m/min(100 mm/s)でピッチ 150 mm なら毎分約 66 袋、ピッチ 300 mm なら約 33 袋です。カタログの毎分袋数ではなく、実際のパウチ長さで換算してください。
デューティサイクルと周囲条件も仕様書に載せるべき項目です。間欠使用向け定格のフレームは、短い運転と停止を繰り返します。二交代の食品ラインには、ヒーター、モーター、ベルトが連続負荷に耐えるフレームが必要です。室温、粉塵、湿気、水洗いの曝露がハウジング等級と仕上げを決めます。乾燥した倉庫梱包、粉塵の多い香辛料・粉類ライン、濡れた水洗い室では、それぞれ異なるベルト素材、電気保護、表面仕上げが求められます。袋の重量と向きが横型・縦型フレームを決めます。袋幅だけを記載した仕様では、縦支えを必要とする重い直立袋を見落とします。
| サブシステム | 標準仕様範囲 | 見積もりで確認する項目 |
|---|---|---|
| ベルト駆動モーター | 60–120 W ギヤードモーター | 速度制御の方式、速度表示、シフト形態に合わせたモーターデューティ定格 |
| ベルト速度 | 0–12 m/min、可変速 | ダイヤルまたは表示に出る線速度、厚手ラミネートでの最低安定速度 |
| PTFE ベルト | PTFE/PFE コーティングのグラスファイバー、寿命 6–12 月 | ベルト幅、交換部品の入手性、寄り調整へのアクセス |
| 加熱ブロック | 合計 0.6–1.0 kW、ダイヤル 0–300 °C | 熱電対種別、温度精度、待機加熱の挙動、接触長さ |
| 冷却部 | 空冷ブロックまたはファン、ファン 20–40 W | 冷却接触長さ、清掃のためのファンアクセス、重量級フレームで水冷かどうか |
| エンボス / コーディング | 日付ダイ付きローレットホイール、インクオプション | ダイ文字セット、エンボス深さ調整、自社フィルムに合ったインク種 |
| 袋の範囲 | 横型:幅 400–500 mm まで、厚さ 5–350 mm | 最小・最大パウチ、充填重量、直立または平置きの向き |
| 電源 | 220 V/50 Hz または 110 V/60 Hz、ヒーター+モーター+ファン | 据付点の供給電圧、待機電力、プラグ接続または硬結線 |
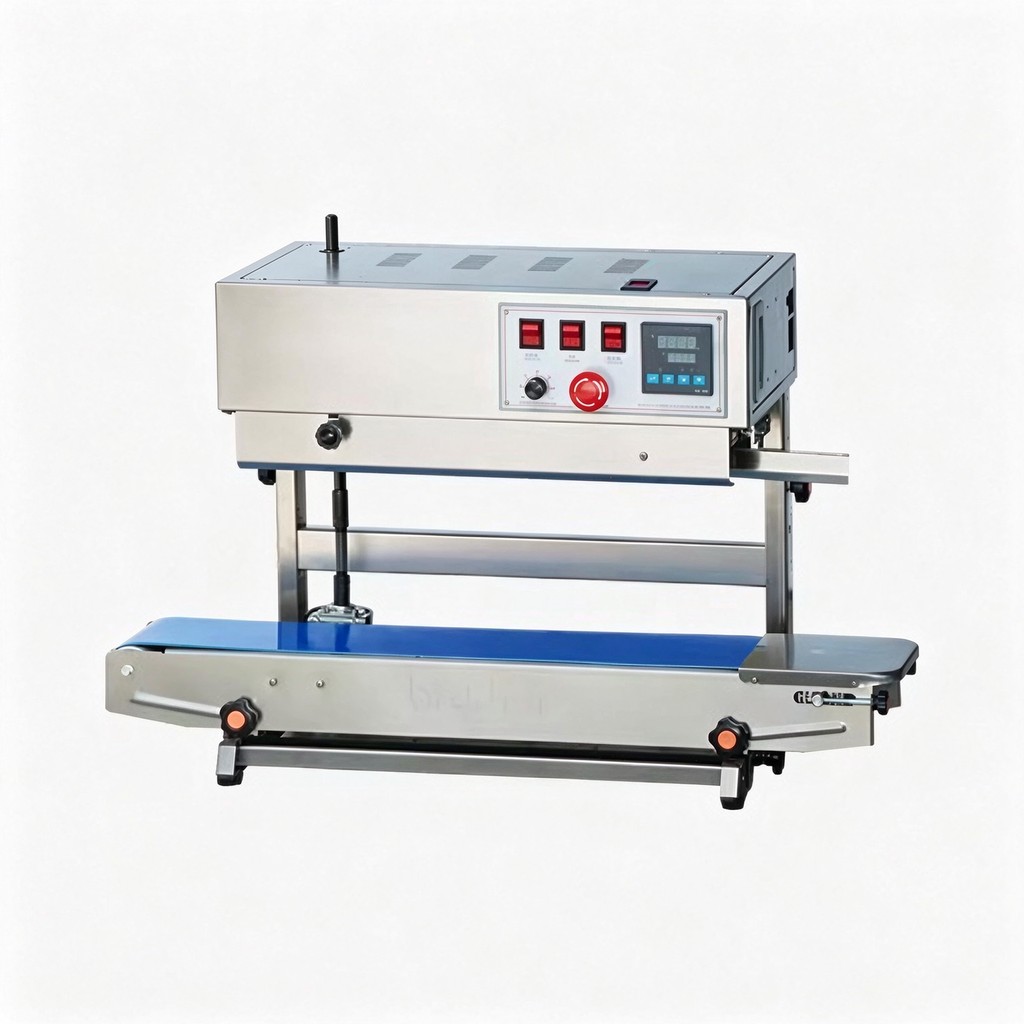
新しいフィルムまたはフォーマットの段取り手順
- パウチを測定する:幅、ガゼット深さ、シール長さ、フィルム構成と厚さ µm、充填重量。フレーム向きが平置きか直立かに合っているか確認する。
- 入口ガイドをパウチ幅に、ベルトニップ圧を、継ぎ目がガゼットを挟まず平らに把持するよう設定する。
- ヒーターを入れ、フィルムのウィンドウ表から出発温度を設定する。3–8 分のウォームアップを取り、シール前に設定値で数分保持する。
- ベルト速度をフィルムの出発ウィンドウに設定する。ベルトがドラム中心を追従していることを通し込みまたは確認する。
- 試験パウチを 3–5 袋通す。均一な 8–10 mm の接着帯、シワなし、開いたコーナーなし、焦げや押し出しがないか継ぎ目を検査する。
- 十分冷却後、15 mm の試験片を剥離する。目標 4–6 N/15 mm。試験の合間に温度を 10–15 °C または速度を 1 m/min ずつ、一度に一変数だけ調整する。
- エンボス文字を日付またはロットコードに設定し、刻印がシーラントを切り込まず継ぎ目上で読めることを確認する。
- 最終的な温度、速度、圧力、フィルムロットを機械シートに記録し、次回の運転が同じ設定に戻れるようにする。
故障の起点と安全限界の位置
バンドシーラーの故障の多くは、四つのサブシステムのいずれかにたどり着きます。ベルト寄りと圧力、ヒーター温度、冷却接触、コーディング圧です。シワの継ぎ目、弱いコーナー接着、光沢化したベルト、温度ドリフト、供給ミスにはそれぞれ決められた確認順序があります。バンドシーラーのトラブルシューティングと段取り替えガイドで、これらの故障、保全スケジュール、フォーマット段取り替えの手順を解説しているため、この記事では故障ツリーの全容を繰り返しません。
熱いブロック、動くベルト、ニップ点には固有の安全限界が伴います。ガードはベルト走行面と熱い面を覆い、非常停止は作業位置から駆動とヒーターの電源を切り、入口と排出開口部は指がニップに届かない寸法になっています。食品室の据え付けでは、洗浄体制に合った製品接触素材と水洗い可能な仕上げも必要です。ガード、インターロック、火傷リスク、CE 適合の論点はバンドシーラーの安全と CE 適合ガイドに詳しくあります。詰まりを解消するためにベルトカバーを外したまま、またはバイパスしたまま機械を運転しないでください。
フレーム形式:卓上、スタンド、縦型
同じ加熱・冷却・ベルトの各サブシステムが三つのフレーム向きに組み込まれ、選択は袋の置き方と充填物の重さで決まります。横型卓上フレームはスタンドのないコンパクトボディです。ベルトは机上面を水平に走り、作業者は平らなパウチを入口に置き、シール済みパウチはシュートまたは梱包台へ落ちます。このフレームは小さな平袋、低〜中処理量、床スペースの限られた部屋に向きます。膨らんだパウチを支える背面サポートがないため、ガゼット付きや重い袋は、シール自体が保持できてもきれいに供給されません。
スタンドフレームは、塗装またはステンレスの脚立てでベルトを作業高さに上げ、多くはキャスター付きでライン間を移動できます。スタンドは入口を一人の供給作業者の腰高に位置づけ、排出側は梱包ステーションまたは下流コンベヤへ落ちます。スタンドフレームは制御ボックス、温度表示、速度調整を側面パネルの供給位置の手の届く所に持ちます。これが一交代の食品・スナック・乾燥品梱包で一般的なフレームです。袋は平置きですが、インライン自動ボディを正当化するほどの処理量ではない現場に向きます。
縦型フレームはベルトの対を直立させて走らせます。袋は開いた口をベルト側にして入り、充填ボディは口元の下にぶら下がるか背面サポートコンベヤに載るため、重い、濡れている、膨らんだパックが直立したまま継ぎ目をシールできます。縦型フレームはペットフード、米・穀物袋、スープやソースのパウチ、および自重で横型継ぎ目を開かせる約 1 kg を超える充填物向けに指定されます。縦型ボディには背面ガイドと、袋の厚みを逃がすためのより長い口元も加わります。酸素遮断が必要な製品では、どちらの向きでも加熱ステーションの前にガス置換マニホールドが付きます。その仕様は窒素ガス置換バンドシーラーの概要で説明しています。
電装レイアウトと制御背後の回路
機械の電装部は三つの負荷に分かれます。ヒーター、駆動モーター、冷却ファンで、それぞれ制御パネル内の独立したコンタクタまたはリレーを通して開閉されます。ヒーター回路は 0.6–1.0 kW のブロック負荷を、熱電対信号を読んでコンタクタを断続し設定値を保つサーモスタットまたは温度コントローラーへ通します。モーター回路は速度制御を通して 60–120 W のギヤードモーターを回します。ファンはフレームの配線により、ヒーター ON 中またはベルトが動いている間、常に回ります。非常停止は制御回路を遮断し、押されると駆動だけでなくヒーターとモーターの両方が落ちるようにします。
供給電圧は据付点に合わせます。多くのフレームは 220 V/50 Hz、北米コンセント向けに 110 V/60 Hz の仕様があります。据え付け前にヒーター負荷を回路定格と突き合わせてください。他機器と共有回路の 1 kW ヒーターは、ウォームアップ時に遮断器を落とすことがあります。配線は温度読みに干渉が乗らないよう、熱電対リードをヒーター電力ケーブルから離してください。ブロック状態に合わない温度表示のふらつきは、センサーリードの配線経路または熱電対接続の緩みに原因することが多いです。ハウジング等級と表面仕上げは部屋で決まります。乾燥倉庫梱包、粉塵加工、濡れた水洗いでは保護レベルが異なり、それは据え付け後に追加するのではなく発注時に記載すべきです。
関連機械とさらに読む資料
連続式バンドシーラー製品群には、このシール経路を基に構成されたフレームが並んでいます。ライン供給パウチ向けの自動連続式バンドシーラー、一般食品・スナック梱包向けのSF150LD プロフェッショナルバンドシーラー、スタンド式ヒートバンドシーラー、デジタル表示付きの2-in-1 スタンドバンドシーラー、横型インク印字バンドシーラー、重い直立袋向けの縦型インクコーディングバンドシーラー、バルブ付き・クラフトのコーヒーパウチ向けのコーヒー袋シール機です。
購入側の資料として、バンドシーラー vs インパルスシーラー比較は、素材、処理能力、安定性の観点から定常動作シールと手動ジョーシールを対比します。酸素遮断が必要な場合は、窒素ガス置換バンドシーラーの概要が、ヒートシール前に追加される不活性ガスパージステーションを説明します。バンドシーラーのコストと TCO 内訳は、五年間の機械価格帯、PTFE とフィルム摩耗、電力、労務を扱います。
パウチサンプル、フィルム仕様、目標速度はお問い合わせ窓口からお送りください。試験シールとフレーム構成をご提案します。認証と特許のセクションには機械に付属する適合文書が、会社概要にはより広い包装機器の範囲がまとめられています。
