Três fechos de fundo, uma máquina de formação: o que a escolha realmente altera
Uma formadora de caixas automática retira um plano de cartão ondulado de um depósito, abre-o num quadrado, dobra as abas inferiores e fecha o fundo para que a caixa possa ser enchida na estação seguinte. O ciclo de formação é, em essência, o mesmo entre marcas; a decisão que separa os orçamentos e define cinco anos de custo operacional é a forma como esse fundo permanece fechado. Três métodos de fecho aparecem em linhas de produção reais: um plano autotravante, cujas ranhuras e linguetas se encaixam sem qualquer consumível; uma tira de fita autocolante aplicada sobre a costura central do fundo; e um cordão de adesivo hot-melt aplicado nas abas antes da compressão. Cada método altera o plano que pode comprar, o consumível que recompõe semanalmente, a rotina de aquecimento e limpeza, a resistência do fecho numa caixa pesada ou de exportação, e a faixa de preço da própria máquina.
Esta análise parte do plano de cartão para o exterior: gramatura e dimensão da caixa em primeiro lugar, velocidade-alvo em segundo, custo de consumíveis por turno em terceiro, e ambiente da linha por último. Não classifica um método como universalmente melhor. Um plano autotravante que funciona numa caixa leve de comércio eletrónico pode falhar numa gaiola de eletrodomésticos de parede dupla; uma estação de cola que fecha 25 caixas por minuto numa fábrica de alimentação pode ser capital desperdiçado numa linha que forma 120 caixas por dia. O objetivo é casar o fecho ao cartão, ao volume e ao requisito de auditoria, e depois escrever essa escolha na especificação de compra, em vez de a deixar ao critério do construtor da máquina.
Os valores usados aqui são as faixas padrão observadas na gama de formadoras SunAura: saída de 8–25 caixas/min, dimensão do plano de cerca de 200×150×100 mm a 600×400×400 mm conforme o quadro, capacidade do depósito de 50–100 planos, quatro a oito ventosas por cabeçote, ar a 0,6 MPa, e esquadria do fundo mantida dentro de cerca de ±2 mm num quadro servo ou pneumático guiado. Qualquer valor citado numa brochura deve ser conferido contra o seu próprio plano e o seu ritmo sustentado durante o teste de aceitação de fábrica (FAT).
Como cada fecho de fundo fecha a caixa
Fundo autotravante (plano com ranhuras ou linguetas). O plano é cortado por estampagem com ranhuras correspondentes e linguetas de travamento ao longo das abas inferiores. Quando a formadora abre a caixa e dobra as abas, as linguetas passam pelas ranhuras e encaixam-se num travamento mecânico. Nenhum adesivo, nenhuma fita, nenhuma estação aquecida toca o cartão. O fecho reside na geometria do plano, pelo que a estampagem deve ser precisa e o cartão deve ser rígido o suficiente para manter a lingueta sob carga. Este método é comum em caixas de retalho mais leves, planos de comércio eletrónico e caixas que têm de ser abertas e reenchidas sem destruir a embalagem.
Fita autocolante. Uma cabeça de fita puxa um rolo de fita de embalagem sobre a costura central onde se encontram as duas abas maiores do fundo; um rolo de pressão aplica a fita ao cartão e um cortador separa a tira após a passagem da caixa. As larguras de fita situam-se entre 48–72 mm, com 50 mm como padrão em caixas médias; fita mais larga é especificada para cartão pesado ou rugoso. A fita é a solução flexível por defeito: a estação é simples, não há aquecimento prévio, e a mudança entre larguras de fita é um ajuste da cabeça, não uma tarefa de assistência. O fecho depende de o adesivo da fita molhar o cartão, o que importa em cartão revestido, poeirento ou frio.
Cola hot-melt. Um derretedor aquecido mantém o adesivo a 150–180 °C; mangueiras levam-no a um ou dois bicos sobre a estação de abas, e os cordões são aplicados nas faces internas das abas inferiores. A caixa é mantida sob compressão enquanto o adesivo molha o cartão e cura, normalmente num ou dois segundos à temperatura de trabalho. A cola forma uma ligação ao longo da sobreposição das abas, e não uma tira sobre uma única costura, o que dá um fundo firme em caixas de parede dupla e carregadas. A contrapartida é um período de aquecimento no início do turno, cuidado com bicos e mangueiras, e um adesivo que deve ser compatível com o cartão e a temperatura ambiente.
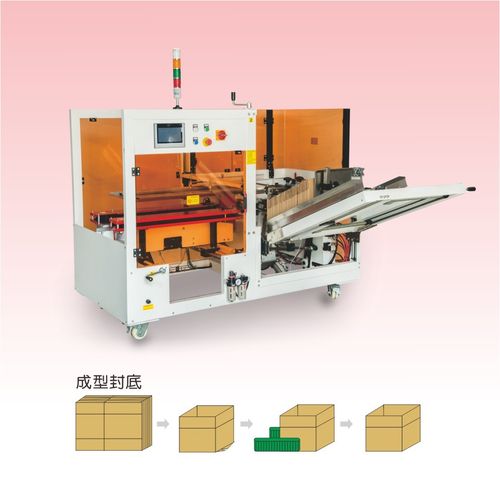
O plano e a especificação do cartão definem os limites rígidos
Antes de comparar consumíveis, liste todos os planos que a linha vai processar: caixa mais pequena e maior, parede simples ou dupla, gramatura do cartão, se o exterior é revestido ou pré-impresso, e como os planos são armazenados. O quadro de formação cobre uma gama de planos declarada, normalmente com uma proporção inferior a 2:1 no comprimento do plano; uma caixa no limite da gama corre mais devagar, desgasta as guias e é a primeira a ser rejeitada. Planos deformados ou húmidos causam falhas de alimentação por vácuo em qualquer método, pelo que armazenar os planos planos e secos é uma condição prévia para uma formação consistente, não um problema isolado da máquina.
A rigidez do cartão decide se uma lingueta autotravante consegue segurar. Cartão leve de parede simples, canelura B ou C, funciona com a geometria de lingueta; cartão rígido de parede duleta empurra as linguetas para fora das ranhuras, e as próprias ranhuras da estampagem podem rasgar sob a carga de travamento. Cartão revestido ou fortemente impresso altera a face de aplicação da fita: o adesivo autocolante precisa de uma superfície limpa e porosa para molhar, e um liner brilhante ou poeirento pode deixar uma tira de fita que descasca pela borda. A cola hot-melt liga bem à maioria das faces de cartão ondulado, mas precisa de uma classe de adesivo compatível com o stock revestido e com as condições de câmara fria, onde uma classe errada cura de forma quebradiça.
O peso da caixa e o ciclo de transporte importam tanto quanto o tipo de cartão. Uma caixa com alguns packs de retalho percorre um percurso curto sobre palete; uma gaiola de eletrodomésticos, azulejos ou produtos engarrafados passa por empilhamento, carregamento em contentor e manuseamento brusco. O fecho do fundo na caixa carregada deve segurar o conteúdo ao longo desse ciclo, e o método que parece mais barato num plano vazio pode ser o que abre na palete. Se a linha expede contentores de exportação ou empilha caixas a alto nível, especifique o fecho contra o peso carregado e o ensaio de queda ou compressão exigido pelo retalhista ou transitário.
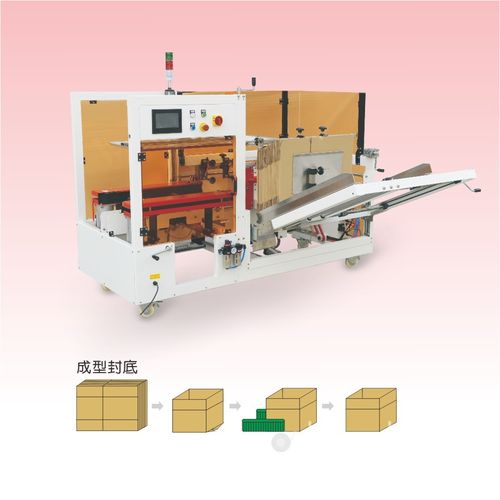
Comportamento do fecho sob carga: o que o ciclo de transporte revela
Um fecho de fundo que passa numa inspeção com caixa vazia ainda pode falhar depois de a caixa ser enchida. A carga relevante não é o peso próprio da aba, mas a coluna de produto que pressiona o fundo, acrescida da vibração em trânsito e da compressão do empilhamento. A fita segura por uma tira sobre a costura central; se o liner se separar sob vibração, a tira levanta por uma borda e o fecho abre, mesmo que o adesivo em si não tenha cedido. A cola liga ao longo da sobreposição entre abas, pelo que a carga se espalha por uma junta mais larga e a ligação só falha se o adesivo em si rachar ou o cartão rasgar. O travamento por lingueta segura mecanicamente, mas a lingueta e a ranhura são elementos pequenos e, numa gaiola pesada, a carga concentra-se na borda da ranhura, onde o cartão mais facilmente se marca.
Os ensaios de queda e empilhamento são a forma honesta de comparar métodos para uma carga real. Peça ao fornecedor para formar o seu plano, enchê-lo até ao peso-alvo e registar o desempenho de cada fecho sob uma altura de empilhamento definida e um ciclo curto de vibração ou queda. Uma demonstração a seco numa caixa vazia mostra apenas que a máquina se movimenta; não mostra se o fundo sobrevive ao percurso. Se o retalhista ou o transitário publica um protocolo de ensaio, entregue esse protocolo ao fornecedor antes do FAT para que os critérios de aceitação fiquem escritos em números, e não numa inspeção visual.
O comportamento de reabertura é o outro lado da questão da carga. Um fundo colado é uma ligação permanente: abrir a caixa significa cortar a junta ou rasgar uma aba, o que importa se a caixa regressa ao armazém para reembalagem. A fita descasca e pode ser renovada com uma tira nova, e uma lingueta autotravante liberta-se sem destruir a embalagem. Onde a mesma caixa cicla entre armazém e cliente, a capacidade de reabrir limpamente pode pesar mais do que uma pequena vantagem de resistência do fecho, e o método de fecho deve ser escolhido para corresponder a esse ciclo, e não à expedição única mais pesada.
Tabela de comparação: autotravante, fita e hot-melt lado a lado
| Critério | Fundo autotravante | Fita autocolante | Cola hot-melt |
|---|---|---|---|
| Como o fundo fecha | Linguetas estampadas passam por ranhuras e interligam mecanicamente | Tira de fita atravessa a costura central e é aplicada ao rolo sobre o cartão | Cordões de adesivo nas abas, mantidas sob compressão durante a cura |
| Consumível por caixa | Nenhum na máquina; o travamento faz parte do plano | Rolo de fita, 48–72 mm de largura (50 mm padrão) | Adesivo hot-melt, cerca de 8–20 g por caixa conforme o padrão de cordão |
| Posição do custo de consumível | Sem recomposição na máquina; a estampagem acrescenta custo do plano por caixa | Moderado por caixa; o custo acompanha o preço da fita e os metros usados | O mais baixo por caixa a alto volume; adesivo cotado por peso |
| Saída típica da formadora | 8–18 caixas/min em planos leves; limitada pela rigidez do plano | 8–20 caixas/min em quadros padrão | 15–25 caixas/min em linhas de alto volume |
| Resistência do fecho em caixas carregadas | Moderada; as linguetas podem arrancar em cartão rígido ou pesado | Boa para cargas normais; risco de descasca pela borda em cartão revestido ou frio | Alta ao longo da sobreposição da aba; adequada para parede dupla e gaiolas de exportação |
| Reabertura e novo fecho | Abre sem destruir a caixa; pode voltar a travar | Descasca; volta a fechar com fita nova | Precisa de corte ou alavanca; a ligação é mais difícil de reabrir limpamente |
| Requisito do plano | Plano com estampagem especial; precisão de ranhura e lingueta crítica | Plano RSC padrão; face compatível com fita | Plano RSC padrão; adesivo compatível com a gramatura do cartão |
| Aquecimento no início do turno | Nenhum | Nenhum | Aquecimento do derretedor, tipicamente 10–25 minutos conforme o tamanho do tanque |
| Sensibilidade ao ambiente | Deformação do cartão afeta o encaixe da lingueta | Cartão frio, poeirento ou revestido enfraquece a aderência | Temperatura ambiente e humidade do cartão afetam o tempo de cura; o bico pode entupir |
| Limpeza e risco de derrame | Sem resíduos | Resíduo de adesivo em rolos e cortador | Adesivo derretido pinga; requer tabuleiro de recolha e limpeza do bico |
| Mudança entre formatos | Ajuste de guias; a estampagem do plano muda com a dimensão | Ajuste de guias e largura de fita, muitas vezes 10–20 min | Ajuste de guias mais definição do padrão de cordão; 15–25 min em muitos quadros |
| Posição de preço da máquina | Quadro de formação padrão; sem prémio de estação de fecho | Quadro padrão mais cabeça de fita; faixa de entrada intermédia | Quadro mais derretedor, mangueiras e bicos; faixa de preço superior |
| Limitação principal | Não adequada a caixas pesadas, rígidas ou de grande dimensão | Qualidade do fecho depende da face do cartão e da temperatura | Aquecimento prévio, stock de adesivo e manutenção do bico |
| Melhor enquadramento | Planos leves de retalho e comércio eletrónico que reabrem facilmente | Linhas de uso geral, condições de cartão mistas, operação simples | Caixas de alto volume, carregadas ou de exportação onde a resistência do fecho importa |
Velocidade e como a estação de fecho afeta o tempo de ciclo
As formadoras desta gama correm a 8–25 caixas por minuto, o que equivale a um ciclo de cerca de 2,4 a 7,5 segundos por caixa. Os movimentos de formação, dobragem e descarga partilham esse ciclo; a estação de fecho acrescenta o seu próprio passo dentro dele. O fecho com fita acrescenta um movimento curto de rolo e corte sem permanência, pelo que um quadro com fita mantém o ritmo em toda a gama padrão. O fecho com cola acrescenta uma curta permanência em compressão enquanto o cordão cura, razão pela qual os quadros de cola são normalmente especificados no extremo superior da faixa de saída, onde o volume da linha justifica a estação. A formação autotravante não tem passo de consumível, mas o próprio plano tem de alimentar e abrir limpamente, e planos leves que encurvam sob as ventosas atrasam o ciclo mais do que qualquer cabeça de fecho.
A velocidade de capa numa brochura é medida na caixa mais favorável da gama. Um plano maior de parede dupla demora mais a abrir e dobrar; um plano mais pequeno pode disparar os sensores se o quadro estiver dimensionado acima. Dimensione a máquina pelas suas próprias dimensões e a 70–80% do ritmo citado ao longo de um turno, deixando margem para interrupções de alimentação e mudanças de formato. As estações a montante e a jusante têm de aceitar o mesmo ritmo: uma formadora que ultrapassa o empacotador ou a seladora de caixas cria uma fila e depois tempo de paragem, e a linha perde mais com o desequilíbrio do que a máquina ganha em velocidade de pico.
Custo de consumíveis: o que cada método custa por turno e por ano
A compra da máquina é o custo visível; ao longo de cinco anos, os consumíveis, a mão de obra de mudança de formato e as paragens de peças gastas costumam ultrapassá-la. Faça a comparação de consumíveis por caixa antes de olhar para o preço do quadro. Para a fita, registe a largura do rolo, os metros usados por caixa, o comprimento do rolo e o preço entregue, e divida: uma tira de fita de 50 mm sobre uma sobreposição de aba de 400 mm usa cerca de 0,4–0,5 m de fita por fundo. Para a cola, pese o consumo de adesivo num ensaio de amostra e converta gramas por caixa em peso por mil caixas, e depois preço o adesivo por quilograma. No autotravante não há consumível de máquina, mas o plano estampado custa mais do que um plano RSC padrão, e esse prémio por caixa repete-se em cada embalagem.
O padrão de break-even é consistente entre fábricas. A baixo volume diário, a fita ou a formação manual mantêm o dispêndio em dinheiro reduzido, e o stock de adesivo e a estação aquecida não se amortizam. A alto volume num plano estável, a cola por caixa desce abaixo da fita por caixa porque o adesivo pesa pouco e faz a ponte na sobreposição com um cordão pequeno. O autotravante evita ambos os consumíveis, mas desloca o custo para a estampagem do fornecedor de planos, o que só faz sentido quando a especificação da caixa já prevê um plano especial. Compare o total a cinco anos: máquina, frete, instalação, consumíveis, energia e ar, peças sobressalentes e a mão de obra que a estação elimina. Uma máquina que poupa um dólar na compra mas consome mais consumível por caixa em dois turnos por dia reverte essa poupança dentro do período de garantia.
Energia e ar são linhas menores, mas são reais. Um quadro com fita consome cerca de 2–4 kW; um quadro de cola acrescenta a carga de aquecimento do derretedor e consome tipicamente 3–6 kW. O ar comprimido aciona os braços dobradores e as válvulas a 0,6 MPa, com capacidade de ar livre cerca de 0,3–0,4 m³/min num quadro padrão; ar seco importa, porque a humidade no circuito pega as válvulas e desgasta os cilindros. As linhas de cola ainda carregam uma pequena carga de aquecimento em espera fora das horas de produção, pelo que confirme como o derretedor fica em espera ou desliga entre turnos.
A disponibilidade de consumíveis faz parte da comparação, não de um pensamento tardio. Rolos de fita e pastilhas ou barras de adesivo são recompostos durante a vida da máquina, e uma classe que não pode ser fornecida localmente transforma uma lacuna curta de stock numa paragem de linha. Confirme junto do distribuidor local a largura de fita e a classe de adesivo que o seu cartão necessita, e confirme que o fornecedor manterá a classe escrita na especificação, em vez de substituir por um item de uso geral pelo preço. Nos planos autotravantes, a dependência desloca-se para o fornecedor de caixas: ranhuras e linguetas estampadas têm de manter tolerância em sucessivas tiragens, pelo que a origem do plano e o seu ferramental importam tanto quanto a máquina.
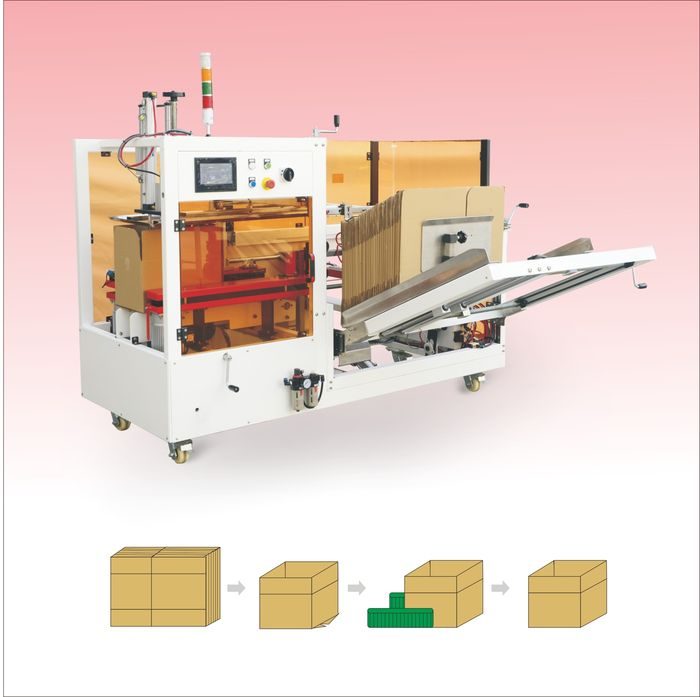
Quadro de decisão: escolha o fecho por esta ordem
- Liste todos os planos: dimensões, canelura, gramatura, parede simples ou dupla, revestido ou impresso, e condição de armazenamento. A gama do quadro e o método de fecho têm de cobrir os extremos, não a média.
- Registe o peso da caixa carregada e o ciclo de transporte: percursos internos curtos, empilhamento em palete, carregamento de contentor de exportação ou manuseamento brusco. Transporte mais pesado e agressivo empurra a escolha para a cola e afasta do travamento por lingueta.
- Declare o ritmo sustentado e o padrão de turnos. Abaixo de cerca de 400 caixas por dia, a formação manual ou uma estação de fita simples continua racional; acima disso, uma formadora elimina uma pessoa a tempo inteiro e o método de fecho pode ser dimensionado ao volume.
- Confira a face do cartão contra o fecho. Cartão revestido, brilhante, poeirento ou frio enfraquece a fita; confirme a classe de adesivo para cola; confirme a precisão de estampagem para autotravante.
- Decida se a caixa tem de ser reaberta. Devoluções de retalho, packs reenchíveis e caixas de kit favorecem um fecho que abre sem destruição; gaiolas de expedição que permanecem fechadas favorecem uma ligação permanente.
- Case a estação ao equipamento a jusante. O fecho superior é normalmente uma seladora de caixas separada; confirme altura do transportador, passo e os sinais que a linha usa antes de travar a configuração da formadora.
- Peça ao fornecedor de adesivo ou fita que confirme por escrito a compatibilidade com o seu cartão e a temperatura ambiente, em vez de contar com uma classe de uso geral.
Perfis de cenário: qual fecho serve que fábrica
Retalho leve e expedição de comércio eletrónico. Planos leves de parede simples, muitos formatos, caixas abertas para picking ou devoluções. Um plano autotravante ou uma formadora com fita é o ajuste habitual. A prioridade é uma mudança de formato rápida entre dimensões e um fecho que não destrua a caixa; a permanência de cola e o cuidado com o bico acrescentam custo que um centro multiesKU não recupera. Onde dimensões aleatórias encontram um depósito fixo, essa escolha de formato é uma questão de planeamento separada, abordada na comparação existente entre tamanho aleatório e tamanho fixo.
Linhas de alto volume de alimentação e bebidas. Planos regulares em dois ou três turnos, caixas com líquido ou alimento embalado, e limpeza auditada. A cola é comum aqui quando o volume justifica, porque o cordão sela a sobreposição e a estação corre a 15–25 caixas/min; a fita continua a escolha onde a linha muda frequentemente de condição de cartão ou onde o resíduo de adesivo numa sala de lavagem é uma preocupação. Declarações de contacto alimentar e acabamento de lavagem são especificados a par do método de fecho.
Gaiolas industriais pesadas e de exportação. Cartão de parede dupla, caixas carregadas, empilhamento em contentor e frete brusco. O travamento por lingueta é o elo fraco em cartão rígido; a fita pode descascar pela borda da costura sob vibração; a cola hot-melt ao longo da sobreposição da aba é o padrão para este perfil. O quadro de serviço pesado usa ventosas maiores e braços dobradores mais fortes, e a classe de adesivo é selecionada para a carga e o clima.
Salas frias, húmidas ou poeirentas. O adesivo da fita perde aderência em cartão frio ou húmido; a classe de cola tem de permanecer flexível a baixa temperatura; qualquer método precisa de resguardos e componentes elétricos compatíveis com o nível de lavagem ou poeira. Um plano autotravante evita ambos os adesivos, mas depende de cartão que permanece plano e seco, o que é difícil de garantir numa sala húmida.
Catálogo de elevada mistura e baixo volume. Muitas dimensões de caixa, tiragens curtas, mudanças de formato frequentes. Um derretedor de cola dedicado só se justifica quando um plano corre tempo suficiente para absorver o aquecimento prévio e a limpeza. Para elevada mistura, um quadro flexível com fita, memória de receitas e guias de mudança rápida dá normalmente o custo a cinco anos mais baixo, mesmo que o consumível por caixa pareça superior no papel.
Erros comuns de seleção e como evitá-los
Escolher o fecho apenas pelo preço da máquina. A cabeça de fita é mais barata que um derretedor de cola na compra, mas uma linha de alto volume pode gastar a diferença entre adesivo e fita dentro de um ano. Trabalhe o consumível por caixa antes de comparar preços de quadro, e inclua a energia e o tempo de aquecimento do derretedor na coluna da cola.
Especificar travamento por lingueta para uma caixa carregada de parede dupla. As ranhuras e linguetas funcionam em cartão leve e suficientemente rígido; em stock de gaiola pesada as linguetas saltam e as ranhuras rasgam. Se o plano é de parede dupla ou a caixa transporta carga pesada, avalie fita ou cola e mantenha o autotravante para a gama mais leve.
Ignorar o revestimento do cartão e a temperatura ambiente. Uma fita que liga ao liner simples falha em stock revestido brilhante; um adesivo que cura de forma quebradiça numa sala fria racha quando a caixa se flexiona. Obtenha a compatibilidade escrita do fornecedor de consumíveis para o seu cartão e a sua temperatura de trabalho mais baixa antes da encomenda.
Comprar o quadro de velocidade mais alta para uma tiragem curta. Uma máquina de cola a 25 caixas/min mantida a 8 caixas/min numa linha de baixo volume carrega a carga em espera do derretedor, a manutenção do bico e a pegada maior sem recuperar o custo. Dimensione a saída pelo ritmo sustentado e reserve a faixa superior para linhas que realmente correm lá.
Deixar a especificação do plano ao construtor da máquina. A estampagem para planos autotravantes e a gramatura do cartão para fita ou cola são decididas a montante. Envie desenhos e um plano de amostra com o pedido para que o fecho seja validado em cartão real durante o FAT, em vez de ser descoberto como problema de alimentação ou descasca após a instalação.
O que levar ao orçamento
Uma comparação justa precisa dos mesmos dados para todos os fornecedores: plano mais pequeno e maior com canelura e gramatura, peso da caixa carregada, caixas por minuto sustentadas e padrão de turnos, número de formatos e frequência de mudança de formato, condição e armazenamento da face do cartão, ambiente de trabalho (seco, húmido, frio, poeirento), se as caixas têm de reabrir, e as especificações da seladora de caixas e do transportador a jusante. Com esses dados em mãos, o orçamento pode casar a gama do quadro, a estação de fecho e a classe de consumível com a aplicação real. A gama de formadoras de caixas mostra os quadros disponíveis: a formadora de caixas padrão para planos regulares de parede simples, a formadora de serviço pesado para caixas grandes e de parede dupla, a formadora de velocidade média a 15–20 caixas/min, a formadora com cola hot-melt para fundos sem fita, e a máquina formadora de caixas tipo prego com fecho de fundo onde se especifica um fecho mecânico de fundo.
Para a mecânica por trás do ciclo de formação, veja o percurso técnico de como funciona uma formadora de caixas automática, da captura do plano ao fecho do fundo. A nova linha em versão cola está descrita na nota de lançamento da formadora SunAura com cola hot-melt. As equipas de compras que calculam o dispêndio a cinco anos devem ler a análise de custo e TCO da formadora, e quem planeia proteções ou conformidade deve consultar o guia de segurança e proteção CE da formadora. Para avarias do dia a dia, desgaste de ventosas e mudanças de formato, o guia de resolução de problemas e mudança de formato cobre a vertente de manutenção.
O equipamento relacionado fica ao lado da formadora na linha: as seladoras de caixas fecham o topo após o enchimento, as máquinas de selar caixas de cartão tratam caixas mais pequenas, as máquinas de arqueação fixam cargas em palete, os transportadores deslocam as caixas entre estações, os paletizadores empilham as caixas enchidas, e uma linha de embalagem completa junta as estações. Envie amostras de plano, ritmo-alvo e peso carregado pelo balcão de contacto para uma configuração casada à aplicação; a secção de certificações e patentes lista a documentação de conformidade disponível com a máquina.
