De onde vêm as paragens de uma formadora de caixas
Uma formadora gasta o ciclo a retirar um plano plano do depósito, a abri-lo em tubo, a dobrar as abas inferiores e a fechar o fundo antes de empurrar a caixa para a estação de enchimento. Cada um desses movimentos tem uma peça de desgaste ou um ajuste que pode falhar: uma ventosa racha, um filtro de vácuo entope, uma mola de dobrador enfraquece, um bico de cola entope, ou uma guia sai de alinhamento. A maioria das paragens não são avarias misteriosas; repetem um conjunto pequeno de falhas que se manifestam sempre da mesma forma, e resolvem-se verificando a causa provável por ordem, em vez de ir buscar a primeira peça gasta à caixa de sobressalentes.
Este guia divide a manutenção da formadora em três partes: uma tabela de diagnóstico das avarias que os operadores e a equipa de linha realmente reportam, um procedimento passo a passo de mudança de formato com tempos realistas, e um plano de manutenção preventiva por intervalo. Parte do princípio de uma formadora inline padrão a processar planos RSC ou de ranhura regular; as versões com cola hot-melt, fita e autotravamento são abordadas onde as suas avarias de fecho diferem. Para a arquitetura da máquina por trás destas verificações, o percurso de como funciona uma formadora de caixas automática percorre em detalhe a captura, a moldagem por êmbolo, a dobragem de abas e o fecho.
Como ler uma avaria na linha
Antes de abrir um painel, registe o que a máquina está a dizer. Anote o código de avaria do HMI, qual a estação que parou, se a falha repete em todos os planos ou apenas em alguns, e se uma dimensão de caixa ou gramatura de cartão específica a dispara. Verifique primeiro os sinais mais simples: pressão de ar no regulador, nível de vácuo no manómetro ou HMI, temperatura do adesivo nas versões de cola, e se um resguardo ou interbloqueio abriu durante a paragem. Uma avaria que aparece só após uma mudança de formato aponta normalmente para um ajuste herdado da dimensão anterior; uma avaria que aparece após semanas de funcionamento estável aponta para desgaste ou um consumível no fim de vida.
Regras de segurança claras aplicam-se a qualquer intervenção. Pare o ciclo, isole a energia elétrica e pneumática antes de entrar numa estação, e não anule um interbloqueio para desencravar. Nas versões de cola, siga a sequência de purga e arrefecimento do derretedor antes de tocar em mangueiras ou bicos. Reponha qualquer resguardo aberto para serviço antes de voltar a máquina à produção, e registe a avaria e a correção no registo de paragens para que as paragens recorrentes possam ser revistas.
Avarias de captura e alimentação
| Sintoma | Causa provável | Verificação e correção |
|---|---|---|
| Plano não captado; dispara alarme de vácuo | Ventosa rachada ou gasta; superfície de assento da ventosa endurecida; ventosa desalinhada do plano | Inspecione a ventosa quanto a fendas, lábio achatado ou rugas; substitua se gasta. Reassente a ventosa na face do plano e confirme que a altura e o ângulo do braço de captura correspondem à posição do depósito. |
| Vácuo fraco ou intermitente mesmo com ventosa em bom estado | Filtro de vácuo entupido; mangueira ou acessório com fuga; perda na bomba ou no gerador de vácuo | Limpe ou substitua o elemento do filtro de vácuo; verifique fendas nas mangueiras e fugas nos acessórios; confirme o débito da bomba contra a especificação da máquina. |
| Plano cai a meio do percurso até à estação de formação | Pressão de elevação do depósito baixa; mola de plataforma ou elevador pneumático fraco; guia de alimentação a prender a pilha | Ajuste a pressão de elevação do depósito à especificação; inspecione a mola de elevação ou o cilindro pneumático; liberte as guias para que a pilha suba livremente sem encravar. |
| Dois ou mais planos captados juntos | Escova de separação gasta; faca de ar fraca; caliper do cartão mais espesso que a definição de alimentação; guias demasiado abertas | Reassente ou substitua a escova de separação; verifique o fluxo da faca de ar; confirme a espessura do cartão contra a gama da máquina; estreite as guias de alimentação à pilha de planos. |
| Plano entorta ao sair do depósito | Plano enrolado ou húmido; estática entre folhas; rolos ou guias de alimentação desnivelados | Condicione o cartão à humidade da fábrica; verifique a eliminação de estática em cartão seco; nivele guias e rolos de alimentação para que o plano entre direito. |
As ventosas são a primeira peça de desgaste a inspecionar em qualquer falha de captura. Uma ventosa que parece intacta por fora pode ter o lábio fendido e perder vácuo sob carga, pelo que se substituem por condição, em vez de esperar pela falha total de captura. Mantenha um conjunto correspondente no local e anote o número de ciclos na substituição para que a vida da ventosa possa ser comparada com o serviço real da máquina.
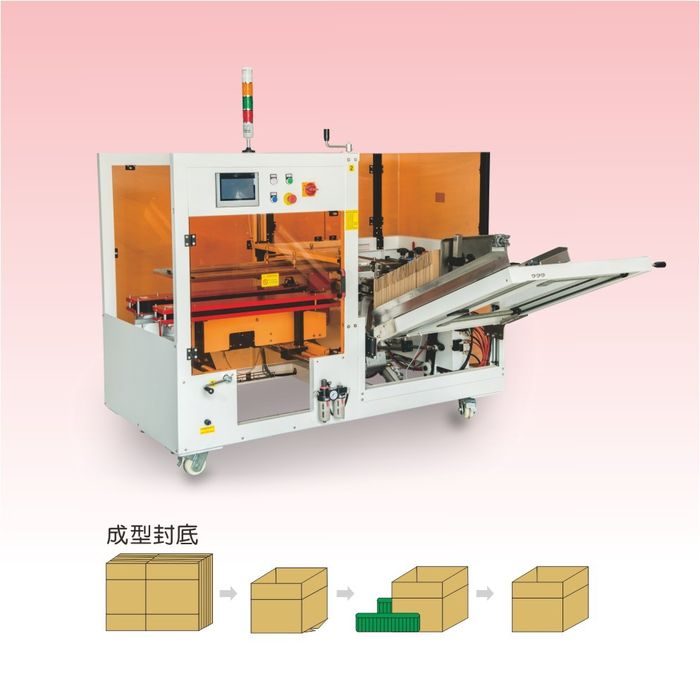
Avarias de formação e esquadria
| Sintoma | Causa provável | Verificação e correção |
|---|---|---|
| Caixa sai torta ou fora de esquadria | Quadro de esquadria fora de ajuste; temporização do êmbolo desfasada; correias laterais a derivar para um lado; rolamentos de guia gastos | Verifique novamente a esquadria com um esquadro ou caixa de referência; ajuste a posição do quadro e a temporização do êmbolo; centralize o seguimento das correias; inspecione os rolamentos e substitua os que têm folga ou ruído. |
| Caixa encrava dentro da secção de formação | Temporização de dobragem das abas mal definida; folga de guia demasiado estreita; cartão húmido ou deformado; pressão de compressão demasiado alta | Confirme a temporização dos dobradores contra o ciclo; abra a folga das guias à espessura do plano; verifique a humidade e a planicidade do cartão; reduza a compressão até a caixa formar sem encravar. |
| Aba menor ou maior não dobra | Temporização da lâmina dobradora deslocada; mola do dobrador fraca ou partida; avaria no atuador ou sensor do dobrador | Alinhe a temporização da lâmina à aproximação do plano; substitua molas fracas; teste o atuador e verifique o sensor de deteção de aba quanto a lente suja ou ligação solta. |
| Caixa torce na correia de descarga | Tensão da correia desigual; roda alinhada fora; velocidade de descarga desajustada ao ritmo de formação | Iguale a tensão da correia; alinhe as rodas; iguale a velocidade de descarga ao ritmo da estação para que as caixas não acumulem nem arrastem. |
| Caixa formada abaulada ou colapsada nos lados | Gramatura do cartão abaixo da rigidez exigida; gama de dimensões no limite da máquina; pressão de formação insuficiente | Confirme a gramatura e a canelura do cartão para o peso da caixa; verifique que o plano está dentro da gama L/C/A nominal; aumente a compressão de formação dentro da especificação. |
Problemas de esquadria que aparecem após uma mudança de formato significam normalmente que uma guia ou um quadro não voltou à especificação; uma deriva persistente de esquadria num único SKU aponta para rolamentos gastos ou uma correia fora de limite. Meça a caixa contra uma referência antes de cada ajuste, e registe a definição quando a caixa formar limpamente, para que a próxima mudança de formato parta de uma linha de base conhecida.
Avarias de qualidade do fecho
As avarias de fecho diferem conforme o método de fecho. As tabelas abaixo separam versões com fita, versões com cola hot-melt e fundos autotravantes, porque a mesma caixa aberta pode ter causas diferentes conforme a forma como o fundo é fechado.
Avarias de fundo com fita
| Sintoma | Causa provável | Verificação e correção |
|---|---|---|
| Fita descasca; fundo abre após o fecho | Fita desalinhada sobre a costura; tensão demasiado solta; pressão da placa de apoio baixa; largura de fita inadequada ao cartão | Centralize a fita sobre a costura do fundo; aumente a tensão à especificação; suba a compressão da placa de apoio; confirme que a largura da fita combina com o fecho da aba e a superfície do cartão. |
| Fita enruga ou faz ponte sobre a costura | Alinhamento do rolo desviado; tensão desigual; guia da fita suja ou pegajosa | Alinhe o rolo e a guia da cabeça; equilibre a tensão ao longo da cabeça; limpe o adesivo acumulado e o pó de cartão das superfícies da guia. |
| Cauda ou fio de fita após o corte | Ajuste do travão desviado; lâmina de corte gasta ou suja; ângulo de saída da guia errado | Ajuste o travão do rolo; inspecione e limpe ou substitua a lâmina de corte; verifique o ângulo da guia de saída contra o manual. |
| Fecho falha em cartão poeirento ou frio | Superfície do cartão impede a aderência; classe da fita inadequada às condições da fábrica | Limpe a zona de contacto da aba; confirme que o adesivo da fita corresponde à temperatura e ao nível de pó do cartão; reveja a escolha do método de fecho se a fita falhar repetidamente. |
Avarias da cola hot-melt
| Sintoma | Causa provável | Verificação e correção |
|---|---|---|
| Ligação fraca; fundo abre sob carga | Cordão demasiado fino ou ausente; temperatura de fusão demasiado baixa; classe de adesivo desajustada; pressão das abas insuficiente | Verifique a largura e o padrão do cordão contra a caixa; confirme que o derretedor mantém a temperatura definida; verifique a classe do adesivo para o cartão e a velocidade da linha; aumente a pressão de fecho dentro da especificação. |
| Adesivo forma fios ou pontes entre a caixa e o bico | Temperatura do bico demasiado alta; ponta do bico suja ou com char; adesivo degradado por sobreaquecimento; cordão demasiado espesso | Baixe a temperatura dentro da gama do adesivo; limpe ou substitua o bico; purgue o adesivo degradado; reduza o peso do cordão ao mínimo que sela. |
| Bico ou filtro de cola entope repetidamente | Acúmulo de char no derretedor; humidade ou contaminação no adesivo; filtro fora do prazo de serviço | Purgue o derretedor conforme o procedimento; substitua o filtro de cola; verifique o armazenamento do adesivo quanto a humidade; programe a limpeza do bico antes de o char acumular. |
| Adesivo contacta o exterior da caixa | Posição do cordão deslocada; altura do bico desviada; padrão de pulverização alargado | Realinhe a altura e o padrão do bico às abas; verifique fugas nos acessórios; confirme que a caixa pára na posição correta sob o bico. |
Avarias de fundo autotravante
| Sintoma | Causa provável | Verificação e correção |
|---|---|---|
| Travamento não assenta; fundo abre com elasticidade | Engenho de dobragem mal ajustado; estampagem do plano não corresponde à geometria do travamento; cartão demasiado fino ou frouxo | Verifique novamente o ângulo e a profundidade da dobra do engenho; confirme que o desenho do plano suporta o travamento; verifique a rigidez do cartão para a caixa e o peso do produto. |
| Caixa forma, mas a borda do travamento rasga | Raio de dobra demasiado fechado; direção da fibra do cartão errada; compressão sobre a borda do travamento | Ajuste a geometria da dobra para um raio maior; verifique o layout do plano e a direção da canelura; reduza a compressão na borda para que o travamento dobre sem fender. |
Avarias pneumáticas e mecânicas gerais
| Sintoma | Causa provável | Verificação e correção |
|---|---|---|
| Máquina lenta; cilindros atrasam o ciclo | Rede de ar abaixo de 0,5–0,7 MPa; filtro ou regulador restrito; secador removido ou contornado | Verifique o ar de fábrica na entrada da máquina; faça serviço ao filtro e ao cartucho do regulador; confirme a função do secador e drene o condensado da linha de ar. |
| Cilindro deriva ou tem fuga pelo pistão | Vedações do pistão gastas; haste riscada; lubrificação insuficiente | Inspecione a haste quanto a riscos; substitua o kit de vedações; verifique a definição do lubrificador e a classe de óleo conforme o manual. |
| Correia derrapa, sai da guia ou mostra fendas na lateral | Tensão errada; roda desalinhada; correia envelhecida ou carregada além da capacidade | Reponha a tensão à especificação; realinhe as rodas; inspecione a trama da correia e substitua se fendida, vidrada ou esticada. |
| Sensor dispara falsamente ou não deteta | Lente coberta de pó ou fibra de cartão; sensor desalinhado; cablagem solta | Limpe a lente do sensor; realinhe ao alvo; verifique o conector e a cablagem antes de assumir que o sensor falhou. |
| Paragem elétrica intermitente sem código | Terminal solto; conector desgastado por vibração; cabo danificado perto de um braço móvel | Inspecione as ligações no painel de comando e nas estações móveis; fixe os cabos que flexionam durante o ciclo; teste a continuidade antes de substituir um componente. |
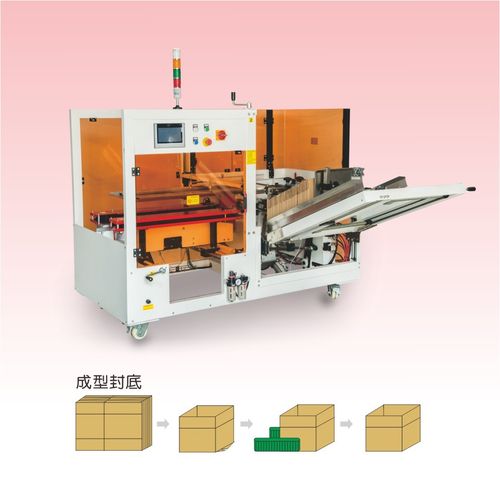
Mudança de formato, passo a passo
Uma mudança de formato que demora mais do que o necessário salta normalmente o planeamento e a verificação de prova. O procedimento abaixo cobre uma formadora inline padrão a passar de uma dimensão de caixa para outra, e aplica-se quer o fecho seja fita, cola ou travamento. As máquinas com receitas HMI guardam os deslocamentos mecânicos e as definições de velocidade; as que não têm receitas dependem de notas escritas e caixas de referência.
Antes de começar
- Confirme o novo SKU: L/C/A da caixa, gramatura e canelura do cartão, método de fecho, velocidade-alvo e saída exigida.
- Verifique o stock de consumíveis: largura e rolo de fita, nível e classe de adesivo, ou planos compatíveis com o travamento.
- Anotem as definições atuais antes de mudar qualquer coisa, para que a dimensão anterior possa ser reposta se necessário.
- Limpe a área à volta da máquina, estacione ferramentas e peças sobressalentes longe dos painéis de acesso, e mantenha os pontos de isolamento de energia alcançáveis.
Mudança mecânica
- Carregue a receita gravada para o novo formato no HMI, ou abra a folha de construção escrita para essa caixa.
- Defina a largura do depósito e as guias de alimentação às dimensões do plano; confirme que a pilha eleva sem encravar.
- Ajuste a largura e a altura do quadro de formação, a posição das correias laterais e o batente de esquadria para a nova caixa.
- Defina os engenhos dobradores e a compressão de fecho conforme a altura da caixa e a rigidez do cartão.
- Defina a estação de fecho: centralize as cabeças de fita e confirme a largura da fita, alinhe os bicos de cola ao padrão do cordão, ou verifique a posição do fecho por prego numa unidade tipo prego.
- Confirme que os resguardos assentam e os interbloqueios fecham, depois corra três a cinco caixas de prova a baixa velocidade.
Verificação e aprovação
- Verifique cada caixa de prova quanto a esquadria, dobragem das abas e qualidade do fecho antes de aumentar a velocidade.
- Faça um lote curto de produção a baixa velocidade, depois suba ao ritmo-alvo; inspecione as primeiras 20 caixas quanto a tortuosidade, fundos abertos e defeitos de fecho.
- Registe as definições finais no registo da máquina, anote qualquer ajuste feito e reponha os consumíveis para a próxima tiragem.
- Limpe aparas e recortes da alimentação e da descarga, confirme que todos os painéis estão fechados e devolva a máquina à linha.
O tempo realista de mudança de formato depende de quanto a gama de dimensões se desloca. Uma máquina de fita de gama estreita a mudar entre caixas semelhantes demora tipicamente 10–20 minutos; uma máquina de cola ou de gama larga a ajustar quadro, correias e padrão de bicos demora 20–35 minutos, e uma primeira construção para um plano desconhecido pode demorar mais. Em linhas de elevada mistura onde cabem várias mudanças por turno, a recuperação de receitas, os ajustes sem ferramenta e as peças de mudança rápida pesam mais que a velocidade bruta da máquina; a vertente de TCO desse trade-off está na análise de custo e payback da formadora.
Plano de manutenção preventiva
A manutenção planeada divide o trabalho por intervalo. O plano abaixo é um modelo de trabalho; siga o intervalo e a classe de lubrificante impressos no manual da máquina para a construção específica, e ajuste os ciclos de substituição se a fábrica trabalhar com cartão húmido, produto poeirento ou vários turnos.
| Intervalo | Tarefas |
|---|---|
| Diário (início de turno ou cada turno) | Verifique a pressão de ar de entrada e a leitura do regulador; inspecione as ventosas quanto a fendas ou achatamento; remova aparas, caudas de fita e fios de adesivo da alimentação e da descarga; amostre a qualidade do fecho nas caixas formadas; confirme que os resguardos fecham e os botões de paragem de emergência respondem; limpe as lentes dos sensores; nas versões de cola, verifique a temperatura do derretedor e o nível de adesivo. |
| Semanal | Limpe ou sopre o elemento do filtro de vácuo; inspecione a tensão e as laterais das correias; lubrifique rails e pivôs de guia conforme o manual; verifique fugas em mangueiras e acessórios de ar; inspecione molas, pinos e lâminas dos dobradores quanto a desgaste; retire o acumulado de cola de resguardos e bicos. |
| Mensal | Substitua ou verifique por condição as ventosas contra o número de ciclos; inspecione hastes e vedações de cilindro quanto a fuga; alinhe sensores de posição e de aba; verifique terminais elétricos e flexão de cabos; inspecione filtro e bico de cola; aperte fixadores de resguardo e verifique a montagem dos interbloqueios. |
| Trimestral | Inspecione correias de transmissão quanto a desgaste de trama e das rodas; verifique rolamentos e pontos de pivô quanto a folga; lubrifique ou substitua componentes conforme o manual; faça serviço à bomba de vácuo e ao secador/dessecante; confirme as leituras dos sensores de pressão e vácuo; inspecione mangueiras de ar quanto a abrasão e fendas da camada exterior. |
| Anual | Inspeção mecânica completa; substitua peças de desgaste em fim de ciclo; teste os circuitos de segurança e os interbloqueios de ponta a ponta; reveja e renove o stock de peças sobressalentes; programe uma visita de assistência do fornecedor se o manual a recomendar; copie as receitas e definições de comando. |
Peças sobressalentes a manter no local
Ter as peças de desgaste certas em stock evita o expediente de emergência após a primeira avaria. A lista exata depende do método de fecho e do tamanho da máquina, mas as peças seguintes pertencem à prateleira de sobressalentes de uma formadora padrão.
- Ventosas: um conjunto correspondente para o braço de captura, dimensionado à máquina.
- Filtros de vácuo e de ar: elementos do circuito de vácuo, cartuchos de filtro e regulador da alimentação de ar.
- Correias: os troços de correia de formação e descarga com maior probabilidade de desgaste, com os fixadores correspondentes.
- Peças de dobrador: molas, pinos e lâminas de substituição para os dobradores de abas.
- Kits de vedação: kits de vedação de cilindro e vedações de haste para os cilindros de captura e dobragem.
- Sensores: os sensores de aba, de caixa presente e de posição usados na máquina, mais fusíveis e conectores comuns.
- Peças do sistema de cola: bicos, filtros de cola e anilhas de mangueira para versões hot-melt; peças de desgaste e lâminas da cabeça de fita para versões com fita.
- Guias e tiras de desgaste: tiras de desgaste substituíveis onde as guias contactam bordas de plano ou laterais de caixa.
Acompanhamento do desempenho e das avarias recorrentes
As decisões de manutenção são mais fáceis quando a linha mantém métricas de operação simples. Registe os eventos de encravamento e as paragens contra as caixas produzidas, para que uma taxa de encravamento por 1 000 caixas mostre se uma máquina está a degradar-se ou se um SKU específico é problemático. Acompanhe o rendimento de fecho à primeira: caixas que formam e fecham corretamente à primeira tentativa, sem retrabalho. Anote os minutos de mudança de formato por SKU e a divisão entre paragem planeada e não planeada, e registe o número de ciclos em cada substituição de ventosa ou filtro para que a vida das peças possa ser comparada entre máquinas.
Uma taxa de encravamento a subir em vários SKUs sinaliza normalmente desgaste em ventosas, correias ou guias; uma taxa de defeitos a subir concentrada num método de fecho aponta para compatibilidade de consumível ou cartão, e não para desgaste da máquina. Reveja o registo mensalmente com a manutenção e a supervisão da linha, e leve as avarias recorrentes de volta à especificação quando a próxima máquina for orçada. A vertente de proteção e interbloqueio da manutenção segura está coberta no guia de segurança e proteção CE da formadora.
Qualidade do plano de entrada e o efeito no tempo de atividade
Muitas avarias da formadora têm origem antes de o plano chegar à máquina, e a equipa de manutenção que trata cada paragem como um problema mecânico gasta tempo a procurar causas que estão no abastecimento de cartão. Os defeitos de plano a verificar na entrada incluem vinca esmagada ou rasgada, altura de canelura desigual, impressão que eleva a superfície, cantos enrolados pela humidade, painéis deformados pelo armazenamento e bordas de estampagem que não correspondem ao plano desenhado. Um plano que esteve num armazém húmido absorve humidade pelas bordas, perde rigidez e pode colar-se à folha seguinte; um plano armazenado demasiado seco gera estática e captura várias folhas. Ambas as condições aparecem como falhas de captura ou encravamentos de formação, mesmo com a máquina em bom estado.
- Armazene os planos planos, afastados do chão, e deixe-os estabilizar à temperatura e humidade da fábrica antes da alimentação.
- Rejeite planos com vincas danificadas, cantos fendidos ou caneluras esmagadas antes de chegarem ao depósito.
- Combine gramatura e canelura com o peso da caixa; um cartão mais leve que o especificado entorta ou abaulha na secção de formação.
- Acompanhe as taxas de defeito por fornecedor e por expedição, e devolva os problemas repetidos de cartão à compra em vez de ajustar a máquina para compensar.
Quando um novo desenho de plano corre pela primeira vez, deixe um curto período de prova antes de considerar a máquina fora de especificação. A geometria da dobra, as dimensões das abas e o registo de impressão podem precisar de pequenos ajustes de construção, e esses devem ser registados contra o SKU para que as mudanças de formato seguintes partam da linha de base correta. Se o mesmo plano falha em duas máquinas diferentes, o problema está quase certamente no plano ou na sua condição, e não em qualquer uma das formadoras.
Leitura dos números de tempo de atividade
As taxas de encravamento e os valores de referência de rendimento variam com o produto e o cartão, mas o método de acompanhamento mantém-se o mesmo. Conte as paragens que travam o ciclo e as caixas produzidas entre elas, depois calcule os encravamentos por 1 000 caixas e a percentagem de caixas que formam e fecham corretamente à primeira passagem. Uma máquina estável em planos uniformes deve situar-se numa taxa de encravamento baixa, com a maioria das caixas aprovadas à primeira; uma tendência de subida ao longo de semanas, e não um único turno mau, é o sinal para inspecionar as peças de desgaste. Compare a mesma métrica entre máquinas e turnos para que uma diferença de técnica do operador ou uma expedição de cartão se destaque contra a variação normal de fundo.
Mantenha o registo de paragens específico: estação, código de avaria ou sintoma, causa suspeita, ação tomada, peças substituídas e número de ciclos. Um registo que só anota “encravamento resolvido” não mostra se ventosas, filtros ou correias estão a chegar ao fim de vida; um registo que anota a correção real permite à manutenção planear substituições em janelas programadas, em vez de reagir às paragens. Reveja o registo mensalmente com a supervisão da linha e leve as avarias recorrentes de volta à próxima especificação ou revisão de peças sobressalentes.
Erros comuns de manutenção
Deixar as ventosas passar o fim de vida. Um lábio fendido perde vácuo antes de a ventosa cair do braço; substituir as ventosas por condição ou por ciclo evita alarmes repetidos de captura e alimentação a dois.
Ignorar a condição do cartão. Planos húmidos, enrolados ou carregados de estática causam os encravamentos de captura e formação mais evitáveis. Condicione o cartão antes de culpar a máquina, e verifique a humidade e o armazenamento onde os planos esperam no depósito.
Pular as trocas de filtro. Os filtros de vácuo e de ar restringem o fluxo gradualmente, pelo que a máquina pode correr mais lenta durante semanas antes de alguém registar uma avaria. Cumpra o intervalo do filtro em vez de esperar pela perda total de sucção.
Apertar demais as guias. Guias definidas demasiado apertas prendem o plano e causam encravamentos que parecem uma avaria de fecho ou formação. A folga segue a espessura do plano, não uma apertada firme; afrouxe à especificação se uma caixa encravar no quadro.
Limpar sistemas de cola com ferramentas erradas. O adesivo carbonizado deve ser removido conforme o procedimento do fornecedor; ferramentas afiadas podem danificar sedes de bico e mangueiras, e sobreaquecer o derretedor degrada o adesivo mais depressa. Purgue em plano programado em vez de raspar após um entupimento.
Substituir sensores antes de verificar lente e cablagem. A maioria das avarias de sensor tem origem numa lente suja, num alvo desviado ou num conector solto. Limpe e alinhe primeiro, inspecione a continuidade depois, e substitua o sensor só depois de essas verificações passarem.
Como a formadora se encaixa na linha mantida
Uma formadora alimenta caixas formadas à estação de enchimento; a jusante, uma seladora de caixas ou uma máquina de selar caixas de cartão fecha o topo, e secções de arqueação e paletização podem seguir dentro de uma linha de embalagem integrada. Os transportadores partilhados precisam do mesmo nível de inspeção de correias e pontos de prensagem que a própria formadora, e a paragem da linha deve ser registada por estação para que o pescoço de gargalo fique visível. As versões padrão e de velocidade média estão listadas na gama de formadoras, com a formadora 1, a formadora 2 e a formadora de velocidade média a mostrarem as configurações disponíveis; a opção de cola está detalhada na página da formadora com cola hot-melt, e a opção de fecho por prego na página da máquina formadora de caixas tipo prego com fecho de fundo.
Para a comparação de métodos de fecho que está por trás destas notas de manutenção, veja a análise de autotravante, fita e cola, e a introdução do lado do fornecedor na nota de lançamento da formadora SunAura com cola hot-melt. O orçamento e o payback situam-se ao lado do tempo de atividade no guia de TCO, e as expectativas de conformidade estão detalhadas na referência de segurança e proteção. Questões sobre uma avaria específica, uma mudança de formato ou uma peça sobressalente podem ser enviadas pelo balcão de contacto, com o modelo da máquina, as dimensões da caixa e o código de avaria ou sintoma.
