O que uma formadora de caixas automática faz, num só ciclo
Uma formadora de caixas automática retira um plano de cartão ondulado plano e dobrado de uma pilha, abre-o num tubo quadrado, dobra as abas inferiores e fecha o fundo para que a caixa possa seguir para o enchimento. Situa-se no início da linha de fim de embalagem: antes do empacotador ou do carregador, antes da seladora de caixas superior, e a montante da arqueação e do paletizador. Uma estação manual ou semiautomática forma uma caixa de cada vez à mão; a versão automática repete os mesmos movimentos em cada plano a um ritmo fixo, e a sua saída é definida pela alimentação, pela sequência de formação e pelo estado das peças de desgaste, e não pela técnica do operador.
Este percurso segue um plano pela máquina e nomeia os conjuntos, os movimentos e os números que lhes correspondem. Abrange os quadros padrão vendidos na gama SunAura: saída de 8–25 caixas/min, dimensão do plano de cerca de 200×150×100 mm a 600×400×400 mm conforme o quadro, capacidade do depósito de 50–100 planos, quatro a oito ventosas por cabeçote, ar comprimido a 0,6 MPa, e esquadria do fundo mantida dentro de cerca de ±2 mm num quadro pneumático guiado ou servo. Os valores variam com as dimensões da caixa, a gramatura do cartão e a configuração; o teste de aceitação de fábrica no seu próprio plano é o número que conta.
Compreender o ciclo importa por três razões. Permite ao comprador fazer as perguntas certas num orçamento, diz à manutenção onde nasce um encravamento ou uma abertura incorreta, e mostra como a velocidade e o consumo de ar da formadora se encaixam no resto da linha. A máquina não é uma caixa preta única: cada estação tem o seu próprio temporização, as suas peças de desgaste e o seu modo de falha, e a maioria dos problemas remonta a uma dessas estações, e não aos comandos.
Os conjuntos principais
Uma formadora inline padrão divide-se em sete secções de trabalho. O depósito de planos mantém a pilha de planos planos e eleva o plano superior até à posição de captura. A cabeça de captura por vácuo transporta ventosas que puxam um plano da pilha. O quadro de formação, por vezes chamado de secção de êmbolo ou de abertura, puxa e guia o plano até um tubo quadrado. O dobrador de abas fecha primeiro as abas menores e depois as abas maiores. A estação de fecho aplica fita ou cola hot-melt no fundo. O transportador de descarga empurra a caixa fechada para a estação seguinte. O painel de controlo, os sensores e os resguardos ligam as secções entre si e travam o ciclo quando um plano falha na alimentação ou um resguardo abre.
Os quadros partilham a mesma disposição de base, mesmo quando o método de fecho difere. Uma formadora com fita e uma com cola usam o mesmo depósito, a mesma captura e a mesma sequência de formação; a diferença está na estação atrás do dobrador: uma cabeça de fita com rolo, rolo de pressão e cortador, num caso; um derretedor, mangueiras e bicos, no outro. Os quadros de serviço pesado e de caixa grande usam ventosas maiores, braços dobradores mais fortes e um espaçamento de guias mais largo, mas a ordem do ciclo mantém-se.
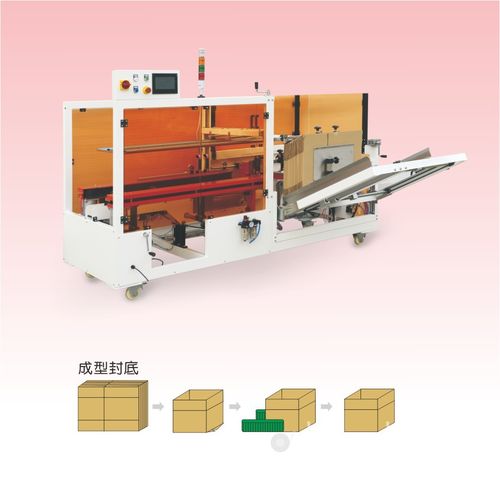
Passo 1: apresentação do plano e elevação do depósito
O operador carrega uma pilha de planos RSC ou estampados no depósito, normalmente através de uma tremonha inclinada no lado ou na traseira do quadro. Um mecanismo de elevação sobe a pilha para que o plano superior fique na posição de captura; à medida que os planos são retirados, a elevação acompanha para manter o próximo plano no alcance. A capacidade do depósito nos quadros padrão é de 50–100 planos, com tremonhas maiores opcionais para tiragens longas. A reposição causa uma paragem breve, pelo que numa linha de alto volume o tamanho da tremonha é uma decisão de planeamento: um depósito menor significa mais interrupções de reposição, um maior significa mais espaço de chão e uma pilha mais pesada para carregar.
A condição do plano prepara tudo a jusante. Cartão deformado, enrolado ou húmido não fica plano na tremonha, e um plano que se desloca na pilha pode ser capturado a dois ou falhado de todo. Os planos devem ser armazenados planos e secos, e o lado de alimentação deve estar livre de pó de papel e fragmentos de liner. As guias do depósito são ajustadas à largura do plano na mudança de formato; uma guia demasiado estreita esmaga a pilha, demasiado larga deixa os planos enviesarem antes da captura.
Passo 2: captura por vácuo
Quando o ciclo pede um plano, a cabeça de captura desloca-se até ao depósito e quatro a oito ventosas pressionam contra a face do plano superior. O vácuo atrai as ventosas ao liner, e a cabeça puxa o plano da pilha. O número e o tamanho das ventosas sobem com a área do plano: caixas pequenas usam menos ventosas, planos grandes de parede dupla precisam de mais ventosas e maiores para segurar o cartão rígido sem rasgar o liner.
A fonte de vácuo é uma pequena bomba de vácuo ou um soprador regenerativo montado no quadro ou ao lado, com reservatório de vácuo e válvulas de retenção para manter a sucção ao longo do movimento. O estado das ventosas é a primeira coisa a verificar numa abertura incorreta: ventosas porosas ou rachadas perdem vácuo, ventosas duras não vedam no liner, e uma ventosa gasta mostra-se como um plano que levanta a meio e cai. As ventosas são uma peça de desgaste listada, normalmente substituída num intervalo de 6–12 meses conforme o pó do cartão e o padrão de turnos.
Um plano que alimenta a dois, ou que entorta ao sair da pilha, remete para as guias do depósito, a condição da pilha ou o padrão das ventosas, e não para a secção de formação. Sensores na captura confirmam que existe um plano antes de a cabeça avançar; se nenhum plano é detetado, o ciclo espera, em vez de puxar um quadro vazio pelos movimentos.
Passo 3: abertura e esquadria da caixa
Depois de o plano ser puxado, a secção de formação abre-o de uma folha plana para um tubo retangular. Braços, placas de êmbolo ou guias assistidas por vácuo agarram os lados do plano e afastam-nos enquanto as vincas ao longo das linhas de corte se dobram. As vincas pré-cortadas do plano fazem o trabalho; o quadro mantém os lados ao quadrado para que os cantos se formem em ângulo reto, em vez de colapsar num tubo enviesado. Em quadros guiados por servo, o movimento de abertura é controlado por posição; em quadros pneumáticos, é definido pelo curso do cilindro e por parafusos de fim de curso ajustáveis.
A esquadria é o número de qualidade que o comprador deve pedir. Uma caixa que sai da formadora fora de esquadria encrava na seladora superior, fica torta na palete e não pode ser enchida limpamente. Os quadros padrão mantêm o fundo dentro de cerca de ±2 mm num plano compatível; planos grandes ou rígidos de parede dupla precisam da configuração de ventosas e braços mais largos descrita para os quadros de serviço pesado. Se os braços de formação entortam ou os rails de guia desgastam, a esquadria deriva antes de qualquer outra avaria aparecer, pelo que as verificações de alinhamento pertencem ao plano preventivo.
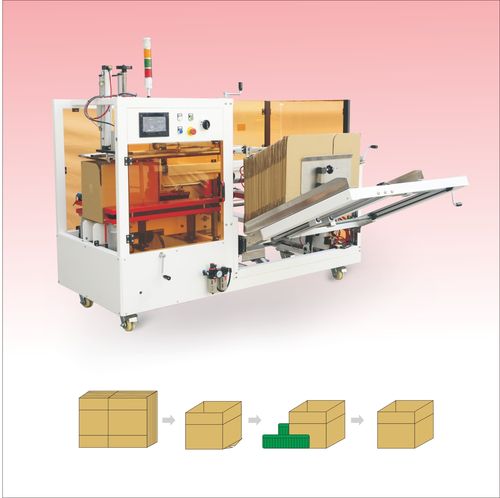
Passo 4: dobragem das abas
Com a caixa ao quadrado, o dobrador fecha as abas inferiores por uma ordem fixa. As duas abas menores, as mais curtas dos lados, dobram primeiro para dentro; as duas abas maiores, as mais longas que se encontram na costura central, dobram em segundo lugar. A ordem de dobragem importa: uma aba maior fechada antes das menores prende cartão contra a costura e produz um fundo torto. Os braços dobradores são pneumáticos, com acionamento por came ou válvula temporizado compatível com o passo do transportador, e almofadas de contacto suaves para não marcar o liner.
As avarias de dobragem de abas aparecem como uma caixa inclinada para um lado, uma aba aberta na descarga, ou um fundo fechado com uma folga visível ao longo da costura. As causas habituais são rolamentos do braço dobrador gastos, uma válvula mal temporizada ou guias ajustadas para uma dimensão de plano diferente. Os rolamentos dos braços dobradores são outra peça de desgaste listada, inspecionada normalmente em intervalos de 12–24 meses, e a temporização da dobragem é verificada sempre que um novo formato é processado.
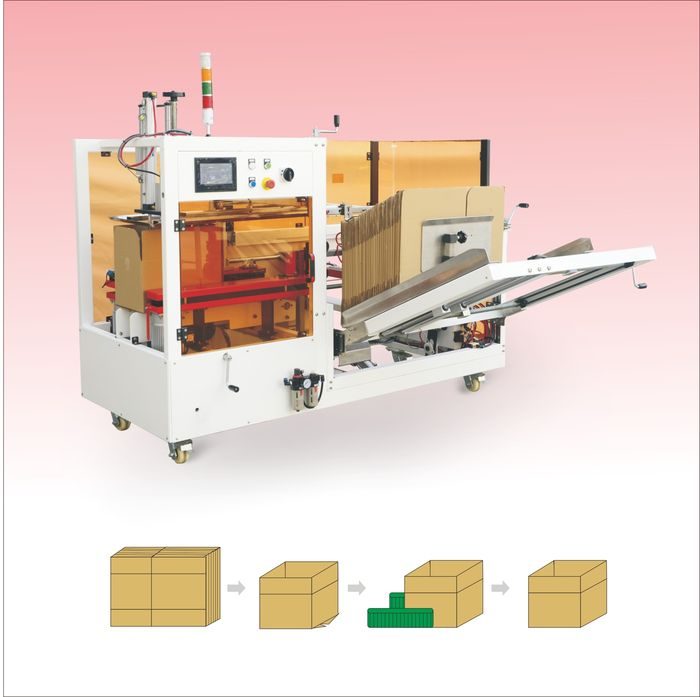
Passo 5: fecho do fundo
A caixa dobrada chega à estação de fecho, configurada na compra para fita ou cola hot-melt. Numa máquina com fita, uma cabeça de fita alimenta uma tira de fita de embalagem de 48–72 mm sobre a costura central, um rolo de pressão aplica a fita em ambas as abas, e um cortador separa a tira com a passagem da caixa. As cabeças de fita são mecanicamente simples: porta-rolo, travão, guia, rolo e cortador, com largura ajustada à caixa e ao cartão. Numa máquina com cola, um derretedor aquecido mantém o adesivo a 150–180 °C, mangueiras levam-no a um ou dois bicos, e os cordões são aplicados nas faces internas das abas; a caixa é mantida sob compressão numa curta permanência enquanto o adesivo molha o cartão e cura.
A estação de fecho é onde as duas configurações divergem em operação. A fita não precisa de aquecimento prévio; a primeira caixa pode correr assim que o rolo é carregado. A cola precisa de aquecimento do derretedor, tipicamente 10–25 minutos conforme o tamanho do tanque, e o bico e as mangueiras precisam de purga ou limpeza no encerramento para que o adesivo não cure nas linhas. O consumo de cola situa-se em cerca de 8–20 g por caixa conforme o padrão de cordão e a sobreposição das abas; o uso de fita acompanha o comprimento e a largura da tira. A escolha entre os dois é abordada na comparação entre autotravante, fita e hot-melt; este percurso trata a estação como um passo do ciclo.
Passo 6: descarga e o ciclo seguinte
Após o fecho, o transportador de descarga empurra a caixa fechada para a estação seguinte da linha. A altura e o passo de descarga têm de corresponder ao transportador ou empacotador adjacente; um desajuste cria uma chapa de transferência, um degrau ou uma mudança de passo que apanha as caixas. Um sensor confirma que a caixa deixou a zona de fecho antes do próximo plano ser capturado, para que duas caixas não se empilhem no quadro. O ciclo vazio repete-se: elevação do depósito, captura, abertura, dobragem, fecho, descarga.
Numa máquina inline o ciclo é parcialmente contínuo: enquanto uma caixa dobra e fecha, o próximo plano está a ser capturado. As estações sobrepõem-se num passo de transportador partilhado, razão pela qual a saída nominal depende da estação mais lenta, e não da mais rápida. Uma permanência de cola longa ou um cortador de fita que hesita define o teto de toda a máquina, mesmo que a captura e o dobrador sejam mais rápidos.
Números de especificação que pertencem ao pedido de compra
| Parâmetro | Faixa padrão da gama | Por que importa |
|---|---|---|
| Saída | 8–25 caixas/min, dependente da dimensão da caixa | Planos grandes e de parede dupla correm mais devagar; dimensionar pelo ritmo sustentado |
| Dimensão do plano | Cerca de 200×150×100 mm a 600×400×400 mm por quadro | Cada quadro cobre uma proporção normalmente inferior a 2:1 no comprimento do plano |
| Capacidade do depósito | 50–100 planos; tremonha maior opcional | Define as interrupções de reposição em tiragens longas |
| Ventosas | 4–8 ventosas por cabeçote, dimensionadas à área do plano | Ventosas gastas são a causa mais comum de abertura incorreta |
| Ar comprimido | 0,6 MPa, cerca de 0,3–0,4 m³/min de capacidade livre | Ar seco exigido; a humidade pega válvulas e desgasta cilindros |
| Energia | 2–6 kW, 380 V trifásico; quadros de cola consomem mais | O aquecedor do derretedor acrescenta carga nas configurações de cola |
| Largura de fita | 48–72 mm, 50 mm padrão | Fita mais larga para cartão pesado ou rugoso |
| Temperatura da cola | 150–180 °C, apenas hot-melt | Aquecimento prévio no início do turno; requer cuidado com bico e mangueira |
| Esquadria | Cerca de ±2 mm num plano compatível | Caixas fora de esquadria encravam a seladora a jusante |
| Ruído | Abaixo de 75 dB(A) a 1 m em quadros padrão | A maior parte do ruído vem da bomba de vácuo ou soprador |
| Área de chão | Cerca de 2,4×1,3 m mais 1,2 m de acesso de serviço de cada lado | A folga de serviço é para o mecânico, não para o operador |
Sistemas de acionamento: vácuo, pneumática, sensores e comandos
A maioria dos movimentos numa formadora padrão é pneumática: braços dobradores, placas de impulsão e ajustes de guia funcionam com cilindros e válvulas direcionais alimentadas pelo circuito de ar da fábrica a 0,6 MPa. O vácuo é um circuito separado, com a sua própria bomba ou soprador, reservatório e ventosas. Onde o controlo de posição importa para a esquadria ou a memória de formato, um servo substitui um cilindro na estação de abertura ou impulsão; os quadros servo dão posicionamento repetível e memória de receitas, os quadros pneumáticos mantêm o preço de compra mais baixo e a lista de peças mais simples.
Os sensores ficam nos pontos de decisão: plano presente na captura, caixa aberta no quadro de formação, abas dobradas antes do fecho, caixa descarregada antes da próxima captura. Sensores de proximidade ou fotoelétricos confirmam cada estado, e o PLC sequencia as estações contra o passo do transportador. Estados de avaria — plano em falta, abertura incorreta, avaria de aba, resguardo aberto — travam o ciclo e mostram um código no HMI. O painel de comando armazena receitas de formato: dimensões do plano, posições de guia, temporização de dobragem e definições de fecho, para que uma mudança de formato recupere uma configuração em vez de a reconstruir à mão.
As marcas dos componentes importam para o tempo de atividade. Válvulas, acionamentos, PLC e sensores são peças adquiridas cuja disponibilidade local decide se uma avaria é uma espera de dois dias ou de dois meses. Peça a lista de componentes na proposta e confirme a distribuição local dessas marcas antes da encomenda; isto faz parte da avaliação do fornecedor, não de um detalhe de especificação.
Tempo de ciclo, velocidade nominal e o que a linha realmente aguenta
Um quadro nominal a 25 caixas/min completa um ciclo de 2,4 segundos; um quadro a 10 caixas/min corre um ciclo de 6 segundos. O valor nominal é medido no plano mais favorável da gama, em regime estabilizado, sem reposição nem mudança de formato. Ao longo de um turno de oito horas, planeie 70–80% do ritmo nominal, contando com interrupções de alimentação, paragens breves e reposição pelo operador. Dimensionar a máquina para o meio da sua gama deixa folga mecânica; correr um quadro no pico durante um turno completo desgasta mais depressa ventosas, rolamentos e válvulas e não deixa margem para um lento.
O equilíbrio da linha define a saída real mais do que a formadora isolada. Se o empacotador a jusante corre a 12 caixas/min e a formadora está dimensionada para 25, as caixas fazem fila entre estações e a fila depois recua; se o enchimento corre mais depressa que a formadora, o enchimento espera. Case o ritmo sustentado de cada estação da linha, e use os sinais a montante e a jusante da formadora — caixa presente, consumível em baixo, avaria — para que a linha pare limpamente, em vez de empilhar produto numa estação parada.
Planeamento de utilidades: ar, energia e layout
O planeamento do local falha mais vezes nas utilidades do que na área de chão. Confirme a capacidade de ar comprimido livre no início do turno, quando todas as outras máquinas da rede anelar também estão a consumir ar; um circuito de ar marginal mostra-se como movimento lento dos dobradores e vácuo fraco, e não como um alarme claro. O ar deve estar seco: a humidade no circuito pega as válvulas de carretel, corroe os cilindros e encurta a vida das vedações. Uma unidade filtro-regulador-lubrificador na entrada da máquina é padrão, e a posição do dreno ou tabuleiro de recolha deve ser conferida contra as necessidades de lavagem.
A energia num quadro com fita padrão consome cerca de 2–4 kW; um quadro de cola acrescenta a carga de aquecimento do derretedor e consome tipicamente 3–6 kW num circuito dedicado de 380 V trifásico, 50 ou 60 Hz, com terra. A altura do teto acima do quadro precisa de espaço para qualquer elevação do bico e para o plano mais alto; o acesso de serviço de cerca de 1,2 m do lado do mecânico deve permanecer livre, porque um quadro instalado contra uma parede transforma um ajuste de quinze minutos num trabalho de desmontagem de duas horas.
Configurações construídas no mesmo quadro de base
| Configuração | Saída típica | Ajuste de plano | Perfil e contrapartida |
|---|---|---|---|
| Formação manual de caixas | 2–5 caixas/min | Todas as dimensões à mão | Volume muito baixo; trabalho intensivo, sem automação de máquina |
| Formadora de fita de entrada | 8–12 caixas/min | Planos de parede simples | Pequena estação inline; gama de planos limitada |
| Formadora de velocidade média | 12–20 caixas/min | 2–3 dimensões de caixa | Tiragens regulares de embalagem; reposição do depósito planeada |
| Formadora de serviço pesado | 10–18 caixas/min | Parede dupla, caixas grandes | Eletrodomésticos e gaiolas pesadas; pegada mais pesada |
| Formadora com cola hot-melt | 15–25 caixas/min | Planos de alto volume | Linhas rápidas de consumo; aquecimento prévio da cola e cuidado com o bico |
Mudança de formato entre dimensões
Quando a linha muda para uma dimensão de caixa diferente, as guias do depósito, o espaçamento das ventosas de captura, os rails de formação e as definições do dobrador passam ao novo formato. Nos quadros com memória de receitas, o operador chama a configuração guardada e ajusta as peças de guia à mão; nos quadros mais simples, todas as definições são manuais. A mudança de formato dura 10–20 minutos num quadro de fita padrão e 15–25 minutos num quadro de cola, com tempo extra se mudarem os padrões de cordão ou a largura da fita. A frequência com que a linha muda de formato decide se o ferramental de mudança rápida e a memória de receitas se amortizam: uma linha que corre um plano o turno inteiro não precisa deles, enquanto uma linha de elevada mistura perde mais tempo em configuração do que em produção.
Registe as definições de construção de cada formato no manual após o comissionamento, e não num papel preso ao quadro. Um segundo operador e um mecânico devem conhecer ambos o procedimento de mudança de formato; uma estação que depende de uma pessoa não consegue correr fins de semana nem cobrir ausências. A vertente de manutenção de encravamentos, desgaste de ventosas e mudança de formato está detalhada no guia de resolução de problemas e mudança de formato.
Instalação, comissionamento e primeira tiragem
Uma estação padrão instala-se em dois a três dias; as variantes de cola demoram mais porque o aquecedor, as mangueiras e os bicos são testados separadamente. A checklist de local e utilidades é acordada uma a duas semanas antes do envio: nível do chão, altura do teto, energia, capacidade de ar livre e folga de serviço. A instalação mecânica ancora e alinha o quadro à altura e ao passo do transportador, depois energia e ar são ligados e verificados em pressão, secagem e continuidade de terra. Um ensaio a seco percorre planos vazios por todas as estações à mão antes do circuito de fecho ser ativado, e a calibração e as definições de formato são registadas no manual, e não numa nota solta.
O ensaio de produção corre o próprio plano do comprador ao ritmo sustentado-alvo, e os critérios de aceitação são escritos em números antes da encomenda: ritmo num período definido, esquadria, aspeto do fecho, número de rejeições. O FAT na fábrica e o ensaio no local após a instalação usam os mesmos critérios. O dossiê documental deve incluir desenhos mecânicos e elétricos, a lista de peças sobressalentes, o registo de calibração, a declaração de conformidade e um manual de operação e manutenção em inglês. A formação cobre os operadores em arranque, mudança de formato, limpeza e deteção de avarias de primeiro nível, e um mecânico em ajuste e substituição de peças de desgaste, terminando com um SOP escrito que a fábrica guarda.
Como o ciclo muda em linhas multiformato e de tamanho aleatório
Uma formadora de tamanho fixo mantém uma gama de planos durante uma tiragem; a mudança de formato desloca as guias e chama a receita entre formatos. Uma linha de tamanho aleatório, típica de expedição de comércio eletrónico, encontra uma dimensão de caixa diferente em quase cada captura, pelo que a máquina tem de abrir, formar e fechar uma dimensão nova em cada ciclo sem configuração manual. Isso exige guias com ajuste automático, sensores que leem ou sinalizam a dimensão de entrada e um quadro largo o suficiente para cobrir a dispersão de planos. Os sistemas de tamanho aleatório são uma arquitetura separada dos quadros fixos padrão aqui descritos; os trade-offs de planeamento entre eles estão documentados na comparação existente entre formadora de tamanho aleatório e tamanho fixo, e não devem ser misturados ao dimensionar uma linha de catálogo.
Para uma linha que corre duas ou três dimensões comuns em lotes, o quadro padrão de velocidade média ou serviço pesado com memória de receitas cobre o trabalho: os lotes correm uma dimensão, a receita é chamada na pausa, e as guias sobressalentes dos outros formatos ficam no armário. A questão decisiva é quanto tempo um plano corre antes de aparecer a próxima dimensão. Lotes longos favorecem um quadro padrão dedicado; dimensões avulsas a cada poucos minutos favorecem a arquitetura de tamanho aleatório; qualquer ponto intermédio deve ser avaliado contra o tempo de mudança de formato registado, e não contra uma velocidade de brochura.
Peças de desgaste e o que o plano deve vigiar
Os itens de desgaste listados definem o tempo de atividade real mais do que o motor principal, e são baratos de manter em stock local, mas caros de esperar após uma paragem. As ventosas duram 6–12 meses em cartão poeirento; uma ventosa gasta abre incorretamente ou deixa cair planos. O rolo e o cortador da cabeça de fita duram 12–24 meses antes de a fita deixar de cortar ou aplicar limpamente. Os rolamentos dos braços dobradores duram 12–24 meses; rolamentos gastos mostram-se como caixas tortas. Os bicos de cola precisam de inspeção e limpeza em intervalos de 6–12 meses, e um bico entupido altera o padrão de cordão antes de deixar de fechar. Mantenha o primeiro kit de peças no local a partir do comissionamento e defina os intervalos pelo desgaste observado nos primeiros meses, em vez de aplicar valores genéricos.
Onde a formadora se encaixa na linha completa
A caixa com fundo fechado segue para o enchimento, e depois o fecho superior é feito por uma seladora de caixas separada; caixas mais pequenas podem passar por uma máquina de selar caixas de cartão. As caixas enchidas e fechadas seguem por transportadores até aos paletizadores, e as paletes carregadas podem ser fixadas com máquinas de arqueação. Uma linha de embalagem chave-na-mão sequencia estas estações num passo e ritmo partilhados. A própria gama da formadora, incluindo a formadora padrão, a formadora de serviço pesado, o modelo de velocidade média, a formadora com cola hot-melt e a máquina de fecho de fundo tipo prego, está listada na página da gama de formadoras.
A conformidade e as proteções são especificadas a par do ciclo: resguardos interligados, proteção contra queimaduras por cola nos quadros de cola e os requisitos relacionados com CE abordados no guia de segurança e proteção CE da formadora. Na vertente de compra, as faixas de preço da máquina, as comparações de consumíveis e o payback são trabalhados na análise de custo e TCO da formadora automática. A nova máquina em versão cola da SunAura está descrita na nota de lançamento da formadora com cola hot-melt.
Para especificar um quadro para os seus próprios planos, envie as dimensões da caixa mais pequena e maior, a gramatura do cartão, o ritmo sustentado e o padrão de turnos, o número de formatos e o ambiente de trabalho pelo balcão de contacto. A documentação e as declarações de conformidade das máquinas instaladas estão listadas na secção de certificações e patentes, e o histórico do fabricante está na página sobre nós.
