Porque a segurança começa na fase de especificação
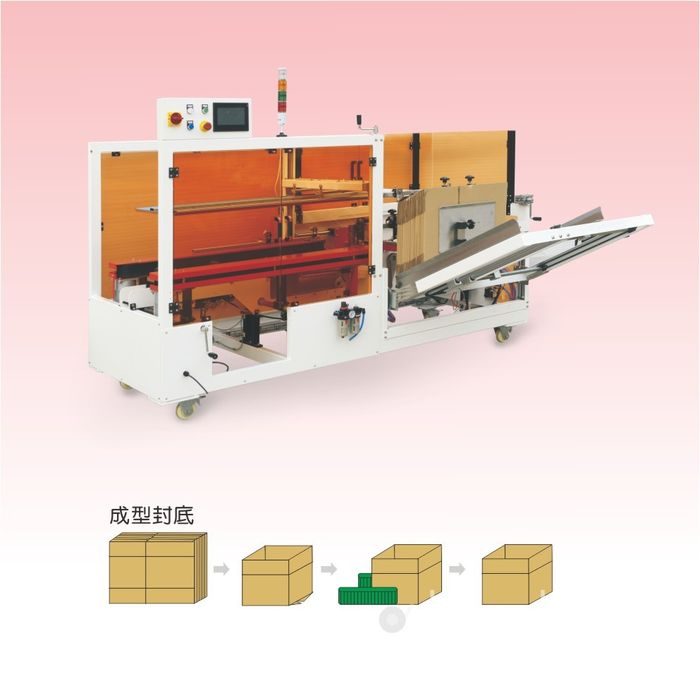
Uma formadora de caixas automática combina depósito de planos, captura por vácuo, formação por êmbolo, dobradores de abas e uma estação de fecho num único quadro em movimento. A maior parte do ciclo fica atrás de resguardos, mas os perigos são reais: pontos de prensagem onde as abas dobram, pontos de esmagamento na secção de formação, correias e cilindros em movimento, circuitos de ar comprimido e, nas versões de cola, um sistema hot-melt a trabalhar o adesivo a 160–180 °C. Uma máquina que parece silenciosa e fechada ainda pode expor um operador a uma lesão na mão se faltar um resguardo, um interbloqueio for anulado, ou o procedimento de configuração deixar alguém alcançar uma estação em movimento.
A segurança numa formadora decide-se antes da compra. O pacote de proteções, a lógica dos interbloqueios, o layout das paragens de emergência, a documentação e a formação do operador que chegam com a máquina são uma escolha de especificação, não algo que se possa adicionar barato após a instalação. Este guia mapeia as zonas de perigo numa formadora típica, apresenta as normas aplicáveis na UE e pontos de referência para outros mercados, e lista o que deve aparecer na cotação, no dossiê técnico e no manual de operação. É escrito para as equipas de compras, engenharia de fábrica e manutenção que avaliam uma formadora para uma linha de embalagem; não substitui uma avaliação de risco específica da máquina, realizada sob as regras do mercado de destino.
Zonas de perigo numa formadora
Percorrer a máquina da alimentação do plano à descarga mostra onde pode ocorrer contacto. Cada zona tem um perigo diferente e uma resposta de proteção diferente.
| Zona | O que se move | Perigo | Comando principal |
|---|---|---|---|
| Depósito e alimentação de planos | Pilha de planos planos, plataforma de elevação, guias de alimentação | Mão ou dedos presos entre bordas do plano e quadro; plano ejetado se a separação falhar | Abertura de alimentação protegida, retenção de plano, auxiliares de separação, interbloqueio de acesso |
| Estação de captura por vácuo | Ventosa de vácuo, braço de captura, gerador ou bomba de vácuo | Movimento do braço; puxão da ventosa; disparo de baixa pressão; perigo de linha de ar | Carcasa protegida, monitorização de vácuo, paragem controlada em falha de captura |
| Êmbolo e secção de formação | Êmbolo de formação, correias laterais, quadro de esquadria | Esmagamento e prensagem à medida que o plano abre em tubo; correias em movimento | Resguardos fixos sobre o quadro de formação; painel de acesso frontal com interbloqueio |
| Secção de dobragem de abas | Engenhos dobradores, lâminas dobradoras, braços de compressão | Pontos de prensagem nas abas interna e externa; retorno do dobrador por mola | Zona de dobragem protegida; temporização e pressão verificadas no comissionamento |
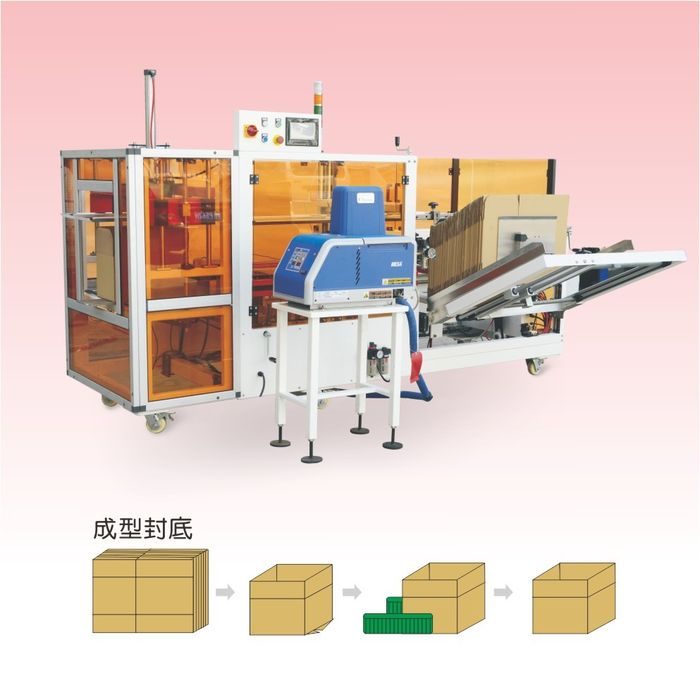
| Estação de fecho | Cabeças de fita, placa de apoio, derretedor de cola, mangueiras, bicos ou cravação de prego | Contacto com a cabeça de fita; queimaduras de adesivo quente; pingos do bico; alimentação de pregos | Proteção da estação, etiquetas de superfície quente, proteção de bico, comandos dedicados por método de fecho |
| Transportador de descarga | Correia de saída, transferência para seladora ou empacotador | Mão puxada para o ponto de arraste do transportador; contacto com caixa posterior | Proteção do transportador, coberturas de ponto de arraste, paragem de emergência alcançável do lado da descarga |
Os perigos secundários atravessam toda a máquina. Ar comprimido a 0,5–0,7 MPa pode chicotear uma mangueira solta ou soprar detritos; o escape pneumático pode transportar névoa de óleo ou pó de cartão. O ruído de cilindros, correias e da bomba de vácuo situa-se muitas vezes na faixa de 75–85 dB(A), o que exige proteção auditiva em fábricas mais antigas. O cartão ondulado solta fibra e pó que podem acumular em resguardos, correias e componentes elétricos, e planos húmidos ou enrolados aumentam as falhas de captura que levam os operadores a entrar com a mão durante um ciclo.
Enquadramento regulamentar e normas
Para máquinas colocadas no mercado da UE, a linha de base é a Diretiva Máquinas 2006/42/EC. Ela define os requisitos essenciais de saúde e segurança que a máquina deve cumprir, e exige que o fabricante compile um dossiê técnico, faça uma avaliação de risco, emita uma declaração de conformidade UE e aposte a marcação CE antes de a máquina ser vendida. A diretiva cobre proteções, comandos, paragem de emergência, materiais, ruído, instruções e a informação que o operador recebe. Um fornecedor que exporta para a UE deve poder mostrar a declaração e o dossiê de suporte; o comprador deve pedi-los antes da aceitação.
As normas harmonizadas e de referência dão o detalhe de projeto por trás da diretiva. O conjunto comummente aplicado a máquinas de embalagem é o seguinte. São pontos de referência para a avaliação de risco, não uma checklist que substitui a engenharia de segurança profissional.
- EN ISO 12100 — Segurança de máquinas: princípios gerais de projeto, avaliação de risco e redução de risco. Define a sequência de identificação de perigos e redução de risco que o projeto da máquina deve seguir.
- EN ISO 13849-1 — Partes dos sistemas de comando relacionadas com a segurança: projeto dos circuitos de segurança e níveis de desempenho. IEC 62061 cobre o mesmo campo para sistemas de comando elétricos com classificações SIL. Interbloqueios, cortinas de luz e circuitos de paragem de emergência são avaliados contra estas normas.
- EN 60204-1 — Equipamento elétrico de máquinas: seccionador de alimentação, comandos, proteção, etiquetagem e a classificação IP dos invólucros no ambiente da máquina.
- EN ISO 14120 — Resguardos: requisitos gerais de projeto e construção de resguardos fixos e móveis, incluindo materiais e dimensões de abertura.
- EN ISO 14119 — Dispositivos de interbloqueio associados a resguardos: princípios de seleção, montagem e função, incluindo prevenção de bypass.
- EN 61496 — Equipamento de proteção eletrossensível, como cortinas de luz, usado onde um resguardo físico bloquearia o acesso ao lado de alimentação ou descarga.
- EN ISO 13850 — Paragem de emergência: princípios de projeto e layout das funções e comandos de paragem.
Fora da UE, o enquadramento de referência difere. Nos Estados Unidos, a OSHA 29 CFR 1910.212 define o requisito geral de proteção de máquinas, a 1910.219 cobre a proteção da transmissão mecânica de potência, e a segurança de transportadores segue a ANSI B20.1. Os compradores que fornecem fábricas nesses mercados devem confirmar quais as disposições OSHA e ANSI aplicáveis e se o pacote de proteções do fornecedor as cumpre. Em qualquer mercado, a responsabilidade legal pela conformidade recai sobre a entidade que coloca a máquina nesse mercado, pelo que a avaliação de risco e a documentação devem ser revistas localmente, em vez de serem assumidas apenas pela marcação CE.
Projeto das proteções: resguardos fixos, interbloqueios e acesso
Os resguardos numa formadora dividem-se em três tipos práticos. Os resguardos fixos cobrem zonas que não precisam de abertura regular: o topo e os lados do quadro de formação, os percursos de correia e a traseira da máquina. Os resguardos móveis são painéis articulados ou de correr que abrem para limpeza, desencravamento e serviço; estes levam dispositivos de interbloqueio que travam o movimento perigoso quando o painel abre. Os dispositivos eletrossensíveis, como as cortinas de luz, protegem aberturas onde uma porta física atrasaria o acesso rotineiro, como o lado de alimentação ou descarga.
O projeto dos resguardos deve seguir a hierarquia da EN ISO 14120: os resguardos devem estar firmemente montados, não ser facilmente anulados, ser de material resistente ao ambiente da máquina e dispostos para que a abertura não alcance um ponto de prensagem ou esmagamento. Painéis de policarbonato âmbar ou transparente deixam os operadores ver o ciclo sem abrir um resguardo. Os resguardos não devem criar novos pontos de aprisionamento, e os fixadores não devem ser removíveis à mão sem ferramenta onde a remoção acidental é um risco. Qualquer resguardo removido durante a manutenção deve ser reposto antes de a máquina voltar à produção; o manual de operação deve declarar isto como regra permanente.
Os resguardos com interbloqueio são regidos pela EN ISO 14119. O interbloqueio deve travar o movimento perigoso quando o resguardo abre, e a máquina não deve reiniciar até o resguardo estar fechado e o rearme ser iniciado por um comando deliberado. Um interruptor de bypass ou override deve ser controlado por chave ou de outro modo restrito ao uso autorizado de configuração e serviço, e o seu uso deve ficar registado ou visível no HMI. Os próprios interruptores de interbloqueio devem ser montados de forma que não possam ser anulados calçando o atuador ou colando o interruptor fechado; os designs magnéticos codificados e de atuador separado reduzem a violação comparados com interruptores mecânicos simples.
Comandos de segurança: paragens, rearme e modo de configuração
O sistema de comando suporta as funções de segurança que os resguardos não cobrem sozinhos. O layout da paragem de emergência segue a EN ISO 13850: botões de cabeça de cogumelo vermelhos sobre fundo amarelo, alcançáveis da posição do operador e de ambos os lados da máquina, ligados a um circuito de segurança que remove o movimento perigoso sem criar um novo perigo. A função de paragem não deve depender apenas de um comando de software do PLC; relés de segurança ou um controlador de segurança monitorizam o circuito conforme a EN ISO 13849-1 ou a IEC 62061.
Após uma paragem causada por um interbloqueio, encravamento ou avaria, o reinício deve ser uma ação deliberada no HMI ou num botão de rearme dedicado, e não uma retomada automática. O rearme só deve ser possível depois de a causa da paragem estar eliminada e o resguardo fechado. O trabalho de configuração e mudança de formato deve usar um comando de retenção ou avanço lento a velocidade reduzida, com o operador capaz de parar o movimento instantaneamente; um comando de duas mãos pode ser especificado onde uma mão tem de permanecer perto de um perigo durante o ajuste. O HMI deve mostrar os interbloqueios ativos, o histórico de avarias e o estado do vácuo ou pressão, para que um operador possa diagnosticar uma paragem sem abrir um resguardo.
As cortinas de luz no lado de alimentação ou descarga exigem uma estratégia de muting definida quando caixas atravessam; os sensores de muting devem ser dispostos para que a cortina não fique inibida por uma mão a entrar ao lado de uma caixa. As áreas livres à volta da máquina devem manter a distância mínima definida pela norma de proteções, e os sinais de aviso devem marcar as zonas de alcance mesmo quando um resguardo está fechado.
Adesivo hot-melt e risco de queimadura
Os sistemas hot-melt aquecem o adesivo termoplástico a cerca de 160–180 °C antes de o alimentar por mangueiras e bicos às abas inferiores. A essa temperatura, o contacto com a pele causa queimaduras imediatas, e pingos ou fios podem cair em mãos, roupa ou superfícies próximas. O perigo situa-se em quatro pontos: o tanque e o barril do derretedor, as mangueiras aquecidas, os bicos e o ponto de aplicação do cordão, e qualquer adesivo acumulado em resguardos ou no quadro da máquina.
Os comandos ao nível da máquina devem incluir coberturas isoladas sobre as superfícies quentes, proteções à volta da zona do bico, um desenho de bico anti-pingos e etiquetas visíveis de alta temperatura no derretedor e no percurso das mangueiras. O roteamento das mangueiras deve evitar prensagem, abrasão e passagem de pessoas, e os acessórios devem ser verificados quanto a fugas na manutenção planeada. A ficha de dados de segurança do adesivo do fornecedor deve estar no local, juntamente com o procedimento de primeiros socorros para queimaduras por adesivo quente: arrefecer a zona com água corrente, não remover o adesivo da pele, e procurar assistência médica em queimaduras graves. Os operadores que trabalham perto do derretedor devem usar luvas resistentes ao calor e proteção ocular; mangas largas e jóias devem manter-se afastadas dos bicos.
Durante o encerramento e a limpeza, importa uma sequência definida de purga e arrefecimento: a pressão deve ser liberada antes de trabalhar em mangueiras ou bicos, e ninguém deve abrir um sistema quente. Os fumos do adesivo aquecido devem ser avaliados contra os dados do fornecedor; onde a ventilação é fraca, uma extração local sobre a zona do bico evita que fumos de adesivo e pó de cartão se acumulem na zona respiratória. O acumulado de cola em resguardos, correias e sensores deve ser limpo no plano de manutenção para que não se torne um risco de fogo ou de encravamento.
Ruído, alimentação de ar e planos ejetados
O ar comprimido aciona os cilindros de captura, dobragem e compressão, e uma linha de ar com fuga ou solta pode chicotear sob pressão. A máquina deve ter uma alimentação de ar isolável com válvula bloqueável, filtro e regulador, e as mangueiras devem estar fixas para que o movimento não atrito com as bordas do quadro. As saídas de escape devem ser apontadas para longe das posições do operador e das áreas onde se acumula pó de cartão. O requisito de pressão de ar, tipicamente cerca de 0,5–0,7 MPa, deve estar indicado no manual para que uma alimentação subdimensionada ou contaminada não cause ciclo errático.
O ruído numa formadora vem de cilindros em ciclo, da bomba ou gerador de vácuo, das correias e da separação de planos. Onde o nível medido ultrapassa o limiar de exposição local, a proteção auditiva é exigida e a máquina deve ser revista para redução de ruído na origem: escapes amortecidos, resguardos amortecidos e montagem isolada da bomba. Planos ejetados ou capturas a dois podem deixar pedaços de cartão a voar da zona de alimentação; a retenção de plano, as escovas de separação ou facas de ar e uma abertura de alimentação protegida reduzem este risco, e os operadores devem manter-se afastados do lado de alimentação durante o ciclo.
Cartão ondulado, fita e adesivo de grau alimentar
Quando o produto embalado é alimento, bebida, farmacêutico ou um bem de consumo que pode contactar o exterior da caixa, os próprios materiais de embalagem caem sob regras de contacto alimentar, embora a caixa fique fora da embalagem primária. O cartão ondulado, a fita de fecho, o adesivo hot-melt e qualquer revestimento impresso devem ser avaliados para o uso pretendido, e o fornecedor deve fornecer declarações de conformidade ou declarações de contacto alimentar quando exigidas.
- Enquadramento UE: o Regulamento (EC) No 1935/2004 cobre materiais e artigos destinados a contactar alimentos, incluindo componentes de papel e cartão; medidas específicas e limites de migração aplicam-se a certos materiais. Confirme se o cartão e o adesivo cumprem as medidas aplicáveis ao produto.
- Enquadramento EUA: as regras de substâncias de contacto alimentar da FDA sob o 21 CFR regem adesivos, revestimentos e componentes de papel que possam contactar alimento; verifique o estatuto do ingrediente e qualquer autorização exigida para o uso de embalagem pretendido.
- Papel e cartão: as classes de fibra reciclada podem ter limitações conforme o alimento e a barreira entre embalagem e caixa; confirme a composição do cartão, o teor de amido ou cola, e se a perda de pó ou fibra pode transferir-se para o produto ou as superfícies da embalagem.
- Adesivos e fita: formulações hot-melt, fita autocolante e qualquer primer de fita devem corresponder ao estatuto de contacto alimentar da linha; os resíduos de adesivo, fios e pingos de bico devem ser limpos para que não contactem o produto ou a embalagem acabada.
O projeto higiénico segue a mesma lógica das proteções: as superfícies devem ser laváveis, a humidade não se deve acumular em cantos mortos, e os invólucros devem resistir à lavagem onde a fábrica é enxaguada regularmente. A classificação IP do invólucro conforme a EN 60204-1 deve corresponder à frequência de lavagem; uma máquina de armazém seco precisa de menos proteção contra corrosão que uma de fábrica alimentar húmida. O pó e a fibra de cartão devem ser extraídos ou limpos dos invólucros elétricos, percursos de correia e resguardos no plano de manutenção, pois o acumulado afeta tanto a limpabilidade como o risco de fogo.
Documentação, formação e inspeção contínua
Uma máquina conforme é suportada por um dossiê documental que o comprador pode realmente usar. Para fornecimento à UE, o dossiê técnico por trás da declaração CE inclui a avaliação de risco, o projeto geral da máquina, a descrição do circuito de comando, os desenhos de proteções, as normas aplicadas e os resultados de ensaio. O manual de operação entregue deve cobrir o uso pretendido, os perigos e riscos residuais, a instalação, a ligação elétrica e pneumática, a mudança de formato, a resposta a avarias, a manutenção planeada, a substituição de peças de desgaste e o plano de lubrificação. Os diagramas elétricos e pneumáticos devem acompanhar o manual, juntamente com a lista de peças sobressalentes e a origem das peças de desgaste.
A formação do operador deve cobrir o layout dos comandos, a carga segura de planos, o significado dos interbloqueios, a resposta à paragem de emergência, o procedimento de desencravamento, os requisitos de EPI e a regra de que os resguardos permanecem fechados durante a produção. A equipa de manutenção precisa de procedimentos de bloqueio e sinalização para o serviço: isolar a alimentação elétrica e pneumática antes de abrir painéis ou entrar nas estações. Um plano de inspeção periódica deve verificar fixadores de resguardos, função dos interbloqueios, circuito de paragem de emergência, estado de mangueiras e bicos, desgaste de correias e ventosas, e a integridade das etiquetas de aviso. Mantenha um registo de avarias, intervenções e substituições para que as paragens recorrentes possam ser revistas contra a avaliação de risco.
Percurso de avaliação de risco trabalhado
Para mostrar como as normas se aplicam na prática, tome um cenário comum de formadora: um operador a carregar planos e a observar o ciclo na frente de uma máquina de fita de velocidade média. A identificação de perigos lista os contactos possíveis: dedos entre bordas do plano na alimentação, mão no quadro de formação durante um encravamento, contacto com a cabeça de fita, e um objeto solto puxado para a correia de descarga. Para cada um, o risco é avaliado por gravidade e exposição, depois reduzido na sequência padrão: eliminar o perigo primeiro, depois aplicar proteções e comandos, e por fim adicionar informação e formação.
Para a abertura de alimentação, a eliminação não é possível porque os planos têm de entrar na máquina, pelo que o projeto passa à proteção: uma abertura de alimentação restrita dimensionada para que uma mão não alcance o ponto de prensagem, um batente de retenção do plano e escovas de separação ou facas de ar. Um painel com interbloqueio cobre o acesso traseiro à secção de formação. Para o desencravamento, o manual define paragem, isolamento e bloqueio antes de qualquer mão entrar no quadro, e um avanço lento de retenção permite ao operador alimentar um plano de prova sem ciclo contínuo. Os riscos residuais que permanecem após estas medidas, como ficar perto do lado de alimentação quando os planos se separam, são registados no manual como instruções para o operador. O mesmo percurso deve ser repetido para a versão de cola, onde o bico hot-melt e o derretedor acrescentam uma consequência de queimadura que altera a classificação de gravidade de qualquer perigo de alcance.
Duas verificações levam a avaliação de risco para a operação diária. Primeiro, cada resguardo e interbloqueio listado na proposta deve estar presente na máquina entregue, e cada dispositivo de segurança deve ser testado durante o comissionamento: abrir cada painel e confirmar que a máquina para, disparar a cortina de luz e confirmar que o ciclo interrompe, premir cada paragem de emergência e verificar que o circuito cai, depois reiniciar apenas pelo comando de rearme. Segundo, a revisão de risco no local deve considerar combinações que o fornecedor não podia conhecer: tráfego do lado da linha, visitantes a passar pela máquina, acesso de manutenção a partir de cima e interfaces com equipamento vizinho. Estas condições locais podem exigir barreiras extra, marcação de chão ou sinalização mesmo quando a máquina em si cumpre a sua norma de projeto.
Riscos residuais e posições seguras de trabalho
Nenhuma proteção elimina todo o risco, e o manual deve declarar os riscos residuais claramente. Numa formadora, incluem normalmente a necessidade de se manter afastado da abertura de alimentação durante o ciclo, o requisito de isolar a energia antes do serviço, o EPI esperado perto do sistema de cola e a instrução de não alcançar à volta dos resguardos para libertar uma correia lenta ou uma aba mal dobrada. Os operadores devem estar posicionados onde possam observar o HMI e a estação de formação sem se inclinarem para um perigo, e as tarefas rotina como repor planos ou fita devem ser projetadas em torno de uma postura estável e acesso com as duas mãos quando possível.
A arrumação alimenta também a segurança. Aparas de cartão, fios de adesivo e caudas de fita acumulam-se à volta da alimentação e da descarga; são perigos de escorregamento e tropeço, e podem ser puxados para correias ou sensores. Uma área limpa à volta da máquina, limpeza programada e um caixote de resíduos definido mantêm a zona de trabalho utilizável e reduzem a tentação de entrar numa estação em movimento para libertar um pequeno encravamento. Os resguardos devem ser limpos para que os painéis âmbar permaneçam transparentes o suficiente para inspecionar o ciclo visualmente, e as etiquetas devem ser substituídas se desbotarem ou descascarem para que os avisos permaneçam legíveis.
Lacunas comuns de conformidade em máquinas de embalagem
| Lacuna | Porque falha | O que verificar na proposta |
|---|---|---|
| Resguardos colados ou amarrados abertos por conveniência | Remove a barreira física entre operador e pontos de prensagem; anula a redução de risco embutida no projeto | Projeto de interbloqueio, montagem de interruptor resistente a violação, regra manual de reposição do resguardo após o serviço |
| Interbloqueio anulado ou curto-circuitado durante a deteção de avarias | Circuito de segurança desativado; a máquina reinicia com o acesso aberto, a falha mais grave do sistema de comando | Controlo de chave de bypass, override registado, monitorização do circuito de segurança conforme a 13849-1 |
| Paragens de emergência em falta ou mal posicionadas | O operador não pode parar o movimento depressa a partir da posição de trabalho; a paragem depende de um circuito não seguro | Layout de paragem conforme a 13850, relé ou controlador de segurança, alcance de ambos os lados |
| Superfícies quentes sem etiqueta ou proteção | Derretedor, mangueiras e bicos atingem temperatura de queimadura; o contacto com um pingo causa lesão | Coberturas isoladas, proteção de bico, etiquetas de temperatura, procedimento de purga, SDS no local |
| Sem avaliação de risco nem declaração fornecidas | Sem evidência de que os requisitos essenciais foram abordados; a conformidade não pode ser verificada após a entrega | Resumo do dossiê técnico, declaração de conformidade, lista de normas, manual e diagramas |
| Construção de lavagem não especificada | Invólucros e materiais corroem em ambientes alimentares ou químicos húmidos; pó e humidade acumulam-se | Classificação IP conforme a 60204-1, construção em inox ou protegida, projeto de superfície lavável |
| Materiais de contacto alimentar não documentados | Cartão, fita ou adesivo podem não ser adequados para embalagem alimentar ou farmacêutica; migração e conformidade por verificar | Declarações de contacto alimentar, declarações de adesivo e cartão compatibilizadas com produto e mercado |
Checklist de segurança antes da compra
- Mercado de destino confirmado: declaração de máquina UE, referências OSHA/ANSI, ou regras locais aplicáveis à fábrica.
- Zonas de perigo mapeadas contra o layout da máquina: depósito, captura, formação, dobragem, fecho e descarga.
- Pacote de proteções listado: resguardos fixos, resguardos móveis com interbloqueio, cortinas de luz ou outros dispositivos de proteção.
- Circuito de segurança descrito: controlador ou relés de segurança, nível de desempenho ou SIL, cablagem de paragem de emergência e interbloqueios.
- Comportamento de reinício e rearme definido: rearme deliberado no HMI, sem retomada automática, comando de retenção em configuração.
- Comandos de hot-melt abordados: isolamento, proteção de bicos, etiquetas, sequência de purga, EPI, SDS e extração de fumos onde necessária.
- Materiais de contacto alimentar revistos para o produto: cartão, fita, adesivo, revestimentos impressos e declarações.
- Documentação pedida: avaliação de risco, declaração, manual, diagramas, lista de sobressalentes, plano de formação.
- Plano de inspeção e manutenção incluído para resguardos, interbloqueios, paragens de emergência, ventosas, correias e sistema de cola.
- Preparação do local confirmada: interruptor de isolamento, alimentação de ar, espaço de chão e posições de acesso antes da instalação.
Como a segurança se encaixa na linha mais larga
A gama de formadoras cobre as versões padrão e de velocidade média referidas ao longo deste guia. A formadora não opera sozinha. Entrega as caixas formadas a uma estação de carregamento e depois a uma seladora de caixas ou máquina de selar caixas de cartão, e a secção de transportador partilhado tem os seus próprios requisitos de proteção de ponto de arraste e de paragem. Numa linha de embalagem integrada, os circuitos de segurança ligam-se muitas vezes entre estações, pelo que os interbloqueios, as paragens de emergência e a lógica de rearme da formadora devem ser compatíveis com o sistema de comando da linha, e não ligados como um afterthought. Os comprimentos e transições de transportador estão cobertos na gama de transportadores, e as referências de construção e as certificações da máquina estão resumidas na secção de certificações e patentes.
Para a mecânica por trás destes comandos de segurança, veja como a formadora automática funciona pela captura, formação, dobragem de abas e fecho, e compare os três métodos de fecho do fundo na comparação de autotravante, fita e cola. A visão do equipamento do lado da marca está na introdução da formadora SunAura com cola hot-melt, e as implicações de orçamento são trabalhadas na análise de custo e TCO da formadora. Uma vez a máquina em funcionamento, o guia de resolução de problemas e mudança de formato cobre o diagnóstico de avarias e os intervalos de manutenção que mantêm resguardos e dispositivos de segurança funcionais. Perguntas específicas sobre proteções ou documentação podem ser enviadas pelo balcão de contacto com o mercado de destino e o tipo de produto.
