O que a compra de uma formadora realmente cobre
Uma formadora de caixas automática retira um plano plano de cartão ondulado de um depósito, abre-o num tubo retangular, dobra as abas inferiores e fecha o fundo para que a caixa siga direita para uma enchedora, empacotador ou seladora de caixas. Numa linha de embalagem, situa-se a montante da estação de carregamento de produto, e a sua velocidade e tempo de atividade definem o teto para tudo o que está atrás. Quando os compradores perguntam “quanto custa uma formadora”, o número que vem primeiro é normalmente o preço de catálogo da máquina, e esse número responde apenas a uma pergunta: o que sai da fábrica no camião. O custo de propriedade a três anos inclui também instalação e comissionamento, formação do operador, consumíveis, ar comprimido e eletricidade, manutenção planeada, peças sobressalentes, mão de obra de mudança de formato, paragem não planeada e a área de chão que a máquina ocupa. Uma máquina com preço de entrada mais baixo pode custar mais ao longo da vida se encravar com frequência, gastar fita em excesso ou precisar de um segundo operador para a manter alimentada.
Este guia divide a decisão de compra nas faixas de preço que os compradores veem realmente nas cotações, separa o custo de capital único do custo operacional recorrente e trabalha dois exemplos completos de TCO com pressupostos declarados, para que a matemática do payback possa ser verificada contra os seus próprios volumes. Os valores são faixas de planeamento para orçamento e comparação, não cotações fixas; um fornecedor deve confirmá-los contra as suas dimensões de plano, gramatura do cartão, padrão de turnos e linha de destino durante um teste de aceitação de fábrica.
O que move o preço de compra
Antes de olhar para as faixas, ajuda saber quais as especificações que impulsionam o número. Duas máquinas que ambas dizem “formadora de caixas automática” podem diferir por um fator de três devido às seguintes escolhas.
- Faixa de velocidade. Uma máquina de baixa velocidade avaliada a 10–15 caixas por minuto usa pneumática mais simples e um quadro mais leve. Uma unidade de velocidade média a 15–25 caixas por minuto acrescenta melhor controlo de correias e formação mais apertada. Uma máquina de alta velocidade ou acionamento servo acima de 25–30 caixas por minuto usa eixos servo, posicionamento em malha fechada e mais sensores, o que se reflete diretamente no preço.
- Gama de dimensões da caixa. Uma máquina de tamanho fixo ou gama estreita que corre uma ou duas dimensões de plano mantém-se simples. Uma máquina de gama larga que cobre caixas pequenas de cerca de 200×150×100 mm a caixas grandes de cerca de 500×400×400 mm precisa de guias ajustáveis, quadros de formação mais longos e mais peças de mudança.
- Método de fecho do fundo. Fita autocolante, dobragem autotravante, cola hot-melt e fecho por prego carregam custos de hardware diferentes. Uma construção de cola acrescenta derretedor, mangueiras aquecidas, bicos e um painel de comando de cola; uma construção de fita acrescenta cabeças de fita, placas de apoio e comandos de tensão da fita.
- Flexibilidade de formato. Uma formadora de tamanho aleatório que forma dimensões mistas de caixa numa única sequência precisa de reconhecimento da dimensão, ajuste servo e mais software, e custa mais que uma unidade dedicada de tamanho fixo.
- Comandos e dados. Um painel básico de relé ou PLC com botões fica na extremidade baixa. Um HMI com armazenamento de receitas, contadores de ciclo, registo de avarias e ligação à supervisão de linha acrescenta custo, assim como o diagnóstico remoto.
- Proteções e conformidade do mercado de destino. Resguardos com interbloqueio, cortinas de luz, layout de paragem de emergência e o dossiê de documentação exigido para CE ou outra conformidade de mercado acrescentam projeto e hardware que uma máquina básica omite.
- Âmbito de integração. Uma máquina autónoma fixada ao chão é uma compra. Uma secção integrada que corresponde à altura do transportador, sinais para o PLC da linha, alimenta uma seladora ou paletizador e partilha circuitos de segurança é um projeto maior.
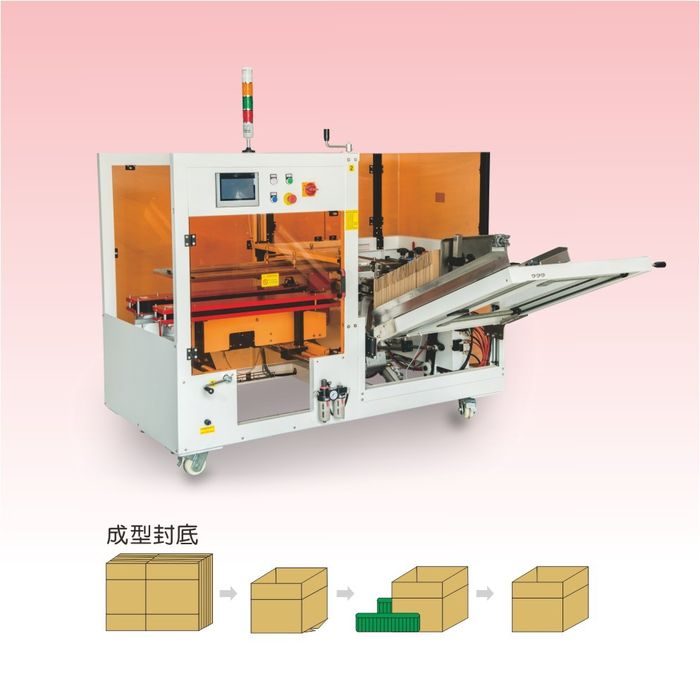
Faixas de preço da máquina em USD
As faixas abaixo refletem máquinas autónomas vendidas para embalagem industrial geral, excluindo equipamento usado importado e linhas projetadas à medida. Os preços movem-se com taxas de câmbio, aço, comandos e o método de fecho, e não incluem frete, direito de importação, instalação ou comissionamento, salvo indicação em contrário.
| Configuração | Velocidade típica | Preço indicativo da máquina (USD) | O que está incluído / onde fica o custo |
|---|---|---|---|
| Formadora de fita automática de entrada | 10–15 caixas/min | $9 000–$16 000 | Comando básico de PLC ou relé, captura e formação pneumáticas, fecho de fundo com fita, gama de tamanho fixo ou estreita; proteções mantidas no mínimo exigido pelo mercado de destino. |
| Formadora automática de velocidade média, fita ou autotravante | 15–25 caixas/min | $16 000–$28 000 | HMI com armazenamento de receitas, guias ajustáveis, melhor controlo de correias e abas, monitorização de vácuo; adequada a linhas multiformato com mudanças regulares. |
| Formadora com cola hot-melt | 15–30 caixas/min | $22 000–$38 000 | Unidade de derretedor, mangueiras aquecidas, bicos de cola e controlo de cordão, mais o quadro de formação; o prémio sobre a versão de fita vem do sistema de cola e dos seus requisitos de manutenção. |
| Formadora servo de alta velocidade ou tamanho aleatório | 25–40+ caixas/min | $30 000–$55 000+ | Eixos acionados por servo, reconhecimento de dimensão, ajuste automático ou semiautomático, registo de avarias e controlo de esquadria mais apertado; construída para linhas de alto volume e tamanho misto. |
| Unidade de formação de caixas e fecho de fundo tipo prego | 10–20 caixas/min | $18 000–$32 000 | Fecho com prego de arame para caixas pesadas ou de cartão húmido; inclui alimentação de pregos, estação de cravação e peças de mudança dedicadas à dimensão da caixa. |
| Secção de embalagem integrada | Casada com a linha | $60 000–$150 000+ | Formadora casada com transportadores, seladora de caixas, arqueação e paletizador numa única arquitetura de comando e segurança; o custo depende do número de estações e do nível de automação. |
Dentro de qualquer faixa, espere uma dispersão de cerca de 20–30% entre uma especificação básica e uma carregada. Adicionar construção de lavagem em inox, uma gama de caixa mais larga, proteções extra, diagnóstico remoto ou um kit de peças sobressalentes move cada um o número para cima. A página da gama de formadoras lista as versões padrão e de velocidade média disponíveis, e modelos individuais como a formadora 1, a formadora 2 e a formadora de velocidade média mostram o layout mecânico por trás de cada ponto de preço.
Custos que não aparecem na fatura da máquina
O preço da fatura compra a máquina. Os itens abaixo decidem se a máquina se mantém produtiva após a entrega, e é aí que uma compra barata muitas vezes se torna numa cara.
Instalação, comissionamento e formação
Uma formadora autónoma precisa de espaço de chão nivelado, alimentação de ar comprimido a cerca de 0,5–0,7 MPa, uma ligação elétrica e alinhamento ao transportador de entrada e saída. O comissionamento cobre a definição da temporização de captura, da dobragem das abas, da pressão de fecho e da esquadria, e a corrida de caixas de prova por toda a gama de dimensões. Orce um a três dias de tempo do fornecedor ou integrador para uma máquina padrão, mais tempo para uma secção integrada. A formação do operador cobre carga de planos, seleção de receitas, resposta básica a avarias e verificações rotina; uma linha que pula a formação desenvolve normalmente encravamentos evitáveis no primeiro mês.
Consumíveis
Cada caixa fechada consome algo: fita, adesivo, pregos de arame ou o próprio plano de cartão. O plano é normalmente comprado pelo comprador de embalagem independentemente da máquina, mas a fita e a cola são custos recorrentes ligados ao método de fecho. A fita para um fundo situa-se tipicamente entre 48–60 mm de largura, e uma caixa usa cerca de 0,5–0,7 m de fita pelas abas do fundo mais a sobreposição. O adesivo hot-melt usa cerca de 3–8 g por caixa conforme a dimensão da caixa e o padrão do cordão, depositado em cordões de cerca de 2–4 mm de largura. Estes consumíveis por caixa parecem pequenos, mas a alto volume acumulam-se mais depressa do que a maioria dos compradores espera.
Mão de obra e assistência
Mesmo uma formadora totalmente automática precisa de alguém para carregar o depósito de planos, repor fita ou adesivo, desencravar ocasionalmente e fazer as mudanças de formato. A capacidade do depósito situa-se normalmente entre 100 e 250 planos, o que define a frequência com que um operador regressa à estação. O custo da mão de obra depende de quanta assistência a máquina realmente precisa: uma máquina estável em planos uniformes pode partilhar um operador por várias estações, enquanto uma máquina exigente em cartão húmido ou misto exige atenção quase contínua. A mão de obra de mudança de formato importa em linhas multiformato, onde uma configuração de 20 minutos repetida várias vezes por turno acumula-se.
Utilidades
A pneumática aciona os cilindros de captura, dobragem e compressão; o consumo de ar situa-se tipicamente em 300–600 L/min durante um ciclo, e fugas ou compressores subdimensionados aumentam a fatura de eletricidade. Um derretedor de cola hot-melt acrescenta calor contínuo para manter o adesivo a 160–180 °C, o que aumenta tanto a potência consumida como a energia em espera. Ambos são modestos por caixa, mas pertencem à estimativa operacional anual, em vez de serem ignorados.
Manutenção, peças sobressalentes e tempo de paragem
Ventosas, filtros de vácuo, secções de correia, vedações de cilindro, molas e sensores gastam e precisam de substituição. Os sistemas de cola acrescentam bicos, filtros e conjuntos de mangueiras à lista de sobressalentes, e os sistemas de fita acrescentam cabeças de fita e placas de apoio. A manutenção planeada mantém a máquina a funcionar; a paragem não planeada por um encravamento, uma ventosa gasta ou um bico entupido custa produção perdida em toda a linha, e não só na estação da formadora. O custo da paragem deve ser estimado contra o débito da linha e o valor do produto à espera de embalar.
Área de chão, financiamento e condições de garantia
Uma formadora e o seu depósito de planos ocupam cerca de 2–3 m de comprimento de linha, mais profundidade para acesso. Se a linha já tem espaço limitado, deslocar transportadores ou adicionar um alimentador tem um custo que nunca aparece na cotação da máquina. O financiamento repartido por vários anos altera o requisito mensal de caixa, e as condições de garantia diferem: alguns fornecedores cobrem peças por 12 meses, outros menos, e o custo de uma cobertura alargada ou de um kit de sobressalentes deve ser comparado antes de assinar.
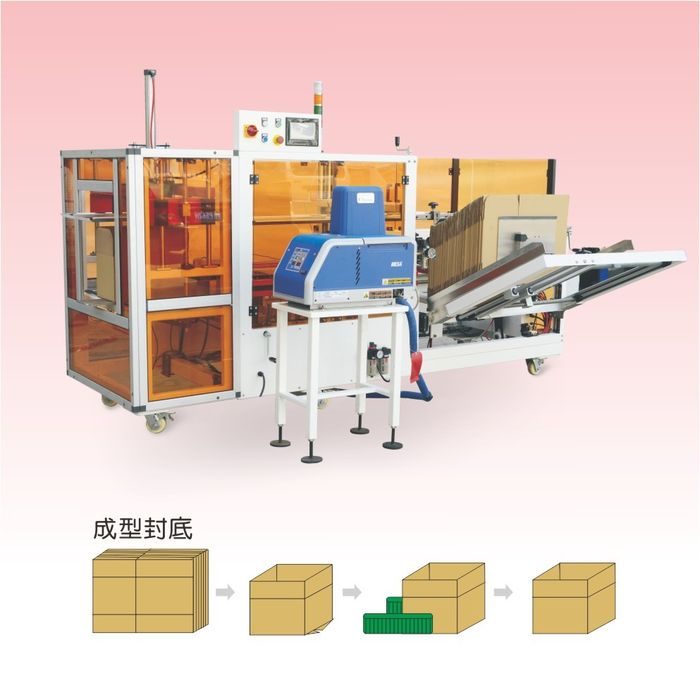
Fita versus cola: a comparação de consumíveis
O método de fecho é a escolha de custo recorrente mais importante depois da própria máquina. A fita e a cola diferem no custo de material por caixa, na sensibilidade ao cartão e ao ambiente, no ajuste à velocidade e na limpeza da linha. A comparação de fundo autotravante, fita e cola hot-melt percorre em profundidade as diferenças mecânicas; aqui o foco é o que cada método custa a operar.
| Fator | Fita autocolante | Adesivo hot-melt | Dobragem de fundo autotravante |
|---|---|---|---|
| Hardware na formadora | Cabeças de fita, controlo de tensão, placa de apoio | Derretedor, mangueiras, bicos, controlo de cordão | Engenhos de dobragem e compressão; sem consumível de fecho no fundo |
| Consumível por caixa | ~0,5–0,7 m de fita de 48–60 mm | ~3–8 g de adesivo, cordões de 2–4 mm de largura | Nenhum além do próprio plano |
| Sensibilidade de custo do material | Preço da fita por rolo; caudas e desperdício por desalinhamento | Preço do adesivo por kg; energia do derretedor e desgaste do bico | O custo do cartão conduz o plano; a geometria da dobragem tem de corresponder ao desenho da caixa |
| Pontos fracos | A fita pode descascar em caixas pesadas, poeirentas ou frias; caudas e pontes de fios | Formação de fios, entupimento e deriva de temperatura; risco de queimadura no derretedor | Exige uma estampagem de plano compatível; menos tolerante em cartão fino |
| Ajuste à velocidade | Boa para velocidades baixa a média | Comum em linhas de velocidade média a alta e cargas pesadas | Boa onde o desenho da caixa suporta o travamento; a configuração é mecânica |
Como estimativa de planeamento, a fita ronda $0,015–$0,025 por fundo fechado, e o adesivo hot-melt cerca de $0,015–$0,022 por caixa a pesos de cordão normais, antes de contar a manutenção do sistema de cola e a energia. A diferença entre métodos é mais estreita do que os compradores muitas vezes assumem, e os fatores decisivos são normalmente a velocidade da linha, o peso da caixa, a condição do cartão, o pó ou a temperatura na fábrica e a tolerância a caudas de fita, e não apenas o preço do material.
Exemplos de TCO a três anos trabalhados
Os exemplos seguintes usam pressupostos declarados para que a aritmética possa ser repetida contra os seus próprios volumes. Ambos partem de uma linha que produz 120 000 caixas por ano num período de propriedade de três anos, mão de obra carregada a $18 por hora, e uma máquina padrão que mantém a assistência em cerca de um quarto de um operador. Os valores são estimativas de planeamento, não cotações de fornecedor.
Pressupostos comuns a ambos os cenários
- Volume: 120 000 caixas/ano; 360 000 caixas em três anos.
- Assistência do operador: 0,25 FTE-equivalente a $18/hora carregado, cerca de $9 000 por ano de mão de obra.
- Mudança de formato e pequena gestão de encravamentos estão incluídos no valor de assistência; a paragem não planeada maior é listada separadamente.
- Os preços de peças sobressalentes excluem o expediente de emergência; a manutenção exclui a revisão de componentes principais.
Cenário A: formadora automática de fita
| Elemento de custo | Base anual | Total a três anos (USD) |
|---|---|---|
| Compra da máquina | Único | $14 500 |
| Consumíveis de fita | ~$0,020/caixa | $7 200 |
| Assistência do operador | $9 000/ano | $27 000 |
| Manutenção planeada e sobressalentes | $1 200/ano | $3 600 |
| Ar comprimido e eletricidade | $600/ano | $1 800 |
| Perda por paragem e mudança de formato | $1 500/ano | $4 500 |
| TCO a três anos | $58 600 | |
| Custo por caixa | ~$0,163 |
Cenário B: formadora com cola hot-melt
| Elemento de custo | Base anual | Total a três anos (USD) |
|---|---|---|
| Compra da máquina | Único | $26 000 |
| Consumíveis de adesivo | ~$0,018/caixa | $6 480 |
| Assistência do operador | $9 000/ano | $27 000 |
| Manutenção planeada e sobressalentes (derretedor, bicos, filtros) | $1 800/ano | $5 400 |
| Ar comprimido, eletricidade e calor do derretedor | $900/ano | $2 700 |
| Perda por paragem e mudança de formato | $1 800/ano | $5 400 |
| TCO a três anos | $72 980 | |
| Custo por caixa | ~$0,203 |
Nestes números, a máquina de cola carrega um prémio de compra de cerca de $11 500 e um encargo de manutenção e utilidades mais alto, pelo que a versão de fita vence a comparação de TCO a três anos a 120 000 caixas por ano. Esse resultado inverte quando a máquina de cola remove um problema recorrente que o modelo não precifica: descasca da fita em cargas pesadas, caudas de fita em linhas poeirentas, ou perdas por encravamento de cabeças de fita desalinhadas. A regra de payback é direta: divida o prémio de compra pela poupança mensal que a alternativa gera, e o resultado é o payback em meses. Por exemplo, se uma versão de cola reduzisse os encravamentos relacionados com a fita o suficiente para poupar $960 por mês de produção perdida, o prémio de $11 500 amortizava-se em cerca de 12 meses; se a poupança fosse apenas $400 por mês, o payback ultrapassaria os 24 meses.
A maior volume, o equilíbrio muda novamente. Uma linha a correr 500 000 caixas por ano reparte a mão de obra fixa, a manutenção e o custo da máquina por muito mais caixas, e o método de fecho por caixa pesa mais. Nesse regime, uma versão de cola que protege a integridade do fecho em caixas pesadas ou poeirentas pode justificar o seu prémio mesmo quando os preços dos materiais são próximos. Corra as mesmas tabelas ao seu volume anual, taxa local de mão de obra e queixas atuais de falha de fecho antes de escolher um método de fecho apenas pelo preço.
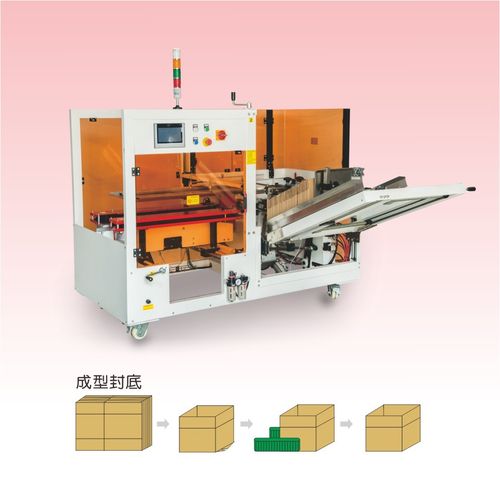
Frete, entrega e os custos de projeto escondidos
O preço da máquina raramente viaja sozinho. O frete internacional, o transporte marítimo ou aéreo, o desalfandegamento e o direito de importação recaem do lado do comprador na compra, e são fáceis de esquecer ao comparar um fornecedor local com um fornecedor no exterior. As condições de entrega decidem quem reserva e paga o transporte: uma cotação FOB ou EXW deixa frete e seguro ao comprador, enquanto um preço entregue os inclui na fatura, mas pode repartir o mesmo custo por um valor de máquina mais alto. Pergunte qual o Incoterm aplicável, e escreva a estimativa de frete e direitos na comparação para que duas cotações estejam na mesma base landed.
Os custos de projeto incluem também tudo o que a linha precisa à volta da máquina: uma base de betão nivelada ou montagem em quadro, linha de ar até à estação, alimentação elétrica e seccionador, proteções entre a formadora e os transportadores adjacentes, e qualquer modificação de proteção onde o depósito de planos abre para um corredor. Se a linha existente é mais antiga, as interfaces mecânicas entre quadros e correias podem precisar de adaptadores ou novas secções de transição. Estes são custos de projeto e instalação únicos, e devem ser estimados antes de o orçamento ficar fechado, em vez de serem descobertos durante a instalação.
A depreciação e o tratamento fiscal importam para o lado de capital da decisão. As máquinas de embalagem depreciam-se normalmente ao longo de 5–10 anos conforme as regras locais, e uma compra de capital reparte esse custo pela vida do ativo, embora o caixa saia na entrega. O leasing ou o aluguer alteram o perfil mensal de caixa e podem incluir cobertura de serviço, mas o total pago ao longo do prazo do contrato pode exceder a compra a pronto. Qualquer que seja a rota usada, tenha em mente a vida útil esperada da máquina: uma formadora bem construída pode correr 8–12 anos com manutenção planeada, pelo que a comparação de capital não deve assumir um ciclo de substituição de três anos.
Ler uma cotação linha a linha
Quando chegam várias propostas, a forma mais rápida de compará-las é dividir cada uma nas mesmas categorias de linha e preencher as lacunas onde um fornecedor deixou um item fora do âmbito. Uma linha em falta não é o mesmo que um item grátis; normalmente significa que o custo aparecerá depois como um adicional. A checklist abaixo espelha o que um processo de compra deve guardar para cada proponente.
| Linha da cotação | O que confirmar | Lacuna comum |
|---|---|---|
| Quadro da máquina e secção de formação | Gama de dimensões da caixa, avaliação de velocidade, capacidade do depósito | Velocidade nominal dada como pico em vez de sustentada; gama de tamanho mais estreita que a lista de SKUs |
| Sistema de fecho | Fita, cola, travamento ou pregos; classe e capacidade do consumível | Cabeças de fita ou derretedor de cola listados como opcionais em vez de incluídos |
| Pacote de proteções e segurança | Resguardos fixos e com interbloqueio, paragens de emergência, cortinas de luz, interruptor de isolamento | Proteções limitadas ao mínimo do mercado de origem; conformidade do mercado de destino não documentada |
| Comandos e dados | HMI, armazenamento de receitas, registo de avarias, conectividade, acesso remoto | Painel básico fornecido, enquanto a recuperação de receitas e o diagnóstico são adicionais |
| Sobressalentes e kit de desgaste | Ventosas, vedações, filtros, correias, sensores, bicos ou cabeças de fita | Sem kit de arranque; as primeiras peças de substituição encomendadas no prazo de emergência |
| Frete, direitos e entrega | Incoterm, modo de transporte, seguro, desalfandegamento, prazo de entrega | Cotação ex-works com transporte e direitos ao comprador |
| Instalação e comissionamento | Preparação do local, ligação, corrida de ensaio, critérios de aceitação | Comissionamento cobrado por dia após a chegada; sem protocolo escrito de FAT ou SAT |
| Formação e manuais | Formação do operador, manual de manutenção, diagramas, lista de peças sobressalentes | Manual apenas na língua da máquina; sem instruções de operação ou segurança para o pessoal |
| Garantia e serviço | Período de garantia, peças cobertas, tempo de resposta, acesso de serviço local | Garantia curta sem contacto de serviço nomeado; peças de desgaste excluídas por defeito |
Uma verificação prática: some separadamente os custos únicos (máquina, opções, frete, instalação, comissionamento, kit de sobressalentes) dos custos anuais recorrentes (consumíveis, mão de obra, manutenção, utilidades, paragem esperada). O número de capital responde ao que a empresa gasta para pôr a linha a funcionar; o número operacional responde ao que custa mantê-la a funcionar, e é esse segundo valor que normalmente separa uma boa compra de uma má.
Como as escolhas de configuração afetam o orçamento
Algumas opções acrescentam custo de capital mas reduzem o custo operacional, e os compradores devem pesá-las contra a sua própria mistura de SKUs, em vez de comprar a máquina básica.
- Armazenamento de receitas e peças de mudança rápida. Numa linha que muda de dimensões várias vezes por turno, a recuperação de receitas e o ajuste sem ferramentas amortizam-se pelos minutos de mudança de formato poupados. Numa linha que corre um formato o ano inteiro, a opção raramente ganha o seu custo.
- Gama de caixa mais larga. Comprar cobertura de tamanho extra que nunca chega a usar é capital morto. Especifique a gama em torno dos SKUs que realmente corre, mais uma margem modesta para formatos futuros.
- Construção em inox ou de lavagem. Necessária onde a fábrica é lavada ou manuseia produtos húmidos ou gordurosos; desnecessária em linhas de armazém seco, onde acrescenta custo sem benefício.
- Kit de peças sobressalentes. Um kit inicial de ventosas, vedações, filtros e sensores evita o expediente de emergência após o primeiro período de desgaste; compare o preço do kit com o prazo das peças locais.
- Pacote de transportador e integração. Casar a formadora com os transportadores existentes e o sistema de comando da linha reduz o risco de comissionamento, mas o comprimento de transportador duplicado não deve ser comprado duas vezes. Reveja a gama de transportadores e como as secções se ligam antes de dimensionar a linha.
O que pedir na cotação
Uma comparação de custos só é justa se todos os fornecedores cotarem o mesmo âmbito. Ao pedir preços, defina os seguintes pontos para que os números de TCO fiquem na mesma base.
- Gama L/C/A da caixa a formar, com todos os SKUs listados, gramatura e canelura do cartão, e se os planos são planos ou pré-vinados.
- Caixas por minuto sustentadas exigidas, e não a velocidade de pico da manchete; número de turnos e horas anuais de produção.
- Preferência de método de fecho e qualquer restrição de fita, adesivo ou pregos para o produto ou o mercado.
- Pacote de proteções e conformidade exigido para o mercado de destino; peça a documentação de conformidade listada na visão geral de certificações e patentes.
- Alimentação elétrica e requisitos de ar comprimido, incluindo consumo de ar em L/min e potência instalada em kW.
- O que está incluído: frete, direitos, instalação, comissionamento, formação, manual do operador, diagramas elétricos e pneumáticos, período de garantia.
- Peças sobressalentes recomendadas e o seu prazo de entrega, mais a disponibilidade de peças de desgaste após o período de garantia.
- Protocolo de FAT: se o fornecedor correrá os seus planos ao ritmo-alvo sustentado e registará qualidade do fecho, esquadria e taxa de encravamento antes do envio.
- Condições de pagamento, prazo de entrega, e se o diagnóstico remoto ou visitas de serviço estão disponíveis na sua região.
Erros comuns de compra
Escolher só pelo preço de catálogo. A máquina mais barata da comparação fica muitas vezes na velocidade mais baixa ou na gama de tamanho mais estreita, e pode omitir proteções, documentação ou sobressalentes que a linha realmente precisa. Compare TCO e âmbito, não o primeiro número da página.
Especificar a velocidade de pico como velocidade de operação. Uma máquina avaliada a 30 caixas por minuto numa demonstração curta não mantém esse ritmo durante um turno de oito horas com trocas de plano e interrupções de fecho. Dimensione a 70–80% do valor nominal contra o ritmo sustentado, para que a linha mantenha margem.
Ignorar a condição de alimentação do plano. Planos húmidos, enrolados ou poeirentos causam falhas de captura e encravamentos em qualquer máquina. Se o cartão de entrada varia, pergunte se a alimentação do depósito tem auxiliares de separação e monitorização de vácuo, e orce a condicionar o cartão antes de culpar a formadora.
Subestimar a mudança de formato em linhas multiformato. Uma máquina dedicada que corre rápido num formato pode passar a maior parte da vida a ser ajustada se cada pedido é uma caixa diferente. Para trabalho de elevada mistura, pese mais o ferramental de mudança rápida e a recuperação de receitas do que a velocidade bruta.
Pular o teste de aceitação de fábrica. As tabelas de brochura descrevem a capacidade; o FAT prova-a nos seus planos. Exija qualidade de fecho, esquadria e resultados de encravamento registados ao ritmo-alvo antes do envio da máquina, em vez de descobrir problemas após a instalação.
Onde esta máquina se encaixa na linha
A formadora alimenta caixas formadas à estação de carregamento, após o que uma seladora de caixas ou uma máquina de selar caixas de cartão fecha o topo, e as secções a jusante podem acrescentar arqueação e paletização. Numa linha de embalagem totalmente integrada, a velocidade e o tempo de atividade da formadora condicionam cada estação atrás dela, razão pela qual o seu TCO deve ser avaliado contra a saída da linha, e não como uma compra autónoma. A página da formadora com cola hot-melt mostra a versão de cola em mais detalhe, e a unidade de formação de caixas e fecho de fundo tipo prego cobre a opção de fecho com prego de arame para caixas pesadas.
Para a mecânica por trás destas escolhas de custo, veja como a formadora automática funciona pela captura, formação por êmbolo, dobragem de abas e fecho do fundo, e compare os métodos de fecho do fundo na análise de autotravante, fita e cola. A visão de lançamento da marca está na introdução da formadora SunAura com cola hot-melt, enquanto as expectativas de conformidade estão detalhadas no guia de segurança e proteção CE da formadora e a manutenção do dia a dia na referência de resolução de problemas e mudança de formato. Envie as suas dimensões de caixa, o volume anual e a preferência de método de fecho pelo balcão de contacto para uma cotação ao nível da configuração.
