Ce que couvre réellement l’achat d’une formeuse de cartons
Une formeuse de cartons automatique prend une plaque de carton ondulé à plat dans un magasin, l’ouvre en tube rectangulaire, replie les rabats du fond et ferme ce fond afin que la caisse puisse partir directement sur une remplisseuse, une emballeuse ou une scelleuse de cartons. Sur une ligne d’emballage elle se situe en amont du poste de chargement produit, et sa cadence et sa disponibilité fixent le plafond pour tout ce qui est derrière. Lorsque les acheteurs demandent « combien coûte une formeuse de cartons », le chiffre qui revient en premier est généralement le prix catalogue machine, et ce chiffre ne répond qu’à une question : ce qui quitte l’usine sur le camion. Le coût de possession sur trois ans inclut aussi l’installation et la mise en service, la formation opérateur, les consommables, l’air comprimé et l’électricité, la maintenance planifiée, les pièces de rechange, la main-d’œuvre de changement de format, les arrêts non planifiés et l’emprise au sol occupée par la machine. Une machine à ticket plus bas peut coûter plus cher sur sa durée de vie si elle coince souvent, consume du ruban à outrance, ou exige un second opérateur pour l’alimenter.
Ce guide décompose la décision d’achat en bandes de prix que les acheteurs voient réellement sur les devis, sépare le capital unique des coûts d’exploitation récurrents, et développe deux exemples complets de coût total de possession avec hypothèses énoncées afin que le calcul de rentabilité puisse être vérifié contre vos propres volumes. Les chiffres sont des gammes de planification pour budget et comparaison, pas des devis fermés ; un fournisseur doit les confirmer contre vos formats de plaque, grade du carton, régime de postes et ligne de destination lors d’un essai de réception en usine.
Ce qui fait bouger le prix d’achat
Avant d’examiner les bandes, il aide de savoir quelles spécifications entraînent le chiffre. Deux machines portant toutes deux l’appellation « formeuse de cartons automatique » peuvent différer d’un facteur trois à cause des choix suivants.
- Bande de cadence. Une machine basse vitesse nominée 10–15 caisses/min utilise une pneumatique plus simple et un cadre plus léger. Une unité vitesse moyenne à 15–25 caisses/min ajoute un meilleur contrôle des courroies et un formage plus précis. Une machine haute vitesse ou servo au-delà de 25–30 caisses/min utilise des axes servo, un positionnement en boucle fermée et davantage de détection, ce qui apparaît directement dans le prix.
- Plage de formats de caisse. Une machine à taille fixe ou plage étroite tournant une ou deux dimensions de plaque reste simple. Une machine large plage couvrant les petites caisses d’environ 200×150×100 mm jusqu’aux grandes caisses vers 500×400×400 mm exige des guides réglables, des cadres de formage plus longs et davantage de pièces de changement.
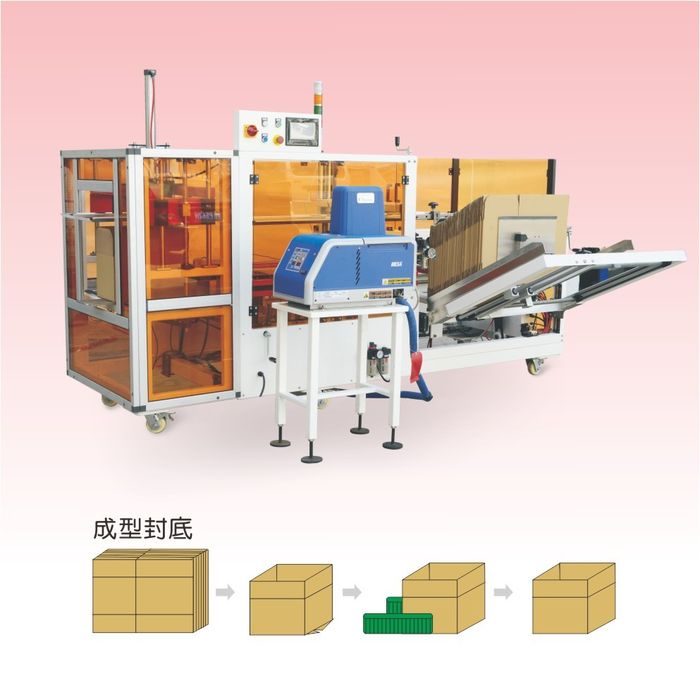
- Méthode de fermeture du fond. Ruban sensible à la pression, pliage à blocage automatique du fond, colle thermofusible et fermeture type agrafe portent chacune des coûts matériels différents. Une construction colle ajoute un fondoir, des flexibles chauffants, des buses et un pupitre de contrôle colle ; une construction ruban ajoute des têtes à ruban, plaques de butée et commandes de tension du ruban.
- Flexibilité de formats. Une formeuse à taille aléatoire formant des formats mélangés en une seule séquence exige une reconnaissance de format, un réglage servo et davantage de logiciel, et coûte plus qu’une unité dédiée à taille fixe.
- Commandes et données. Un pupitre relais ou automate de base avec boutons-poussoirs se situe en bas de gamme. Un HMI avec mémoire de recettes, compteurs de cycle, journal de défauts et connectivité à la supervision de ligne ajoute un coût, tout comme le diagnostic à distance.
- Protections et conformité au marché de destination. Protections verrouillées, rideaux immatériels, agencement des arrêts d’urgence et dossier documentaire requis pour le CE ou autre conformité de marché ajoutent de l’ingénierie et du matériel qu’une machine brute omet.
- Périmètre d’intégration. Une machine autonome boulonnée au sol est un achat. Une section intégrée qui correspond à la hauteur des convoyeurs, communique à l’automate de ligne, alimente une scelleuse ou un palettiseur et partage les circuits de sécurité est un projet plus vaste.
Bandes de prix machine en USD
Les bandes ci-dessous reflètent les machines autonomes vendues dans l’emballage industriel général, hors matériel d’occasion importé et lignes sur mesure. Les prix évoluent avec les taux de change, l’acier, les commandes et la méthode de scellement, et ils n’incluent pas le fret, le droit d’importation, l’installation ou la mise en service sauf indication contraire.
| Configuration | Cadence habituelle | Prix machine indicatif (USD) | Ce qui est inclus / où siège le coût |
|---|---|---|---|
| Formeuse ruban automatique entrée de gamme | 10–15 caisses/min | 9 000–16 000 $ | Commande automate ou relais de base, préhension et formage pneumatiques, fermeture fond au ruban, plage de formats fixe ou étroite ; protections réduites au minimum requis pour le marché de destination. |
| Formeuse automatique ruban ou blocage vitesse moyenne | 15–25 caisses/min | 16 000–28 000 $ | HMI avec mémoire de recettes, guides réglables, meilleur contrôle courroies et rabats, surveillance du vide ; adaptée aux lignes multi-SKU avec changements de format réguliers. |
| Formeuse colle thermofusible | 15–30 caisses/min | 22 000–38 000 $ | Unité fondoir, flexibles chauffants, buses colle et contrôle du cordon, plus le cadre de formage ; la prime sur une construction ruban vient du système colle et de ses exigences de maintenance. |
| Formeuse servo haute vitesse ou taille aléatoire | 25–40+ caisses/min | 30 000–55 000 $+ | Axes servo, reconnaissance de format, réglage automatique ou semi-automatique, journal de défauts et contrôle d’équerrage plus strict ; construite pour lignes à haut volume formats mélangés. |
| Unité de formage de cartons et fermeture du fond type agrafe | 10–20 caisses/min | 18 000–32 000 $ | Fermeture aux agrafes pour caisses lourdes ou carton humide ; inclut l’alimentation agrafes, la station de sertissage et les pièces de changement dédiées au format de caisse. |
| Section d’emballage intégrée | Adaptée à la ligne | 60 000–150 000 $+ | Formeuse adaptée aux convoyeurs, scelleuse, cerclage et palettiseur sur une architecture de commande et sécurité partagée ; le coût dépend du nombre de stations et du niveau d’automatisation. |
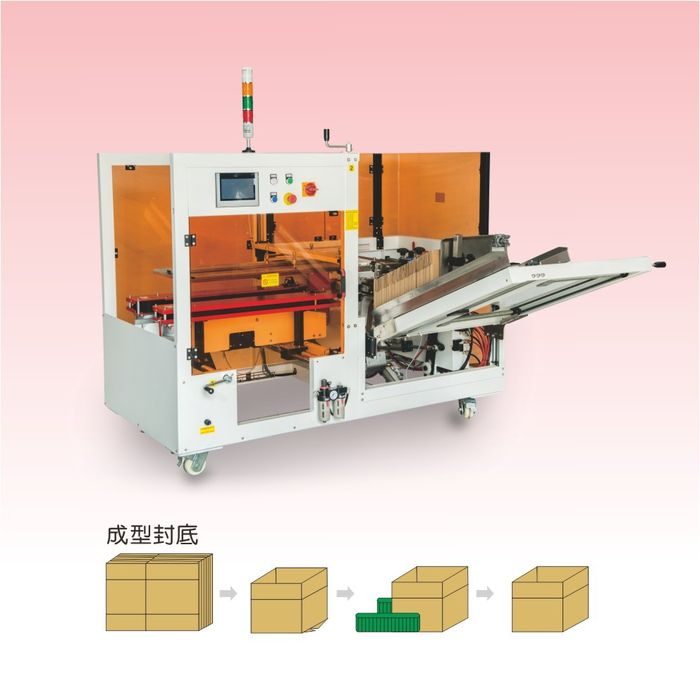
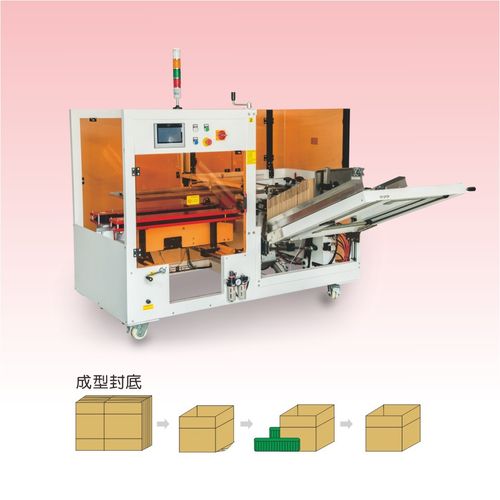
Dans une bande quelconque, attendez une étendue d’environ 20–30 % entre une spécification de base et une spécification chargée. Ajouter une construction inox lavable, une plage de caisses plus large, des protections supplémentaires, le diagnostic à distance ou un kit de pièces de rechange fait remonter le chiffre chacun à leur tour. La page famille des formeuses de cartons recense les constructions standard et vitesse moyenne disponibles, et les modèles individuels tels la formeuse numéro 1, la formeuse numéro 2 et la formeuse vitesse moyenne montrent l’agencement mécanique derrière chaque point de prix.
Coûts qui ne figurent pas sur la facture machine
Le prix facturé achète la machine. Les éléments ci-dessous décident si la machine reste productive après livraison, et c’est là qu’un achat à bas prix devient souvent coûteux.
Installation, mise en service et formation
Une formeuse autonome nécessite un sol à niveau, une alimentation d’air comprimé d’environ 0,5–0,7 MPa, un raccordement électrique et l’alignement sur le convoyeur entrant et sortant. La mise en service couvre le réglage du cadencement de préhension, du pliage des rabats, de la pression de scellement et de l’équerrage, et le passage de caisses d’essai sur toute la plage de formats. Budgetez un à trois jours de temps fournisseur ou intégrateur pour une machine standard, davantage pour une section intégrée. La formation opérateur couvre le chargement des plaques, le choix de recette, la réponse aux défauts de base et les contrôles de routine ; une ligne qui saute la développe développe généralement des bourrages évitables le premier mois.
Consommables
Chaque caisse fermée consomme quelque chose : ruban, adhésif, agrafes ou la plaque ondulée elle-même. La plaque est généralement achetée par l’acheteur emballage indépendamment de la machine, mais le ruban et la colle sont des coûts récurrents liés à la méthode de scellement. Le ruban pour un fond tourne typiquement en largeur de 48–60 mm, et une caisse utilise environ 0,5–0,7 m de ruban sur les rabats du fond plus le recouvrement. L’adhésif thermofusible utilise environ 3–8 g par caisse selon le format et le motif de cordon, déposé en cordons d’environ 2–4 mm de large. Ces consommables par caisse paraissent petits, mais à haut volume ils s’accumulent plus vite que la plupart des acheteurs ne l’attendent.
Main-d’œuvre et présence
Même une formeuse entièrement automatique a besoin de quelqu’un pour charger le magasin de plaques, réapprovisionner le ruban ou l’adhésif, dégager les bourrages occasionnels et réaliser les changements de format. La capacité du magasin se situe couramment entre 100 et 250 plaques, ce qui fixe la fréquence de retour d’un opérateur vers la station. Le coût de main-d’œuvre dépend de la présence que la machine exige réellement : une machine stable sur plaques régulières peut partager un opérateur entre plusieurs stations, tandis qu’une machine délicate sur carton humide ou mélangé exige une attention quasi continue. La main-d’œuvre de changement de format compte sur les lignes multi-SKU, où un réglage de 20 minutes répété plusieurs fois par poste s’additionne.
Utilités
La pneumatique entraîne les vérins de préhension, pliage et compression ; la consommation d’air tourne typiquement à 300–600 L/min pendant un cycle, et les fuites ou compresseurs sous-dimensionnés font monter la facture d’électricité. Un fondoir colle ajoute une chaleur continue pour maintenir l’adhésif à 160–180 °C, ce qui augmente à la fois le tirage électrique et l’énergie de veille. Les deux sont modestes par caisse, mais ils appartiennent à l’estimation annuelle d’exploitation plutôt que d’être ignorés.
Maintenance, pièces de rechange et arrêts
Ventouses, filtres à vide, sections de courroie, joints de vérin, ressorts et capteurs s’usent et doivent être remplacés. Les systèmes colle ajoutent buses, filtres et flexibles à la liste des pièces ; les systèmes ruban ajoutent têtes à ruban et plaques de butée. La maintenance planifiée fait tourner la machine ; l’arrêt non planifié d’un bourrage, d’une ventouse défaillante ou d’une buse bouchée coûte la production perdue sur toute la ligne, pas seulement sur la station formeuse. Le coût d’arrêt doit être estimé contre le débit de ligne et la valeur du produit attendant d’être emballé.
Emprise au sol, financement et conditions de garantie
Une formeuse et son magasin de plaques occupent environ 2–3 m de longueur de ligne plus la profondeur d’accès. Si la ligne dispose déjà d’un espace limité, déplacer des convoyeurs ou ajouter un chargeur porte un coût qui n’apparaît jamais sur le devis machine. Le financement étalé sur plusieurs années modifie l’exigence de trésorerie mensuelle, et les conditions de garantie diffèrent : certains fournisseurs couvrent les pièces 12 mois, d’autres moins, et le coût de l’extension de couverture ou d’un kit de pièces doit être comparé avant signature.
Ruban versus colle : la comparaison des consommables
La méthode de scellement est le choix de coût récurrent le plus important après la machine elle-même. Le ruban et la colle diffèrent sur le coût matière par caisse, la sensibilité au carton et à l’environnement, l’ajustement en cadence et la propreté de ligne. La comparaison fond à blocage, ruban et colle thermofusible développe en profondeur les différences mécaniques ; ici l’accent est mis sur ce que chaque méthode coûte à faire tourner.
| Facteur | Ruban sensible à la pression | Adhésif thermofusible | Pliage à blocage automatique du fond |
|---|---|---|---|
| Matériel sur la formeuse | Têtes à ruban, réglage de tension, plaque de butée | Fondoir, flexibles, buses, contrôle du cordon | Plies de pliage et compression ; aucun consommable de scellement au fond |
| Consommable par caisse | Environ 0,5–0,7 m de ruban 48–60 mm | Environ 3–8 g d’adhésif, cordons 2–4 mm de large | Aucun au-delà de la plaque elle-même |
| Sensibilité du coût matière | Prix du ruban par rouleau ; queues et pertes au désalignement | Prix de l’adhésif au kg ; énergie du fondoir et usure des buses | Le coût du carton pilote la plaque ; la géométrie de pliage doit correspondre au design de la boîte |
| Points faibles | Le ruban peut se décoller sur caisses lourdes, poussiéreuses ou froides ; queues et extrémités fibreuses | Filants, bouchages et dérive de température ; risque de brûlure au fondoir | Exige une découpe de plaque compatible ; moins tolérant sur carton fin |
| Ajustement en cadence | Bon pour vitesses basse à moyenne | Courant sur lignes moyenne à haute vitesse et charges lourdes | Bon là où le design de boîte supporte le verrou ; le réglage est mécanique |
À titre d’estimation de planification, le ruban revient à environ 0,015–0,025 $ par fond fermé, et l’adhésif thermofusible à environ 0,015–0,022 $ par caisse aux poids de cordon normaux, avant de compter la maintenance et l’énergie du système colle. L’écart entre méthodes est plus étroit que les acheteurs ne le supposent souvent, et les facteurs décisifs sont généralement la cadence de ligne, le poids de caisse, l’état du carton, la poussière ou la température de l’usine, et la tolérance aux queues de ruban plutôt que le seul prix matière.
Exemples chiffrés de TCO sur trois ans
Les exemples ci-dessous utilisent des hypothèses énoncées pour que l’arithmétique puisse être reprise contre vos propres volumes. Les deux supposent une ligne produisant 120 000 caisses par an sur une période de possession de trois ans, une main-d’œuvre chargée de 18 $/heure, et une machine standard qui maintient la présence à environ un quart d’opérateur. Les chiffres sont des estimations de planification, pas des devis fournisseur.
Hypothèses retenues pour les deux scénarios
- Volume : 120 000 caisses/an ; 360 000 caisses sur trois ans.
- Présence opérateur : équivalent 0,25 ETP à 18 $/heure chargés, environ 9 000 $ par an de main-d’œuvre.
- Le changement de format et la gestion des petits bourrages sont inclus dans le chiffre de présence ; l’arrêt non planifié majeur est listé séparément.
- Le tarif des pièces de rechange exclut l’expédition urgente ; la maintenance exclut la révision majeure de composants.
Scénario A : formeuse automatique ruban
| Élément de coût | Base annuelle | Total sur trois ans (USD) |
|---|---|---|
| Achat machine | Unique | 14 500 $ |
| Consommables ruban | Environ 0,020 $/caisse | 7 200 $ |
| Présence opérateur | 9 000 $/an | 27 000 $ |
| Maintenance planifiée et pièces | 1 200 $/an | 3 600 $ |
| Air comprimé et électricité | 600 $/an | 1 800 $ |
| Perte d’arrêt et changement de format | 1 500 $/an | 4 500 $ |
| TCO sur trois ans | 58 600 $ | |
| Coût par caisse | Environ 0,163 $ |
Scénario B : formeuse colle thermofusible
| Élément de coût | Base annuelle | Total sur trois ans (USD) |
|---|---|---|
| Achat machine | Unique | 26 000 $ |
| Consommables adhésif | Environ 0,018 $/caisse | 6 480 $ |
| Présence opérateur | 9 000 $/an | 27 000 $ |
| Maintenance planifiée et pièces (fondoir, buses, filtres) | 1 800 $/an | 5 400 $ |
| Air comprimé, électricité et chauffe du fondoir | 900 $/an | 2 700 $ |
| Perte d’arrêt et changement de format | 1 800 $/an | 5 400 $ |
| TCO sur trois ans | 72 980 $ | |
| Coût par caisse | Environ 0,203 $ |
Sur ces chiffres, la machine colle porte une prime d’achat d’environ 11 500 $ et une charge de maintenance et d’utilités plus élevée, si bien que la construction ruban gagne la comparaison de TCO sur trois ans à 120 000 caisses par an. Ce résultat s’inverse lorsque la machine colle retire un point douloureux récurrent que le modèle ne tariface pas : décollement du ruban sur charges lourdes, queues de ruban sur lignes poussiéreuses, ou pertes par bourrage de têtes à ruban désalignées. La règle de rentabilité est simple : divisez la prime d’achat par l’économie mensuelle que l’alternative apporte, et le résultat est la rentabilité en mois. Par exemple, si une construction colle réduisait les bourrages liés au ruban au point d’économiser 960 $ par mois de production perdue, la prime de 11 500 $ se rentabiliserait en environ 12 mois ; si l’économie n’était que de 400 $ par mois, la rentabilité s’étirerait au-delà de 24 mois.
À volume plus élevé l’équilibre change encore. Une ligne tournant 500 000 caisses par an répartit la main-d’œuvre fixe, la maintenance et le coût machine sur beaucoup plus de caisses, et la méthode de scellement par caisse compte davantage. Dans ce régime une construction colle qui protège l’intégrité du scellement sur caisses lourdes ou poussiéreuses peut justifier sa prime même lorsque les prix matières sont proches. Reprenez les mêmes tableaux à votre volume annuel, votre taux de main-d’œuvre local et vos plaintes actuelles sur défauts de scellement avant de choisir une méthode de fermeture sur le seul prix.
Fret, livraison et coûts de projet cachés
Le prix machine voyage rarement seul. Le fret international, le transport maritime ou aérien, le dédouanement et le droit d’importation atterrissent tous côté acheteur de l’achat, et ils sont faciles à oublier lorsqu’on compare un fournisseur local à un fournisseur outre-mer. Les conditions de livraison décident qui réserve et paie le transport : un devis FOB ou EXW laisse le fret et l’assurance à l’acheteur, tandis qu’un prix livré les intègre à la facture mais peut répartir le même coût sur un chiffre machine plus élevé. Demandez quel Incoterm s’applique, et faites écrire l’estimation de fret et de droit dans la comparaison afin que deux devis reposent sur la même base livrée.
Les coûts de projet incluent aussi tout ce que la ligne nécessite autour de la machine : un plot béton à niveau ou fixation cadre, une conduite d’air jusqu’à la station, l’alimentation électrique et le sectionneur, les protections entre la formeuse et les convoyeurs adjacents, et toute modification de protection là où le magasin de plaques ouvre vers un allée. Si la ligne existante est ancienne, les interfaces mécaniques entre cadres et bandes peuvent exiger des adaptateurs ou de nouvelles sections de transition. Ce sont des coûts d’ingénierie et d’aménagement uniques, et ils doivent être estimés avant le verrouillage du budget plutôt que découverts pendant l’installation.
L’amortissement et le traitement fiscal comptent pour le volet capital de la décision. Les machines d’emballage s’amortissent couramment sur cinq à dix ans selon les règles locales, et un achat capital répartit ce coût sur la durée de vie de l’actif même si le cash sort à la livraison. Le leasing ou la location modifie le profil de trésorerie mensuel et peut inclure une couverture de service, mais le total payé sur la durée du bail peut dépasser un achat ferme. Quelle que soit la voie retenue, gardez à l’esprit la durée de service attendue de la machine : une formeuse bien construite peut tourner huit à douze ans avec maintenance planifiée, si bien que la comparaison capitaliste ne doit pas supposer un cycle de remplacement de trois ans.
Lecture d’un devis ligne par ligne
Lorsque plusieurs propositions arrivent, le moyen le plus rapide de les comparer est de découper chacune dans les mêmes catégories de lignes et de combler les trous où un fournisseur a laissé un article hors périmètre. Une ligne manquante n’est pas un article gratuit : cela signifie généralement que le coût apparaîtra plus tard en option. La checklist ci-dessous reflète ce que doit contenir un dossier achat pour chaque soumissionnaire.
| Ligne de devis | Ce qu’il faut confirmer | Écart courant |
|---|---|---|
| Cadre machine et section de formage | Plage de formats de caisse, nominale de cadence, capacité du magasin de plaques | Cadence donnée en pointe plutôt que soutenue ; plage de formats plus étroite que la liste SKU |
| Système de scellement | Ruban, colle, verrou ou agrafes ; grade et capacité de consommable | Tête à ruban ou fondoir colle listés en option plutôt qu’inclus |
| Pack protections et sécurité | Protections fixes et verrouillées, arrêts d’urgence, rideaux immatériels, sectionneur d’isolation | Protections limitées au minimum du marché d’origine ; conformité au marché de destination non documentée |
| Commandes et données | HMI, mémoire de recettes, journal de défauts, connectivité, accès à distance | Pupitre de base fourni tandis que le rappel de recettes et le diagnostic sont des options |
| Pièces de rechange et kit d’usure | Ventouses, joints, filtres, courroies, capteurs, buses ou têtes à ruban | Aucun kit de démarrage ; les premières pièces de remplacement commandées en délai d’urgence |
| Fret, droit et livraison | Incoterm, mode de transport, assurance, dédouanement, délai | Devis ex-works avec transport et droit laissés à l’acheteur |
| Installation et mise en service | Préparation site, raccordement, essai de tournage, critères d’acceptation | Mise en service facturée à la journée après l’arrivée ; aucun protocole FAT ou SAT écrit |
| Formation et manuels | Formation opérateur, manuel de maintenance, schémas, liste des pièces de rechange | Manuel dans la seule langue de la machine ; aucune instruction d’utilisation ou de sécurité pour le personnel |
| Garantie et service | Période de garantie, pièces couvertes, temps de réponse, accès service local | Garantie courte sans contact service nommé ; pièces d’usure exclues par défaut |
Un contrôle pratique : totalisez séparément les coûts uniques (machine, options, fret, installation, mise en service, kit pièces) et les coûts annuels récurrents (consommables, main-d’œuvre, maintenance, utilités, arrêt attendu). Le chiffre capital répond à ce que l’entreprise dépense pour mettre la ligne en route ; le chiffre exploitation répond à ce qu’il coûte de la faire tourner, et c’est ce second chiffre qui départage généralement un bon achat d’un mauvais.
Comment les choix de configuration affectent le budget
Certaines options ajoutent un coût capital mais réduisent le coût d’exploitation, et les acheteurs doivent les peser contre leur propre mélange SKU plutôt que d’acheter la machine nue.
- Mémoire de recettes et pièces à changement rapide. Sur une ligne changeant de formats plusieurs fois par poste, le rappel de recettes et le réglage sans outil se rentabilisent par les minutes de changement de format économisées. Sur une ligne tournant une taille toute l’année, l’option gagne rarement son coût.
- Plage de caisses plus large. Acheter une couverture de formats supplémentaire qui n’est jamais utilisée est du capital mort. Spécifiez la plage autour des SKU que vous tournez réellement, plus une marge modeste pour les formats futurs.
- Construction inox ou lavable. Nécessaire là où l’usine est lavée à l’eau ou manipule des produits humides et gras ; inutile sur les lignes d’entrepôt sec où elle ajoute un coût sans bénéfice.
- Kit de pièces de rechange. Un kit démarrage ventouses, joints, filtres et capteurs évite l’expédition urgente après la première période d’usure ; comparez le prix du kit au délai local des pièces.
- Package convoyeur et intégration. Adapter la formeuse aux convoyeurs existants et au système de commande de ligne réduit le risque de mise en service, mais la longueur de convoyeur dupliquée ne doit pas être achetée deux fois. Examinez la gamme de convoyeurs et la façon dont les sections se raccordent avant de dimensionner la ligne.
À demander dans le devis
Une comparaison de coût n’est équitable que si chaque fournisseur chiffre le même périmètre. Lors de la demande de prix, fixez les points suivants pour que les chiffres de TCO reposent sur la même base.
- Plage L/l/h de caisses à former, avec chaque SKU listé, grade du carton et cannelure, et si les plaques sont plates ou pré-marquées.
- Caisses/min soutenues requises, pas la vitesse de pointe affichée ; nombre de postes et heures de marche annuelles.
- Préférence de méthode de scellement et toute restriction sur le ruban, l’adhésif ou les agrafes pour le produit ou le marché.
- Pack protections et conformité requis pour le marché de destination ; demandez la documentation de conformité recensée dans l’aperçu certifications et brevets.
- Alimentation électrique et exigence en air comprimé, dont consommation d’air en L/min et puissance installée en kW.
- Ce qui est inclus : fret, droit, installation, mise en service, formation, manuel opérateur, schémas électriques et pneumatiques, période de garantie.
- Pièces de rechange recommandées et leur délai, plus la disponibilité des pièces d’usure après la période de garantie.
- Protocole FAT : si le fournisseur tournera vos plaques à la cadence soutenue cible et enregistrera la qualité du scellement, l’équerrage et le taux de bourrage avant l’expédition.
- Conditions de paiement, délai de livraison, et si le diagnostic à distance ou les visites de service sont disponibles dans votre région.
Erreurs d’achat courantes
Choisir sur le seul prix affiché. La machine la moins chère de la comparaison se situe souvent dans la bande de cadence la plus basse ou de formats la plus étroite, et elle peut omettre les protections, la documentation ou les pièces dont la ligne a réellement besoin. Comparez le TCO et le périmètre, pas le premier chiffre de la page.
Spécifier la vitesse de pointe comme vitesse d’exploitation. Une machine nominée à 30 caisses/min sur une courte démonstration ne tiendra pas cette cadence sur un poste de huit heures avec changements de plaque et interruptions de scellement. Dimensionnez à 70–80 % de la valeur nominale contre la cible soutenue afin que la ligne garde une marge.
Ignorer l’état d’alimentation des plaques. Les plaques humides, recroquevillées ou poussiéreuses causent des échecs de préhension et des bourrages sur toute machine. Si le carton entrant varie, demandez si l’alimentation du magasin dispose d’aides de séparation et d’une surveillance du vide, et budgetez le conditionnement du carton avant de blâmer la formeuse.
Sous-estimer le changement de format sur les lignes multi-SKU. Une machine dédiée tournant vite sur une taille peut passer l’essentiel de sa vie à être réglée si chaque commande est une caisse différente. Pour le travail à forte diversité de références, pesez davantage l’outillage à changement rapide et la mémoire de recettes que la vitesse brute.
Sauter l’essai de réception en usine. Les tableaux de brochure décrivent la capacité ; le FAT la prouve sur vos plaques. Exigez l’enregistrement de la qualité du scellement, de l’équerrage et des résultats de bourrage à la cadence cible avant l’expédition de la machine, plutôt que de découvrir les problèmes après installation.
Où cette machine se situe dans la ligne
La formeuse alimente les caisses formées vers le poste de chargement, après quoi une scelleuse de caisses ou une machine de scellement de cartons ferme le haut, et les sections aval peuvent ajouter le cerclage et le palettisage. Sur une ligne d’emballage entièrement intégrée, la cadence et la disponibilité de la formeuse contraignent chaque station derrière elle, c’est pourquoi son TCO doit être jugé contre le débit de ligne plutôt que comme un achat autonome. La formeuse colle thermofusible présente la construction colle plus en détail, et l’unité de formage de cartons et fermeture du fond type agrafe couvre l’option de fermeture mécanique aux agrafes pour caisses lourdes.
Pour la mécanique derrière ces choix de coût, voir comment la formeuse de cartons automatique fonctionne par préhension, formage au plongeur, pliage des rabats et fermeture du fond, et comparer les méthodes de scellement dans la ventilation blocage, ruban et colle. La présentation côté marque est couverte dans l’introduction de la formeuse colle thermofusible SunAura, tandis que les attentes de conformité sont détaillées dans le guide sécurité et protections CE pour formeuses et l’entretien du quotidien dans le référentiel de dépannage et changement de format. Transmettez vos formats de caisse, votre volume annuel et votre préférence de méthode de scellement via le bureau de contact pour un devis au niveau configuration.
