D’où vient l’arrêt de production d’une formeuse de cartons
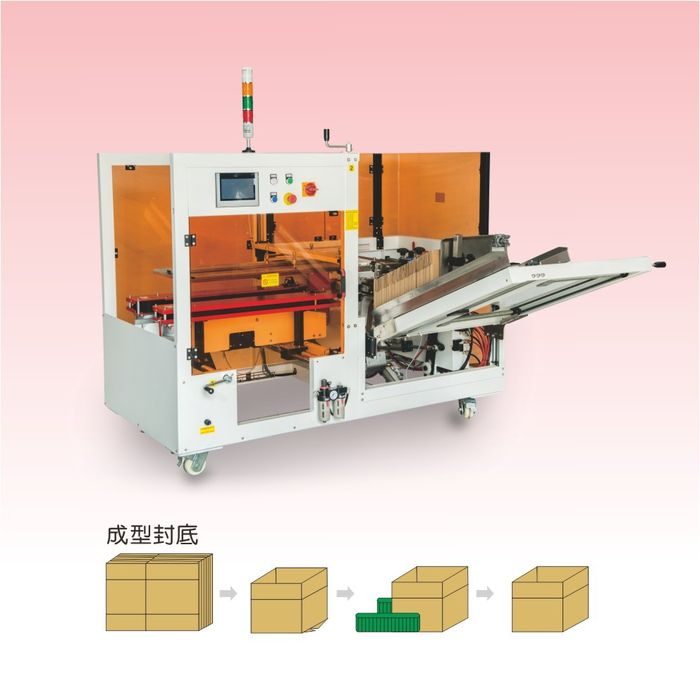
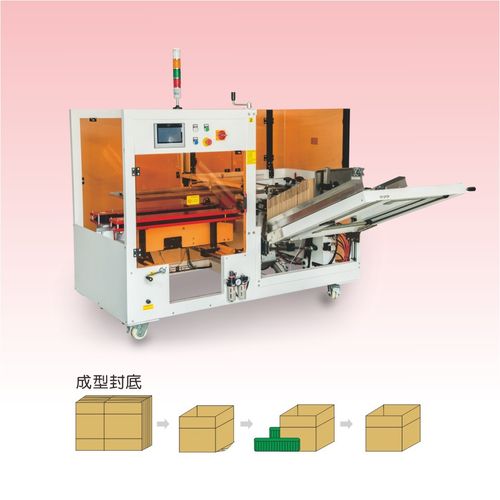
Une formeuse passe son cycle à tirer une plaque plate du magasin, l’ouvrir en tube, replier les rabats du fond et fermer ce fond avant de pousser la caisse vers le poste de chargement. Chacun de ces mouvements comporte une pièce d’usure ou un réglage qui peut faillir : une ventouse se fissure, un filtre à vide s’encrasse, un ressort de plieur faiblit, une buse colle s’engorge, ou un guide dérive hors d’alignement. La plupart des arrêts ne sont pas des pannes mystérieuses : ils répètent un petit ensemble de défauts qui se manifestent toujours de la même façon, et ils se résolvent en vérifiant l’ordre des causes probables plutôt que de saisir la première pièce usée du coffre à pièces.
Ce guide divise la maintenance de la formeuse en trois volets : un tableau de diagnostic des symptômes réellement remontés par les opérateurs et l’équipe ligne, une procédure pas à pas de changement de format avec des fourchettes de temps réalistes, et un calendrier de maintenance préventive par intervalle. Il suppose une formeuse en ligne standard traitant des plaques RSC (regular slotted carton) ; les constructions colle thermofusible, ruban et blocage automatique sont abordées là où leurs défauts de scellement diffèrent. Pour l’architecture machine derrière ces contrôles, le guide de fonctionnement d’une formeuse de cartons automatique détaille la préhension, le formage au plongeur, le pliage des rabats et le scellement.
Comment lire un défaut sur la ligne
Avant d’ouvrir un capot, enregistrer ce que la machine vous dit. Noter le code défaut au HMI, la station qui s’est arrêtée, si le défaut se répète sur chaque plaque ou seulement sur certaines, et si un format de caisse ou un grade de carton particulier le déclenche. Vérifier d’abord les signaux les plus simples : pression d’air au régulateur, niveau de vide au manomètre ou au HMI, température de l’adhésif sur les constructions colle, et si une protection ou un verrouillage s’est ouvert pendant l’arrêt. Un défaut qui n’apparaît qu’après un changement de format pointe généralement vers un réglage reporté de l’ancien format ; un défaut qui apparaît après des semaines de fonctionnement stable pointe vers l’usure ou un consommable en fin de vie.
Des règles de sécurité claires s’appliquent à chaque intervention. Arrêter le cycle, isoler les énergies électrique et pneumatique avant de toucher une station, et ne pas contourner un verrouillage pour dégager un bourrage. Sur les constructions colle, suivre la séquence de purge et de refroidissement du fondoir avant de toucher aux flexibles ou aux buses. Remettre en place toute protection ouverte pour intervention avant de rendre la machine à la production, et enregistrer le défaut et la remise en état dans le journal d’arrêt afin que les pannes répétitives puissent être passées en revue.
Défauts de préhension et d’alimentation
| Symptôme | Cause probable | Vérification et remède |
|---|---|---|
| Plaque non saisie ; alarme vide déclenchée | Ventouse fissurée ou usée ; surface d’appui de la ventouse durcie ; ventouse désalignée par rapport à la plaque | Inspecter la ventouse pour fendillement, lèvre aplatie ou pli ; remplacer si usée. Replacer la ventouse sur la face de la plaque et confirmer que la hauteur et l’angle du bras de préhension correspondent à la position du magasin. |
| Vide faible ou intermittent malgré une ventouse saine | Filtre à vide encrassé ; durite ou raccord qui fuit ; perte de débit de la pompe ou du soufflant à vide | Nettoyer ou remplacer l’élément filtrant à vide ; contrôler les durites pour fissures et les raccords pour fuites ; vérifier le débit de la pompe par rapport à la spécification machine. |
| La plaque tombe en route vers la station de formage | Pression de levée du magasin trop basse ; ressort de plateforme ou vérin d’air faible ; guide d’alimentation qui coince la pile | Régler la pression de levée du magasin à la spécification ; inspecter le ressort de levée ou le vérin d’air ; dégager les guides afin que la pile monte librement sans accroc. |
| Deux plaques ou plus sont saisies ensemble | Brosse de séparation usée ; couteau à air faible ; calibre du carton plus épais que le réglage d’alimentation ; guides trop larges | Replacer ou remplacer la brosse de séparation ; contrôler le débit du couteau à air ; vérifier l’épaisseur du carton dans la plage machine ; resserrer les guides d’alimentation sur la pile. |
| La plaque se désaxe en quittant le magasin | Plaque gondolée ou humide ; électricité statique entre feuilles ; rouleaux ou guides d’alimentation inégaux | Conditionner le carton à l’humidité de l’usine ; vérifier l’élimination statique sur carton sec ; mettre de niveau les guides et rouleaux d’alimentation pour que la plaque entre droite. |
Les ventouses sont la première pièce d’usure à inspecter sur tout défaut de préhension. Une ventouse qui paraît intacte de l’extérieur peut avoir une lèvre fissurée qui perd le vide en charge, donc remplacer les ventouses sur constat d’usure plutôt que d’attendre l’échec total de préhension. Tenir un jeu assorti sur site et noter le nombre de cycles au remplacement afin que la durée de vie puisse être suivie par rapport au régime réel de la machine.
Défauts de formage et d’équerrage
| Symptôme | Cause probable | Vérification et remède |
|---|---|---|
| La caisse sort penchée ou non d’équerre | Cadre d’équerrage déréglé ; cadencement du plongeur décalé ; courroies latérales qui suivent d’un côté ; roulements de guide usés | Recontrôler l’équerrage à l’équerre ou sur une caisse de référence ; régler la position du cadre et le cadencement du plongeur ; recentrer le suivi des courroies ; inspecter les roulements et remplacer ceux qui sont rugueux ou desserrés. |
| La caisse coince dans la section de formage | Cadencement du pliage déréglé ; jeu des guides trop serré ; carton humide ou déformé ; pression de compression trop élevée | Vérifier le cadencement du plieur par rapport au cycle ; ouvrir le jeu des guides à l’épaisseur de la plaque ; contrôler l’humidité et la planéité du carton ; desserrer la compression jusqu’à ce que la caisse se forme sans blocage. |
| Le rabat intérieur ou extérieur ne se replie pas | Cadencement de la lame de pliage décalé ; ressort de plieur faible ou cassé ; défaut d’actionneur ou de capteur du plieur | Aligner le cadencement de la lame sur l’arrivée de la plaque ; remplacer les ressorts faibles ; tester l’actionneur et vérifier le capteur de détection de rabat pour une lentille sale ou un branchement desserré. |
| La caisse se tord sur le tapis d’évacuation | Tension de courroie inégale ; poulie désalignée ; vitesse d’évacuation non adaptée au débit de formage | Équilibrer la tension des courroies ; aligner les poulies ; adapter la vitesse d’évacuation au débit de la station afin que les caisses ne s’empilent ni ne traînent. |
| La caisse formée bombe ou s’effondre sur les côtés | Grade du carton sous la rigidité requise ; format en limite de plage machine ; pression de formage insuffisante | Confirmer que le grade et la cannelure du carton conviennent au poids de la caisse ; vérifier que la plaque est dans la plage L/l/h nominale ; augmenter la compression de formage dans la spécification. |
Les problèmes d’équerrage qui apparaissent après un changement de format signifient généralement qu’un guide ou le cadre n’a pas été ramené à la spécification ; une dérive persistante de l’équerrage sur un SKU particulier pointe vers des roulements usés ou une courroie hors limite. Mesurer la caisse sur une référence avant chaque réglage, et documenter le réglage une fois la caisse formée proprement afin que le changement de format suivant reparte d’une base connue.
Défauts de qualité du scellement
Les défauts de scellement diffèrent selon le mode de fermeture. Les tableaux ci-dessous séparent les constructions ruban, colle thermofusible et blocage automatique, car une caisse ouverte peut avoir des causes différentes selon la façon dont le fond est fermé.
Défauts de fermeture au ruban
| Symptôme | Cause probable | Vérification et remède |
|---|---|---|
| Le ruban se décolle ; le fond s’ouvre après scellement | Ruban mal centré sur le joint ; tension trop lâche ; pression de la plaque de butée faible ; largeur de ruban inadaptée au carton | Centrer le ruban sur le joint du fond ; augmenter la tension à la spécification ; relever la compression de la plaque de butée ; confirmer que la largeur de ruban correspond à la fermeture des rabats et à la surface du carton. |
| Le ruban se froisse ou enjambe le joint | Alignement du rouleau déréglé ; tension inégale ; guide de ruban sale ou encrassé d’adhésif | Aligner le rouleau et le guide de tête ; équilibrer la tension dans la tête ; nettoyer l’adhésif accumulé et la poussière de carton sur les surfaces du guide. |
| Queue de ruban ou extrémité fibreuse après la coupe | Réglage du frein décalé ; lame de coupe émoussée ou sale ; angle de sortie du guide incorrect | Régler le frein du rouleau ; inspecter, nettoyer ou remplacer la lame de coupe ; vérifier l’angle du guide de sortie au manuel. |
| Le scellement échoue sur carton poussiéreux ou froid | La surface du carton empêche l’adhésion ; grade de ruban inadapté aux conditions de l’usine | Nettoyer la zone de contact du rabat ; vérifier que l’adhésif du ruban correspond à la température et au niveau de poussière du carton ; revoir le choix du mode de fermeture si le ruban échoue à répétition. |
Défauts de colle thermofusible
| Symptôme | Cause probable | Vérification et remède |
|---|---|---|
| Liaison faible ; le fond s’ouvre sous charge | Cordon trop fin ou absent ; température de fusion trop basse ; grade d’adhésif inadapté ; compression des rabats insuffisante | Contrôler la largeur et le motif du cordon sur la caisse ; confirmer que le fondoir tient la température de consigne ; vérifier le grade d’adhésif pour le carton et la vitesse de ligne ; augmenter la pression de fermeture dans la spécification. |
| Filants ou fils d’adhésif entre la caisse et la buse | Température de buse trop élevée ; nez de buse sale ou carbonisé ; adhésif dégradé par surchauffe ; cordon trop abondant | Baisser la température dans la plage de l’adhésif ; nettoyer ou remplacer la buse ; purger l’adhésif dégradé ; réduire le poids du cordon au minimum qui scelle. |
| La buse ou le filtre colle se bouche à répétition | Accumulation de carbonisation dans le fondoir ; humidité ou contamination dans l’adhésif ; filtre hors service | Purger le fondoir selon la procédure ; remplacer le filtre colle ; contrôler le stockage de l’adhésif contre l’humidité ; programmer le nettoyage des buses avant accumulation de carbonisation. |
| L’adhésif atteint l’extérieur de la caisse | Position du cordon décalée ; hauteur de buse hors réglage ; motif de pulvérisation élargi | Réaligner la hauteur et le motif de la buse sur les rabats ; vérifier l’étanchéité des raccords ; confirmer que la caisse s’arrête dans la bonne position sous la buse. |
Défauts de fond à blocage automatique
| Symptôme | Cause probable | Vérification et remède |
|---|---|---|
| Le verrou ne s’emboîte pas ; le fond s’ouvre de lui-même | Plieuse de rabats mal réglée ; découpe de la plaque non conforme à la géométrie du verrou ; carton trop fin ou souple | Recontrôler l’angle et la profondeur de pliage de la plieuse ; confirmer que le design de la plaque supporte le verrou ; vérifier la rigidité du carton pour la caisse et le poids du produit. |
| La caisse se forme mais le bord du verrou se déchire | Rayon de pliage trop vif ; direction des fibres du carton incorrecte ; compression sur le bord du verrou | Ajuster la géométrie de pliage à un rayon plus large ; vérifier le tracé de la plaque et la direction de cannelure ; réduire la compression au bord afin que le verrou se plie sans se fendre. |
Défauts pneumatiques et mécaniques généraux
| Symptôme | Cause probable | Vérification et remède |
|---|---|---|
| La machine tourne lentement ; les vérins accusent le retard du cycle | Air d’alimentation sous 0,5–0,7 MPa ; filtre ou régulateur encrassé ; sécheur retiré ou contourné | Contrôler l’air d’usine à l’entrée machine ; entretenir la cartouche de filtre et de régulateur ; confirmer le fonctionnement du sécheur et purger le condensat de la ligne d’air. |
| Le vérin dérive ou fuit au piston | Joints de piston usés ; tige rayée ; lubrification insuffisante | Inspecter la tige pour rayures ; remplacer le kit de joints ; vérifier le réglage de lubrificateur et le grade d’huile selon le manuel. |
| La courroie patine, sort de gorge ou montre des fissures sur le flanc | Tension incorrecte ; poulie désalignée ; courroie vieillie ou chargée au-delà de sa capacité | Régler la tension à la spécification ; réaligner les poulies ; inspecter la toile de la courroie et remplacer si fissurée, vitrifiée ou étirée. |
| Déclenchement intempestif ou détection manquante du capteur | Lentille couverte de poussière ou de fibres de carton ; capteur désaligné ; câblage desserré | Nettoyer la lentille du capteur ; le réaligner sur la cible ; vérifier le connecteur et le câblage avant de supposer le capteur défaillant. |
| Arrêt électrique intermittent sans code | Bornage desserré ; connecteur usé par vibration ; câble endommagé près d’un bras en mouvement | Inspecter les connexions du pupitre et des stations mobiles ; fixer les câbles qui fléchissent pendant le cycle ; tester la continuité avant de remplacer un composant. |
Changement de format, pas à pas
Un changement de format qui prend plus longtemps que prévu saute généralement la planification et la vérification d’essai. La procédure ci-dessous couvre une formeuse en ligne standard passant d’un format de caisse à un autre, et elle s’applique que le scellement soit au ruban, à la colle ou au verrou. Les machines avec recettes HMI mémorisent les décalages mécaniques et les réglages de vitesse ; les machines sans recettes reposent sur des notes écrites et des caisses de référence.
Avant de commencer
- Confirmer le nouveau SKU : L/l/h de la caisse, grade et cannelure du carton, mode de scellement, vitesse cible et production requise.
- Vérifier le stock de consommables : largeur et rouleau de ruban, niveau et grade d’adhésif, ou plaques compatibles avec le verrou.
- Noter les réglages actuels avant de modifier quoi que ce soit, afin de pouvoir restaurer l’ancien format si besoin.
- Dégager la zone autour de la machine, ranger outils et pièces de rechange hors des panneaux d’accès, et laisser les points d’isolation d’énergie accessibles.
Changement mécanique
- Charger la recette enregistrée du nouveau format dans le HMI, ou ouvrir la feuille de réglage écrite de cette caisse.
- Régler la largeur du magasin et les guides d’alimentation aux dimensions de la plaque ; confirmer que la pile monte sans blocage.
- Ajuster la largeur et la hauteur du cadre de formage, la position des courroies latérales et la butée d’équerrage pour la nouvelle caisse.
- Régler les plieuses de rabats et la compression de fermeture selon la hauteur de caisse et la rigidité du carton.
- Régler la station de scellement : centrer les têtes à ruban et confirmer la largeur du ruban, aligner les buses colle sur le motif de cordon, ou contrôler la position de sertissage sur une unité type agrafe.
- Vérifier que les protections sont assises et que les verrouillages ferment, puis faire passer trois à cinq caisses d’essai à basse vitesse.
Vérification et validation
- Contrôler chaque caisse d’essai pour l’équerrage, le pliage des rabats et la qualité du scellement avant de monter en vitesse.
- Faire tourner une courte série à basse vitesse, puis monter progressivement au débit cible ; inspecter les 20 premières caisses pour penchage, fonds ouverts et défauts de scellement.
- Enregistrer les réglages finaux dans le journal machine, noter tout ajustement réalisé, et réapprovisionner les consommables pour la série suivante.
- Nettoyer chutes et débris d’alimentation et d’évacuation, confirmer que tous les panneaux sont fermés, et rendre la machine à la ligne.
Le temps réaliste de changement de format dépend de l’écart entre formats. Une machine ruban à plage étroite changeant entre caisses proches met typiquement 10–20 minutes ; une machine colle ou à large plage, réglant cadres, courroies et motifs de buse, met 20–35 minutes, et une première mise au point sur une plaque inconnue peut durer davantage. Sur les lignes à forte variété de formats où plusieurs changements tiennent dans un poste, le rappel de recette, les réglages sans outil et les pièces à changement rapide comptent plus que la vitesse brute de la machine ; le volet TCO de cet arbitrage est développé dans l’analyse de coût et de rentabilité d’une formeuse de cartons.
Calendrier de maintenance préventive
La maintenance planifiée répartit les travaux par intervalle. Le calendrier ci-dessous est un modèle de travail : suivre l’intervalle et le grade de lubrifiant imprimés dans le manuel machine pour la construction concernée, et ajuster les cycles de remplacement si l’usine tourne du carton humide, des produits poussiéreux ou plusieurs postes.
| Intervalle | Tâches |
|---|---|
| Quotidien (début de poste ou chaque poste) | Contrôler la pression d’air à l’entrée et la lecture du régulateur ; inspecter les ventouses pour fissures ou aplatissement ; retirer chutes, queues de ruban et filants d’adhésif de l’alimentation et de l’évacuation ; contrôle par échantillon de la qualité du scellement sur caisses formées ; confirmer la fermeture des protections et la réponse des arrêts d’urgence ; nettoyer les lentilles de capteur ; sur constructions colle, vérifier la température du fondoir et le niveau d’adhésif. |
| Hebdomadaire | Nettoyer ou souffler l’élément filtrant à vide ; inspecter la tension et les flancs des courroies ; lubrifier rails de guidage et pivots selon le manuel ; contrôler durites et raccords d’air pour fuites ; inspecter ressorts, goupilles et lames de plieur pour usure ; retirer l’accumulation de colle des protections et des buses. |
| Mensuel | Remplacer ou contrôler l’état des ventouses par rapport à leur nombre de cycles ; inspecter tiges et joints de vérin pour fuite ; aligner capteurs de position et de rabat ; contrôler les borniers électriques et la flexibilité des câbles ; inspecter filtre colle et état des buses ; resserrer les fixations des protections et contrôler le montage des verrouillages. |
| Trimestriel | Inspecter courroies d’entraînement pour usure de toile et usure des poulies ; contrôler roulements et points de pivot pour jeu ; graisser ou remplacer les composants selon le manuel ; entretenir pompe à vide et sécheur/dessiccateur ; vérifier les relevés de capteurs de pression et de vide ; inspecter les durites d’air pour abrasion et fissure de la couche extérieure. |
| Annuel | Inspection mécanique complète ; remplacer les pièces d’usure dues pour renouvellement ; tester les circuits de sécurité et verrouillages de bout en bout ; passer en revue et renouveler le stock de pièces de rechange ; programmer une visite de service fournisseur si le manuel le recommande ; sauvegarder recettes et réglages de commande. |
Pièces de rechange à tenir sur site
Le stock des bonnes pièces d’usure évite l’expédition urgente après la première panne. La liste exacte dépend du mode de scellement et du format de machine, mais les pièces suivantes appartiennent au rayon pièces d’une formeuse standard.
- Ventouses : un jeu assorti pour le bras de préhension, dimensionné à la machine.
- Filtres à vide et à air : éléments filtrants du circuit de dépression, cartouches de filtre et de régulateur pour l’alimentation d’air.
- Courroies : sections de courroie de formage et d’évacuation les plus exposées à l’usure, avec les fixations assorties.
- Pièces de plieur : ressorts, goupilles et lames de rechange pour les plieurs de rabats.
- Kits de joints : kits de joints de vérin et joints de tige pour les vérins de préhension et de pliage.
- Capteurs : capteurs de rabat, de présence caisse et de position utilisés sur la machine, plus fusibles et connecteurs courants.
- Pièces de système colle : buses, filtres colle et rondelles de flexible pour constructions colle ; pièces d’usure de tête à ruban et lames pour constructions ruban.
- Bandes d’usure et de guidage : bandes remplaçables là où les guides touchent les bords de plaque ou les côtés des caisses.
Suivi des performances et des défauts répétitifs
Les décisions de maintenance sont d’autant plus faciles que la ligne tient des indicateurs de fonctionnement simples. Enregistrer les bourrages et les arrêts par rapport aux caisses produites, afin qu’un taux de bourrage pour 1 000 caisses montre si une machine se dégrade ou si un SKU particulier est problématique. Suivre le rendement au premier passage : caisses formées et scellées correctement du premier coup, sans reprise. Relever les minutes de changement de format par SKU et la répartition entre arrêt planifié et non planifié, et noter le nombre de cycles à chaque remplacement de ventouse ou de filtre afin de comparer la durée de vie des pièces entre machines.
Un taux de bourrage en hausse sur plusieurs SKUs signale généralement une usure des ventouses, courroies ou guides ; un taux de défauts en hausse concentré sur un seul mode de scellement pointe vers une compatibilité de consommable ou de carton plutôt que vers l’usure machine. Passer le journal en revue mensuellement avec la maintenance et la supervision ligne, et reporter les défauts répétitifs dans la spécification lors du prochain devis. Le volet protection et verrouillage d’une maintenance sûre est traité dans le guide sécurité et protections CE pour formeuses.
Qualité des plaques entrantes et effet sur la disponibilité
De nombreux défauts de formeuse prennent origine avant que la plaque n’arrive à la machine, et les équipes maintenance qui traitent chaque arrêt comme un problème mécanique passent du temps à poursuivre des causes qui se situent dans l’approvisionnement carton. Les défauts de plaque à vérifier à la réception incluent une ligne de rainure écrasée ou déchirée, une hauteur de cannelure inégale, une impression qui soulève la surface, des coins gondolés par l’humidité, des panneaux voilés par le stockage, et des bords de découpe qui ne correspondent pas au tracé de la plaque. Une plaque restée dans un entrepôt humide absorbe l’humidité le long des bords, perd sa rigidité et peut coller à la feuille suivante ; une plaque stockée trop sèche génère de l’électricité statique et attrape plusieurs feuilles. Les deux conditions se manifestent par des échecs de préhension ou des bourrages de formage même lorsque la machine est en bon état.
- Stocker les plaques à plat, hors sol, et les laisser s’acclimater à la température et à l’humidité de l’usine avant alimentation.
- Refuser les plaques aux rainures abîmées, coins fendus ou cannelures écrasées avant qu’elles n’atteignent le magasin.
- Adapter le grade et la cannelure du carton au poids de la caisse ; un carton plus léger que spécifié fléchit ou bombe dans la section de formage.
- Suivre les taux de défauts par fournisseur et par livraison, et reporter les problèmes de carton répétés vers les achats plutôt que de régler la machine pour compenser.
Lorsqu’un nouveau design de plaque tourne pour la première fois, accorder une courte période d’essai avant de déclarer la machine hors spécification. La géométrie de pliage, les dimensions des rabats et l’enregistrement de l’impression peuvent exiger de petits réglages, et ceux-ci doivent être enregistrés contre le SKU afin que les changements suivants partent de la bonne base. Si la même plaque échoue sur deux machines différentes, le problème est presque certainement dans la plaque ou son état, et non dans l’une ou l’autre formeuse.
Lecture des chiffres de disponibilité
Les taux de bourrage et les références de rendement varient selon le produit et le carton, mais la méthode de suivi reste la même. Compter les arrêts qui interrompent le cycle et les caisses produites entre eux, puis calculer les bourrages pour 1 000 caisses et la part de caisses formées et scellées correctement au premier passage. Une machine stable sur des plaques uniformes doit se situer à un faible taux de bourrage, la plupart des caisses passant du premier coup ; une tendance à la hausse sur plusieurs semaines, plutôt qu’un seul poste mauvais, est le signal d’inspecter les pièces d’usure. Comparer le même indicateur entre machines et entre postes afin qu’un écart de technique opérateur ou une livraison de carton ressorte par rapport à la variation de fond normale.
Garder le journal d’arrêt spécifique : station, code défaut ou symptôme, cause supposée, action menée, pièce remplacée et nombre de cycles. Un journal qui enregistre seulement « bourrage dégagé » ne montrera pas si ventouses, filtres ou courroies arrivent en fin de vie, mais un journal qui enregistre la remise en état réelle permet à la maintenance de planifier les remplacements dans des plages planifiées au lieu de réagir aux arrêts. Passer le journal en revue mensuellement avec la supervision ligne, et reporter les défauts répétitifs dans la prochaine spécification ou le prochain examen du stock de pièces.
Erreurs de maintenance courantes
Faire tourner les ventouses au-delà de leur durée de vie. Une lèvre fissurée perd le vide avant que la ventouse ne tombe du bras ; remplacer les ventouses sur constat d’usure ou sur cycle évite les alarmes répétées de préhension et les doubles plaques.
Ignorer l’état du carton. Des plaques humides, gondolées ou chargées d’électricité statique causent la plupart des bourrages de préhension et de formage évitables. Conditionner le carton avant de blâmer la machine, et contrôler l’humidité et le stockage là où les plaques attendent dans le magasin.
Laisser passer les remplacements de filtre. Les filtres à vide et à air restreignent le débit progressivement, si bien que la machine peut tourner au ralenti pendant des semaines avant qu’un défaut ne soit enregistré. Tenir l’intervalle de filtre plutôt que d’attendre la perte totale d’aspiration.
Serrer trop les guides. Des guides trop serrés coincent la plaque et provoquent des bourrages qui ressemblent à un défaut de scellement ou de formage. Le jeu suit l’épaisseur de la plaque, pas une pince ferme ; desserrer à la spécification si une caisse coince dans le cadre.
Nettoyer les systèmes colle avec les mauvais outils. L’adhésif carbonisé doit être retiré selon la procédure fournisseur ; les outils tranchants peuvent abîmer les sièges de buse et les flexibles, et la surchauffe du fondoir dégrade l’adhésif plus vite. Purger au calendrier plutôt que de gratter après un bouchage.
Remplacer les capteurs avant de vérifier la lentille et le câblage. La plupart des défauts de capteur remontent à une lentille sale, une cible décalée ou un connecteur desserré. Nettoyer et aligner d’abord, vérifier la continuité ensuite, et ne remplacer le capteur qu’après ces contrôles.
Comment la formeuse s’intègre à la ligne entretenue
La formeuse alimente les caisses formées vers le poste de chargement ; en aval, une scelleuse de caisses ou une machine de scellement de cartons ferme le haut, et des sections de cerclage et de palettisage peuvent suivre au sein d’une ligne d’emballage intégrée. Les convoyeurs partagés nécessitent le même niveau d’inspection des courroies et des points de pincement que la formeuse elle-même, et les arrêts de ligne doivent être journalisés par station afin que le goulot soit visible. Les constructions standard et vitesse moyenne sont recensées sur la page famille des formeuses de cartons, avec la formeuse numéro 1, la formeuse numéro 2 et la formeuse vitesse moyenne présentant les agencements disponibles ; l’option colle est détaillée sur la page produit de la formeuse colle thermofusible, et l’option fermeture agrafe sur la page de la machine de formage de cartons et fermeture du fond type agrafe.
Pour la comparaison des modes de fermeture derrière ces notes de maintenance, voir la ventilation blocage automatique, ruban et colle, et l’introduction côté fournisseur dans la note de lancement de la formeuse colle thermofusible SunAura. Le budget et la rentabilité se situent aux côtés de la disponibilité dans le guide TCO, et les attentes de conformité sont détaillées dans la référence sécurité et protections. Les questions sur un défaut précis, un changement de format ou une pièce de rechange peuvent être envoyées via le bureau de contact, avec le modèle machine, les formats de caisse et le code défaut ou le symptôme.
