Trois fermetures de fond, une machine de formage : ce que le choix change concrètement
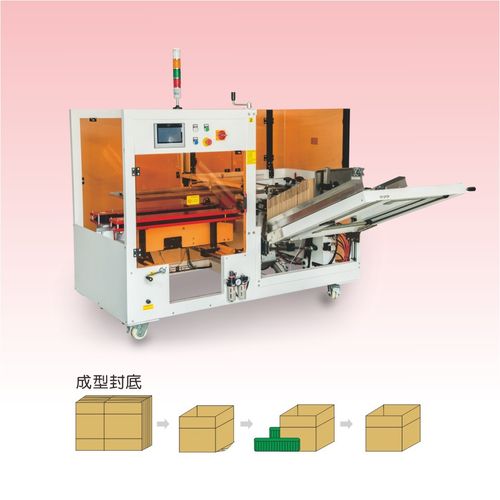
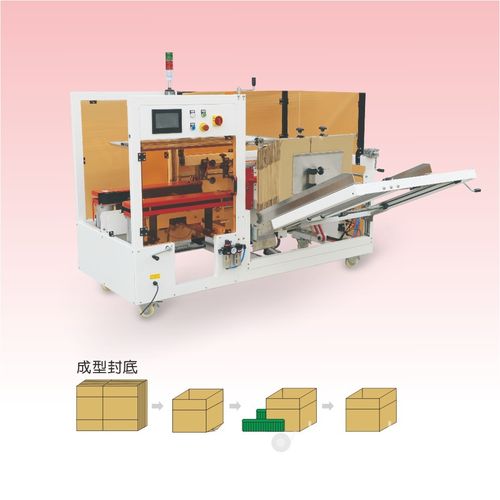
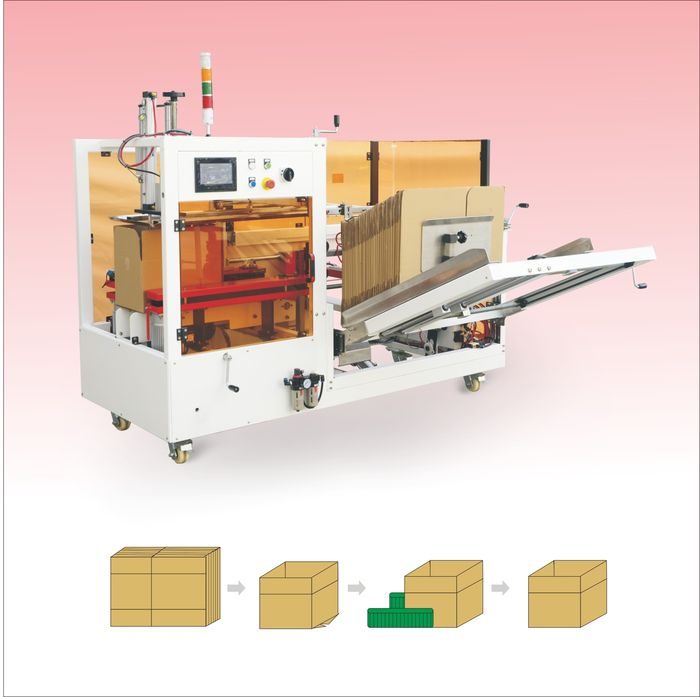
Une formeuse de cartons automatique prélève une plaque de carton ondulé à plat dans un magasin, l’ouvre en section carrée, replie les rabats du fond et ferme ce fond afin que la caisse puisse être remplie sur le poste suivant. Le cycle de formage est globalement le même d’un constructeur à l’autre ; la décision qui départage les devis et détermine cinq ans de coût d’exploitation est la façon dont ce fond reste fermé. Trois méthodes de fermeture apparaissent sur les lignes de production réelles : une plaque à blocage automatique dont rainures et onglets s’emboîtent sans consommable, une bande de ruban adhésif sensible à la pression posée sur le joint central du fond, et un cordon de colle thermofusible appliqué sur les rabats avant compression. Chaque méthode modifie la plaque que vous pouvez acheter, le consommable que vous réapprovisionnez chaque semaine, la routine de chauffe et de nettoyage, la tenue du scellement sur une caisse lourde ou d’exportation, et la bande de prix de la machine elle-même.
Cette comparaison part de la plaque ondulée vers l’extérieur : grade du carton et format de caisse d’abord, cadence ciblée ensuite, coût des consommables sur un poste de travail troisième, environnement de la ligne enfin. Elle ne classe pas une méthode comme universellement supérieure. Une plaque à blocage automatique qui convient à une caisse e-commerce légère peut échouer sur un caisson électroménager double cannelure ; une station colle qui ferme 25 caisses par minute dans une usine agroalimentaire peut être un capital gaspillé sur une ligne qui forme 120 caisses par jour. L’objectif est d’adapter la fermeture au carton, au volume et à l’exigence d’audit, puis d’écrire ce choix dans le cahier des charges d’achat plutôt que de le laisser au constructeur de la machine.
Les chiffres utilisés ici sont les gammes standard observées sur la gamme de formeuses SunAura : cadence de 8 à 25 caisses/min, format de plaque d’environ 200×150×100 mm à 600×400×400 mm selon le cadre, capacité du magasin de 50 à 100 plaques, quatre à huit ventouses par tête, air comprimé à 0,6 MPa, et équerrage du fond maintenu à environ ±2 mm sur un cadre servo ou pneumatique guidé. Tout chiffre cité sur une brochure doit être vérifié sur votre propre plaque et votre propre cadence soutenue lors de l’essai de réception en usine.
Comment chaque fermeture de fond referme la caisse
Fond à blocage automatique (plaque à rainures et onglets). La plaque est découpée au gabarit avec des rainures et des onglets de verrouillage correspondants le long des rabats du fond. Lorsque la formeuse ouvre la caisse et replie les rabats, les onglets traversent les rainures et s’emboîtent mécaniquement. Aucun adhésif, aucun ruban, aucune station chauffante ne touche le carton. Le scellement vit dans la géométrie de la plaque : la découpe doit être précise et le carton assez rigide pour retenir l’onglet sous charge. Cette méthode est courante sur les caisses de vente au détail légères, les plaques e-commerce et les caisses qui doivent être ouvertes et refermées sans détruire la boîte.
Ruban adhésif sensible à la pression. Une tête à ruban déroule un rouleau de ruban d’emballage sur le joint central où se rejoignent les deux grands rabats du fond, un rouleau presseur applique le ruban sur le carton, et un coupe-bande sectionne la bande au passage de la caisse. Les largeurs de ruban vont de 48 à 72 mm, avec 50 mm de standard sur caisses moyennes ; un ruban plus large est spécifié pour les cartons lourds ou rugueux. Le ruban est le réglage par défaut souple : la station est simple, il n’y a pas de chauffe, et le passage d’une largeur à l’autre est un réglage de tête plutôt qu’une intervention de maintenance. Le scellement dépend du mouillage de l’adhésif du ruban sur le carton, ce qui compte sur carton couché, poussiéreux ou froid.
Colle thermofusible. Un fondoir maintient l’adhésif à 150–180 °C, des flexibles l’amènent à une ou deux buses au-dessus de la station des rabats, et des cordons sont déposés sur les faces intérieures des rabats du fond. La caisse est maintenue sous compression pendant que l’adhésif mouille le carton et prend, généralement en une ou deux secondes à température de fonctionnement. La colle forme une liaison sur le recouvrement entre rabats plutôt qu’une bande sur un seul joint, ce qui donne un fond ferme sur cartons double cannelure et caisses chargées. La contrepartie est une période de chauffe en début de poste, l’entretien des buses et des flexibles, et un adhésif qui doit être adapté au carton et à la température ambiante.
La plaque et le grade du carton fixent les contraintes dures
Avant de comparer les consommables, listez toutes les plaques que la ligne va traiter : caisse la plus petite et la plus grande, simple ou double cannelure, grade du carton, face extérieure couchée ou préimprimée, et mode de stockage des plaques. Le cadre de formage couvre une plage de plaques définie, généralement sur une étendue inférieure à 2:1 en longueur de plaque ; une caisse en limite de plage tourne plus lentement, use les guides et sera la première à être refusée. Les plaques gondolées ou humides provoquent des prises dépression manquées sur n’importe quelle méthode : stocker les plaques à plat et au sec est une condition préalable au formage régulier, pas un problème machine isolé.
La rigidité du carton décide si un onglet à blocage peut tenir. Le carton simple cannelure léger de type B ou C fonctionne avec la géométrie à blocage par onglets ; un carton double cannelure rigide fait ressautir les onglets hors de leurs rainures, et les rainures de découpe elles-mêmes peuvent se déchirer sous la charge de verrouillage. Le carton couché ou fortement imprimé modifie la face destinée au ruban : l’adhésif sensible à la pression a besoin d’une surface propre et poreuse pour mouiller, et une face brillante ou poussiéreuse peut laisser une bande qui se décolle sur le bord. La colle thermofusible accroche bien sur la plupart des faces ondulées, mais l’adhésif doit être adapté au stock couché et aux conditions de chambre froide, où un mauvais grade durcit en cassant.
Le poids de la caisse et le cycle de transport comptent autant que le type de carton. Une caisse contenant quelques unités de vente au détail circule sur un court trajet de palettisation ; un caisson d’électroménager, de carreaux ou de bouteilles passe par la mise en pile, le chargement en conteneur et la manutention brute. La fermeture du fond sur la caisse chargée doit retenir le contenu sur ce cycle, et la méthode qui paraît la moins chère sur une plaque vide peut être celle qui s’ouvre sur la palette. Si la ligne expédie des conteneurs d’exportation ou empile les caisses haut, spécifiez la fermeture par rapport au poids chargé et à l’essai de chute ou de compression exigé par le distributeur ou le transitaire.
Comportement du scellement sous charge : ce que le cycle de fret révèle
Un fond qui passe un contrôle sur caisse vide peut encore échouer une fois la caisse remplie. La charge réelle n’est pas le poids propre du rabat mais la colonne de produit qui appuie sur le fond, plus les vibrations en transit et la compression de l’empilement. Le ruban tient par une bande sur le joint central ; si le papier de couverture se sépare sous vibration, la bande se soulève par un bord et le scellement s’ouvre même si l’adhésif lui-même n’a pas lâché. La colle établit une liaison sur le recouvrement entre rabats, la charge se répartit donc sur un joint plus large et la liaison ne rompt que si l’adhésif se fissure lui-même ou si le carton se déchire. Le blocage par onglets tient mécaniquement, mais l’onglet et la rainure sont des éléments petits, et sur un caisson lourd la charge se concentre sur le bord de la rainure, là où le carton se marque le plus facilement.
Les essais de chute et d’empilement sont la manière honnête de comparer les méthodes pour une charge réelle. Demandez au fournisseur de former votre plaque, de la remplir au poids cible et d’enregistrer la tenue de chaque fermeture sous une hauteur d’empilement définie et un court cycle de vibration ou de chute. Une démonstration à sec sur boîte vide montre seulement que la machine se déplace ; elle ne montre pas si le fond survit au trajet. Si le distributeur ou le transitaire publie un protocole d’essai, transmettez ce protocole au fournisseur avant le FAT afin que les critères d’acceptation soient écrits en chiffres plutôt qu’en contrôle visuel.
Le comportement à la réouverture est l’autre volet de la question de charge. Un fond collé est une liaison permanente : ouvrir la caisse signifie couper le joint ou déchirer un rabat, ce qui compte si le carton retourne à l’entrepôt pour un remballage. Le ruban se décolle et peut être remplacé par une bande neuve, et un onglet à blocage se libère sans détruire la boîte. Lorsqu’un même carton circule entre l’entrepôt et le client, la capacité à rouvrir proprement peut l’emporter sur un léger avantage de tenue du scellement, et la méthode de fermeture doit alors être choisie en fonction de cette boucle plutôt que de l’expédition unique la plus lourde.
Tableau comparatif : blocage automatique, ruban et colle thermofusible côte à côte
| Critère | Fond à blocage automatique | Ruban adhésif sensible à la pression | Colle thermofusible |
|---|---|---|---|
| Comment le fond se ferme | Les onglets découpés traversent les rainures et s’emboîtent mécaniquement | La bande de ruban franchit le joint central et est roulée sur le carton | Cordons d’adhésif sur les rabats, maintien sous compression pendant la prise |
| Consommable par caisse | Aucun à la machine ; le verrou fait partie de la plaque | Rouleau de ruban, largeur 48–72 mm (50 mm standard) | Adhésif thermofusible, environ 8–20 g par caisse selon le motif de cordon |
| Position du coût consommable | Aucun réapprovisionnement à la machine ; la découpe ajoute un coût de plaque par boîte | Modéré par caisse ; le coût suit le prix du ruban et les mètres utilisés | Le plus bas par caisse à haut volume ; adhésif facturé au poids |
| Cadence habituelle de la formeuse | 8–18 caisses/min sur plaques légères ; limitée par la rigidité de la plaque | 8–20 caisses/min sur cadres standard | 15–25 caisses/min sur lignes à haut volume |
| Tenue sur caisses chargées | Modérée ; les onglets peuvent tirer sur carton rigide ou lourd | Bon pour charges normales ; risque de décollement de bord sur carton couché ou froid | Élevée sur le recouvrement des rabats ; adaptée aux caissons double cannelure et d’exportation |
| Réouverture et refermeture | S’ouvre sans détruire la boîte ; peut être revérrouillée | Se décolle ; referme avec un ruban neuf | Doit être coupé ou soulevé ; liaison plus difficile à rouvrir proprement |
| Exigence sur la plaque | Plaque spéciale découpée ; précision des rainures et onglets critique | Plaque RSC standard ; face compatible avec le ruban | Plaque RSC standard ; adhésif adapté au grade du carton |
| Chauffe en début de poste | Aucune | Aucune | Chauffe du fondoir, généralement 10–25 minutes selon la taille du réservoir |
| Sensibilité à l’environnement | Le gondolage du carton affecte l’ajustement des onglets | Carton froid, poussiéreux ou couché affaiblit l’adhésion | Température ambiante et humidité du carton affectent le temps de prise ; la buse peut se boucher |
| Nettoyage et risque de coulure | Aucun résidu | Résidu d’adhésif sur rouleaux et coupe-bande | L’adhésif fondu coule ; bac de récupération et nettoyage des buses requis |
| Changement entre formats | Réglage des guides ; la découpe de la plaque change avec la taille | Réglage des guides et de la largeur de ruban, souvent 10–20 min | Réglage des guides plus réglage du motif de cordon ; 15–25 min sur de nombreux cadres |
| Position de prix de la machine | Cadre de formage standard ; sans surprime de station de scellement | Cadre standard plus tête à ruban ; entrée de gamme intermédiaire | Cadre plus fondoir, flexibles et buses ; bande de prix supérieure |
| Principale limite | Ne convient pas aux caisses lourdes, rigides ou surdimensionnées | Qualité du scellement dépend de la face du carton et de la température | Chauffe, stock d’adhésif et entretien des buses |
| Meilleur profil d’usage | Plaques légères de vente au détail et e-commerce qui se rouvrent facilement | Lignes polyvalentes, conditions de carton variées, fonctionnement simple | Caisses à haut volume, chargées ou d’exportation où la tenue du scellement compte |
Cadence et influence de la station de scellement sur le temps de cycle
Les formeuses de cette gamme tournent de 8 à 25 caisses par minute, ce qui correspond à un cycle d’environ 2,4 à 7,5 secondes par caisse. Les mouvements de formage, de pliage et d’évacuation se partagent ce cycle ; la station de scellement y ajoute son propre pas. Le scellement au ruban ajoute un court mouvement de roulage et de coupe sans temps d’attente, un cadre format ruban suit donc la cadence sur toute la plage standard. Le scellement colle ajoute un court temps de compression pendant la prise du cordon, ce qui explique que les cadres colle sont généralement spécifiés en haut de bande de cadence lorsque le volume de ligne justifie la station. Le formage à blocage automatique n’a pas d’étape consommable, mais la plaque elle-même doit s’alimenter et s’ouvrir proprement, et les plaques légères qui fléchissent sous les ventouses ralentissent le cycle plus que n’importe quelle tête de scellement.
La cadence affichée sur une brochure est mesurée sur la caisse la plus favorable de la plage. Une plaque double cannelure plus grande met plus de temps à s’ouvrir et à se replier ; une plaque plus petite peut faire trébucher les capteurs si le cadre est surdimensionné. Dimensionnez la machine à vos propres dimensions et à 70–80 % de la cadence annoncée sur un poste de travail, en laissant une marge pour les interruptions d’alimentation et les changements de format. Les stations en amont et en aval doivent accepter la même cadence : une formeuse qui dépasse l’emballeuse ou la scelleuse crée une file d’attente, puis du temps d’arrêt, et la ligne perd plus par déséquilibre que la machine ne gagne en pointe de vitesse.
Coût des consommables : ce que chaque méthode coûte sur un poste et sur un an
L’achat de la machine est le coût visible ; sur cinq ans, les consommables, la main-d’œuvre de changement de format et les arrêts liés aux pièces usées le dépassent généralement. Travaillez la comparaison consommables sur une base par caisse avant de regarder le prix du cadre. Pour le ruban, relevez la largeur du rouleau, les mètres utilisés par caisse, la longueur du rouleau et le prix livré, puis divisez : une bande de ruban de 50 mm sur un recouvrement de rabat de 400 mm utilise environ 0,4–0,5 m de ruban par fond. Pour la colle, pesez la consommation d’adhésif sur un essai témoin et convertissez les grammes par caisse en poids par mille caisses, puis tarifez l’adhésif au kilogramme. Pour le blocage automatique, il n’y a pas de consommable machine, mais la plaque découpée coûte plus cher qu’une plaque RSC standard, et cette surprime par boîte se répète sur chaque carton.
Le pattern de seuil de rentabilité est constant d’une usine à l’autre. À faible volume quotidien, le formage manuel ou une station ruban simple maintiennent la dépense en trésorerie faible, et un stock d’adhésif avec station chauffante ne s’amortit pas. À haut volume sur une plaque stable, la colle par caisse descend sous le ruban par caisse parce que l’adhésif pèse peu et franchit le recouvrement avec un petit cordon. Le blocage automatique évite les deux consommables mais reporte le coût sur la découpe du fournisseur de cartons, ce qui n’a de sens que si le cahier des charges du carton appelle déjà une plaque spéciale. Comparez le total sur cinq ans : machine, fret, installation, consommables, énergie et air comprimé, pièces de rechange et main-d’œuvre évitée par la station. Une machine qui économise un dollar à l’achat mais consomme plus de consommable par caisse sur deux postes par jour renversera cette économie pendant la période de garantie.
L’électricité et l’air comprimé sont des postes plus petits mais réels. Un cadre format ruban tire environ 2–4 kW ; un cadre colle ajoute la puissance de chauffe du fondoir et tire typiquement 3–6 kW. L’air comprimé actionne les bras de pliage et les vannes à 0,6 MPa, avec une capacité d’air libre d’environ 0,3–0,4 m³/min sur un cadre standard ; l’air sec compte, car l’humidité du réseau coince les vannes et use les vérins. Les lignes colle portent aussi une petite charge thermique de veille hors production, confirmez comment le fondoir se met en veille ou s’arrête entre les postes.
La disponibilité des consommables doit entrer dans la comparaison, pas comme après-coup. Les rouleaux de ruban et les pastilles ou bâtonnets d’adhésif sont réapprovisionnés pendant toute la vie de la machine, et un grade introuvable localement transforme un court gap d’approvisionnement en arrêt de ligne. Vérifiez auprès du distributeur local la largeur de ruban et le grade d’adhésif dont votre carton a besoin, et confirmez que le fournisseur retiendra le grade écrit dans le cahier des charges plutôt que de substituer un article polyvalent par prix. Pour les plaques à blocage automatique, la dépendance se déplace vers le fournisseur de cartons : rainures et onglets découpés doivent tenir la tolérance sur les séries répétées, si bien que la source de la plaque et son outillage comptent autant que la machine.
Cadre de décision : choisir la fermeture dans cet ordre
- Listez chaque plaque : dimensions, cannelure, grade du carton, simple ou double cannelure, couchée ou imprimée, état de stockage. La plage du cadre comme la méthode de scellement doivent couvrir les extrêmes, pas la moyenne.
- Notez le poids chargé de la caisse et le cycle de transport : courts trajets internes, empilement sur palette, chargement en conteneur d’exportation, manutention brute. Un transport plus lourd et plus rude oriente le choix vers la colle et éloigne du blocage par onglets.
- Indiquez la cadence soutenue et le régime de postes. En dessous d’environ 400 caisses par jour, le formage manuel ou une simple station ruban reste rationnel ; au-delà, une formeuse libère un poste à plein temps et la méthode de scellement peut être dimensionnée au volume.
- Vérifiez la face du carton contre la fermeture. Carton couché, brillant, poussiéreux ou froid affaiblit le ruban ; confirmez le grade d’adhésif pour la colle ; confirmez la précision de découpe pour le blocage automatique.
- Décidez si la caisse doit être réouverte. Retours vente au détail, packs rechargeables et caisses de kit favorisent une fermeture qui s’ouvre sans destruction ; les caissons d’expédition qui restent fermés favorisent une liaison permanente.
- Adaptez la station à l’aval. La fermeture du haut est généralement une scelleuse de caisses séparée ; confirmez la hauteur de convoyeur, le pas et les signaux utilisés par la ligne avant de figer la configuration de la formeuse.
- Demandez au fournisseur de ruban ou d’adhésif de confirmer par écrit la compatibilité avec votre carton et la température ambiante, plutôt que de compter sur un grade polyvalent.
Profils de scénarios : quelle fermeture convient à quelle usine
Préparation légère vente au détail et e-commerce. Plaques simple cannelure légères, nombreux formats, caisses ouvertes pour le picking ou les retours. Une plaque à blocage ou une formeuse format ruban est l’ajustement habituel. La priorité est le changement de format rapide entre tailles et une fermeture qui ne détruit pas le carton ; le temps d’attente de la colle et l’entretien des buses ajoutent un coût qu’un centre multi-SKU ne récupère pas. Lorsque des tailles aléatoires rencontrent un magasin fixe, ce choix de format est une question de planification distincte couverte dans la comparaison existante caisse à taille aléatoire versus taille fixe.
Lignes agroalimentaires et boissons à haut volume. Plaques régulières tournant deux ou trois postes, caisses contenant des aliments emballés ou du liquide, et propreté auditée. La colle y est fréquente lorsque le volume la justifie, car le cordon ferme le recouvrement et la station tourne à 15–25 caisses/min ; le ruban reste le choix lorsque la ligne change souvent de condition de carton ou lorsque le résidu d’adhésif dans une salle lavable est un sujet de préoccupation. Les déclarations de contact alimentaire et la finition lavable sont spécifiées en même temps que la méthode de scellement.
Caissons industriels lourds et d’exportation. Carton double cannelure, caisses chargées, empilement en conteneur et fret rude. Le blocage par onglets est le maillon faible sur carton rigide ; le ruban peut se décoller au bord du joint sous vibration ; la colle sur le recouvrement des rabats est le réglage par défaut pour ce profil. Le cadre renforcé utilise des ventouses plus grandes et des bras de pliage plus robustes, et le grade d’adhésif est sélectionné pour la charge et le climat.
Chambres froides, humides ou poussiéreuses. L’adhésif du ruban perd son grip sur carton froid ou humide ; le grade de colle doit rester souple à basse température ; l’une et l’autre méthode exigent des protections et des appareillages électriques adaptés au niveau de lavage ou de poussière. Une plaque à blocage évite les deux adhésifs mais dépend d’un carton qui reste plat et sec, ce qui est difficile à garantir dans une salle humide.
Catalogue multi-références, faible volume. Nombreuses tailles de caisse, courtes séries, changements de format fréquents. Un fondoir colle dédié ne rentabilise son entretien que si une plaque tourne assez longtemps pour absorber chauffe et nettoyage. Pour une ligne à forte diversité de références, un cadre format ruban souple avec mémoire de recettes et guides à changement rapide donne généralement le coût sur cinq ans le plus bas, même si le consommable par caisse paraît plus élevé sur le papier.
Erreurs de sélection courantes et comment les éviter
Choisir la fermeture sur le seul prix de la machine. La tête à ruban est moins chère qu’un fondoir colle à l’achat, mais une ligne à haut volume peut dépenser la différence entre colle et ruban en moins d’un an. Travaillez le consommable par caisse avant de comparer les prix de cadre, et portez l’électricité de chauffe et le temps de chauffe du fondoir dans la colonne colle.
Spécifier le blocage par onglets pour une caisse chargée double cannelure. Les rainures et onglets fonctionnent sur carton léger et suffisamment rigide ; sur un stock de caisson lourd les onglets ressautissent et les rainures se déchirent. Si la plaque est double cannelure ou si la caisse porte une charge lourde, évaluez le ruban ou la colle et réservez le blocage automatique à la gamme légère.
Ignorer le couchage du carton et la température ambiante. Un ruban qui accroche sur papier de couverture brut échoue sur stock couché brillant ; un adhésif qui durcit en cassant en chambre froide se fend lorsque la caisse fléchit. Obtenez la compatibilité écrite du fournisseur de consommables pour votre carton et votre température de travail la plus basse avant la commande.
Acheter le cadre le plus rapide pour une courte série. Une machine colle à 25 caisses/min tenue à 8 caisses/min sur une ligne à faible volume porte la charge de veille du fondoir, l’entretien des buses et l’encombrement plus grand sans récupérer le coût. Dimensionnez la cadence à la cible soutenue, et réservez la bande supérieure aux lignes qui y tournent réellement.
Laisser la spécification de la plaque au constructeur. La découpe des plaques à blocage et le grade de carton pour le ruban ou la colle se décident en amont. Transmettez les dessins et une plaque témoin avec la demande afin que la fermeture soit validée sur vrai carton lors du FAT, plutôt que découverte comme problème d’alimentation ou de décollement après l’installation.
Ce qu’il faut transmettre pour le devis
Une comparaison précise exige les mêmes entrées pour chaque fournisseur : plaque la plus petite et la plus grande avec cannelure et grade, poids chargé de la caisse, caisses/min soutenus et régime de postes, nombre de formats et fréquence de changement de format, état de la face du carton et du stockage, environnement de travail (sec, humide, froid, poussiéreux), si les caisses doivent être réouvertes, et les caractéristiques de la scelleuse aval et du convoyeur. Avec ces éléments en main, le devis peut adapter la plage du cadre, la station de scellement et le grade de consommable à l’application réelle. La gamme de formeuses de cartons présente les cadres disponibles : la formeuse de cartons standard pour plaques simple cannelure régulières, la formeuse renforcée pour caisses grandes et double cannelure, la formeuse à vitesse moyenne à 15–20 caisses/min, la formeuse colle thermofusible pour fonds sans ruban, et la machine de formage de cartons et de fermeture du fond type agrafe là où une fermeture mécanique du fond est spécifiée.
Pour la mécanique derrière le cycle de formage, voir le guide technique de fonctionnement d’une formeuse de cartons automatique, de la préhension de plaque à la fermeture du fond. La nouvelle ligne format colle est décrite dans la note de lancement de la formeuse colle thermofusible SunAura. Les équipes achat qui travaillent sur la dépense sur cinq ans doivent lire la ventilation du coût et du TCO d’une formeuse de cartons, et quiconque planifie les protections ou la conformité doit consulter le guide sécurité et protections CE pour formeuses de cartons. Pour les pannes du quotidien, l’usure des ventouses et les changements de format, le guide de dépannage et de changement de format couvre le volet maintenance.
Les équipements associés côtoient la formeuse sur la ligne : les scelleuses de caisses ferment le haut après le remplissage, les machines de scellement de petits cartons traitent les emballages plus compacts, les cercleuses sécurisent les charges palettisées, les convoyeurs transfèrent les caisses entre postes, les palettiseurs empilent les caisses remplies, et une ligne d’emballage complète relie les postes entre eux. Transmettez échantillons de plaques, cadence cible et poids chargé via le bureau de contact pour une configuration adaptée à l’application ; la section certifications et brevets recense la documentation de conformité livrable avec la machine.
