Ce que fait une formeuse de cartons automatique, en un cycle
Une formeuse de cartons automatique prend une plaque de carton ondulé pliée à plat dans une pile, l’ouvre en tube carré, replie les rabats du fond et ferme ce fond afin que la caisse puisse partir au remplissage. Elle se situe en début de fin de ligne : avant l’emballeuse ou la chargeuse, avant la scelleuse supérieure, en amont du cerclage et du palettisage. Une station manuelle ou semi-automatique forme une caisse à la fois à la main ; la version automatique répète les mêmes mouvements sur chaque plaque à rythme fixe, et sa cadence est déterminée par l’alimentation, la séquence de formage et l’état des pièces d’usure plutôt que par la technique de l’opérateur.
Ce parcours suit une plaque à travers la machine et nomme les ensembles, les mouvements et les chiffres derrière eux. Il couvre les cadres standard vendus dans la gamme SunAura : cadence de 8 à 25 caisses/min, format de plaque d’environ 200×150×100 mm à 600×400×400 mm selon le cadre, capacité du magasin de 50 à 100 plaques, quatre à huit ventouses par tête, air comprimé à 0,6 MPa, et équerrage du fond maintenu à environ ±2 mm sur cadre pneumatique guidé ou servo. Les chiffres varient avec les dimensions de caisse, le grade du carton et la configuration ; l’essai de réception en usine sur votre propre plaque est le chiffre qui compte.
Comprendre le cycle compte pour trois raisons. Il permet à un acheteur de poser les bonnes questions en devis, il indique à la maintenance où prend origine un bourrage ou une mauvaise ouverture, et il montre comment la cadence et la demande en air de la formeuse s’intègrent au reste de la ligne. La machine n’est pas une seule boîte noire : chaque station a son propre cadencement, ses propres pièces d’usure et son propre mode de défaillance, et la plupart des problèmes remontent à l’une de ces stations plutôt qu’aux commandes.
Les ensembles principaux
Une formeuse en ligne standard se divise en sept sections de travail. Le magasin de plaques tient la pile de plaques plates et soulève la plaque supérieure en position de préhension. La tête de préhension par dépression porte des ventouses qui retirent une plaque de la pile. Le cadre de formage, parfois appelé section plongeur ou ouverture, tire et guide la plaque en tube carré. Le plieur de rabats ferme d’abord les rabats mineurs, puis les rabats majeurs. La station de scellement applique le ruban ou la colle thermofusible sur le fond. Le convoyeur d’évacuation pousse la caisse fermée vers la station suivante. Le pupitre de commande, les capteurs et les protections relient les sections entre elles et arrêtent le cycle lorsqu’une plaque est mal alimentée ou qu’une protection s’ouvre.
Les cadres partagent le même agencement de base même lorsque la méthode de scellement diffère. Une formeuse format ruban et une formeuse format colle utilisent le même magasin, la même préhension et la même séquence de formage ; la différence est la station derrière le plieur : une tête à ruban avec rouleau, rouleau presseur et coupe-bande sur l’une, un fondoir, des flexibles et des buses sur l’autre. Les cadres renforcés et grandes caisses utilisent des ventouses plus grandes, des bras de pliage plus robustes et un écartement de guides plus large, mais l’ordre du cycle reste le même.
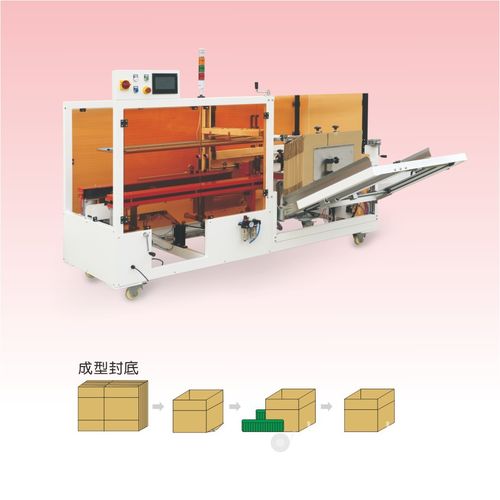
Étape 1 : présentation de la plaque et levée du magasin
L’opérateur charge une pile de plaques RSC ou découpées dans le magasin, généralement par une trémie inclinée sur le côté ou l’arrière du cadre. Un mécanisme de levée soulève la pile pour que la plaque supérieure se place en position de préhension ; au fur et à mesure que les plaques sont retirées, la levée suit pour maintenir la plaque suivante dans la plage. La capacité du magasin sur cadres standard va de 50 à 100 plaques, avec trémie plus grande en option pour les longues séries. Le réapprovisionnement provoque un arrêt court, si bien que sur une ligne à haut volume la taille de la trémie est une décision de planification : un petit magasin signifie plus d’interruptions de recharge, un plus grand signifie plus d’emprise au sol et une pile plus lourde à charger.
L’état de la plaque conditionne tout l’aval. Un carton gondolé, recroquevillé ou humide ne repose pas à plat dans la trémie, et une plaque qui bouge dans la pile peut être saisie deux à la fois ou manquée entièrement. Les plaques doivent être stockées à plat et au sec, et le côté d’alimentation doit être exempt de poussière de papier et de fragments de papier de couverture. Les guides du magasin sont réglés à la largeur de la plaque lors du changement de format ; un guide trop serré écrase la pile, trop lâche laisse les plaques se désaxer avant la préhension.
Étape 2 : préhension par dépression
Lorsque le cycle demande une plaque, la tête de préhension se déplace vers le magasin et quatre à huit ventouses s’appuient sur la face de la plaque supérieure. Le vide aspire les ventouses sur le papier de couverture, et la tête retire la plaque de la pile. Le nombre et la taille des ventouses varient avec la surface de la plaque : les petits cartons utilisent moins de ventouses, les grandes plaques double cannelure exigent davantage de ventouses plus grandes pour retenir le carton rigide sans déchirer le papier de couverture.
La source de vide est une petite pompe à vide ou un soufflant régénératif monté sur ou à côté du cadre, avec un réservoir de vide et des clapets anti-retour pour maintenir l’aspiration pendant le mouvement. L’état des ventouses est la première chose à vérifier sur une mauvaise ouverture : des ventouses poreuses ou fissurées perdent le vide, des ventouses durcies ne font pas joint sur le papier de couverture, et une ventouse usée se manifeste par une plaque qui se soulève à mi-course puis tombe. Les ventouses sont une pièce d’usure listée, remplacée typiquement sur un intervalle de 6 à 12 mois selon la poussière du carton et le régime de postes.
Une plaque alimentée deux à la fois, ou une qui se désaxe en quittant la pile, renvoie vers les guides du magasin, l’état de la pile ou le schéma des ventouses plutôt que vers la section de formage. Les capteurs à la préhension confirment la présence d’une plaque avant que la tête n’avance ; si aucune plaque n’est détectée, le cycle attend plutôt que de faire parcourir les mouvements à un cadre vide.
Étape 3 : ouverture et mise à l’équerre de la caisse
Une fois la plaque dégagée, la section de formage l’ouvre d’une feuille plate en tube rectangulaire. Des bras, plaques plongeurs ou guides assistés par dépression saisissent les côtés de la plaque et les écartent pendant que les plis le long des lignes de rainure se replient. Les plis pré-marqués de la plaque font le travail ; le cadre maintient les côtés d’équerre afin que les angles se forment à angle droit plutôt que de s’effondrer en tube désaxé. Sur cadres guidés par servo, le mouvement d’ouverture est asservi en position ; sur cadres pneumatiques, il est réglé par course de vérin et butées réglables.
L’équerrage est le chiffre de qualité que les acheteurs doivent demander. Une caisse qui quitte la formeuse hors d’équerre coince la scelleuse supérieure, repose de biais sur la palette et ne peut pas être remplie proprement. Les cadres standard tiennent le fond à environ ±2 mm sur une plaque adaptée ; les grandes plaques ou double cannelure rigides exigent le montage ventouses et bras plus larges décrit pour les cadres renforcés. Si les bras de formage fléchissent ou que les rails guides s’usent, l’équerrage dérive avant toute autre panne visible, si bien que les contrôles d’alignement appartiennent au calendrier préventif.
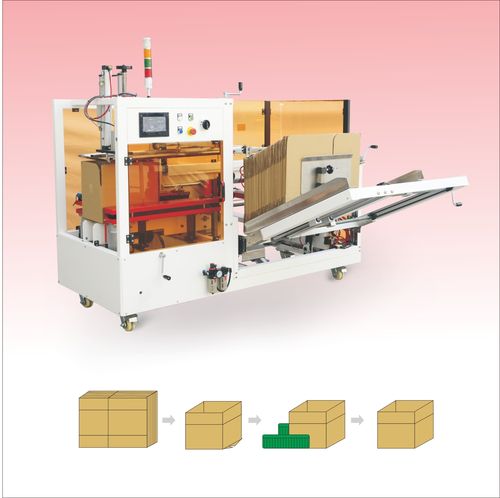
Étape 4 : pliage des rabats
La caisse d’équerre, le plieur ferme les rabats du fond dans un ordre fixé. Les deux rabats mineurs, les rabats courts sur les côtés, se replient d’abord vers l’intérieur ; les deux rabats majeurs, les rabats longs qui se rejoignent sur le joint central, se replient ensuite. L’ordre de pliage compte : un rabat majeur fermé avant les rabats mineurs coince le carton contre le joint et produit un fond de biais. Les bras de pliage sont pneumatiques, avec actionnement par came ou vanne cadencée adapté au pas du convoyeur, et des patins de contact souples pour ne pas marquer le papier de couverture.
Les défauts de pliage des rabats apparaissent comme une caisse penchée d’un côté, un rabat relevé à l’évacuation, ou un fond fermé avec un jour visible le long du joint. Les causes habituelles sont des roulements de bras de pliage usés, une vanne mal cadencée, ou des guides réglés pour une plaque d’un autre format. Les roulements de bras de pliage sont une autre pièce d’usure listée, inspectés couramment sur un intervalle de 12 à 24 mois, et le cadencement du pliage est vérifié à chaque nouveau format.
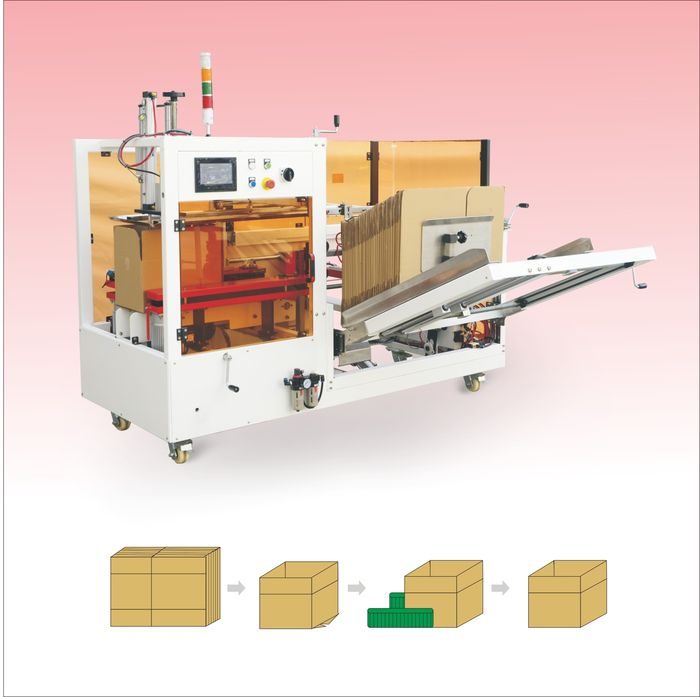
Étape 5 : fermeture du fond
La caisse pliée arrive à la station de scellement, configurée à l’achat pour le ruban ou la colle thermofusible. Sur une machine format ruban, une tête à ruban alimente une bande de ruban d’emballage de 48–72 mm sur le joint central, un rouleau presseur applique le ruban sur les deux rabats, et un coupe-bande sectionne la bande au passage de la caisse. Les têtes à ruban sont mécaniquement simples : porte-rouleau, frein, guide, rouleau et coupe, avec largeur adaptée à la caisse et au carton. Sur une machine format colle, un fondoir chauffant maintient l’adhésif à 150–180 °C, des flexibles l’amènent à une ou deux buses, et des cordons sont déposés sur les faces intérieures des rabats ; la caisse est maintenue sous compression pendant un court temps d’attente pendant que l’adhésif mouille le carton et prend.
La station de scellement est le point où les deux configurations divergent en fonctionnement. Le ruban ne nécessite pas de chauffe : la première caisse peut tourner dès le rouleau chargé. La colle exige la chauffe du fondoir, typiquement 10–25 minutes selon la taille du réservoir, et les buses et flexibles doivent être purgés ou nettoyés à l’arrêt afin que l’adhésif ne prenne pas dans les lignes. La consommation de colle tourne environ à 8–20 g par caisse selon le motif de cordon et le recouvrement des rabats ; l’usage du ruban suit la longueur et la largeur de la bande. Le choix entre les deux est traité dans la comparaison blocage automatique, ruban et colle thermofusible ; ce parcours traite la station comme une étape du cycle.
Étape 6 : évacuation et cycle suivant
Après scellement, le convoyeur d’évacuation pousse la caisse fermée vers la station suivante de la ligne. La hauteur et le pas d’évacuation doivent correspondre au convoyeur ou à l’emballeuse adjacent ; un décalage crée une plaque de transfert, une marche ou un changement de pas qui accroche les caisses. Un capteur confirme que la caisse a quitté la zone de scellement avant la préhension de la plaque suivante, afin que deux caisses ne s’empilent pas dans le cadre. Le cycle vide se répète : levée du magasin, préhension, ouverture, pliage, scellement, évacuation.
Sur une machine en ligne le cycle est en partie continu : pendant qu’une caisse se plie et se scelle, la plaque suivante est en cours de préhension. Les stations se chevauchent sur un pas de convoyeur partagé, c’est pourquoi la cadence nominale dépend de la station la plus lente plutôt que de la plus rapide. Un temps d’attente colle qui s’allonge, ou un coupe-bande qui hésite, fixe le plafond de toute la machine même si la préhension et le plieur sont plus rapides.
Chiffres de spécification à faire figurer dans une demande d’achat
| Paramètre | Gamme standard sur la série | Pourquoi cela compte |
|---|---|---|
| Cadence | 8–25 caisses/min, selon le format de caisse | Les plaques grandes et double cannelure tournent plus lentement ; dimensionnez à la cadence soutenue |
| Format de plaque | Environ 200×150×100 mm à 600×400×400 mm par cadre | Chaque cadre couvre une étendue généralement inférieure à 2:1 en longueur de plaque |
| Capacité du magasin | 50–100 plaques ; trémie plus grande en option | Détermine les interruptions de réapprovisionnement sur les longues séries |
| Ventouses | 4–8 ventouses par tête, dimensionnées à la surface de la plaque | Les ventouses usées sont la cause la plus fréquente de mauvaise ouverture |
| Air comprimé | 0,6 MPa, environ 0,3–0,4 m³/min de capacité d’air libre | Air sec requis ; l’humidité coince les vannes et use les vérins |
| Puissance | 2–6 kW, 380 V triphasé ; les cadres colle tirent plus | La chauffe du fondoir ajoute de la charge sur les configurations colle |
| Largeur de ruban | 48–72 mm, 50 mm standard | Ruban plus large pour carton lourd ou rugueux |
| Température de colle | 150–180 °C, colle thermofusible uniquement | Chauffe en début de poste ; entretien des buses et flexibles requis |
| Équerrage | Environ ±2 mm sur une plaque adaptée | Les caisses hors d’équerre coincent la scelleuse aval |
| Bruit | Moins de 75 dB(A) à 1 m sur cadres standard | L’essentiel du bruit vient de la pompe à vide ou du soufflant |
| Emprise au sol | Environ 2,4×1,3 m plus 1,2 m d’accès maintenance de chaque côté | Le dégagement maintenance est pour le mécanicien, pas pour l’opérateur |
Systèmes d’entraînement : vide, pneumatique, capteurs et commandes
La plupart des mouvements d’une formeuse standard sont pneumatiques : bras de pliage, plaques de poussée et réglages de guides fonctionnent sur vérins et vannes directionnelles alimentés par le réseau d’air de l’usine à 0,6 MPa. Le vide est un circuit séparé avec sa propre pompe ou son propre soufflant, son réservoir et ses ventouses. Là où le contrôle de position compte pour l’équerrage ou la mémoire de format, un entraînement servo remplace un vérin sur la station d’ouverture ou de poussée ; les cadres servo donnent un positionnement reproductible et la mémoire de recettes, les cadres pneumatiques gardent le prix d’achat plus bas et la liste de pièces plus simple.
Les capteurs siègent aux points de décision : présence de plaque à la préhension, caisse ouverte au cadre de formage, rabats pliés avant scellement, caisse évacuée avant la préhension suivante. Des capteurs de proximité ou photoélectriques confirment chaque état, et l’automate séquence les stations par rapport au pas du convoyeur. Les états de défaut — plaque manquante, mauvaise ouverture, défaut de rabat, protection ouverte — arrêtent le cycle et affichent un code sur le HMI. Le pupitre de commande mémorise les recettes de format : dimensions de plaque, positions des guides, cadencement du pliage et réglages de scellement, afin qu’un changement de format rappelle un réglage plutôt que de le reconstruire à la main.
Les marques de composants comptent pour la disponibilité. Vannes, entraînements, automate et capteurs sont des pièces achetées dont la disponibilité locale décide si une panne attend deux jours ou deux mois. Demandez la liste des composants dans la proposition et vérifiez la distribution locale de ces marques avant la commande ; cela fait partie de l’évaluation fournisseur plutôt que d’un détail de spécification.
Temps de cycle, vitesse nominale et ce que la ligne tient réellement
Un cadre nominé à 25 caisses/min achève un cycle de 2,4 secondes ; un cadre à 10 caisses/min tourne un cycle de 6 secondes. La valeur nominale est mesurée sur la plaque la plus favorable de la plage, en régime stable, sans réapprovisionnement ni changement de format. Sur un poste de huit heures, comptez 70–80 % de la cadence nominale une fois ajoutées les interruptions d’alimentation, les arrêts courts et le réapprovisionnement par opérateur. Dimensionner la machine au milieu de sa plage laisse une marge mécanique ; faire tourner un cadre à sa pointe pendant un poste entier use plus vite ventouses, roulements et vannes et ne laisse aucune marge pour une série lente.
L’équilibrage de la ligne fixe la cadence réelle plus que la seule formeuse. Si l’emballeuse aval tourne à 12 caisses/min et que la formeuse est dimensionnée pour 25, les caisses s’accumulent entre les stations et la file remonte ; si la remplisseuse est plus rapide que la formeuse, elle attend. Adaptez la cadence soutenue de chaque station de la ligne, et utilisez les signaux amont/aval de la formeuse — caisse présente, consommable bas, défaut — afin que la ligne s’arrête proprement plutôt que d’empiler le produit sur une station à l’arrêt.
Planification des utilités : air, électricité et agencement
La planification site échoue plus souvent sur les utilités que sur l’emprise au sol. Confirmez la capacité d’air comprimé libre en début de poste, lorsque chaque autre machine de l’anneau tire aussi de l’air ; une alimentation d’air limiteuse se manifeste par des mouvements de pliage lents et un vide faible plutôt que par une alarme franche. L’air doit être sec : l’humidité du réseau coince les distributeurs, corrode les vérins et raccourcit la durée des joints. Un groupe filtre-régulateur-lubrificateur à l’entrée machine est standard, et la position du purgeur ou du bac de récupération doit être vérifiée par rapport aux besoins de lavage.
La puissance sur un cadre ruban standard tourne environ à 2–4 kW ; un cadre colle ajoute la charge de chauffe du fondoir et tire typiquement 3–6 kW sur une alimentation 380 V triphasé, 50 ou 60 Hz, sur un circuit dédié avec terre. La hauteur sous plafond au-dessus du cadre laisse de la place pour toute rehausse de buse et la plaque la plus haute ; l’accès maintenance d’environ 1,2 m du côté mécanicien doit rester dégagé, car un cadre installé contre un mur transforme un réglage de quinze minutes en démontage de deux heures.
Configurations construites sur le même cadre de base
| Configuration | Cadence habituelle | Ajustement à la plaque | Profil et contrepartie |
|---|---|---|---|
| Formage manuel de caisses | 2–5 caisses/min | Toutes tailles à la main | Très faible volume ; intensif en main-d’œuvre, sans automatisation machine |
| Formeuse ruban entrée de gamme | 8–12 caisses/min | Plaques simple cannelure | Petite station en ligne ; plage de plaques limitée |
| Formeuse vitesse moyenne | 12–20 caisses/min | 2–3 formats de caisse | Séries d’emballage régulières ; réapprovisionnement du magasin planifié |
| Formeuse renforcée | 10–18 caisses/min | Double cannelure, grandes caisses | Électroménager et caissons lourds ; emprise plus lourde |
| Formeuse colle thermofusible | 15–25 caisses/min | Plaques à haut volume | Lignes grand public rapides ; chauffe de la colle et entretien des buses |
Changement de format entre références
Lorsque la ligne passe à un format de caisse différent, les guides du magasin, l’écartement des ventouses, les rails de formage et les réglages du plieur passent au nouveau format. Sur cadres avec mémoire de recettes, l’opérateur rappelle le réglage stocké et ajuste manuellement les pièces de guidage ; sur cadres plus simples, chaque réglage est manuel. Le changement de format court 10–20 minutes sur un cadre ruban standard et 15–25 minutes sur un cadre colle, avec du temps supplémentaire si les motifs de cordon ou la largeur de ruban changent. La fréquence de changement de format de la ligne décide si l’outillage à changement rapide et la mémoire de recettes se rentabilisent : une ligne tournant une plaque tout le poste n’en a pas besoin, tandis qu’une ligne à forte diversité de références perd plus de temps au réglage qu’en production.
Enregistrez les réglages au réel pour chaque format dans le manuel après la mise en service, plutôt que sur une note collée au cadre. Un second opérateur et un mécanicien doivent tous deux connaître la procédure de changement de format ; une station qui dépend d’une seule personne ne peut pas tourner le week-end ni couvrir un congé. Le volet maintenance des bourrages, de l’usure des ventouses et des changements de format est détaillé dans le guide de dépannage et de changement de format.
Installation, mise en service et premier tour de production
Une station standard s’installe en deux à trois jours ; les variantes colle prennent plus longtemps car le chauffage, les flexibles et les buses sont testés séparément. La checklist site et utilités est convenue une à deux semaines avant l’expédition : niveau du sol, hauteur sous plafond, électricité, capacité d’air libre et dégagement maintenance. L’installation mécanique ancrage et aligne le cadre sur la hauteur et le pas du convoyeur, puis l’électricité et l’air sont raccordés et contrôlés en pression, sécheresse et continuité de terre. Un tour à sec fait traverser les plaques vides dans chaque station à la main avant la mise sous tension du circuit de scellement, et les réglages de calibration et de format sont enregistrés dans le manuel plutôt que sur une note volante.
L’essai de production tourne la propre plaque de l’acheteur à la cadence soutenue cible, et les critères d’acceptation sont écrits en chiffres avant la commande : cadence sur une durée définie, équerrage, aspect du scellement, nombre de rejets. Le FAT en usine et l’essai site après installation utilisent les mêmes critères. Le dossier documentaire doit comprendre les plans mécaniques et électriques, la liste des pièces de rechange, l’enregistrement de calibration, la déclaration de conformité et un manuel d’utilisation et de maintenance en anglais. La formation couvre les opérateurs au démarrage, changement de format, nettoyage et diagnostic premier niveau, et un mécanicien au réglage et remplacement des pièces d’usure, avec au final une SOP écrite conservée par l’usine.
Comment le cycle évolue sur lignes multi-formats et tailles aléatoires
Une formeuse à taille fixe tient une plage de plaques pour une série ; le changement de format déplace les guides et rappelle la recette entre références. Une ligne à taille aléatoire, typique de la préparation e-commerce, rencontre une taille de caisse différente à presque chaque préhension, si bien que la machine doit ouvrir, former et sceller une nouvelle dimension à chaque cycle sans réglage manuel. Cela exige des guides à réglage automatique, des capteurs qui lisent ou signalent le format entrant, et un cadre assez large pour couvrir l’étendue des plaques. Les systèmes à taille aléatoire sont une architecture distincte des cadres fixes standard décrits ici ; les arbitres de planification entre eux sont documentés dans la comparaison existante formeuse à taille aléatoire versus taille fixe, et ils ne doivent pas être mélangés au dimensionnement d’une ligne de catalogue.
Pour une ligne qui tourne deux ou trois formats courants par lots, le cadre standard vitesse moyenne ou renforcé avec mémoire de recettes couvre le travail : les lots tournent une taille, la recette est rappelée à la coupure, et les guides de rechange des autres formats restent sur le rack. La question décisive est la durée d’une plaque avant l’apparition de la taille suivante. Les longues séries favorisent un cadre standard dédié ; les tailles unitaires toutes les quelques minutes favorisent l’architecture à taille aléatoire ; tout entre les deux doit être évalué au temps de changement de format enregistré plutôt qu’à une vitesse de brochure.
Pièces d’usure et points à surveiller au calendrier
Les pièces d’usure listées conditionnent la disponibilité réelle plus que le moteur principal, et elles sont bon marché à tenir en local mais coûteuses à attendre après un arrêt. Les ventouses durent 6–12 mois sur carton poussiéreux ; une ventouse usée ouvre mal ou laisse tomber les plaques. Le rouleau et le coupe-bande de la tête à ruban durent 12–24 mois avant que le ruban ne coupe plus ou ne repose plus proprement. Les roulements de bras de pliage tournent 12–24 mois ; l’usure se manifeste par des caisses de biais. Les buses colle exigent inspection et nettoyage sur un intervalle de 6–12 mois, et une buse bouchée modifie le motif de cordon avant de cesser de sceller. Gardez le premier kit de pièces sur site dès la mise en service et fixez les intervalles d’après l’usure observée les premiers mois plutôt qu’en appliquant des chiffres génériques.
Où la formeuse se situe dans la ligne complète
La caisse au fond fermé part au remplissage, puis la fermeture du haut est réalisée par une scelleuse de caisses séparée ; les petits cartons peuvent passer par une machine de scellement de cartons. Les caisses remplies et fermées circulent sur convoyeurs vers les palettiseurs, et les palettes chargées peuvent être sécurisées par des cercleuses. Une ligne d’emballage clé en main séquence ces stations sur un pas et une cadence partagés. La propre gamme de la formeuse, dont la formeuse standard, la formeuse renforcée, le modèle vitesse moyenne, la formeuse colle thermofusible et la machine de fermeture du fond type agrafe, est recensée sur la page famille des formeuses de cartons.
La conformité et les protections sont spécifiées en même temps que le cycle : protections verrouillées, protection contre les brûlures colle sur cadres thermofusibles et exigences liées au CE traitées dans le guide sécurité et protections CE pour formeuses de cartons. Pour le volet achat, les bandes de prix machine, comparaison des consommables et rentabilité sont traités dans la ventilation du coût et du TCO d’une formeuse de cartons automatique. La nouvelle machine format colle de SunAura est décrite dans la note de lancement de la formeuse colle thermofusible.
Pour spécifier un cadre à vos propres plaques, transmettez les dimensions de caisse la plus petite et la plus grande, le grade du carton, la cadence soutenue et le régime de postes, le nombre de formats et l’environnement de travail via le bureau de contact. La documentation et les déclarations de conformité des machines installées sont recensées dans la section certifications et brevets, et le présentation du constructeur figure sur la page À propos.
