Pourquoi la sécurité se joue dès la phase de spécification
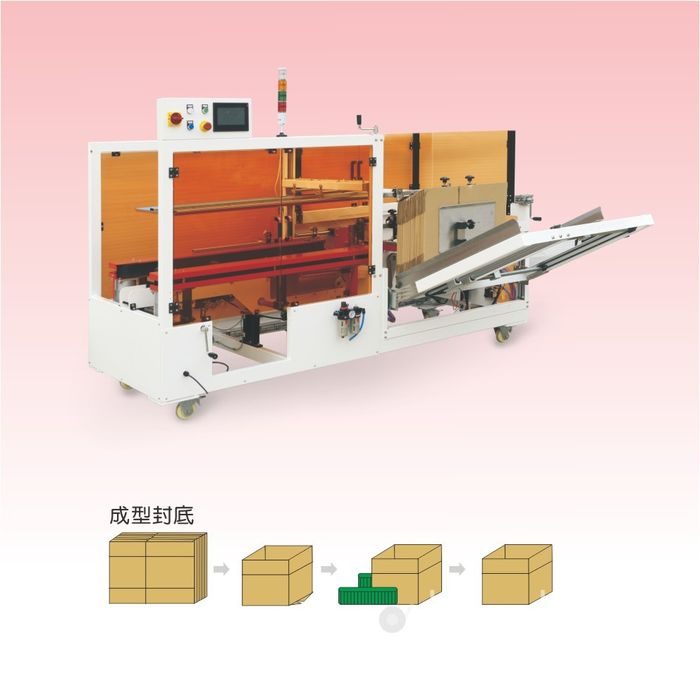
Une formeuse de cartons automatique réunit en un seul cadre mobile un magasin de plaques, une préhension par dépression, un formage au plongeur, des plieurs de rabats et une station de scellement. L’essentiel de son cycle est masqué par des protections, mais les risques sont réels : points de pincement au pliage des rabats, points d’écrasement dans la section de formage, courroies et vérins en mouvement, circuits d’air comprimé, et sur constructions colle un système thermofusible faisant circuler l’adhésif à 160–180 °C. Une machine qui paraît silencieuse et fermée peut encore exposer un opérateur à une blessure à la main si une protection manque, si un verrouillage est contourné, ou si la procédure de mise au point laisse quelqu’un atteindre une station en mouvement.
La sécurité d’une formeuse se décide avant l’achat. Le pack protections, la logique de verrouillage, l’agencement des arrêts d’urgence, la documentation et la formation opérateur livrés avec la machine sont un choix de spécification, pas quelque chose qu’on ajoute à bas coût après l’installation. Ce guide cartographie les zones dangereuses d’une formeuse type, expose les normes applicables dans l’UE et les points de référence pour les autres marchés, et liste ce qui doit figurer dans le devis, le dossier technique et le manuel d’utilisation. Il s’adresse aux équipes achats, ingénierie site et maintenance évaluant une formeuse pour une ligne d’emballage ; il ne remplace pas une évaluation des risques propre à la machine, menée selon les règles du marché de destination.
Zones dangereuses d’une formeuse de cartons
Parcourir la machine de l’alimentation des plaques à l’évacuation montre où le contact peut survenir. Chaque zone a un risque différent et une réponse de protection différente.
| Zone | Élément en mouvement | Risque | Commande principale |
|---|---|---|---|
| Magasin et alimentation des plaques | Pile de plaques plates, plateforme de levage, guides d’alimentation | Main ou doigts coincés entre bords de plaque et cadre ; plaque projetée si la séparation échoue | Ouverture d’alimentation protégée, retenue de plaque, aides de séparation, verrouillage d’accès |
| Station de préhension par dépression | Ventouse, bras de préhension, générateur ou pompe à vide | Mouvement du bras ; traction de la ventouse ; arrêt par dépression basse ; risque sur la conduite d’air | Enceinte protégée, surveillance du vide, arrêt contrôlé sur échec de préhension |
| Plongeur et section de formage | Plongeur de formage, courroies latérales, cadre d’équerrage | Écrasement et pincement à l’ouverture de la plaque en tube ; courroies en mouvement | Protections fixes sur le cadre de formage ; panneau d’accès avant verrouillé |
| Section de pliage des rabats | Plieuses de rabats, lames de pliage, bras de compression | Points de pincement sur rabats intérieur et extérieur ; retour de plieur à ressort | Zone de pliage protégée ; cadencement et pression contrôlés en mise en service |
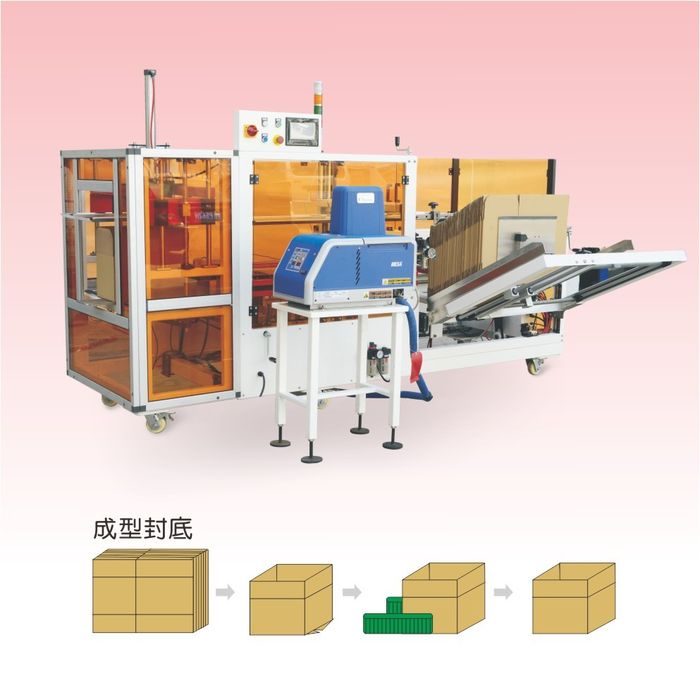
| Station de scellement | Têtes à ruban, plaque de butée, fondoir colle, flexibles, buses ou sertissage agrafe | Contact avec la tête à ruban ; brûlure par adhésif chaud ; goutte de buse ; alimentation agrafes | Protection de station, étiquettes de surface chaude, protection de buse, commandes dédiées par mode de scellement |
| Convoyeur d’évacuation | Tapis de sortie, transfert vers la scelleuse ou l’emballeuse | Main entraînée dans le pincement du convoyeur ; contact avec caisse suiveuse | Protection du convoyeur, couvre-points de pincement, arrêt d’urgence atteignable côté évacuation |
Les risques secondaires traversent toute la machine. L’air comprimé à 0,5–0,7 MPa peut fouetter une durite desserrée ou projeter des débris ; l’échappement pneumatique peut charrier du brouillard d’huile ou de la poussière de carton. Le bruit des vérins, courroies et pompe à vide se situe souvent dans la bande de 75–85 dB(A), ce qui appelle une protection auditive dans les usines anciennes. Le carton ondulé libère fibres et poussière qui peuvent s’accumuler sur protections, courroies et pièces électriques, et les plaques humides ou gondolées augmentent les échecs de préhension qui incitent les opérateurs à atteindre dans un cycle en marche.
Cadre réglementaire et normes
Pour les machines mises sur le marché de l’UE, le socle est la directive Machines 2006/42/CE. Elle fixe les exigences essentielles de santé et de sécurité que la machine doit respecter, et elle impose au fabricant de constituer un dossier technique, de mener une évaluation des risques, d’établir une déclaration UE de conformité et d’apposer le marquage CE avant la mise en vente. La directive couvre les protections, les commandes, l’arrêt d’urgence, les matériaux, le bruit, les instructions et les informations reçues par l’opérateur. Un fournisseur exportant vers l’UE doit pouvoir montrer la déclaration et le dossier qui l’appuie ; l’acheteur doit les demander avant réception.
Les normes harmonisées et de référence apportent le détail d’ingénierie derrière la directive. L’ensemble couramment appliqué aux machines d’emballage est le suivant. Ce sont des points de référence pour l’évaluation des risques, et non une checklist qui se substitue à l’ingénierie sécurité professionnelle.
- EN ISO 12100 — Sécurité des machines : principes généraux de conception, évaluation des risques et réduction des risques. Elle définit la séquence d’identification des dangers et de réduction des risques que la conception machine doit suivre.
- EN ISO 13849-1 — Parties relatives à la sécurité des systèmes de commande : conception des circuits de sécurité et niveaux de performance. IEC 62061 couvre le même domaine pour les systèmes de commande électriques à l’aide des classements SIL. Les verrouillages, rideaux immatériels et circuits d’arrêt d’urgence sont évalués par rapport à ces normes.
- EN 60204-1 — Équipement électrique des machines : sectionneur d’alimentation, commandes, protection, marquage et indice IP des enceintes dans l’environnement machine.
- EN ISO 14120 — Protections : exigences générales pour la conception et la construction des protections fixes et mobiles, y compris matériaux et dimensions d’ouverture.
- EN ISO 14119 — Dispositifs de verrouillage associés aux protections : principes de sélection, montage et fonction, y compris la prévention de contournement.
- EN 61496 — Équipements de protection électrosensibles tels que rideaux immatériels, utilisés là où une protection matérielle bloquerait l’accès côté alimentation ou évacuation.
- EN ISO 13850 — Arrêt d’urgence : principes de conception et agencement des fonctions et commandes d’arrêt.
Hors UE, le cadre de référence diffère. Aux États-Unis, l’OSHA 29 CFR 1910.212 fixe l’exigence générale de protection des machines, le 1910.219 couvre la protection des transmissions mécaniques, et la sécurité des convoyeurs suit l’ANSI B20.1. Les acheteurs approvisionnant des usines sur ces marchés doivent confirmer quelles dispositions OSHA et ANSI s’appliquent et si le pack protections du fournisseur y répond. Sur chaque marché, la responsabilité juridique de conformité incombe à la partie qui met la machine sur ce marché ; l’évaluation des risques et la documentation doivent donc être revues localement plutôt que supposées d’un seul marquage CE.
Conception des protections : fixes, verrouillages et accès
Les protections d’une formeuse se répartissent en trois types pratiques. Les protections fixes couvrent les zones qui ne nécessitent pas d’ouverture régulière : dessus et côtés du cadre de formage, passages de courroies et arrière de la machine. Les protections mobiles sont des panneaux articulés ou coulissants qui s’ouvrent pour le nettoyage, le dégagement de bourrage et la maintenance ; elles portent des dispositifs de verrouillage qui arrêtent le mouvement dangereux à l’ouverture du panneau. Les dispositifs électrosensibles tels que les rideaux immatériels protègent les ouvertures où une porte matérielle ralentirait l’accès courant, comme le côté alimentation ou évacuation.
La conception des protections suit la hiérarchie de l’EN ISO 14120 : les protections doivent être montées fermement, pas facilement contournables, faites d’un matériau résistant à l’environnement machine, et disposées de sorte que l’ouverture ne puisse atteindre un point de pincement ou d’écrasement. Les panneaux en polycarbonate ambre ou transparent laissent les opérateurs observer le cycle sans ouvrir de protection. Les protections ne doivent pas créer de nouveaux pièges, et les fixations ne doivent pas être démontables à la main sans outil là où un retrait accidentel est un risque. Toute protection retirée pendant la maintenance doit être remise en place avant le retour en production ; le manuel d’utilisation doit l’énoncer comme règle permanente.
Les protections verrouillées sont régies par l’EN ISO 14119. Le verrouillage doit arrêter le mouvement dangereux à l’ouverture de la protection, et la machine ne doit pas redémarrer tant que la protection n’est pas refermée et que le réarmement n’est pas initié par une commande volontaire. Un interrupteur ou commutateur de contournement doit être à commande par clé ou autrement réservé à la mise au point et au service autorisés, et son usage doit être journalisé ou visible au HMI. Les interrupteurs de verrouillage eux-mêmes doivent être montés de sorte qu’on ne puisse les neutraliser en calant l’élément actionneur ou en collant l’interrupteur fermé ; les versions à codage magnétique et à actionneur séparé réduisent la falsification par rapport aux simples interrupteurs mécaniques.
Commandes de sécurité : arrêts, réarmements et mode mise au point
Le système de commande porte les fonctions de sécurité que les protections ne peuvent pas couvrir seules. L’agencement de l’arrêt d’urgence suit l’EN ISO 13850 : arrêts à tête rouge sur fond jaune, atteignables depuis le poste opérateur et des deux côtés de la machine, câblés dans un circuit de sécurité qui retire le mouvement dangereux sans créer de nouveau danger. La fonction d’arrêt ne doit pas reposer sur une seule commande logicielle d’automate ; un relais de sécurité ou un contrôleur de sécurité surveille le circuit selon l’EN ISO 13849-1 ou l’IEC 62061.
Après un arrêt causé par un verrouillage, un bourrage ou un défaut, le redémarrage doit être une action volontaire au HMI ou sur un bouton de réarmement dédié, et non une reprise automatique. Le réarmement ne doit être possible qu’une fois la cause de l’arrêt éliminée et la protection refermée. Les travaux de mise au point et de changement de format doivent utiliser une commande maintenue ou un déplacement pas à pas à vitesse réduite, l’opérateur pouvant arrêter le mouvement instantanément ; une commande deux mains peut être spécifiée là où une main doit rester près d’un danger pendant le réglage. Le HMI doit afficher les verrouillages actifs, l’historique des défauts et l’état du vide ou de la pression afin qu’un opérateur puisse diagnostiquer un arrêt sans ouvrir de protection.
Les rideaux immatériels côté alimentation ou évacuation exigent une stratégie de masquage définie si des caisses traversent ; les capteurs de masquage doivent être disposés de sorte que le rideau ne se neutralise pas pour une main introduite à côté d’une caisse. Les zones libres autour de la machine doivent respecter la distance minimale fixée par la norme de protection, et des panneaux d’avertissement marquent les zones d’accès même lorsqu’une protection est fermée.
Adhésif thermofusible et risque de brûlure
Les systèmes thermofusibles chauffent l’adhésif thermoplastique à environ 160–180 °C avant de l’acheminer par flexibles et buses jusqu’aux rabats du fond. À cette température, le contact avec la peau cause des brûlures immédiates, et les gouttes ou filants peuvent tomber sur les mains, les vêtements ou les surfaces voisines. Le risque se situe en quatre points : cuve et baril du fondoir, flexibles chauffants, buses et point d’application du cordon, et tout adhésif accumulé sur les protections ou le cadre machine.
Les commandes au niveau machine doivent inclure des capots isolants sur les surfaces chaudes, une protection autour de la zone des buses, un design de buse anti-goutte et des étiquettes visibles de température élevée sur le fondoir et le tracé des flexibles. Le routage des flexibles doit éviter pincement, abrasion et passage au pied, et les raccords sont contrôlés pour fuite lors de la maintenance planifiée. La fiche de données de sécurité du fournisseur d’adhésif doit être tenue sur site, avec la procédure de premiers secours pour brûlure par adhésif chaud : refroidir la zone à l’eau courante, ne pas décoller l’adhésif de la peau, et consulter un médecin pour les brûlures graves. Les opérateurs travaillant près du fondoir doivent porter gants résistants à la chaleur et protection oculaire ; manches flottantes et bijoux doivent être écartés des buses.
Pendant l’arrêt et le nettoyage, une séquence définie de purge et de refroidissement compte : la pression doit être relâchée avant toute intervention sur flexible ou buse, et personne ne doit ouvrir un système chaud. Les fumées de l’adhésif chauffé sont examinées au regard de la donnée fournisseur ; là où la ventilation est médiocre, une aspiration locale au-dessus de la zone des buses empêche les fumées d’adhésif et la poussière de carton de s’accumuler dans la zone respiratoire. L’accumulation de colle sur protections, courroies et capteurs doit être dégagée au calendrier de maintenance afin qu’elle ne devienne pas un risque d’incendie ou de bourrage.
Bruit, alimentation d’air et plaques projetées
L’air comprimé entraîne les vérins de préhension, pliage et compression, et une conduite d’air qui fuit ou desserrée peut fouetter sous pression. La machine doit disposer d’une alimentation d’air isolable avec vanne verrouillable, filtre et régulateur, et les durites doivent être fixées de sorte que le mouvement ne frotte pas contre les arêtes du cadre. Les orifices d’échappement doivent être orientés loin des postes opérateur et des zones où la poussière de carton s’accumule. L’exigence de pression d’air, typiquement autour de 0,5–0,7 MPa, doit être indiquée au manuel afin qu’une alimentation sous-dimensionnée ou contaminée ne provoque pas de cycle erratique.
Le bruit d’une formeuse provient des vérins en cycle, de la pompe ou du générateur à vide, des courroies et de la séparation des plaques. Lorsque le niveau mesuré dépasse le seuil d’exposition local, la protection auditive est requise et la machine doit être revue pour réduction du bruit à la source : échappements silencieux, protections amorties et montage isolé de la pompe. Les plaques projetées ou doubles saisies peuvent laisser des morceaux de carton voler depuis la zone d’alimentation ; la retenue de plaque, les brosses ou couteaux à air de séparation et une ouverture d’alimentation protégée réduisent ce risque, et les opérateurs doivent se tenir éloignés du côté alimentation pendant le cycle.
Carton ondulé, ruban et adhésif contact alimentaire
Lorsque le produit conditionné est alimentaire, boisson, pharmaceutique ou un bien de consommation pouvant toucher l’extérieur de la caisse, les matériaux d’emballage eux-mêmes relèvent des règles de contact alimentaire même si la caisse se situe à l’extérieur de l’emballage primaire. Le carton ondulé, le ruban de scellement, l’adhésif thermofusible et tout revêtement imprimé doivent être évalués pour l’usage prévu, et le fournisseur doit fournir les déclarations de conformité ou attestations de contact alimentaire là où elles sont requises.
- Cadre UE : le règlement (CE) n° 1935/2004 couvre les matériaux et articles destinés au contact des aliments, y compris les composants papier et carton ; des mesures spécifiques et limites de migration s’appliquent à certains matériaux. Confirmer si le carton et l’adhésif satisfont les mesures applicables au produit.
- Cadre US : les règles FDA sur les substances de contact alimentaire sous le 21 CFR régissent les adhésifs, revêtements et composants papier pouvant toucher l’alimentation ; vérifier le statut de l’ingrédient et toute autorisation requise pour l’usage d’emballage visé.
- Papier et carton : les grades de fibres recyclées peuvent comporter des limitations selon l’alimentation et la barrière entre emballage et caisse ; confirmer la composition du carton, la teneur en amidon ou colle, et si l’émission de poussière ou de fibres peut transférer au produit ou aux surfaces d’emballage.
- Adhésifs et ruban : les formulations thermofusibles, le ruban sensible à la pression et tout primaire de ruban doivent correspondre au statut contact alimentaire de la ligne ; les résidus d’adhésif, filants et gouttes de buse doivent être nettoyés afin qu’ils ne touchent ni le produit ni l’emballage fini.
La conception hygiénique suit la même logique que la protection : les surfaces doivent être nettoyables, l’humidité ne doit pas stagner dans les angles morts, et les enceintes doivent résister au lavage là où l’usine est rincée régulièrement. L’indice IP de l’enceinte selon l’EN 60204-1 doit correspondre à la fréquence de lavage ; une machine d’entrepôt sec exige moins de protection contre la corrosion qu’une machine en usine alimentaire humide. La poussière et les fibres de carton doivent être aspirées ou essuyées des enceintes électriques, passages de courroies et protections au calendrier de maintenance, car l’accumulation affecte à la fois la nettoyabilité et le risque d’incendie.
Documentation, formation et inspection continue
Une machine conforme est soutenue par un ensemble documentaire que l’acheteur peut réellement utiliser. Pour une fourniture vers l’UE, le dossier technique derrière la déclaration CE comprend l’évaluation des risques, la conception générale de la machine, la description du circuit de commande, les dessins de protections, les normes appliquées et les résultats d’essais. Le manuel d’utilisation livré doit couvrir l’usage prévu, les dangers et risques résiduels, l’installation, le raccordement électrique et pneumatique, le changement de format, la réponse aux défauts, la maintenance planifiée, le remplacement des pièces d’usure et le calendrier de lubrification. Les schémas de câblage et pneumatiques accompagnent le manuel, avec la liste des pièces de rechange et la source des pièces d’usure.
La formation opérateur doit couvrir l’agencement des commandes, le chargement sûr des plaques, la signification du verrouillage, la réponse à l’arrêt d’urgence, la procédure de dégagement de bourrage, les exigences EPI et la règle selon laquelle les protections restent fermées pendant la production. Le personnel maintenance a besoin des procédures de consignation/étiquetage pour les travaux de service : isoler l’alimentation électrique et pneumatique avant d’ouvrir les panneaux ou d’atteindre les stations. Un calendrier d’inspection périodique doit vérifier les fixations des protections, le fonctionnement des verrouillages, le circuit d’arrêt d’urgence, l’état des durites et buses, l’usure des courroies et ventouses, et l’intégrité des étiquettes d’avertissement. Tenir un journal des défauts, interventions et remplacements afin que les arrêts répétitifs puissent être passés en revue par rapport à l’évaluation des risques.
Promenade d’évaluation des risques commentée
Pour montrer comment les normes s’appliquent en pratique, prenons un scénario courant de formeuse : un opérateur charge les plaques et observe le cycle à l’avant d’une machine ruban vitesse moyenne. L’identification des dangers liste les contacts possibles : doigts entre bords de plaque à l’alimentation, main dans le cadre de formage pendant un bourrage, contact avec la tête à ruban, et un objet desserré attiré vers le tapis d’évacuation. Pour chaque risque, celui-ci est coté par gravité et exposition, puis réduit selon la séquence standard : éliminer d’abord le danger, puis appliquer protections et commandes, enfin ajouter information et formation.
Pour l’ouverture d’alimentation, l’élimination n’est pas possible car les plaques doivent entrer dans la machine, si bien que la conception passe à la protection : une ouverture d’alimentation réduite dimensionnée de sorte qu’une main ne puisse atteindre le point de pincement, une butée de retenue de plaque et des brosses ou couteaux à air de séparation. Un panneau verrouillé couvre l’accès arrière à la section de formage. Pour le dégagement de bourrage, le manuel définit un arrêt, une isolation et une consignation avant qu’une main n’entre dans le cadre, et un déplacement pas à pas maintenu permet d’alimenter une plaque d’essai sans cycle continu. Les risques résiduels qui subsistent après ces mesures, par exemple se tenir près du côté alimentation au moment de la séparation des plaques, sont enregistrés au manuel sous forme d’instructions pour l’opérateur. La même promenade doit être répétée pour la construction colle, où la buse thermofusible et le fondoir ajoutent une conséquence de brûlure qui modifie la cotation de gravité de tout risque d’atteinte.
Deux contrôles prolongent l’évaluation des risques dans l’exploitation quotidienne. Premièrement, chaque protection et verrouillage listé dans la proposition doit être présent sur la machine livrée, et chaque dispositif de sécurité doit être testé en mise en service : ouvrir chaque panneau et confirmer l’arrêt de la machine, déclencher le rideau immatériel et confirmer l’interruption du cycle, actionner chaque arrêt d’urgence et vérifier la chute du circuit, puis redémarrer uniquement par la commande de réarmement. Deuxièmement, la revue de risque site doit considérer les combinaisons que le fournisseur ne pouvait pas connaître : circulation côté ligne, visiteurs passant devant la machine, accès maintenance par le dessus, et interfaces avec les équipements voisins. Ces conditions locales peuvent appeler des barrières supplémentaires, un marquage au sol ou une signalisation même lorsque la machine elle-même satisfait sa norme de conception.
Risques résiduels et postes de travail sûrs
Aucune protection n’élimine tout risque, et le manuel doit énoncer clairement les risques résiduels. Sur une formeuse, ceux-ci incluent typiquement la nécessité de se tenir écarté de l’ouverture d’alimentation pendant le cycle, l’obligation d’isoler l’énergie avant service, les EPI attendus près du système colle, et l’instruction de ne pas atteindre autour des protections pour dégager une courroie lente ou un rabat mal replié. Les opérateurs doivent être positionnés de sorte à observer le HMI et la station de formage sans se pencher dans un danger, et les tâches courantes telles que le réapprovisionnement en plaques ou en ruban doivent être conçues autour d’une posture stable et d’un accès à deux mains lorsque c’est possible.
L’ordre propreté alimente aussi la sécurité. Les chutes de carton, filants d’adhésif et queues de ruban s’accumulent autour de l’alimentation et de l’évacuation ; ils sont des risques de glissade et de trébuchement, et ils peuvent être entraînés dans les courroies ou les capteurs. Une zone dégagée autour de la machine, un nettoyage planifié et une poubelle dédiée gardent la zone de travail utilisable et réduisent la tentation d’atteindre dans une station en marche pour libérer un petit bourrage. Les protections doivent être essuyées afin que les panneaux ambre restent assez transparents pour inspecter visuellement le cycle, et les étiquettes doivent être remplacées si elles s’estompent ou se décollent pour que les avertissements restent lisibles.
Écarts de conformité courants sur les machines d’emballage
| Écart | Pourquoi il échoue | À vérifier dans le devis |
|---|---|---|
| Protections collées ou attachées ouvertes par convenance | Retire la barrière physique entre opérateur et points de pincement ; annule la réduction de risque intégrée à la conception | Conception de verrouillage, montage d’interrupteur anti-falsification, règle manuelle de remise en place de la protection après service |
| Verrouillage contourné ou court-circuité pendant la recherche de panne | Circuit de sécurité désactivé ; la machine redémarre avec l’accès ouvert, la plus grave défaillance de système de commande | Commande par clé de contournement, override journalisé, surveillance du circuit de sécurité selon 13849-1 |
| Arrêts d’urgence manquants ou mal placés | L’opérateur ne peut pas arrêter le mouvement rapidement depuis le poste de travail ; l’arrêt repose sur un circuit non sécurité | Agencement des arrêts selon 13850, relais ou contrôleur de sécurité, atteignabilité des deux côtés |
| Surfaces chaudes non étiquetées ou non protégées | Fondoir, flexibles et buses atteignent la température de brûlure ; le contact d’une goutte blesse | Capots isolants, protections de buse, étiquettes de température, procédure de purge, SDS sur site |
| Absence d’évaluation des risques ou de déclaration fournie | Aucune preuve que les exigences essentielles ont été traitées ; la conformité ne peut être vérifiée après livraison | Sommaire du dossier technique, déclaration de conformité, liste des normes, manuel et schémas |
| Construction lavable non spécifiée | Enceintes et matériaux corrodent en environnement humide alimentaire ou chimique ; poussière et humidité s’accumulent | Indice IP selon 60204-1, construction inox ou protégée, conception de surfaces nettoyables |
| Matériaux contact alimentaire non documentés | Carton, ruban ou adhésif peuvent ne pas convenir à l’emballage alimentaire ou pharmaceutique ; migration et conformité non vérifiées | Attestations contact alimentaire, déclarations d’adhésif et de carton assorties au produit et au marché |
Checklist sécurité avant achat
- Marché de destination confirmé : déclaration machines UE, références OSHA/ANSI, ou règles locales applicables à l’usine.
- Zones dangereuses cartographiées sur l’agencement machine : magasin, préhension, formage, pliage, scellement, évacuation.
- Pack protections listé : protections fixes, protections mobiles verrouillées, rideaux immatériels ou autres dispositifs de protection.
- Circuit de sécurité décrit : contrôleur ou relais de sécurité, niveau de performance ou SIL, câblage des arrêts d’urgence et des verrouillages.
- Comportement de redémarrage et réarmement défini : réarmement volontaire au HMI, pas de reprise automatique, commande maintenue en mode mise au point.
- Commandes thermofusible traitées : isolation, protections de buse, étiquettes, séquence de purge, EPI, SDS et aspiration des fumées au besoin.
- Matériaux contact alimentaire revus pour le produit : carton, ruban, adhésif, revêtements imprimés et déclarations.
- Documentation demandée : évaluation des risques, déclaration, manuel, schémas, liste des pièces, plan de formation.
- Calendrier d’inspection et de maintenance inclus pour protections, verrouillages, arrêts d’urgence, ventouses, courroies et système colle.
- Préparation site confirmée : sectionneur, alimentation d’air, emprise au sol et postes d’accès avant installation.
Comment la sécurité s’intègre à la ligne complète
La gamme des formeuses de cartons couvre les constructions standard et vitesse moyenne référencées tout au long de ce guide. La formeuse ne fonctionne pas seule. Elle transmet les caisses formées au poste de chargement puis à une scelleuse de caisses ou une machine de scellement de cartons, et la section convoyeur partagée porte ses propres protections de points de pincement et exigences d’arrêt. Sur une ligne d’emballage intégrée, les circuits de sécurité se raccordent souvent entre stations, si bien que les verrouillages, arrêts d’urgence et logique de réarmement de la formeuse doivent être compatibles avec le système de commande de ligne plutôt que câblés après coup. Les longueurs et transitions de convoyeurs sont couvertes dans la gamme des convoyeurs, et les références de construction et certifications machine sont résumées dans la section certifications et brevets.
Pour la mécanique derrière ces commandes de sécurité, voir comment la formeuse de cartons automatique fonctionne par préhension, formage, pliage des rabats et scellement, et comparer les trois modes de fermeture du fond dans la comparaison blocage automatique, ruban et colle. La vue équipement côté marque est dans l’introduction de la formeuse colle thermofusible SunAura, et les implications budgétaires sont développées dans l’analyse de coût et de TCO d’une formeuse de cartons. Une fois la machine en marche, le guide de dépannage et de changement de format couvre le diagnostic des défauts et les intervalles de maintenance qui maintiennent les protections et dispositifs de sécurité opérationnels. Les questions spécifiques de protection ou de documentation peuvent être envoyées via le bureau de contact, avec le marché de destination et le type de produit.
