Une soudeuse en continu à bande coûte plus cher qu’une soudeuse à mâchoire tenue à main sur la ligne d’achat, et moins qu’une ligne complète de remplissage-scellage de sachets préformés sur le budget de capital. Le chiffre dont les acheteurs ont réellement besoin n’est pas le seul prix d’autocollant : c’est le total dépensé en trois ans pour la machine, ses bandes PTFE et son ruban de barre de scellage, l’électricité, les chutes de film, les heures opérateur et l’arrêt de production avant la prochaine revue de capital. Cet article ventile le coût d’une soudeuse en continu à bande en bandes de prix machine, usure des consommables, appel électrique, comparaison de main-d’œuvre par rapport au scellage manuel, et exemples concrets de rentabilité pour boulangeries, co-packers de snacks et torréfacteurs. La famille de machines derrière chaque chiffre se situe sur la page famille des produits soudeuses à bande, où chaque classe de construction est listée avec sa vitesse de bande, sa largeur de joint et sa plage de sacs.
La machine entraîne un sac ou sachet préformé à travers deux bandes transporteuses mobiles PTFE/PFE, devant des blocs chauffants qui font fondre la couche de scellement interne, puis à travers des blocs de refroidissement et une molette moletée de gaufrage ou de codage de date. Parce que le joint se forme en mouvement continu, un opérateur alimente les sacs pendant que la machine soude à une vitesse de bande régulière, plutôt que d’attendre l’ouverture et la fermeture d’une mâchoire. La façon dont ce mouvement se traduit en prix, usure et main-d’œuvre est couverte ci-dessous. Si vous voulez d’abord le côté mécanique, lisez l’article complémentaire sur le fonctionnement d’une soudeuse en continu à bande ; si votre décision oppose le scellage par mâchoire au mouvement continu, la comparaison soudeuse à bande versus soudeuse par impulsion expose les compromis de cadence et de régularité du joint.
Ce qui fait bouger le prix d’achat initial
La tarification des soudeuses à bande sur le marché USD tombe en six bandes reconnaissables. Les bandes ci-dessous sont des plages de référence pour machines standards vendues à des acheteurs en conditionnement alimentaire, snacks, quincaillerie, cosmétique et pharmaceutique ; les devis exacts dépendent de la tension, de l’option de codage, du niveau de protection, de la certification et du fret jusqu’au port de destination. Dans chaque bande, le prix évolue selon quatre décisions : pièces de contact en acier peint versus inox, régulation de température analogique versus PID numérique, zone de refroidissement courte versus prolongée, et gaufre simple versus codage date à encre solide ou jet d’encre.
| Classe de construction | Construction et commande typiques | Enveloppe de cadence | Bande de prix de référence (USD) | Emplacement convenable |
|---|---|---|---|---|
| Soudeuse thermique manuelle à main | Mâchoire articulée, chauffe par impulsion, pas de convoyeur ; l’opérateur serre chaque sac | 10–20 sacs/min ; longueur de joint unique jusqu’à 300–400 mm | 80–250 $ | Conditionnement de série à faible volume, échantillons, secours de dépannage |
| Soudeuse à bande de paillasse entrée de gamme | Cadre peint, température analogique ou numérique basique, une paire de chauffe, piste de refroidissement courte | Bande 0–10 m/min ; largeur de joint 6–8 mm ; moteur 40–60 W | 900–1 700 $ | Petits sachets 60–100 µm, un seul poste, service léger |
| Soudeuse à bande professionnelle sur pied | Acier peint ou plaqué sur roulettes, PID numérique 0–300 °C, molette de gaufrage | Bande 0–12 m/min ; largeur de joint 8–10 mm ; chauffe 0,7–0,9 kW ; moteur 60 W | 1 700–3 000 $ | Cadences de série moyennes, snacks et produits secs, un opérateur à l’alimentation |
| Construction inox, verticale ou 2-en-1 | Pièces de contact inox, alimentation verticale pour sachets debout, orientation horizontale et verticale sur un cadre | Bande 0–12 m/min ; largeur de sac jusqu’à 300–400 mm ; option codage à encre | 3 000–5 200 $ | Sachets café et snacks debout, zones de lavage, formats de sac mixtes |
| Modèle ligne inox à grand volume | Zone de refroidissement plus longue, cadre renforcé, interface convoyeur, entraînement variable jusqu’à 15 m/min | Jusqu’à 15 m/min ; moteur 90 W ; deux paires de chauffe disponibles | 5 200–7 000 $ | Usines co-pack, marche multi-postes, intégration avec convoyeur d’alimentation et triage |
| Soudeuse à bande à purge d’azote | Collecteur de gaz et souffleur annulaire sur la piste de scellage, purge avant les blocs chauffants | Purge de gaz 5–15 L/min N₂ ; même enveloppe de vitesse et de largeur de joint que la classe ci-dessus | 6 500–12 000 $ | Café, fruits à coque, snacks frits où l’oxygène résiduel pilote la durée de conservation |
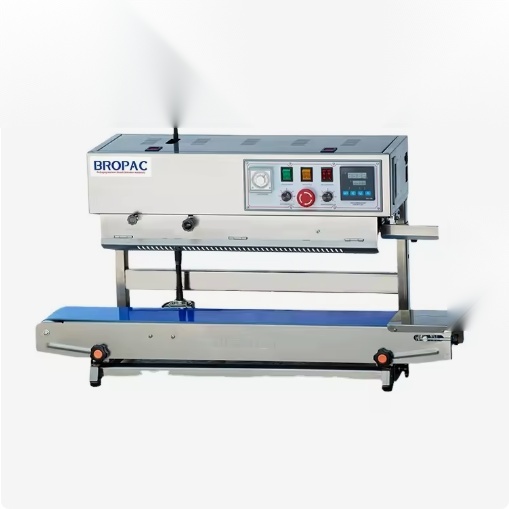
Un arrangement clé en main qui ajoute un convoyeur d’alimentation indexé, un compteur de produits, une porte de rejet, une contrôleuse pondérale ou une seconde imprimante porte le total au-dessus de 12 000 $, mais ce périmètre relève d’une ligne d’emballage plutôt que d’une seule soudeuse. Pour les acheteurs partant d’une configuration mâchoire manuelle, le point de comparaison le plus proche est la soudeuse thermique manuelle à main listée dans la même famille ; pour une première machine à mouvement continu, la soudeuse en continu à bande automatique et la soudeuse à bande professionnelle SF150LD se situent dans les deux bandes moyennes.
Pourquoi deux machines dans la même bande peuvent différer de 1 000 $
Deux soudeuses cotées côte à côte peuvent partager une plage de vitesse de bande et une largeur de joint mais atterrir dans des bandes de prix différentes à cause de pièces que l’acheteur ne voit pas sur la photo de salle d’exposition. La première est la nuance du matériau de contact : l’acier peint survit aux produits secs mais se corrode en environnement salé, acide ou humide, où les pièces de contact inox 304 ou 316 sont le seul choix durable et ajoutent environ 15–30 % au prix. La seconde est la régulation de température : un cadran analogique tient une consigne de façon lâche et dérive quand la tension secteur et la température ambiante changent, tandis qu’un régulateur PID numérique maintient à environ ±5 °C et se rentabilise en moins de joints faibles. La troisième est la longueur de refroidissement : une piste courte laisse le joint se fixer sous pression de bande pendant une ou deux secondes ; une piste prolongée ajoute deux à quatre secondes de refroidissement, ce qui compte pour les stratifiés épais et les sachets manipulés immédiatement après scellage. La quatrième est le codage : une molette de gaufrage moletée coûte peu et presse les codes de date dans le film par pression, tandis que le codage à encre solide ajoute un dévidoir de ruban et une tête d’impression, et le codage jet d’encre ajoute un système de fluide, une pompe et un nettoyage périodique.
La certification et la paperasse marché font aussi bouger le prix. Une machine construite selon les attentes de protection machines CE avec panneaux verrouillés et arrêt d’urgence clairement noté porte un coût de fabrication plus élevé qu’une construction domestique à cadre ouvert ; les acheteurs expédiant vers l’UE doivent traiter cela comme une ligne du devis, pas comme un après-coup, et l’article sécurité des soudeuses à bande et conformité CE liste ce que la revue des protections doit couvrir. La tension et la fréquence comptent aussi : une machine 220 V/50 Hz spécifiée pour un site 110 V/60 Hz exige un rééquilibrage moteur et chauffe, et une alimentation triphasée 380 V peut exiger un transformateur local que l’acheteur doit sourcer. Le fret, le caissage, les droits d’importation et la marge distributeur ajoutent typiquement 15–35 % au prix machine pour les expéditions internationales, si bien qu’une machine à 2 200 $ cotée départ usine peut atteindre 2 900–3 000 $ rendue.
Coût total de possession au-delà du prix d’achat
Le TCO sur trois ans d’une soudeuse à bande se partage généralement en cinq compartiments : achat capital, électricité, consommables d’usure, main-d’œuvre, et chutes plus arrêt de production. Les acheteurs qui ne comparent que le premier compartiment sous-estiment habituellement la machine dont ils ont besoin, ou achètent un cadre bon marché qui use bandes et chauffes deux fois plus vite. Les sections ci-dessous posent des chiffres pour un site à un seul poste marchant 8 heures par jour, 250 jours de production par an, avec un sachet stratifié 60–120 µm sur une machine classe professionnelle 0–12 m/min. Ajustez les chiffres si votre usine tourne à deux ou trois postes ; la durée de vie des consommables se raccourcit à peu près proportionnellement aux heures de scellage ouvert.
Consommation électrique
Une soudeuse à bande professionnelle appelle deux charges électriques en même temps. La paire de chauffe tourne environ 0,7–0,9 kW pendant la montée en température des blocs, puis cycle en marche-arrêt pour tenir la consigne ; le moteur de convoyage tourne 40–90 W en continu pendant que les sacs passent. Le préchauffage prend 3–5 minutes à froid, pendant lesquelles la chauffe appelle la charge pleine. Une fois à température de travail, l’appel électrique moyen tombe à environ 0,25–0,45 kW, selon la température de joint, l’air ambiant et l’épaisseur du film. À un tarif industriel de 0,12 $ le kWh, cela donne environ 700 kWh par an pour une marche à un poste de 8 heures, soit environ 85 $ par an ; en comptant les cycles de préchauffage et les mois ambiants plus froids, un budget annuel d’électricité réaliste est de 110–150 $. Une machine à grand volume avec deux paires de chauffe et un moteur 90 W se situe en haut de cette plage, et une variante à purge de gaz ajoute le souffleur annulaire, typiquement 60–120 W de plus, plus l’azote lui-même.
L’azote est compté séparément de la facture d’électricité de la machine. La soudeuse à bande à purge de gaz purge une enveloppe d’espace de tête à 5–15 L/min pendant le passage ; à 8 L/min de moyenne, un poste de 8 heures consomme environ 3 840 L, soit 3,8 Nm³ par jour, ou 960 Nm³ sur 250 jours. Que ce gaz provienne de bouteilles livrées ou d’un générateur sur site est une décision d’alimentation couverte par la page produit de la soudeuse à bande à purge d’azote et la note actualité sur la machine à purge de gaz ; les acheteurs doivent chiffrer le gaz par Nm³ avant de valider l’option de purge.
Consommables d’usure : bandes, rubans, résistances et pièces de codage
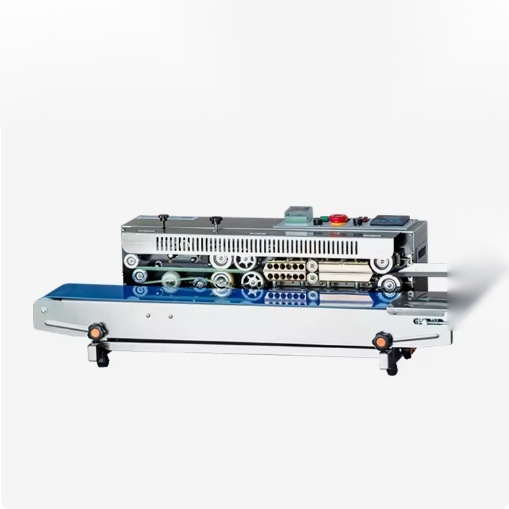
Les bandes transporteuses PTFE/PFE sont le premier consommable que chaque propriétaire apprend à planifier. Chaque machine court une bande supérieure et une inférieure ; elles portent le sachet contre les blocs chauffants et protègent le film du contact direct avec le métal. La durée de vie des bandes dépend de la température de joint, de la structure du film, de la tension de bande et du régime de nettoyage. À une température de scellage de 180–220 °C sur sachets snacks stratifiés en service à un seul poste, une bande dure typiquement 6–12 mois ; au-delà de 240 °C, ou en marche à deux postes, cela tombe à 3–6 mois. Les bandes de remplacement coûtent 25–60 $ chacune, et un échange complet supérieure et inférieure prend 30–90 minutes selon l’accès au cadre. Garder un jeu de rechange sur étagère évite une ligne arrêtée qui attend le fret.
Les consommables secondaires s’accumulent mois après mois. Le ruban de scellage PTFE sur les barres de chauffe ou les feuilles de support de bande s’use aux points de contact et coûte 8–15 $ le rouleau ; un site à un seul poste retape environ une fois par mois. Les résistances chauffantes subissent les cycles thermiques chaque jour de marche et durent typiquement 3–5 ans, avec une résistance de remplacement à 30–70 $ chacune ; une machine à deux résistances porte deux telles lignes. La molette moletée de gaufrage use ses lettres de date après plusieurs centaines de milliers d’impressions et coûte 20–40 $ à remplacer. Le codage à encre solide ajoute une consommation de ruban ou de cartouche d’encre ; le codage jet d’encre ajoute un fluide de nettoyage et une révision périodique de tête d’impression. Aucun de ces postes n’est gros à lui seul, mais une machine achetée sans liste de pièces de rechange accumule 150–350 $ par an de consommables en service normal, et plus en température élevée ou en marche multi-postes.
Usure de film et provision de chutes
Le film de scellage lui-même n’est pas un consommable machine, mais la qualité de mise en route de la machine décide de la quantité de film qui devient chute. Un opérateur nouveau, un changement de film ou un mauvais réglage de température produit des joints gondolés, faibles ou ouverts qui doivent être rejetés. Les sites expérimentés budgètent 0,5–2 % des sachets en chutes liées au scellage ; une machine mal adaptée ou un opérateur non formé peut pousser cela à 4–6 %, ce qui sur un stratifié 80 µm à 3,50 $ le kg et 12 g par sachet est une perte matière directe. Les chutes de changement de format sont les plus élevées dans les 10–30 premiers joints après une mise en route ; le guide dépannage et changement de format des soudeuses à bande parcourt les contrôles joint par joint qui raccourcissent cette montée en régime. Sur un an, la différence entre un taux de chute de 1 % et un taux de 4 % sur 500 000 sachets est 15 000 sachets de film et produit, souvent plus que le budget annuel de consommables de la machine.
Main-d’œuvre : la plus grosse ligne de TCO pour la plupart des acheteurs
La main-d’œuvre est là où le scellage continu gagne son prix d’achat. Une soudeuse à mâchoire par impulsion manuelle laisse un opérateur souder 12–20 petits sachets par minute, et cet opérateur reste à la machine tout le poste : poser le sachet, presser la mâchoire, attendre le cycle de refroidissement, retirer le sachet, répéter. Une soudeuse à bande courant 8–12 m/min fait passer 40–120 petits sachets par minute sur le même opérateur unique, qui alimente désormais les sacs et inspecte les joints plutôt que de travailler le cycle de mâchoire. Sur un sachet qui prend 2,5 secondes à souder manuellement, la machine à mâchoire exige environ 24 minutes-opérateur par 100 sachets ; la soudeuse à bande exige environ 0,8–1,5 minute-opérateur par 100 sachets à la vitesse d’alimentation. À un salaire chargé de 15 $ de l’heure, cet écart est d’environ 6 $ par 100 sachets en manuel contre 0,20–0,38 $ par 100 sachets sur la soudeuse à bande.
La comparaison de main-d’œuvre change avec la taille du sachet et la manipulation du produit. Un grand sachet debout qui doit être tenu d’aplomb et contrôlé à la main peut encore exiger un opérateur dédié même sur une soudeuse à bande verticale ; un petit sachet de snack qui glisse sur la bande laisse la même personne conditionner des cartons ou faire tourner une remplisseuse entre deux alimentations. Avant de coter, chronométrez l’opération manuelle actuelle au chronomètre : sacs soudés par heure, nombre d’opérateurs, rebuts par heure, et fréquence à laquelle le cycle de refroidissement de la mâchoire retient le sac suivant. Ce chiffre mesuré, pas un chiffre catalogue de sacs par minute, est la base de main-d’œuvre pour le calcul de rentabilité.
Pièces de rechange, service et arrêt de production
Le coût d’arrêt dépend de ce qu’alimente la soudeuse. Sur un poste de conditionnement autonome, une bande cassée retarde l’expédition plutôt qu’elle n’arrête l’usine. Sur une ligne intégrée où remplisseuse, pèseuse et soudeuse tournent en séquence, une soudeuse arrêtée bloque l’amont et laisse plusieurs opérateurs au chômage technique. Le coût de service se partage entre réponse garantie, déplacement et main-d’œuvre, et disponibilité des pièces. Les machines vendues par un réseau de distributeurs portent généralement une garantie pièces de 6–12 mois ; une relation directe usine raccourcit le circuit des pièces de rechange mais peut signifier que l’acheteur traite d’abord le dépannage par téléphone ou vidéo. Les acheteurs en lignes multi-postes doivent demander au fournisseur quelles pièces expédient du stock local et lesquelles viennent de l’usine, car une attente de deux semaines pour une chauffe ou une bande sur un poste de joint critique est le plus gros coût d’arrêt dans le modèle TCO.
Comparaison TCO sur trois ans entre méthodes de scellage
Le tableau ci-dessous place les quatre choix courants sur la même base de trois ans pour une usine conditionnant environ 180 000 sachets par an à un seul poste. Les chiffres de main-d’œuvre utilisent un salaire chargé de 15 $/h ; les consommables utilisent les plages ci-dessus ; la chute est tenue au taux mesuré de l’usine. Ce sont des chiffres de planification, pas des devis, et ils évoluent avec les taux de salaire locaux, le coût du film et le nombre de postes.
| Ligne de coût (3 ans) | Soudeuse à mâchoire par impulsion manuelle | Soudeuse à bande de paillasse entrée de gamme | Soudeuse à bande professionnelle sur pied | Soudeuse à bande inox grand volume |
|---|---|---|---|---|
| Prix d’achat | 80–250 $ | 900–1 700 $ | 1 700–3 000 $ | 5 200–7 000 $ |
| Électricité sur 3 ans | 10–25 $ | 250–350 $ | 330–450 $ | 450–600 $ |
| Consommables sur 3 ans | 30–80 $ (résistances de mâchoire, patin mousse) | 450–700 $ (bandes, rubans, résistances) | 500–900 $ (bandes, rubans, résistances, codage) | 700–1 200 $ (deux jeux de bandes, résistances, service de codage) |
| Main-d’œuvre sur 3 ans | 21 000–30 000 $ (opérateur quasi plein temps) | 3 200–4 800 $ (alimentation et contrôle) | 2 800–4 200 $ (alimentation et contrôle) | 2 400–3 600 $ (agent de ligne) |
| Provision de chute | 300–900 $ (variation de cadence de mâchoire) | 400–800 $ | 300–700 $ | 250–600 $ |
| Total indicatif sur 3 ans | 21 400–31 000 $ | 5 200–8 300 $ | 5 600–9 300 $ | 9 000–13 000 $ |
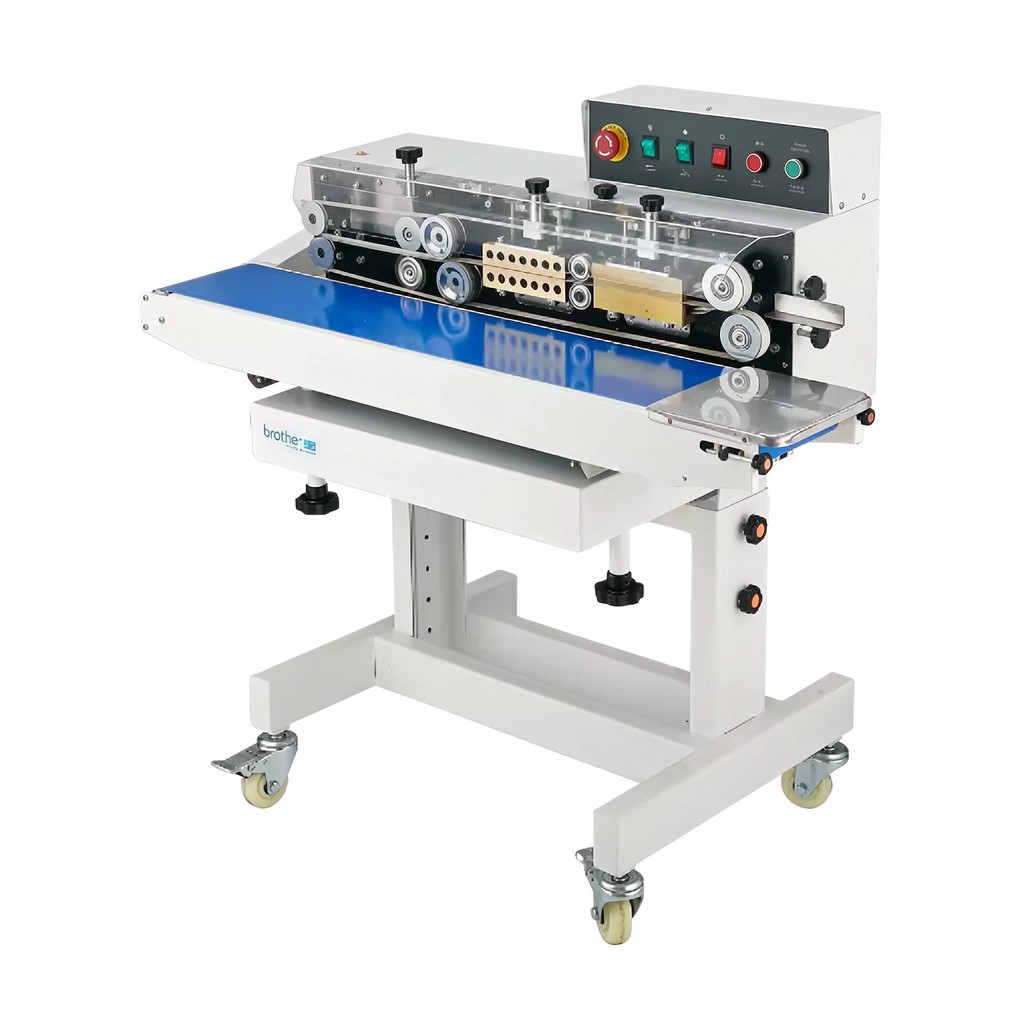
Le faible prix d’achat de la soudeuse manuelle disparaît sous la ligne main-d’œuvre : elle reste le bon choix seulement pour les petits nombres annuels de sachets où l’opérateur a d’autres tâches de conditionnement pour remplir le poste. La soudeuse à bande entrée de gamme a du sens là où les cadences sont modérées et le budget ne peut pas s’étendre à un modèle sur pied, mais sa commande analogique et sa piste de refroidissement plus courte coûtent plus en joints faibles quand l’épaisseur de film monte. La classe sur pied professionnelle est celle où atterrissent la plupart des acheteurs alimentaires et snacks à un poste, équilibrant prix d’achat contre qualité de commande et accès aux pièces. Le modèle inox grand volume ne se rentabilise que là où la sortie multi-postes, les conditions de lavage ou l’intégration ligne justifient le cadre.
Exemples concrets de rentabilité
Petite boulangerie passant du scellage à mâchoire à une soudeuse à bande professionnelle
Une petite boulangerie conditionne 600 sacs de pain et pâtisserie stratifiés feuille par jour sur un poste de 8 heures, soudés actuellement sur deux soudeuses à mâchoire manuelles tenues par un opérateur qui partage son temps entre scellage et conditionnement. Mesuré manuellement, l’équipe soude environ 16 sacs par minute et perd environ 3 % des sacs en variation de cadence de mâchoire ou joints désalignés. Une soudeuse à bande professionnelle sur pied cotée 2 400 $ rendue, avec bandes et ruban de rechange, remplace les deux soudeuses à mâchoire et réduit la part de scellage de la journée de l’opérateur d’environ 3,5 heures à 1 heure. Les 2,5 heures libérées par jour, à 15 $/h, valent environ 11 250 $ sur un an ; la chute réduite sur 150 000 sacs annuels, passant de 3 % à 1 %, économise encore 900–1 400 $ en film et produit. La rentabilité tombe à environ 3–5 mois sur la seule main-d’œuvre, ou 6–14 mois si l’opérateur ne peut pas être réaffecté et que l’économie ne compte que la chute et la vitesse de scellage.
Co-packer de snacks ajoutant un second poste de scellage
Un co-packer fait tourner 4 000 sachets de snacks par jour sur deux postes, avec une soudeuse à bande entrée de gamme qui déclenche fréquemment des joints faibles sur stratifiés 100–120 µm à grande vitesse. La remplacer par un modèle inox grand volume à 6 000–6 500 $, avec refroidissement prolongé et moteur 90 W, relève la vitesse de scellage régulier d’environ 8 m/min à 12–14 m/min et fait passer les joints rejetés de 4 % à moins de 1,5 %. Sur 1,0 million de sachets annuels, la réduction de chute de 2,5 % est 25 000 sachets ; à 0,18 $ produit-plus-film par sachet, cela représente environ 4 500 $ par an récupérés, plus la main-d’œuvre du second poste économisée sur le retravail des sacs rejetés. La rentabilité se situe typiquement entre 4 et 9 mois une fois la main-d’œuvre de retravail comptée.
Torréfacteur achetant une soudeuse à bande à purge de gaz
Un torréfacteur conditionne des sacs à valve de 250 g de café torréfié et exige une purge à l’azote avant scellage pour ralentir le rassissement. La soudeuse à bande à purge de gaz tombe à 7 000–10 000 $ selon le codage et l’interface convoyeur, avec l’azote au coût livré ou produit sur site. La rentabilité ici n’est pas d’abord la main-d’œuvre : la machine remplace les sacs purgés à la main soudés sur une mâchoire, mais la ligne la plus importante est la durée de conservation et les retours. Les sacs soudés sans purge correcte s’oxydent plus vite, produisent des plaintes de goût rassis et des réexpéditions répétées ; les torréfacteurs qui suivent les taux de retour cotent généralement l’option purge de gaz contre la valeur du produit rejeté ou soldé, pas contre la seule vitesse de scellage. La fiche de la machine de scellage de sacs à café et la page produit de purge de gaz portent l’orientation des sacs à valve et les détails de purge pour ce cas.
Facteurs de coût cachés que les acheteurs ratent dans le devis
Plusieurs coûts n’apparaissent pas sur la facture du fournisseur mais se montrent dans la première année d’exploitation. Le premier est le sous-dimensionnement pour le film : une machine nominée pour film 60–80 µm peinera sur stratifiés 120–200 µm, tournera plus chaude, usera les bandes plus vite et produira des joints faibles au centre du joint. Faites correspondre la puissance de chauffe et la longueur de refroidissement au film le plus épais de la liste de conditionnement, pas au plus fin. Le second est l’inadéquation de vitesse : acheter un cadre entrée de gamme 0–10 m/min pour une ligne qui aura besoin plus tard de 12 m/min signifie un second achat quand le volume grandit. Le troisième est l’agencement au sol : les soudeuses horizontales exigent un côté alimentation et un côté évacuation avec place de conditionnement en cartons ; les soudeuses verticales sont plus hautes et exigent un dégagement au-dessus du cadre. Le quatrième est la formation : un opérateur qui n’a jamais réglé de température PID, guidé une bande ou réglé la molette de gaufre brûlera film et bandes dans les premières semaines ; prévoyez une demi-journée de parcours de mise en route à la réception, que ce soit par l’ingénieur du fournisseur ou un responsable interne formé.
Les protections et la conformité sont un facteur de coût autant que de sécurité. Une machine à cadre ouvert achetée bon marché pour un atelier domestique peut exiger des protections de panneau, une porte d’accès verrouillée et un arrêt d’urgence câblé avant de passer une revue de sécurité CE ou interne de site ; leur montage après livraison coûte plus cher que de les commander intégrés. Les standards et la liste de contrôle des protections sont exposés dans l’article sécurité de la soudeuse à bande. Le cinquième facteur caché est la disponibilité des pièces : largeurs de bande non standard, longueurs de chauffe sur mesure ou tensions inhabituelles signifient que les remplacements attendent le fret usine. Avant l’achat, demandez quelles pièces d’usure sont des articles catalogue standard et si le fournisseur garde des rechanges pour le modèle que vous cotez.
Dimensionner la machine au sac et à la cadence de marche
Indépendamment des bandes de prix, la bonne machine est celle adaptée à quatre entrées mesurables. Matériau du sac : polyéthylène, polypropylène, OPP, stratifié PET-feuille d’aluminium ou structures coextrudées soudent chacune à une fenêtre de température différente, typiquement 130–220 °C pour le PE, 150–230 °C pour le PP et les structures stratifiées ; la chauffe de la machine doit tenir l’extrémité haute de cette fenêtre sans cycler hors tension. Épaisseur du sac : les films fins 30–60 µm soudent à température et pression plus basses, tandis que les stratifiés 100–200 µm exigent plus de temps de contact à la chaleur et une piste de refroidissement plus longue pour se fixer avant manipulation. Dimensions du sac : les soudeuses horizontales portent les sacs par leur bord inférieur et conviennent aux sachets plats ; les soudeuses verticales tiennent les sachets debout et conviennent aux sacs à soufflet, valves ou remplissages lourds. Cadence de marche : convertissez les sacs par heure cibles en vitesse de bande à partir de la longueur du sac sur la ligne de joint ; un sachet de 150 mm soudé à 10 m/min passe théoriquement environ 110 sachets par minute, moins les trous d’alimentation et de contrôle, donc dimensionnez l’entraînement sur la cadence d’alimentation réelle plutôt que le maximum catalogue.
L’orientation décide entre les familles horizontale et verticale de la gamme de produits. La soudeuse thermique à bande sur pied porte les sachets debout verticaux ; la soudeuse à bande sur pied 2-en-1 bascule entre sacs horizontaux et verticaux sur un cadre ; la soudeuse à bande verticale à codage à encre ajoute l’impression de date à l’alimentation debout ; la soudeuse à bande horizontale à impression à encre fait de même sur la piste de sachets plats. Si la ligne ajoute plus tard une purge de gaz, la variante azote partage la même enveloppe de cadre. Pour une comparaison pratique des classes de machine, la gamme complète des produits soudeuses à bande regroupe ces constructions côte à côte.
Questions à répondre avant le devis fournisseur
- Structure et plage d’épaisseur du film : quels matériaux, µm minimum et maximum, et si des couches feuille ou métallisées se situent sur la ligne de joint.
- Dimensions du sachet : longueur, largeur, profondeur de soufflet, poids de remplissage, et si le sachet tient debout ou repose à plat.
- Production cible : sacs par heure, sacs par jour, nombre de postes, et le pic saisonnier qui fixe la vitesse requise.
- Exigences de joint : largeur de joint requise en mm, cible de force de pelage telle que 4–6 N/15 mm, méthode de test d’étanchéité, et si des dates ou codes de lot doivent s’imprimer sur le joint.
- Conditions de site : tension et fréquence secteur, température ambiante, humidité, fréquence de lavage, espace au sol et dégagement en hauteur.
- Cible de conformité : protection machines CE, nuance de matériau contact alimentaire, ou tout référentiel d’audit propre à un client que la machine doit satisfaire.
- Plan de consommables : quelles bandes, rubans, résistances et fournitures de codage le fournisseur stocke, et le délai de chaque pièce de rechange.
Apporter ces réponses à l’étape du devis garde la comparaison sur des machines équivalentes. Une comparaison de prix entre un cadre entrée de gamme et un modèle ligne inox dit peu si l’épaisseur de film, le nombre de postes et le niveau de protection n’ont pas été indiqués. Les acheteurs qui veulent le point de référence mécanique avant le chiffrage peuvent consulter l’explication des blocs chauffants, bandes PTFE et zone de refroidissement ; ceux qui décident entre mâchoire et mouvement continu peuvent vérifier la comparaison soudeuse à bande versus soudeuse par impulsion ; et ceux qui ajoutent un gaz inerte doivent lire la présentation de la soudeuse à bande à purge d’azote avant de dimensionner le débit de purge.
Planifier l’achat vis-à-vis du cluster
Un achat de soudeuse à bande se partage naturellement en quatre décisions couvertes par ce cluster : quel mouvement de scellage convient au sac, comment la machine forme le joint, quel niveau de sécurité et de protection le site exige, et comment l’équipe garde les joints réguliers à travers les changements de format quotidiens. Cet article a posé le cadre coût et TCO. La comparaison X contre Y couvre le choix du mouvement ; le profondeur technique couvre les étapes chauffe, bande, refroidissement et codage avec les chiffres de température et de vitesse ; l’article conformité couvre la protection des blocs chauds, les arrêts d’urgence et la construction alimentaire ; et l’article maintenance et changement de format couvre les joints faibles, le guidage de bande et le calendrier de maintenance qui protège l’investissement sur sa durée de service.
SunAura fournit la gamme des soudeuses en continu à bande en constructions horizontale, verticale, 2-en-1 et à purge de gaz, avec bandes, rubans et pièces de codage listées à côté de chaque modèle. Les acheteurs potentiels peuvent consulter la gamme de produits soudeuses à bande, vérifier le contexte certification et atelier sur la page certifications et brevets, lire les mises à jour machines récentes dans la section actualités, ou envoyer dimensions de sac, spécification film et volume quotidien via la page contact pour un devis dimensionné et une estimation de consommables. La page à propos décrit l’atelier et le soutien export derrière l’approvisionnement machine.
