La plupart des défauts de soudeuse à bande apparaissent sur le joint avant d’apparaître comme une pièce cassée : un joint qui pèle au centre, un pli courant le long du creux, un joint qui s’ouvre une heure après conditionnement, un code de date qui s’imprime pâle ou doublé, ou une bande PTFE qui dérive hors du rouleau. Cet article traite ces symptômes dans l’ordre où un opérateur doit les vérifier, associe chaque cause au réglage ou au remplacement qui la corrige, et expose une procédure de changement de format entre types de sacs plus un calendrier de maintenance préventive. Les étapes machine référencées sont décrites dans l’article complémentaire sur le fonctionnement d’une soudeuse en continu à bande ; la gamme complète de constructions se situe sur la page famille des produits soudeuses à bande.
La logique de dépannage ci-dessous suppose une soudeuse à bande standard à mouvement continu courant à 0–12 m/min de vitesse de bande, une largeur de joint de 8–10 mm, une paire de chauffe 0–300 °C de 0,7–0,9 kW, et un moteur de convoyage 40–90 W. Les modèles ligne grand volume et inox partagent les mêmes profils de défaut ; les variantes à purge de gaz ajoutent un collecteur de purge qui a ses propres contrôles, couverts dans l’article sur la soudeuse à bande à purge d’azote. Si la question est de savoir quelle classe de machine convient au sac en premier lieu, la comparaison soudeuse à bande versus soudeuse par impulsion et la ventilation TCO couvrent la sélection et l’achat ; l’article sécurité de la soudeuse à bande couvre les étapes de consignation et de refroidissement exigées avant de travailler dans la piste.
Lire le joint avant de démonter quoi que ce soit
La première étape de diagnostic consiste à inspecter trois ou quatre sachets rejetés au poste de scellage, pas à ouvrir la machine. Posez un sachet à plat et regardez le joint sur toute sa largeur. Un joint sain sur un stratifié 60–120 µm montre une bande uniforme légèrement comprimée de brillant régulier, avec le code de date gaufré lisible et aucun canal ouvert sur l’un ou l’autre bord. Pelez un joint d’essai à la main à 180° : un joint solide atteint environ 4–6 N/15 mm de force de pelage et déchire le film avant que la liaison ne lâche ; un joint faible se sépare proprement entre couches avec peu de résistance. Notez la structure et l’épaisseur du film, la consigne de température, la vitesse de bande, les dimensions du sac, et si le défaut apparaît sur chaque sachet ou seulement sur certains. Cet enregistrement réduit la cause à la chaleur, la pression, l’alignement de bande, l’alimentation film ou le codage avant qu’aucun outil ne soit pris.
Séparez les défauts en quatre compartiments. Les défauts de chaleur apparaissent comme des joints faibles à basse température, des joints brûlés ou plissés à haute température, ou un côté froid quand une seule résistance lâche. Les défauts de pression et d’alignement apparaissent comme des plis, des joints décentrés, ou un joint qui n’adhère que sur un bord. Les défauts d’alimentation apparaissent comme des sachets pliés, du produit coincé sur la ligne de joint, ou des sacs entrant dans la piste en biais. Les défauts de codage laissent le joint lui-même intact mais rendent la marque date ou lot pâle, floue ou doublée. Travailler compartiment par compartiment empêche l’opérateur de transformer un problème de température en remplacement de bande jamais nécessaire.
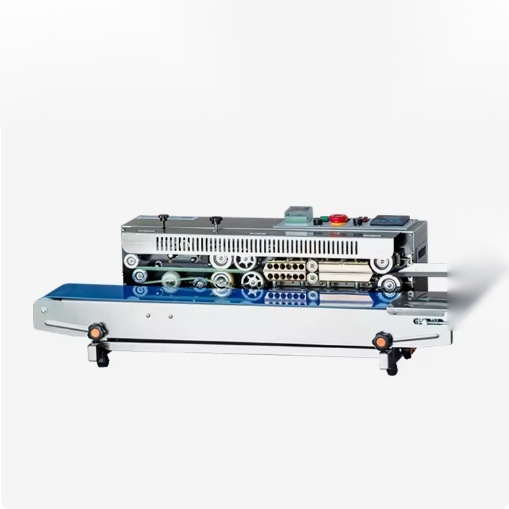
Tableau symptôme, cause et correction
Le tableau liste les défauts vus le plus souvent sur un poste de conditionnement, les causes probables classées de la plus simple à la plus profonde, et la correction à essayer. Suivez toujours la séquence consignation et refroidissement de la machine avant d’atteindre dans la zone de chauffe ou de rouleau ; les blocs chauds restent au-dessus de la température de brûlure plusieurs minutes après l’arrêt.
| Symptôme | Causes probables | Correction |
|---|---|---|
| Joint faible, qui pèle au centre | Température trop basse pour le film ; vitesse de bande trop rapide pour le temps de contact ; bande PTFE usée ou vitrée ; pression insuffisante entre bandes | Monter la consigne par paliers de 10–15 °C et tester ; baisser la vitesse pour allonger le temps de contact ; inspecter et remplacer la bande vitrée ; régler la tension de bande et les ressorts de pression |
| Joint gondolé le long du creux | Sachet entrant en biais ; guidage de bande décentré ; tension de bande inégale ; produit ou bord de film plié dans le joint | Droitifier les guides d’alimentation ; recentrer la bande sur le tendeur ; équilibrer la tension supérieure et inférieure ; dégager le produit de la ligne de joint et replier le bord du sachet |
| Joint ouvert ou délaminé après refroidissement | Temps de refroidissement insuffisant ; joint encore chaud à la manipulation ; structure du film hors plage de la machine | Ralentir la bande pour allonger le temps sur la piste de refroidissement ; laisser reposer les sachets avant cartonnage ; confirmer que le µm et la structure du stratifié correspondent à la nomination de la soudeuse |
| Joint brûlé, bruni ou plissé | Température trop haute ; bande calée sur un bloc chaud ; chute de film collée à la barre ; surface PTFE encrassée | Baisser la consigne ; vérifier que l’entraînement arrête la bande quand la machine est au ralenti ; nettoyer le bloc et le support de bande ; remplacer le PTFE vitré ou carbonisé |
| Un côté du joint froid ou non lié | Résistance de chauffe unique lâchée ; borne de résistance desserrée ; dérive du capteur de température d’un côté | Isoler l’alimentation, tester la continuité et les bornes de la résistance, remplacer la résistance défaillante, vérifier la lecture du capteur contre un thermomètre à contact |
| Joint décentré sur le bord du sachet | Guide d’alimentation désaligné ; largeur de sachet changée sans réglage des guides ; bande décalée latéralement | Régler les guides latéraux sur la largeur actuelle du sachet ; recentrer la bande ; vérifier les vis de blocage des guides après changement de format |
| Code de date pâle, flou ou doublé | Ruban de codage sec ou épuisé ; pression de tête d’impression faible ; molette de gaufrage usée ; vitesse de bande inadaptée à l’alimentation d’impression | Remplacer le ruban ou la cartouche d’encre ; régler la pression de ressort de tête ; inspecter la molette moletée pour chiffres usés ; faire correspondre l’alimentation d’impression à la vitesse de bande |
| La bande dérive vers un bord et frotte le cadre | Rouleau tendeur désaligné ; tension inégale ; roulement de rouleau raide ; bande coupée ou étirée inégalement | Régler l’alignement du tendeur et égaliser la tension ; dégager ou remplacer un roulement raide ; remplacer une bande étirée ou endommagée |
Défauts de température et contrôles de chauffe
La machine n’atteint pas la température de scellage
Quand l’affichage monte lentement ou cale bien sous la consigne de recette, vérifiez dans l’ordre : alimentation secteur arrivant à la machine, disjoncteur ou fusible du circuit de chauffe, continuité de la résistance, et capteur de température. Une paire de chauffe 0,7–0,9 kW doit amener les blocs du froid à température de travail en 3–5 minutes ; si le préchauffage prend 10 minutes ou plus, une résistance peut être ouverte ou tirant un courant partiel. Testez chaque résistance au multimètre pour la résistance par rapport à la nomination constructeur ; un circuit ouvert signifie que la résistance doit être remplacée. Des bornes de résistance desserrées se lisent comme une chaleur intermittente et doivent être resserrées après refroidissement. Un thermocouple ou capteur PT défaillant peut lire bas pendant que le bloc tourne chaud, ou lire haut pendant que le bloc reste froid ; vérifiez la température affichée contre un thermomètre à contact tenu sur le bloc loin du puits capteur.
La température dérive en cours de poste
Des joints qui démarrent bons et deviennent faibles ou brûlés au fil du poste remontent généralement à une dérive de commande plutôt qu’à un changement de film. Un régulateur PID maintient la consigne à environ ±5 °C quand il est réglé ; un cadran analogique dérive plus loin à mesure que l’air ambiant et la tension secteur changent. Vérifiez que la pointe du capteur se tient dans son puits sans bouger, que le câblage de chauffe n’est pas desserré, et que les ventilateurs de refroidissement tournent pour garder les composants de commande sous leur température nominale. Sur les machines soudant au-dessus de 220 °C, le support PTFE et le ruban se dégradent plus vite, ce qui change le transfert de chaleur vers le film même si la température de bloc reste stable. Gardez un journal de consigne, température ambiante et qualité de joint sur le poste ; une dérive qui suit le réchauffement de la pièce pointe vers le réglage capteur ou commande, pas le film.
Déclenchement de surtempérature ou risque de combustion lente
Si la coupure de surtempérature indépendante déclenche, la machine doit être tenue hors service jusqu’à cause trouvée : relais de commande défaillant collé en marche, panne de capteur, circulation d’air de refroidissement bloquée, ou chutes de film accumulées contre le bloc. Le résidu de film carbonisé sur la bande PTFE isole inégalement et peut atteindre la température de combustion lente. Dégagez le résidu après refroidissement, vérifiez les contacts du relais et le fonctionnement du ventilateur, et confirmez que la coupure de secours ne se réarme qu’après que les blocs sont tombés sous son seuil de déclenchement. Ne court-circuitez pas la coupure de surtempérature pour maintenir la production en marche ; cette protection existe pour arrêter l’emballement de chauffe avant tout endommagement de bande ou incendie.
Notes de remplacement résistance, relais et capteur
Quand une résistance est testée ouverte, remplacez-la par la même puissance et la même tension nominale ; une résistance sous-nominée tourne plus froide et cycle sans cesse, tandis qu’une sur-nominée pousse la température de bloc au-delà des limites PTFE et film. Débranchez l’alimentation à l’interrupteur d’isolement avant de retirer les bornes de résistance, étiquetez chaque fil avant de le desserrer, et serrez les bornes au couple spécifié par le manuel afin que la résistance de contact ne crée pas de chaleur à la cosse. Le relais de commande qui commute la chauffe s’use à chaque cycle ; des contacts qui se piquent ou collent apparaissent comme une chauffe qui reste allumée après atteinte de la consigne, ou une qui ne commute jamais. Un capteur défaillant lit généralement de façon erratique ou signale une température loin de la vérification au thermomètre à contact ; remplacez le capteur par une pièce adaptée, puis laissez la machine chauffer un cycle complet avant de faire confiance à la nouvelle lecture. Enregistrez les dates d’échange résistance et capteur dans le fichier machine afin que la durée de vie des résistances, 3–5 ans, puisse être suivie contre les heures de marche réelles.
Guidage de bande et remplacement des bandes PTFE
Les bandes PTFE/PFE supérieure et inférieure portent le sachet contre les blocs chauffants et refroidis. Les défauts de guidage apparaissent comme la bande qui rampe vers un côté du cadre, l’effilochage de bord, ou une arête de PTFE usé le long d’un rouleau. Commencez par le réglage du rouleau tendeur : la plupart des cadres portent une vis de guidage qui décale une extrémité de rouleau pour diriger la bande. Égalisez la tension gauche et droite après le guidage, car un côté trop tendu tire la bande hors centre. Vérifiez que les rouleaux tournent librement ; un roulement raide traîne d’un côté et promène la bande latéralement. Nettoyez les résidus de film et la poussière produit des extrémités de rouleau, car l’accumulation change le diamètre du rouleau de façon inégale.
La durée de vie des bandes va de 6 à 12 mois en service à un seul poste à 180–220 °C, tombant à 3–6 mois au-delà de 240 °C ou en marche à deux postes. Les signes qu’une bande doit être remplacée sont une surface vitrée ou brillante qui n’adhère plus, des coupures ou bords effilochés, des sections étirées qui ne tiennent plus la tension, et des écailles de PTFE qui tombent sur le joint. Garder un jeu de rechange supérieur et inférieur évite une ligne arrêtée qui attend le fret ; le remplacement prend 30–90 minutes une fois la machine isolée et refroidie. Après montage d’une bande neuve, faites-la tourner à vide 5–10 minutes pour stabiliser le guidage, puis soudez des sachets d’essai avant de revenir en production. La soudeuse thermique à bande sur pied et la soudeuse à bande verticale à codage à encre utilisent la même logique de guidage de bande sur leur orientation d’alimentation respective.
Problèmes de film et de manipulation des sachets
Tout défaut de joint n’est pas un défaut machine. La structure du film fixe la fenêtre de température : le polyéthylène soude vers 130–180 °C, le polypropylène et les stratifiés courants vers 160–230 °C, et les stratifiés feuille ou métallisés épais peuvent exiger l’extrémité haute de cette plage plus un temps de contact plus long. Une machine nominée pour film 60–100 µm peinera sur stock 120–200 µm, produisant des joints faibles au centre quelle que soit la hauteur à laquelle la température monte ; pousser la chauffe plus haut brûle alors les bords du film. Si un nouveau lot de film soude moins bien que le précédent, comparez les lectures de jauge d’épaisseur et la structure du stratifié avant de régler la machine.
Les défauts au niveau du sachet viennent de la façon dont les sacs entrent dans la piste. Un sachet debout à soufflet qui penche d’un côté soude un joint incliné ; un sachet plat au bord plié emprisonne un canal d’air qui s’ouvre en chemin de fuite. Le produit reposant sur la ligne de joint bloque la pression de bande et laisse une zone faible localisée. Les guides latéraux doivent être réglés sur la largeur du sachet sans compression, et les poids de remplissage lourds doivent être tassés loin du bord supérieur avant scellage. La charge statique par temps sec attire les chutes de film vers la bande et peut faire tenir le sachet de façon inégale ; une tresse de masse sur le cadre et le dépoussiérage régulier réduisent l’effet. Pour les sacs à valve de café, vérifiez que la valve se situe sous la ligne de joint afin de ne pas se trouver entre les bandes ; la fiche de la machine de scellage de sacs à café couvre cette orientation en détail.
Profils de défaut par produit et type de film
Les snacks secs, granules et poudres génèrent surtout des défauts d’alimentation et de propreté. La poussière de poudre se dépose sous la piste et sur les extrémités de rouleau, changeant le guidage et isolant la bande ; les renversements au poste de remplissage roulent dans la ligne de joint et laissent une zone faible où le produit bloque la pression. Gardez la zone hors alimentation propre, vérifiez que le produit repose sous le bord supérieur avant scellage, et aspirez la poussière de la piste à chaque poste. Les films fins OPP ou PE sous 60 µm soudent à température et pression plus basses ; une tension de bande trop forte ou une consigne élevée gondole ou brûle ces films avant que l’opérateur ne voie un joint faible. Si la même recette a fonctionné la semaine dernière sur un lot de film différent, comparez l’épaisseur jauge et l’orientation côté scellement avant de changer les réglages machine.
Les produits humides et huileux mettent la zone de refroidissement et la liaison du scellement à l’épreuve. Le résidu sur l’extérieur du sachet près de la ligne de joint empêche les couches de souder, et l’humidité se vaporise au bloc, laissant des micro-trous dans le joint. Ces passes exigent un essuyage propre du bord de joint avant la piste, une piste de refroidissement assez longue pour fixer le joint avant manipulation, et une vérification que la couche de scellement du film est nominée pour le contenu gras. Le condensat huileux sur le cadre accélère aussi la dégradation des bandes, donc la fréquence de nettoyage monte avec la teneur en graisse du produit. Les stratifiés feuille ou métallisés épais, courants pour le café et les snacks à longue durée de conservation, évacuent la chaleur plus vite et exigent la partie haute de la fenêtre de température plus une vitesse de bande plus lente ; une machine dimensionnée pour film fin ne fera que courir après des joints faibles sans atteindre une recette stable.
Les sacs à valve et sachets purgés de gaz ajoutent deux contrôles qui leur sont propres. La valve sens unique doit se situer sous la ligne de joint ; si elle passe entre les bandes, elle bloque la pression et crée un canal le long du joint. Sur une soudeuse purgée, confirmez que le gaz de purge coule avant que le sachet n’atteigne la chauffe et que le joint se forme après établissement de l’espace de tête ; un joint faible sur un sac purgé peut remonter à une turbulence de gaz écartant le film au bloc plutôt qu’à une basse température de chauffe. Le débit de purge et le calendrier de débit pour la construction à purge de gaz sont couverts dans la fiche produit de la soudeuse à bande à purge d’azote. L’emballage en chambre sous vide est une famille de machine différente ; là où un sachet exige un espace de tête évacué plutôt qu’un joint de surface, la soudeuse de chambre, pas la soudeuse à bande, est l’équipement correct.
Défauts de codage de date et de molette de gaufrage
La station de codage se situe après la zone de refroidissement, donc une mauvaise marque de date laisse le joint lui-même intact. Sur une molette de gaufrage, les chiffres s’impriment dans le film par pression ; des marques pâles signifient une pression de ressort faible, une molette moletée usée, ou une vitesse de bande qui emmène le sachet plus vite que l’empreinte de la molette ne peut se former. Sur le codage à encre solide ou ruban, une impression fanée pointe vers un ruban épuisé, une alimentation d’encre sèche ou une pression de tête faible ; une impression doublée ou décalée pointe vers l’alimentation d’impression qui ne correspond pas à la vitesse de bande ou une fixation de tête desserrée. Nettoyez la tête d’impression selon l’intervalle indiqué par le fournisseur, remplacez le ruban ou la cartouche quand la marque s’éclaircit, et inspectez la molette de gaufrage pour chiffres usés après plusieurs centaines de milliers d’impressions. Les pièces de codage sont bon marché par rapport à un lot rejeté, donc elles doivent figurer sur étagère aux côtés des bandes et du ruban.
Changement de format entre types de sacs
Un changement de format structuré garde les premiers rebuts faibles quand on change de largeur de sachet, de structure de film ou de produit de remplissage. Courez les étapes dans l’ordre, et enregistrez les valeurs de recette afin que le prochain changement de retour vers le sac précédent ne reparte pas au hasard.
- Arrêtez la production, dégagez la piste, isolez l’alimentation et laissez les blocs refroidir avant tout réglage de guide ou de bande.
- Enregistrez l’ancienne recette : structure et µm du film, L/L du sachet en mm, consigne de température, vitesse de bande m/min, largeur de joint, hauteur de bande et réglage de codage.
- Réglez les guides latéraux et la hauteur de bande sur les nouvelles dimensions du sachet ; confirmez que le sachet passe droit sans pencher.
- Saisissez la fenêtre de température du nouveau film et démarrez au point milieu ; réglez la vitesse de bande pour le temps de contact exigé par le film le plus épais.
- Montez la configuration de codage correcte pour le nouveau sac et chargez la marque date ou lot courante.
- Courez 10–30 sachets d’essai à vide ou avec produit factice ; inspectez largeur de joint, brillant et liaison des bords, puis testez au pelage trois joints à la cible 4–6 N/15 mm.
- Ajustez la température par paliers de 10–15 °C ou la vitesse par paliers de 1–2 m/min jusqu’à ce que les joints d’essai tiennent ; enregistrez la recette retenue.
- Approuvez le premier sachet de production, puis surveillez les 50–100 premiers sachets pour dérive avant de quitter le poste sans surveillance.
Les chutes de changement de format sont les plus élevées dans les 10–30 premiers joints ; les sites expérimentés budgètent 0,5–2 % des sachets en chute de mise en route. Deux formats de sac qui partagent un cadre mais diffèrent d’orientation exigent que la machine bascule entre alimentation horizontale et verticale ; la soudeuse à bande sur pied 2-en-1 traite les deux sur un cadre, et la soudeuse à bande horizontale à impression à encre et la soudeuse à bande verticale à codage à encre montrent les deux orientations dédiées. Garder une fiche recette imprimée à chaque poste réduit le temps de changement de format et les erreurs répétées.
Calendrier de maintenance préventive
Le travail préventif abaisse le taux de défauts ci-dessus. Le calendrier ci-dessous correspond à un poste de conditionnement alimentaire ou snacks à un seul poste ; doublez la fréquence d’inspection des consommables en marche à deux ou trois postes, et raccourcissez les intervalles là où la température de scellage reste au-dessus de 220 °C.
| Intervalle | Tâches | Pièce d’usure vérifiée |
|---|---|---|
| Chaque poste (quotidien) | Dégager chutes de film et poussière sous la piste ; inspecter la qualité du joint sur sachets en marche ; vérifier le guidage de bande et l’état de surface ; confirmer que l’arrêt d’urgence coupe chauffe et bande ; vérifier la lisibilité du codage | Surface de bande PTFE, marque gaufre/impression |
| Hebdomadaire | Essuyer le carter de chauffe et les extrémités de rouleau ; vérifier les vis de blocage des guides et la tension de bande ; tester l’arrêt au ralenti : la bande s’arrête quand l’alimentation cesse ; nettoyer la tête de codage et inspecter le ruban | Tension de bande, guides, fournitures de codage |
| Mensuel | Vérifier la température de bloc contre un thermomètre à contact ; tester la séquence de réarmement verrouillage et arrêt d’urgence ; inspecter câblage et bornes de résistance ; lubrifier les roulements selon le manuel ; vérifier la liaison de terre | Résistances de chauffe, capteur, interrupteurs, roulements |
| Tous les 6 mois | Remplacer le ruban de scellage PTFE ; inspecter rouleaux et roulements pour raideur ; vérifier la chaîne ou courroie d’entraînement ; inspecter les bandes PTFE pour vitrage et étirement ; revoir le stock de pièces de rechange | Ruban de scellage, rouleaux, entraînement, bandes |
| Annuel | Réviser résistances de chauffe et capteur de température ; remplacer les bandes vieillies si proches de la limite d’usure ; inspecter cadre, protections et fixations ; vérifier le coffret de commande et l’isolation des câbles ; enregistrer les résultats dans le fichier machine | Résistances, capteur, bandes, protections, câbles |
Durée de vie d’usure attendue en service à un seul poste : bandes PTFE 6–12 mois, ruban de scellage environ mensuel, résistances de chauffe 3–5 ans, molette de gaufrage plusieurs centaines de milliers d’impressions, ruban de codage ou alimentation d’encre selon la consommation d’emballage, et moteur d’entraînement 40–90 W nominé pour service continu avec révision des roulements à l’intervalle annuel. Une machine qui tient sa recette et sa qualité de joint sur ces intervalles montre une usure normale ; une qui exige un remplacement de bande ou de résistance bien avant ces limites pointe généralement vers une marche en surtempérature, des bandes mal guidées ou un nettoyage manqué, et la cause doit être enregistrée plutôt que la simple pièce échangée.
Pièces de rechange à garder sur étagère
- Un jeu de rechange de bandes PTFE supérieure et inférieure dimensionné à la largeur du cadre.
- Rouleaux de ruban de scellage PTFE pour les barres de chauffe ou le support de bande.
- Une résistance de chauffe de rechange de la bonne nomination, plus les fusibles des circuits de chauffe et de commande.
- Capteur de température correspondant au type de contrôleur.
- Molette de gaufrage moletée et ruban ou cartouche d’encre pour l’option de codage installée.
- Roulements de tendeur et d’entraînement qui montrent la raideur en premier sur une bande suivie.
Gardez les rechanges étiquetés avec le modèle machine et le numéro de pièce, et notez le délai pour tout ce que le fournisseur ne stocke pas localement. Une attente de bande ou résistance mesurée en semaines sur un poste de joint critique transforme un petit défaut en retard d’expédition ; les fiches de la soudeuse en continu à bande automatique et de la soudeuse à bande professionnelle SF150LD identifient les pièces d’usure standard pour ces constructions.
Quand réparer en interne et quand appeler le service
Les opérateurs et un responsable maintenance formé peuvent traiter les changements de recette, le réglage des guides et du guidage, le remplacement de bande et de ruban, les changements de ruban, l’échange capteur et résistance, et le nettoyage courant quand les étapes de consignation et de refroidissement sont suivies. Appelez le fournisseur ou un ingénieur service pour les défauts de carte de commande, la panne moteur ou réducteur, la refonte du circuit de verrouillage, les reprises de résistance répétées qui pointent vers un défaut de câblage ou de relais, et toute machine qui ne tient pas la température après test propre des capteurs et résistances. Décrivez le symptôme avec les valeurs enregistrées : µm et structure du film, consigne, vitesse, quels sachets échouent, et ce qui a déjà été vérifié. Ce court relevé laisse le service isoler si le défaut est chaleur, pression, entraînement ou codage sans seconde visite sur site.
Garder un journal de défauts et de recettes
Un court journal de marche par machine transforme les réparations ponctuelles en relevé de motifs. Chaque entrée note la date, le sachet et le film, le symptôme rapporté, la consigne et la vitesse enregistrées, le réglage ou la pièce remplacé, et la qualité du joint après correction. Sur quelques mois, le journal montre si un lot de film particulier exige systématiquement une température plus haute, si les bandes d’un poste s’usent plus vite que celles des autres, et quels défauts reviennent avant une révision programmée. Les fiches recette pour chaque format de sac tirent du même journal, si bien qu’un changement de format ne dépend pas de l’opérateur qui a réglé la machine en premier. Le journal donne aussi à l’ingénieur service un historique quand un défaut revient et que les contrôles internes ne le résolvent pas, et il alimente la revue annuelle du stock de pièces de rechange et des intervalles d’usure.
Références complémentaires du cluster
Le dépannage se situe aux côtés de la sélection, de la mécanique, de la conformité et du coût dans ce cluster. La comparaison soudeuse à bande versus soudeuse par impulsion explique quand le scellage à mouvement continu est le bon ajustement face au scellage manuel à mâchoire ; le profondeur technique détaille blocs chauffants, bandes PTFE, zone de refroidissement et codage de date avec les chiffres de température et de vitesse ; la présentation de la soudeuse à bande à purge de gaz couvre les contrôles du collecteur de purge pour l’emballage à gaz inerte ; la ventilation TCO cote l’usure des consommables, l’électricité et la main-d’œuvre sur la durée de service de la machine ; et l’article sécurité et conformité CE fixe les règles de protection, d’arrêt d’urgence et de consignation qui s’appliquent avant tout travail de service.
SunAura fournit la gamme des soudeuses en continu à bande en constructions horizontale, verticale, 2-en-1 et à purge de gaz, avec bandes, rubans, résistances et pièces de codage listées à côté de chaque modèle. Les acheteurs peuvent consulter la gamme de produits soudeuses à bande, vérifier la vue d’ensemble certifications et brevets, lire les notes machines récentes dans la section actualités, ou envoyer les détails du défaut, la spécification film et les dimensions du sachet via la page contact pour un soutien dépannage et l’identification des pièces de rechange. La page à propos décrit l’atelier et le soutien export derrière l’approvisionnement machine.
