Deux façons de fermer un sachet : le thermoscellage à mouvement continu par bande contre le scellage manuel à mâchoire par impulsion
Un sac ou sachet préformé quitte la remplisseuse avec sa soudure supérieure ouverte. Deux familles de machines referment ce joint sur les planches de production réelles. Une soudeuse par impulsion serre le sac rempli entre deux mâchoires chauffantes, fait passer un court courant dans un fil nichrome pour faire fondre la couche de scellement interne, maintient la mâchoire fermée le temps que le film refroidisse et se fixe, puis s’ouvre pour le sac suivant. Une soudeuse en continu à bande entraîne le sac entre deux bandes transporteuses revêtues de PTFE, le fait passer devant une paire de blocs chauffants maintenus à température réglée, puis à travers des blocs de refroidissement et une molette de gaufrage ou de codage de date, et évacue un sachet scellé sans aucune ouverture ni fermeture de mâchoire. Les deux machines produisent un joint thermosoudé, mais le cycle de travail, la charge de travail de l’opérateur, la régularité du joint au cours d’un poste, les matériaux de sac qu’elles tolèrent et le coût sur cinq ans se situent à des niveaux différents.
Cette comparaison part du joint soudé vers l’extérieur : comment chaque machine fait fondre et fixe le film, quelle cadence chacune tient sur un poste réel, quels films de sac et formats de sachet chacune accepte, dans quelle mesure le joint dépend de l’opérateur, où passe l’argent sur cinq ans, et quel profil d’usine convient à quelle machine. Elle ne classe pas une famille comme universellement supérieure. Une soudeuse par impulsion sur paillasse à 150–300 $ peut être l’achat raisonnable pour un atelier qui soude 80 sacs par jour ; une soudeuse à bande tournant à 0–12 m/min peut être un capital gaspillé sur le même sol si la ligne ne remplit jamais deux sacs par minute. La décision dépend du volume de sacs, de la structure du film, des exigences de régularité du joint, de la main-d’œuvre disponible et du référentiel d’audit que l’emballage scellé doit satisfaire.
Les chiffres cités ici sont les gammes standard observées sur la gamme de soudeuses à bande SunAura et sur les soudeuses par impulsion de paillasse courantes : vitesse de bande de 0–12 m/min, largeur de joint de 8–12 mm, cadran de température de travail 0–300 °C avec le scellage généralement réglé à 120–200 °C, films de sachets stratifiés 60–120 µm et PE monocouche jusqu’à environ 200 µm sur cadres adaptés, puissance de chauffe 0,6–1,0 kW, moteur d’entraînement 60–120 W, préchauffage 3–8 minutes. Les soudeuses par impulsion font travailler un fil de 300–800 W à la demande, largeur de joint 3–10 mm, temps de chauffe 0,5–3 s et temps de refroidissement 1–4 s par cycle de mâchoire. Tout chiffre de brochure doit être vérifié sur votre propre sachet et sur votre propre cadence soutenue lors d’un essai de réception en usine.
Comment chaque machine forme le joint
Soudeuse à mâchoire par impulsion. L’opérateur pose le sachet rempli sur la mâchoire inférieure, aligne le joint et appuie sur la poignée ou actionne une pédale. Une bande de tissu revêtu de PTFE recouvre le fil nichrome. Un minuteur ferme le circuit pendant le temps de chauffe, le courant chauffe le fil, et les couches de scellement interne des deux faces du film fondent au contact de la bande chaude. La mâchoire reste fermée pendant un minuteur de refroidissement, le film se fixe sous pression, puis elle relâche. Il n’y a pas de chaleur de veille : le fil ne chauffe que pendant le temps de chauffe, et la machine reste froide entre deux sacs. La largeur du joint égale la largeur de la bande PTFE, généralement 3 mm sur un modèle de paillasse et 8–10 mm sur une unité bi-mâchoire plus large. Le joint est une soudure unique de type point sur la longueur de la mâchoire, sans texture en relief sauf si une molette de gaufrage séparée est montée.
Soudeuse en continu à bande. Deux bandes PTFE/PFE entraînent le joint du sachet dans la machine en ligne droite. Les blocs chauffants pressent les deux brins de bande l’un contre l’autre sur une longueur de contact fixe, faisant fondre la couche de scellement pendant que le sac avance. Un thermocouple et un thermostat maintiennent la température des blocs à environ ±5–10 °C de la consigne tout au long du poste. En arrière de la chauffe, des blocs de refroidissement ou une section de bande refroidie refroidissent le joint encore mou sous pression afin qu’il se fixe avant que le sachet ne quitte la machine. Une molette de gaufrage moletée presse ensuite une texture et souvent un code de lot ou de date dans le joint ; les versions à codage à encre impriment la date après refroidissement. Le joint se forme en continu le long du joint mobile, et sa largeur est déterminée par le contact bloc et bande, couramment 10 mm.
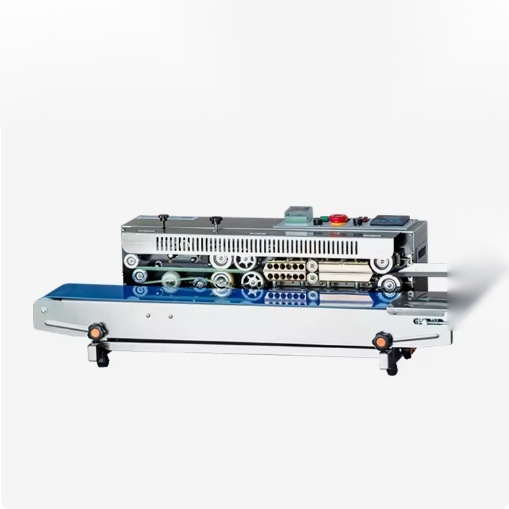
La différence physique derrière le joint tient au temps de contact et à la pression. Une soudeuse par impulsion applique chaleur et pression pendant un cycle démarrage-arrêt minuté sur un sac immobile ; l’opérateur contrôle la position du sac et le minuteur contrôle la chaleur, mais la pression vient de la poignée ou de la pédale et peut varier selon la main. Une soudeuse à bande applique chaleur et pression sur une longueur de contact pendant que le sac avance ; la température des blocs, le guidage de bande et la pression des ressorts sont réglés une fois et se répètent sur chaque sachet qui passe. Cette répétabilité est le compromis central entre les deux familles, et elle compte surtout sur les films stratifiés où une erreur de temps de contact de 0,5 s ou une variation de température de 20 °C change si le joint s’ouvre au pelage ou brûle à travers.
Cadence : temps de cycle, sacs par minute et charge de travail de l’opérateur
Une soudeuse par impulsion soude un sachet par cycle de mâchoire. Un cycle typique dure 3–8 secondes au total : temps de chauffe 0,5–3 s, temps de refroidissement 1–4 s, plus le temps de l’opérateur pour placer le sac, aligner le joint et retirer le sachet scellé. La production soutenue par une seule main se situe à 6–15 sacs/min, l’extrémité basse pour les sachets grands ou lourds que l’opérateur doit tenir en place. Deux opérateurs peuvent faire tourner deux machines en parallèle, mais chaque machine porte encore une personne. La machine elle-même n’a pas de convoyeur mobile, donc le plafond de cadence est fixé par la pose manuelle et le cycle de mâchoire plutôt que par la vitesse de bande.
La production d’une soudeuse à bande suit la vitesse de bande et la longueur du sachet. À une vitesse de bande de 0–12 m/min, un pas de sachet de 100 mm laisse la place à environ 100–120 sacs/min sur une alimentation propre ; un pas de 300 mm fait descendre la même machine à environ 35–45 sacs/min. Les cadences soutenues réelles tournent à 70–80 % du chiffre de brochure une fois comptés le réapprovisionnement, les plis de film, les mauvaises entrées et les courts arrêts, donc prévoyez 20–90 sacs/min selon le format. L’opérateur alimente encore les sacs un par un à l’entrée, mais la machine serre, chauffe, refroidit et évacue sans attendre un cycle de mâchoire ; une personne peut alimenter à l’entrée pendant qu’une autre conditionne les sachets finis à la sortie, ou l’entrée peut être raccordée à un convoyeur de remplissage.
Le point où la comparaison de main-d’œuvre s’inverse tient à la structure des postes. En dessous de 200 sacs scellés par jour, l’opérateur de la machine à impulsion partage son temps entre remplissage, étiquetage et conditionnement, et la machine bon marché reste rationnelle. Au-delà d’environ 400–500 sacs par jour, le cycle manuel devient un poste à plein temps : la personne passe le poste à placer et aligner les sachets, et une soudeuse à bande supprime cette répétition tandis que le même opérateur passe à l’alimentation et au contrôle. Pour un conditionnement alimentaire à deux ou trois postes, l’économie de main-d’œuvre de la machine à bande se répète à chaque poste ; le faible prix d’achat de la machine à impulsion, lui, ne se répète pas.
| Critère | Soudeuse à mâchoire par impulsion | Soudeuse en continu à bande |
|---|---|---|
| Mouvement de scellage | La mâchoire serre un sac immobile ; temps de chauffe et de refroidissement par cycle | Deux bandes PTFE mobiles entraînent le sac devant les blocs chauffants et refroidis |
| Cadence typique | 6–15 sacs/min par opérateur, un sac par cycle de mâchoire | 20–120 sacs/min selon le pas de sachet ; bande 0–12 m/min |
| Largeur de joint | 3–10 mm, fixée par la bande PTFE sur la mâchoire | 8–12 mm, couramment 10 mm, fixée par le contact bloc et bande |
| Apport de chaleur | Fil nichrome à la demande, 300–800 W, pas de chaleur de veille | Blocs chauffants maintenus à la consigne, chauffe 0,6–1,0 kW, préchauffage 3–8 min |
| Gamme de films | PE/PP monocouche 30–100 µm ; stratifiés simples avec temps de contact maîtrisé | Sachets stratifiés 60–120 µm ; PE jusqu’à environ 200 µm sur cadres adaptés |
| Source de pression | Poignée ou pédale ; la pression varie selon la main et l’usure | Contact de bande à ressorts ; réglé une fois, répété sur chaque sachet |
| Refroidissement | Mâchoire fermée pendant le minuteur de refroidissement avant relâche | Blocs de refroidissement ou section de bande refroidie après la chauffe |
| Codage de date | Molette de gaufrage séparée en option ; pas de station d’encre sur la plupart des unités de paillasse | Molette de gaufrage en standard ; version à codage à encre pour lot ou date |
| Rôle de l’opérateur | Placer, aligner, presser, retirer ; cycle dépendant de la main | Alimenter à l’entrée ; la machine assure joint, refroidissement et évacuation |
| Bande de prix (USD) | 50–400 $ paillasse ; 400–1 200 $ bi-mâchoire à pédale | 1 200–2 800 $ entrée de gamme ; 2 800–6 500 $ pied professionnel ; 6 500–12 000 $ et plus version à purge de gaz ou verticale |
| Limite principale | Cadence et régularité liées à l’opérateur ; usure de mâchoire et pression inégale | Préchauffage, bande et consommables PTFE ; encombrement machine plus large |
Compatibilité matériau du sac et film
La structure du film décide quelle machine peut tenir un joint du tout. Les sacs en polyéthylène monocouche, 30–100 µm, se soudent sur l’une ou l’autre famille : la mâchoire par impulsion fait fondre la face PE en un court temps de contact, et le bloc de la soudeuse à bande la fait fondre le long du joint mobile. Le polypropylène et le polypropylène orienté exigent une température de consigne plus élevée et un cycle de refroidissement plus serré ; la température de bloc maintenue de la soudeuse à bande est plus facile à régler sur tout un poste, tandis qu’un minuteur par impulsion dérive moins par cycle mais ne donne à l’opérateur aucune référence maintenue à retrouver entre deux sacs.
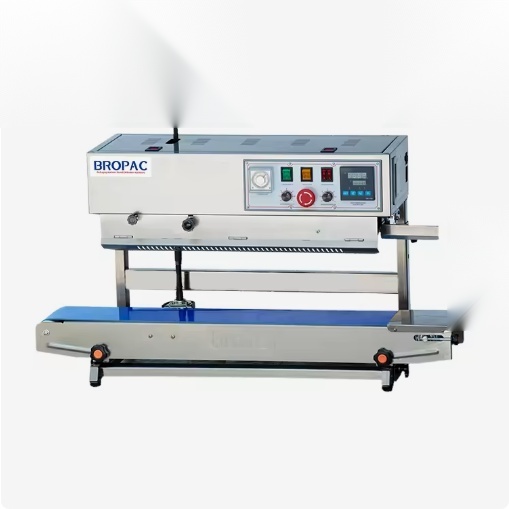
Les sachets stratifiés — PET/PE, PET/AL/PE, OPP/PE, kraft/PE pour café et snacks — sont là où les deux familles se séparent le plus clairement. Un joint stratifié doit faire fondre le scellement PE ou PP interne sans rétrécir la couche PET ou imprimée, et il exige une pression régulière sur un joint de 8–10 mm afin que chaque ligne de pelage adhère. Une soudeuse par impulsion peut souder des stratifiés quand la bande de mâchoire est propre, le film plat et le temps de contact adapté, mais les plis de joint, la variation d’épaisseur du sachet et un tissu PTFE usé apparaissent sous forme de coins faibles ou d’adhérences par taches. Une soudeuse à bande fait passer le stratifié sur une longueur de contact fixe avec pression à ressorts sur les deux bandes ; le contact plus long et la pression régulière conviennent au stock stratifié 60–120 µm, ce qui explique pourquoi les lignes de snacks, fruits secs et café spécifient le scellage par bande plutôt que par mâchoire.
Le format et le poids du sachet comptent autant que le film. Les soudeuses à bande horizontales acceptent des largeurs de sachet jusqu’à environ 400–500 mm et des épaisseurs de sachet de 5–350 mm ; les sacs lourds ou gonflés qui tiennent debout vont sur un cadre vertical qui soutient le sac par le dessous. La longueur de mâchoire par impulsion fixe la largeur maximale de joint, couramment 200–600 mm sur les unités de paillasse et à pédale, et le sac pend à la mâchoire pendant le refroidissement, donc un remplissage liquide ou lourd peut tirer le joint ouvert avant que le film ne se fixe. Si votre produit goutte, retient du liquide, pèse plus d’environ 1 kg ou gonfle au-delà de la gorge de bande, examinez l’option soudeuse à bande verticale plutôt que de forcer un modèle horizontal ou de paillasse.
Régularité du joint et dépendance à l’opérateur
Un bon joint thermosoudé sur un stratifié montre une bande uniforme de 8–10 mm, sans plis, sans canaux ouverts aux coins, et une force de pelage d’environ 4–6 N/15 mm sur une éprouvette testée. Sur une machine par impulsion, ce résultat dépend de l’opérateur à chaque cycle : joint centré sur la bande, sac plat contre la mâchoire, pression de poignée régulière, minuteur encore adapté au film, tissu PTFE non vitrifié ni déchiré. Un opérateur fatigué en fin de poste décale le sachet de quelques millimètres ; le joint du coin rate. Le tissu de mâchoire vieillit de façon inégale là où le fil appuie le plus fort, et la pression sur une longue mâchoire peut chuter aux extrémités.
Sur une soudeuse à bande, les variables sont réglées à la mise en route : température des blocs, vitesse de bande, guidage de bande, pression des ressorts, profondeur de gaufrage. Chaque sachet qui entre dans la gorge voit la même température et la même pression de contact sur la même longueur de contact. La variation jour après jour vient de l’usure de bande, du vitrage PTFE, du changement d’épaisseur de film et du déréglage des guides plutôt que de la pression manuelle. Cela ne rend pas le joint automatique en qualité : un réglage de température erroné brûle le film sur chaque sachet, et une alimentation gondolée gondole encore le joint. La différence, c’est que la machine répète une condition réglée, tandis que la machine par impulsion redécide de la condition à chaque sac.
Pour une production soumise à audit — alimentation, fruits secs, café, alimentation animale, emballages d’exportation où un joint faible signifie une palette retournée — un processus de scellage enregistré et reproductible pèse lourd. Les soudeuses à bande enregistrent température et vitesse sur le panneau de commande, et la gaufre ou le code encre marque chaque sachet avec lot et date. Les lignes par impulsion peuvent enregistrer le réglage du minuteur, mais la pression et la position par cycle ne sont pas instrumentées, ce que constatent les acheteurs lorsque des défauts de joint apparaissent sur le terrain. Si votre système qualité exige un paramètre de scellage documenté par spécification de film, la famille à bande est le choix le plus facile pour écrire cette procédure.
Position de coût : achat, consommables, électricité et main-d’œuvre
Le prix d’achat est la ligne visible. Les soudeuses par impulsion de paillasse vont de 50 à 300 $ pour une unité à main avec mâchoire de 200–400 mm, de 300 à 1 200 $ pour une unité à pédale ou bi-mâchoire à bande plus large et ventilateur de refroidissement. Les soudeuses en continu à bande démarrent environ à 1 200–2 800 $ pour un modèle horizontal compact de paillasse ou pied d’entrée de gamme, 2 800–6 500 $ pour un modèle sur pied professionnel avec commandes de vitesse et température, codage et guides réglables, et 6 500–12 000 $ ou plus pour un cadre à purge d’azote ou un cadre vertical pour sacs lourds. Le fret, l’installation et le raccordement à la remplisseuse ou au convoyeur s’ajoutent à la machine que vous choisissez.
Les consommables évoluent en sens opposé. La bande de tissu PTFE et le fil nichrome de la machine par impulsion sont bon marché et remplacés en quelques minutes ; il n’y a pas de bande à guider ni de chauffe à maintenir chaude entre les postes. La soudeuse à bande use deux bandes PTFE, un jeu de blocs chauffants, une molette de gaufrage et des pièces d’entraînement ; une bande dure 6–12 mois en usage alimentaire film normal, moins longtemps en environnement poussiéreux, huileux ou fortement imprimé, et le remplacement suppose de passer la bande dans les guides puis de la retendre et recentrer. Les blocs chauffants et la molette de gaufrage tiennent 2–3 ans avant remplacement. La ventilation détaillée de la dépense sur cinq ans — machine, consommables, électricité, main-d’œuvre et maintenance — est détaillée dans la ventilation du coût et du coût total de possession de la soudeuse à bande, à lire avant de signer l’un ou l’autre devis.
L’électricité est une ligne plus petite mais réelle. Une soudeuse par impulsion ne tire 300–800 W que pendant le temps de contact ; l’appel de veille est proche de zéro. Une soudeuse à bande maintient 0,6–1,0 kW de chauffe tout au long du poste après un préchauffage de 3–8 minutes, plus 60–120 W pour le moteur d’entraînement et un petit ventilateur de refroidissement. La chaleur de veille entre les courtes passes doit être vérifiée : certains cadres coupent la chauffe en veille, d’autres maintiennent la température et consomment pendant que la ligne fait une pause. La main-d’œuvre inverse la comparaison : la machine par impulsion exige une personne par machine à chaque cycle ; la machine à bande alimente une seule entrée pour un nombre de sacs plus élevé par heure-personne. Le point d’équilibre entre les deux se situe en général là où la main-d’œuvre économisée par la machine à bande sur un ou deux postes par jour rembourse la différence d’achat et de consommables en 12–24 mois ; en dessous de ce volume, la machine par impulsion garde la dépense de trésorerie faible.
Encombrement, environnement et protections
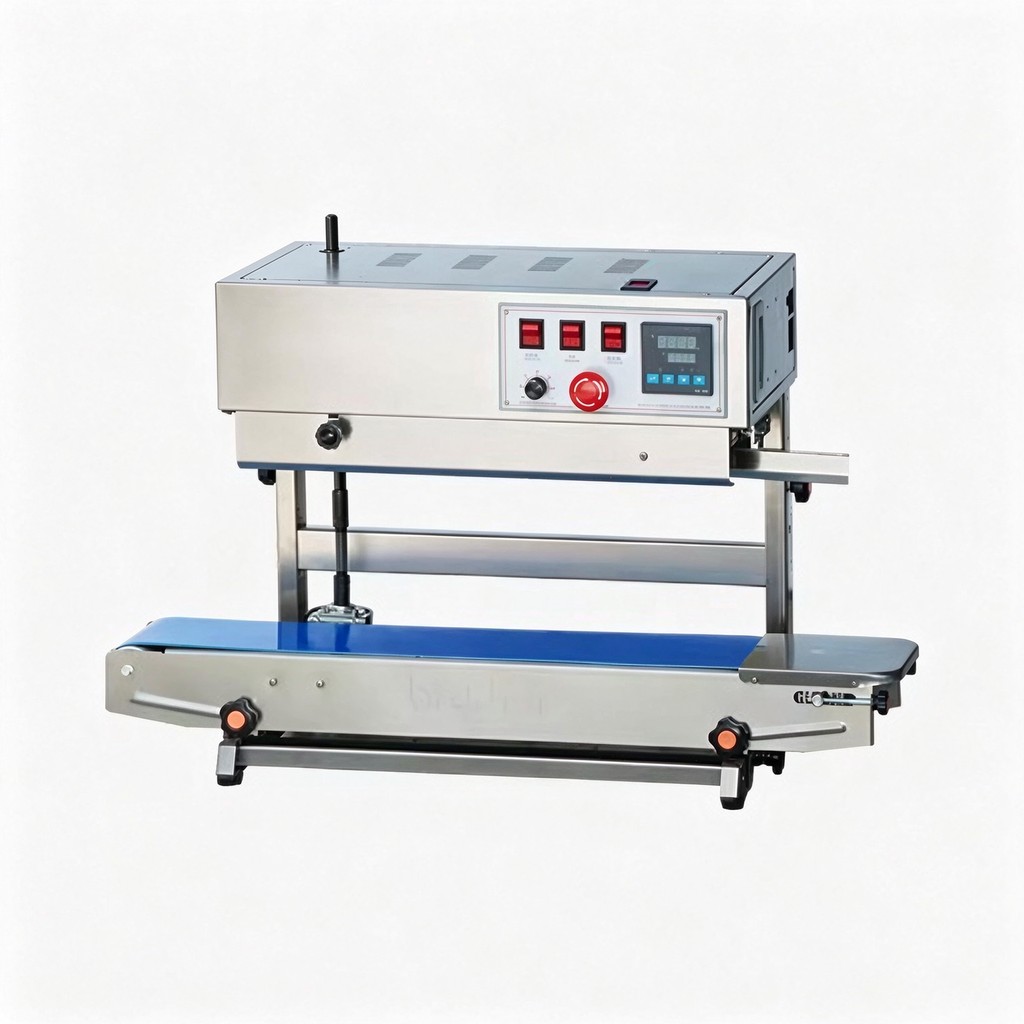
Une soudeuse par impulsion de paillasse se pose sur une table et ne nécessite pas de sol dédié ; elle fonctionne sur une prise murale standard et travaille dans une pièce sèche, un banc de conditionnement d’entrepôt ou un petit atelier. Une soudeuse à bande demande une position au sol ou sur pied, un dégagement de bande à l’entrée et à la sortie pour le passage des sachets, et assez de profondeur pour le convoyage à travers chauffe, refroidisseur et molette de codage. Les cadres horizontaux prennent environ 600–900 mm de longueur de bande plus la profondeur du pied ; les cadres verticaux sont plus hauts et soutiennent les sacs lourds sous la gorge.
La sensibilité à l’environnement diffère en nature. Les machines par impulsion tolèrent les pièces froides et poussiéreuses tant que l’électrique reste au sec ; il n’y a pas de surface continûment chaude à protéger entre les cycles. Les soudeuses à bande portent des blocs chauds le long du parcours de bande, donc les protections d’entrée et de sortie, les capots de bande et l’arrêt d’urgence font partie de l’installation sûre ; les pièces alimentaires exigent aussi des finitions inox ou lavables aux endroits de contact produit et de renversement. Le risque de brûlure par bloc chaud, les protections, les verrouillages et les points de conformité CE sont couverts dans le guide sécurité des soudeuses à bande et conformité CE. Dans les pièces poussiéreuses, les peluches de film et la poussière produit vitrifient les bandes PTFE et gênent le refroidissement ; dans les pièces humides, l’indice de protection du coffret électrique et le matériau de bande doivent être spécifiés dès la commande.
Cadre de décision : choisissez dans cet ordre
- Comptez la cadence soutenue : sacs les plus petits et les plus grands par minute sur un poste normal, et le nombre de postes que la ligne fait tourner. En dessous d’environ 400–500 sacs par jour, une unité par impulsion ou à main tient généralement le coup ; au-delà, la production par personne et le joint régulier de la machine à bande commencent à se rentabiliser.
- Listez tous les films que la ligne soude : PE/PP monocouche, OPP, PET/PE, PET/AL/PE, kraft/PE. Notez l’épaisseur en µm et le matériau de scellement. Les stratifiés au-delà de 60 µm et les films imprimés ou métallisés orientent vers le scellage par bande ; les sacs PE simples restent acceptables en impulsion.
- Notez les dimensions du sachet et le poids de remplissage : largeur, profondeur de soufflet, si le sac tient debout, remplissage liquide ou fluide, et poids par sac. Les sacs lourds ou gonflés exigent un cadre vertical ; les petits sachets plats conviennent à une paillasse ou un pied horizontaux.
- Vérifiez le standard de joint : cible de force de pelage, marquage lot ou date, documentation d’audit, déclarations contact alimentaire, indice de lavage ou de poussière. La reproductibilité documentée et le codage favorisent la famille à bande.
- Évaluez la position sur cinq ans, pas l’autocollant prix : machine, consommables et pièces d’usure, puissance de chauffe, main-d’œuvre par poste, temps de changement de format et durée de vie attendue des bandes. Lisez la ventilation TCO avant de comparer les devis.
- Faîtes correspondre l’amont et l’aval : hauteur de sortie de la remplisseuse, convoyeur d’alimentation, stockage après scellage, postes d’étiquetage et de conditionnement. Une soudeuse qui ne peut pas s’aligner sur l’entrée de la remplisseuse crée le même goulot qu’un cycle lent.
- Envoyez des échantillons de sachets au fournisseur pour un essai de scellage. Demandez une éprouvette de pelage et une coupe transversale du joint sur votre propre film, réalisée à la vitesse et à la température proposées, plutôt que de vous fier à un sac de démonstration.
Profils d’usine et correspondance habituelle
Atelier, petite série et conditionnement à faible volume. Quelques centaines de sacs par jour, stock PE ou PP simple, formats mixtes, main-d’œuvre partagée. Une soudeuse par impulsion de paillasse ou à pédale à 150–1 200 $ correspond au volume : pas de préchauffage, pas de consommables de bande, se déplace entre les tables. La qualité du joint est acceptable quand l’opérateur a le temps d’aligner chaque sac et de vérifier le joint.
Conditionnement alimentaire, snacks et fruits secs sur un seul poste. Sachets stratifiés 60–120 µm, cible 20–60 sacs/min, date de lot sur chaque emballage. Une soudeuse à bande horizontale sur pied convient : température de bloc maintenue, zone de refroidissement, gaufrage ou codage à encre, un opérateur à l’alimentation. La soudeuse thermique à bande sur pied et la soudeuse à bande horizontale avec impression à encre couvrent cette gamme ; la machine de scellage de sacs à café est cadrée spécifiquement pour les sachets à valve et kraft de café.
Conditionnement à grand volume à deux ou trois postes. Format de sachet stable, 60–120 sacs/min, palettes empilées, fret d’exportation. Un cadre à bande professionnel ou automatique s’alimente depuis un convoyeur de remplissage, déroule le cycle joint-refroidissement sans surveillance entre deux contrôles, et l’économie de main-d’œuvre se répète à chaque poste. La soudeuse en continu à bande automatique et la soudeuse à bande professionnelle SF150LD se situent dans cette bande ; là où l’exclusion de l’oxygène compte, la soudeuse à bande à purge d’azote ajoute un balayage de gaz inerte avant le joint.
Sacs lourds, remplissages liquides et emballages debout. Sacs de plus d’environ 1 kg, soufflets gonflés, sachets de soupe ou sauce, alimentation animale. Un cadre à bande vertical soutient le sac sous la gorge et soude le joint debout ; une mâchoire par impulsion laisse un remplissage lourd ou humide pendre au joint pendant la fixation, ce qui risque un coin ouvert. La soudeuse à bande verticale avec codage de date à encre est le type de cadre à évaluer ici.
Catalogue à grande mixité avec courtes séries. Beaucoup de formats de sachets, changements de film fréquents, totaux journaliers faibles. La machine par impulsion change de format par alignement de mâchoire sans préchauffage ; la machine à bande exige un contrôle des guides et de la température entre deux films. Pour un sol à grande mixité sous le seuil de cadence, la famille par impulsion garde le changement de format bon marché ; dès qu’un format tourne assez longtemps pour amortir la mise en route, la régularité de la machine à bande rattrape le coût de changement.
Erreurs de sélection courantes
Acheter la machine la moins chère pour une ligne de stratifié. Une soudeuse par impulsion de paillasse cotée sous 300 $ paraît économique, mais sur stock PET/PE 80–120 µm le cycle dépendant de la main apparaît sous forme de coins de joint faibles et de retours terrain. Si le sachet est stratifié et la série régulière, le contact régulier du cadre à bande est l’achat le moins risqué, même avant de compter la main-d’œuvre.
Dimensionner la soudeuse à bande sur la cadence de pointe de la brochure. Une note de 120 sacs/min suppose le pas de sachet le plus court et une alimentation propre. Dimensionnez la machine sur votre longueur de sachet réelle et sur 70–80 % de la production nominale sur le poste, en gardant une marge pour les mauvaises entrées et les changements de format. Un cadre maintenu sous sa cadence confortable sur une ligne à faible volume porte la chauffe de veille et l’entretien de bande sans les rentabiliser.
Ignorer le poids et l’orientation du sachet. Une gorge horizontale ne peut pas retenir un sac debout lourd ; un cadre vertical coûte plus cher mais empêche le joint de s’ouvrir sous le remplissage. Indiquez le poids du sac et si l’emballage tient debout, pend ou repose à plat au moment de la demande, afin que le fournisseur adapte l’orientation du cadre plutôt que le corps horizontal le moins cher.
Laisser la compatibilité film à l’étape de l’installation. Un joint réglé pour le PE échoue sur l’OPP, et un stratifié avec couche métallisée exige sa propre fenêtre de température et de vitesse. Envoyez des échantillons de sacs soudés et des rouleaux de film avec la demande ; le fournisseur doit faire un essai sur votre stock et rendre un réglage de température, vitesse et largeur de joint avant confirmation de commande.
Oublier les besoins de codage et de contrôle. Une unité d’impulsion de paillasse n’a pas de station de date ; si le codage de lot est exigé, un marqueur séparé ou une soudeuse à bande avec gaufrage ou codage à encre doit figurer au cahier des charges. Décidez si la ligne exige des marques de lot en relief, des dates imprimées à l’encre, ou les deux, et vérifiez quelle option de cadre les porte.
Quoi apporter au devis
Une comparaison équitable exige les mêmes entrées pour chaque fournisseur : sachet le plus petit et le plus grand avec largeur, profondeur de soufflet et longueur de joint ; structure du film et épaisseur en µm ; poids de remplissage et si le sac retient du liquide ; sacs/min soutenus et schéma de postes ; nombre de formats et fréquence de changement de format ; environnement de travail — sec, humide, froid, poussiéreux ; exigence de codage (gaufre, encre, aucun) ; déclarations d’audit ou contact alimentaire ; hauteur de sortie de remplisseuse et convoyeur aval que la soudeuse doit adapter. Avec ces éléments en main, le fournisseur peut adapter l’orientation du cadre, la vitesse de bande, la largeur de joint et le réglage de film à l’application réelle.
La gamme de soudeuses en continu à bande SunAura liste les cadres horizontaux, sur pied, verticaux, à codage et à purge de gaz de la gamme, ainsi que la soudeuse à bande sur pied 2-en-1 à affichages numériques. Là où le volume reste faible, la soudeuse thermique manuelle à main couvre le scellage par impulsion de paillasse. Pour la mécanique derrière le joint à mouvement continu, lisez le parcours technique du fonctionnement d’une soudeuse en continu à bande, qui couvre blocs chauffants, bandes PTFE, zone de refroidissement et codage de date avec les chiffres de température et de vitesse.
Notes complémentaires du cluster : la présentation de la soudeuse à bande à purge d’azote explique le balayage de gaz inerte avant le thermoscellage pour café, snacks et fruits secs ; la ventilation du coût et du TCO de la soudeuse à bande travaille les bandes de prix machine, l’usure de bande et de film, l’électricité et la main-d’œuvre par rapport au scellage manuel ; le guide sécurité des soudeuses à bande et conformité CE couvre la protection des blocs chauds, les capots de bande, les arrêts d’urgence et le scellage alimentaire ; et le guide dépannage et changement de format des soudeuses à bande traite les joints gondolés et faibles, le guidage de bande et les défauts de température côté maintenance.
Envoyez échantillons de sachets, cadence cible et spécification de film via le bureau de contact pour une configuration adaptée à l’application. La section certifications et brevets liste la documentation de conformité disponible avec la machine, et la présentation de l’entreprise résume la gamme d’équipements d’emballage construite pour les lignes alimentaires, snacks et industrielles.
