À l’intérieur du joint à mouvement continu : ce qui transporte le sac, fait fondre le film et fixe le joint
Une soudeuse en continu à bande ferme un sac ou sachet préformé sans ouverture ni fermeture de mâchoire. Le sachet rempli entre à l’alimentation, deux bandes transporteuses revêtues de PTFE saisissent le joint ouvert et l’entraînent en ligne droite dans la machine, une paire de blocs chauffants fait fondre la couche de scellement interne pendant que le joint avance, des blocs de refroidissement fixent le joint ramolli sous pression, et une molette de gaufrage ou de codage de date marque le joint fini avant que le sachet ne quitte l’évacuation. Chaque pièce de ce parcours existe pour résoudre un seul problème : appliquer chaleur et pression à un film mobile assez longtemps pour lier le scellement, puis retirer la chaleur avant que le sachet ne quitte la machine, afin que le joint ne s’étire pas ni ne se rouvre sous le poids du remplissage.
Ce parcours suit le sachet dans la machine dans l’ordre où il voyage : guides d’entrée et entraînement de bande, blocs chauffants et régulation de température, zone de refroidissement, station de gaufrage et de codage, puis cadre, pied et disposition électrique. Chaque section de sous-système porte les chiffres qu’un acheteur ou un ingénieur maintenance doit vérifier sur un devis : vitesse de bande en m/min, puissance de chauffe en kW, température de travail en °C, épaisseur de film en µm, largeur de joint en mm, puissance moteur en W, plages de dimensions de sac et durée de vie des pièces d’usure. L’objectif est d’expliquer comment le joint se forme, où agit chaque réglage, et quels chiffres de spécification sont de vraies limites d’exploitation plutôt que des sommets de brochure.
Les chiffres de référence sont les gammes standard de la gamme de soudeuses à bande SunAura : vitesse de bande 0–12 m/min, largeur de joint 8–12 mm (10 mm typique), cadran de thermostat 0–300 °C avec scellage généralement réglé à 120–200 °C, puissance de chauffe 0,6–1,0 kW, moteur d’entraînement 60–120 W, ventilateur de refroidissement 20–40 W, préchauffage 3–8 minutes, films de sachets stratifiés 60–120 µm et PE monocouche jusqu’à environ 200 µm sur cadres adaptés, largeur de sac horizontale jusqu’à environ 400–500 mm et épaisseur de sachet 5–350 mm. Traitez ces valeurs comme des fenêtres de départ ; votre propre film, le poids de remplissage et la température ambiante fixent le réglage final lors d’un essai de scellage.
Le parcours de scellage en un passage
Suivez un sachet de l’entrée à l’évacuation. En bout d’alimentation, des guides latéraux réglables centrent le joint ouvert entre les deux brins de bande. Les bandes PTFE supérieure et inférieure se rencontrent au mors ; une pression de ressource maintient les brins de bande ensemble afin que le joint soit saisi sans être écrasé. L’entraînement de bande fait avancer le sachet à une vitesse linéaire réglée. Premier contact avec la station de chauffe : les blocs chauffants pressent les deux brins de bande l’un contre l’autre sur une longueur de contact fixe, et les couches de scellement sur les faces internes du film fondent au contact. Le sachet continue dans la zone de refroidissement, où des blocs refroidis ou un brin de bande refroidi par air refroidissent le joint sous pression pendant que le scellement se solidifie de nouveau. En arrière du refroidisseur, la molette de gaufrage presse une texture moletée et souvent un code de date ou de lot dans le joint ; les versions à codage à encre impriment après refroidissement. Le sachet fini sort sur une goulotte ou un convoyeur d’évacuation.
Trois conditions doivent tenir en même temps pour un bon joint : le scellement doit atteindre sa température de fusion sur toute la largeur du joint, les faces du film doivent rester plates et en contact sous pression sur toute la longueur de contact, et le joint doit rester fermé jusqu’à ce que le scellement se soit fixé. La bande fournit le transport et la pression ; la chauffe fournit la température de fusion ; le refroidisseur fournit le temps de fixation. Si l’une des trois dérive, le joint montre un défaut spécifique : une température insuffisante donne un pelage faible, une pression inégale donne des joints gondolés ou ouverts aux coins, et quitter la chaleur avant le refroidissement donne un joint étiré ou rouvert. Les descriptions de sous-systèmes ci-dessous font correspondre chaque réglage à la condition qu’il contrôle.
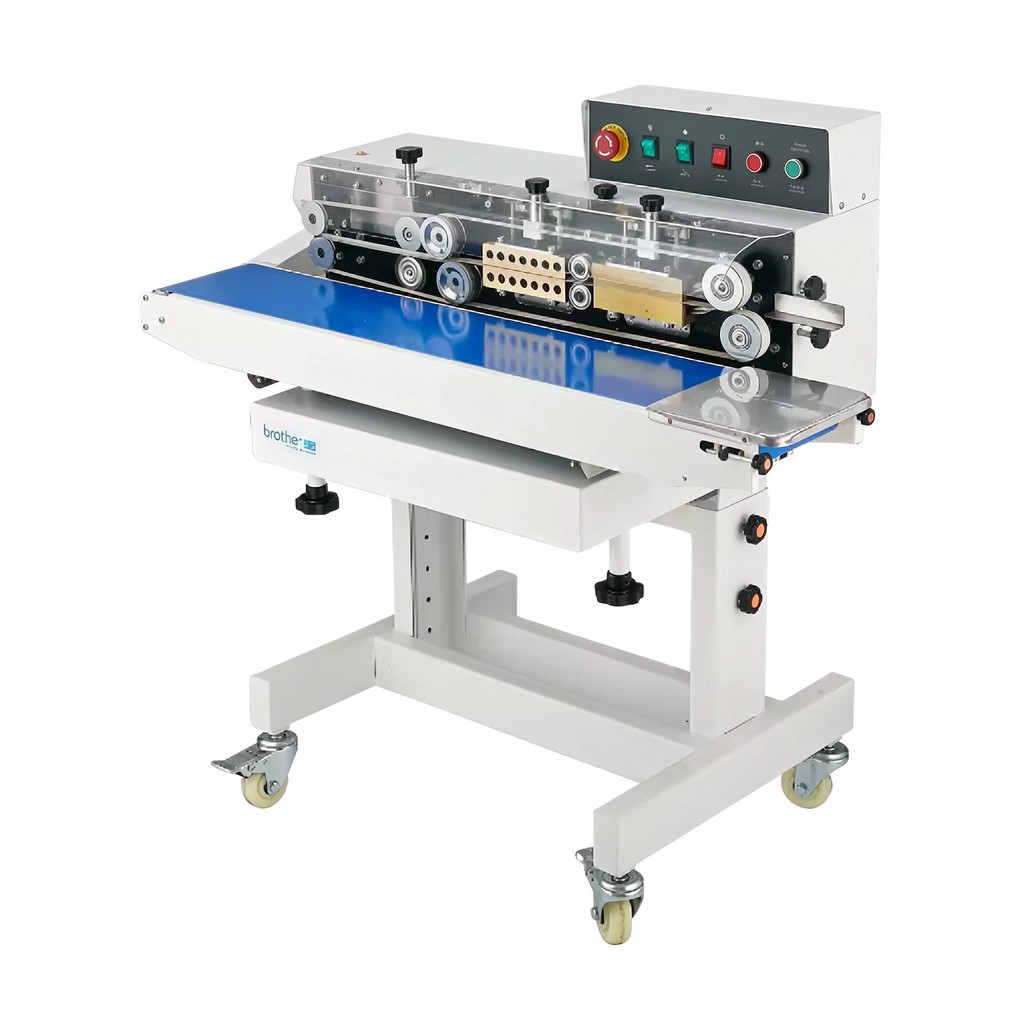
Bandes transporteuses et entraînement : transport, préhension et guidage
La paire de bandes est le transport de la machine et sa surface de pression. Chaque bande est un tissu de fibre de verre revêtu PTFE ou PFE courant sur des tambours d’extrémité ; le revêtement résiste au contact des blocs chauds et laisse décrocher le film qui touche le joint. Deux brins de bande, un au-dessus et un en dessous, prennent en sandwich le joint du sachet. L’entraînement est un motoréducteur, typiquement 60–120 W, entraînant le tambour d’extrémité par un réducteur ; la vitesse de bande se règle par potentiomètre ou petit variateur et s’affiche sur un cadran de vitesse ou un affichage numérique. La vitesse linéaire va de 0 à 12 m/min sur la gamme, la plupart des sachets alimentaires étant soudés entre 4 et 10 m/min.
Le guidage de bande décide si le joint traverse droit la station de chauffe. Chaque tambour d’extrémité porte un réglage de guidage, généralement un bouton ou une vis qui incline l’extrémité du tambour ; la bande doit courir centrée sur la face du tambour, sans chevaucher le bord. Des ressorts latéraux règlent la pression de mors entre les deux brins de bande : assez pour saisir le joint et le maintenir plat, pas si fort qu’un soufflet épais soit pincé ou que la bande s’use sur les bords. Une bande qui dérive s’écarte du contact des blocs, et le joint perd la pression d’un côté ; une bande qui chevauche le bord du tambour effrite le revêtement PTFE en semaines plutôt qu’en mois.
La dimension de gorge fixe la plage de sacs. Les cadres horizontaux acceptent des épaisseurs de sachet d’environ 5 mm à 350 mm entre les brins de bande, et soudent des largeurs de sachet jusqu’à environ 400–500 mm selon la longueur des blocs. Les sacs gonflés ou lourds qui ne peuvent pas reposer à plat vont sur un cadre vertical, où le brin de bande est dressé et le sac pend ou se tient sous la gorge, soutenu par un convoyeur arrière. La durée de vie des bandes va de 6 à 12 mois en usage alimentaire film normal ; les stocks poussiéreux, huileux ou fortement imprimés vitrifient le revêtement plus vite et raccourcissent cette durée à 3–6 mois. Nettoyer la surface PTFE des peluches de film et vérifier le guidage chaque semaine sont les deux tâches qui protègent la durée de vie des bandes. Le remplacement de bande suppose de passer la nouvelle bande dans les guides, puis de retendre et recentrer avant la prochaine passe.
Blocs chauffants et régulation de température : où le scellement fond
La station de chauffe est une paire de blocs chauffants, un sur chaque brin de bande, positionnés en vis-à-vis afin que la bande et le film passent entre eux. Les blocs sont généralement des carters en aluminium moulé ou inox avec résistance chauffante intégrée et thermocouple ou thermistor qui lit la température de surface du bloc. La puissance de chauffe totale va de 0,6 à 1,0 kW sur la gamme ; la résistance d’un seul bloc se situe autour de 0,3–0,5 kW. Le thermostat maintient le bloc proche de la consigne, typiquement à ±5–10 °C, et le cadran couvre 0–300 °C même si la plupart des travaux de scellage se situent entre 120 et 200 °C.
La longueur de compte compte autant que la température. Le bloc appuie sur le joint sur une longueur fixe le long de la direction de la bande, couramment 60–120 mm. À une vitesse de bande donnée, cette longueur de contact définit le temps que le film passe dans la station de chauffe : un contact de 100 mm à 6 m/min (100 mm/s) donne environ 1,0 s d’exposition à la chaleur ; à 12 m/min (200 mm/s), le même contact donne 0,5 s. Les stratifiés épais et le stock métallisé exigent l’exposition la plus longue, ce qui signifie une vitesse de bande plus lente plutôt qu’une température de bloc plus élevée ; pousser la température pour compenser la vitesse brûle la couche de film externe avant que le scellement ne fonde à travers.
Le préchauffage en début de poste prend 3–8 minutes selon la taille des blocs et la température ambiante. La machine doit atteindre la consigne et la tenir quelques minutes avant le premier sachet de production, car un bloc qui lit la température en surface peut encore être inégal à l’intérieur. Un réglage de veille coupe soit la chauffe entre les courtes passes, soit maintient une température de ralenti plus basse ; vérifiez ce que fait votre cadre, car l’appel de chaleur de veille apparaît sur la facture d’électricité tout au long d’un poste avec des pauses fréquentes. Les défauts de température — joints faibles qui suivent un bloc froid, ou marques de brûlure qui suivent un bloc chaud — se lisent par rapport à la mesure du thermocouple, pas à deviner depuis la position du cadran.
Zone de refroidissement : fixation du joint avant qu’il ne quitte la pression
Après la chauffe, le scellement ramolli est encore fondu et le joint doit rester fermé jusqu’à ressolidification. La zone de refroidissement fait passer le sachet entre des blocs refroidis ou une section de bande refroidie par air sur 40–80 mm de contact supplémentaires. Certains cadres utilisent des blocs à ailettes avec un petit ventilateur (20–40 W) aspirant l’air ambiant sur le carter ; d’autres comptent sur la masse du bloc et l’air ambiant pour descendre la température. La pression reste appliquée sur toute cette section afin que les deux faces du film ne puissent pas se séparer pendant que le scellement se fixe.
Un joint qui semble lié à la chauffe peut se rouvrir si le sachet quitte la machine avant que le joint ne se fixe : le joint encore mou s’étire sous le poids du remplissage, les deux faces se séparent à un coin, et l’emballage fuit au stockage. La zone de refroidissement est ce qui empêche cela. Si la production montre des joints rouverts ou étirés alors que le réglage de chauffe semble correct, les causes probables sont une vitesse de bande trop élevée pour la longueur de contact du refroidisseur, un ventilateur de refroidissement encrassé, ou un bloc de refroidissement couvert de résidus de film qui isole le joint. Recoupez ces éléments avant de changer la température de chauffe.
Molette de gaufrage et codage de date
En arrière du refroidisseur, une molette moletée en acier à ressort presse une texture dans le joint fini. Le motif de gaufre rompt la surface lisse du joint et donne un contrôle visuel que le joint a été pressé ; sur la plupart des cadres, la molette porte aussi des tampons de caractères interchangeables qui estampillent une date de production, un numéro de lot ou un code de ligne dans le joint. La molette se situe après la zone de refroidissement afin de marquer un joint fixé, pas un joint mou. La profondeur de gaufrage se règle par la pression de ressort de la molette : trop légère et le code s’efface après quelques jours, trop profonde et la molette entaille le scellement et affaiblit la ligne de pelage.
Les cadres à codage à encre ajoutent une unité de codage après la station de gaufre : un tampon encreur à rouleau ou un petit marqueur à encre imprime la date et le lot à l’encre sur la bande ou directement sur le film. Les unités à encre exigent la bonne qualité d’encre pour la surface du film — kraft poreux, OPP brillant et PET métallisé prennent des encres différentes — et le tampon ou le rouleau doit être complété ou nettoyé entre les passes. Les variantes verticale et horizontale à codage à encre de la gamme de produits diffèrent surtout par l’orientation du cadre et la position du codage ; les sous-systèmes chauffe, refroidissement et bande fonctionnent de la même façon.
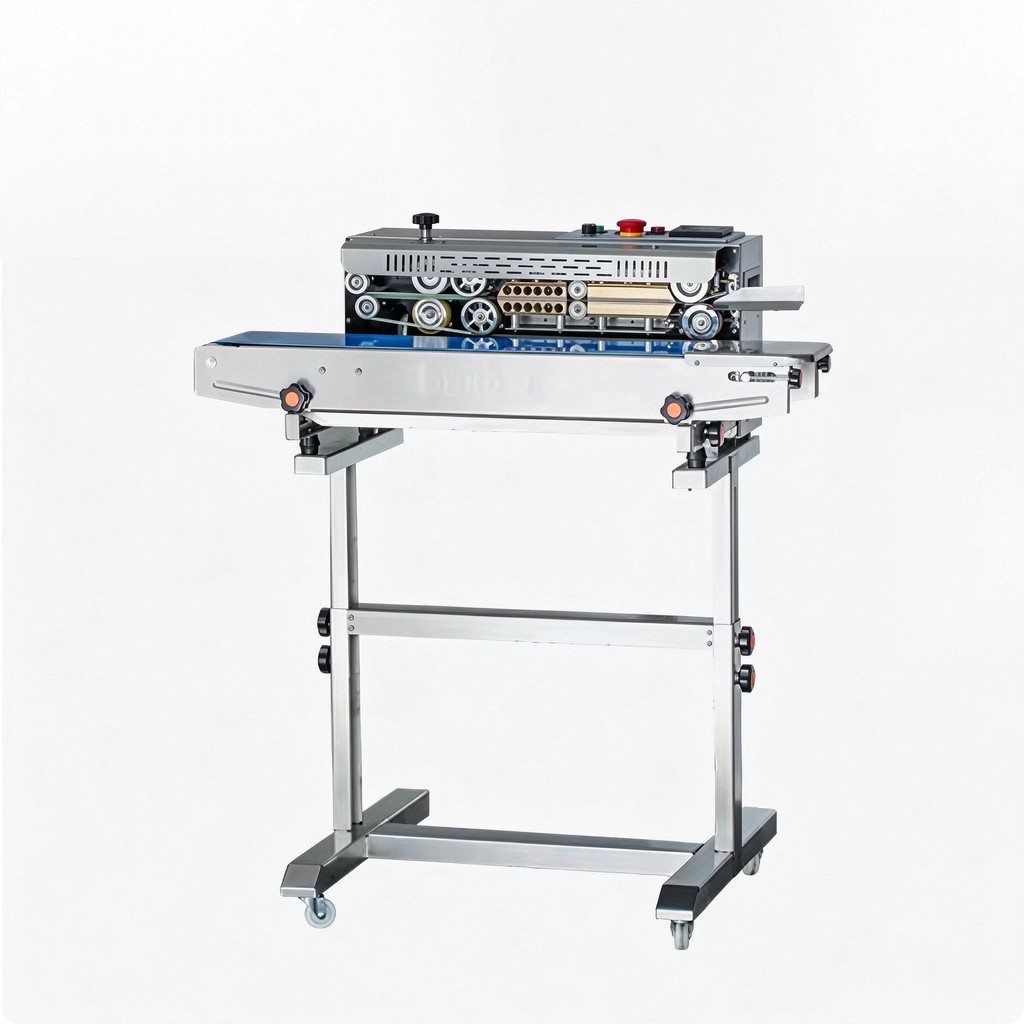
Régler température et vitesse selon le type de film
Les deux variables de travail que l’opérateur règle pour chaque film sont la température des blocs et la vitesse de bande. La largeur de joint est fixée par le contact bloc et bande, généralement 10 mm, et la pression est réglée à l’installation. Le tableau ci-dessous donne des fenêtres de départ pour les structures de sachet courantes ; réalisez un essai de scellage sur votre propre stock, pelez une éprouvette et ajustez par petits pas — 10–15 °C ou 1 m/min à la fois — plutôt que de déplacer les deux réglages ensemble.
| Structure du film | Plage d’épaisseur | Température de bloc | Vitesse de bande | Note de joint |
|---|---|---|---|---|
| Sacs PE monocouche | 30–100 µm | 130–160 °C | 8–12 m/min | Fenêtre de chaleur large ; surveiller l’amincissement du PE au joint sur film fin |
| Sacs et films PP / OPP | 40–80 µm | 150–180 °C | 6–10 m/min | Point de fusion plus haut ; refroidir complètement avant évacuation pour éviter le rétrécissement du film |
| Stratifié PET/PE (snacks, produits secs) | 60–120 µm | 160–190 °C | 5–9 m/min | Souder la couche PE interne ; éviter le rétrécissement ou le voile de la couche PET externe |
| Sachet café et fruits secs PET/AL/PE | 80–120 µm | 170–200 °C | 4–8 m/min | Contact plus long ; la couche métallisée réfléchit la chaleur, donc compter sur le temps d’exposition |
| Sacs PE épais ou à soufflet | 120–200 µm | 150–180 °C | 4–7 m/min | Vitesse lente pour la pénétration de chaleur ; confirmer que le joint tient le poids de remplissage après refroidissement |
Lisez un joint faible dans l’ordre des causes. Si la liaison pèle proprement à part entière, le scellement n’a jamais fondu : montez la température de 10–15 °C ou ralentissez la bande de 1 m/min pour prolonger le contact. Si le film se déchire mais que le joint se détache sur un bord, la pression ou le guidage est inégal : vérifiez l’alignement de bande, la tension des ressorts et le centrage des guides. Si le joint paraît brillant ou brûlé et que le scellement suinte, le bloc est trop chaud ou la vitesse trop lente : baissez la température ou augmentez la vitesse. Si le joint s’ouvre après l’évacuation malgré un joint d’aspect lié, la zone de refroidissement n’a pas fixé le scellement : vérifiez le ventilateur, le contact du bloc de refroidissement et la vitesse de bande par rapport à la longueur du refroidisseur.
Lecture de la fiche technique : chiffres nominaux versus exploitation soutenue
Une spécification de soudeuse à bande liste une vitesse de bande maximale et un maximum de sacs/min, mais ces sommets sont mesurés sur le pas de sachet le plus court et le film le plus facile de la gamme. Votre cadence soutenue doit être planifiée à 70–80 % de ce chiffre sur le poste, en gardant une marge pour les mauvaises entrées, les changements de film et les courts arrêts. Les sacs/min se convertissent depuis la vitesse de bande et le pas de sachet : à 6 m/min (100 mm/s), un pas de 150 mm donne environ 66 sacs/min ; un pas de 300 mm donne environ 33 sacs/min. Utilisez votre longueur de sachet réelle pour convertir, pas le chiffre de sacs/min de la brochure.
Le cycle de service et les conditions ambiantes appartiennent aussi à la fiche technique. Un cadre nominé pour usage intermittent déroule des courtes passes avec pauses ; une ligne alimentaire à deux postes exige un cadre dont chauffe, moteur et bandes tiennent le coup en régime continu. La température ambiante, la poussière, l’humidité et l’exposition au lavage décident de l’indice de protection du coffret et de la finition : conditionnement d’entrepôt sec, lignes poussiéreuses d’épices ou de farine, et pièces de lavage humides appellent des matériaux de bande, des protections électriques et des finitions de surface différents. Le poids et l’orientation du sac décident du cadre horizontal ou vertical ; une spécification qui ne liste que la largeur de sachet ne détectera pas un sac debout lourd nécessitant un soutien vertical.
| Sous-système | Bande de spécification typique | À vérifier sur le devis |
|---|---|---|
| Moteur d’entraînement de bande | Motoréducteur 60–120 W | Type de commande de vitesse, affichage de vitesse, classe de service du moteur adaptée à votre schéma de postes |
| Vitesse de bande | 0–12 m/min, variable | Vitesse linéaire affichée au cadran ou à l’écran ; vitesse minimale stable pour stratifiés épais |
| Bandes PTFE | Fibre de verre revêtue PTFE/PFE, durée de vie 6–12 mois | Largeur de bande, disponibilité de pièce de rechange, accès au réglage de guidage |
| Blocs chauffants | 0,6–1,0 kW total, cadran 0–300 °C | Type de thermocouple, précision de température, comportement de chaleur de veille, longueur de contact |
| Zone de refroidissement | Blocs ou ventilateur refroidis par air, ventilateur 20–40 W | Longueur de contact de refroidissement, accès au ventilateur pour nettoyage, blocs refroidis par eau sur cadres lourds |
| Gaufrage / codage | Molette moletée avec tampons de date ; option encre | Jeu de caractères des tampons, réglage de profondeur de gaufre, qualité d’encre adaptée à votre film |
| Plage de sacs | Horizontal : largeur jusqu’à 400–500 mm, épaisseur 5–350 mm | Votre sachet le plus petit et le plus grand, poids de remplissage, orientation debout ou à plat |
| Alimentation électrique | 220 V/50 Hz ou 110 V/60 Hz, chauffe plus moteur plus ventilateur | Tension au point d’installation, appel de veille, branchement par fiche ou câblage fixe |
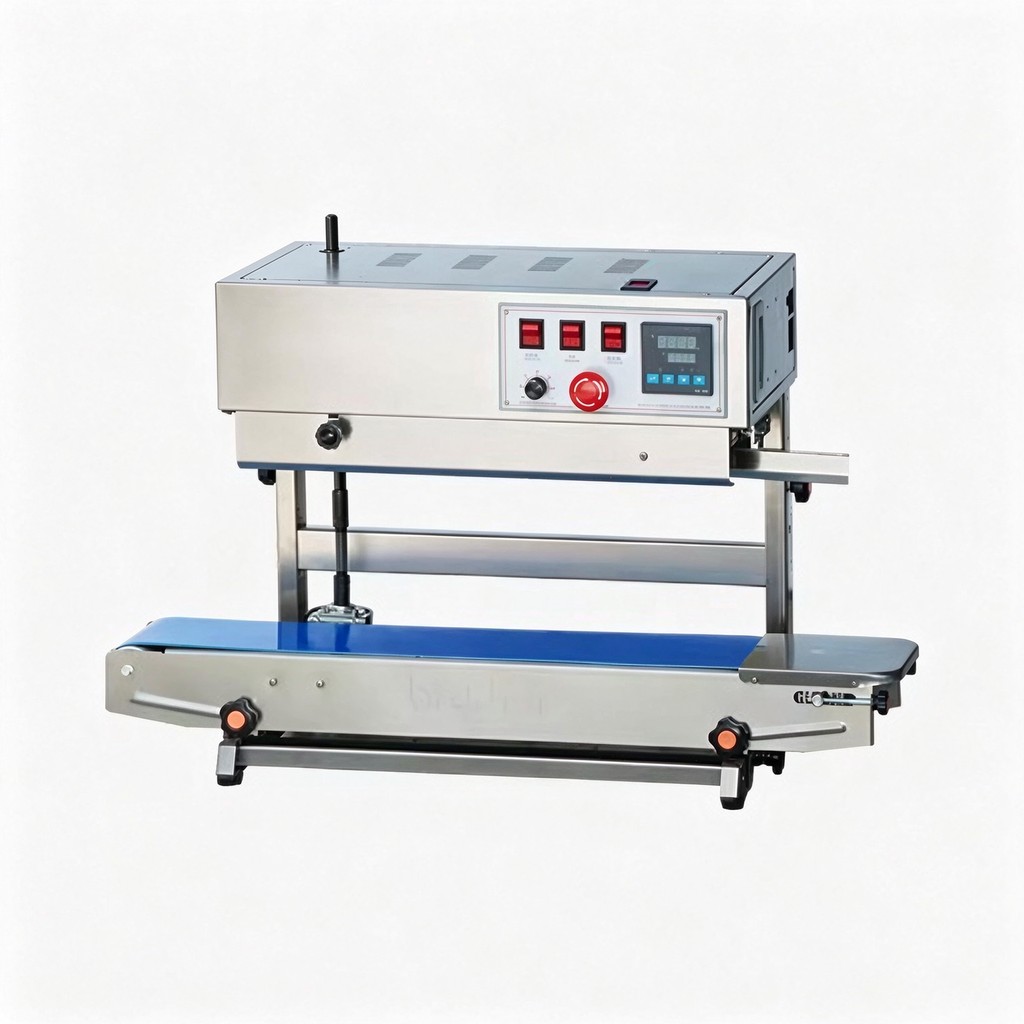
Séquence de mise en route pour un nouveau film ou format
- Mesurez le sachet : largeur, profondeur de soufflet, longueur de joint, structure et épaisseur de film en µm, poids de remplissage. Confirmez que l’orientation du cadre correspond au fait que le sac repose à plat ou tient debout.
- Réglez les guides d’entrée sur la largeur du sachet et la pression de mors de bande afin que le joint saisisse à plat sans pincer le soufflet.
- Mettez la chauffe sous tension et réglez la température de départ depuis le tableau des fenêtres film. Accordez 3–8 minutes de préchauffage et maintenez la consigne quelques minutes avant de souder.
- Réglez la vitesse de bande sur la fenêtre de départ du film. Passez ou confirmez le guidage de la bande centrée sur les tambours.
- Courez trois à cinq sachets d’essai. Inspectez le joint pour une bande de liaison uniforme de 8–10 mm, sans plis, sans coins ouverts, sans brûlure ni suintement.
- Pelez une éprouvette de 15 mm après refroidissement complet. Cible 4–6 N/15 mm ; ajustez la température de 10–15 °C ou la vitesse de 1 m/min entre deux essais, une variable à la fois.
- Réglez les caractères de gaufrage sur la date ou le code de lot et vérifiez que l’empreinte est lisible sur le joint sans entailler le scellement.
- Enregistrez la température, la vitesse, la pression et le lot de film finaux sur la fiche machine afin que la prochaine passe revienne au même réglage.
D’où partent les défauts, et où se situent les limites de sécurité
La plupart des défauts de soudeuse à bande remontent à l’un des quatre sous-systèmes : guidage et pression de bande, température de chauffe, contact de refroidissement ou pression de codage. Joints gondolés, liaisons de coins faibles, bandes vitrifiées, dérive de température et mauvaises entrées ont chacun un ordre de vérification défini ; le guide dépannage et changement de format des soudeuses à bande parcourt ces défauts, le calendrier de maintenance et les étapes de changement de format, si bien que cet article ne reprend pas l’arbre de défauts en entier.
Les blocs chauds, les bandes mobiles et les points de mors portent leurs propres limites de sécurité. Des protections recouvrent les brins de bande et les surfaces chaudes, l’arrêt d’urgence coupe l’entraînement et l’alimentation de chauffe depuis la position de l’opérateur, et les ouvertures d’entrée et de sortie sont dimensionnées pour que les doigts ne puissent pas atteindre le mors. Les installations en pièce alimentaire exigent aussi des matériaux contact alimentaire et des finitions lavables adaptées au régime de nettoyage. Les protections, verrouillages, risque de brûlure et points de conformité CE sont détaillés dans le guide sécurité des soudeuses à bande et conformité CE ; ne faites pas tourner la machine avec les capots de bande retirés ou court-circuités pour dégager un bourrage.
Types de cadre : paillasse, pied et vertical
Les mêmes sous-systèmes chauffe, refroidissement et bande sont construits dans trois orientations de cadre, et le choix est fixé par la façon dont le sac se présente et le poids du remplissage. Un cadre horizontal de paillasse est le corps compact sans pied : la bande court de niveau sur un plateau de table, l’opérateur pose les sachets plats à l’entrée, et le sachet scellé tombe sur une goulotte ou un banc de conditionnement. Ce cadre convient aux petits sacs plats, au volume faible à modéré et aux pièces où l’espace au sol est compté. Il n’a pas de soutien arrière pour un sachet gonflé, donc les sacs à soufflet ou lourds ne s’alimentent pas proprement même si le joint tiendrait lui-même.
Un cadre sur pied élève la bande à hauteur de travail de l’opérateur sur un jeu de pieds peint ou inox, souvent à roulettes afin que la machine puisse rouler entre les lignes. Le pied positionne l’entrée à hauteur de taille pour une personne alimentant les sachets, et l’évacuation tombe sur un poste de conditionnement ou un convoyeur aval. Les cadres sur pied portent le boîtier de commande, l’affichage de température et le réglage de vitesse sur le panneau latéral à portée de la position d’alimentation. C’est le cadre courant pour le conditionnement alimentaire, snacks et produits secs à un seul poste, où le sac repose à plat mais le volume ne justifie pas un corps automatique en ligne.
Un cadre vertical fait courir la paire de bandes dressée. Le sac entre avec son haut ouvert vers les bandes, et le corps rempli pend sous la gorge ou repose sur un convoyeur arrière de soutien, afin que les emballages lourds, humides ou gonflés soient tenus debout pendant que le joint se soude. Les cadres verticaux sont spécifiés pour l’alimentation animale, les sacs de riz et céréales, les sachets de soupe ou sauce, et tout remplissage au-delà d’environ 1 kg qui tirerait un joint horizontal ouvert sous son propre poids. Le corps vertical ajoute aussi un guide arrière et souvent une gorge plus longue pour dégager la profondeur du sac. Là où le produit exige l’exclusion de l’oxygène, un collecteur de purge gazeuse se place avant la station de chauffe sur l’une ou l’autre orientation ; cette variante est décrite dans la présentation de la soudeuse à bande à purge d’azote.
Disposition électrique et circuits derrière les commandes
Le côté électrique de la machine se partage en trois charges : la chauffe, le moteur d’entraînement et le ventilateur de refroidissement, chacun commuté par son propre contacteur ou relais sous le panneau de commande. Le circuit de chauffe porte la charge de bloc de 0,6–1,0 kW à travers un thermostat ou régulateur de température qui lit le signal du thermocouple et cycle le contacteur pour tenir la consigne. Le circuit moteur fait tourner le motoréducteur 60–120 W à travers la commande de vitesse ; le ventilateur tourne soit dès que la chauffe est sous tension, soit dès que les bandes bougent, selon le câblage du cadre. L’arrêt d’urgence ouvre le circuit de commande afin que chauffe et moteur tombent tous les deux quand il est actionné, plutôt que de couper seulement l’entraînement.
La tension d’alimentation correspond au point d’installation : la plupart des cadres tournent en 220 V/50 Hz, avec des variantes 110 V/60 Hz pour les prises nord-américaines. Confirmez la charge de chauffe par rapport au calibre du circuit avant l’installation, car une chauffe de 1 kW sur un circuit partagé avec d’autres équipements peut disjoncter au préchauffage. Le câblage doit tenir les fils de thermocouple à l’écart des câbles d’alimentation de chauffe afin que la lecture de température ne capte pas d’interférence ; un affichage de température errant qui ne correspond pas à l’état du bloc remonte souvent au cheminement du fil capteur ou à une connexion de thermocouple desserrée. L’indice de protection du coffret et la finition de surface sont fixés par la pièce : conditionnement d’entrepôt sec, transformation poussiéreuse, lavage humide appellent chacun un niveau de protection différent, et cela doit être écrit dans la commande plutôt que rajouté après installation.
Machines proches et lectures complémentaires
La gamme de produits des soudeuses en continu à bande liste les cadres construits autour de ce parcours de scellage : la soudeuse en continu à bande automatique pour sachets alimentés par ligne, la soudeuse à bande professionnelle SF150LD pour le conditionnement alimentaire et snacks général, la soudeuse thermique à bande sur pied, la soudeuse à bande sur pied 2-en-1 à affichages numériques, la soudeuse à bande horizontale avec impression à encre, la soudeuse à bande verticale avec codage de date à encre pour sacs debout lourds, et la machine de scellage de sacs à café pour sachets à valve et kraft de café.
Côté achat, la comparaison soudeuse à bande versus soudeuse par impulsion met le scellage à mouvement continu face au scellage manuel à mâchoire selon le matériau, la cadence et la régularité. Là où l’exclusion de l’oxygène est exigée, la présentation de la soudeuse à bande à purge d’azote explique la station de purge de gaz inerte ajoutée avant le thermoscellage. La ventilation du coût et du TCO de la soudeuse à bande couvre les bandes de prix machine, l’usure PTFE et film, l’électricité et la main-d’œuvre sur cinq ans.
Envoyez échantillons de sachets, spécification de film et cadence cible via le bureau de contact pour un essai de scellage et une configuration de cadre adaptée. La section certifications et brevets liste la documentation de conformité disponible avec la machine, et la présentation de l’entreprise couvre la gamme plus large d’équipements d’emballage.
