Une soudeuse en continu à bande combine des blocs métalliques chauds, des bandes transporteuses mobiles, un point de mors à l’entrée de bande, une molette de gaufrage et une charge électrique 220 V ou 380 V en un poste ouvert. Le même mouvement qui soude 40–120 sachets par minute crée aussi des risques de brûlure, de pincement et d’électrocution si les protections, verrouillages et procédures opérateur manquent. Cet article cartographie les classes de risque sur une soudeuse à bande, les standards de protection machines CE qui s’appliquent, les protections et arrêts d’urgence qu’une machine conforme doit porter, les attentes en matériaux contact alimentaire pour le scellage de sachets, et une checklist de sécurité avant poste que les opérateurs peuvent dérouler à chaque poste. Les classes de machines référencées sont listées sur la page famille des produits soudeuses à bande ; les étapes mécaniques qui créent ces risques sont expliquées dans l’article complémentaire sur le fonctionnement d’une soudeuse en continu à bande.
Les acheteurs sourçant des soudeuses pour les marchés UE, Royaume-Uni ou export alimentaire doivent traiter les protections comme une partie de la spécification machine, pas comme une option distributeur ajoutée après livraison. Un cadre qui tourne sans protection dans un atelier domestique peut échouer un audit client, une revue interne de site ou un contrôle de conformité CE avant d’atteindre la ligne de conditionnement. Les sections ci-dessous exposent ce qu’il faut chercher sur la machine elle-même, quelle paperasse doit l’accompagner, et ce que la procédure opérateur doit couvrir. Pour le côté coût d’achat de la décision, la ventilation TCO de la soudeuse à bande cote protections et conformité comme une ligne ; pour l’entretien quotidien qui maintient protections et commandes de chauffe opérationnelles, voir le guide dépannage et changement de format des soudeuses à bande.
Classes de risque sur une soudeuse en continu à bande
Une revue de risque commence par lister les sources d’énergie et les pièces mobiles qu’un opérateur peut toucher pendant l’alimentation, le dégagement de bourrage, le nettoyage et le changement de format. Les soudeuses à bande n’utilisent pas de mâchoire alternative, mais elles maintiennent bandes, chauffes et entraînement en marche continue pendant le passage des sacs, ce qui change le profil de risque d’un écrasement intermittent de mâchoire vers une exposition constante au mors et à la chaleur.
Risque de brûlure par bloc chaud
La paire de chauffe maintient la température de scellage de 130 °C à 300 °C selon la structure du film ; les sachets PE soudent vers 130–180 °C, les structures PP et stratifiées vers 160–230 °C, et les stratifiés feuille épais peuvent dépasser 230 °C. Les blocs en aluminium et le premier centimètre du support de bande PTFE se situent à ou près de cette température en marche. Une main qui se tend pour dégager un sachet gondolé, essuyer une coulure de film ou régler la barre de scellage peut toucher une surface bien au-dessus du seuil de douleur et de brûlure. Le préchauffage prend 3–5 minutes à froid, et les blocs restent chauds plusieurs minutes après l’arrêt de la chauffe, donc le risque de brûlure ne finit pas quand la machine cesse d’alimenter. La température de surface sur des blocs non isolés peut dépasser 200 °C ; même des carters isolés près de la chauffe peuvent atteindre 60–90 °C en marche prolongée.
Mors de bande et points de pincement
Les bandes PTFE supérieure et inférieure convergent à la gorge d’alimentation, enveloppent les rouleaux tendeurs et tirent contre le rouleau d’entraînement. Doigts, poignets de manchettes amples, cheveux, gants ou chiffons de nettoyage peuvent être aspirés dans le mors à l’entrée de bande ou autour d’un rouleau exposé. La vitesse de bande va de 0 à 12 m/min sur les machines standards, jusqu’à 15 m/min sur les modèles grand volume ; à 10 m/min la bande se déplace d’environ 167 mm par seconde, assez vite pour tirer un objet lâche dans les rouleaux avant que l’opérateur ne puisse reculer. La molette de gaufrage ou de codage de date ajoute un point de cisaillement là où le rouleau moleté rencontre la bande, et la chaîne d’entraînement ou le réducteur en bout de moteur ajoute un autre risque de pièce mobile s’il reste découvert.
Risques électriques et thermiques
Une soudeuse professionnelle appelle une paire de chauffe de 0,7–0,9 kW plus un moteur de convoyage de 40–90 W, avec ventilateurs de refroidissement et câblage de régulation de température courant le long du cadre. Une isolation de câble endommagée, des bornes desserrées, une terre manquante ou une infiltration d’eau pendant le lavage peuvent produire un risque de choc ou une surchauffe. Le risque de surchauffe se situe dans la boucle de commande : si le thermostat ou le capteur PID dérive, un coupure de surtempérature de secours doit déconnecter la chauffe avant que le bloc n’atteigne une température qui dégrade la bande PTFE, fait fondre le film sur la barre ou amorce une combustion lente dans les chutes de film accumulées sous la piste.
Fumées, électricité statique et poussière
Le film chauffé libère de faibles quantités de fumées de polymère ; sur sachets stratifiés 60–120 µm, stratifiés feuille, film imprimé et résidus produit riches en humidité, ces fumées peuvent porter odeur et vapeur visible à température plus élevée. La poussière de snacks secs, poudres ou granules accumulée sous la piste soulève à la fois un problème de propreté et, aux concentrations que l’usine doit mesurer, un risque d’inflammation. La charge statique sur un film à faible humidité peut se décharger vers l’opérateur ou attirer les chutes vers les bandes. Ces risques ne remplacent pas la revue de protection, mais ils fixent les attentes pour la ventilation locale par extraction, la fréquence de nettoyage et la procédure de dépoussiérage après chaque passe.
Conformité machines CE et standards applicables
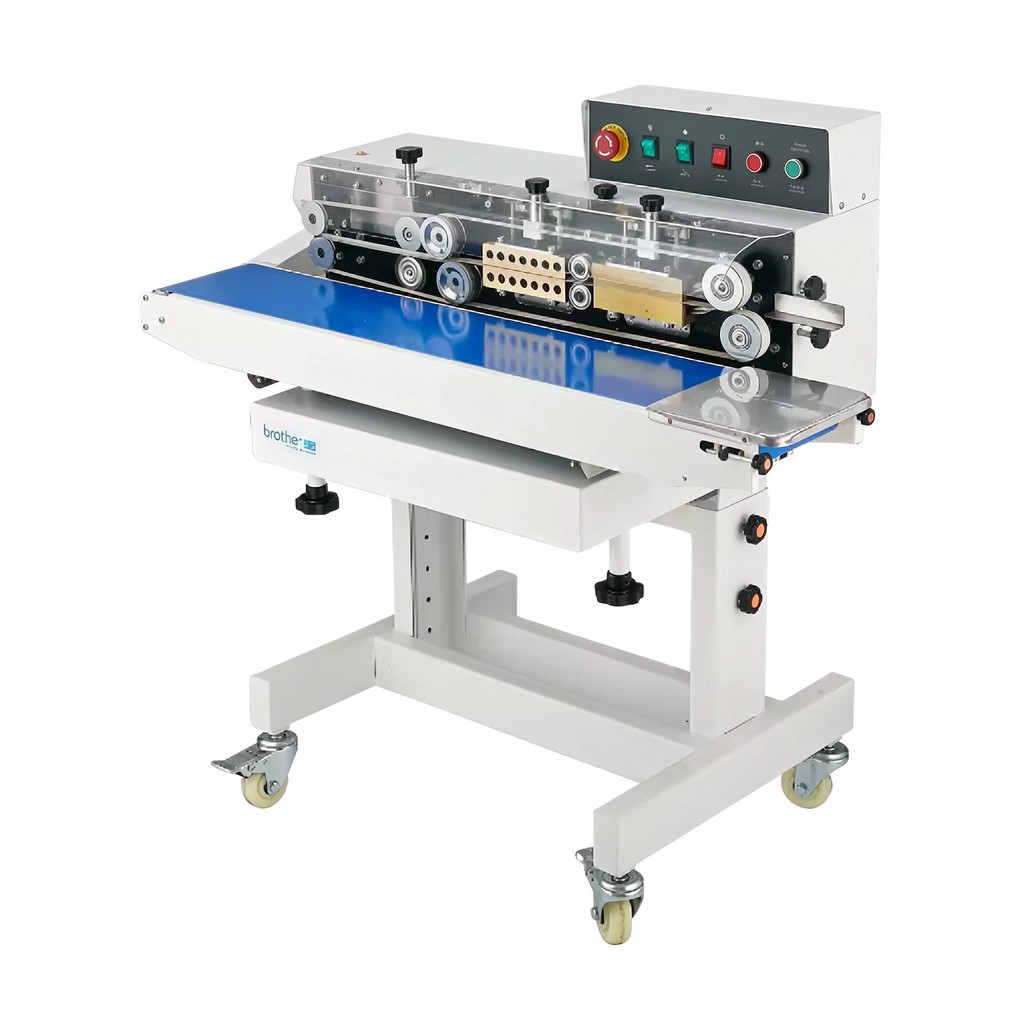
Pour les machines mises sur le marché de l’UE, la Directive Machines 2006/42/EC fixe le cadre légal : le fabricant doit mener une analyse de risque, réduire les risques identifiés par conception ou protection, compiler la documentation technique, établir une Déclaration de Conformité et apposer le marquage CE. Les soudeuses à bande vendues en conditionnement alimentaire s’alignent typiquement sur un groupe de standards harmonisés et apparentés que l’acheteur peut demander au fournisseur de référencer dans la documentation. Aucun standard ne certifie une soudeuse à bande à lui seul ; l’allégation de conformité repose sur l’analyse de risque plus les protections, commandes et documentation listées ci-dessous.
| Domaine | Standard de référence / attente | Ce que cela exige sur la soudeuse |
|---|---|---|
| Analyse de risque | EN ISO 12100 : analyse et réduction des risques | Liste documentée des risques (chaleur, mors, électrique, fumées), gravité et exposition estimées, et la mesure retenue pour chacun |
| Conception des protections | ISO 14120 / EN 953 : protections fixes et mobiles | Protections fixées de sorte que leur retrait exige un outil ; ouvertures dimensionnées sous l’accès doigt ou main ; les protections ne créent pas de nouveaux points de mors |
| Distances de sécurité | ISO 13857 : distances pour empêcher d’atteindre les zones dangereuses | Ouvertures d’alimentation et d’évacuation dimensionnées pour que les doigts ne puissent pas atteindre la chauffe ou le mors ; dimensions de maille ou fente de protection adaptées aux limites d’accès de la main |
| Protections verrouillées | ISO 14119 : dispositifs de verrouillage associés aux protections | Une protection amouvrable ouvre un interrupteur qui arrête chauffe et bande avant que la zone dangereuse ne soit accessible ; l’interrupteur ne peut pas être neutralisé par un simple loquet |
| Arrêt d’urgence | ISO 13850 : fonction d’arrêt d’urgence | Actionneur tête de champignon rouge sur fond jaune, atteinte depuis l’alimentation et l’évacuation, à verrouillage en position arrêt et réarmement seulement par action intentionnelle après que la machine est sûre |
| Équipement électrique | EN 60204-1 : équipement électrique des machines | Moyen de coupure, liaison de terre de protection, anti-traction des câbles, protection contre les courts-circuits et surcharges, sécurité du circuit de commande |
| Commande liée à la sécurité | ISO 13849-1 : niveau de performance pour les pièces de commande | Circuits de verrouillage et d’arrêt d’urgence dimensionnés à un niveau de performance adapté au risque ; câblage et relais nominés pour des cycles répétés |
| Surfaces chaudes | ISO 13732-1 / EN 563 : limites de température de surface | Carter accessibles maintenus sous les limites de contact bref, ou marqués chauds et protégés ; étiquettes d’avertissement placées à la zone de chauffe |
La Déclaration de Conformité doit identifier le modèle machine, les directives et standards appliqués, le fabricant, et le lieu et la date d’établissement. Les acheteurs doivent la demander avant de passer commande, avec le manuel utilisateur couvrant installation, protections, réglage, nettoyage et pièces de rechange. Les machines fournies hors UE portent des exigences nationales équivalentes ; la même logique de risque s’applique même là où le marquage CE lui-même n’est pas requis. SunAura publie son contexte de certification sur la page certifications et brevets, et les détails de modèle peuvent être vérifiés contre les fiches produits de la famille des soudeuses à bande.
Protections et verrouillages qu’une soudeuse à bande conforme doit porter
Protections fixes sur la chauffe et le mors de bande
Le carter de chauffe doit être enfermé dessus et sur les côtés afin que le bloc ne puisse pas être touché en marche. L’entrée de bande et les extrémités de rouleau doivent être couvertes par des tôles, tôles perforées ou protections en grillage ; les ouvertures de maille suivent les limites d’accès ISO 13857, avec des fentes plus petites près des zones plus chaudes ou plus tranchantes. Les protections fixes se fixent par vis ou clips à dégagement outil, pas par des ajustements par friction qu’un opérateur pourrait relever en cours de marche. La gorge d’alimentation et l’ouverture d’évacuation restent ouvertes seulement à la largeur nécessaire au passage du sachet ; une large ouverte au-dessus de la chauffe est une constatation d’audit courante même sur des machines par ailleurs complètes.
Panneaux d’accès verrouillés
Là où un panneau doit s’ouvrir pour le remplacement de bande, le nettoyage ou l’entretien de résistance, le panneau doit porter un interrupteur de verrouillage qui coupe l’alimentation de chauffe et arrête la bande à l’ouverture. Sur un circuit conforme, l’ouverture de la protection ne désactive pas simplement un voyant d’avertissement : elle retire l’énergie du mouvement dangereux, et le redémarrage exige de refermer la protection puis d’appuyer sur réarmement. Les interrupteurs de verrouillage doivent être montés de sorte qu’une dérivation ne puisse être maintenue fermée en coinçant le panneau, et l’actionneur de l’interrupteur survive aux cycles d’ouverture répétés. Les machines vendues avec un panneau verrouillé doivent montrer cette fonction dans le manuel et la description du circuit de commande.
Emplacement et fonction de l’arrêt d’urgence
L’arrêt d’urgence doit être atteignable par l’opérateur alimentant les sacs et par toute personne en bout d’évacuation sans contourner la machine. Il prend la forme d’un bouton tête de champignon rouge sur pourtour jaune, à verrouillage en position arrêt quand on l’actionne. Son actionnement arrête le mouvement de bande et coupe la chauffe ; la machine ne redémarre pas quand le bouton est relâché, mais attend une torsion ou un tirage intentionnel pour réarmer. Sur les soudeuses intégrées en ligne, l’arrêt d’urgence doit aussi signaler l’amont et l’aval selon le circuit de sécurité de la ligne. Un second arrêt d’urgence sur le boîtier de commande principal est acceptable quand le bouton côté alimentation couvre la position de travail normale de l’opérateur ; un seul bouton enfoui derrière le carter de chauffe ne satisfait pas cette attente.
Isolation thermique et marquage des surfaces chaudes
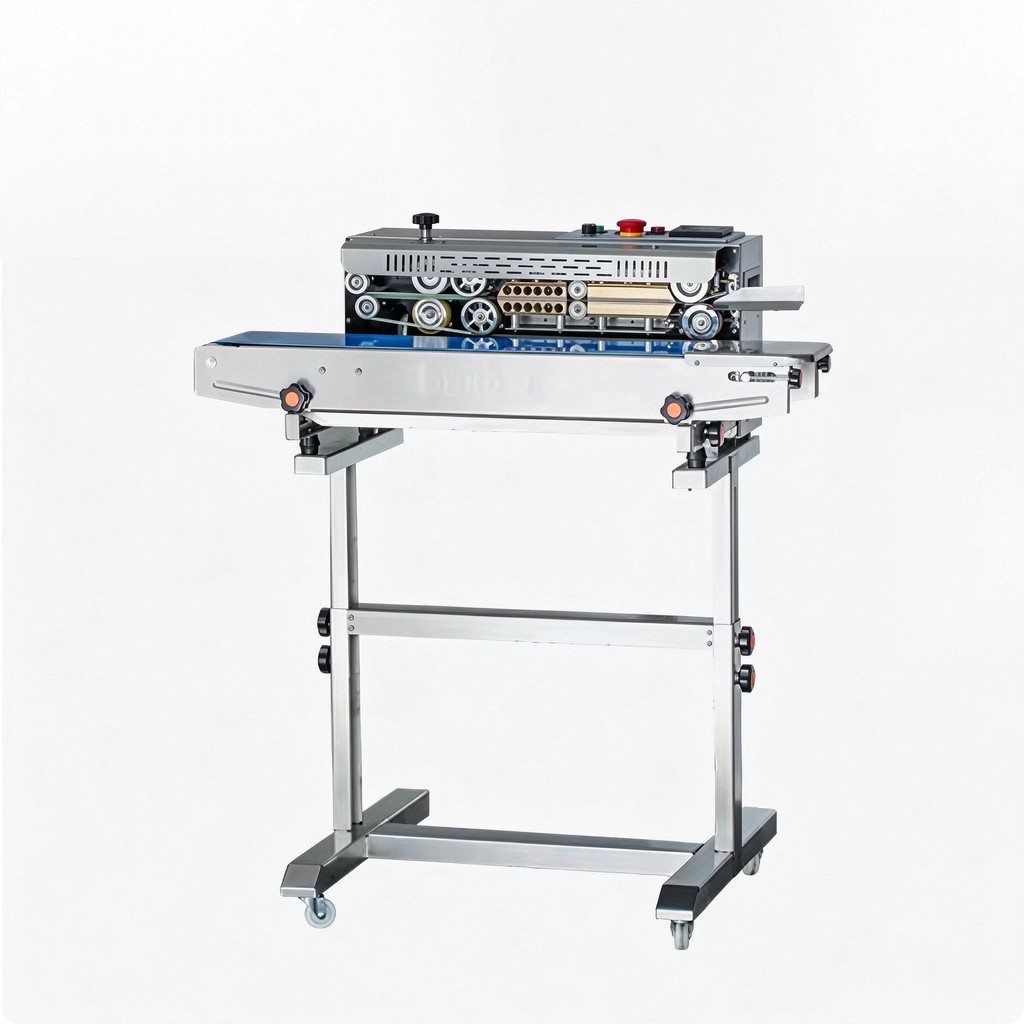
Les carters accessibles autour de la chauffe doivent porter une isolation afin que les surfaces au contact restent sous la limite de température de contact bref définie dans l’ISO 13732-1 ; pour le métal nu cette limite se situe vers 48 °C pour un contact manuel bref, avec des valeurs plus basses pour le contact prolongé et les matériaux à risque plus élevé. Là où une surface de protection ne peut pas être maintenue sous cette limite, elle doit être physiquement hors de portée ou marquée d’un symbole et d’un texte d’avertissement de surface chaude. Le manuel doit indiquer la plage de température de travail et avertir que les blocs restent chauds après l’arrêt. Le support de bande PTFE près du bloc doit être vérifié pour dégradation à chaque intervalle de service ; le PTFE surchauffé libère des fumées et laisse une surface vitrée qui ne soude plus régulièrement.
Sécurité électrique sur la soudeuse
Au-delà de la revue au niveau directive, la construction électrique doit montrer un interrupteur d’isolement ou un point de coupure par fiche, une liaison de terre de protection entre cadre et panneaux, et des chemins de câble fixés contre le contact de bande et les projections de nettoyage. Le câblage de chauffe utilise une isolation tenue à la chaleur gardée à l’écart du bloc ; les câbles moteur et ventilateur courent en conduit ou en tresses agrafées. Les fusibles ou disjoncteurs du circuit de commande correspondent au courant de chauffe et de moteur, et le capteur de température dispose d’une coupure de surtempérature séparée qui déclenche indépendamment du contrôleur principal. Pour les environnements de lavage, les coffrets portant des pièces électriques doivent correspondre à l’indice d’étanchéité qu’exige la méthode de nettoyage ; un boîtier de commande ouvert standard sur une machine nettoyée au jet après chaque poste est un risque de choc et de corrosion.
La tension et la fréquence doivent correspondre à l’alimentation du site avant la première passe. Une machine 220 V/50 Hz sur un site 110 V/60 Hz sous-alimentera la chauffe et fera mal tourner le moteur ; une machine triphasée 380 V exige une alimentation triphasée confirmée et une protection locale. La mise en service doit inclure un contrôle de continuité de terre et un contrôle d’isolation là où le manuel du fournisseur l’exige, enregistrés dans le fichier maintenance de la machine. Le guide de dépannage couvre les défauts de température et les problèmes de guidage de bande qui apparaissent quand la boucle de commande ou l’entraînement n’est pas réglé correctement.
Matériaux contact alimentaire et construction hygiénique
Pour le scellage de sachets alimentaires, les pièces qui touchent l’extérieur du sac ou se situent au-dessus de la zone produit doivent être de nuance appropriée : surfaces de contact inox 304 ou 316, PTFE alimentaire sur les bandes, et lubrifiants alimentaires sur les roulements là où le lubrifiant peut atteindre la zone produit. Le cadre doit éviter les rebords, coins morts et cordons de soudure non étanchés où la poussière produit ou l’humidité s’accumule ; les surfaces doivent pouvoir être essuyées ou lavables sans démontage au-delà du retrait normal des protections. Le scellage lui-même ne touche pas l’aliment à l’intérieur du sachet, mais les gouttes, la poussière et les fragments de bande peuvent transférer sur l’extérieur des sacs, donc le standard hygiénique s’applique à tout le poste, pas seulement à la barre de scellage. Les acheteurs vendant sur des marchés alimentaires réglementés doivent demander quels matériaux de contact le fournisseur liste dans le dossier technique et si des déclarations pour ces matériaux sont disponibles.
La fréquence de nettoyage suit le type de produit. Les passes de snacks secs et poudres exigent un nettoyage brosse et aspirateur sous la piste à chaque poste ; les produits huileux ou humides exigent un essuyage avec le détergent approuvé, suivi d’un rinçage et d’un séchage. Les solvants qui attaquent le PTFE ou les finitions peintes ne doivent pas être utilisés sur les bandes. Les panneaux de protection retirés pour le nettoyage sont remis en place avant redémarrage ; une machine marche avec une protection maintenue ouverte après un lavage est une constatation d’audit récurrente.
Formation opérateur, procédure opératoire et équipement de protection individuelle
Les protections réduisent l’exposition ; la procédure de conduite contrôle le comportement qui les contourne. La procédure opératoire doit couvrir le démarrage après préchauffage, la technique d’alimentation, l’inspection du joint, le dégagement de bourrage, l’usage des protections, le nettoyage et l’arrêt. Le dégagement de bourrage est la tâche la plus à risque : l’opérateur doit arrêter la bande, couper ou isoler la chauffe, laisser les blocs refroidir à une température de contact sûre, et seulement ensuite atteindre dans la piste pour dégager un sachet gondolé ou plié. Se tendre dans une machine en marche pour tirer un sac coincé est la cause la plus courante d’incidents de mors de bande et de brûlure sur les soudeuses à bande.
- Manches amples, cordons, colliers et cheveux longs sont attachés avant l’alimentation ; retrousser les manches et nouer les cheveux sont des exigences standard.
- Les gants sont évalués face au risque de mors : les gants volumineux augmentent le risque d’être aspiré dans la bande, tandis que les gants résistants à la chaleur ne servent que pour l’entretien hors ligne après isolation, pas pour l’alimentation d’une machine en marche.
- Aucune protection n’est retirée, aucun verrouillage neutralisé ni aucun arrêt d’urgence sanglé pendant la production ; les réglages exigeant l’accès à la chauffe ou aux rouleaux suivent la procédure de consignation, refroidissement et entretien.
- Chaque opérateur complète une session de formation documentée avant de faire tourner la machine seul ; les relevés de formation listent la date, le formateur et les tâches couvertes.
- Les renversements, chutes de film et poussière accumulée sont dégagés lors des rondes de propreté planifiées, pas laissés jusqu’en fin de poste.
- Une protection endommagée, un verrouillage défaillant, un câble desserré ou un arrêt d’urgence qui coince est signalé et la machine consignée jusqu’à réparation.
Comment les protections diffèrent entre les trois classes de construction
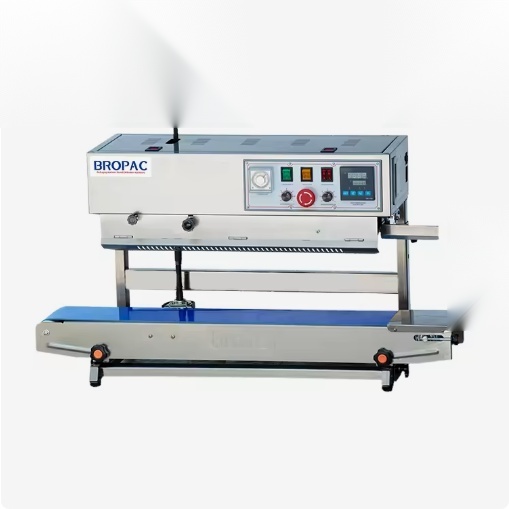
Les attentes de protection évoluent selon l’exposition du poste et qui l’exploite. Une soudeuse à bande de paillasse entrée de gamme dans un atelier supervisé est livrée généralement avec des couvercles de chauffe basiques et une extrémité d’entraînement exposée ; elle convient au scellage sec et léger où un opérateur formé reste à la machine et aucune circulation publique ne passe derrière. Les acheteurs doivent quand même confirmer que le dessus de la chauffe est couvert, que le mors de bande a une protection de gorge, et qu’un arrêt d’urgence ou un moyen de coupure est à portée. Si la machine passe plus tard sur une ligne de production, le cadre ouvert peut exiger des protections ajoutées et un panneau de service verrouillé avant de passer une revue interne.
Un modèle professionnel sur pied à roulettes porte généralement des carters de chauffe enfermés, des protections latérales sur la piste de bande, un arrêt d’urgence au panneau de commande et des extrémités de rouleau protégées. Cette classe est l’ajustement courant pour le conditionnement alimentaire et snacks à un seul poste ; la hauteur du pied positionne la piste à hauteur de taille de l’opérateur, ce qui réduit les passages au-dessus des surfaces chaudes pendant l’alimentation. Une construction inox intégrée en ligne va plus loin : panneaux d’accès verrouillés, coffrets électriques à indice d’étanchéité, chaîne d’entraînement protégée, et interface de circuit de sécurité qui laisse le contrôleur de ligne arrêter la soudeuse depuis l’amont ou l’aval. La soudeuse thermique à bande sur pied et la soudeuse à bande sur pied 2-en-1 représentent la classe intermédiaire ; la soudeuse en continu à bande automatique représente l’extrémité intégrée en ligne. Lors de la comparaison des devis, demandez quelles protections et verrouillages sont standard et lesquels sont listés en option, car c’est sur la liste des options que le coût de protection a tendance à se cacher.
Le dossier de site de chaque soudeuse doit contenir le relevé de livraison, les documents de conformité, le manuel, la signature de formation, les résultats de test d’arrêt d’urgence et de verrouillage, et la liste des pièces de rechange. Les auditeurs demandent couramment à voir que les contrôles de sécurité de la checklist avant poste ont été enregistrés sur les postes récents, pas seulement à la mise en service. Garder un dossier par machine, mis à jour après chaque visite de service, raccourcit tout audit client ou certification et rend clair quand une protection ou un verrouillage a été remplacé après réparation.
Non-conformités d’audit courantes et corrections
Le tableau ci-dessous liste les constatations que les auditeurs soulèvent le plus souvent sur les soudeuses à bande, l’attente qui n’est pas satisfaite, et la correction qui les clôt. La plupart des corrections sont mécaniques ou procédurales ; celles qui exigent de nouvelles protections ou verrouillages doivent être cotées avant achat plutôt que montées en rétrofit après un échec d’audit.
| Constatation | Attente non satisfaite | Correction |
|---|---|---|
| Bloc de chauffe exposé sur le dessus et les côtés | Protection des surfaces chaudes, ISO 14120 / ISO 13732-1 | Monter des protections fixes isolantes sur le carter ; garder les surfaces au contact sous limite ou marquer les zones chaudes |
| Entrée de bande assez large pour insérer les doigts | Distances de sécurité, ISO 13857 | Rétrécir l’ouverture de gorge ou ajouter une protection perforée dimensionnée pour bloquer l’accès de la main au mors |
| Panneau de service s’ouvrant sans arrêter chauffe ni bande | Protections verrouillées, ISO 14119 | Monter un interrupteur de verrouillage de protection câblé pour couper l’alimentation de chauffe et l’entraînement ; vérifier la séquence de réarmement |
| Pas d’arrêt d’urgence à portée côté alimentation | Arrêt d’urgence, ISO 13850 | Monter un arrêt d’urgence tête de champignon rouge à verrouillage sur pourtour jaune à la position d’alimentation |
| Liaison de terre manquante sur un panneau amouvrable ou un moteur | Protection électrique, EN 60204-1 | Monter une tresse de liaison de terre ; vérifier la continuité avant remise en service |
| Pas de coupure de surtempérature indépendante | Protection thermique contre surtempérature | Ajouter une coupure de secours qui déconnecte la chauffe au-dessus du plafond nominal |
| Interrupteur de verrouillage coincé ou court-circuité en production | Commande liée à la sécurité, ISO 13849-1 ; conformité procédure opératoire | Retirer la dérivation, former les opérateurs, procédure de consignation pour retrait de protection réservé à l’entretien |
| Produit de nettoyage par pulvérisation atteignant un coffret électrique ouvert | Indice d’étanchéité pour lavage | Relever l’indice du coffret ou déplacer les commandes ; étancher les entrées de câble |
| Pas d’analyse de risque documentée ni de Déclaration de Conformité | Documentation Directive Machines 2006/42/EC | Obtenir le dossier technique, l’analyse de risque et la DoC auprès du fournisseur avant installation |
Checklist de sécurité avant poste
Une courte checklist déroulée en début de chaque poste capte les défauts de protection, commande et propreté avant que des sacs ne soient soudés. Le chef de poste signe ou enregistre le contrôle ; tout élément défaillant met la machine en attente jusqu’à correction.
- Confirmer que toutes les protections fixes sont en place et fixées ; les panneaux verrouillés ferment complètement sans être coincés.
- Tester l’arrêt d’urgence : actionner côté alimentation, confirmer que bande et chauffe tombent, réarmer seulement après que la machine est sûre.
- Vérifier câbles et conduits pour dommage, anti-traction et contact de bande ; signaler une isolation effilochée avant démarrage.
- Confirmer que l’affichage de température correspond à la recette film ; laisser la machine compléter son préchauffage de 3–5 minutes avant d’alimenter les sacs de production.
- Inspecter les bandes PTFE pour vitrage, coupures, effilochage ou guidage décentré ; noter l’usure pour le calendrier de service.
- Dégager les chutes de film, poudre et résidus produit sous la piste et autour de la zone de chauffe.
- Vérifier que les étiquettes d’avertissement sur surfaces chaudes sont lisibles ; confirmer que protections et pièces de rechange de rechange sont stockées là où le personnel de service peut les atteindre.
- Confirmer que l’opérateur de poste a une formation à jour et connaît la procédure de dégagement de bourrage et de consignation.
Comment la maintenance protège le dispositif de protection
Protections et verrouillages se dégradent comme les bandes et les résistances : fixations desserrées, actionneurs d’interrupteur usés, panneaux de protection fissurés et fatigue de câble s’accumulent entre les visites de service. Le calendrier de maintenance doit inclure la vérification des fixations de protection chaque semaine, le test des interrupteurs de verrouillage et de la fonction d’arrêt d’urgence chaque mois, et l’inspection de l’isolation de chauffe et de la liaison de terre lors de la révision annuelle. Le remplacement de bande et l’entretien de chauffe suivent la séquence consignation et refroidissement ; les protections sont remises en place et les verrouillages vérifiés avant le retour en production. Les intervalles de service complets, la durée de vie des pièces d’usure et le diagnostic de défauts sont exposés dans l’article maintenance et dépannage.
La classe de construction machine change le niveau de protection de base. Les soudeuses de paillasse à cadre ouvert entrée de gamme portent le moins d’enfermement et conviennent à un usage d’atelier sec et léger sous conduite supervisée ; les modèles professionnels sur pied sont livrés avec protections de chauffe et arrêt d’urgence au panneau de commande en standard ; les constructions inox et intégrées en ligne ajoutent panneaux verrouillés, coffrets à indice d’étanchéité et signaux d’interface pour le circuit de sécurité de la ligne. La soudeuse en continu à bande automatique, la soudeuse à bande professionnelle SF150LD, la soudeuse à bande sur pied 2-en-1, la soudeuse à bande verticale à codage à encre et la soudeuse à bande horizontale à impression à encre montrent les caractéristiques de protection et de commande que porte chaque construction.
Contrôles croisés avant réception machine
Avant de signer la livraison, comparez la machine reçue à la commande : protections présentes comme cotées, arrêt d’urgence atteignable et fonctionnel, interrupteurs de verrouillage câblés, matériaux de contact conformes à l’allégation contact alimentaire, manuel et documents de conformité dans la langue requise pour le site, et notation électrique correspondant à l’alimentation. Courez un court essai à la température de recette et inspectez la qualité du joint et la température des protections après 20–30 minutes de marche. Enregistrez le numéro de série, la date de livraison, la date de formation et la liste des pièces de rechange dans le fichier équipement du site.
Le reste de ce cluster couvre les décisions voisines : la comparaison soudeuse à bande versus soudeuse par impulsion oppose le scellage à mouvement continu au scellage manuel à mâchoire sur la cadence et la régularité ; le profondeur technique parcourt blocs chauffants, bandes PTFE, zone de refroidissement et codage de date avec les chiffres de température et de vitesse ; l’article sur la soudeuse à bande à purge d’azote couvre le balayage de gaz inerte sur la piste de scellage ; la ventilation TCO cote machine, consommables, électricité et main-d’œuvre sur trois ans ; et le guide dépannage et changement de format garde les joints réguliers en marche quotidienne.
Les acheteurs avec des questions de protection, contact alimentaire ou certification peuvent consulter la gamme complète des produits soudeuses à bande, vérifier la vue d’ensemble certifications et brevets, lire les mises à jour équipement dans la section actualités, ou envoyer l’alimentation du site, le type de film et les exigences de protection via la page contact. La page à propos décrit l’atelier et le soutien export derrière l’approvisionnement machine.
