三つの底封じ、一台の成形機:選択が実際に変えるもの
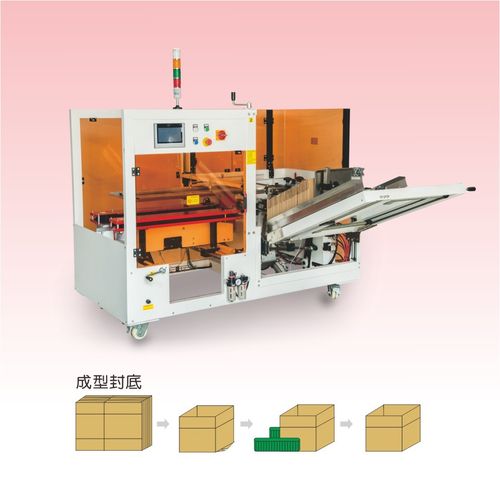
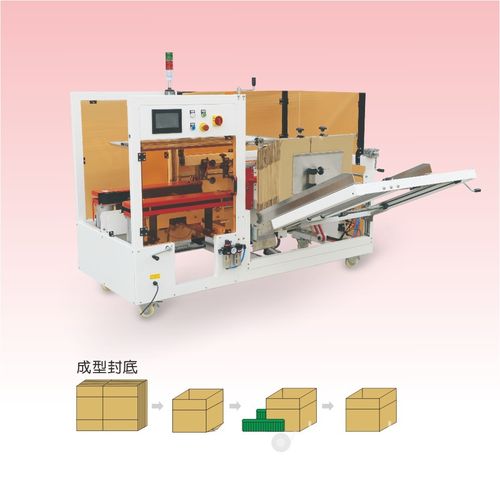
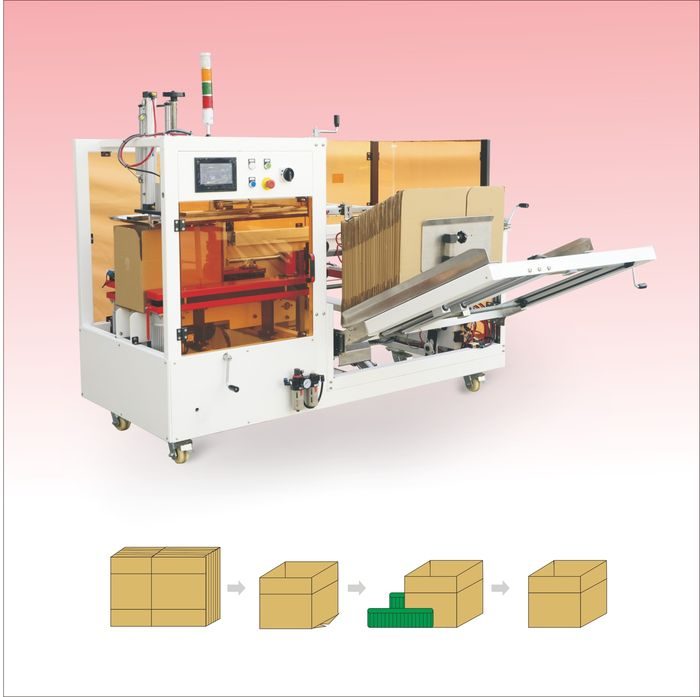
自動ケース製函機は、マガジンから平らな段ボールブランクを取り出し、四角い筒状に開き、底フラップを折り畳んで底を封じ、次工程の充填へケースを送り出せる状態にします。成形サイクル自体はメーカーを問わず大きく変わりません。見積もりを分け、5 年間の運用コストを左右する判断は、その底をどの方法で閉じるかです。実際の生産ラインで見られる封止方法は三つあります。消耗品を使わずスロットとロック片がかみ合うロック式ブランク、底の中心継ぎ目に貼る粘着テープ、そして圧縮前にフラップへ塗布するホットメルト接着剤ビードです。どの方法を選ぶかで、使用できるブランド、毎週発注する消耗品、立ち上げと清掃の手順、重量物や輸出向けケースでの封止強度、さらに機械自体の価格帯まで変わります。
この比較は段ボールブランクから外側に向かって整理します。まず原紙グレードとケース寸法、次に目標速度、次にシフト全体での消耗品コスト、最後にライン環境の順です。どの方法が万能に優れるという順位付けはしません。軽量な EC 向けカートンに合うロック式ブランクでも、両面段ボールの家電用クレートでは失敗することがあります。食品工場で毎分 25 ケースを封じるホットメルトステーションも、1 日 120 ケースしか成形しないラインでは投資が無駄になります。狙いどころは、封止方法を原紙・生産量・監査要件に合わせ、その選択を機械メーカー任せにせず購入仕様書に書き込むことです。
ここで使う数値は SunAura 製函機シリーズで見られる標準的な範囲です。能力は 8–25 ケース/分、ブランク寸法はフレームによりおよそ 200×150×100 mm から 600×400×400 mm、マガジン容量は 50–100 枚、吸盤はヘッドあたり 4–8 個、エア圧 0.6 MPa、サーボ式またはガイド付き空圧フレームで底の直角度をおよそ ±2 mm に保持します。カタログに記載される数値は、FAT(工場受入試験)で自社のブランクと持続可能な速度に照らして確認してください。
各底封じはどのようにケースを閉じるか
ロック式底(スロット付き・タブロックブランク)。ブランクには底フラップに沿って対になるスロットとロック片が打ち抜かれています。製函機がケースを開いてフラップを折ると、ロック片がスロットを通り抜けて機械的にかみ合います。接着剤もテープも加熱ステーションも原紙に触れません。封止はブランクの形状そのものに依存するため、打ち抜き精度が高く、ロック片が荷重を保持できるだけの剛性が原紙に必要です。この方法は軽量な小売用カートン、EC 向けブランク、箱を壊さずに開封・再充填する必要があるケースで一般的です。
粘着テープ。テープヘッドが梱包テープのロールを引き出し、二本の外フラップが合う中心継ぎ目にテープを渡し、圧着ローラーが原紙になじませ、カッターがケース通過後にテープを切断します。テープ幅は 48–72 mm、中型ケースの標準は 50 mm です。重量物や粗い原紙には幅広テープが指定されます。テープは柔軟な既定値です。ステーションの構造が単純で、立ち上げ時間がなく、テープ幅を変えるのもサービス作業ではなくヘッド調整で済みます。封止はテープ粘着剤が原紙に濡れることで成り立つため、コート紙、粉塵の多い原紙、低温の段ボールでは注意が必要です。
ホットメルト接着剤。加熱メルターが接着剤を 150–180 °C に保ち、ホースでフラップステーション上の 1 本または 2 本のノズルへ送り、底フラップの内側面にビードを塗布します。接着剤が原紙に濡れて固化するまで、ケースは圧縮状態で保持され、稼働温度では通常 1–2 秒以内に固まります。接着剤は一本の継ぎ目を渡すテープと違い、フラップ同士の重なり面全体に結合を作るため、両面段ボールや積載ケースでもしっかりした底になります。トレードオフは、シフト開始時の立ち上げ時間、ノズルとホースの手入れ、原紙や室温に合わせた接着剤グレードの選定です。
ブランクと原紙仕様が固い制約を決める
消耗品を比較する前に、ラインで使用するすべてのブランクを洗い出してください。最小・最大のケース寸法、片面か両面段ボールか、原紙グレード、外面がコート加工されているか印刷済みか、ブランクの保管方法も含めます。成形フレームは表示されたブランク範囲をカバーし、通常はブランク長さの比率で 2:1 以内の広がりです。範囲の限界に近いケースは速度が落ち、ガイドの摩耗を早め、最初に不良としてはじかれます。反りや湿りのあるブランクはどの方法でも真空取出し不良の原因になるため、平らで乾いた状態で保管することは、成形を安定させる前提条件であり、機械側の別問題ではありません。
原紙の剛性が、ロック片が保持できるかどうかを決めます。軽量な片面 B 段または C 段の原紙はタブロックの形状と合います。剛性の高い両面段ボールではロック片がスロットから押し戻され、ロック荷重で打ち抜きスロット自体が裂けることもあります。コート紙や多面印刷の原紙はテープ側の条件を変えます。粘着テープの接着剤は清浄で多孔質な表面へ濡れる必要があり、光沢のあるライナーや粉塵の多い面では、テープが縁から剥がれることがあります。ホットメルトは多くの段ボール面に接着しますが、コート紙や冷蔵環境では接着剤グレードを合わせる必要があり、グレードを誤ると低温で脆く固化します。
ケース重量と輸送サイクルは原紙種類と同じくらい重要です。少量の小売パックを入れたケースは短いパレット搬送で済みますが、家電、タイル、瓶詰め商品のクレートは積み付け、コンテナ積載、荒い取り扱いを経由します。積載後のケースの底封じは、そのサイクルを通じて内容物を保持しなければならず、空のブランクで最も安く見える方法が、パレット上で開いてしまう方法かもしれません。輸出コンテナで出荷する場合やケースを高積みする場合は、積載重量、小売業者やフォワーダーが要求する落下試験または圧縮試験に照らして封止方法を指定してください。
積載時の封止挙動:輸送サイクルがあらわにするもの
空ケースの検査を通った底封じでも、充填後に失敗することがあります。関係する荷重はフラップ自体の重量ではなく、底に載る製品の柱、さらに輸送中の振動と積み重ね圧縮です。テープは中心継ぎ目を渡す一本の帯で保持します。振動でライナーが分離すると、帯は一方の縁から浮き上がり、接着剤自体が外れていなくても封じが開きます。接着剤はフラップ同士の重なり面に結合するため、荷重はより広い接合部へ分散され、接着剤自体に亀裂が入るか原紙が裂けない限り結合は破れません。タブロックは機械的に保持しますが、ロック片とスロットは小さな形状であり、重量クレートでは原紙が最も裂けやすいスロット縁に荷重が集中します。
落下試験と積み重ね試験は、実荷重で方法を比較する正直な手段です。サプライヤーに自社ブランクを成形させ、目標重量まで充填し、定めた積み高さと短い振動または落下サイクルで各封止の挙動を記録してもらってください。空箱での乾燥デモは機械が動くことしか示しません。底が輸送ルートを耐えられるかどうかは確認できないのです。小売業者やフォワーダーが試験プロトコルを公開している場合は、FAT 前にそのプロトコルをサプライヤーへ渡し、合格基準を見た目の確認ではなく数値で書き込んでください。
再開封のしやすさは荷重問題のもう一方の側面です。接着剤による底は永久結合で、ケースを開くには接合部を切るかフラップを裂く必要があり、倉庫へ戻して再梱包するカートンでは重要な問題になります。テープは剥がせて新しいテープで貼り直せ、ロック片は箱を壊さずに解除できます。同じカートンが倉庫と顧客の間を循環する現場では、きれいに開封できる点がわずかな封止強度の利点を上回ることがあり、封止方法は最も重い一回の出荷ではなく、その循環ループに合わせて選ぶべきです。
比較表:ロック式底、テープ、ホットメルトを横並びで
| 比較項目 | ロック式底 | 粘着テープ | ホットメルト接着剤 |
|---|---|---|---|
| 底の閉じ方 | 打ち抜いたロック片がスロットを通り機械的にかみ合う | テープ帯が中心継ぎ目を渡り、原紙へ圧着される | フラップに接着剤ビードを塗布し、固化まで圧縮保持 |
| ケースあたり消耗品 | 機械側の消耗品なし。ロックはブランクの一部 | テープロール、幅 48–72 mm(標準 50 mm) | ホットメルト接着剤、ビードパターンにより約 8–20 g/ケース |
| 消耗品コストの位置づけ | 機械での再発注なし。打ち抜き加工がブランク単価に加わる | ケース単価は中程度。コストはテープ価格と使用長に連動 | 高量産ではケースあたり最低。接着剤は重量単価 |
| 標準的な製函機能力 | 軽量ブランクで 8–18 ケース/分。剛性で制約される | 標準フレームで 8–20 ケース/分 | 高量産ラインで 15–25 ケース/分 |
| 積載ケースでの封止強度 | 中程度。剛性の高い重量原紙ではロック片が抜けることがある | 通常荷重には良好。コート紙や低温原紙では縁剥がれリスク | フラップ重なり面全体で高い接着。両面段ボールや輸出クレートに適する |
| 再開封・再封止 | 箱を壊さず開封可能。再ロックできる | 剥がせる。新しいテープで再封止可能 | 切断またはこじ開けが必要。きれいな再開封は困難 |
| ブランク要件 | 特殊な打ち抜きブランク。スロットとロック片の精度が重要 | 標準 RSC ブランク。テープに適した表面 | 標準 RSC ブランク。原紙グレードに合う接着剤 |
| シフト開始時の立ち上げ | なし | なし | メルターの立ち上げ。タンク容量により通常 10–25 分 |
| 環境への感受性 | 原紙の反りがロック嵌合に影響 | 低温、粉塵、コート紙が接着力を弱める | 室温と原紙水分が固化時間に影響。ノズル詰まりあり |
| 清掃と飛散リスク | 残留物なし | ローラーとカッターに接着剤残り | 溶融接着剤の滴下。受け皿とノズル清掃が必要 |
| フォーマット段取り替え | ガイド調整。ブランク打ち抜きはサイズごとに変更 | ガイドとテープ幅調整、多くは 10–20 分 | ガイド調整に加えビードパターン設定。多くのフレームで 15–25 分 |
| 機械価格の位置づけ | 標準成形フレーム。封止ステーションの割増なし | 標準フレーム+テープヘッド。中程度の入門価格帯 | フレーム+メルター、ホース、ノズル。上位価格帯 |
| 主な制約 | 重量物、剛性原紙、特大ケースには不向き | 封止品質は原紙表面と温度に依存 | 立ち上げ時間、接着剤在庫、ノズル保守 |
| 最適な用途 | 軽量小売・EC 向けで容易に再開封できるブランク | 汎用ライン、原紙条件が混在、操作が単純な用途 | 封止強度が重視される高量産・積載・輸出ケース |
速度と封止ステーションがサイクルタイムに与える影響
このクラスの製函機は 8–25 ケース/分で稼働し、ケースあたりのサイクルはおよそ 2.4 秒から 7.5 秒です。成形、折り畳み、排出の各動作はそのサイクルを共有し、封止ステーションはその中に自工程を組み込みます。テープ封止は圧着と切断の短い動作で保持時間がないため、テープ式フレームは標準範囲全体で速度を追従できます。接着剤封止はビード固化のための短い圧縮保持時間を要し、そのため接着剤式フレームは通常、ラインの生産量がステーションを正当化できる能力帯の上限側で指定されます。ロック式成形には消耗品工程がありませんが、ブランク自体がきれいに供給・開筒される必要があり、吸盤の下で座屈する軽量ブランクは、どの封止ヘッドよりもサイクルを遅くします。
カタログのトップ速度は、範囲内で最も好条件のケースで測定されます。大型の両面段ボールブランクは開筒と折り畳みに時間がかかり、逆に小さなブランクはフレームを大きめに選ぶとセンサーを誤検知することがあります。機械は自社寸法で、かつシフト全体での定格速度の 70–80% を基準に選定し、供給中断や段取り替えの余地を残してください。上流・下流ステーションも同じ速度を受け入れられる必要があります。製函機が充填機やケースシーラーより速いとケースが滞留し、次にアイドル時間が生まれ、ピード速度の利得以上にラインの不均衡で損失が出ます。
消耗品コスト:各方法がシフトと年間でかかる費用
機械の購入費は目に見えるコストですが、5 年間では消耗品、段取り替え労務、摩耗部品による停止がそれを上回るのが普通です。フレーム価格を見る前に、まずケース単位で消耗品比較を行ってください。テープの場合は、ロール幅、ケースあたり使用長、ロール長、納入単価を記録して割り算します。400 mm のフラップ重なりを渡る 50 mm テープは、底一枚あたり約 0.4–0.5 m を使います。接着剤の場合はサンプルランで消費量を計量し、ケースあたりのグラムを千ケースあたりの重量へ換算し、接着剤を kg 単価で評価します。ロック式には機械側消耗品がありませんが、打ち抜きブランクは標準 RSC ブランクより高く、その箱あたり割増がすべてのカートンで繰り返されます。
損益分岐のパターンは工場を問わず共通です。1 日の生産量が少ない段階では、テープ式または手成形が現金支出を小さく抑え、接着剤在庫や加熱ステーションは元を取りません。安定ブランクで高量産になると、接着剤は重量が小さく少ないビードで重なり面を渡すため、ケースあたり接着剤コストがテープを下回ります。ロック式は両消耗品を避けますが、コストはブランクサプライヤーの打ち抜き加工へ移り、カートン仕様が特殊ブランクを既に必要とする場合に限って妥当です。5 年間の総額を比較してください。機械、運賃、据付、消耗品、電力とエア、予備部品、ステーションで削減できる労務まで含めます。購入価格で 1 ドル安くても、1 日 2 シフトでケースあたり消耗品を多く使う機械は、保証期間内にその差を逆転させます。
電力とエアは小さな項目ですが、実際に存在します。テープ式フレームはおよそ 2–4 kW、接着剤式フレームはメルター加熱負荷を加え、通常 3–6 kW を消費します。圧縮エアは 0.6 MPa で折り畳みアームとバルブを動かし、標準フレームの自由空気量はおよそ 0.3–0.4 m³/分です。乾燥したエアが重要で、供給エアの水分はバルブ固着やシリンダー摩耗を招きます。接着剤ラインは生産時間外にも小さな待機加熱負荷を持つため、シフト間にメルターがどうアイドル停止するか確認してください。
消耗品の入手可能性も比較に含めるべき項目で、後回しにしてよいものではありません。テープロール、接着剤ペレットまたはスティックは機械の寿命期間を通じて再発注されます。現地調達できないグレードは、わずかな供給の空白期間 をライン停止に変えます。原紙に必要なテープ幅と接着剤グレードを地域の販売店で確認し、仕様書に書かれたグレードを価格優先で汎用品へ代替しないサプライヤーであることを確認してください。ロック式ブランクの依存先はカートンサプライヤーに移ります。打ち抜きスロットとロック片は繰り返しロットで公差を保持する必要があり、ブランク供給元とその金型は機械と同じくらい重要です。
判断のフレームワーク:この順序で封止を選ぶ
- すべてのブランクを列挙します。寸法、段種、原紙グレード、片面/両面、コート/印刷、保管状態まで。フレーム範囲と封止方法は平均値ではなく両極端をカバーする必要があります。
- 積載ケース重量と輸送サイクルを記録します。短い構内搬送、パレット積み、輸出コンテナ積載、荒い荷扱い。重量が大きく過酷な輸送ほど、選択は接着剤寄りに、タブロックからは遠ざかります。
- 持続速度とシフトパターンを明示します。1 日約 400 ケース未満では手成形または単純なテープステーションが合理的で、それを超えると製函機が常時 1 人分の労務を削減し、封止方法を生産量に合わせて選定できます。
- 原紙表面と封止方法を照合します。コート紙、光沢面、粉塵、低温原紙はテープの接着を弱めます。接着剤式はグレードを、ロック式は打ち抜き精度を確認してください。
- ケースを再開封する必要があるか判断します。小売返品、再充填パック、キット箱は破壊せず開ける封止を支持し、閉じたままの輸送クレートは永久結合を支持します。
- ステーションを下流機器に合わせます。天面封じは通常別のケースシーラーが行います。製函機構成を確定する前に、コンベヤ高さ、ピッチ、ライン信号を確認してください。
- 接着剤またはテープのサプライヤーに、自社原紙と室温への適合性を書面で確認してもらいます。汎用グレードへの依存は避けてください。
シナリオ別プロファイル:どの封止がどの工場に合うか
軽量小売・EC フルフィルメント。軽量片面ブランク、フォーマットが多く、ピッキングや返品のためケースを開封します。ロック式ブランクまたはテープ式製函機が通常の適合です。優先事項はサイズ間の段取り替え速度と、カートンを壊さない封止です。接着剤の保持時間とノズル手入れは、SKU 混在センターでは回収できないコストを加えます。ランダム寸法と固定マガジンの組み合わせについては、既存のランダムサイズ vs 固定サイズ比較で扱う別の計画課題です。
食品飲料の高量産ライン。定型ブランクが 2–3 シフト稼働し、ケースには包装食品や液体が入り、清潔さが監査されます。量産が正当化される場合、接着剤が一般的です。ビードが重なり面を封じ、ステーションは 15–25 ケース/分で追従します。原紙条件が頻繁に変わるラインや、洗浄区域での接着剤残留物が懸念される場所ではテープが選択肢に残ります。食品接触声明や洗浄仕上げは封止方法と並行して指定します。
重工業・輸出クレート。両面段ボール、積載ケース、コンテナ積み、荒い貨物輸送。タブロックは剛性原紙上の弱い環で、テープは振動で継ぎ目縁から剥がれることがあり、フラップ重なり面を渡すホットメルトがこのプロファイルの既定値です。重型フレームは大型カップと丈夫な折り畳みアームを使い、接着剤グレードは荷重と気候に合わせて選定します。
低温・多湿・粉塵の多い室。テープ接着剤は低温または湿った原紙でグリップを失い、接着剤グレードは低温で柔軟性を保つ必要があります。どちらの方法も、洗浄レベルや粉塵量に合ったガードと電装が必要です。ロック式ブランクは両接着剤を避けられますが、平らで乾いた状態を保てる原紙に依存し、多湿室では保証が難しくなります。
高混合・少量生産のカタログ品。ケースサイズが多く、ロットが短く、段取り替えが頻繁です。専用メルターは、あるブランクの稼働時間が立ち上げと清掃を吸収できる長さの場合だけ元を取ります。高混合では、レシピ呼び出しとクイックチェンジガイドを備えた柔軟なテープ式フレームが、ケースあたり消耗品が紙面上で高く見えても 5 年コストでは有利になるのが普通です。
よくある選定ミスと回避方法
機械価格だけで封止を選ぶ。テープヘッドは購入時にメルターより安価ですが、高量産ラインでは接着剤とテープの差額が 1 年以内に消えることがあります。フレーム価格を比較する前にケースあたり消耗品を計算し、接着剤式の列にはメルターの電力と立ち上げ時間も含めてください。
積載両面ケースにタブロックを指定する。スロットとロック片は軽量で十分剛性のある原紙で機能します。重量クレート用原紙ではロック片が押し戻され、スロットが裂けます。ブランクが両面段ボールかケースが高荷重なら、テープまたは接着剤を評価し、ロック式は軽量範囲に残してください。
原紙コーティングと室温を無視する。無コートライナーに接着するテープも、光沢コート紙では失敗します。冷蔵室で脆く固化する接着剤は、ケースがたわむと割れます。発注前に、消耗品サプライヤーから自社原紙と最低作業温度への適合書面を入手してください。
短いロットのために最高速フレームを購入する。低量産ラインで 25 ケース/分の接着剤機を 8 ケース/分で運転すると、メルター待機負荷、ノズル保守、より大きな設置面積を抱えながらコストを回収できません。能力は持続目標に合わせ、上限帯は実際にその速度で稼働するラインのために残してください。
ブランク仕様を機械ビルダー任せにする。ロック式ブランクの打ち抜き形状、テープ・接着剤向けの原紙グレードは上流で決まります。引き合い時に図面とサンプルブランクを送り、FAT で実原紙により封止を検証できるようにしてください。据付後に供給不良や剥がれ問題として発見させないことです。
見積もりに持ち込むべき情報
正確な比較には、すべてのサプライヤーに同じ入力が必要です。最小・最大ブランク(段種とグレード付き)、積載ケース重量、持続ケース/分とシフトパターン、フォーマット数と段取り替え頻度、原紙表面状態と保管状態、作業環境(乾燥・多湿・低温・粉塵)、ケースの再開封要否、下流のケースシーラーとコンベヤ仕様です。これらがそろえば、見積もりは実アプリケーションにフレーム範囲、封止ステーション、消耗品グレードを合わせられます。現在の製函機ラインアップで選べるフレームを確認できます。標準片面ブランク向けの標準型ケース製函機、大型・両面ケース向けの重型ケース製函機、15–20 箱/分の中速製函機、テープ不要の底封じ向けホットメルト接着剤式製函機、機械的底封じが指定される用途のステープル式カートン成形・底封じ機をご覧ください。
成形サイクルの背後にある機構については、ブランク取出しから底封じまでを解説した自動ケース製函機の仕組みの技術解説をご覧ください。新しい接着剤式ラインについてはSunAura ホットメルト製函機の新製品リリース記事にまとめています。5 年間支出を検討する購買担当者は製函機のコストと TCO 内訳を、ガードや適合性の計画を立てる方は製函機の安全・CE ガードガイドをご確認ください。日常の故障、吸盤摩耗、サイズ替えについてはトラブルシューティング・段取り替えガイドが保守面をカバーします。
関連機器は製函機の隣に配置されます。充填後の天面を閉じるケースシーラー、小型カートンを扱うカートン封函機、パレット荷重を固定する結束機、ステーション間でケースを搬送するコンベヤ、充填済みケースを積むパレタイザー、各ステーションをつなぐ包装ラインです。ブランクサンプル、目標速度、積載重量はお問い合わせ窓口へお送りください。用途に合わせた構成をご提案します。機械に付属する適合文書は認証・特許のセクションに一覧しています。
