安全は仕様段階で決まる
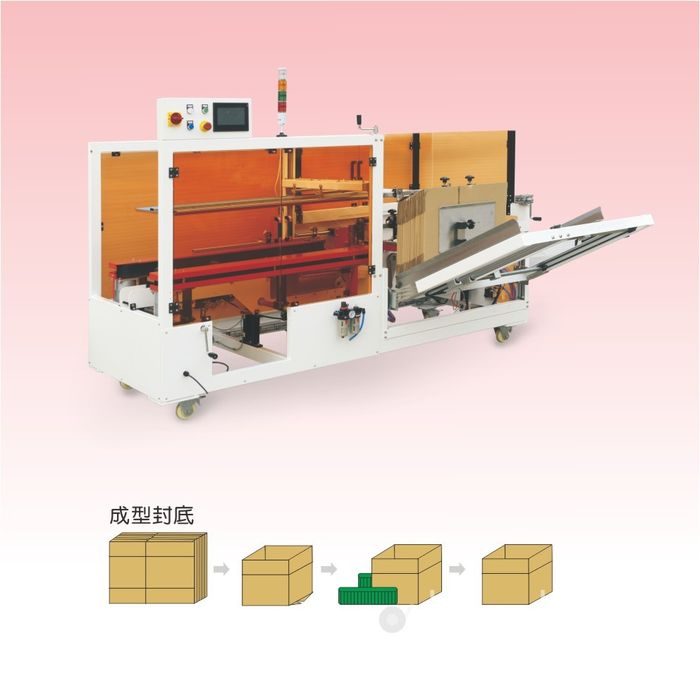
自動ケース製函機は、ブランクマガジン、真空取出し、プランジャー成形、フラップ折り畳み、封止ステーションを一つの可動フレームにまとめた機械です。サイクルの大半はガードの後ろに隠れていますが、危険は現実に存在します。フラップが折れる挟み込み点、成形部の圧潰点、動くベルトとシリンダー、圧縮エア回路、そして接着剤構成では 160–180 °C で接着剤を送るホットメルトシステムです。静かで密閉されて見える機械でも、ガードが欠けている、インターロックが無効化されている、段取り手順で可動ステーションへ手を入れられる状態にあると、オペレーターに手の負傷を負わせます。
製函機の安全は購入前に決まります。機械と共に納入されるガードパッケージ、インターロックロジック、非常停止レイアウト、文書、オペレーター教育は仕様の選択事項であり、据付後に安価で追加できるものではありません。このガイドでは、代表的な製函機の危険区域を整理し、EU で適用される規格と他市場の参照基準を示し、見積書、技術ファイル、運転マニュアルに記載すべき項目を挙げます。包装ライン向け製函機を評価する調達、プラントエンジニアリング、保守担当チーム向けの内容であり、仕向け市場の規則に基づいて行う機械固有のリスクアセスメントの代替ではありません。
製函機の危険区域
ブランク供給から排出まで機械を一巡すると、接触の起こりうる場所が見えてきます。各区域は危険と保護の答えが異なります。
| 区域 | 動作するもの | 危険 | 主要な保護手段 |
|---|---|---|---|
| ブランクマガジンと供給部 | 平らなブランクの山、昇降台、供給ガイド | ブランク縁とフレームに手や指が挟まれる。分離不良時のブランク飛び出し | ガード付き供給口、ブランク保持、分離補助、アクセスインターロック |
| 真空取出しステーション | 真空カップ、取出しアーム、真空発生器またはポンプ | アームの動き、カップの引き込み、真空トリップ、エア配管危険 | ガード付き囲い、真空監視、取出し不良時の制御停止 |
| プランジャー・成形部 | 成形プランジャー、サイドベルト、直角出しフレーム | ブランクが筒へ開く際の圧潰・挟み込み。動くベルト | 成形フレーム上部の固定ガード、インターロック付き前面パネル |
| フラップ折り畳み部 | 折りプラウ、折り刃、圧縮アーム | 内外フラップの挟み込み点。スプリング付き折り戻し | ガード付き折りゾーン。試運転時にタイミングと圧力を確認 |
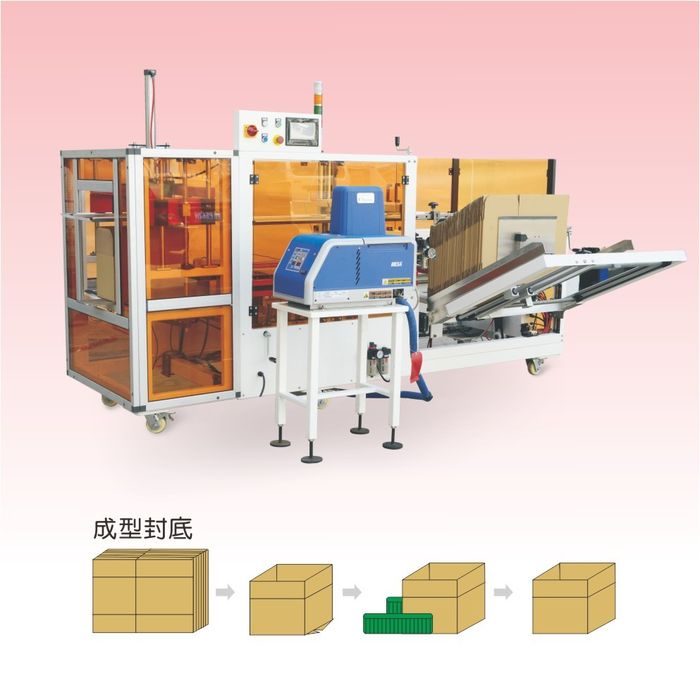
| 封止ステーション | テープヘッド、クラッシュプレート、接着剤メルター、ホース、ノズルまたはステープルクリンチ | テープヘッド接触、高温接着剤の火傷、ノズル滴下、釘供給 | ステーションガード、高温表示ラベル、ノズルガード、封止方法ごとの専用制御 |
| 排出コンベヤ | 排出ベルト、ケースシーラーまたはパッカーへの受け渡し | 手がコンベヤニップへ引き込まれる。後続ケースとの接触 | コンベヤガード、ニップ点カバー、排出側から届く非常停止 |
二次的な危険は機械全体に及びます。0.5–0.7 MPa の圧縮エアは緩んだホースを鞭のように振るわせ、異物を吹き飛ばすことがあります。空圧排気にはミスト油や原紙粉を含むことがあります。シリンダー、ベルト、真空ポンプの騒音は多くの場合 75–85 dB(A) 帯にあり、旧来の工場では聴覚保護具が必要です。段ボール繊維と粉塵はガード、ベルト、電装部に堆積し、湿ったりカールしたブランクは取出し不良を増やし、オペレーターがサイクル中に手を入れる誘因になります。
法規制の枠組みと規格
EU 市場に出荷する機械の基準は機械指令 2006/42/EC です。同指令は機械が満たすべき基本的健康安全要求事項を定め、メーカーに対し技術ファイルの編集、リスクアセスメントの実施、EU 適合声明の発行、販売前の CE マーキング表示を求めます。指令はガード、制御、非常停止、材料、騒音、取扱説明、オペレーターへ提供される情報を対象とします。EU へ輸出するサプライヤーは適合声明とその裏付けファイルを提示できる必要があり、購入者は検収前にそれらを求めてください。
整合規格と参照規格は指令の技術的詳細を補います。包装機械で一般的に適用される規格は次のとおりです。これらはリスクアセスメントの参照点であり、専門の安全工学を代替するチェックリストではありません。
- EN ISO 12100 — 機械安全:設計、リスクアセスメント、リスク低減の一般原則。機械設計が従うべき危険同定とリスク低減の順序を定義します。
- EN ISO 13849-1 — 制御システムの安全関連部:安全回路の設計と性能レベル。IEC 62061 は SIL 等級を用いる電気制御システムで同じ領域をカバーします。インターロック、ライトカーテン、非常停止回路はこれらに照らして評価されます。
- EN 60204-1 — 機械の電気装置:電源遮断、制御、保護、表示、機械環境における筐体の IP 等級。
- EN ISO 14120 — ガード:固定・可動ガードの設計と構造の一般要求事項。材料と開口寸法を含みます。
- EN ISO 14119 — ガードに付属するインターロック装置:選定、取付け、機能の原則。無効化防止を含みます。
- EN 61496 — ライトカーテンなどの電気感受性保護装置。物理ガードが供給・排出側へのアクセスを妨げる箇所で使用されます。
- EN ISO 13850 — 非常停止:停止機能と停止制御の設計原則とレイアウト。
EU 以外では参照枠組みが異なります。米国では OSHA 29 CFR 1910.212 が機械ガードの一般要求を定め、1910.219 は動力伝達部のガードを扱い、コンベヤ安全は ANSI B20.1 に従います。これらの市場の工場へ供給する購入者は、どの OSHA・ANSI 条項が適用され、サプライヤーのガードパッケージがそれを満たすかを確認してください。どの市場でも適合の法的責任はその市場へ機械を出す当事者にあるため、リスクアセスメントと文書は CE マークだけで判断せず現地で確認してください。
ガード設計:固定ガード、インターロック、アクセス
製函機のガードは実務的に三種類に分かれます。固定ガードは定期的に開く必要のない区域、成形フレームの上部と側面、ベルト経路、機械後部を覆います。可動ガードは清掃、詰まり除去、サービスのために開くヒンジ式またはスライド式パネルで、パネルが開くと危険動作を停止させるインターロック装置を備えます。ライトカーテンなどの電気感受性装置は、物理ドアが日常アクセスを妨げる供給・排出側の開口部を保護します。
ガード設計は EN ISO 14120 の階層に従います。ガードは堅固に取り付けられ、容易に無効化できず、機械環境に耐える材料で作られ、開口部から挟み込み点や圧潰点に届かない配置とします。アンバー色または透明ポリカーボネートパネルは、ガードを開けずにサイクルを目視できます。ガードが新たな巻き込みを作らないようにし、偶発的な取り外しリスクのある箇所の留め具は工具なしで外せないものとします。保守中に取り外したガードは機械を生産へ戻す前に必ず再取付けし、運転マニュアルに恒久ルールとして記載します。
インターロック付きガードは EN ISO 14119 の対象です。ガードが開いたらインターロックは危険動作を停止させ、ガードが閉じて意図的な制御でリセットが行われるまで機械は再起動しません。バイパスまたはオーバーライドスイッチは鍵管理または許可された段取り・サービス用途に限定し、その使用はログ記録または HMI 上に表示される必要があります。インターロックスイッチ自体は、アクチュエーターを挟んだりスイッチをテープで固定したりして無効化できない取付けとし、単純な機械式スイッチより磁気符号式やアクチュエーター分離式の設計が不正操作を減らします。
安全制御:停止、リセット、段取りモード
制御システムはガードだけではカバーしきれない安全機能を担います。非常停止レイアウトは EN ISO 13850 に従い、黄色地に赤色のモッシュヘッド停止ボタンを操作位置と機械両側から届く場所に配置し、新たな危険を作らず危険動作を除去する安全回路へ結線します。停止機能は PLC のソフトウェア指令だけに依存せず、安全リレーまたは安全コントローラーが EN ISO 13849-1 または IEC 62061 に従い回路を監視します。
インターロック、詰まり、故障による停止後の再起動は、自動復帰ではなく HMI または専用リセットボタンでの意図的操作とします。リセットは停止原因が除去されガードが閉じている場合のみ可能とします。段取りと段取り替え作業は減速速度のホールドトゥランまたはインチング制御を使い、オペレーターは即座に動作を停止できる状態とします。調整中に手を危険部位近くに置く必要がある箇所では二手持ち制御を指定できます。HMI には有効なインターロック、故障履歴、真空・圧力状態を表示し、オペレーターがガードを開けずに停止原因を診断できるようにします。
供給・排出側のライトカーテンは、ケースが通過する場合は定められたミュート戦略が必要です。ミュートセンサーは、ケースの横から手が入ったときにカーテンが無効化されない配置とします。機械周囲の空白域はガード規格が定める最小距離を保ち、ガードが閉じている箇所にも到達禁止区域を警告標識で表示します。
ホットメルト接着剤と火傷リスク
ホットメルトシステムは熱可塑性接着剤をおよそ 160–180 °C に加熱し、ホースとノズルを通して底フラップへ送ります。その温度で皮膚に接触すると即時火傷となり、滴下や糸引きが手、衣服、周囲面に落ちることがあります。危険は四か所に集中します。メルタータンクとバレル、加熱ホース、ノズルとビード塗布点、ガードや機械フレームに堆積した接着剤です。
機械側の保護には、高温面の断熱カバー、ノズル周囲ガード、滴下防止ノズル設計、メルターとホース経路の可視高温ラベルを含めます。ホース経路は挟み込み、摩耗、歩行通路を避け、計画保全時に継手の漏れを点検します。接着剤サプライヤーの SDS(安全データシート)を現場に保管し、熱接着剤火傷の応急手当手順を併記します。流水で患部を冷やし、皮膚から接着剤を剥がさず、重症の場合は医療機関を受診してください。メルター付近で作業するオペレーターは耐熱手袋と保護眼鏡を着用し、ゆるい袖や装飾品をノズルから遠ざけます。
停止と清掃時には、定められたパージと冷却シーケンスが重要です。ホースまたはノズル作業前に圧力を解放し、高温システムを誰も開けないようにします。加熱接着剤の蒸気はサプライヤーデータに照らして確認し、換気が不十分な場所ではノズル上部に局所排気を設けて接着剤蒸気と原紙粉が呼吸域に堆積しないようにします。ガード、ベルト、センサーに付着した接着剤は保全スケジュールで除去し、火災や詰まりのリスクにならないようにします。
騒音、エア供給、ブランク飛び出し
圧縮エアは取出し、折り畳み、圧縮シリンダーを駆動し、漏れたり緩んだエア配管は圧力下で鞭のように暴れます。機械には施錠可能なバルブ、フィルタ、レギュレータを備えた遮断エア供給を設け、ホースは動作してもフレーム縁へ擦れない固定とします。排気口は操作位置と原紙粉が溜まる場所から外して向けます。エア圧要件は通常 0.5–0.7 MPa 前後とマニュアルに明記し、容量不足や汚染された供給でサイクルが不安定にならないようにします。
製函機の騒音はシリンダーの動作、真空ポンプまたは発生器、ベルト、ブランク分離から発生します。測定値が現地の曝露閾値を超える場合は聴覚保護具が必要で、機械を源発生面から見直して消音排気、ダンパ付きガード、ポンプの防振取付けを検討します。取出し不良や 2 枚取りは供給部から段ボール片を飛散させることがあります。ブランク保持、分離ブラシまたはエアナイフ、ガード付き供給口がこのリスクを減らし、サイクル中は供給側に立たないでください。
食品グレード段ボール、テープ、接着剤
包装製品が食品、飲料、医薬品、またはケース外面に接触しうる消費財の場合、ケースが一次包装の外にあっても包装材料自体は食品接触規則の対象となります。段ボール原紙、封止テープ、ホットメルト接着剤、印刷コーティングを用途に照らして評価し、必要な場合はサプライヤーが適合声明または食品接触宣言を提出する必要があります。
- EU 枠組み:規則 (EC) No 1935/2004 は紙・板紙成分を含む食品接触材料および物品を対象とし、特定材料には個別措置と移行限度が適用されます。原紙と接着剤が製品に適用される措置を満たすか確認してください。
- 米国枠組み:FDA の食品接触物質規則(21 CFR)は食品に接触しうる接着剤、コーティング、紙成分を規制します。成分のステータスと包装用途に必要な承認を確認してください。
- 紙・板紙:再生繊維グレードは食品や包装とケースの間のバリアにより制限を受けることがあります。原紙組成、澱粉または接着剤含有量、粉塵や繊維脱落が製品または包装面へ移行しないか確認してください。
- 接着剤とテープ:ホットメルト配合、粘着テープ、テーププライマーはラインの食品接触ステータスに整合させます。接着剤残留物、糸引き、ノズル滴下は製品や完成包装に接触しないよう清掃してください。
衛生設計はガードと同じ考え方に従います。表面は清掃可能、隅に水分が溜まらず、定期的に洗浄する工場では筐体が水洗いに耐える構造とします。筐体の IP 等級は EN 60204-1 に従い洗浄頻度に合わせ、乾燥倉庫向け機械は湿式食品工場向けほどの防食を必要としません。保全スケジュールで電装筐体、ベルト経路、ガードから原紙粉と繊維を除去し、堆積が清掃性と火災リスクの両方に影響するようにします。
文書、教育、継続点検
適合機械には購入者が実際に使える文書一式が付属します。EU 向け供給の場合、CE 声明の裏付けとなる技術ファイルにはリスクアセスメント、機械全体設計、制御回路説明、ガード図面、適用規格、試験結果を含みます。納品される運転マニュアルには、想定用途、危険と残留リスク、据付、電気・空圧接続、段取り替え、故障対応、計画保全、摩耗部品交換、潤滑スケジュールをカバーします。配線図と空圧図、予備部品リスト、摩耗部品の入手先をマニュアルに添付します。
オペレーター教育は制御レイアウト、安全なブランク投入、インターロックの意味、非常停止対応、詰まり除去手順、PPE 要件、生産中はガードを閉じたままにするルールを扱います。保守担当者はサービス作業のロックアウト/タグアウト手順を必要とし、パネルを開けたりステーションへ手を入れる前に電気・空圧供給を遮断します。定期点検スケジュールではガード留め具、インターロック機能、非常停止回路、ホース・ノズル状態、ベルト・カップ摩耗、警告ラベルの状態を確認します。故障、介入、交換の記録を残し、繰り返し停止をリスクアセスメントと照合できるようにします。
リスクアセスメントの実例ウォークスルー
規格が実務でどう適用されるかを、よくある製函機シナリオで示します。中速テープ機の前面で、オペレーターがブランクを投入しサイクルを監視する場面です。危険同定では接触の可能性を列挙します。供給部でブランク縁に指を挟む、詰まり時に成形フレームへ手を入れる、テープヘッドへ接触する、緩んだ物が排出ベルトへ引き寄せられる、です。各々について重大度と曝露でリスクを評価し、標準順序で低減します。まず危険を除去、次にガードと制御を適用、最後に情報提供と教育を追加します。
供給開口部はブランクを機械へ入れる必要があるため除去できず、設計はガードへ移ります。手が挟み込み点に届かない大きさの制限付き供給口、ブランク保持ストップ、分離ブラシまたはエアナイフです。成形部後方アクセスはインターロック付きパネルで覆います。詰まり除去では、フレーム内へ手を入れる前の停止、遮断、ロックアウトをマニュアルで定め、ホールドトゥランのインチングで試しブランクを連続サイクルなしに送ります。これらの措置後に残る残留リスク(ブランク分離時に供給側へ立つことなど)は、オペレーター向け指示としてマニュアルに記録します。接着剤構成でも同じウォークスルーを繰り返し、ホットメルトノズルとメルターが到達危険を重大度の高い火傷リスクとして追加する点を反映してください。
リスクアセスメント後、日常運用への確認が二つ続きます。第一に、提案書に記載されたすべてのガードとインターロックが納入機械に存在し、各安全装置を試運転時に試験します。各パネルを開いて機械が停止することを確認し、ライトカーテンを遮光してサイクルが中断することを確認し、各非常停止を押して回路が遮断することを検証し、リセット制御からのみ再起動します。第二に、現地リスクレビューはサプライヤーが知りえない組み合わせを考慮します。ライン側の通行、機械脇を通る来訪者、上方からの保守アクセス、隣接機器とのインターフェースです。これら現地条件は、機械自体が設計規格を満たしていても追加のバリア、床表示、標識を必要とすることがあります。
残留リスクと安全な作業位置
すべてのリスクを除去するガードは存在せず、マニュアルに残留リスクを明記してください。製函機では通常、サイクル中に供給口へ立ち入らないこと、サービス前にエネルギーを遮断すること、接着剤システム付近で想定される PPE、遅れたベルトや折り不良フラップを除去するためガード越しに手を入れないことが残留リスクに含まれます。オペレーターは危険部位へ身を乗り出さず HMI と成形ステーションを観察できる位置に配置し、ブランクやテープの補給といった日常作業は、可能な限り安定した姿勢と両手アクセスを確保する設計とします。
整理整頓も安全につながります。原紙切れ、接着剤糸引き、テープ尻が供給・排出部に溜まると滑り・つまずき危険になり、ベルトやセンサーへ巻き込まれることもあります。機械周囲を清浄に保ち、清掃を定時化し、廃棄物置き場を定めることで作業区域が使いやすくなり、小さな詰まりを解除するため稼働中ステーションへ手を入れる誘惑が減ります。アンバーパネルがサイクル目視できる透明度を保つよう拭き、ラベルが褪色したり剥がれたら交換して警告を読みやすく保ってください。
包装機械によく見られる適合欠陥
| 欠陥 | なぜ不適合になるか | 提案書で確認すべき項目 |
|---|---|---|
| 便宜上ガードをテープや紐で開放状態に固定 | オペレーターと挟み込み点の物理的障壁がなくなり、設計に組み込まれたリスク低減が無効化される | インターロック設計、不正改造防止型スイッチ取付け、サービス後のガード再取付けルール |
| 故障探求中にインターロックをバイパスまたは短絡 | 安全回路が無効化され、アクセス開放状態で機械が再起動する最も重大な制御系故障 | バイパス鍵管理、オーバーライドの記録、13849-1 による安全回路監視 |
| 非常停止が欠けるまたは配置不良 | 操作位置から動作を素早く停止できず、停止が非安全回路に依存する | 13850 に沿う停止レイアウト、安全リレーまたはコントローラー、両側からの到達性 |
| 高温面にラベルなし・ガードなし | メルター、ホース、ノズルが火傷温度に達し、滴下接触で負傷する | 断熱カバー、ノズルガード、温度ラベル、パージ手順、現場 SDS |
| リスクアセスメントまたは適合声明が添付されない | 基本要求事項への対応証拠がなく、納入後に適合を検証できない | 技術ファイル概要、適合声明、規格一覧、マニュアルと図面 |
| 水洗い構造が指定されていない | 湿式食品・化学環境で筐体と材料が腐食し、粉塵と湿気が堆積する | 60204-1 による IP 等級、ステンレスまたは保護構造、清掃可能表面設計 |
| 食品接触材料の文書がない | 原紙、テープ、接着剤が食品・医薬包装に不適合な可能性があり、移行と適合が未検証 | 食品接触声明、製品と市場に整合した接着剤・原紙宣言 |
購入前安全チェックリスト
- 仕向け市場を確認:EU 機械声明、OSHA/ANSI 参照、または工場に適用される現地規則。
- 危険区域を機械レイアウトに照らしてマッピング:マガジン、取出し、成形、折り畳み、封止、排出。
- ガードパッケージを明記:固定ガード、インターロック付き可動ガード、ライトカーテンまたはその他保護装置。
- 安全回路を説明:安全コントローラーまたはリレー、性能レベルまたは SIL、非常停止とインターロック結線。
- 再起動・リセット動作を定義:HMI での意図的リセット、自動復帰なし、段取りホールドトゥラン制御。
- ホットメルト対策を確認:断熱、ノズルガード、ラベル、パージシーケンス、PPE、SDS、必要に応じ蒸気排気。
- 製品向けに食品接触材料を確認:原紙、テープ、接着剤、印刷コーティングと宣言。
- 文書を要求:リスクアセスメント、適合声明、マニュアル、図面、予備部品リスト、教育計画。
- ガード、インターロック、非常停止、カップ、ベルト、接着剤システムの点検・保全スケジュールを含める。
- 据付前に現地準備を確認:遮断スイッチ、エア供給、床スペース、アクセス位置。
安全をライン全体へどう組み込むか
製函機ファミリーには、本ガイドで参照する標準・中速構成が含まれます。製函機は単独で動作しません。成形済みケースを積込みステーションへ渡し、次にケースシーラーまたはカートン封函機へ受け渡し、共有コンベヤ部には独自のニップ点ガードと停止要件があります。統合包装ラインでは安全回路がステーション間で接続されることが多く、製函機のインターロック、非常停止、リセットロジックは後付けで結線するのではなく、ライン制御システムと整合させる必要があります。コンベヤ長さと渡り部はコンベヤ品揃えを、機械構成の参照と認証は認証・特許のセクションをご覧ください。
これら安全制御の背後にある機構は、自動製函機が取出し・成形・フラップ折り畳み・封じをどう行うかの解説をご覧ください。三つの底封じ方法の比較はロック式・テープ・接着剤の比較にまとめています。ブランド側の機械紹介はSunAura ホットメルト接着剤製函機の紹介、予算への影響は製函機のコストと TCO 内訳をご覧ください。機械稼働後はトラブルシューティング・段取り替えガイドが故障診断と、ガード・安全装置を機能させ続ける保全間隔をカバーします。ガードまたは文書に関する具体的なご質問は、仕向け市場と製品種別を添えてお問い合わせ窓口からお送りください。
