SunAura、テープ不要の段ボールライン向けホットメルト接着剤製函機を追加
SunAura は製函機ラインアップに、粘着テープもスロット・ロック片の機械的ロックも使わずにカートン底を封じる専用ホットメルト接着剤製函機を追加しました。本機は平らな段ボールブランクを開筒し、底フラップを折り畳み、フラップ重なり面に接着剤ビードを塗布して、結合が固化するまでケースを圧縮保持します。既存のテープ式・成形フレームと並ぶ SunAura エンドオブライン製品群の一つで、テープロールをラインで運ばずに、積載ケース・コート紙・輸出ケースにしっかりした底を求める生産者を対象としています。
接着剤式製函機は標準ブランクで 15–25 ケース/分、フレームによりブランク寸法はおよそ 200×150×100 mm から 600×400×400 mm の範囲に対応し、整合ブランクで底の直角度をおよそ ±2 mm に保持します。メルターは接着剤を 150–180 °C に保ち、ホースとノズルが底フラップへビードを送ります。圧縮エア 0.6 MPa が折り畳み部とバルブ回路を駆動し、標準フレームはヒーター負荷込みで 3–6 kW 帯の消費電力です。この記事では、本機の用途、接着剤ステーションの仕組み、テープ式・ロック式成形との位置づけ、実ラインへの見積もりに必要な入力を扱います。
本機は数四半期にわたりアプリケーション窓口へ寄せられた引き合いから開発されました。既存のテープ式製函機を使う購入者から、繰り返し三つの問題が報告されていました。重量物や振動を受ける荷重でのテープ縁剥がれ、コート紙や印刷済み原紙での接着力不足、そして複数ケースサイズにわたるテープ幅の発注・保管・ヘッド交換という運用面の手間です。接着剤ステーションは底封じからテープ消耗品を取り除き、一本の継ぎ目を渡すのではなくフラップ重なり面全体を結合します。新フレームはそれらの引き合いへの答えとして、SunAura 標準・重型製函機で実績のある成形・折り畳みシーケンスをベースに構築されています。
製品概要
| パラメータ | 標準構成 | 備考 |
|---|---|---|
| 能力 | 15–25 ケース/分 | ケースサイズ依存。シフト全体では定格の 70–80% で計画 |
| ブランク範囲 | フレームあたり約 200×150×100 mm ~ 600×400×400 mm | 各フレームがカバーする広がりは通常ブランク長さで 2:1 未満 |
| 封止方法 | ホットメルト接着剤ビード、圧縮保持 | テープ帯なし。スロット・ロック片ロックも不要 |
| 直角度 | 整合ブランクで約 ±2 mm | 直角不良ケースは下流の天面シーラーへうまく供給されない |
| マガジン容量 | 50–100 枚。大型ホッパーはオプション | マガジンが大きいほど補給中断は減る |
| 吸盤 | ヘッドあたり 4–8 個、ブランク面積に合わせた大きさ | 摩耗カップは開筒不良の最も一般的な原因 |
| 接着剤温度 | 150–180 °C | シフト開始時の立ち上げ。ノズル・ホースの保守が必要 |
| 接着剤使用量 | 約 8–20 g/ケース | ビードパターンとフラップ重なりに依存 |
| 圧縮エア | 0.6 MPa、自由空気量約 0.3–0.4 m³/分 | 乾燥エアが必要。水分はバルブ固着とシリンダー摩耗を招く |
| 電力 | 3–6 kW、380 V 三相 | 成形モーターに加えメルターヒーターが負荷を追加 |
| 騒音 | 1 m 地点 75 dB(A) 未満 | 騒音の大半は真空ポンプまたはブロワから |
| 床面積 | 約 2.4×1.3 m に加え 1.2 m のサービススペース | 保守担当者側のクリアランスは遮らないこと |
| 価格帯(FOB) | 構成により US$ 8,000–28,000 | 運賃、関税、据付は含まない。リードタイム 25–45 日 |
構造、ガード、材料
フレームは標準で粉体塗装鋼板、多湿または腐食性のある室向けに 304 ステンレスも選べます。接触表面とガードは清掃体制に合わせます。乾燥ラインは標準塗装フレームでよく、洗浄を行う食品室ではステンレス接触部、密閉電装、洗浄のため取り外せるカバーを指定します。成形・折り畳みゾーンはオレンジ色のインターロック付きガードで囲まれ、ガードが開くとサイクルが停止し、ヒーター制御もインターロックされて高温ノズル上へのアクセスを防ぎます。上部の表示灯が稼働、故障、消耗品切れの状態をライン越しに一目で伝えます。
操作パネルには HMI、起動・停止制御、非常停止、フォーマットレシピメモリが収められています。レシピは各ケースサイズのブランク寸法、ガイド位置、折りタイミング、ビード設定を保存するため、段取り替えはダイヤルから再構築せずセットアップを呼び出せます。電装部品は地域流通のあるブランドから選定し、部品リストは提案書に記載して購入者が発注前に地域入手性を確認できるようにします。騒音は 1 m 地点 75 dB(A) 未満に抑えられ、音の大半はヒーターではなく真空ポンプまたはブロワから発生します。
サービスアクセスはレイアウトに織り込まれています。保守担当者側にはドライブ、バルブマニホールド、エアフィルタレギュレータが配置され、調整にフレーム分解が不要なよう約 1.2 m の空間をその側に確保します。接着剤ステーション下の受け皿はパージ接着剤とノズル滴下を受け、工具なしで引き出して清掃できます。フレーム下の隙間は粉塵や原紙破片がベースに挟まらず掃き出せるようにします。
不良品処理はオペレーター任せにせずサイクルへ組み込まれています。センサーがブランク取出し、ケースの直角開筒、封止前のフラップ折り畳み、次取出し前のステーション排出を確認します。故障状態ではサイクルが停止し、表示灯が点灯、HMI にコードを表示します。封止検査を通らないケースは、パレットへ到達する前に充填工程で分流できます。稼働最初数週間の不良ログは最も頻繁に停止するステーションを示し、そのパターンが総称スケジュールではなく最初の予防保全日を設定する根拠になります。
接着剤サイクルの流れ
成形シーケンスは SunAura 製函機シリーズの他機種と共通です。ブランクはマガジンへ投入され取出し位置までリフトし、吸盤が山から 1 枚を引き、成形フレームが四角い筒へ開き、内フラップが先に外フラップが次に折れます。違いはフラップが閉じた後から始まります。中心継ぎ目に帯を渡すテープヘッドの代わりに、1 本または 2 本のノズルが加熱接着剤を底フラップ内側面へ塗布し、ケースは短い圧縮セクションを通ってフラップ同士を保持し、接着剤がライナーに濡れて固化するのを待ちます。封じたケースはラインコンベヤへ排出され、次のブランクがフレームへ入ります。
重なり面結合は本機設計の機械的な要点です。テープは継ぎ目外面の帯で保持しますが、接着剤はフラップ面同士を重なり全体で結合するため、荷重はより広い接合部へ分散されます。積み重ねとコンテナ振動を受ける積載ケースでは、その広い接合部は縁剥がれしにくくなります。結合は永久でもあります。ケースを再開封・再充填する必要がある用途では、接着剤底は切断またはこじ開けが必要です。そのため本機は再利用小売カートンではなく、輸送用ケース向けに指定されます。
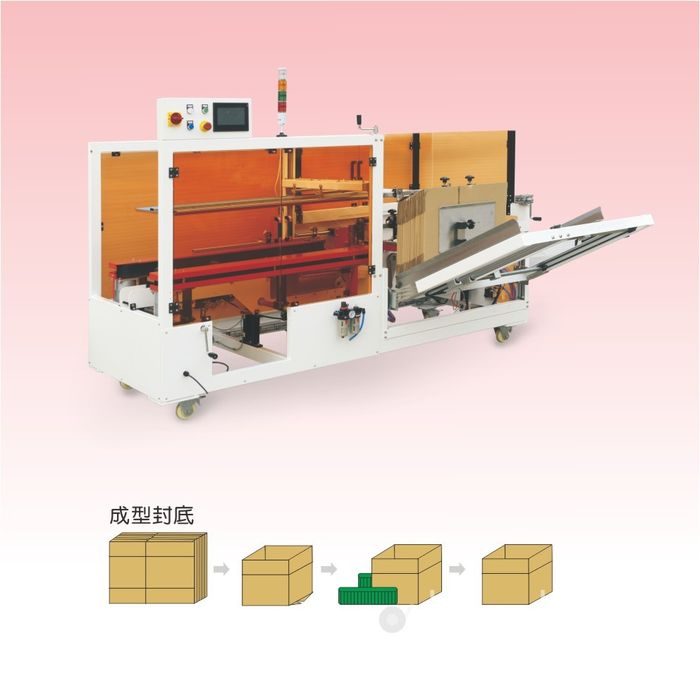
接着剤ステーション:メルター、ホース、ノズル、ビードパターン
メルターは接着剤グレードと原紙に応じて、固形接着剤を 150–180 °C の作業温度に保ちます。加熱ホースが溶融接着剤をフラップステーション上のノズルマニホールドへ送り、ノズルがケースサイズに設定されたパターンでビードを塗布します。フラップ長さに沿う直線ビード、重なりを渡るビード、または大型フラップではその組み合わせです。ビード幅と間隔はブランクに合わせて調整し、接着剤が外面ライナーへ過剰に広がらず重なり面をカバーするようにします。接着剤使用量は約 8–20 g/ケースで、正確な値は FAT のサンプルランで計量し、カタログから推定しないでください。
立ち上げ時間はテープ機との運用面の違いです。メルターはシフト開始時に作業温度へ 10–25 分かけて昇温するため、オペレーターは最初のブランク予定時刻より前にステーションを立ち上げます。シフト間は設定に応じてメルターをアイドルまたは停止させます。一日中高温のまま放置すると待機加熱負荷がかかり接着剤寿命を縮め、夜間停止すると翌朝の立ち上げ時間を失います。停止時は接着剤がホース内で固まらないようノズルと配管をパージします。ノズル詰まりは、封止不良になる前にビードが細くなる、とぶれる、パターンが外れる症状として現れます。
接着剤グレードは原紙と室に合わせる必要があります。無コートライナーは汎用ホットメルトで接着しますが、コート紙、光沢面、粉塵原紙にはその表面向けに配合されたグレードが必要で、冷蔵室では脆く固化せず低温で柔軟性を保つ接着剤を選びます。接着剤サプライヤーには、原紙グレードと工場の最低作業温度への適合性を書面で確認してもらってください。食品室用途では必要に応じて食品接触声明を取得し、接触表面とフレーム仕上げは清掃体制に合わせて指定します。
固形接着剤ブロックは 5–30 °C の乾燥密閉保管とし、コンクリート床から上げて粉塵を避けてください。表面汚染がメルターへ入るとヒーター上で炭化します。多くのグレードは未開封包装で約 12 か月の棚寿命を表示しています。入荷日順に在庫を回転させ、開封済みカートンは再密封し、古いブロックから先に溶融してグレード期限を過ぎないようにします。
接着剤製函機はテープ式・ロック式成形とどこが違うか
新しい機械は、購入者が底封じで行う三択の一つです。ロック式ブランクは消耗品なしで打ち抜きスロットとロック片がかみ合い、テープは粘着帯で中心継ぎ目を渡し、接着剤は加熱接着剤でフラップ重なり面を結合します。三つの方法は原紙条件、生産量、再開封要件が異なる用途に合います。段ボール仕様、速度、消耗品コストによる完全比較はロック式・テープ・ホットメルト製函機ガイドをご覧ください。下の表は接着剤フレームの位置づけをまとめています。
| 比較項目 | ロック式ブランク | 粘着テープ | SunAura ホットメルト接着剤製函機 |
|---|---|---|---|
| 封止の基盤 | 機械的なタブ・スロットかみ合い | 中心継ぎ目を渡す外面帯 | フラップ重なり面への接着結合 |
| ケースあたり消耗品 | 機械側なし。打ち抜き加工がブランクコストに加わる | テープロール、幅 48–72 mm | 接着剤、約 8–20 g/ケース |
| 最適な原紙 | 軽量で十分剛性のある片面段ボール | 清浄で多孔質な標準ライナー | 多くの段ボールに対応。コート紙や低温原紙にはグレードを合わせる |
| 積載ケース強度 | 中程度。重量原紙ではロック片が抜けることがある | 良好。振動下では縁剥がれリスク | 重なり面全体で高い接着。両面段ボールや輸出クレートに適する |
| 立ち上げ | なし | なし | メルター立ち上げ 10–25 分 |
| 再開封挙動 | 箱を壊さず解除できる | 剥がせる。新しいテープで再封止可能 | 永久結合。開封には切断またはこじ開けが必要 |
| 保守の重点 | ブランク打ち抜き精度 | ローラー、カッター、テープ接着 | ノズルパージ、ホース状態、接着剤グレード |
| 標準能力 | 軽量ブランクで 8–18 ケース/分 | 8–20 ケース/分 | 15–25 ケース/分 |
| 主な制約 | 重量物・剛性クレートには不向き | コート紙、粉塵、低温原紙で弱い | 立ち上げ時間、接着剤在庫、ノズル手入れ |
適用シナリオ
食品飲料の高量産ライン。定型ブランクが 2–3 シフト 15–25 ケース/分で流れ、底は包装食品または液体重量ケースをパレット積みまで保持しなければなりません。重なり面結合が荷重を受け、接着剤ステーションは高速消費者向けラインに追従します。室が多湿または原紙がコート紙の場合は、接着剤グレードと洗浄仕上げを機械と並行して指定します。監査で必要とされる場所には食品接触声明を提出します。
重量家電、建材、輸出クレート。両面段ボールと積載ケースがコンテナ積載と荒い貨物輸送を経由し、テープ縁剥がれやロック片抜けが最初に現れる用途です。フラップ重なり面を渡す接着剤結合がこのプロファイルの既定値で、重型フレーム構成は剛性原紙を開くため大型カップと丈夫な折り畳みアームを使います。高積みやコンテナ輸送されるケースには、一方の縁から浮く帯より振動に強い封止が有利です。
コート紙・印刷済みカートン。光沢コートライナーと印刷面は接着剤が表面に濡れないためテープ接着力が弱まります。整合したホットメルトグレードがコート面に接着し、ビードパターンは外面印刷を傷つけない内フラップ上に配置されます。見える外面を清潔に保つ必要があるブランド包装では、ノズル位置と圧縮セクションを接着剤が外ライナーへはみ出さないよう設定します。
テープ供給が制約となるライン。複数ケースサイズを扱う工場は 48–72 mm のテープ幅を抱え、ロール発注とサイズ間のヘッド交換を行っています。接着剤ステーションはテープ幅在庫ではなく単一の接着剤グレードを抱えるため、複数ロール幅を持つラインの消耗品ストックを簡素化します。トレードオフは、接着剤サプライヤーとグレードが機械の寿命期間を通じて現地入手可能でなければならないことです。
コールドチェーン・温度管理包装。冷蔵または冷凍製品を入れたケースは低温室を通り、標準接着剤が脆く固化してグリップを失うことがあります。ここでは低温柔軟性を持つ接着剤グレードを指定し、フレーム接触部と電装は室の湿度と洗浄レベルに合わせます。低温原紙は供給も不安定になりやすいため、ブランク保管とカップ状態は乾燥常温ラインより注意深く監視します。FAT では常温在庫ではなく冷蔵倉庫から取った原紙での確認を含めてください。
接着剤フレームが適さない場合
本機には限界があり、見積もり前に述べておくべきです。1 日約 400 ケース未満の低量産では、メルター立ち上げ、接着剤在庫、ノズル保守が元を取らず、手成形または単純なテープステーションが合理的です。数分ごとにフォーマットが変わる高混合ラインでは、加熱ステーションがバッチごとの段取りと清掃時間を追加し、レシピ呼び出し付きの柔軟なテープフレームが 5 年コストでは低くなるのが普通です。再充填のため倉庫へ戻るケースを接着剤で閉じてはいけません。永久結合は開封時にカートンを破壊します。湿った、反った、保管不良のブランクはどの製函機でも真空供給不良を起こし、接着剤機はホッパー内で平らに着かない原紙を補償できません。
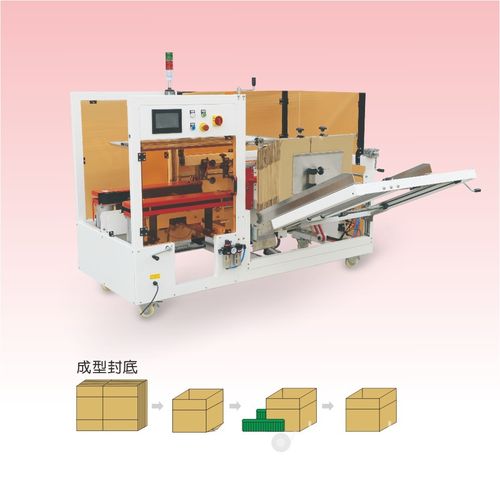
ライン連携とユーティリティ
接着剤製函機はエンドオブラインの先頭に位置し、周囲ステーションのコンベヤ高さ、ピッチ、速度に整合する必要があります。充填後の天面封じは別のケースシーラーが行い、小型カートンはカートン封函機を通ることもあります。充填済みケースはコンベヤでパレタイザーへ搬送され、積載パレットは結束機で固定されることがあります。完成した包装ラインは各ステーションを共有速度へシーケンス制御します。製函機は後方の充填機より速くならないようにし、ケースが滞留して後方へ詰まらないようにしてください。
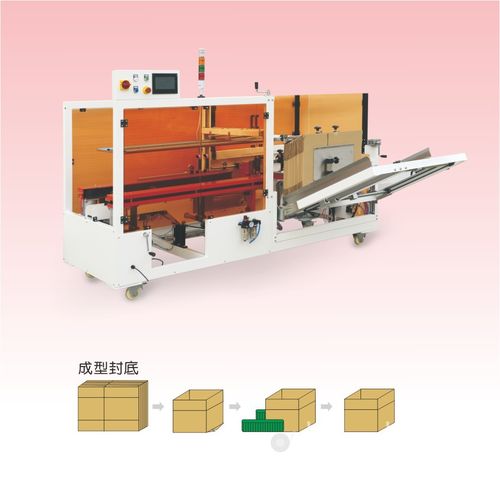
ステーション間で配線しておく価値があるのは、ケース有信号、消耗品切れ信号、故障信号です。ラインが停止した機械へ製品を積み上げずきれいに停止できます。ユーティリティ側では、リングメイン全体がエアを引くシフト開始時点の自由圧縮エア量を確認し、ヒーターとモーター用のアース付き専用三相回路を計画し、バルブマニホールドとドライブの保守担当者側アクセスを確保します。現場チェック、電源容量、エア量は出荷前のユーティリティチェックリストで合意します。
据付、試運転、検収
標準ステーションの据付は 2–3 日です。接着剤派生はヒーター、ホース、ノズルを個別に試験するため日数を要します。手順は SunAura シリーズの他機種と共通です。出荷 1–2 週間前の現場・ユーティリティチェック、レベル出しとコンベヤへのアライメントを伴う機械据付、電源・エア接続、各ステーションのドライラン、購入者ブランクでの校正、目標持続速度での生産試験です。合格基準は発注前に数値で書かれます。一定期間の速度、直角度、ビードパターンと封止外観、不良数です。工場 FAT と現地試験の両方で同じ基準を使います。
引き渡しドキュメント一式には機械・電気図面、予備部品リスト、校正・試験記録、適合声明、英語の運転・保守マニュアルを含めます。教育はオペレーター向けに起動、段取り替え、ノズルパージ、一次故障探求を、保守担当者向けに調整と摩耗部品交換を行い、書面 SOP で終えます。保証は SunAura 標準条件に従います。製造欠陥に対する部品・労務 12 か月、フレーム 24 か月、消耗品と摩耗品は除外し、その除外は書面に明記します。
保守と摩耗部品
接着剤製函機の指定摩耗品は、成形部品と接着剤システム部品に分かれます。吸盤は粉塵原紙で 6–12 か月、摩耗すると開筒不良やブランク落下を起こします。折り畳みアーム軸受は 12–24 か月、摩耗は曲がったケースとして現れます。接着剤ノズルは 6–12 か月間隔で点検・清掃し、詰まったり炭化したノズルは封止不良になる前にビードパターンを変化させます。ホースは熱劣化と外皮摩耗を点検し、メルターフィルターを清浄に保ち、未溶融または炭化接着剤がノズルへ達しないようにします。
最初の予備キットは試運転時から現場に置いてください。カップ、ノズルチップ、折り畳み軸受、バルブ回路のシールセットです。交換間隔は総称スケジュールではなく最初数か月の観察摩耗から設定します。保守スケジュール、詰まり故障、カップ摩耗、段取り替え手順は製函機のトラブルシューティング・段取り替えガイド、加熱ステーションのガードとインターロック要件は安全・CE 適合ガイドに詳しくまとめています。
接着剤式製函機によくある質問
テープケースも兼用できますか。封止ステーションは購入時に固定されます。接着剤フレームはメルター、ホース、ノズルを囲んで構成され、テープフレームはロール、ローラー、カッターを囲んでいます。成形フレームは共有しますが、生産中に切り替えることはできません。ラインで異なるブランクに二つの封止方法が必要な場合は、一つのヘッドが段取り替えすると考えず、アプリケーション窓口へデュアルステーション構成をご相談ください。
シフト間、メルターはどのくらい保温しますか。設定はシフトパターンで選びます。2–3 シフト稼働ラインはメルターをアイドル温度に保持できます。単一シフトラインは夜間ヒーターを停止し、次シフト開始時に昇温します。ヒーターを連続点灯すると接着剤寿命を縮め待機電力が増えるため、アイドルルールは運転 SOP に書き込んでください。
コート紙や再生原紙に接着できますか。多くのコートライナーは整合ホットメルトグレードで接着しますが、ブランクサンプルは FAT で試験してください。ライナー粉塵や浮繊維の多い再生原紙はどの接着結合も弱め、湿った原紙は真空取出しと接着固化の両方に影響します。グレードとビードパターンを実原紙で検証できるよう、引き合い時にサンプルブランクを送付してください。
運転中にノズルが詰まったらどうなりますか。影響を受けたフラップのビードが細くなるかとび、そのケースは充填前に排除すべきです。オペレーターは SOP に従ってノズルをパージまたは清掃し、炭化または摩耗したノズルチップは予備キットから交換します。繰り返し詰まる場合は、過温度による接着剤炭化、接着剤汚染、メルターフィルター詰まりを疑い、保守スケジュールのサービス間隔で点検します。
接着剤の価格は年間でテープとどのくらい違いますか。安定ブランクの高量産では、接着剤のケースあたりコストは重量ベースでテープを下回るのが普通ですが、メルターが加熱電力を追加し、機械購入価格も高くなります。5 年比較は機械、運賃、据付、消耗品、電力とエア、予備部品、ステーションが削減する労務まで含めて行います。コスト面の詳細は製函機 TCO 内訳をご覧ください。
見積もりに必要な送付情報
- 最小・最大ブランク:寸法、段種、原紙グレード、片面/両面、コート/無コートライナー。
- 積載ケース重量と輸送サイクル:構内搬送、パレット積み、輸出コンテナ積載、荒い貨物輸送。
- 持続目標速度(ケース/分)、シフトパターン、週あたりフォーマット数。
- 原紙保管状態と作業環境:乾燥、多湿、低温、粉塵、腐食性。
- ケースを再開封・再充填する必要があるか。永久接着剤底が使えない用途の除外条件。
- 下流機器とその速度:充填機、天面シーラー、コンベヤピッチと高さ、パレタイザー。
- 電源:電圧、相、周波数、利用可能回路容量。シフト開始時の自由圧縮エア量。
- 適合声明または監査要件。接着剤の食品接触文書を含む。
これらの入力がそろえば、提案は実ラインにフレーム範囲、ノズル構成、接着剤グレードを合わせ、初回返信でレイアウト図を提出します。製函機フルラインアップ(標準、重型、中速、接着剤式、ステープル式成形)は製函機ファミリーページに一覧しています。関連モデルには標準型ケース製函機、重型ケース製函機、15–20 箱/分の中速製函機、ステープル式カートン成形・底封じ機、標準仕様を掲載したホットメルト接着剤式製函機の製品ページがあります。
本機の購入と 5 年間支出については、価格帯、消耗品、労務、回収期間を解説する自動製函機のコストと TCO 内訳をご覧ください。取出し、成形、折り畳み、封止の機構は自動ケース製函機の仕組みの解説で説明しています。引き合いとサンプルブランクはお問い合わせ窓口へ、メーカーの背景は会社概要ページ、適合声明は認証・特許、その他の機械ニュースはニュースページをご覧ください。
