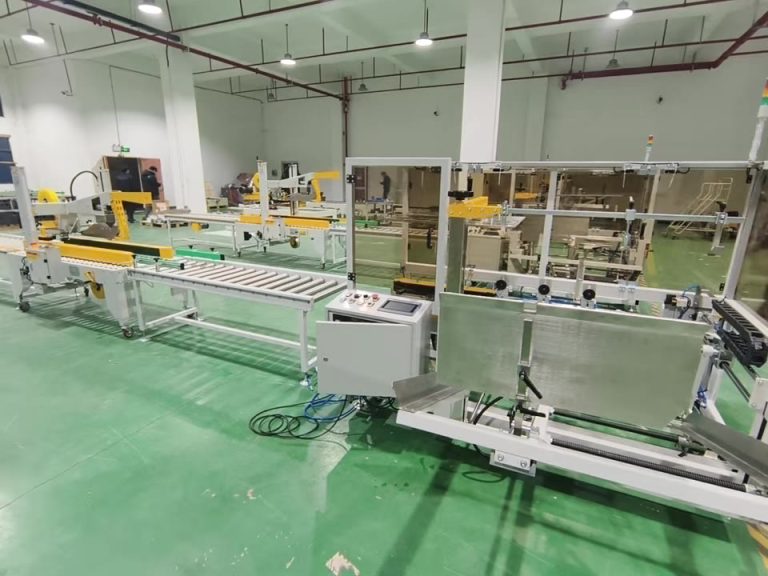
ブラジル向け自動ケースパッキングライン2基:平ブランクから封函済み段ボール箱まで、木箱梱包前に工場内で実証試験 2026年11月、当社はブラジルのお客様向けに、2基のエンドオブライン(最終包装)ケースパッキングラインの製作と試験を完了しました。各ラインは平坦な段ボールブランクを取り込み、製函して底面を封着し、空の段ボール箱を装填ステーションへ搬送した後、天面フラップを折り込んでテープ封函します。2基ともお客様の実際の箱寸法で工場フロア上を稼働させ、お客様は試験動画を確認のうえ書面で承認し、その後に初めて機械を輸出用木箱へ梱包しました。本稿では、製作内容、各ステーションの連携動作、およびお客様が実際に承認した項目を順にご紹介します。 ご発注内容とその理由 購入者様は2つの独立した包装エリアを運用しており、1基の共有ラインではなく、エリアごとにラインを1基ずつ導入することをご希望でした。理由は実務的です。一方のエリアが箱寸法の段取り替えや定常点検で停止しても、もう一方は稼働を続けられます。また2基構成により、作業員が充填済み製品を運ぶ距離を抑えられます。そこでご発注いただいたのは、レイアウトが同一の2基のラインで、それぞれ次の4ステーションで構成されています。底面封着付きの自動製函機、モーター付きローラーコンベヤ、作業員が開いた箱へ製品を入れる手動装填ステーション、そして天面を折り込んでテープ封函する自動封函機です。 使用する段ボール箱は標準的な一般段ボール箱(RSC)で、ラインは一度に1フォーマットの箱に対応し、フォーマット間には定められた段取り替えを行います。お客様が重視されたのは、単一SKUでの最高速度ではありませんでした。現場で最も遅かった2つの手作業工程——手で箱を開いて底面にテープを貼る作業、装填後に天面フラップを折ってテープを貼る作業——を自動化しつつ、各箱に何を入れるかを管理する担当者を装填位置に1名残すことでした。 ライン構成:各ステーションの役割 1. 底面封着付き自動製函機 製函機はラインの先頭に配置されます。平ブランクの束をマガジンに投入すると、機械が1枚ずつブランクを引き出し、成型ヘッドで整えて底面フラップを閉じ、底面封着ヘッドがテープを貼ります。成型済みの空箱は、四角く整った状態で天面を開いたまま排出され、装填を待ちます。このステーションはHMIと操作パネルを備えた安全ガード枠で囲まれており、全景動画の右側に映っています。安全囲いにより、機械のサイクル中に作業員の手がピックアップ部やフラップ閉鎖機構へ触れることを防ぎます。 手作業による製函を機械化すると、現場全体のリズムが変わります。人が手で箱を開いている工程は、多くの場合、装填ステーションが待たされるボトルネックです。製函機が整然と開箱を供給することで、コンベヤと装填作業員がペースを決める側に回ります。また、手折り底面のばらつき——箱の歪みやテープのシワが生じやすい箇所——も解消されます。 ブランク用マガジンは、シフト分の全段ボールを入れるのではなく、稼働分の束を保持できる大きさとしています。これにより機械の設置面積を抑え、作業員は通常の装填サイクルの合間にブランクを補充できます。HMIの残材警告により、マガジンが空になる前に作業員へ通知され、サイクル終了後にブランク切れで停止する事態を防ぎます。マガジンへの補充は短時間で頻回な作業となるため、1名の作業員がコンベヤと装填位置を行き来する既存の動きにも無理なく収まります。 2. モーター付きローラーコンベヤ 製函機と封函機の間では、開箱がモーター付きローラーコンベヤ上を搬送され、この区間が手動装填ゾーンを兼ねています。ローラー面は機械の入・出力高さと水平に揃っているため、箱は持ち上げ動作なしに受け渡されます。ガイドレールが移動中の箱を真っ直ぐに保ちます。コンベヤはシステム内のバッファです。開箱の待ち行列を保持することで、作業員が目前の箱への充填作業をしている間も製函機のサイクルを継続させ、装填位置の短い停止が即座に製函機を止めることを防ぎます。 コンベヤ長さは平面図だけで決まるものではありません。製函機と装填位置の間のバッファ量を定める要素です。3〜4箱分の開箱を保持できる長さがあれば、作業員がラベル処理や包装確認で一時停止しても製函機はサイクルを継続でき、作業員も空箱を待たずに済みます。短すぎるコンベヤは、細かな停止をすべて製函機へ伝えてしまい、製函機は始動と停止を繰り返し、本来の安定したリズムを失います。本件では、2つの包装エリア全体の設置面積をコンパクトに保ちつつ、少量の待ち行列を保持できる長さに設定しました。
Nov 22, 2026
記事を読む →
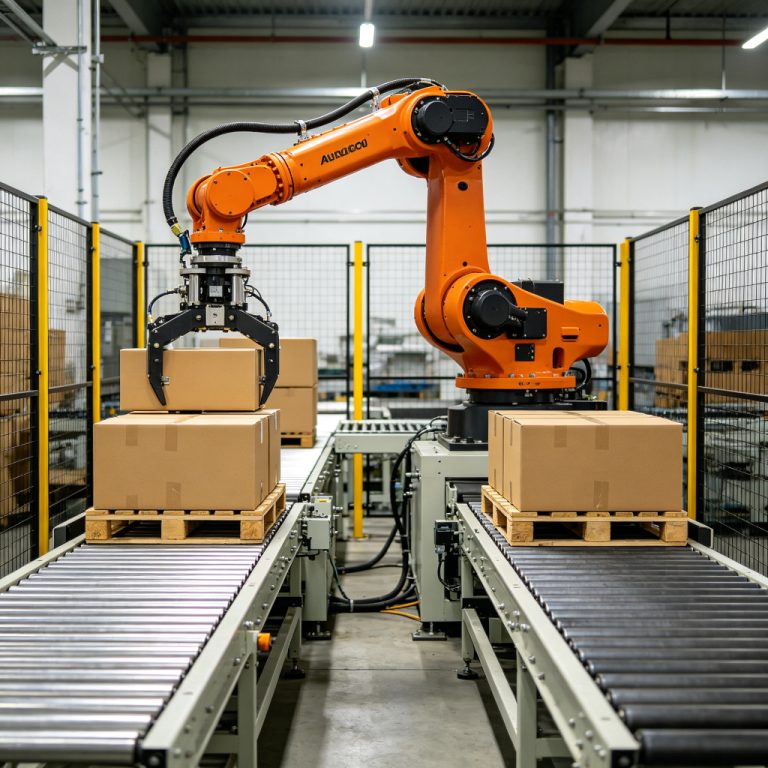
もう一基の積付位置、1基のアーム:SunAuraデュアルステーションロボットパレタイザーの製品ライン内での位置づけ 本記事は、製品発表というよりも位置づけと工学的検討としてSunAuraデュアルステーションロボットパレタイザーを説明します。単一ステーションロボットセル、従来の層パレタイザー、ガントリーフレームとの対比でどこに位置するか、設計が依拠した可搬重量・リーチ・能力の制限は何か、この機械を購入すべきでない運用条件はどれかを示します。本機は1基の多関節アームを2つのパレット積付位置の上で動作させ、対向または隣接するコンベヤに配置します。アームが位置1に層を重ねている間に、位置2の完成パレットは上流のケース流れを止めずに取り出して交換できます。 その2つ目の位置こそが設計の要点です。単一ステーションセルでは、毎回のパレット交換が停止になります。アームが最上層を終えて持ち上がり、フォークリフトまたはパレット供給装置が荷を交換し、アームは新しい空パレットがクランプされ位置決めされるまで遊休します。高い供給レートではその隙間が急速に積み重なり、ロボットの公称picks/h定格は床に届きません。デュアルステーションレイアウトはパレット交換をクリティカルパスから外し、下流ステーションの整備中もアームがピックを続けられるようにします。トレードオフは、より大きな床面容積、2組目のコンベヤと治具、そして2枚のパレット・2つの層数・2つの排出状態を同時に追跡する制御プログラムです。 本記事は工学レビューに臨むときのように記述します。機械が何をするか、床面積と複雑さで何を要するか、動作範囲がどこまでか、どのラインプロファイルは製品ラインの別機種を見るべきか、を説明します。ロボットパレタイザーの仕組み、コスト、安全を扱う併記のノートがメカニズム・費用・防護ルールをカバーし、本記事は位置づけと境界条件に絞ります。 デュアルステーションレイアウトの構成要素 セルは、120 kgまたは180 kg可搬重量クラスの多関節4軸パレタイジングロボットを中心に構成され、水平リーチは2つの積付位置と投入コンベヤをカバーする2.4–3.2 m帯域から選定されます。アームは空気圧グリッパー(段ボールケース用の真空パッド、袋・バルクコンテナ用のクランプまたはフォークフレーム)をクイックチェンジプレート経由で担ぎます。そのリーチ内に2つの積付位置があり、それぞれ独自のパレット位置決め、基準ストッパー、センサ群を持ち、アームが次のピックに進む前にパレット有無・直角度・層数を確認します。 制御層はステーションごとに4状態を管理します。空パレット準備完了、積付中、層完了、排出準備完了です。キューロジックが、供給順、ミックス、排出可否に基づき次の層を受け入れるステーションを決定します。パレット交換は、パレット供給装置とライトカーテン越しで作業するフォークリフトまたは歩行式リーチトラックを使う手動方式、または完成荷をストレッチ包装機へ搬送する動力排出コンベヤによる自動方式のいずれかです。ケース投入は1本のコンベヤから供給され、ラインで2 SKUを同時に流す場合は、分流器またはレーンが混在ケースを正しいパレットパターンへ振り分けます。 空気圧は標準パレタイジングプロファイルに従います。真空グリッパーは供給圧5–6 barで平均約40–80 Nl/minを消費し、ケース面1個に1個の吸盤、または不整なケース向けのフルフォームパッドを使用します。多孔質段ボール、上面開放ケース、シュリンク包装バンドルはグリッパー選択を変えるため、この判断はセルが現地に届く後ではなくレイアウト前に行います。 単一ステーション、デュアルステーション、層マシン:位置づけ比較
Nov 22, 2026
記事を読む →
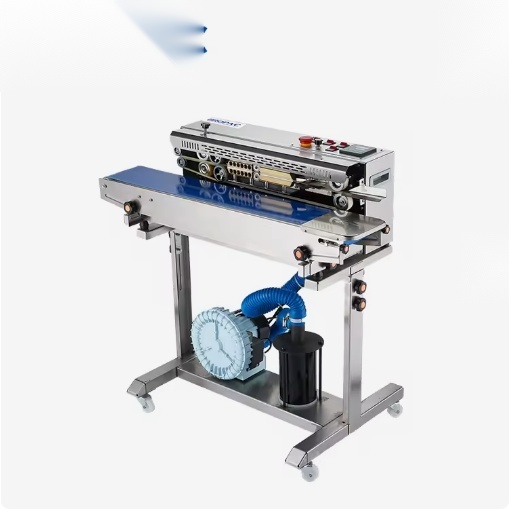
SunAura、コーヒー・スナック・ナッツ・乾燥品向けに窒素ガス置換連続式バンドシーラーを追加 SunAura は連続式バンドシーラーの製品群に、窒素ガス置換フレームを追加しました。定常動作の袋シーラーで、ヒートシールが継ぎ目を閉じる前にパウチのヘッドスペースを不活性ガスでパージし、そのあと標準のバンドシーラーと同じ加熱ブロック、冷却部、エンボスまたはコーディングステーションへ袋を搬送します。この機械は、ローストコーヒー、スナックミックス、ナッツと種実、ドライフルーツ、香辛料、乾燥ペットフードをラミネートパウチにシールする食品包装業者を対象としています。これらの製品ではヘッドスペースの残存酸素が酸化劣化、風味劣化、賞味期限の短縮を進めます。ガス置換ステーションは横型バンドフレームのヒートシール前に搭載され、袋幅は約 400 mm まで、充填量はパウチフォーマットにより約 50 g から 2 kg まで対応します。 このノートでは、ガス置換ステーションが何をするか、シール経路上のどこに位置するか、購入者が比較すべき構成数値、適する製品、パックに必要なフィルムと供給条件を扱います。機械とシール工程に焦点を当てた内容です。窒素供給の選択——ボンベ、デュワー、バルクタンク、オンサイト発生——は別の工場ユーティリティ判断であり、ここでは概要を述べるにとどめます。バンドシーラー自体は、工場が既に使用しているどのガス源にも、機械入口のレギュレーターと流量弁を通して接続されます。 参照数値は SunAura
Nov 21, 2026
記事を読む →
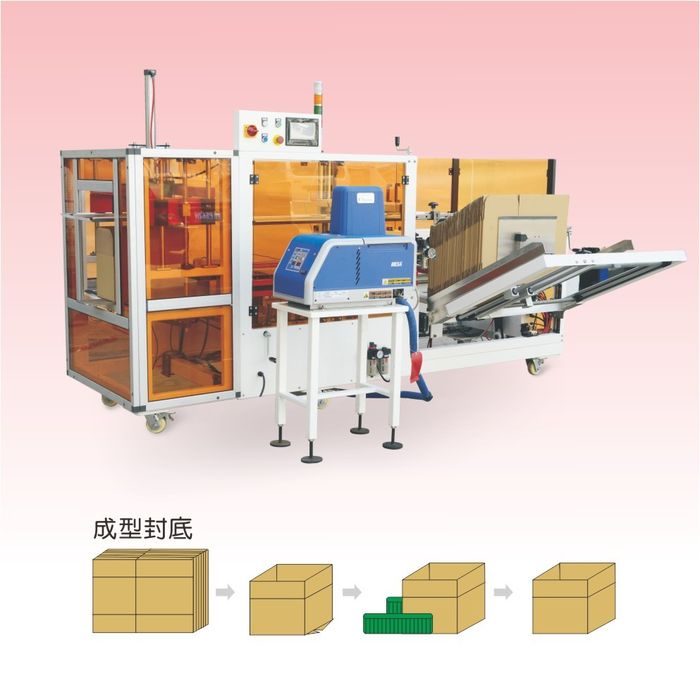
SunAura、テープ不要の段ボールライン向けホットメルト接着剤製函機を追加 SunAura は製函機ラインアップに、粘着テープもスロット・ロック片の機械的ロックも使わずにカートン底を封じる専用ホットメルト接着剤製函機を追加しました。本機は平らな段ボールブランクを開筒し、底フラップを折り畳み、フラップ重なり面に接着剤ビードを塗布して、結合が固化するまでケースを圧縮保持します。既存のテープ式・成形フレームと並ぶ SunAura エンドオブライン製品群の一つで、テープロールをラインで運ばずに、積載ケース・コート紙・輸出ケースにしっかりした底を求める生産者を対象としています。 接着剤式製函機は標準ブランクで 15–25 ケース/分、フレームによりブランク寸法はおよそ 200×150×100 mm から 600×400×400 mm の範囲に対応し、整合ブランクで底の直角度をおよそ ±2
Nov 20, 2026
記事を読む →
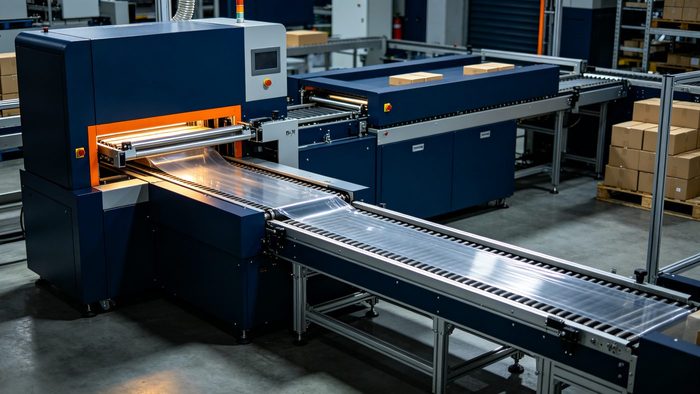
L型シーラー vs サイドシーラー vs 自動インラインシュリンク包装機:地域のコーパッカーが混合小売バンドルに間欠式L型シーラーを選んだ理由 コーパッカーがスーパー棚向けの箱をまとめるとき、シュリンク包装の工程は外から見ると単純に見えます。製品を入れ、フィルムが周囲を閉じ、トンネルがフィルムを収縮させ、きれいな小売バンドルが出てくる。機械の選定は、このフィルムが実際にどう閉じられるかの中に隠れています。この事例の工場は、自動L型シーラーと連続式サイドシーラーの間で迷っており、より高速な機械の販売資料がL型シーラーを慎重で旧式な選択肢のように見せていました。仕様を決定したのは、トップスピードではありませんでした。受注簿の中身、毎週入れ替わる短尺・中尺の箱カタログ、そして制約段階がシーラーではなく下流のトンネルにあったという事実です。この話を繰り返す価値があるのは、多くの購入者がまさに同じ選択に直面し、大きな数値で買いたくなる誘惑にさらされるからです。 SunAura Machineryは、このラインに自動L型シーラーとシュリンクトンネルを供給・据付しました。得られる教訓は、これが妥協ではなかったということです。混合バンドル作業にとって正しいシール経路だったのです。なぜそう言えるかを理解するには、2台の機械がどうシールするか、製品長の制約がどこにあるか、連続式サイドシーラーが本来何のための機械かを見る必要があります。抽象的にどちらが優れているわけではなく、異なる流れプロファイルに対する答えであり、選定は予算の見栄ではなく明快な工学判断です。 2つのシール経路の実際の違い L型シーラーの名前は、1サイクルで側面と後端を閉じるL字形状のシールバーに由来します。製品は折りたたんだフィルムウェブに供給され、バーが周囲に下り、一動作で側面シールとエンドシールを作り、パックを切り離してからトンネルへ送ります。バーには物理的な固定長があるため、製品はそのシール範囲に収まらなければならず、カタログ内の最長品を包める大きさにバーを閉じられる必要があります。動作は間欠式で、製品が割り出し送りされ、バーがシールし、サイクルを繰り返します。これは箱、マルチパック、各種バンドルに対する古典的なシール・シュリンク工程で、より広いシュリンク包装の工程群の中に位置します。そのため製品ラインアップ内のL型シールのシュリンク包装機と専用シュリンク包装機は、通常もっとも汎用性の高い万能選手となります。 サイドシーラーは逆の方式で働きます。製品が移動する間にフィルムに沿って連続的な縦シールを作り、次に製品間で別のクロスシール動作を行って両端を閉じます。主な制約となる固定Lバー長は存在せず、側面シールが連続走行するため、長尺品や長さの変わる製品を得意とします。トレードオフは製品間ピッチが重要になることです。クロスシールは品と品の隙間に正確に着地しなければならず、供給部はピッチを精密に制御する必要があります。連続動作式のサイドシーラーは製品間で停止・始動しないため非常に高い処理量を達成できますが、規律正しく管理された供給と、それに追従できるラインを要求します。 速度の数値が実際に意味するもの ここでカタログが最も悪影響を及ぼします。市場上位の連続式サイドシーラーは毎分100個以上を処理でき、メーカーはサーボ動作制御により、非サーボ機比で最大約20%のフィルムを節約できると記載しています。従来摩耗していたシール線、空圧部品、クラッチも不要になります。これらは高量産の連続ラインでは実質的な利点です。ただし数値が成立するのは、ラインの残り部分がそれを吸収できる場合に限ります。この事例ではシュリンクトンネルと下流の梱包の持続容量が低かったため、毎分100個で回るシーラーを入れても、受け入れられないトンネルに製品が積み上がるだけで、ボトルネックを移動させるだけで解消にはなりません。カタログレートには、ライン全体が想定SKU構成で良品シールとシュリンク品質を維持できなければ、ほとんど価値がありません。 自動L型シーラーはより控えめな間欠サイクルで動き、フレームと製品にもよりますが毎分15から35パック程度の概略域です。手動・半自動版は作業者がペースを決めるため、さらに遅くなります。野心的でないように聞こえますが、実際の要求と照合すると違います。このラインは混合バンドルラインで、この帯域を十分下回って稼働し、SKU切り替えで頻繁に停止していました。L型シーラーを限界で回す必要はなく、定格の半分で余裕をもって動く機械は、使い切れない余分な速度を持つ高速機よりはるかに信頼できる資産です。規律としては、トンネルを含む提案構成全体を比較し、ピーク数値を別モデルから持ち込まないことです。 選定表:L型シーラー
Nov 19, 2026
記事を読む →
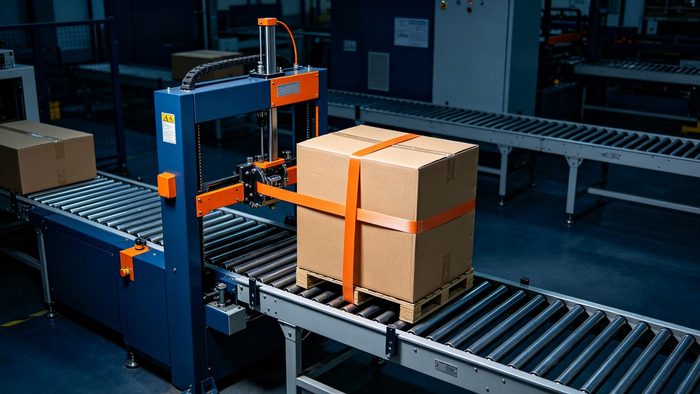
スチールバンド vs ポリエステル(PET) vs ポリプロピレン(PP):家電輸出業者が重量パレットを金属バンドから切り替えた理由 長い間、重量のある輸出パレットはスチールバンド掛けのパレットでした。多くの工場ではその前提が疑われることもありませんでした。金属バンドは目に見えて破れないものであり、プラスチック製のものは軽い荷物向けの軽い代用品に見えたのです。この事例の家電輸出業者は、塗装仕上げの冷蔵庫や洗濯機を長年スチールバンドで結束してきており、材料を変えるつもりはありませんでした。見直しが始まったのは目立たない理由からでした。コンテナ内でバンドの鋭い縁か錆の痕が完成パネルを傷つけたという保証返品の件数が増加し、同時に出荷場で軽微な取扱い負傷が絶えなかったのです。品質問題として始まったものが材料選定の検討へと進み、結果として重量家電パレットは高張力ポリエステルへ移行し、本当に必要な少数の荷物にはスチールを残しました。この事例は教材として有用です。特性は数値で測れるものであり、代替は「プラスチックが金属に取って代わる」という単純な見出しよりずっと選択的だからです。 SunAura Machineryは、更新された出荷ラインに対し、より広い荷役固定システムの中で結束構成と自動結束機を仕様決定しました。重要なのは、これがスチールを一律に否定したわけではない点です。スチール、ポリエステル、ポリプロピレンの一般的な3材料は、張力、衝撃、湿気に対する挙動が異なり、同じ工具で互換できるものではありません。正しい仕様とは、倉庫全体に単一の勝者を選ぶのではなく、実際に拘束する荷重ごとに材料を選ぶことです。 3材料が荷重下で示す挙動 スチールは同じ幅・厚みで最も強度が高く、伸びはほぼゼロで、典型的には約1%です。つまり剛性が高く圧縮されない荷重をその位置に保持し、張力を無期限に保ちます。このほぼ無伸びは、安定した重量荷重では決定的な長所である一方、荷重が沈み込んだりずれたりする荷重では決定的な短所になります。スチールは伸びることができず、代わりに緩み、衝撃時には予告なく破断することがあるからです。取扱い上も最も扱いにくい材料で、重く、縁が鋭く、切断時に反動しやすく、湿気に晒されると錆びて製品を汚染します。業界の指針では、スチールは鉄鋼サービスセンター、鉄道用途、高温または非常に鋭い製品、重量構造荷重など、これらの特性に適した作業に限定されます。 ポリエステル、通常PETと呼ばれる材料は、剛性のある高強度プラスチックであり、スチールの本格的な代替材です。使用範囲で約10から12%伸びた後に回復します。そのため衝撃や荷重の沈み込み時に伸び、跳ね返って張力を保持し、切れたり緩んだりしません。幅あたりで見ると、現代のPETはスチールに匹敵し、一部のメーカーデータでは上回る引張荷重を担い、耐食性があり鋭い縁も持ちません。ポリプロピレン、PPは、低コストの汎用バンドで、伸び率は約18から24%と高い一方、張力回復が弱い材料です。初日か二日目で測定可能な張力を失い、熱ではさらに失うため、重量パレットではなく箱の封緘と軽いユニタイズに向きます。PPとPETを混同することが、工場が「プラスチックバンドは強度不足」と誤った結論を下す最も一般的な原因です。 判断を支える数値 公表されたサプライヤーデータで比較を具体化できます。19 mm幅のバンドでは、スチールとPETはいずれも概ね850から1,100 kgの範囲で評価されるのに対し、PPは約300から500
Nov 19, 2026
記事を読む →
SunAura Machineryは、液量充填機のラインアップに、6・8・10・12ヘッドのフレームとSKUごとにレシピを保存するコントローラーを中核としたサーボ駆動ピストン充填プラットフォームを追加しました。この発表は、新しい型番というよりも、中量帯の充填機が一週間で実現できる能力の変化として意味を持ちます。このプラットフォームは、1ラインで3〜12製品を稼働させる工場を対象としています。旧来の機械式カム充填機は精度は十分でしたが段取り替えが遅く、ロータリー式モノブロックは高速でしたが、単一の大量生産製品向けの価格とサイズでした。 充填機の比較の多くは価格表に終始するため、この違いを率直に述べておく価値があります。カム式ピストン充填機は、クランクと目盛で固定した機械的ストロークによって充填量を設定します。別のボトルサイズへの変更は、クランク操作、計測、試し充填を伴い、通常1形式あたり35〜60分、1日に複数形式が変わると1シフト分が失われることも少なくありません。サーボ充填機はプログラムされた位置でストロークを設定するため、同じ変更がレシピ呼び出しとノズル・形式部品の交換で済み、当社の実測では最初の良品ボトルまで10〜15分です。一方、ロータリー式モノブロックは機械のカテゴリーが異なり、1つのカルーセルで充填・キャッピング、多くの場合はラベル貼りまで行い、高速で稼働し、価格も設置面積も数倍になります。 プラットフォームが実際に変えるもの 4点あり、それぞれに形容詞ではなく数値が付いています。第一に、充填量は0.1mlの分解能を持つサーボ位置で設定されるため、250mlのソースと480mlのソースを機械的な再調整なしで同じノズルで稼働できます。第二に、コントローラーは最大100件のレシピを保持し、各レシピに充填量、加速度、ドエル、ノズルの下降深度、液切れ遅延が保存されるため、オペレーターは調整ではなく呼び出しを行うだけです。第三に、加速度はプロファイル化されており、発泡性製品で重要になります。カムは固定カーブで動くのに対し、低速で始まり高速で終わるプロファイルは、サイクルをあまり延ばさずにノズルでの泡を抑えます。第四に、フレームはオプションのCIP回路と316Lの製品接液部に対応するよう設計されており、衛生要件の異なるソースラインと乳製品ラインを同じプラットフォームで運用できます。 サーボ式ピストンプラットフォーム:ストロークはクランクではなくプログラム位置で設定され、形式変更が機械的再調整からレシピ呼び出しに変わる根拠です。 バイヤーが通常比較する2つの選択肢に対する位置づけ この生産量のバイヤーは、機械式カムピストン充填機、サーボピストン充填機、ロータリー式モノブロックの3つを比較するのがほとんどです。以下の表は、サーボプラットフォームが劣る点も含めた正直な比較です。 比較項目 機械式カムピストン充填機 サーボピストンプラットフォーム(新) ロータリー式モノブロック 充填量の設定 クランクと目盛、機械式 プログラム位置、0.1ml
Nov 17, 2026
記事を読む →
SunAuraは充填プラットフォームに、その場洗浄(CIP)を前提とした第2世代を追加しました。クランプ接続、完全ドレナブル構造、充填バルブへのCIP戻りを備えます。何が変わり、いくらかかり、どの乳製品・ソース購買者が追加費用を払うべきかを整理します。
Nov 16, 2026
記事を読む →
SunAuraは10頭・18頭の中間に14頭と20頭のフレームを追加しました。冷凍IQF、粘着性製品、割れやすい製品を想定した設計です。各フレームが実際に維持できる精度と能力、そしてどの購買層に向くかを整理します。
Nov 15, 2026
記事を読む →
展示会では、充填、計量、包装、検査といった各工程の装置を実際に動かし、製品サンプルを使ったデモンストレーションを行います。出展機種の能力、構成、安全対策を担当者がご説明し、お客様の課題を伺って最適なライン構成をご相談します。会場では資料や仕様書をお渡しし、その場で概算の方向性をお伝えします。
Nov 10, 2026
記事を読む →