Packaging Line Solutions— van front-end tot eindintegratie Turnkey Automation
Van vullen, sluiten en flow-pack over multihead weging, thermovorming en inductie-verzegeling, SunAura Machinery ontwerpt en integreert de front-end lijn. End-of-line modules (case-opzetten, kartonverzegeling, omsnoeren, krimpverpakking, palletiseren en stretch-omwikkeling) worden geleverd door onze SunAura Packaging Machines. Eén turnkey lijn, één engineering-verantwoordelijkheid, ontworpen rond uw product, snelheid en vloerplan.
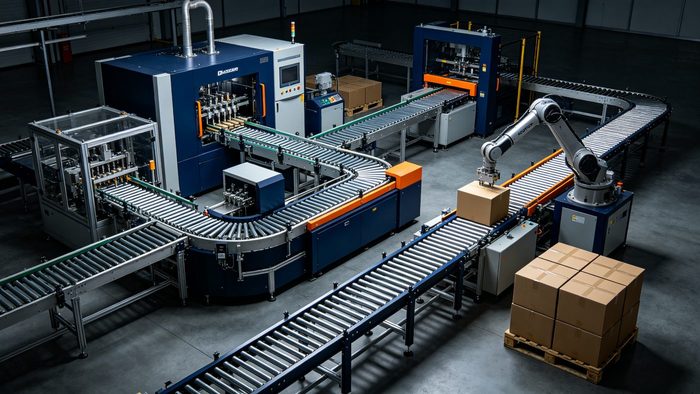
SunAura verpakkingslijnen-assortiment
Klik op een model voor de volledige specificatietabel, video en aanvraagformulier.
Scope note: Vullen, sluiten, flow wrap, multihead wegen, thermovormen en inductiezegelmodules worden ontworpen en gebouwd door SunAura Machinery in Qingdao. End-of-line modules — dozenopzetten, dozensealing, omsnoeren, krimpwikkeling, palletiseren en stretchwikkeling — worden geleverd door onze SunAura Packaging Machines en geïntegreerd in de lijn onder de engineering-verantwoordelijkheid van SunAura Machinery.
Case Erector Module (SunAura verpakkingsmachines)
Vormt en bodem-sealt dozen automatisch — geleverd door SunAura Packaging Machines
Vulmodule
Piston / servo / vacuum fillers, 1–12 heads
Carton Sealing Module (SunAura verpakkingsmachines)
Half-auto, automatisch of hoek-seal — geleverd door SunAura Packaging Machines
Strapping Module (SunAura verpakkingsmachines)
Automatische PP-omsznoeraars — geleverd door SunAura Packaging Machines
Shrink Module (SunAura verpakkingsmachines)
L-bar sealer + shrink tunnel voor multipacks — geleverd door SunAura Packaging Machines
Palletizing Module (SunAura verpakkingsmachines)
Robot-palletiseren + stretch-omwikkelen voor hands-off end-of-line — geleverd door SunAura Packaging Machines
Hoe kiest u een verpakkingslijn: de complete gids
Een verpakkingslijn koppelt afzonderlijke machines — vullen, sluiten, flow-wikkelen, meerkoppig wegen, thermovormen, inductiezegelen op de SunAura-front-end, plus eindlijnstations (doosoprichten, dozensealen, omsnoeren, krimpwikkelen, palletiseren) geleverd door onze SunAura Packaging Machines — met transportbanden zodat product van het ene station naar het volgende stroomt zonder handmatige handeling. Zo bepaalt u wanneer een lijn zich terugbetaalt, en hoe wij er een bouwen.
Wanneer één machine niet meer voldoet — en een lijn zichzelf terugbetaalt
Een verpakkingslijn koppelt afzonderlijke machines — vullen, sluiten, flow-wikkelen, meerkoppig wegen, thermovormen, inductiezegelen op de SunAura-front-end, plus eindlijnstations (doosoprichten, dozensealen, omsnoeren, krimpwikkelen, palletiseren) geleverd door onze SunAura Packaging Machines — met transportbanden zodat product van het ene station naar het volgende stroomt zonder handmatige handeling. De aanleiding om van losse machines naar een lijn over te stappen is zelden één groot moment; het is de geleidelijke opeenhoping van arbeidskosten, inconsistentie en knelpunten bij overdraagpunten tussen machines. Vuistregel: als u twee of meer verpakkingsmachines draait en personeel nog steeds product handmatig tussen ze draagt, verdient een lijnstudie zich vrijwel zeker terug in 12–24 maanden.
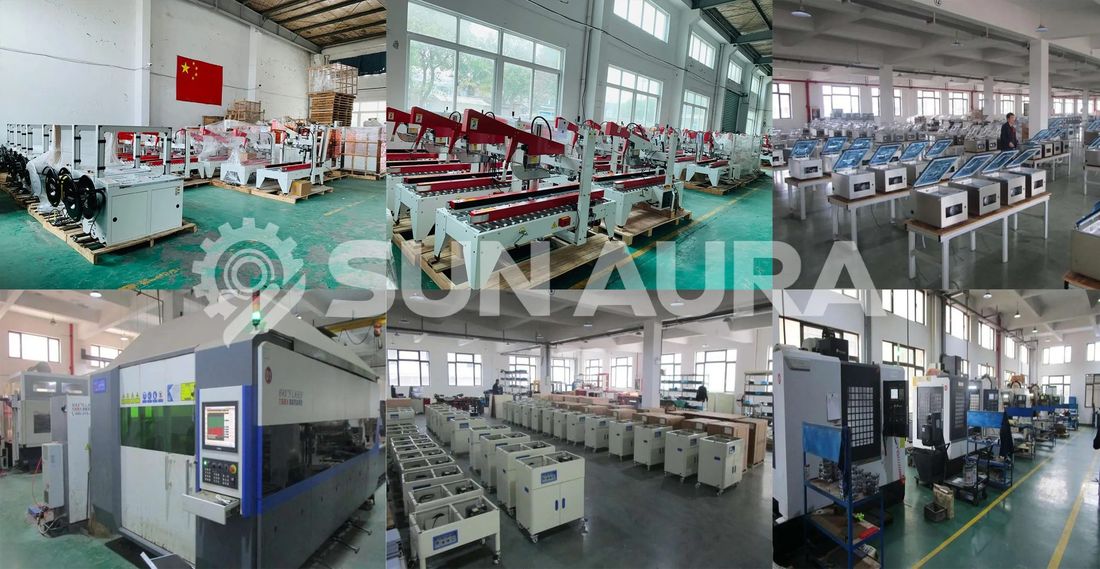
SunAura ontwerpt en integreert turnkey verpakkingslijnen in onze 48.000㎡ Qingdao-fabriek — front-end stations (vullen, sluiten, flow-pack, multihead weging, thermovorming, inductie-verzegeling) worden in-house gebouwd, terwijl end-of-line stations (case-opzetten, kartonverzegeling, omsnoeren, krimpverpakking, palletiseren en stretch-omwikkeling) worden geleverd door onze SunAura Packaging Machines — voor voedsel, drank, dagelijkse chemie, farmaceutica, elektronica, hardware en landbouwklanten in 100+ landen. U krijgt één leverancier, één engineeringverantwoordelijkheid, één servicelijn: geen vingertopspel tussen merken als er iets gerepareerd moet worden.
Drie automatiseringsniveaus — begin daar waar de berekening klopt
Level 1 — Semi-automatische instap (500–2.000 stuks/dag): vul-/verpakkingstation (SunAura) plus handmatige of door zuster-site geleverde case-opzet, kartonverzegeling, omsnoering en handmatige palletisering. Laag capex, doorgaans 1–2 operators per station, terugverdientijd onder 12 maanden ten opzichte van een handmatig verpakkende crew van 3–4 personen.
Niveau 2 — Middelmatige automatisering (2.000–8.000 stuks/dag): SunAura front-end vullen/wikkelen met bandkoppeling plus zuster-site automatisch opzetten, sealen, omsnoeren en krimpwikkelen; 1–2 supervisors die de hele line draaien. Dit is waar de meeste voedsel- en e-commerce operaties landen.
Niveau 3 — Volledig automatische turnkey (8.000+ stuks/dag): voegt SunAura automatisch vullen en continuous-motion wikkelen toe, plus zuster-site robotpalletiseren en stretchwikkeling aan het einde. Personeel daalt tot lijnsupervisie + QC; de output wordt beperkt door de upstream productielijn, niet door de verpakking.
Schiet niet door. Een volledig automatische lijn die één shift draait, gebruikt de automatisering maar een derde van de dag — de extra capex verdient zelden terug. Wij vertellen u eerlijk welk niveau bij uw volume past; dat is onderdeel van de gratis designstudie.
Typische lijnbouwwijzen die wij bouwen
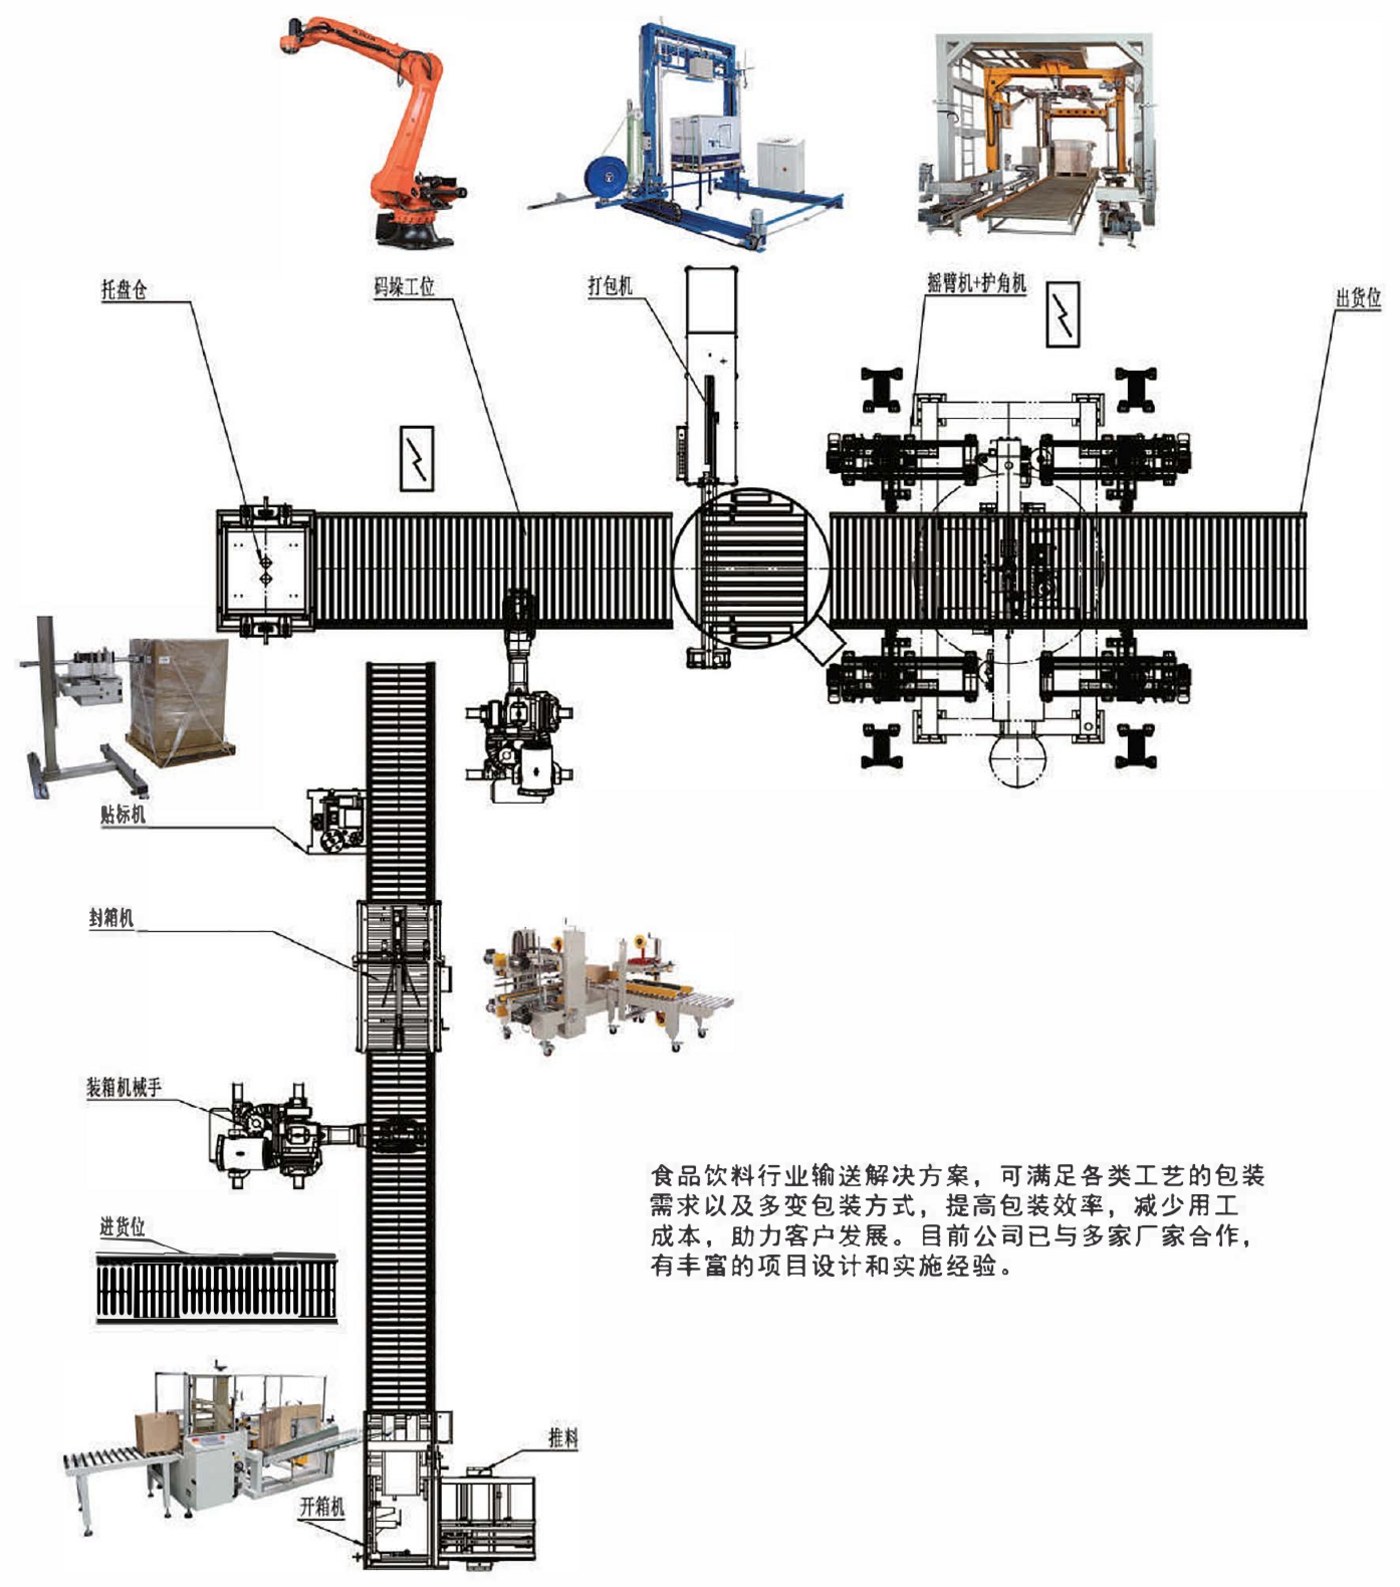
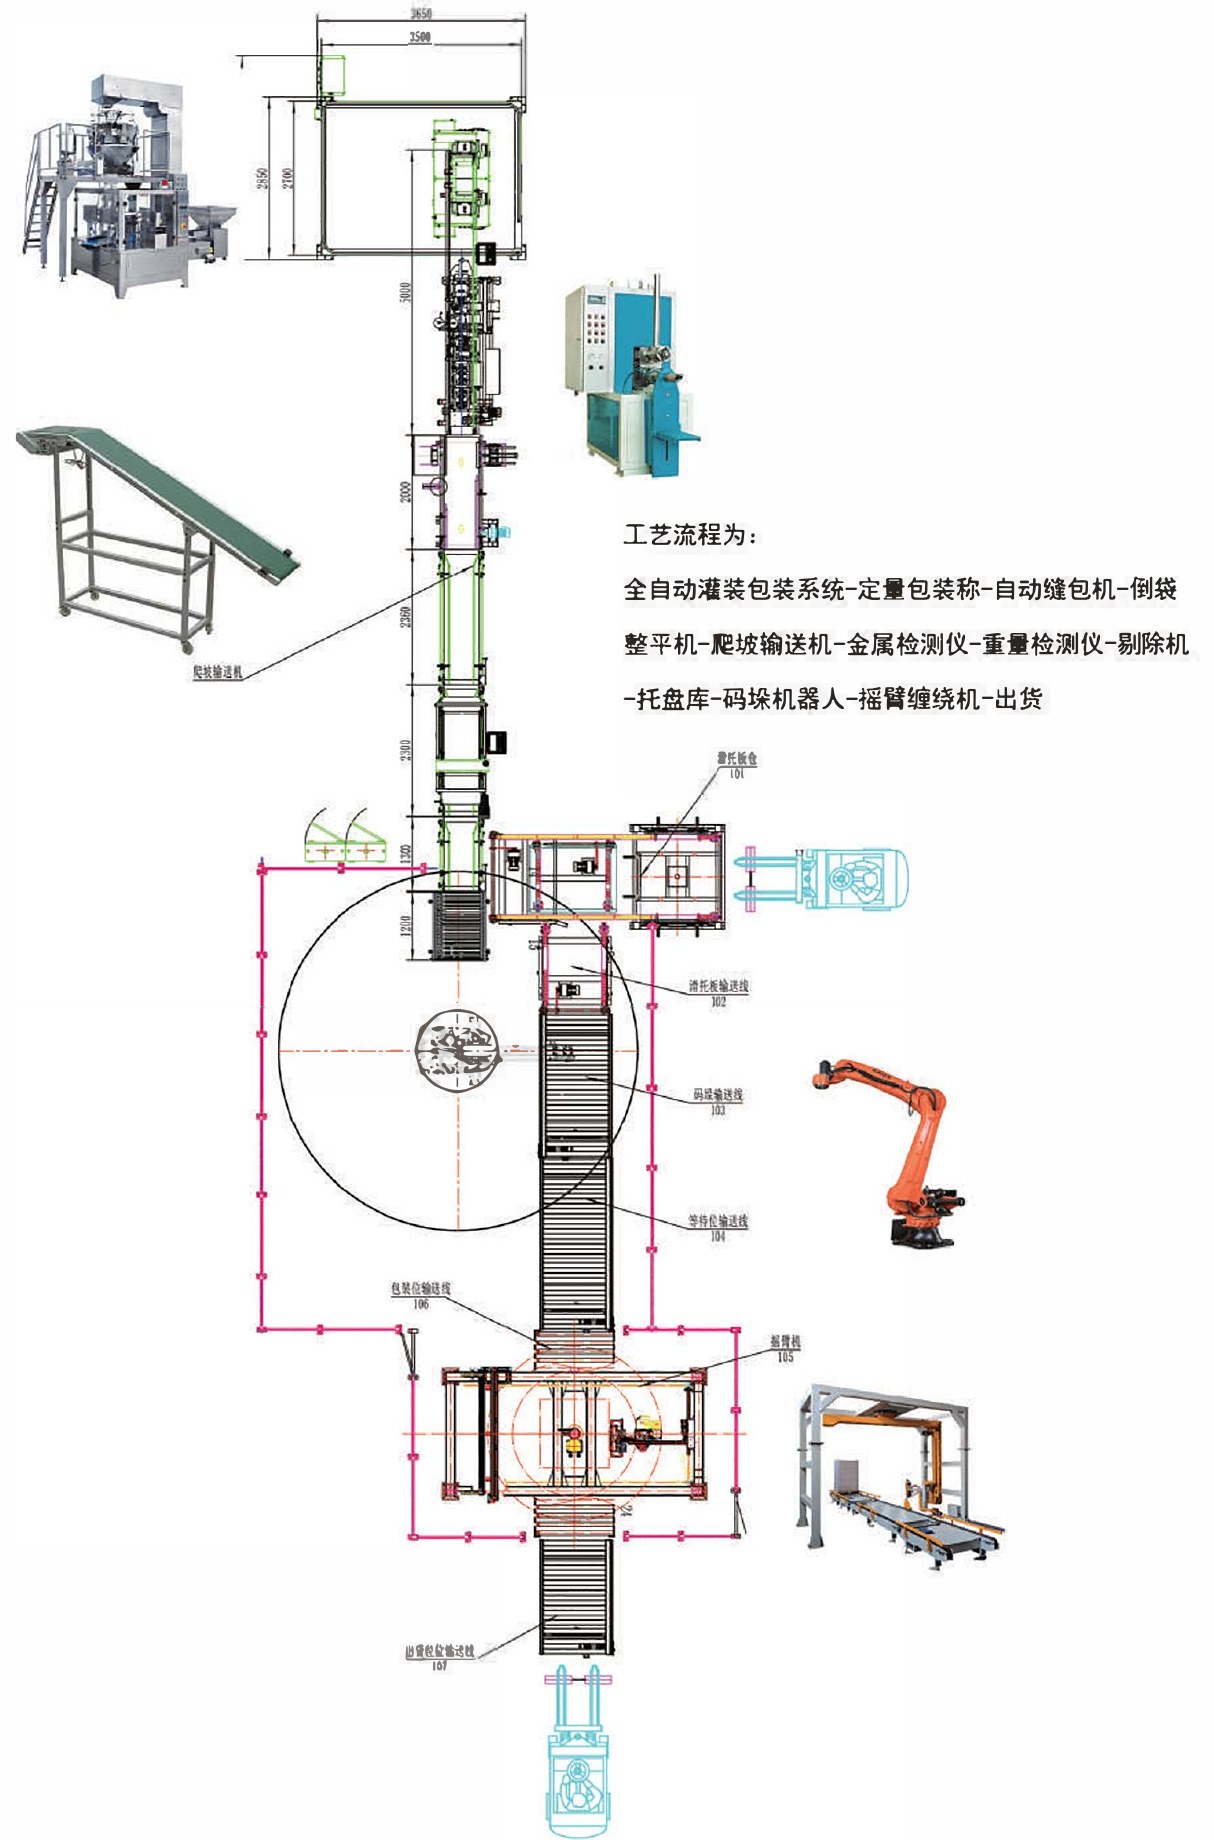
Kartonlijn: case erector (SunAura Packaging Machines) → vul-/verpakkingstation (SunAura front end) → kartonsealer (SunAura Packaging Machines) → omsnoeren (SunAura Packaging Machines, optioneel) → pallet wrapper (SunAura Packaging Machines) → label. De meest voorkomende architectuur; schaalbaar van Level 1 tot 3. End-of-line stations worden geleverd door SunAura Packaging Machines en geïntegreerd door SunAura Machinery.
Vloeistof-fleslijn: flestoevoer/-oriëntatie → vullen (zuiger/servo/vacuüm) → sluiten → etiketteren → krimp-multipacken → kartonverpakking. SunAura's vul-sluit-etiketteer lijnen dekken eetbare olie, sauzen, honing, dranken en pharma.
Krimp / multipack lijn: SunAura producttoevoer en flow-pack → zuster-site L-bar verzegeling en krimp tunnel → zuster-site kartonverpakking of directe palletisering. Voor drank-multipacks, cosmetica-kits en consumentenartikelen. End-of-line stations geleverd door SunAura Packaging Machines.
Vacuum voedsellijn: SunAura front-end productbehandeling, wegen en flow wrap → zuster-site vacuumverpakking (enkel- of dubbelkamer, afgestemd op doorzet) → drogen/inspectie → zuster-site dozepakking. Vaak gecombineerd met zuster-site krimpwikkeling voor retailverpakkingen. Vacuum- en dozepakstations geleverd door SunAura Packaging Machines.
Lay-out: waar lijnen slagen en waar ze falen
Ons 2026 failure-case onderzoek naar verpakkingslijnaanleg vond dezelfde vier fouten over sectoren heen: (1) bandhoogteverschillen tussen machines van verschillende leveranciers, (2) overdrachtbottlenecks waar dozen met de hand moeten worden verplaatst, (3) geen bufferzones — de stilstand van één machine stopt de hele lijn, en (4) het onderschatten van onderhoudstoegang, waardoor er geen ruimte overblijft om de sealkop of vacuümpomp te onderhouden.
Een goed lijnontwerp lost alle vier op vóór er maar staal wordt gesneden: afgestemde bandhoogtes, auto-overdrachten met minimale handmatige stappen, 3–5 minuten buffer tussen stations, en servicepaden aan elke machine. Stuur ons uw vloerplan (zelfs een handtekening met afmetingen) en wij ontwerpen eromheen.
Ons leveringsproces in 5 stappen
1. Gegevensverzameling: producttype, maten, dagoutput, ploegensysteem, plattegrond, bestaande apparatuur. 2. Lijnontwerp: onze engineers leveren binnen ca. een week een 3D-lijnopstelling met apparatenlijst, snelheden, bemanning en budget. 3. Bouw & test: elke machine in eigen huis gebouwd, daarna draait de gemonteerde lijn 48 uur continu op nominaal vermogen met uw monsters. 4. Installatie: buitenlandse engineers beschikbaar voor installatie en inbedrijfstelling ter plaatse; elke lijn wordt geleverd met remote videobegeleiding. 5. Levenscyclusondersteuning: 12 maanden garantie, reserveonderdelen binnen 48 uur, levenslange remote ondersteuning.
Begroting en terugverdienrealiteit
Gebruik de drie niveaus als budgetskelet: L1-lijnen beginnen in het lage vijfcijferige bereik, L2 loopt doorgaans van midden-vijf tot laag-zescijferig, en L3-lijnen worden individueel geoffreerd na het ontwerponderzoek. De beslissende terugverdientijd is bespaarde arbeid minus automatiseringskosten per maand — de meeste van onze lijnklanten komen binnen 12–24 maanden positief uit bij de hierboven genoemde volumes, en het ontwerponderzoek geeft u het exacte cijfer vóór u ook maar één dollar uitgeeft. Waarom SunAura als uw lijnpartner: omdat wij bijna elke machine op de lijn zelf fabriceren, beheersen wij snelheidsafstemming, bandhoogtes, PLC-integratie en reserveonderdelengte — de drie dingen die meerleverancierslijnen kapotmaken. Wij zijn CE- en ISO 9001-gecertificeerd (SGS-geaudit), hebben 20+ octrooien en hebben maatwerklijnen geleverd aan 100+ landen.
Dagoutput
500–2.000 → L1 semi-auto; 2.000–8.000 → L2 medium; 8.000+ → L3 full auto. Overschrijd niet — een 1-ploegs lijn gebruikt automatisering een derde van de dag.
Bespaarde arbeid
Lijnstudie betaalt zich terug in 12–24 maanden wanneer personeel handmatig draagt tussen machines of verpakkingsarbeid meer dan 3 personen betreft.
Lijnbouwwijze
Doos-, vloeistoffles-, krimp/multipack- en vacuum-voedsellijnen — SunAura front-end modules geïntegreerd met sister-site end-of-line stations.
Lay-out & buffer
Afgestemde bandhoogtes, auto-transfers, 3–5 min buffers tussen stations, onderhoudspaden bij elke machine.
Budgetniveau
L1 laag vijfcijferig; L2 midden-vijf tot laag-zes; L3 individueel geoffreerd na de ontwerpstudie.
Vijf fouten die kopers tijd en geld kosten
- Overshooting automation — Een volautomatische lijn op één ploeg gebruikt zijn automatisering een derde van de dag — de extra capex betaalt zelden terug.
- Transportbandhoogtes van verschillende leveranciers — Hoogteverschillen tussen merken veroorzaken handmatige transfers. Eén fabrikant vermijdt ze door ontwerp.
- No buffer zones — Zonder 3–5 minuten buffer stilstand van één machine de hele lijn stil.
- Onderhoudstoegang negeren — Geen ruimte om de sealkop of vacuum-pomp te onderhouden maakt routinezorg tot lijn-downtime.
Technische specificaties in één oogopslag
Tien parameters, productieconfiguraties. Alle waarden aanpasbaar zonder extra engineeringkosten.
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 Full Turnkey |
|---|---|---|---|
| Dagoutput | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typische uitvoering | Oprichter (of handmatig) + semi-automatisch sealen + omsnoeren + handmatig palletiseren | Automatisch opzetten + automatisch sealen + strappen + shrink, band-gekoppeld | Automatisch vullen + doorlopend wikkelen + robotpalletiseren |
| Personeelsbezetting | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Terugverdientijd | < 12 months | 12–18 months | 18–24 maanden (afhankelijk van benutting) |
| Typische branches | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Waar deze machines zich terugbetalen
Bewezen in productielijnen in voeding, logistiek, elektronica en farmacie.
Voeding & dranken
Vloeistof-fleslijnen: vullen → sluiten → etiketteren → krimp-multipakken → doosverpakking.
Dagelijkse chemie
Middelmatige automatiseringslijnen voor wasmiddel, persoonlijke verzorging en huishoudproduct dozen.
Farmacie
Level 2–3 lijnen met nauwkeurig vullen, etiketteren en volledig traceerbaarheids-gereed verpakken.
Elektronica & hardgoed
Front-end flow-omwikkeling en wegen, met sister-site geleverde hoekverzegeling en strapping voor zware, trillingsgevoelige zendingen.
Landbouw
Vacuüm-foodlijnen voor groente/fruit en vlees, vaak gecombineerd met shrink voor retail-packs.
Vervaardigd door SunAura — de maker, geen handelaar
SunAura fabriceert bijna elke machine op de lijn zelf, waardoor wij snelheidsafstemming, bandhoogtes, PLC-integratie en reserveonderdelengte beheersen — de drie dingen die meerleverancierslijnen kapotmaken. Wij zijn CE- en ISO 9001-gecertificeerd (SGS-geaudit), hebben 20+ octrooien en hebben maatwerklijnen geleverd aan 100+ landen. Elke gemonteerde lijn draait vóór verzending 48 uur continu op nominaal vermogen met uw monsters. Standaardlijnen verzenden 30–45 dagen na ontwerpgoedkeuring; grote maatwerklijnen 60–90 dagen, met buitenlandse engineers beschikbaar voor installatie ter plaatse, 12 maanden garantie plus levenslange remote ondersteuning.
Veelgestelde vragen
Hoe weet ik of ik een volledige verpakkingslijn nodig heb?
De trigger is handmatige handling tussen machines. Als u twee of meer verpakkingsmachines draait en personeel nog steeds met de hand product ertussen draagt, of als verpakkingsarbeid meer dan 3 personen betreft, verdient een lijnstudie zich meestal terug in 12–24 maanden.
Wat is de typische projectplanning?
Standaardlijnen 30–45 dagen vanaf ontwerpgoedkeuring; grote maatwerklijnen (SunAura front end plus sister-site robot palletisering) 60–90 dagen. Elke machine is 48-uurs getest vóór verzending.
Welke informatie heeft u nodig voor een lijnontwerp?
Producttype en -maten, dagelijkse output, shifturen, vloerplan (zelfs een schets), beschikbare stroom, en eventuele bestaande apparatuur die u wilt behouden. Wij produceren een eerste layout en budget binnen ca. een week.
Kunt u onze bestaande machines integreren?
Ja. Wij matchen bandhoogtes en besturing aan uw bestaande apparatuur. Eerlijk advies inbegrepen — als een bestaande machine vervangen zou moeten worden voor betrouwbaarheid, vertellen wij u waarom.
Wie installeert en neemt de lijn in bedrijf?
Buitenlandse engineers zijn beschikbaar voor installatie ter plaatse; elke lijn verzendt met remote videobegeleiding en een commissioningprotocol. De meeste klanten commanderen met onze engineers in 5–10 dagen ter plaatse.
Wat is het budgetbereik?
L1 semi-automatische lijnen beginnen in de lage vijfcijfers; L3 turnkey lijnen met SunAura vullen/wikkelen en zuster-site robotpalletiseren worden individueel begroot na de ontwerpstudie. Wij publiceren eerlijke bereiken in het voorstel, nooit een vage offerte.
Kan de lijn op mijn product worden aangepast?
Ja — lijnsnelheid, machineconfiguratie, bandlay-out, spanning, machinekleur en documentatie zijn alle maatwerk. OEM/ODM branding is beschikbaar.
Welke garantie en support horen bij een lijn?
12 maanden volledige garantie, levenslange remote support, reserveonderdelen verzonden binnen 48 uur, en een dedicated project engineer voor de levensduur van de lijn.
Hoe een complete SunAura-verpakkingslijn de capaciteit balanceert
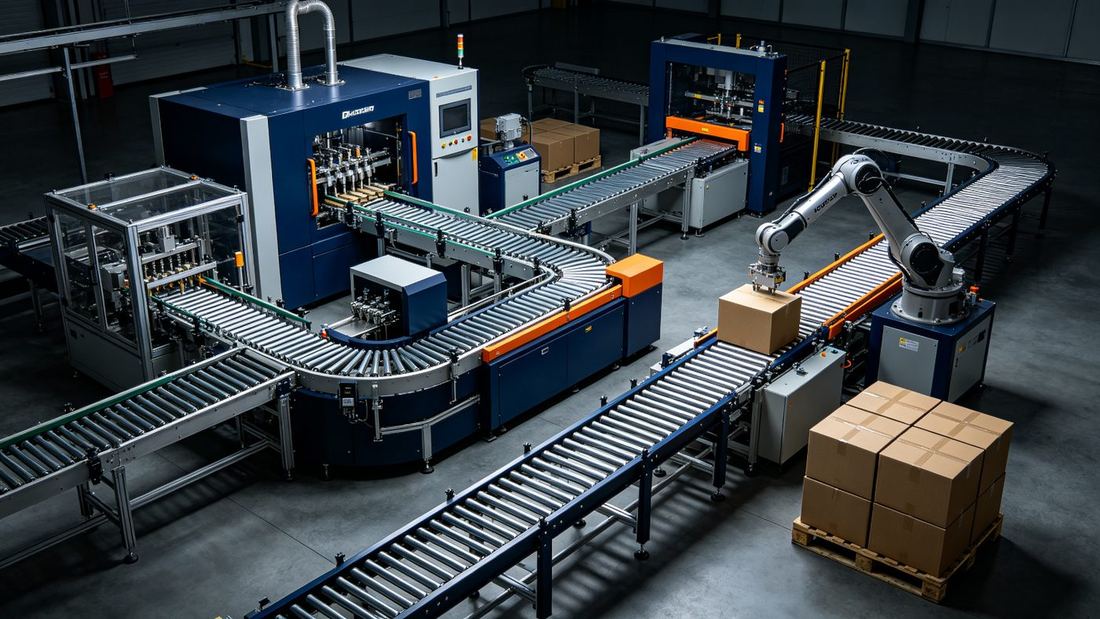
Een complete verpakkingslijn is alleen zo snel als zijn traagste machine. Wij bemeten elke stroomopwaartse en stroomafwaartse module zodat het lijntempo — niet de vuller alleen — de werkelijke flessen per uur (bph) bij vertrek bepaalt.
De meeste lijnstoringen die wij bij inbedrijfstelling troubleshooten zijn geen kapotte onderdelen. Het is een vuller beoordeeld op 6.000 bph die een sluitmachine voert die het hoogst haalt op 4.200 bph, dus de vuller heeft ofwel tekort of de sluitmachine loopt vast tegen een afkeurwand. Wij beginnen een turnkey verpakkingslijn andersom: wij bepalen eerst de knelpuntmachine en geven elke buurmachine daarna 15–20% marge boven dat knelpunt. In de praktijk betekent dat een 6.000 bph-vuller op een lijn staat waarvan de sluitmachine is gespecificeerd op 7.200 bph en de etiketteerder op 8.000 bph draait, zodat micro-stops op het ene station niet overslaan naar het volgende.
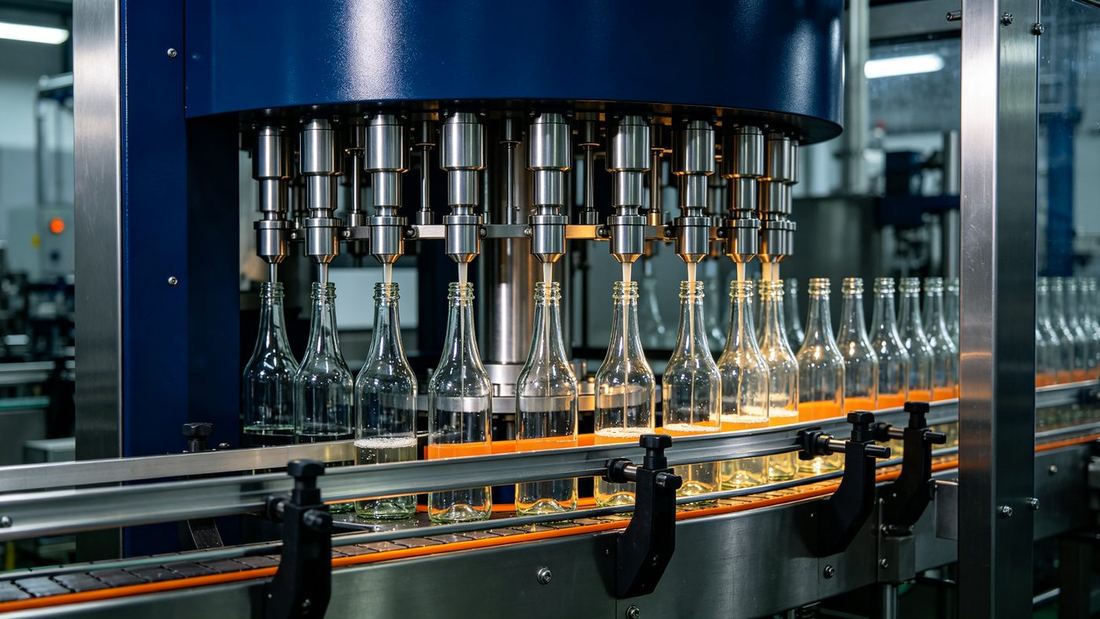
Het tempo zelf volgt de container. Op een flessenlijn is de volgorde: ontwarder → spoeler/luchtreiniger → vuller → flow plug of inductie-sealer → schroefsluitmachine → lekdetector → etiketteerder → controleweger → dozenpakker (hier stoppen wij op deze site; dozenopzetten, omsnoeren en palletwikkeling behoren tot onze zusterlijn). Elk station staat op een banddatum van 750 mm, met 1,5–2 m accumulatie tussen vuller en sluitmachine en tussen sluitmachine en etiketteerder. Die twee buffers zijn wat een 3-seconden sluitmachine-koppel-pauze laten absorberen zonder de vuller te laten afslaan. Op een cup- of traylijn vervangt de upstream de ontwarder door een thermoforming machine dat de cup in-line vormt, daarna direct indexeert naar een roll-stock sealstation — geen unscrambler, geen air rinser, één feeder minder om te jammen.
De andere helft van de lijncadence is ombouw. Een lijn die 6.000 bph draait op SKU A maar 90 minuten nodig heeft om om te schakelen naar SKU B, verliest ca. 900 flessen effectieve output per SKU-wissel. Wij stemmen vloeistofvulmachines, dopmachines en de gedeelde bandrecepten naar een gemeenschappelijke PLC, zodat een productwissel één HMI receptterughaal is in plaats van drie machines met de hand af te stellen. Meer daarover in de selectiegids hieronder.
Typische lijnparameters die wij offreren
Onderstaande cijfers zijn representatief voor de verpakkingslijnoplossingen die wij de afgelopen 24 maanden hebben verzonden. Uw project landt ergens in deze envelop afhankelijk van container, productviscositeit en doel-OEE.
| Parameter | Fles / pot-lijn | Beker / tray-lijn | Opmerking |
|---|---|---|---|
| Lijnsnelheid (nominaal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Containerdiameterbereik | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Containerhoogtebereik | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Omsteltijd (enkele bediener) | 25 – 45 min | 30 – 60 min | Waar mogelijk gereedschapsloos |
| Streef-OEE na 12 maanden | ≥ 85% | ≥ 82% | Gebaseerd op 2-ploegendienst |
| Geïnstalleerd vermogen | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| Perslucht | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Contactdelen | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| Besturing | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Voetafdruk (typisch) | 14 m × 3.5 m | 10 m × 3.0 m | Sluit upstream bulk-pallet en downstream doosgebied uit |
Toleranties: vulvolume ±0,5% van nominaal bij 20 °C voor vrijvloeiende vloeistoffen; ±1,0% voor sauzen en pasta's met zichtbare deeltjes. Dopkoppel herhaalbaarheid ±5% van de ingestelde waarde op schroefsluitmachines. Deze cijfers worden contractueel gegarandeerd tijdens onze 72-uurs FAT, niet best-case labcijfers.
Waar wij deze lijnen inzetten
Verpakkingslijn-automatisering is niet one-size-fits-all. Wij passen contactmaterialen, wash-down-classificatie en validatiedocumentatie aan de sector aan.
Voeding & dranken
Sap, thee, koolzuurhoudende frisdranken, sauzen en condimenten in PET of glas. CIP-circuits ingebouwd in de vuller, IP66 wash-down op de capper-behuizing, en een turntable-aangedreven labeler die zowel drukgevoelige als roll-fed wrap verwerkt. Typische output 6.000–10.000 bph.
Huishoud & persoonlijke verzorging
Shampoo, douchegel, afwasmiddel, lotion en vloeibaar wasmiddel. Zuiger- of tandwielpompvullen voor viscositeiten tot 50.000 cP, schroef- of press-on sluiten, en anti-dive nozzle timing zodat oppervlakteactieve stoffen niet draden trekken tussen cycli.
Farmacie & nutraceuticals
Orale vloeistoffen, siropen, supplementen en tinctuurflessen. GAMP 5 documentatietraject, gevalideerd receptbeheer, AISI 316L contactdelen, en een checkweigher met 0,1 g resolutie die een reject-bin voedt die is geïnterlocked met de lijn PLC voor traceerbaarheid.
Eetbare olie
Olijf-, zonnebloem-, pinda- en mengoliën in 250 ml – 5 L PET of glas. Zwaartekracht- of timed-flow vuller met stikstofblanketing-optie, flow-plug inductie-verzegeling voor zuurstof-headspace-controle, en torque-coded schroefsluiting die een hete vul bij 70 °C overleeft.
Hoe wij de juiste lijn voor uw vloer specificeren
Vóór wij een layout tekenen, bepalen vier beslissingen de materiaallijst. Zet deze goed en de rest is detail.
Onder 6.000 bph op flessen is een enkele baan bijna altijd goedkoper, eenvoudiger te reinigen en eenvoudiger om te bouwen. Boven 8.000 bph halveert dubbele baan de vul snelheid per baan en kunt u één baan draaien voor kleine SKU's terwijl de andere stilstaat. Wij dimensioneren dit op uw doel-output over 2 shifts, niet op uw marketing-slide.
Pneumatisch is prima bij ≤60 cycli/min en voor niet-kritische beweging. Daarboven — en overal waar de beweging vulnauwkeurigheid of dopkoppel beïnvloedt — gaan we servo. Servo geeft ons recept-gecontroleerde versnellingsprofielen en herhaalbaarheid die u niet krijgt van een cilinder met een flow control.
Wij bedraden vuller, capper, checkweigher en labeler op één PLC met één HMI, niet vier panelen gebout aan vier machines. Dit is het verschil tussen een turnkey verpakkingslijn en vier aan elkaar geboute apparaten. Lees onze single PLC integration guide voor de opbouw.
De lijnlengte is op papier eenvoudig te verkleinen; 900 mm onderhoudspaden aan de operatorzijde en 600 mm aan de achterzijde zijn wat klanten betreuren weg te halen. Onze gids voor lijnopstelling en voetprint toont de minimale omvang.
⚠ Veelgemaakte selectiefouten die wij ter plaatse opvangen
- De vuller specificeren op maximum bph en vergeten dat de capper 20% trager is — de capper wordt de bottleneck op de dag dat u productie start.
- Vier machines van vier leveranciers kopen en verwachten dat ze praten. OPC-UA helpt, maar interlocks, reject-logica en receptendeling hebben nog steeds één besturingscontractor nodig. Zie automated packaging line integration.
- De perslucht bemeten op naamplaat-flow en niet op piek-cycluvraag. Pneumatic cappers pieken 2× nominaal op de eerste cyclus na een weekend.
- De FAT overslaan omdat "we het wel bij inbedrijfstelling oppakken". Een 72-uurs FAT in onze werkplaats in Qingdao kost een fractie van wat een twee weken durende inbedrijfstellingsvertraging op uw vloer kost.
- Nutshoofdruimte negeren. Een lijn die 30 kW nodig heeft maar op een 25 kW feeder zit, bakt iedere keer uit zodra de sealer inschakelt.
Voor budget-framework publiceert ons team een separate kostenopbouw voor een automatische vul-sluit-lijn zodat u appels met appels kunt vergelijken voordat wij offeren. Voor de bredere front-to-back opstelling, het zusterartikel over complete verpakkingslijn-oplossingen van vullen tot sealen behandelt hetzelfde gebied van de integratie-ingenieur-zijde.
Hoe wij vulmachine, sluitmachine en weger tot één lijn combineren
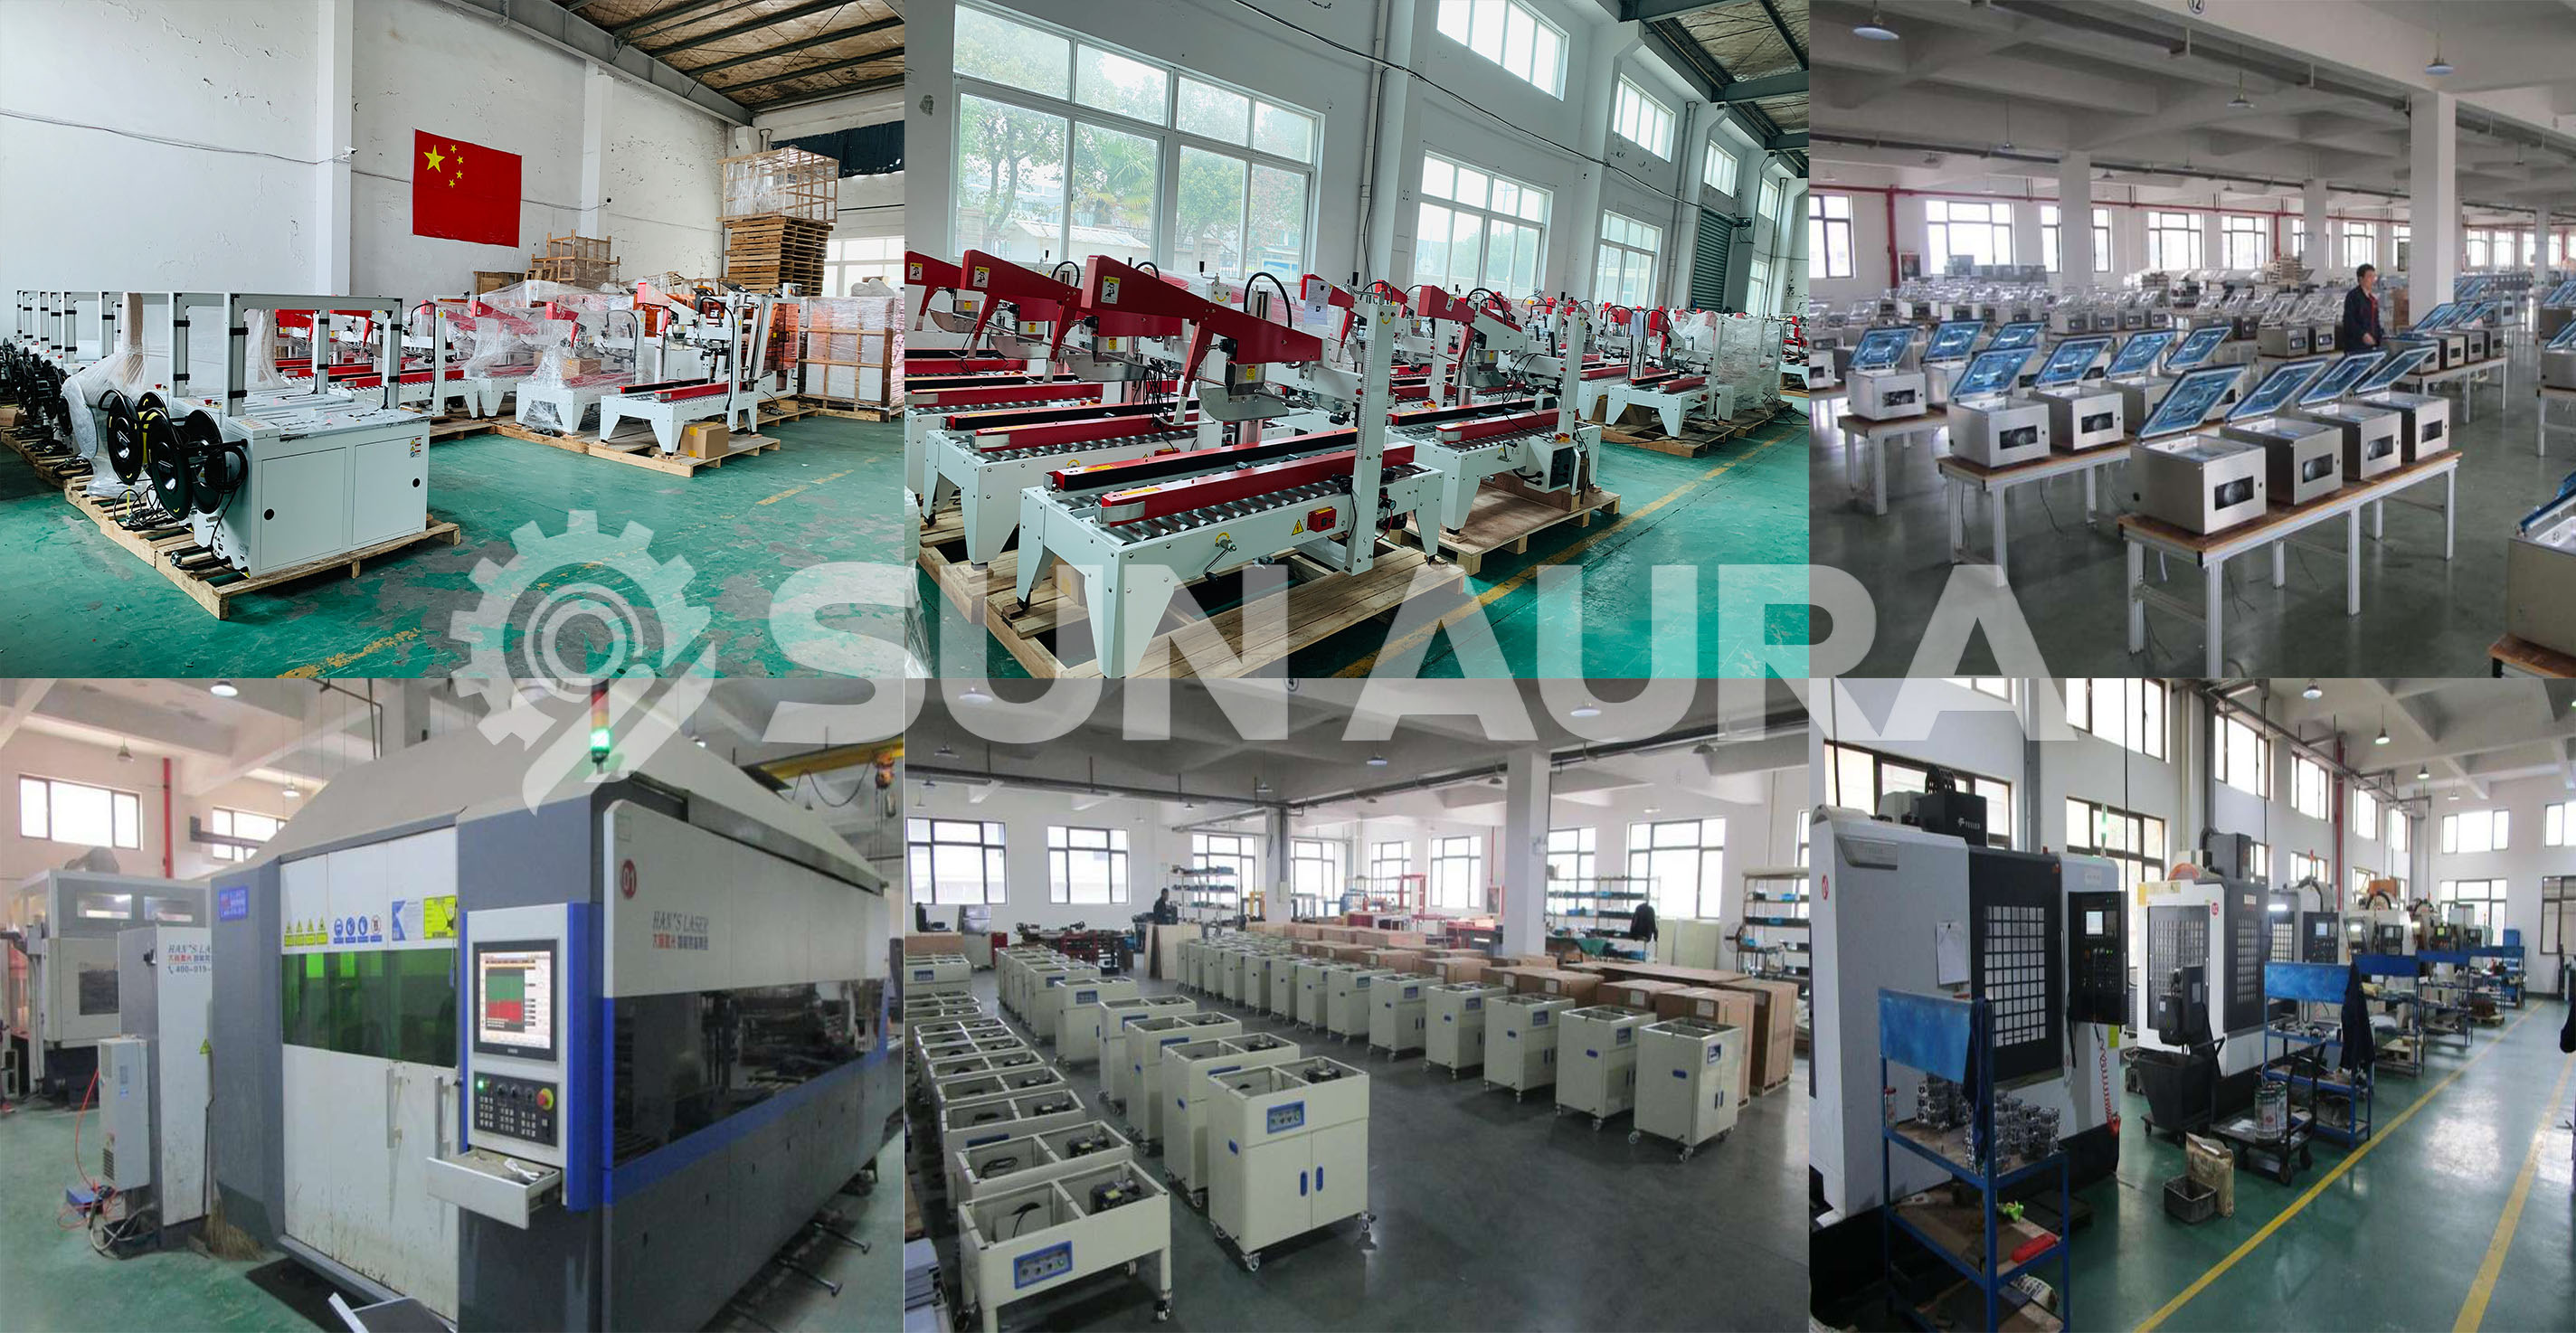
Wij bouwen al 18+ jaar verpakkingslijn-oplossingen vanuit een 48.000 m² Qingdao-campus, verzonden naar 100+ landen, en elke lijn verlaat onze werkplaats na een 72-uurs factory acceptance test.
Integratie begint op besturingsniveau. Wij versturen de vuller niet op dinsdag en de sluitmachine op donderdag om dan te hopen dat de installator de handshaking wel uitzoekt. Alle machines komen op dezelfde vrachtwagen, voorgemonteerd op een gemeenschappelijk bedienpaneel, en de lijn draait drie volledige dagen in onze werkplaats vóór verpakking. Tijdens FAT draaien wij uw werkelijke container en werkelijke product (of de dichtstbijzijnde proxy als u het niet kunt vrijgeven), en leggen wij vulnauwkeurigheid, dopkoppel, afkeurpercentage en OEE vast tegen de contracts specificatie. De klant tekent de data af vóór de krat wordt afgesloten. CE- en ISO-documentatie reizen mee in dezelfde krat als de handleidingen.
Mechanische integratie is het minder glamoureuze halve werk. Wij standaardiseren op 750 mm bandhoogte over elke machine, zodat flesoverdracht tussen vuller en capper nooit daalt of klimt. Wij dimensioneren accumulatiebanden om 60–90 seconden productie tussen stations vast te houden — lang genoeg om een capper-torque-pauze op te vangen, kort genoeg dat een vastgelopen lijn geen product in een 2 m hoop dumpt. Waar het product droge goederen zijn, wordt de upstream een multihead weigher voeden een lineaire bucket vuller; het discharge-timen van de weger is vergrendeld aan de index van de vuller zodat elke bucket het streefgewicht krijgt bij de eerste drop.
On-site is commissioning normaal 5–7 dagen: mechanische uitlijning, bandtracking, receptupload, operatoropleiding en een productie-burn-in. Wij laten een reserveonderdelenkit ter plaatse achter, een vaste projectengineer op WhatsApp voor de levensduur van de lijn, en remote diagnostics ingeschakeld zodat ons besturingsteam de HMI vanuit Qingdao kan uitlezen als een foutcode om 2 uur 's nachts uw tijd uitvalt.
Veelgestelde vragen
Wat is een complete verpakkingslijn, en hoe verschilt die van losse machines kopen?
Hoe lang duurt ombouw tussen SKU's op een geautomatiseerde verpakkingslijn?
Welke OEE mag ik verwachten van een nieuwe verpakkingslijn na 12 maanden?
Levert u verpakkingslijn-oplossingen voor zowel vloeibare als droge producten?
Kunt u machines integreren die wij al bij andere leveranciers hebben gekocht?
Welke voorzieningen heeft een typische geautomatiseerde verpakkingslijn nodig?
How long is lead time for a turnkey packaging line?
Vraag binnen 24 uur een factory-offerte aan
Vertel ons uw doosmaat, dagoutput en voltage — onze engineers reageren binnen één werkdag met een modeladvies, prijs en levertermijn.
Hoe een complete front-end verpakkingslijn werkt
A complete packaging line is meer dan een rij machines die op hetzelfde stopcontact zijn aangesloten. Het is een gesynchroniseerde stroom van containers, product, doppen, sluitingen en labels ontworpen om in één gebalanceerd tempo te bewegen van de unscrambler-uitgang tot de uiteindelijke bandlosslag. Bij SUNAURA onze turnkey packaging line dekking beperkt zich bewust tot de front-end alleen: containertoevoer, vullen, sluiten, inductie-verzegeling, etiketteren en transporteren. De lijn eindigt waar uw downstream packer overneemt, wat onze verantwoordelijkheidsgrens schoon, gecertificeerd en eenvoudig te accepteren houdt.
De typische reeks begint met een ontwarder of toevoerschroef die lege flessen in éénbaans opstelling brengt. De flessen reizen vervolgens op een centreloze of grijpertransportband naar de vuller, waar het product wordt gedoseerd door zuiger-, overloop- of debietmeterkleppen. Daarna plaatst en draait een sluitmachine schroefdoppen, opdrukdeksels of pomp-/spray-sluitingen. Voor producten die manipulatiezegel vereisen, hecht een inductiesegel een folie-inleg op de fleshals vóór een etiketteermachine voor/achter-, wikkel- of hoesetiketten aanbrengt. Een laatste transportband voert de afgewerkte, gesloten en geëtiketteerde containers naar uw volgende station. Elk station is aangesloten op een gedeelde PLC met een hoofd-HMI, zodat een stop bij de vuller de ontwarder automatisch pauzeert en de sluitmachine vertraagt, ophopingen, ontbrekende doppen en gekneusde flessen voorkomend.
Belangrijkste specificaties & selectiegids
When we engineer packaging line solutions, balanceren wij het traagste station tegen het snelste. In de praktijk bepaalt de vuller of de etiketteerder bijna altijd het plafond; ontwarder, sluitmachine en sealer worden gedimensioneerd met 10–15% marge zodat ze nooit de bottleneck worden. Onderstaande tabel toont typische parameterbereiken voor een SUNAURA front-end installatie.
| Parameter | Typisch bereik | Opmerkingen |
|---|---|---|
| Lijnopbrengst | 20 – 200 containers/min | Tot 300/min bij tracking-vuller-configuraties |
| Verpakkingsvolume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Vulnauwkeurigheid | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Dopptypes | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Inductiezegelen | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Etiketteernauwkeurigheid | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Elektrische voeding | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Perslucht | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Omsteltijd | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Vocht-contactdelen | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
Om uw lijn correct te dimensioneren, vragen wij elke koper dezelfde vijf inputs: containertekening (halsdiameter, hoogte, basisvorm, materiaal), productdata (viscositeit, temperatuur, schuimneiging, deeltjes), doeloutput per shift, vloerplan-afmetingen en plafondhoogte van de locatie, en uw utilities (stroom, perslucht, water, afvoer). Met die vijf antwoorden kunnen wij binnen dagen een CAD-layout en een vaste offerte opleveren.
Sectoren & toepassingen
Onze front-end-platforms zijn ingezet in vier gereguleerde markten. In voedsel- en drankenverpakkingslijnen, apparatuur verwerkt sauzen, honing, eetbare olie, sap en zuivelalternatieven met 316L wetted parts en CIP-routines. In cosmetica- en persoonlijkeverzorgingsverpakkingslijnen, producten variëren van dunne toners en lotions tot dikke crèmes en shampoos, vaak met pomp- en trigger spray sluitingen die torque-gestuurde cappers vereisen. In pharmaceutical packaging lines, bouwen wij naar GMP-bewust hygiënisch ontwerp, met schuine oppervlakken, aseptische wetted parts en volledig traceerbare dosering. In chemical packaging lines, wij verwerken corrosieve vloeistoffen, oplosmiddelen en reinigingsmiddelen met Hastelloy-tipped kleppen, Viton seals en volledig beschermde dumpplekken.
Integratie met andere front-end apparatuur
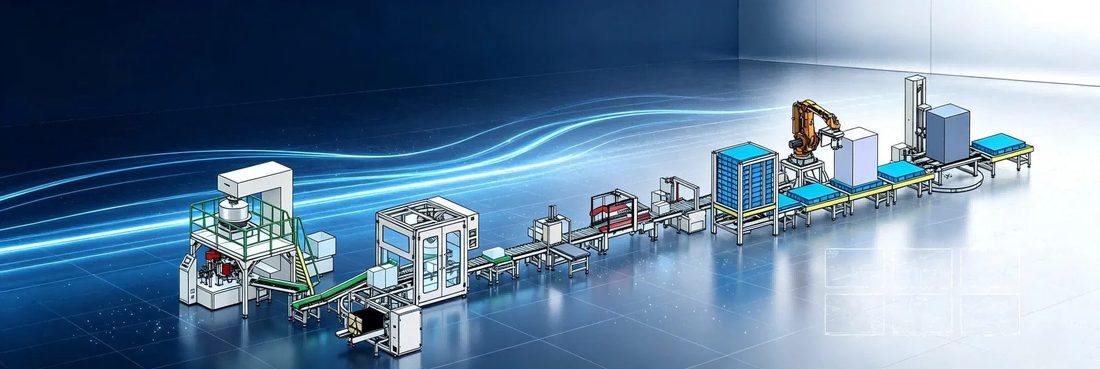
Een turnkey-project is slechts zo sterk als de interfaces. Wij integreren onze vloeistofvulmachines, dopmachines, inductiezegelmachines, etiketteermachines en transportbanden onder één elektrische en software-koepel. De voordelen van een single-vendor geïntegreerde front-end lijn zijn concreet: één PLC-programma, één HMI-receptenset, één FAT-sign-off, één commissioning-team, één reserveonderdelenlijst en één garantiedocument. Wanneer u daarentegen een lijn uit vier leveranciers assembleert, erft u vingertopspel bij elke interface, mismatched fotosensoren, verschillende fieldbus-protocollen en ombouw-procedures die geen enkele operator kan onthouden.
Ons projecttraject is gestandaardiseerd: eisenverzameling → CAD-layout → componentselectie → in-house FAT in onze 48.000 m² fabriek → container- en productverzending → exportkratten → zeevracht → installatie ter plaatse → SAT (site acceptance test) met uw productiecontainers → operatoropleiding → overdracht. Utilities zijn voorgepland: wij markeren exacte punten voor 3-fase stroom, 0,7 MPa perslucht, CIP-watertoevoer en vloerafvoer, zodat uw civiele team weet waar elke sleuf heen gaat vóór de kratten arriveren.
Waarom kiezen voor SUNAURA
Wij zijn een front-end specialist met een productiebasis van 48.000 m² in Qingdao. Elke geïntegreerde lijn verlaat onze fabriek pas na een bijgewoonde FAT, waarbij uw containers, doppen, etiketten en werkelijke product op volledige lijnsnelheid draaien gedurende minimaal vier uur. Onze machines dragen CE-markering en ons kwaliteitssysteem draait onder ISO 9001, met gedocumenteerde certificeringen en octrooien geregistreerd. Wij onderhouden een wereldwijd installatienetwerk met lokale engineers in Zuidoost-Azië, het Midden-Oosten, Europa, Latijns-Amerika en Afrika, ondersteund door remote aftersales en een technisch helpcenter. Of u een proeflijn, een productielijn of een meerploegige fabriek nodig heeft, hetzelfde engineeringteam verzorgt uw project van eerste schets tot oplevering.
Veelgestelde vragen
Welke informatie hebben jullie nodig om een complete verpakkingslijn te offreren?
Wij hebben vijf inputs nodig: containertekening met afmetingen en materiaal, productviscositeit en -temperatuur, doeloutput per shift, locatie-vloerplan met plafondhoogte, en beschikbare utilities (stroom, perslucht, water, afvoer). Daarmee kunnen wij snel een CAD-layout en vaste offerte teruggeven.
Hoe lang duurt een typisch turnkey-verpakkingslijnproject?
Standaardlijnen duren 45–75 dagen van aanbetaling tot verzending, inclusief FAT. Maatwerk- of pharma-grade lijnen lopen doorgaans 90–120 dagen, afhankelijk van validatiedocumentatie en levertijden van geïmporteerde componenten.
Verzorgen jullie installatie en inbedrijfstelling op onze locatie?
Ja. Onze engineers reizen naar uw plant voor mechanische installatie, elektra-aansluitingsondersteuning, SAT met uw productiecontainers en product, en operatoropleiding. Remote ondersteuning loopt door na oplevering via ons wereldwijde netwerk.
Kan de lijn toekomstige verpakkingswijzigingen aan?
Ja. Elk station is ontworpen met wisseldelen, quick-release geleiders en HMI receptterughaal. Typische ombouw tussen twee containerformaten is 15–45 minuten afhankelijk van dop- en labelcomplexiteit.
Wat is het verschil tussen FAT en SAT?
FAT (Factory Acceptance Test) wordt in onze Qingdao-fabriek gedraaid vóór verzending, met uw verzonden containers en product. SAT (Site Acceptance Test) wordt bij uw plant gedraaid na installatie, waarbij wordt bevestigd dat de lijn presteert op uw werkelijke utilities en echte productieomgeving.