Packaging Line Solutions— 전단부터 최종 통합까지 Turnkey Automation
충전·캡핑·플로우 래핑부터 다두 계량·열성형·유도 실링까지, SunAura Machinery가 전단 라인을 설계·통합합니다. 라인 말단 모듈(제함, 카톤 실링, 결속, 수축 래핑, 팔레타이징, 스트레치 래핑)은 당사의 SunAura Packaging Machines. 턴키 라인 1본, 설계 책임 1곳, 제품·속도·배치에 맞춰 설계합니다.
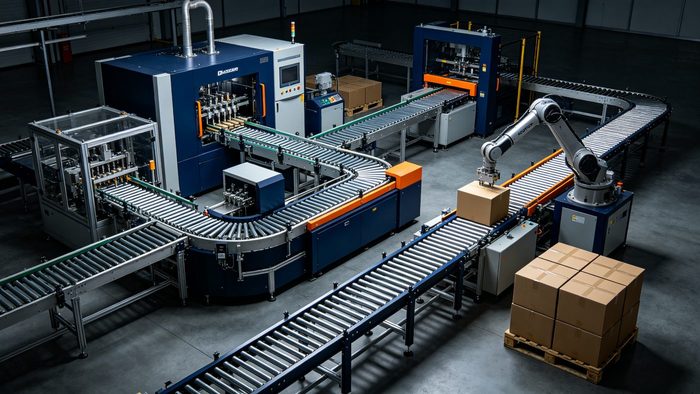
SunAura 포장 라인 라인업
각 모델을 클릭하면 상세 사양서, 동영상, 문의 양식이 표시됩니다.
Scope note: 충전·캡핑·플로우 래핑·다두 계량·열성형·유도 실링 모듈은 칭다오의 SunAura Machinery가 설계·제작합니다. 라인 말단 모듈 — 제함, 카톤 실링, 결속, 수축 래핑, 팔레타이징, 스트레치 래핑 — 은 당사의 SunAura Packaging Machines 로부터 투입되며 SunAura Machinery 설계 책임 아래 라인에 통합합니다.
케이스 제함 모듈 (SunAura 포장기)
카톤을 자동 제함하고 바닥 실링 — 공급원: SunAura Packaging Machines
카톤 실링 모듈 (SunAura 포장기)
반자동·자동·모서리 실링 — 공급원: SunAura Packaging Machines
결속 모듈 (SunAura 포장기)
자동 PP 결속기 — 공급원: SunAura Packaging Machines
수축 모듈 (SunAura 포장기)
멀티팩용 L형 실러 + 수축 터널 — 공급원: SunAura Packaging Machines
팔레타이징 모듈 (SunAura 포장기)
무인 엔드오브라인용 로봇 팔레타이징 + 스트레치 포장 — 공급: SunAura Packaging Machines
포장 라인 선택 방법: 완전 가이드
포장 라인은 개별 기기를 연결합니다 — SunAura 전단의 충전·캡핑·플로우 래핑·다두 계량·열성형·유도 실링, 더해 당사가 공급하는 라인 말단 스테이션(제함, 카톤 실링, 결속, 수축 래핑, 팔레타이징) SunAura Packaging Machines — 컨베이어로 연결해 수작업 없이 제품을 다음 스테이션으로 흘립니다. 라인이 투자 회수되는 판단 기준과 당사의 구축 방법을 설명합니다.
단일 기계로는 부족해지는 때 — 라인이 자기 비용을 회수하는 때
포장 라인은 개별 기기를 연결합니다 — SunAura 전단의 충전·캡핑·플로우 래핑·다두 계량·열성형·유도 실링, 더해 당사가 공급하는 라인 말단 스테이션(제함, 카톤 실링, 결속, 수축 래핑, 팔레타이징) SunAura Packaging Machines — 컨베이어로 연결해 제품이 수동 취급 없이 다음 스테이션으로 흐르게 합니다. 단독 기계에서 라인으로 옮기는 계기는 대부분 한 번의 극적인 사건이 아니라 인건비, 품질 편차, 기계 간 이적 병목의 느린 누적입니다. 경험상 포장기를 두 대 이상 가동하면서도 직원이 기계 사이 제품을 손으로 나른다면, 라인 검토는 거의 확실히 12~24개월 안에 회수됩니다.
SunAura는 칭다오 48,000㎡ 공장에서 턴키 포장 라인을 설계·통합합니다 — 전단 스테이션(충전, 캡핑, 플로우 래핑, 다두 계량, 열성형, 유도 실링)은 자체 제작하며, 라인 말단 스테이션(케이스 제함, 카톤 실링, 결속, 수축 래핑, 팔레타이징, 스트레치 래핑)은 당사의 SunAura Packaging Machines — 100개국 이상 식품·음료·생활화학·제약·전자·금속·농업 고객 대상. 공급원 하나, 설계 책임 하나, 서비스 창구 하나로, 수리 시 브랜드 간 책임 미루기가 없습니다.
자동화의 3단계 — 수지가 맞는 지점에서 시작하십시오
레벨 1 — 반자동 입문(일 500~2,000개): 충전/포장 스테이션(SunAura)에 더해 수동 또는 자매 사이트 공급의 제함·카톤 실링·결속·수동 팔레타이징. 설비 투자가 낮고 보통 스테이션당 1~2명, 3~4명 수작업 포장 인력 대비 12개월 안에 회수됩니다.
레벨 2 — 중간 자동화(일 2,000~8,000개): SunAura 전단 충전/포장을 컨베이어로 연결하고 자매 사이트의 자동 제함·실링·결속·수축 포장을 추가합니다. 라인 전체를 1~2명 감독원이 관리합니다. 식품·전자상거래 운영 대부분이 이 레벨에 해당합니다.
레벨 3 — 전자동 턴키(일 8,000개 이상): SunAura 자동 충전·연속 동작 포장에 더해 말단에 자매 사이트 로봇 팔레타이징·스트레치 래핑을 추가합니다. 인력은 라인 감독 + QC로 줄어듭니다. 생산량 제약은 포장이 아니라 상류 생산 라인 쪽입니다.
과도하게 크게 하지 마십시오. 한 교대만 가동하는 완전 자동 라인은 자동화 능력을 하루 3분의 1밖에 쓰지 못해 추가 투자 회수가 드뭅니다. 무료 설계 검토의 일부로 어느 등급이 생산량에 맞는지 솔직히 알려드립니다.
저희가 구축하는 대표 라인 구성
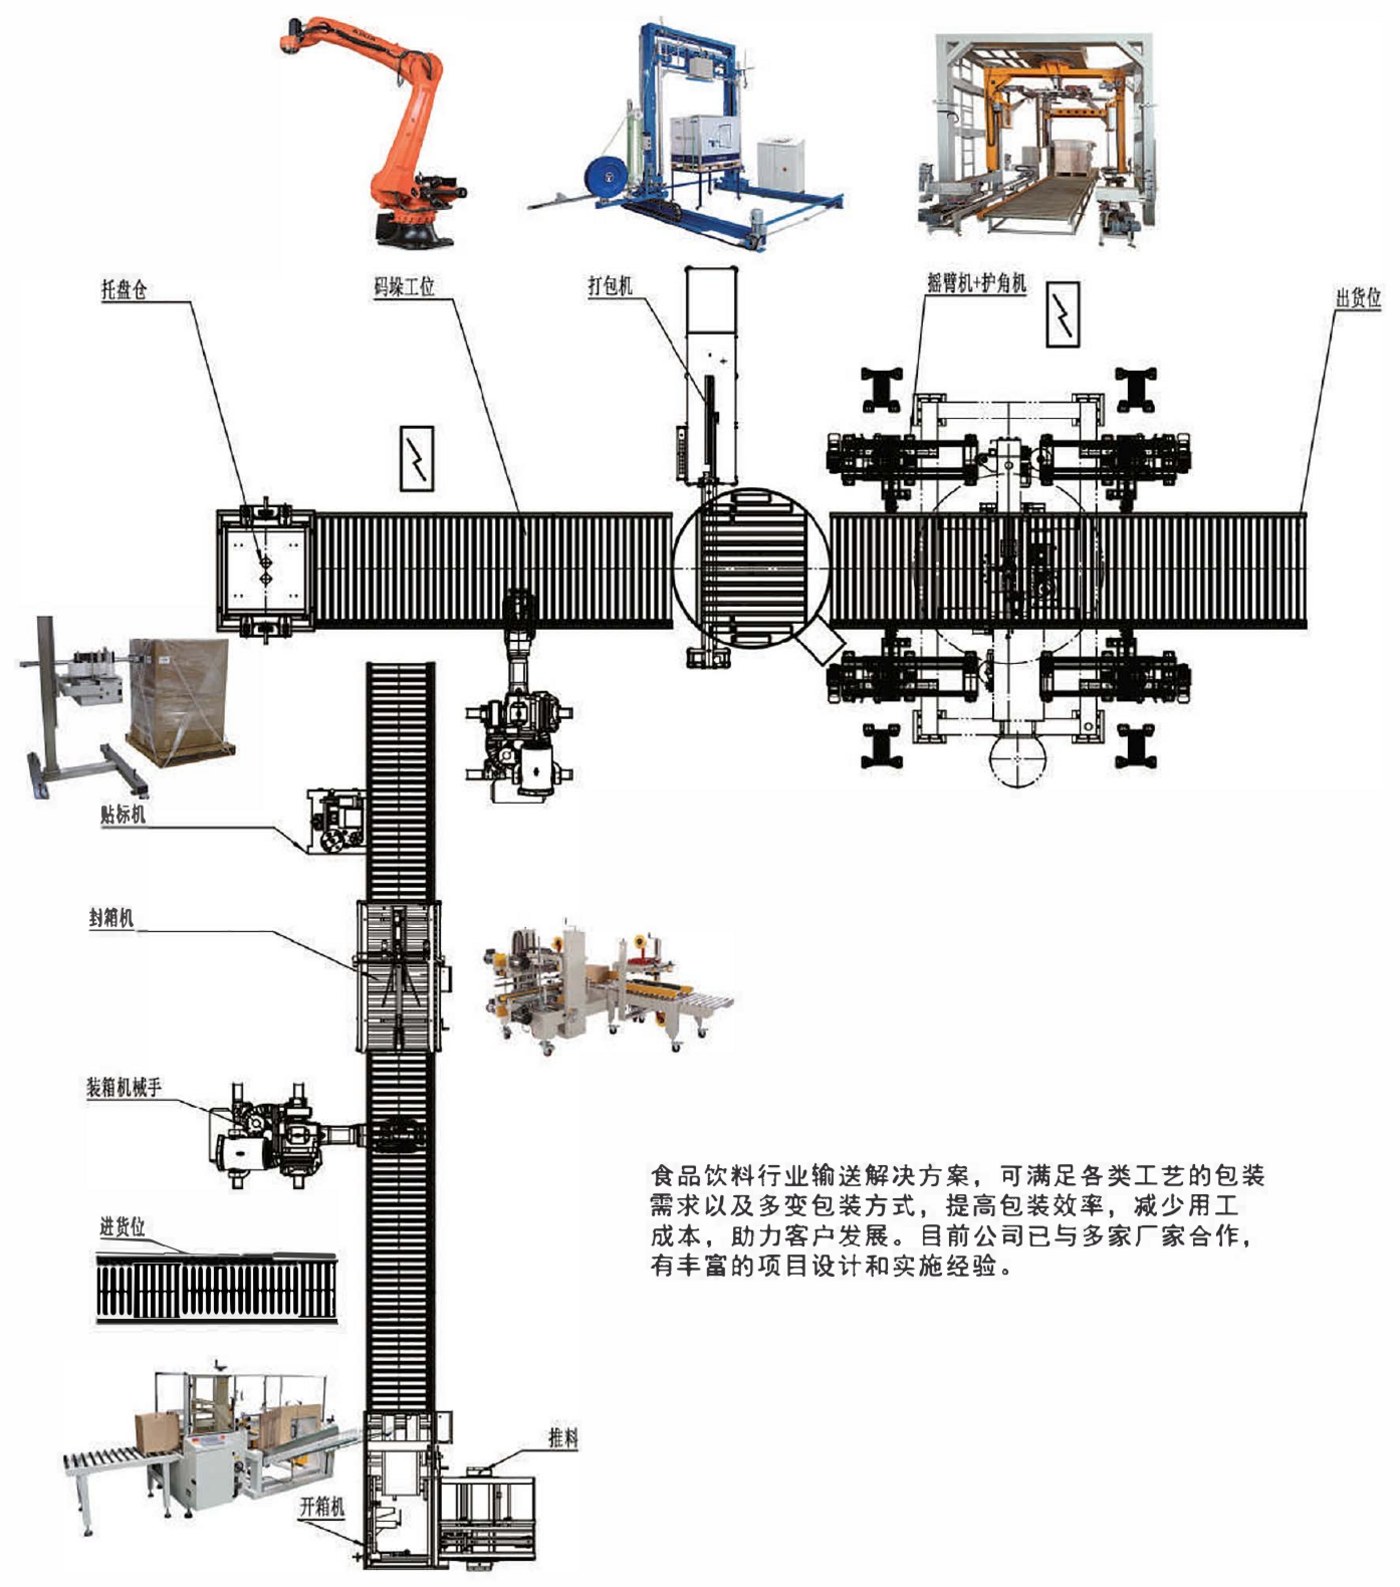
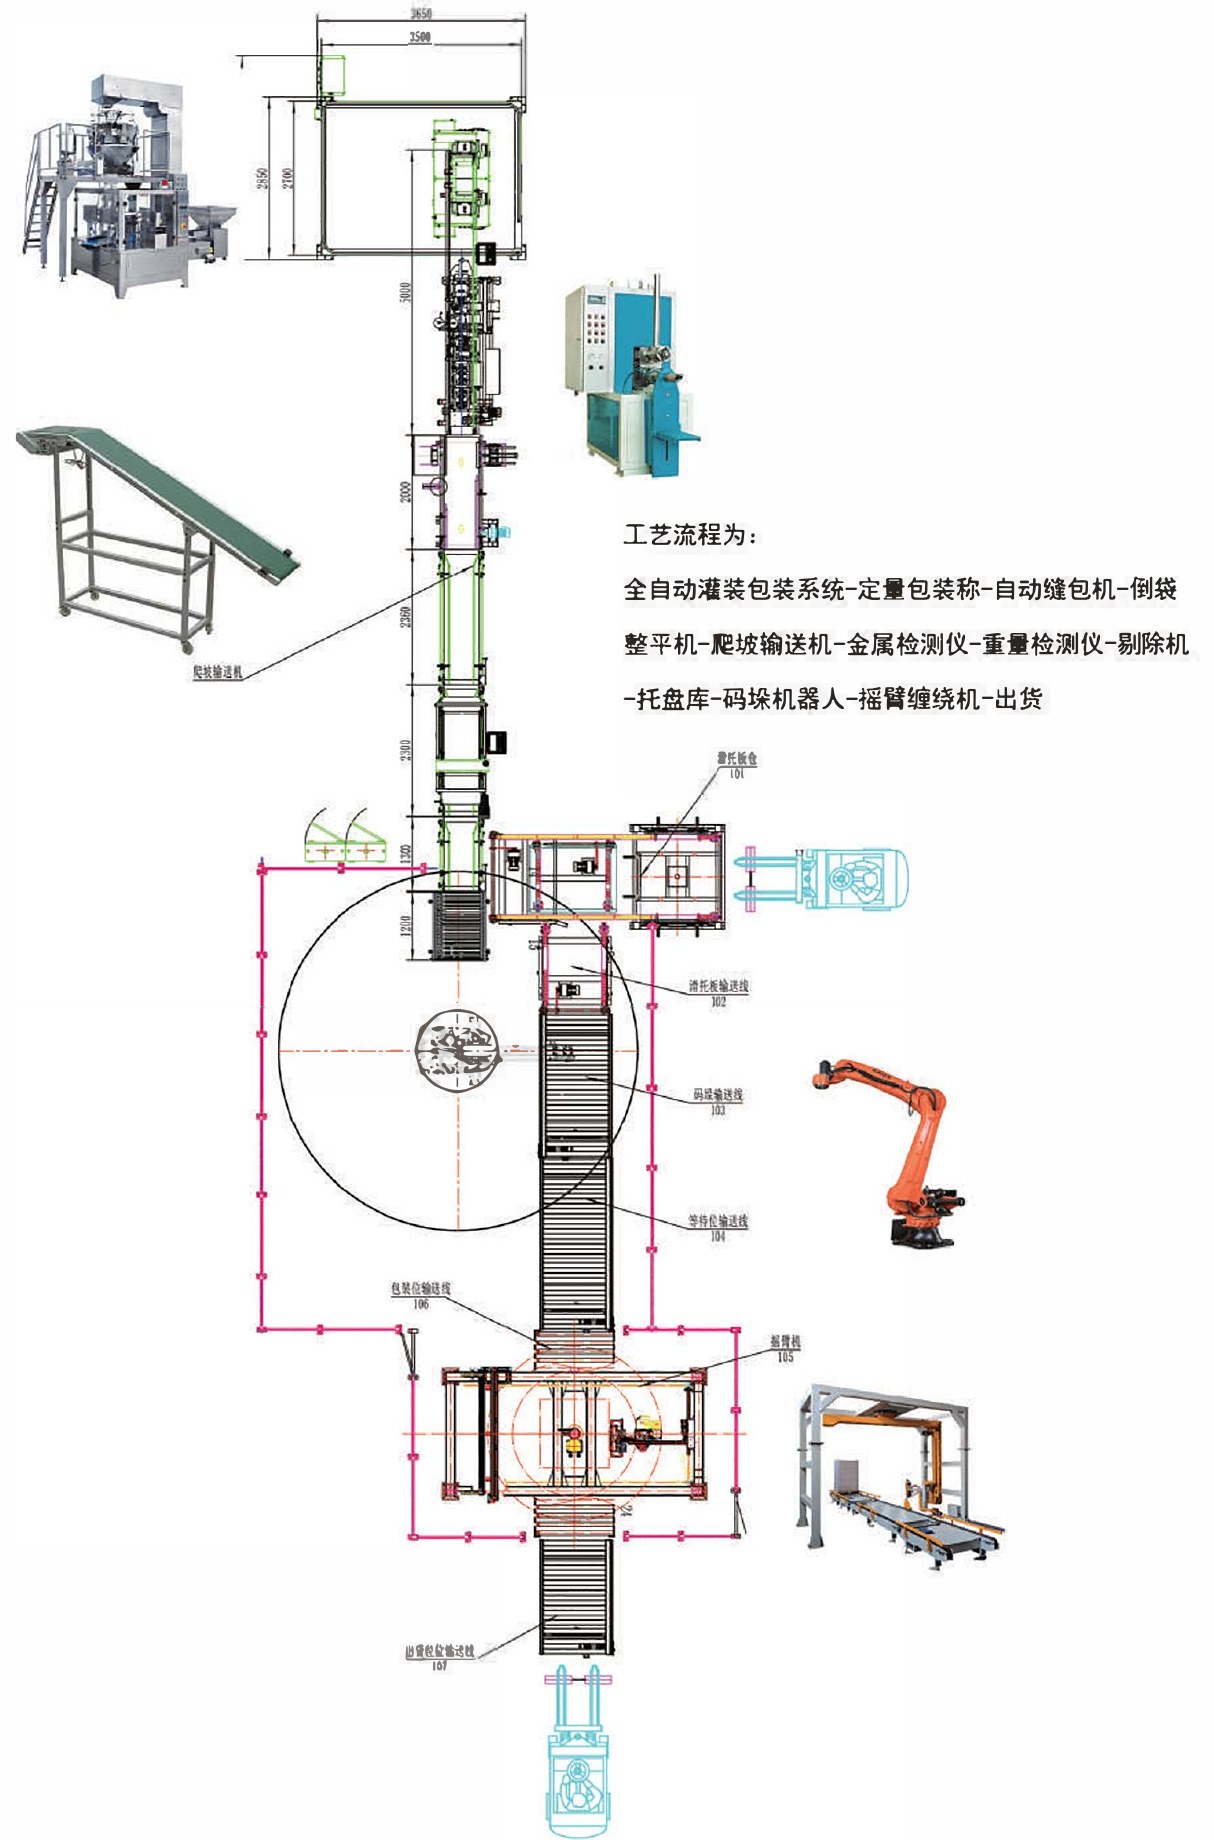
카톤 라인: 제함기(SunAura Packaging Machines) → 충전/포장 스테이션(SunAura 전단) → 카톤 실러(SunAura Packaging Machines) → 결속(SunAura Packaging Machines, 선택) → 팔레트 래퍼(SunAura Packaging Machines) → 라벨. 가장 흔한 구성이며 레벨 1에서 3까지 확장 가능합니다. 라인 말단 스테이션은 SunAura Packaging Machines 로 공급받고 SunAura Machinery가 통합합니다.
액체 병 라인: 병 공급/정렬 → 충전(피스톤/서보/진공) → 캡핑 → 라벨링 → 수축 멀티팩 → 카톤 포장. SunAura의 충전-캡핑-라벨링 라인은 식용유, 소스, 꿀, 음료, 제약을 커버합니다.
수축/멀티팩 라인: SunAura 제품 투입·플로우 래핑 → 자매 사이트 L바 실링·수축 터널 → 자매 사이트 카톤 포장 또는 직접 팔레타이징. 음료 멀티팩, 화장품 세트, 소비재용. 라인 말단 스테이션은 SunAura Packaging Machines.
진공 식품 라인: SunAura 전단의 제품 취급·계량·플로우 래핑 → 자매 사이트 진공 포장(싱글 또는 더블 챔버, 처리량에 맞춤) → 건조/검사 → 자매 사이트 카톤 포장. 소매 팩용으로 자매 사이트 수축 포장과 조합하는 경우도 많습니다. 진공·카톤 포장 스테이션은 SunAura Packaging Machines.
레이아웃: 라인이 성공하는 곳과 실패하는 곳
2026년 포장 라인 레이아웃 실패 사례 조사에서 업계를 막론하고 동일한 네 가지 실수가 확인되었습니다: (1) 다른 업체 간 컨베이어 높이 불일치, (2) 카톤을 손으로 옮겨야 하는 이적 병목, (3) 버퍼 부재 — 한 대 멈추면 라인 전체가 멈춤, (4) 정비 접근성 과소평가로 실링 헤드나 진공 펌프 정비 공간이 없음.
좋은 라인 설계는 철재를 자르기 전 이 네 가지를 해결합니다: 맞춘 컨베이어 높이, 수작업을 최소화한 자동 이적, 스테이션 간 3~5분 버퍼, 각 기계의 정비 통로. 평면도(치수가 적힌 손스케치도 가능)를 보내주시면 그에 맞춰 설계합니다.
당사의 5단계 납품 절차
1. 데이터 수집: 제품 종류·크기·일일 생산량·교대 방식·배치도·기존 설비. 2. 라인 설계: 엔지니어가 장비 목록·속도·인원·예산을 담은 3D 레이아웃을 약 1주일 안에 작성. 3. 제작·시험: 각 기계를 내제작하고, 조립 라인을 귀하의 샘플로 정격 속도에서 48시간 연속 가동. 4. 설치: 해외 엔지니어가 현장 설치·시운전에 대응. 각 라인에 원격 영상 지도가 포함됨. 5. 라이프사이클 지원: 12개월 보증, 예비 부품 48시간 이내, 평생 원격 지원.
예산과 회수 현실
세 단계를 예산 골격으로 삼으십시오: L1 라인은 5자리 초반, L2는 보통 5자리 중반~6자리 초반, L3는 설계 검토 후 개별 견적입니다. 중요한 회수 계산은 월간 절감 인건비에서 자동화 비용을 뺀 차액이며, 위 생산량 구간의 라인 고객 대부분은 12–24개월 안에 현금 흐름이 플러스로 전환되고, 설계 검토로 1달러를 투입하기 전에 정확한 수치를 확인할 수 있습니다. 라인 파트너로 SunAura를 선택하는 이유: 라인 위 거의 모든 기계를 자체 제작하므로 속도 정합·컨베이어 높이·PLC 통합·예비 부품 가용성을 관리할 수 있으며, 이는 다공급업체 라인을 망가뜨리는 세 가지 요인입니다. 당사는 CE·ISO 9001 인증(SGS 심사)을 받았고 20건 이상의 특허를 보유하며 100개국 이상에 맞춤 라인을 납품했습니다.
일일 생산량
500~2,000 → L1 반자동; 2,000~8,000 → L2 중간 자동; 8,000+ → L3 전자동. 과잉 자동화 금지 — 1교대 라인은 자동화를 하루 3분의 1밖에 쓰지 못합니다.
절감 인력
인력이 기계 간을 수작업으로 나르거나 포장 인력이 3명을 넘으면 라인 검토가 12~24개월에 회수됩니다.
라인 구성
카톤·액체 병·수축/멀티팩·진공 식품 라인 — SunAura 전단 모듈을 협력사 라인 말단 스테이션과 통합합니다.
레이아웃·버퍼
맞춘 컨베이어 높이, 자동 이적, 스테이션 간 3~5분 버퍼, 각 기계 정비 통로.
예산 구간
L1 5자리 초반; L2 5자리 중반~6자리 초반; L3는 설계 검토 후 개별 견적.
구매자의 시간과 비용을 빼앗는 5가지 실수
- Overshooting automation — 1교대 전자동 라인은 자동화를 하루 3분의 1밖에 쓰지 못해 추가 투자 회수가 드뭅니다.
- 공급업체 간 컨베이어 높이 — 브랜드 간 높이 불일치가 수작업 이적을 만듭니다. 단일 제조사면 설계로 피할 수 있습니다.
- No buffer zones — 3–5분 버퍼가 없으면 한 대가 멈추면 라인 전체가 멈춥니다.
- 정비 접근성을 무시하는 것 — 실링 헤드나 진공 펌프 정비 공간이 없으면 일상 점검이 라인 정지가 됩니다.
기술 사양 한눈에 보기
10개 파라미터, 생산 구성. 모든 수치는 추가 설계 비용 없이 맞춤 설정 가능.
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 Full Turnkey |
|---|---|---|---|
| 일일 생산량 | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typical build | 제함기(또는 수동) + 반자동 실링 + 결속 + 수동 팔레타이징 | 자동 제함 + 자동 실링 + 결속 + 수축, 컨베이어 연결 | 자동 충전 + 연속 포장 + 로봇 팔레타이징 |
| Manning | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Payback | < 12 months | 12–18 months | 18–24개월(가동률 기준) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
이 기계들이 가치를 발휘하는 현장
식품, 물류, 전자, 제약 생산 라인에서 실적 입증.
식음료
액체 병 라인: 충전 → 캡핑 → 라벨링 → 수축 멀티팩 → 카톤 포장.
생활 화학
세제·개인 케어·생활용품 카톤용 중간 자동화 라인.
제약
정밀 충전·라벨링과 추적성 대응 포장을 갖춘 레벨 2–3 라인.
전자·하드웨어
전단 플로우 래핑·계량에 중량물·진동 받기 쉬운 출하용 협력사 모서리 실링·결속을 조합합니다.
농업
청과·육류용 진공 식품 라인, 소매 팩용 수축과 병용하는 경우가 많습니다.
SunAura 제조 — 무역상이 아닌 제조원
SunAura는 라인 위 거의 모든 기계를 자체 제작하므로 속도 정합·컨베이어 높이·PLC 통합·예비 부품 가용성을 관리합니다. 이는 다공급업체 라인을 망가뜨리는 요인입니다. 당사는 CE·ISO 9001 인증(SGS 심사)을 받았고 20건 이상 특허를 보유하며 100개국 이상에 맞춤 라인을 납품했습니다. 조립 라인은 출하 전 귀하의 샘플로 정격 속도에서 48시간 연속 가동합니다. 표준 라인은 설계 승인 후 30~45일, 대형 맞춤 라인은 60~90일에 출하하며, 해외 엔지니어가 현장 설치에 대응하고 12개월 보증과 평생 원격 지원이 제공됩니다.
자주 묻는 질문
완전한 포장 라인이 필요한지 어떻게 아나요?
계기는 기계 간 수작업 운반입니다. 포장기를 2대 이상 돌리는데 직원이 여전히 제품을 손으로 나르거나, 포장 인력이 3명을 넘으면 라인 검토는 보통 12~24개월에 회수됩니다.
일반적인 프로젝트 일정은 어떻게 되나요?
표준 라인은 설계 승인 후 30~45일, 대형 맞춤 라인(SunAura 전단 + 자매 사이트 로봇 팔레타이징)은 60~90일. 모든 기계는 출하 전 48시간 가동 시험을 합니다.
라인 설계에 어떤 정보가 필요한가요?
제품 종류·사이즈, 일일 생산량, 교대 시간, 평면도(스케치 가능), 사용 가능 전력, 보존하고 싶은 기존 설비. 초기 레이아웃과 예산은 약 1주일 안에 작성합니다.
기존 기계를 통합해 주시나요?
네. 기존 설비에 컨베이어 높이와 제어를 맞춥니다. 솔직한 조언 포함 — 내구성 때문에 기존 기계를 교체해야 하면 그 이유를 알려드립니다.
라인의 설치와 시운전은 누가 진행하나요?
해외 엔지니어가 현장 설치에 대응; 모든 라인에 원격 영상 지도와 시운전 절차서를 동봉합니다. 대부분 고객은 현장 5~10일에 당사 엔지니어와 시운전을 완료합니다.
예산 범위는 어떻게 되나요?
L1 반자동 라인은 5자리 초반부터 시작; SunAura 충전/포장과 자매 사이트 로봇 팔레타이징이 달린 L3 턴키 라인은 설계 검토 후 개별 견적입니다. 제안서에 솔직한 범위를 적으며 모호한 견적은 하지 않습니다.
라인을 제품에 맞춤 제작할 수 있나요?
네 — 라인 속도, 기계 구성, 컨베이어 배치, 전압, 기계 색상, 문서를 모두 맞춤화합니다. OEM/ODM 브랜딩도 가능합니다.
라인에 어떤 보증과 지원이 포함되나요?
12개월 완전 보증, 평생 원격 지원, 예비 부품 48시간 내 발송, 라인 평생 담당 프로젝트 엔지니어.
SunAura 완제품 포장 라인이 처리량을 균형 맞추는 방식
완전한 포장 라인의 속도는 가장 느린 기계만큼입니다. 당사는 상하류 각 모듈을 선정해 충전기 단독이 아니라 라인 리듬이 실제 시간당 병 수(bph)를 결정하게 합니다.
시운전 시 조사하는 라인 불량의 대부분은 부품 고장이 아닙니다. 6,000bph 정격 충전기가 한계 4,200bph 캡핑기에 공급해 충전기가 굶주리거나 캡핑기가 배출벽에 밀려 막히는 구도입니다. 당사는 턴키 포장 라인을 반대로 설계합니다. 먼저 병목 기기를 고정한 뒤, 이웃 기기에 그 병목을 웃도는 15~20% 여유를 줍니다. 실무적으로는 6,000bph 충전기에 캡핑기를 7,200bph, 라벨러를 8,000bph 사양으로 맞춰 한 스테이션의 미세 정지가 다음으로 연쇄되지 않게 합니다.
리듬 자체는 용기를 따릅니다. 병 라인의 순서는 정렬기 → 세척/에어 클리너 → 충전기 → 플로우 플러그 또는 유도 실러 → 스크류 캡핑기 → 누설 시험기 → 라벨러 → 중량 선별기 → 케이스 패커입니다(이 사이트는 여기까지입니다. 제함·결속·팔레트 포장은 자매 라인 범위입니다). 각 스테이션은 750mm 컨베이어 기준 높이에 맞추고, 충전기~캡핑기 사이, 캡핑기~라벨러 사이에 1.5~2m의 버퍼를 둡니다. 이 두 버퍼가 3초짜리 캡핑기 토크 사이클 휴지를 흡수해 충전기를 멈추지 않게 합니다. 컵/트레이 라인의 상류는 정렬기 대신 thermoforming machine 인라인으로 컵을 성형한 뒤 그대로 롤재 실링 스테이션으로 인덱싱하는 기계 — 정렬기도 에어 린서도 없고, 막히는 피더가 하나 줄어듭니다.
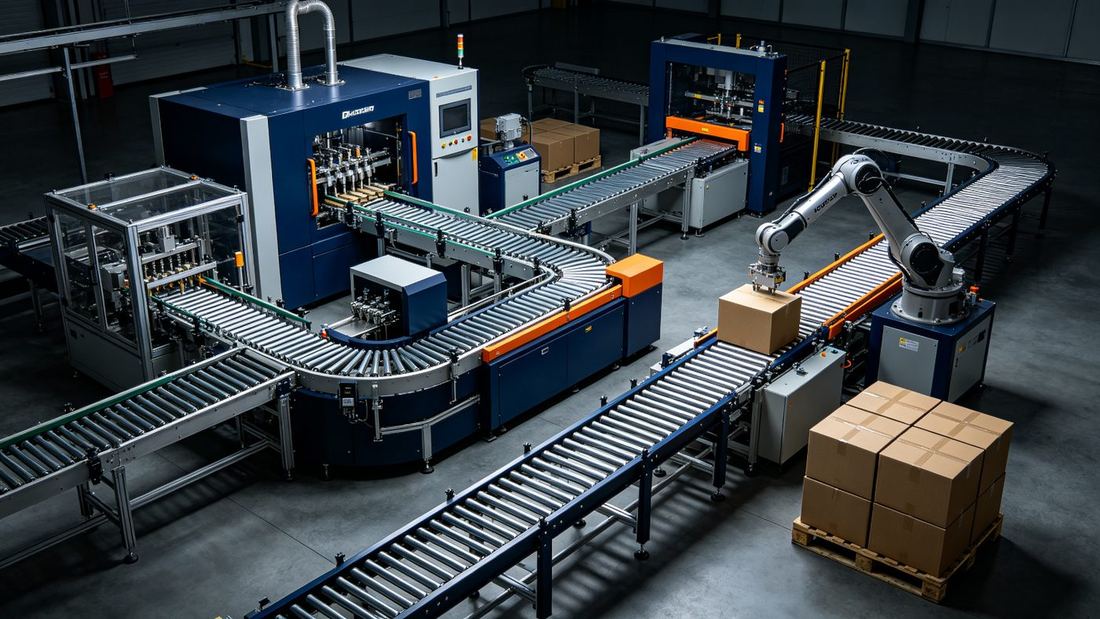
라인 리듬의 다른 절반은 전환입니다. SKU A에서 6,000bph를 내는 라인도 SKU B로 바꾸는 데 90분이 걸리면 전환마다 실효 출력이 약 900병 줄어듭니다. 당사는 액체 충전기, 캡핑 머신 와 공통 컨베이어 레시피를 공통 PLC에 맞춰, 제품 전환을 세 기계를 수동 조절하는 것이 아니라 HMI 레시피 한 번 호출로 합니다. 자세한 내용은 아래 선정 가이드를 참조하십시오.
저희가 견적하는 대표 라인 파라미터
아래 수치는 지난 24개월간 출하한 포장 라인 솔루션의 대표 값입니다. 귀사 프로젝트는 용기, 제품 점도, 목표 OEE에 따라 이 범위 안에 들어옵니다.
| 파라미터 | Bottle / Jar Line | Cup / Tray Line | 참고 |
|---|---|---|---|
| Line speed (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | 가능한 한 공구 불필요 |
| 12개월 시점 목표 OEE | ≥ 85% | ≥ 82% | 2교대 운영 기준 |
| 설치 전력 | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| 압축 공기 | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Contact parts | 304 / 316L stainless | 304 / 316L stainless | Gaskets EPDM / silicone per product |
| 제어 | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | 상류 벌크 팔레트·하류 케이스 구역은 제외 |
공차: 유동성 액체는 20°C에서 충전량 ±0.5%(공칭), 알갱이가 보이는 소스·페이스트는 ±1.0%. 스크류 캡핑기의 캭 토크 반복성은 설정값 ±5%. 이 수치들은 72시간 FAT에서 계약 보증되는 것으로, 최상의 실험실 수치가 아닙니다.
해당 라인 도입 현장
포장 라인 자동화에 획일형은 없습니다. 접촉 소재, 세척 등급, 검증 문서를 업종에 맞춥니다.
식음료
PET 또는 유리의 주스, 차, 탄산 청량음료, 소스, 조미료. 충전기에 내장 CIP 회로, 캡핑기 하우징 IP66 세척 대응, 턴테이블 공급으로 점착과 롤 공급 랩을 둘 다 다루는 라벨러. 표준 출력 6,000~10,000bph.
생활용품·개인케어
샴푸, 바디워시, 주방 세제, 로션, 액체 세제. 점도 50,000cP까지 피스톤 또는 기어 펌프 충전, 스크류 또는 프레스온 캡핑, 계면활성제가 사이클 사이 실처럼 늘어지지 않는 노즐 타이밍.
제약·건강기능식품
경구 액제, 시럽, 보조제, 팅크 병. GAMP 5 문서 체계, 검증 완료 레시피 관리, AISI 316L 접액부, 0.1g 분해능 검량기가 추적성을 위해 라인 PLC와 인터락된 배출함으로 분류합니다.
식용유
250ml~5L PET 또는 유리 용기 올리브·해바라기·땅콩·혼합유. 질소 블랭킷 옵션이 달린 중력 또는 정량 유량 충전, 헤드스페이스 산소 관리용 플러그 유도 실링, 70°C 핫필을 견디는 토크 관리 스크류 캡핑.
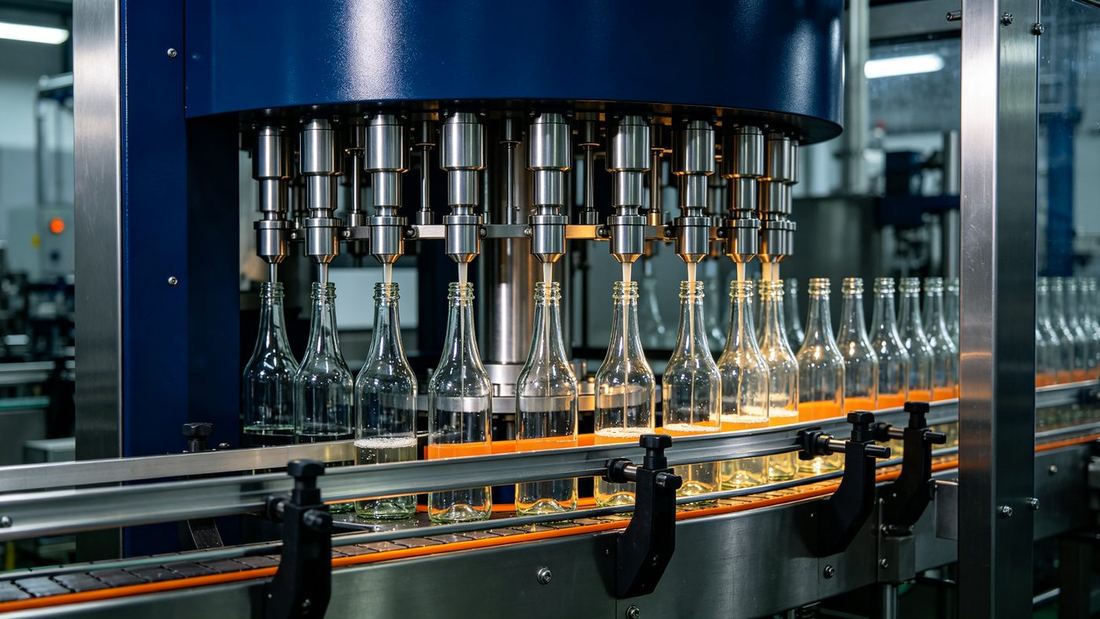
현장에 맞는 라인 선정 방법
레이아웃을 그리기 전, 네 가지 판단이 자재 명세를 좌우합니다. 이걸 맞히면 나머지는 세부 사항입니다.
병 기준 6,000bph 미만이면 단일 레인이 거의 항상 저렴하고 세척·전환도 쉽습니다. 8,000bph 이상이면 듀얼 레인으로 레인당 충전 속도가 절반이 되며, 소량 SKU를 한쪽 레인에서 돌리고 다른 쪽을 휴지시킬 수 있습니다. 선정은 마케팅 슬라이드가 아니라 목표 2교대 생산량을 기준으로 합니다.
공압은 ≤60사이클/분과 비핵심 동작에 적합합니다. 그 이상이거나 동작이 충전 정밀도나 캭 토크에 영향을 주는 곳은 서보를 씁니다. 서보는 유량 제어 실린더로는 얻을 수 없는 레시피 제어 가감속 프로파일과 재현성을 제공합니다.
충전기, 캡핑기, 검량기, 라벨러를 하나의 PLC·하나의 HMI에 배선하며, 네 기계에 네 패널을 볼트로 다는 방식이 아닙니다. 이것이 턴키 포장 라인과 기계를 연결만 한 설비군의 차이입니다. 당사의 single PLC integration guide 구조를 보십시오.
라인 길이는 도면상 줄이기 쉽지만, 작업 측 900mm·배후 600mm 정비 통로는 지우고 후회하는 부분입니다. 당사의 라인 레이아웃·설치 면적 가이드 이 최소 외곽 치수를 보여줍니다.
⚠ 현장에서 잡아내는 흔한 선정 실수
- 충전기를 최대 BPH로만 선정하고 캡핑기가 20% 느리다는 걸 놓치면 — 생산 시작 첫날 캡핑기가 병목이 됩니다.
- 네 업체에서 네 대를 사고 서로 통신하길 기대하는 방식. OPC-UA가 도움되지만, 인터락·배출 로직·레시피 공유는 단일 제어 시공업체가 필요합니다. automated packaging line integration.
- 압축 공기를 명판 유량으로만 선정하고 피크 사이클 수요를 놓치는 실수. 공압 캡핑기는 주말 뒤 첫 사이클에 정격의 2배로 치솟습니다.
- 「시운전에서 잡으면 된다」며 FAT를 건너뛰는 것. 칭다오 작업장에서 72시간 FAT 비용은 현장에서 2주 시운전 지연이 드는 비용의 일부에 불과합니다.
- 유틸리티 여유를 무시하는 실수. 30kW가 필요한 라인이 25kW 피더에 연결돼 있으면 실러가 켜질 때마다 전압이 떨어집니다.
예산 기준으로 당사 팀은 별도로 자동 충전–캡핑 라인 비용 내역 을 공개해 견적 전에 같은 조건으로 비교할 수 있습니다. 앞뒤 전체 구성에 대해서는 충전부터 실링까지 완전한 포장 라인 솔루션 연계 기사가 통합 엔지니어 측면에서 같은 내용을 다룹니다.
충전기·캡핑기·계량기를 한 라인에 통합하는 방법
당사는 칭다오 48,000㎡ 캠퍼스에서 18년 이상 포장 라인 솔루션을 제작해 100개국 이상에 출하했으며, 모든 라인은 72시간 FAT를 통과한 뒤 공장을 나갑니다.
통합은 제어 레벨에서 시작합니다. 당사는 충전기를 화요일에, 캡핑기를 목요일에 출하하고 설치 담당자가 핸드셰이크를 알아내기를 기대하지 않습니다. 모든 기계는 같은 트럭으로 공통 제어반에 사전 배선되어 도착하며, 포장 전 작업장에서 사흘 연속 가동합니다. FAT에서는 실제 용기와 실제 제품(공개 불가 시 가장 가까운 대체품)을 사용해 충전 정밀도·캡 토크·배출율·OEE를 계약 사양에 대해 기록합니다. 고객은 나무 상자를 밀봉하기 전에 데이터에 승인합니다. CE·ISO 문서는 매뉴얼과 같은 상자에 동봉됩니다.
기계적 통합은 덜 눈에 띄는 절반입니다. 당사는 모든 기계 컨베이어 높이를 750mm로 표준화해 충전기~캡핑기 사이 병 이적 시 낙차나 상승이 생기지 않게 합니다. 어큐뮬레이션 컨베이어는 스테이션 간 60~90초분 생산을 담는 용적으로 합니다. 캡핑기 토크 휴지를 흡수할 만큼 길고, 걸려도 제품이 2m 더미가 되지 않을 만큼 짧게. 건식품인 경우 상류는 multihead weigher 직선 버킷 충전기로 투입되며, 계량기 배출 타이밍이 충전기 인덱싱에 잠겨 각 버킷이 첫 투입에 목표 중량을 받도록 합니다.
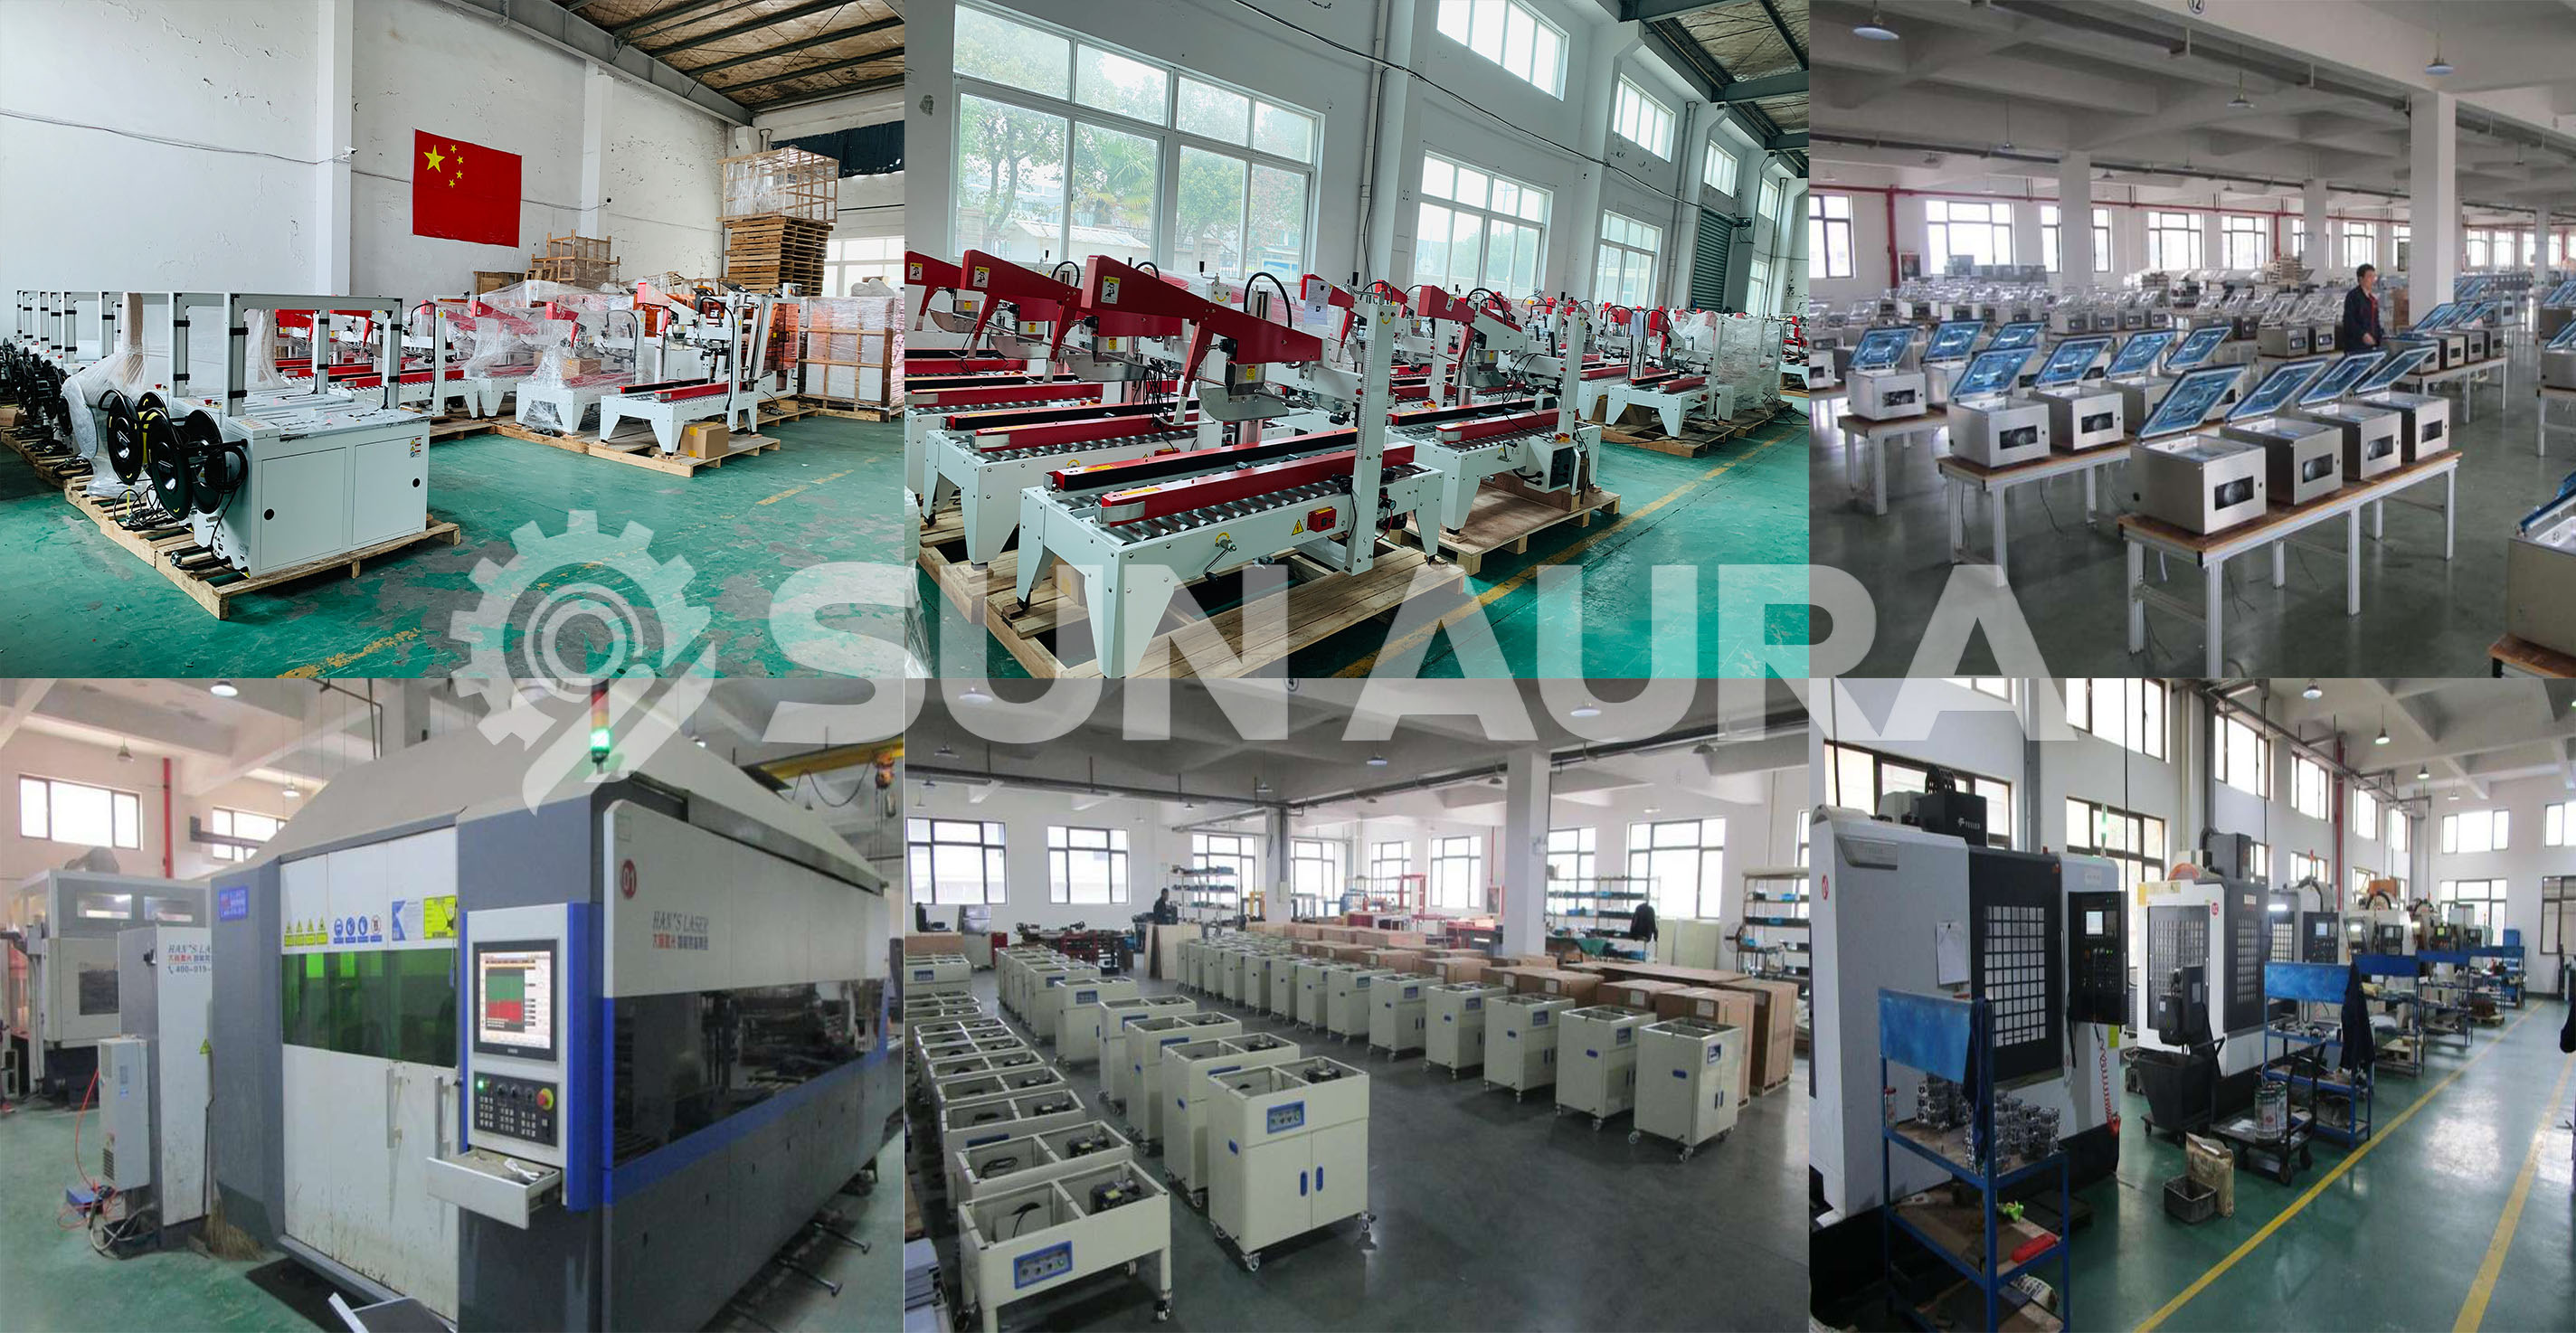
현장 시운전은 보통 5~7일입니다: 기계 정렬, 벨트 트래킹, 레시피 업로드, 작업자 교육, 생산 연속 가동. 예비 부품 키트를 현장에 남기고, 라인 사용 기간 내내 전담 엔지니어가 WhatsApp으로 대응하며, 원격 진단을 활성화해 현지 시간 새벽 2시에 고장 코드가 떠도 칭다오 제어 팀이 HMI를 읽을 수 있게 합니다.
자주 묻는 질문
완전 포장 라인이란 무엇이며, 개별 기계를 사는 것과 어떻게 다릅니까?
자동 포장 라인의 SKU 간 전환 시간은 얼마나 걸리나요?
신규 포장 라인의 12개월 후 OEE는 어느 정도로 예상해야 하나요?
액상과 건식 제품 모두에 대한 포장 라인 솔루션을 공급하나요?
다른 업체에서 이미 구매한 기계도 통합해 주시나요?
일반적인 자동 포장 라인에는 어떤 유틸리티가 필요한가요?
턴키 포장 라인의 리드 타임은 얼마인가요?
24시간 내 공장 직접 견적 받기
박스 크기, 일일 생산량, 전압을 알려 주십시오. 엔지니어가 영업일 기준 1일 이내에 모델 추천, 가격, 납기를 회신해 드립니다.
완전 전공정 포장 라인의 작동 방식
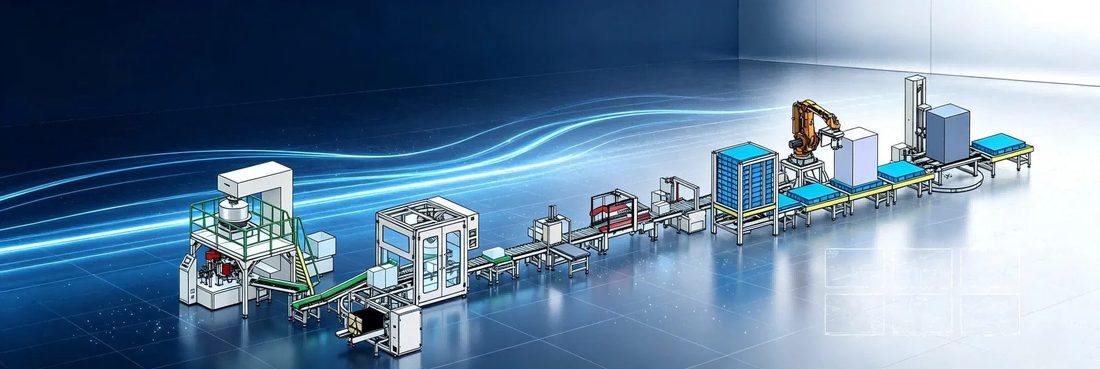
A complete packaging line 같은 콘센트에 꽂힌 기계 나열 이상입니다. 용기, 제품, 캡, 마감재, 라벨이 동기화되어 디스크럼블러 출구에서 최종 컨베이어 배출까지 균형 잡힌 리듬으로 흐르도록 설계된 통합 시스템입니다. SUNAURA에서 당사의 turnkey packaging line 범위를 일부러 전단에 한정합니다: 용기 공급, 충전, 캡핑, 유도 실링, 라벨링, 이송. 라인은 하류 포장기가 이어받는 지점에서 끝나 책임 경계를 명확·인증 완료·수용하기 쉽게 합니다.
일반적인 순서는 공병을 단열 레인으로 정렬하는 디스크 정렬기 또는 공급 스크루에서 시작합니다. 병은 센터리스 또는 그리퍼 컨베이어를 타고 충전기로 이동하며, 피스톤·오버플로우 또는 유량계 밸브로 제품이 계량 충전됩니다. 다음으로 캡핑기가 스크류 캡, 프레스온 뚜껑 또는 펌프/스프레이 마감재를 장착·조입니다. 변조 방지가 필요한 제품은 라벨러가 전/후면, 랩어라운드 또는 슬리브 라벨을 붙이기 전에 유도 실러가 호일 라이너를 병목에 접합합니다. 최종 컨베이어가 밀봉·라벨링 완료 용기를 하류 스테이션으로 보냅니다. 각 스테이션은 공유 PLC와 마스터 HMI에 배선되어, 충전기가 멈추면 정렬기가 자동 일시 정지되고 캡핑기가 감속되어 적체·캡 부족·병 찌그러짐을 막습니다.
주요 사양 및 선정 가이드
당사가 설계할 때 packaging line solutions가장 느린 스테이션과 최속 스테이션의 균형을 맞춥니다. 실무상 거의 항상 충전기 또는 라벨러가 상한을 정하며, 디스크럼블러·캡핑기·실러는 10~15% 여유를 두어 병목이 되지 않게 선정합니다. 아래 표는 SUNAURA 전단 설치의 대표 파라미터 범위입니다.
| 파라미터 | Typical Range | 비고 |
|---|---|---|
| Line output | 20 – 200 containers/min | 트래킹 충전 구성에서 최대 분당 300 |
| Container volume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Cap types | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| 유도 실링 | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| 압축 공기 | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| 포맷 전환 시간 | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
라인을 올바르게 선정하기 위해 당사는 모든 구매자에게 동일한 5가지 입력을 요청합니다: 용기 도면(구경, 높이, 바닥 형상, 소재), 제품 데이터(점도, 온도, 발포 경향, 입자), 교대당 목표 생산량, 현장 평면도 치수와 천장 높이, 유틸리티(전원, 압축 공기, 물, 배수). 이 다섯 가지 답이 있으면 며칠 안에 CAD 레이아웃과 확정 견적을 작성할 수 있습니다.
업종·적용 분야
당사 전단 플랫폼은 4개 규제 시장에 도입되어 있습니다. 식품·음료 포장 라인에서는 316L 접액부와 CIP 절차로 소스·꿀·식용유·주스·유제품 대체재를 처리합니다. 화장품·퍼스널 케어 포장 라인에서는 저점도 토너·로션부터 고점도 크림·샴푸까지, 토크 제어 캡핑기를 필요로 하는 펌프·트리거 스프레이 캡을 다룹니다. pharmaceutical packaging lines에서는 GMP를 고려한 위생 설계, 경사 표면, 무균 접액부, 완전 추적 가능 계량으로 제작합니다. chemical packaging lines에서는 Hastelloy 팁 밸브, Viton 실, 완전 방호 투입 존으로 부식성 액체·용제·세척제에 대응합니다.
다른 전단 설비와의 연동
턴키 프로젝트의 강도는 인터페이스에 달려 있습니다. 당사는 자사의 액체 충전기, 캡핑 머신, 유도 실링 머신, 라벨링 머신 와 컨베이어를 하나의 전기·소프트웨어 체계 아래 통합합니다. 단일 공급업체 통합 전단 라인의 이점은 구체적입니다: 하나의 PLC 프로그램, 한 세트의 HMI 레시피, 한 번의 FAT 승인, 하나의 시운전 팀, 한 장의 예비 부품 목록, 한 장의 보증서. 네 공급업체로 라인을 조립하면 각 인터페이스에서 책임 미루기, 광전 센서 불일치, 다른 필드버스 프로토콜, 작업자가 외우기 어려운 교체 절차를 떠맡게 됩니다.
당사 프로젝트 워크플로는 표준화되어 있습니다: 요건 수집 → CAD 레이아웃 → 구성 선정 → 48,000㎡ 공장 내제 FAT → 용기·제품 발송 → 수출 포장 → 해상 운송 → 현장 설치 → 생산 용기에 의한 SAT(현장 수용 시험) → 작업자 교육 → 인도. 유틸리티는 사전 계획해 3상 전원, 0.7MPa 압축 공기, CIP 급수, 바닥 배수의 정확한 위치를 표시하므로 토목팀이 포장 도착 전에 각 트렌치 위치를 알 수 있습니다.
SUNAURA 선택 이유
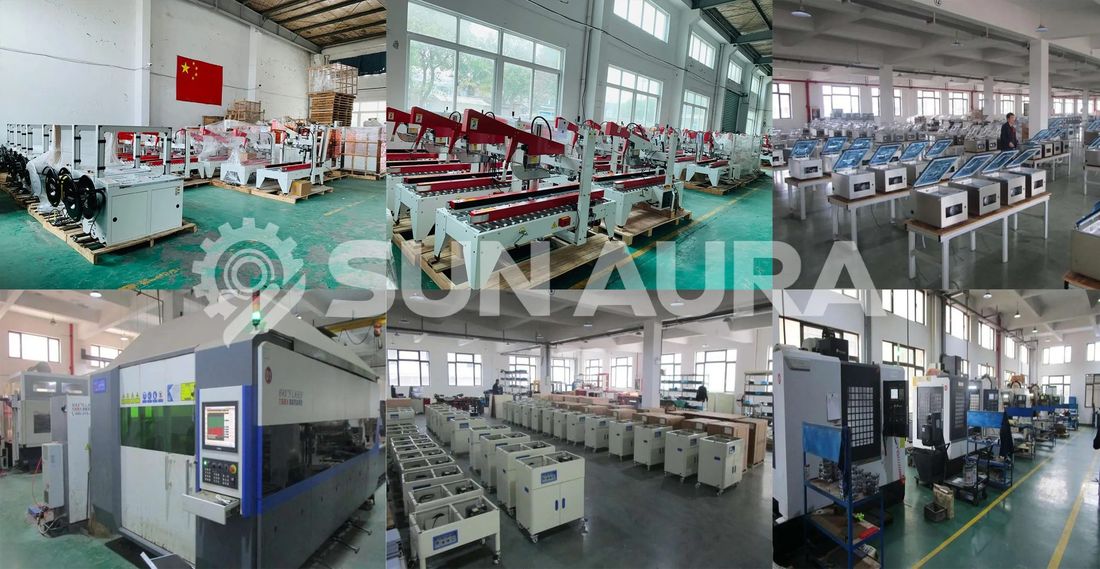
당사는 칭다오에 48,000㎡ 제조 기지를 둔 전단 전문 메이커입니다. 통합 라인은 입회 FAT를 거쳐서만 출고되며, 여기서 귀하의 용기·캡·라벨·실제 제품을 최소 4시간 전 라인 속도로 가동합니다. 기계에는 CE 마크가 부착되고 품질 시스템은 ISO 9001 하에서 운용되며, 문서화된 인증과 특허가 기록되어 있습니다. 동남아시아·중동·유럽·중남미·아프리카에 현지 엔지니어를 둔 글로벌 설치 네트워크를 유지하며, 원격 애프터 지원과 기술 헬프 센터로 뒷받침합니다. 파일럿 라인, 생산 라인, 다교대 플랜트 어느 것이든 동일한 엔지니어 팀이 초기 스케치부터 인도까지 담당합니다.
자주 묻는 질문
완제품 포장 라인 견적에 어떤 정보가 필요합니까?
다섯 가지 입력이 필요합니다: 치수·소재가 적힌 용기 도면, 제품 점도·온도, 교대당 목표 생산량, 천장 높이가 적힌 현장 평면도, 사용 가능 유틸리티(전원, 압축 공기, 물, 배수). 이것이 있으면 CAD 레이아웃과 확정 견적을 빠르게 돌려드릴 수 있습니다.
일반적인 턴키 포장 라인 프로젝트는 얼마나 걸립니까?
표준 라인은 예금금부터 출하까지 FAT 포함 45~75일. 맞춤 또는 제약 등급 라인은 검증 문서와 수입 부품 납기에 따라 보통 90~120일입니다.
현장 설치 및 시운전을 지원합니까?
네. 엔지니어가 귀사 공장에 방문해 기계 설치, 전기 연결 지원, 생산 용기·제품으로 SAT, 조작원 교육을 진행합니다. 인도 후에도 글로벌 네트워크로 원격 지원을 이어갑니다.
향후 용기 변경에 대응할 수 있습니까?
네. 각 스테이션은 교환 부품, 퀵릴리스 가이드, HMI 레시피 호출을 갖춰 설계됩니다. 두 용기 포맷 간 전환은 캡·라벨 복잡도에 따라 보통 15~45분입니다.
FAT와 SAT의 차이는 무엇입니까?
FAT(공장 수용 시험)는 출하 전 칭다오 공장에서 발송된 용기·제품을 사용해 진행합니다. SAT(현장 수용 시험)는 설치 후 귀사 공장에서 진행해 실제 유틸리티와 실제 생산 환경에서 라인 성능을 확인합니다.