Rozwiązania linii pakujących— Od front-end po końcową integrację Automatyzacja pod klucz
Od napełniania, zakręcania i flow-wrap przez ważenie wielogłowicowe, termoformowanie i zgrzewanie indukcyjne SunAura Machinery projektuje i integruje linię front-end. Moduły końca linii (składanie kartonów, zgrzewanie kartonów, opaskowanie, owijanie obkurczeniowe, paletyzacja i owijanie stretch) są dostarczane przez naszą SunAura Packaging Machines. Jedna linia pod klucz, jedna odpowiedzialność inżynierska, zaprojektowana wokół twojego produktu, prędkości i planu hali.
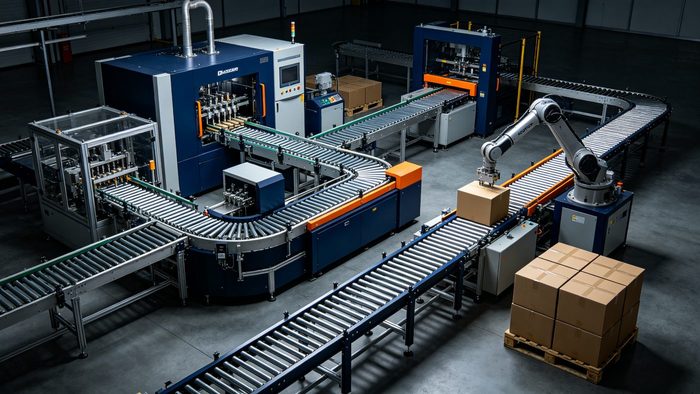
Gama linii pakujących SunAura
Kliknij dowolny model, aby zobaczyć pełną kartę techniczną, film i formularz zapytania.
Scope note: Moduły napełniania, zakręcania, flow-wrap, ważenia wielogłowicowego, termoformowania i zgrzewania indukcyjnego są projektowane i budowane przez SunAura Machinery w Qingdao. Moduły końca linii — składanie kartonów, zgrzewanie kartonów, opaskowanie, owijanie obkurczeniowe, paletyzacja i owijanie stretch — są dostarczane przez naszą SunAura Packaging Machines i zintegrowana w linii pod odpowiedzialnością inżynieryjną SunAura Machinery.
Case Erector Module (Maszyny Pakujące SunAura)
Składa i zgrzewa dno kartonów automatycznie — dostarcza SunAura Packaging Machines
Moduł napełniania
Piston / servo / vacuum fillers, 1–12 heads
Carton Sealing Module (Maszyny Pakujące SunAura)
Półautomatyczne, automatyczne lub narożne zgrzewanie — dostarcza SunAura Packaging Machines
Strapping Module (Maszyny Pakujące SunAura)
Automatic PP strappers — supplied by SunAura Packaging Machines
Shrink Module (Maszyny Pakujące SunAura)
L-bar sealer + shrink tunnel for multipacks — supplied by SunAura Packaging Machines
Palletizing Module (Maszyny Pakujące SunAura)
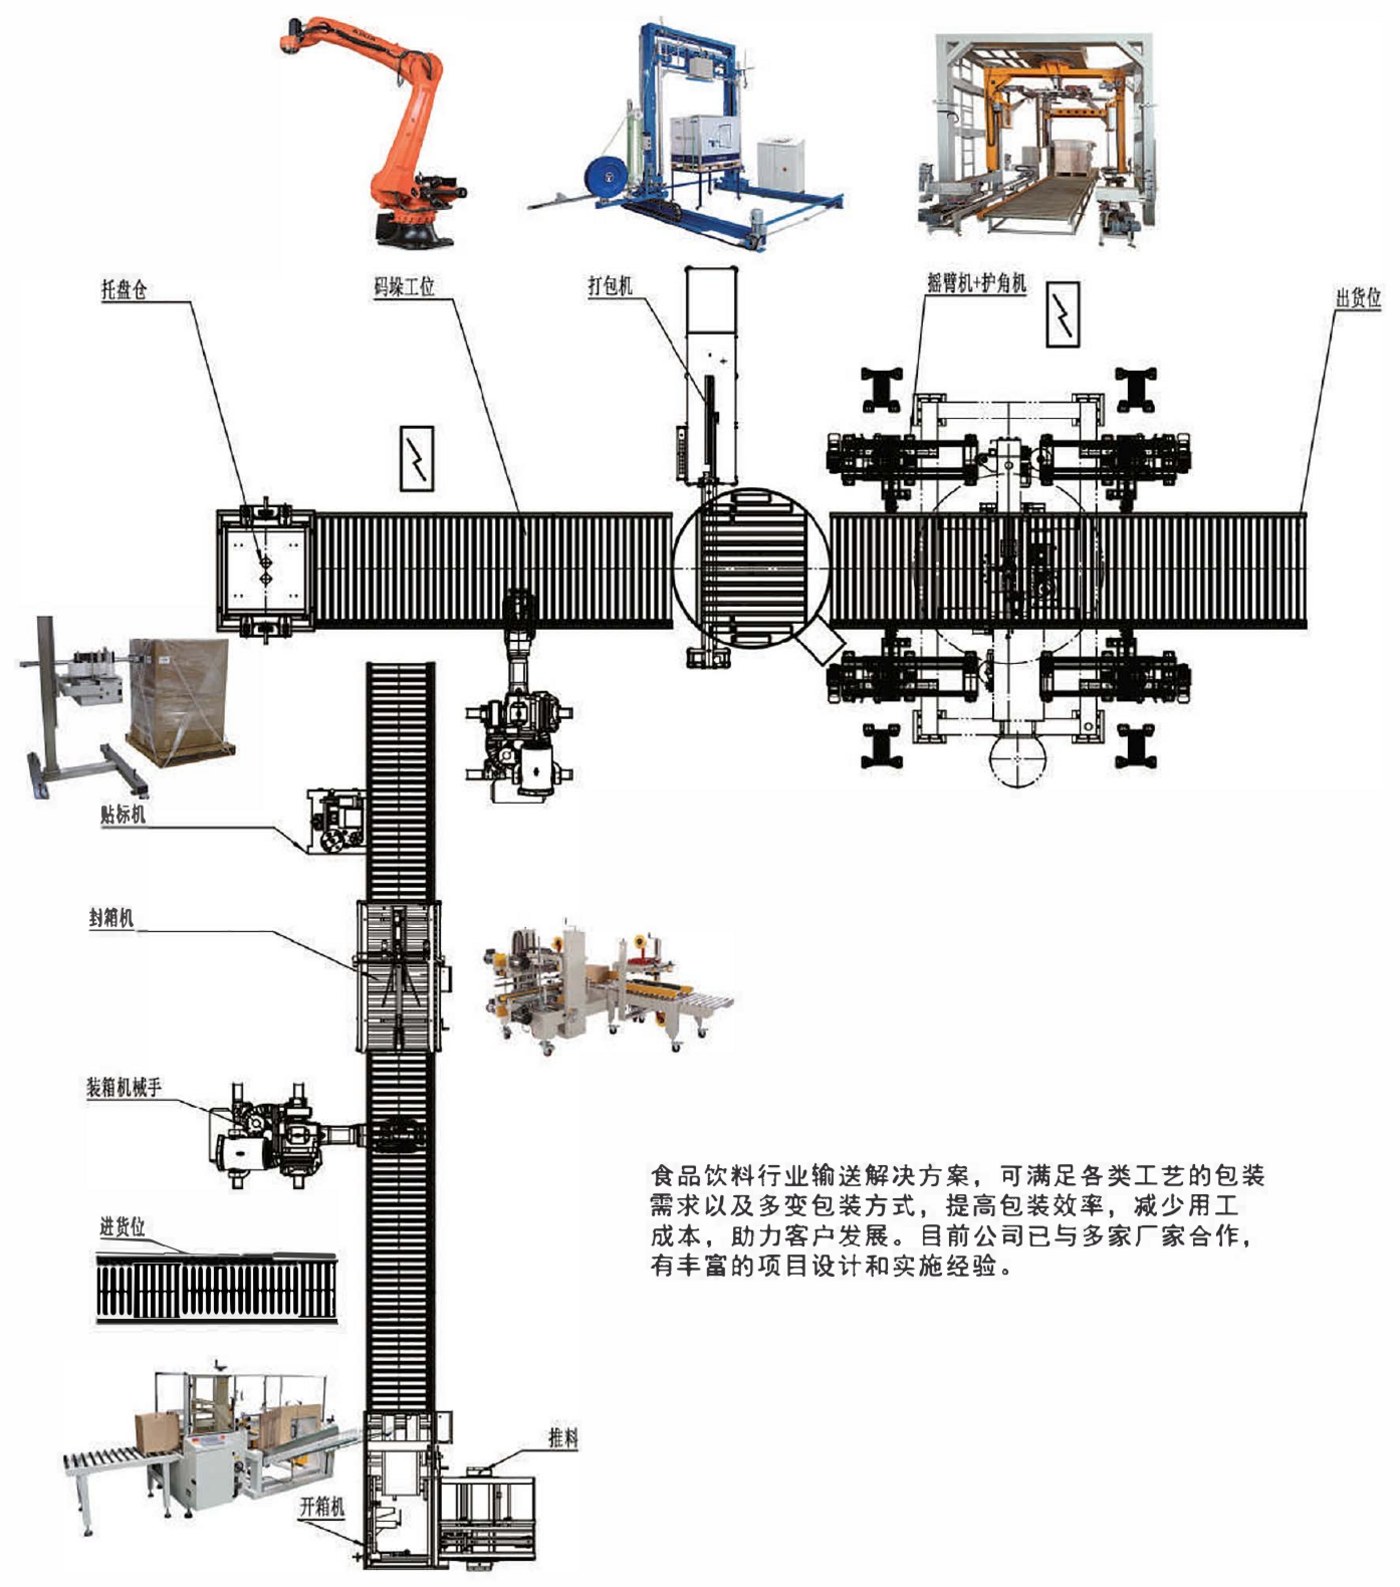
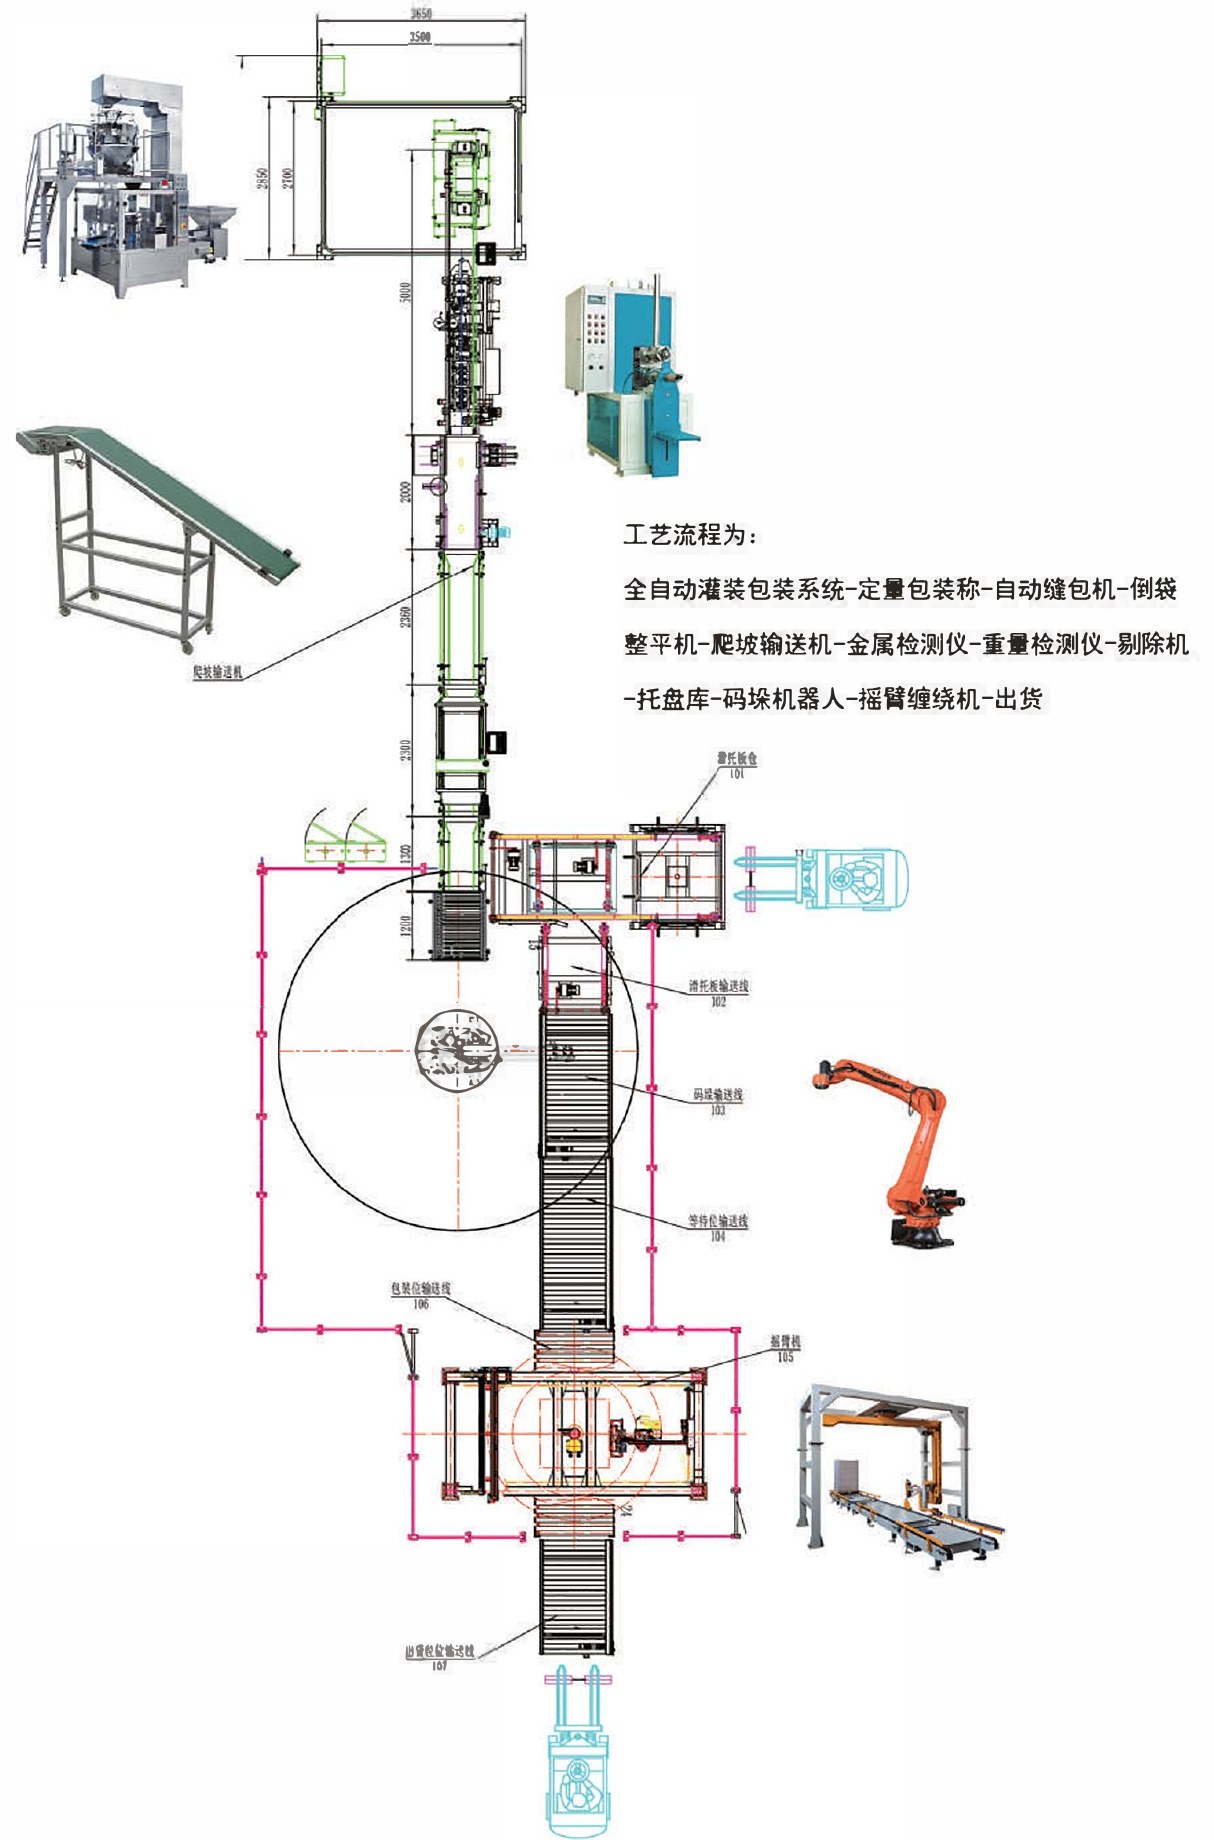
Paletyzacja robotowa + owijanie stretch dla bezobsługowego końca linii — dostarcza SunAura Packaging Machines
Jak wybrać linię pakującą: kompletny przewodnik
Linia pakująca łączy pojedyncze maszyny — napełnianie, zakręcanie, pakowanie poziome, wagę wielogłowicową, termoformowanie, zgrzewanie indukcyjne na froncie SunAura, plus stanowiska końca linii (składanie kartonów, zgrzewanie kartonów, opaskowanie, pakowanie obkurczeniowe, paletyzacja) dostarczone przez nasz SunAura Packaging Machines — z przenośnikami, aby produkt płynął ze stanowiska na stanowisko bez ręcznej obsługi. Oto jak zdecydować, kiedy linia się zwraca i jak ją budujemy.
Kiedy pojedyncza maszyna przestaje wystarczać — a linia sama się zwraca
Linia pakująca łączy pojedyncze maszyny — napełnianie, zakręcanie, pakowanie poziome, wagę wielogłowicową, termoformowanie, zgrzewanie indukcyjne na froncie SunAura, plus stanowiska końca linii (składanie kartonów, zgrzewanie kartonów, opaskowanie, pakowanie obkurczeniowe, paletyzacja) dostarczone przez nasz SunAura Packaging Machines z przenośnikami tak, aby produkt przepływał z jednego stanowiska do następnego bez ręcznego przenoszenia. Decyzja o przejściu z pojedynczych maszyn do linii rzadko jest jednym dramatycznym momentem; to powolne nagromadzenie kosztu pracy, niepowtarzalności i wąskich gardeł na punktach transferu między maszynami. Z zasady kciuka: jeśli prowadzisz dwie lub więcej maszyn pakujących i nadal masz personel ręcznie przenoszący produkt między nimi, studium linii niemal na pewno zwróci się w 12–24 miesięcy.
SunAura projektuje i integruje linie pakujące pod klucz w naszej fabryce 48 000 m² w Qingdao — stanowiska front-end (napełnianie, zakręcanie, flow-wrap, ważenie wielogłowicowe, termoformowanie, zgrzewanie indukcyjne) budujemy własnie, a stanowiska końca linii (składanie kartonów, zgrzewanie kartonów, opaskowanie, owijanie obkurczeniowe, paletyzacja i owijanie stretch) są dostarczane przez naszą SunAura Packaging Machines — dla klientów spożywczych, napojowych, chemii codziennej, farmaceutycznych, elektronicznych, sprzętowych i rolniczych w 100+ krajach. Dostajesz jednego dostawcę, jedną odpowiedzialność inżynieryjną, jedną linię serwisu: bez obarczania się winą między markami, gdy coś trzeba naprawić.
Trzy poziomy automatyzacji — zacznij tam, gdzie rachunek się sprawdza
Poziom 1 — półautomatyczne wejście (500–2000 szt./dzień): stanowisko napełniania/pakowania (SunAura) plus ręczne lub dostarczone przez siostrzaną stronę składanie kartonów, zgrzewanie, opaskowanie i paletyzacja ręczna. Niski nakład, zwykle 1–2 operatorów na stanowisko, zwrot poniżej 12 miesięcy wobec 3–4 osobowej ekipy pakującej ręcznie.
Poziom 2 — średnia automatyzacja (2000–8000 szt./dzień): front-end SunAura napełnianie/owijanie z łączącym przenośnikiem plus automatyczne składanie, zgrzewanie, opaskowanie i obkurczanie siostrzanej strony; 1–2 nadzorujących prowadzących całą linię. Tu ląduje większość operacji spożywczych i e-commerce.
Poziom 3 — w pełni automatyczne pod klucz (8000+ szt./dzień): dodaje automatyczne napełnianie SunAura i pakowanie ciągłe, plus paletyzację robotową i owijanie stretch siostrzanej strony na końcu. Obsada spada do nadzoru linii + QC; wydajność ogranicza przednia linia produkcyjna, nie pakowanie.
Nie przestrzel. W pełni automatyczna linia prowadząca jedną zmianę wykorzystuje automatyzację tylko trzecią część doby — dodatkowy nakład rzadko się zwraca. Uczciwie powiemy, który poziom pasuje do twojego wolumenu; to część bezpłatnego studium projektu.
Typowe architektury linii, które budujemy
Linia kartonowa: składarka kartonów (SunAura Packaging Machines) → stanowisko napełniania/pakowania (front-end SunAura) → zgrzewarka kartonów (SunAura Packaging Machines) → opaskowanie (SunAura Packaging Machines, opcjonalne) → owijarka palet (SunAura Packaging Machines) → etykieta. Najczęstsza architektura; skaluje się od poziomu 1 do 3. Stanowiska końca linii są dostarczane przez SunAura Packaging Machines i zintegrowane przez SunAura Machinery.
Linia butelek płynów: podawanie/orientowanie butelek → napełnianie (tłok/serwo/próżnia) → zakręcanie → etykietowanie → wielopakowanie obkurczeniowe → pakowanie kartonowe. Linie napełnij–zakręć–etykietuj SunAura obejmują olej jadalny, sosy, miód, napoje i farmację.
Linia obkurczania/wielopakowania: wejście produktu i flow-wrap SunAura → zgrzewanie L i tunel obkurczający strony siostrzanej → pakowanie kartonowe strony siostrzanej lub bezpośrednia paletyzacja. Dla wielopaków napojowych, zestawów kosmetycznych i dóbr konsumpcyjnych. Stanowiska końca linii dostarczane przez SunAura Packaging Machines.
Linia spożywcza próżniowa: obsługa produktu, ważenie i flow-wrap front-end SunAura → pakowanie próżniowe strony siostrzanej (jedno- lub dwukomorowe, dopasowane do przepustowości) → suszenie/kontrola → pakowanie kartonowe strony siostrzanej. Często łączone z owijaniem obkurczeniowym strony siostrzanej dla opakowań detalicznych. Stanowiska próżniowe i kartonowe dostarczane przez SunAura Packaging Machines.
Układ: gdzie linie się sprawdzają, a gdzie zawodzą
Nasze studium przypadków awarii układów linii pakującej z 2026 roku wykazało te same cztery błędy w różnych branżach: (1) niedopasowania wysokości przenośników między maszynami różnych dostawców, (2) wąskie gardła transferu, gdzie kartony trzeba przenosić ręcznie, (3) brak stref buforowych — postój jednej maszyny zatrzymuje całą linię, (4) niedoszacowanie dostępu serwisowego, przez co nie ma miejsca na obsługę głowicy zgrzewającej lub pompy próżniowej.
Dobry projekt linii rozwiązuje wszystkie cztery przed wycięciem stali: dopasowane wysokości przenośników, automatyczne transfery z minimalnymi krokami ręcznymi, 3–5 minut bufora między stanowiskami i aleje serwisowe przy każdej maszynie. Wyślij nam plan hali (nawet ręczny szkic z wymiarami), a zaprojektujemy wokół niego.
Nasz pięcioetapowy proces dostawy
1. Zbiór danych: typ produktu, rozmiary, dzienna wydajność, schemat zmian, plan hali, istniejące urządzenia. 2. Projekt linii: nasi inżynierowie przygotowują 3D układ linii z listą urządzeń, prędkościami, obsadą i budżetem w ciągu około tygodnia. 3. Budowa i test: każda maszyna budowana we własnym zakresie, następnie złożona linia biegnie ciągle 48 godzin przy nominalnej prędkości z twoimi próbkami. 4. Instalacja: inżynierowie zagraniczni dostępni do instalacji i uruchomienia na miejscu; każda linia wysyłana ze zdalnymi wskazówkami wideo. 5. Wsparcie cyklu życia: 12-miesięczna gwarancja, części w 48 godzinach, dożywotnie wsparcie zdalne.
Budżetowanie i realny zwrot nakładów
Trzy poziomy potraktuj jako szkielet budżetu: linie L1 zaczynają się w niskich pięciu cyfrach, L2 biegnie typowo od średnio-pięciocyfrowej do nisko-sześciocyfrowej, a linie L3 wyceniamy indywidualnie po studium projektu. Licznik zwrotu, który się liczy, to zaoszczędzona praca minus koszt automatyzacji na miesiąc — większość naszych klientów liniowych przechodzi na dodatni przepływ gotówki w ciągu 12–24 miesięcy przy podanych wyżej wolumenach, a studium projektu podaje dokładną liczbę, zanim zobowiążesz się do jednego dolara. Dlaczego SunAura jako partner liniowy: ponieważ sami produkujemy niemal każdą maszynę w linii, kontrolujemy dopasowanie prędkości, wysokości przenośników, integrację PLC i dostępność części — trzy rzeczy, które zabijają linie wielodostawcze. Mamy certyfikaty CE i ISO 9001 (audyt SGS), posiadamy 20+ patentów i dostarczyliśmy linie niestandardowe do 100+ krajów.
Wydajność dobowa
500–2000 → L1 półautomat; 2000–8000 → L2 średnia; 8000+ → L3 pełny automat. Nie przeszacowuj — linia jednozmianowa używa automatyki trzecią część dnia.
Oszczędność pracy
Studium linii zwraca się w 12–24 miesięcy, gdy personel przenosi produkty ręcznie między maszynami lub praca pakująca przekracza 3 osoby.
Architektura linii
Linie kartonowe, butelkowe płynów, obkurczeniowe/wielopakowe i próżniowe spożywcze — moduły front-end SunAura zintegrowane ze stanowiskami końca linii siostrzanej strony.
Układ i bufor
Dopasowane wysokości przenośników, automatyczne transfery, bufory 3–5 min między stanowiskami, aleje serwisowe przy każdej maszynie.
Poziom budżetu
L1 niska pięciocyfrowa; L2 średnio-pięciocyfrowa do nisko-sześciocyfrowej; L3 wyceniane indywidualnie po studium projektu.
Pięć błędów, które kosztują kupujących czas i pieniądze
- Overshooting automation — W pełni automatyczna linia na jedną zmianę wykorzystuje automatyzację trzecią część doby — dodatkowy nakład kapitałowy rzadko się zwraca.
- Różne wysokości przenośników od różnych dostawców — Niezgodności wysokości między markami tworzą ręczne transfery. Jeden producent unika ich z założenia.
- No buffer zones — Bez bufora 3–5 minut postój jednej maszyny zatrzymuje całą linię.
- Pominięcie dostępu serwisowego — Brak miejsca na obsługę głowicy zgrzewającej lub pompy próżniowej zamienia rutynową pielęgnację w postój linii.
Specyfikacje techniczne w skrócie
Dziesięć parametrów, konfiguracje produkcyjne. Wszystkie wartości konfigurowalne bez dodatkowych kosztów inżynieryjnych.
| Dimension | L1 Semi-Auto Entry | L2 Medium Automation | L3 pełne pod klucz |
|---|---|---|---|
| Wydajność dobowa | 500–2,000 units | 2,000–8,000 units | 8,000+ units |
| Typical build | Składarka (lub ręczna) + półautomatyczne zgrzewanie + opaskowanie + paletyzacja ręczna | Automatyczne składanie + automatyczne zgrzewanie + opaskowanie + obkurczanie, połączone przenośnikiem | Automatyczne napełnianie + ciągłe pakowanie + paletyzacja robotowa |
| Manning | 1–2 operators per station | 1–2 supervisors + QC | Supervision + QC, no handlers |
| Payback | < 12 months | 12–18 months | 18–24 months (by utilization) |
| Typical industries | Small e-commerce / workshops | Food, beverage, daily chemical, logistics | Large food, beverage, pharma, export plants |
Gdzie te maszyny się sprawdzają
Sprawdzone na liniach produkcyjnych w branży spożywczej, logistyce, elektronice i farmacji.
Żywność i napoje
Linie butelek płynów: napełnianie → zakręcanie → etykietowanie → wielopakowanie obkurczeniowe → pakowanie kartonowe.
Chemia gospodarcza
Linie automatyzacji średniej dla kartonów detergentów, produktów higieny osobistej i gospodarstwa domowego.
Farmacja
Linie poziomu 2–3 z precyzyjnym napełnianiem, etykietowaniem i pakowaniem gotowym do pełnej identyfikowalności.
Elektronika i sprzęt
Front-end flow-wrap i ważenie, z zgrzewaniem narożnym i opaskowaniem dostarczonym przez stronę siostrzaną dla ciężkich, narażonych na wibracje przesyłek.
Rolnictwo
Linie próżniowe spożywcze dla owoców i mięsa, często łączone z obkurczeniem dla opakowań detalicznych.
Producent SunAura — wytwórca, nie handlarz
SunAura sami produkujemy niemal każdą maszynę w linii, więc kontrolujemy dopasowanie prędkości, wysokości przenośników, integrację PLC i dostępność części — trzy rzeczy, które zabijają linie wielodostawcze. Mamy certyfikaty CE i ISO 9001 (audyt SGS), posiadamy 20+ patentów i dostarczyliśmy linie niestandardowe do 100+ krajów. Każda zmontowana linia biegnie nieprzerwanie przez 48 godzin przy prędkości znamionowej z twoimi próbkami przed wysyłką. Linie standardowe wysyłamy w 30–45 dni od zatwierdzenia projektu; duże linie niestandardowe 60–90 dni, z inżynierami zagranicznymi dostępnymi do instalacji na miejscu oraz 12-miesięczną gwarancją i dożywotnim zdalnym wsparciem.
Najczęściej zadawane pytania
Jak sprawdzić, czy potrzebuję całej linii pakującej?
Wyzwalaczem jest ręczna obsługa między maszynami. Jeśli prowadzisz dwie lub więcej maszyn pakujących, a personel nadal ręcznie przenosi produkt między nimi, lub praca pakująca przekracza 3 osoby, studium linii zwykle zwraca się w 12–24 miesięcy.
Jaki jest typowy harmonogram projektu?
Standardowe linie 30–45 dni od zatwierdzenia projektu; duże linie niestandardowe (front-end SunAura plus paletyzacja robotowa strony siostrzanej) 60–90 dni. Każda maszyna jest testowana przebiegowo 48 godzin przed wysyłką.
Jakich informacji potrzebujecie do projektu linii?
Typ i rozmiary produktu, dzienna wydajność, godziny zmianowe, plan hali (nawet szkic), dostępne zasilanie i istniejący sprzęt, który chcesz zachować. Wstępny układ i budżet przygotowujemy w ciągu około tygodnia.
Czy można zintegrować nasze istniejące maszyny?
Tak. Dopasowujemy wysokości i sterowanie przenośników do twojego istniejącego sprzętu. Uczciwa rada w cenie — jeśli istniejąca maszyna powinna być wymieniona ze względu na niezawodność, powiemy ci dlaczego.
Kto instaluje i uruchamia linię?
Inżynierowie zagraniczni są dostępni do instalacji na miejscu; każda linia jest wysyłana ze zdalnym przewodnictwem wideo i protokołem uruchomienia. Większość klientów uruchamia linię z naszymi inżynierami w 5–10 dni na miejscu.
Jaki jest zakres budżetu?
Linie półautomatyczne L1 zaczynają się w niskich pięciu cyfrach; linie pod klucz L3 z napełnianiem/owijaniem SunAura i paletyzacją robotową siostrzanej strony wyceniane są indywidualnie po studium projektu. Publikujemy w ofercie uczciwe zakresy, nigdy niejasną wycenę.
Czy linię można dostosować do mojego produktu?
Tak — prędkość linii, konfiguracja maszyny, układ przenośników, napięcie, kolor maszyny i dokumentacja są w pełni niestandardowe. Dostępne znakowanie OEM/ODM.
Jaka gwarancja i wsparcie towarzyszą linii?
12-miesięczna pełna gwarancja, dożywotnie wsparcie zdalne, części zamienne w ciągu 48 godzin i dedykowany inżynier projektu na cały okres linii.
Jak kompletna linia pakująca SunAura bilansuje przepustowość
Kompletna linia pakująca jest tak szybka, jak jej najwolniejsza maszyna. Wymiarujemy każdy moduł przed i za linią tak, aby rytm linii — a nie sama napełniarka — decydował o realnych butelkach na godzinę (bph) opuszczających zakład.
Większość awarii linii, które diagnozujemy przy uruchomieniu, to nie zepsute części. To napełniarka znamionowa 6000 bph zasilająca zakręcarkę, która kończy pracę na 4200 bph, więc napełniarka albo głoduje, albo zakręcarka cofa się pod ścianę odrzutów. Linia pakująca pod klucz zaczynamy odwrotnie: najpierw ustalamy maszynę wąskiego gardła, a każdemu sąsiadowi dajemy 15–20 % zapasu ponad to gardło. W praktyce oznacza to, że napełniarka 6000 bph stoi w linii, której zakręcarka jest projektowana na 7200 bph, a etykieciarka biegnie 8000 bph, więc mikropostoje na jednym stanowisku nie przechodzą kaskadowo do następnego.
Sam rytm podąża za pojemnikiem. Na linii butelek ciąg to orientator → płukarka/oczyszczacz powietrzny → napełniarka → zator przelewowy lub zgrzewarka indukcyjna → zakręcarka nakręcana → tester szczelności → etykieciarka → kontroler wagi → pakowarka kartonowa (na tej stronie kończymy; składanie kartonów, opaskowanie i owijanie palet należą do naszej siostrzanej linii). Każde stanowisko stoi na datumie przenośnika 750 mm, z 1,5–2 m akumulacji między napełniarką a zakręcarką oraz między zakręcarką a etykieciarką. Te dwa bufora pozwalają wchłonąć 3-sekundową pauzę cyklu momentu zakręcarki bez wyłączania napełniarki. Na linii kubków lub tac powyższy ciąg zastępuje orientator termoformierka który formuje kubek w linii, następnie taktuje prosto do stanowiska zgrzewania z folii rolowanej — bez układarki, bez płukania powietrzem, o jeden podajnik mniej do zakleszczenia.
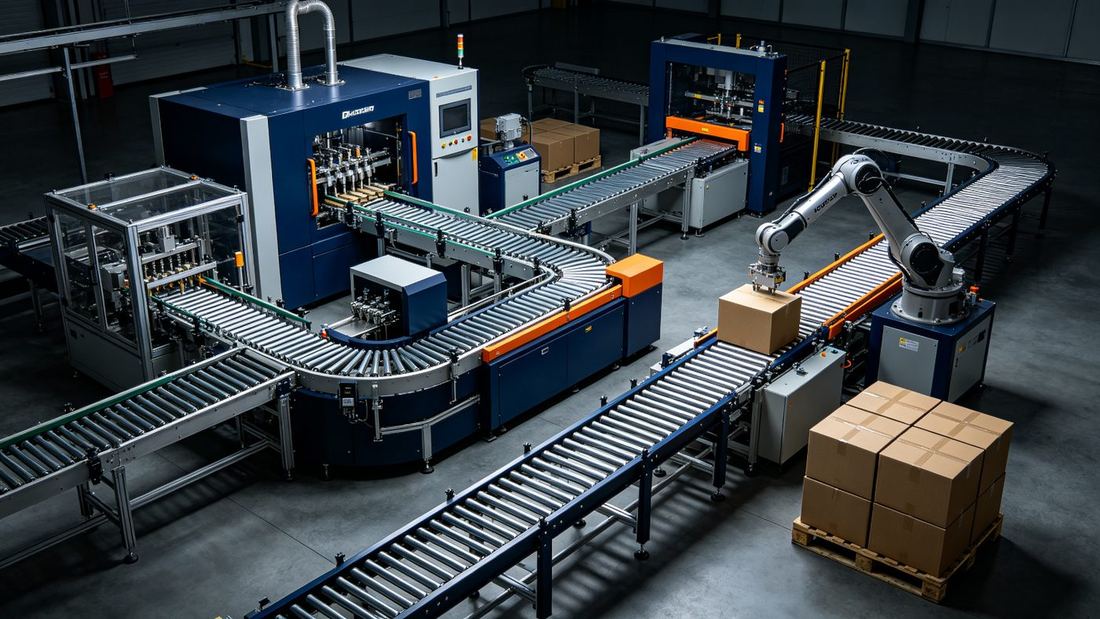
Druga połowa rytmu linii to przezbrojenie. Linia biegnąca 6000 bph na SKU A, ale potrzebująca 90 minut na przesiadkę na SKU B, traci około 900 butelek efektywnej wydajności na każdą zmianę SKU. Stroimy napełniarki cieczy, zakręcarki oraz wspólne receptury przenośnika do wspólnego PLC, więc przezbrojenie produktu to pojedyncze przywołanie receptury na HMI, a nie trzy maszyny regulowane ręcznie. Więcej na ten temat w przewodniku wyboru poniżej.
Typowe parametry linii, które wyceniamy
Poniższe liczby reprezentują rozwiązania linii pakującej wysłane w ostatnich 24 miesiącach. Twój projekt wyląduje gdzieś w tej kopercie wg pojemnika, lepkości produktu i docelowego OEE.
| Parametr | Bottle / Jar Line | Cup / Tray Line | Uwaga |
|---|---|---|---|
| Line speed (nominal) | 3,000 – 12,000 bph | 30 – 120 cups/min | Bottles 50–1,000 ml; cups 50–500 ml |
| Container diameter range | φ30 – φ110 mm | 40 × 60 – 180 × 260 mm | Change parts per format |
| Container height range | 60 – 320 mm | 20 – 80 mm (formed) | Index screw + guide rail adjust |
| Changeover time (single operator) | 25 – 45 min | 30 – 60 min | Bez narzędzi, gdzie to możliwe |
| Docelowy OEE po 12 miesiącach | ≥ 85% | ≥ 82% | W oparciu o pracę na 2 zmiany |
| Moc zainstalowana | 22 – 55 kW | 30 – 75 kW | Incl. filler, capper, labeler, checkweigher |
| Powietrze sprężone | 1.2 – 2.5 m³/min @ 0.6 MPa | 1.5 – 3.0 m³/min @ 0.6 MPa | Dry, oil-free |
| Contact parts | Stal 304 / 316L | Stal 304 / 316L | Gaskets EPDM / silicone per product |
| Sterowanie | Single PLC + 10" HMI | Single PLC + 12" HMI | Siemens or Schneider per customer spec |
| Footprint (typical) | 14 m × 3.5 m | 10 m × 3.0 m | Bez magazynu luzem przed linią i strefy kartonów za linią |
Tolerancje: objętość napełnienia ±0,5 % nominalnej przy 20 °C dla swobodnie sypkich płynów; ±1,0 % dla sosów i past z widocznymi cząstkami. Powtarzalność momentu zakrętek ±5 % nastawy na zakręcarkach nakręcanych. Te liczby są gwarantowane umową podczas naszego 72-godzinnego FAT, a nie najlepszymi wynikami laboratoryjnymi.
Gdzie wdrażamy te linie
Automatyzacja linii pakującej nie jest jeden rozmiar dla wszystkich. Dostosowujemy materiały kontaktu, klasę mycia i dokumentację walidacyjną do branży.
Żywność i napoje
Sok, herbata, napoje gazowane, sosy i przyprawy w PET lub szkle. Obwody CIP wbudowane w napełniarkę, mycie IP66 na obudowie zakręcarki i etykieciarka zasilana ze stołu obrotowego, obsługująca zarówno samoprzylepne, jak i rolkowe owijki. Typowa wydajność 6000–10 000 bph.
Środki czystości i pielęgnacja
Szampon, żel pod prysznic, płyn do naczyń, balsam i płynny detergent. Napełnianie tłokowe lub pompą zębatą dla lepkości do 50 000 cP, zakręcanie nakręcane lub wciskowe i taktowanie dysz przeciwzanurzeniowych, aby surfaktanty nie ciągnęły się między cyklami.
Farmaceutyczny i nutraceutyczny
Płyny doustne, syropy, suplementy i butelki nalewek. Ślad dokumentacji GAMP 5, walidowane zarządzanie recepturami, części mokre AISI 316L i kontroler wagowy o rozdzielczości 0,1 g podający kosz odrzutu, który jest blokowany z PLC linii dla identyfikowalności.
Olej jadalny
Oleje oliwkowy, słonecznikowy, arachidowy i mieszane w PET lub szkle 250 ml – 5 L. Napełniarka grawitacyjna lub przepływowa z opcją atmosfery azotowej, zgrzewanie indukcyjne korkiem przelewowym do kontroli tlenu w przestrzeni głowy i zakręcanie nakręcane z kodem momentu przetrzymujące gorące napełnienie 70 °C.
Jak dobieramy właściwą linię pod twoją halę
Zanim narysujemy układ, cztery decyzje napędzają listę materiałów. Ustal je dobrze, a reszta to szczegół.
Poniżej 6000 bph butelek pojedynczy tor jest prawie zawsze tańszy, łatwiejszy do czyszczenia i przezbrojenia. Powyżej 8000 bph dwutorowość dzieli prędkość napełniarki na tor i pozwala biec jednemu torowi dla małych SKU, gdy drugi jest bezczynny. Dobieramy to z twojego docelowego dwuzmianowego wydatku, nie ze slajdu marketingowego.
Pneumatyka wystarcza przy ≤60 cykli/min i dla niekluczowego ruchu. Powyżej tego — i wszędzie tam, gdzie ruch wpływa na dokładność napełnienia lub moment zakrętki — idziemy w serwo. Serwo daje nam profile przyspieszenia sterowane recepturą i powtarzalność, której nie dostaniesz z cylindra z regulacją przepływu.
Podłączamy napełniarkę, zakręcarkę, kontroler wagowy i etykieciarkę do jednego PLC z jednym HMI, a nie cztery panele przykręcone do czterech maszyn. To różnica między linią pakującą pod klucz a czterema kawałkami sprzętu skręconymi razem. Przeczytaj naszą single PLC integration guide dla architektury.
Długość linii łatwo skraca się na papierze; 900 mm alejek serwisowych po stronie operatora i 600 mm z tyłu to to, czego klienci żałują, że usunęli. Nasza przewodnik po układzie linii i powierzchni zabudowy pokazuje minimalną obudowę.
⚠ Typowe błędy wyboru, które wychwytujemy na miejscu
- Zaprojektowanie napełniarki na maksymalne bph i zapomnienie, że zakręcarka jest o 20 % wolniejsza — zakręcarka staje się gardłem w dniu rozpoczęcia produkcji.
- Kupowanie czterech maszyn od czterech dostawców i oczekiwanie, że będą ze sobą rozmawiać. OPC-UA pomaga, ale blokady, logika odrzutu i współdzielenie przepisów wciąż potrzebują jednego wykonawcy sterowania. Patrz automated packaging line integration.
- Wymiarowanie sprężonego powietrza na przepływ znamionowy, a nie na szczytowe zapotrzebowanie cyklu. Zakręcarki pneumatyczne dają skok 2× wartości znamionowej w pierwszym cyklu po weekendzie.
- Pomijanie FAT, bo „załatwimy to przy uruchomieniu”. 72-godzinny FAT w naszym warsztacie w Qingdao kosztuje ułamek tego, co kosztuje dwutygodniowe opóźnienie uruchomienia na twojej hali.
- Pominięcie zapasu mediów. Linia potrzebująca 30 kW, a żyjąca na zasilaczu 25 kW, będzie padać napięciowo przy każdym załączeniu zgrzewarki.
Dla wyceny budżetowej nasz zespół publikuje oddzielny rozbicie kosztów automatycznej linii napełnij–zakręć abyś mógł porównać jak równy z równym, zanim wycenimy. Dla szerszego układu przód–tył artykuł siostrzany na kompletne rozwiązania linii pakujących od napełniania po zgrzewanie obejmuje ten sam zakres od strony inżyniera integracji.
Jak łączymy napełniarkę, zakręcarkę i wagę w jedną linię
Budujemy rozwiązania linii pakującej od 18+ lat w kampusie Qingdao 48 000 m², wysłane do 100+ krajów, a każda linia opuszcza nasz warsztat po 72-godzinnym teście akceptacji w fabryce.
Integracja zaczyna się na poziomie sterowania. Nie wysyłamy napełniarki we wtorek, zakręcarki w czwartek i nie liczymy, że instalator dogada handshake. Wszystkie maszyny docierają tą samą ciężarówką, wstępnie okablowane do wspólnej szafy sterowania, a linia biegnie w naszym warsztacie trzy pełne dni przed pakowaniem. Podczas FAT uruchamiamy twój realny pojemnik i twój realny produkt (lub najbliższy odpowiednik, jeśli nie możesz go udostępnić) i zapisujemy dokładność napełnienia, moment zakrętek, wskaźnik odrzutu i OEE wg specyfikacji umowy. Klient akceptuje dane przed zamknięciem skrzyni. Dokumentacja CE i ISO wysyłana jest w tej samej skrzyni co instrukcje.
Integracja mechaniczna to mniej efektowna połowa. Ustandaryzowaliśmy wysokość przenośnika 750 mm na każdej maszynie, więc transfer butelek między napełniarką a zakręcarką nigdy nie opada ani nie wznosi się. Wymiarujemy przenośniki akumulujące na 60–90 sekund produkcji między stanowiskami — wystarczająco długo, aby wchłonąć pauzę momentu zakręcarki, na tyle krótko, aby zablokowana linia nie wysypała produktu w stos 2 m. Gdy produktem są dobra suche, przednia linia staje się waga wielogłowicowa zasila liniową napełniarkę wiaderkową; taktowanie rozładowania wagi jest zablokowane do indeksu napełniarki, aby każde wiaderko dostało wagę docelową przy pierwszym zrzucie.
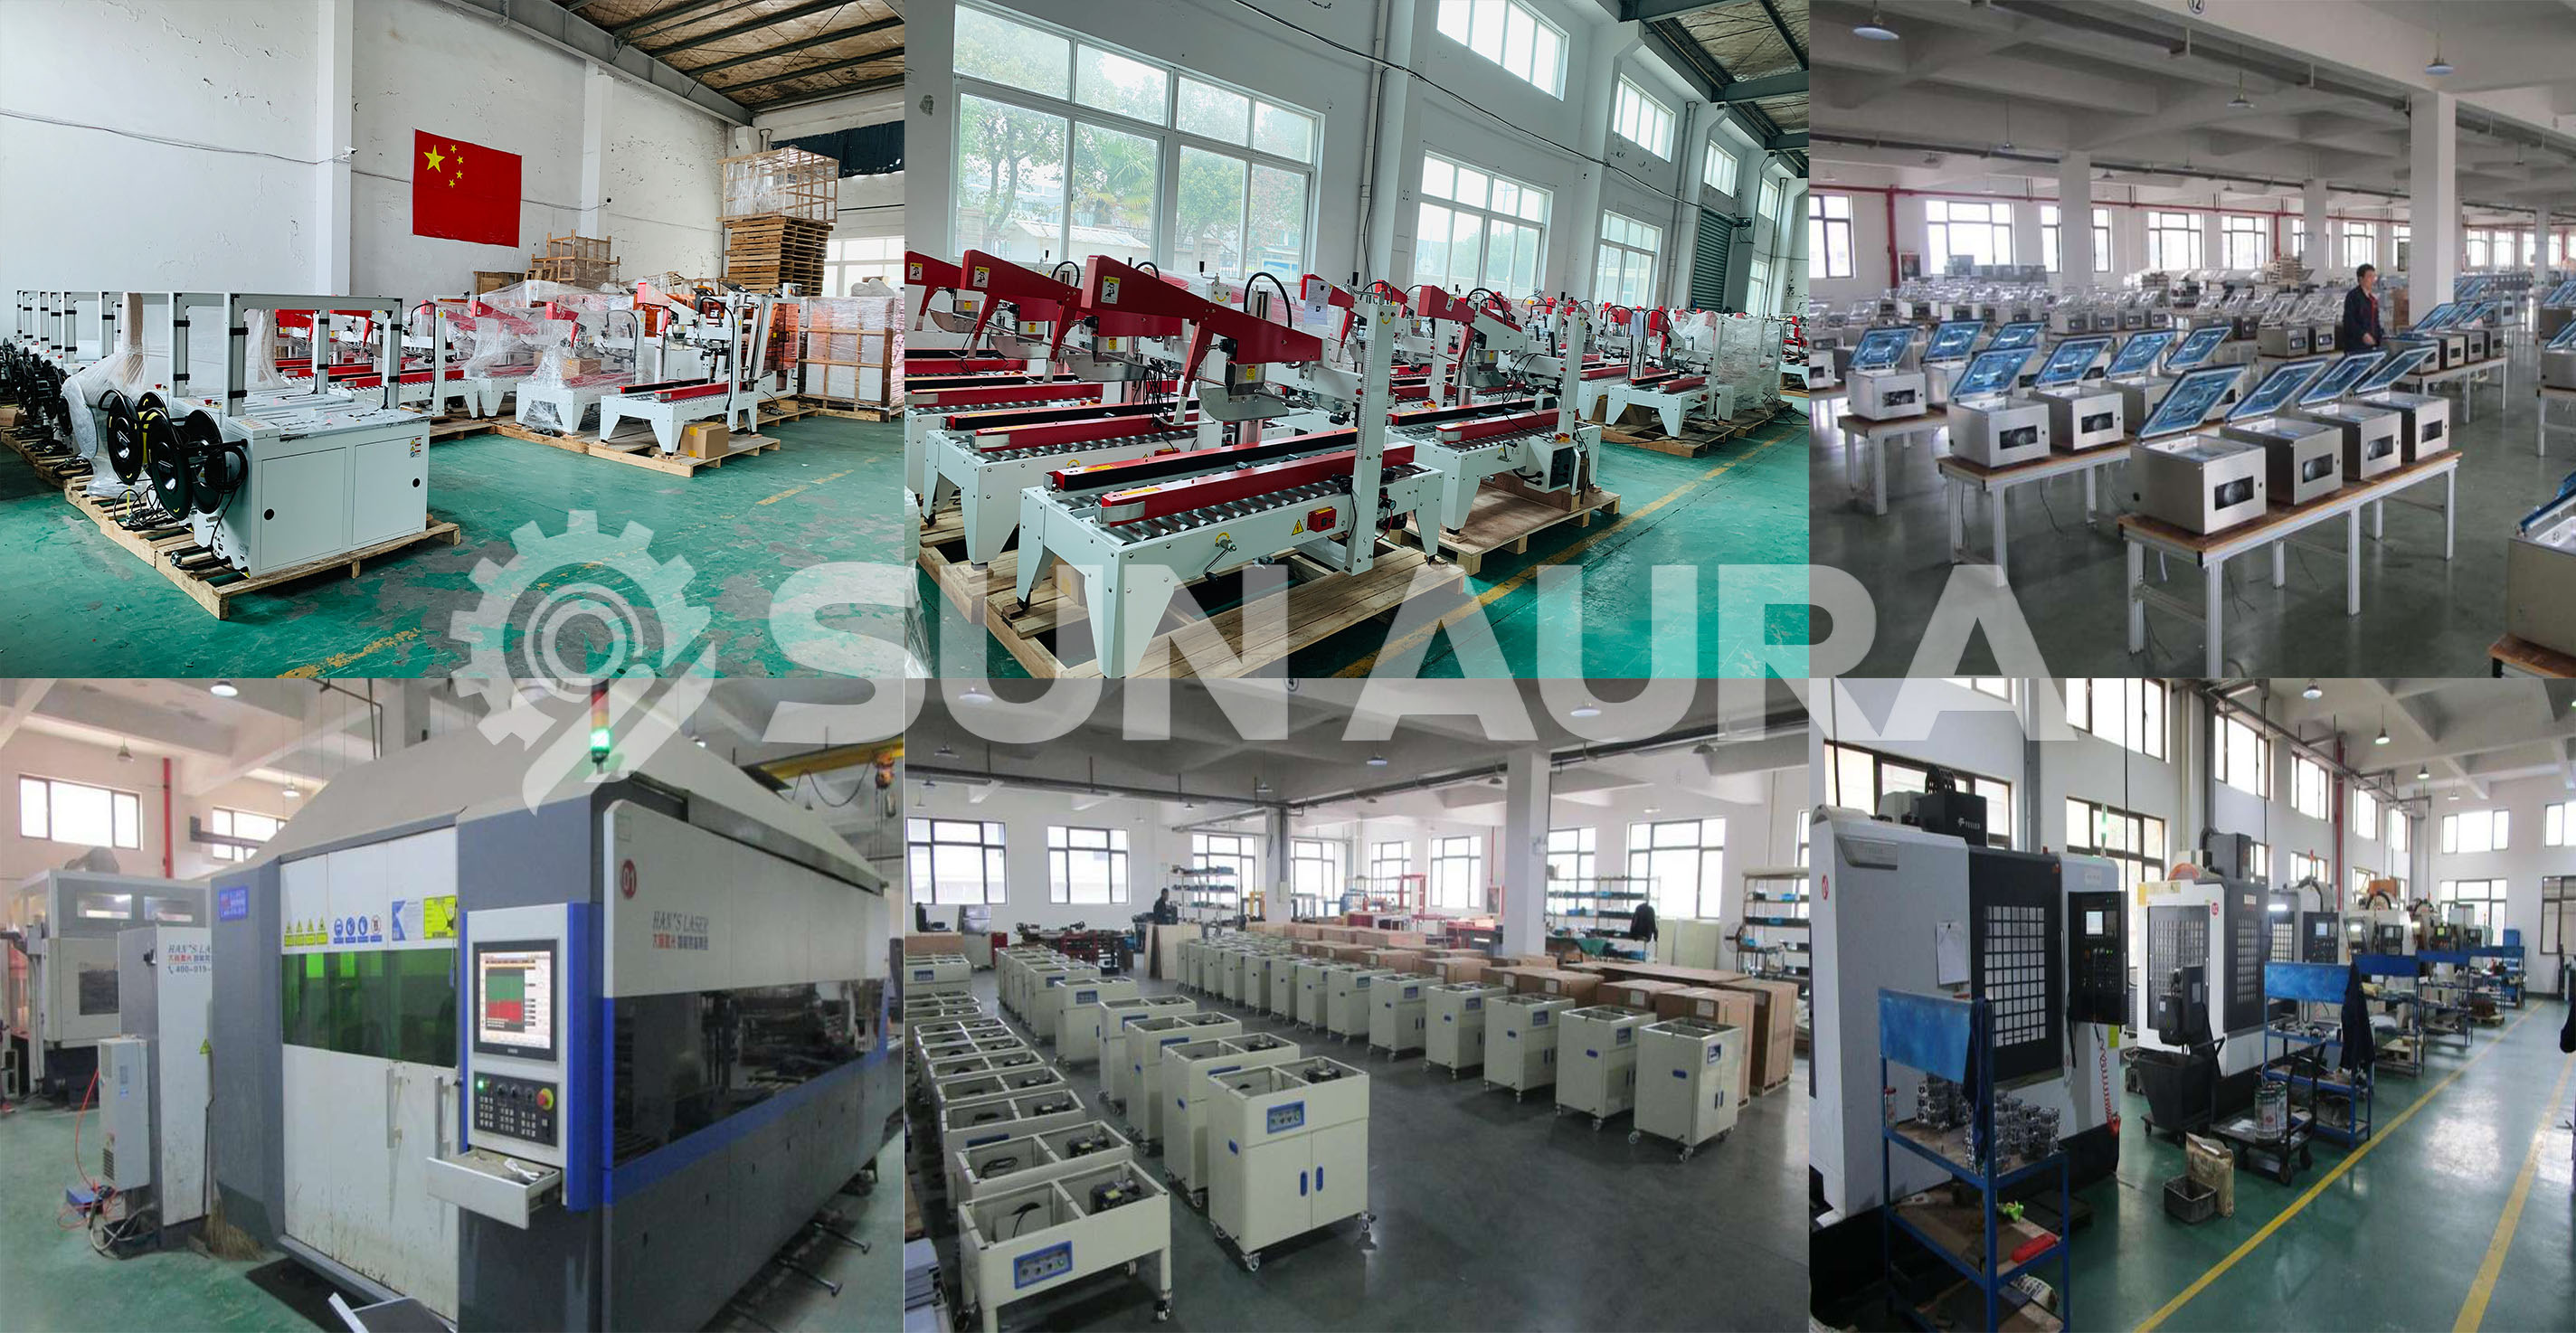
Na miejscu uruchomienie trwa typowo 5–7 dni: wyrównanie mechaniczne, prowadzenie pasa, wgranie receptury, szkolenie operatorów i przebieg produkcyjny testowy. Zostawiamy na miejscu zestaw części zamiennych, dedykowanego inżyniera projektu na WhatsApp na cały czas życia linii i włączoną diagnostykę zdalną, aby nasz zespół sterowania mógł odczytać HMI z Qingdao, gdy kod błędu zadziała o drugiej w nocy twojego czasu.
Najczęściej zadawane pytania
Czym jest kompletna linia pakująca i czym różni się od kupowania oddzielnych maszyn?
Jak długo trwa przezbrojenie między SKU na zautomatyzowanej linii pakującej?
Jakiego OEE mogę oczekiwać od nowej linii pakującej po 12 miesiącach?
Czy dostarczacie rozwiązania linii pakujących zarówno dla produktów płynnych, jak i suchych?
Czy można zintegrować maszyny, które już kupiliśmy u innych dostawców?
Jakich mediów potrzebuje typowa zautomatyzowana linia pakująca?
Jaki jest czas realizacji linii pakującej pod klucz?
Otrzymaj bezpośrednią wycenę z fabryki w 24 godziny
Podaj rozmiar pudełka, dzienną wydajność i napięcie — nasi inżynierowie odpowiadają z rekomendacją modelu, ceną i terminem w ciągu jednego dnia roboczego.
Jak działa kompletna linia pakująca front-end
A kompletna linia pakująca to coś więcej niż rząd maszyn wpiętych w to samo gniazdko ścienne. To zsynchronizowany przepływ pojemników, produktu, zakrętek, zamknięć i etykiet zaprojektowany do ruchu w jednym zrównoważonym rytmie od wyjścia orientatora po końcowy wyładunek przenośnika. W SUNAURA nasza linia pakująca pod klucz zakres celowo obejmuje tylko front-end: podawanie pojemników, napełnianie, zakręcanie, zgrzewanie indukcyjne, etykietowanie i przenośnik. Linia kończy się tam, gdzie przejmuje ją pakowarka za linią, co utrzymuje naszą granicę odpowiedzialności czystą, certyfikowaną i łatwą do zaakceptowania.
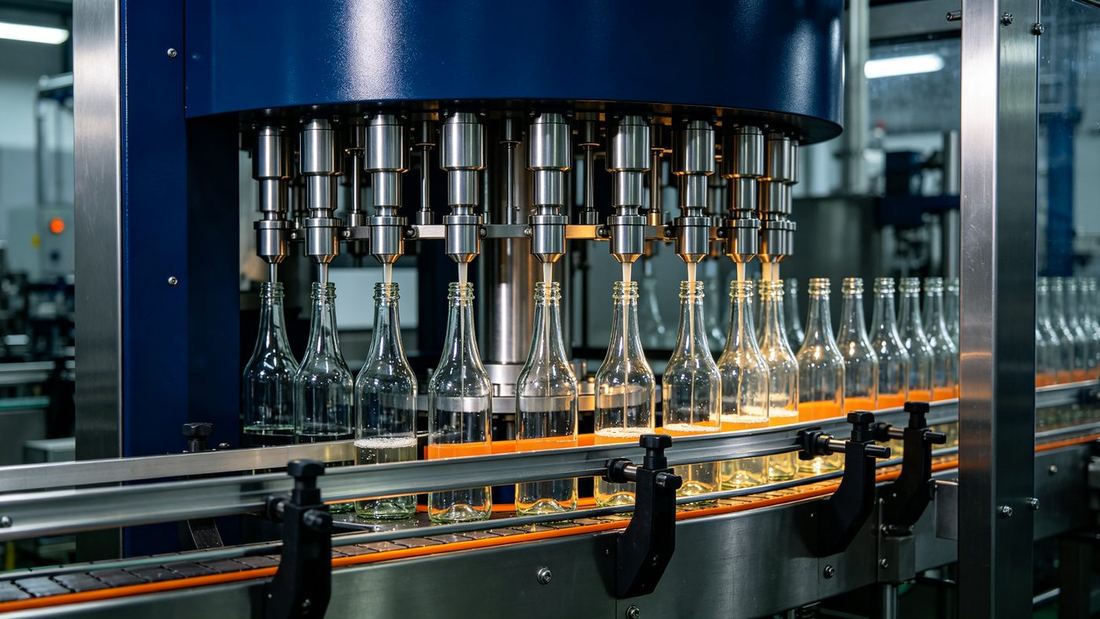
Typowy ciąg zaczyna się od orientatora lub śruby podającej, który ustawia puste butelki w jednym szeregu. Butelki jadą następnie przenośnikiem bezkorpusowym lub chwytakowym do napełniarki, gdzie produkt dozują zawory tłokowe, przelewowe lub przepływomierzowe. Dalej zakręcarka zakłada i dokręca zakrętki nakręcane, wieczka wciskowe lub zamknięcia pompowe/atomizerowe. Dla produktów wymagających plomby znamionowej zgrzewarka indukcyjna łączy wkładkę foliową z szyjką butelki, zanim etykieciarka nałoży etykiety przód/tył, owijkowe lub rękawowe. Końcowy przenośnik kieruje gotowe, zamknięte i oznakowane pojemniki do stanowiska za linią. Każde stanowisko jest podłączone do wspólnego PLC z głównym HMI, więc zatrzymanie napełniarki automatycznie wstrzymuje orientator i zwalnia zakręcarkę, zapobiegając zatorom, brakom zakrętek i zgniecionym butelkom.
Kluczowe specyfikacje i przewodnik wyboru
Kiedy projektujemy packaging line solutions, równoważymy najwolniejsze stanowisko z najszybszym. W praktyce pułap prawie zawsze wyznacza napełniarka lub etykieciarka; sortownik, zakręcarka i zgrzewarka są dobierane z zapasem 10–15 %, aby nigdy nie stać się wąskim gardłem. Poniższa tabela pokazuje typowe zakresy parametrów dla instalacji front-end SUNAURA.
| Parametr | Typowy zakres | Uwagi |
|---|---|---|
| Line output | 20 – 200 containers/min | Up to 300/min on tracking-filler configurations |
| Container volume | 50 ml – 5 L | Round, square, oval PET / glass / HDPE |
| Filling accuracy | ±0.2 – 0.5% | Piston servo-driven, volumetric repeatable |
| Cap types | Screw, ROPP, press-on, spray, pump, trigger | Change parts per closure type |
| Zgrzewanie indukcyjne | 15 – 120 mm neck diameter | Foil liners for PET / glass / PP / HDPE |
| Labelling accuracy | ±1 mm | Wrap-around, front-back, sleeve, self-adhesive |
| Electrical supply | 380 V / 50 Hz, 3-phase (customisable) | UL/NEMA variants available |
| Powietrze sprężone | 0.6 – 0.8 MPa, filtered & dry | Typical 0.6 – 1.2 m³/min |
| Czas przezbrajania | 15 – 45 min | Tool-less guides, recipe recall on HMI |
| Wetted contact parts | 304 / 316L stainless steel | CIP-friendly for food, pharma, cosmetic lines |
Aby właściwie dobrać linię, prosimy każdego kupującego o te same pięć danych: rysunek pojemnika (średnica szyjki, wysokość, kształt dna, materiał), dane produktu (lepkość, temperatura, skłonność do pienienia, cząstki), docelowa wydajność na zmianę, wymiary planu hali i wysokość stropu oraz media (zasilanie, sprężone powietrze, woda, drenaż). Mając te pięć odpowiedzi, możemy wydać układ CAD i stałą wycenę w ciągu kilku dni.
Branże i zastosowania
Nasze platformy front-end działają na czterech regulowanych rynkach. W linie pakujące żywności i napojów, urządzenie obsługuje sosy, miód, olej jadalny, sok i zamienniki mleka z częściami mokrymi 316L i procedurami CIP. W linie pakujące kosmetyków i pielęgnacji osobistej, produkty wahają się od rzadkich toników i balsamów po gęste kremy i szampony, często z zamknięciami pumpowymi i spryskiwaczowymi wymagającymi zakręcarek sterowanych momentem. W pharmaceutical packaging lines, budujemy w higienicznym projektowaniu świadomym GMP, z pochylonymi powierzchniami, aseptycznymi częściami mokrymi i w pełni identyfikowalnym dozowaniem. W chemical packaging lines, obsługujemy ciecze korozyjne, rozpuszczalniki i detergenty za pomocą zaworów z końcówkami Hastelloy, uszczelek Viton i w pełni osłoniętych stref wylewu.
Integracja z innymi urządzeniami front-end
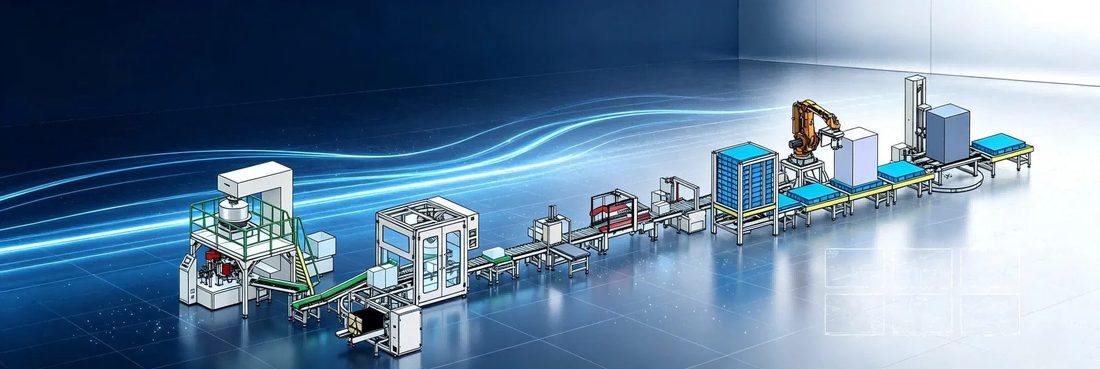
Projekt pod klucz jest tak mocny, jak jego interfejsy. Integrujemy nasze napełniarki cieczy, zakręcarki, zgrzewarki indukcyjne, etykieciarki i przenośniki pod jednym parasolem elektrycznym i programowym. Korzyści z jednej dostawczej zintegrowanej linii front-end są konkretne: jeden program PLC, jeden zestaw receptur HMI, jedno podpisanie FAT, jeden zespół uruchomieniowy, jedna lista części zamiennych i jeden dokument gwarancyjny. Gdy zamiast tego składasz linię z czterech dostawców, dziedziczysz obarczanie się winą na każdym interfejsie, niedopasowane czujniki fotoelektryczne, różne protokoły pola i procedury przezbrojenia, których żaden operator nie pamięta.
Nasz proces projektowy jest ustandaryzowany: zebranie wymagań → układ CAD → dobór komponentów → własny FAT w naszej fabryce 48 000 m² → wysyłka pojemników i produktu → pakowanie eksportowe → fracht morski → instalacja na miejscu → SAT (atest odbiorczy na miejscu) z twoimi produkcyjnymi pojemnikami → szkolenie operatorów → przekazanie. Media są planowane z góry: oznaczamy dokładne punkty dla zasilania trójfazowego, sprężonego powietrza 0,7 MPa, zasilania wody CIP i drenażu podłogowego, więc twój zespół robót ziemnych wie, gdzie idzie każdy rów, zanim dotrą skrzynie.
Dlaczego wybrać SUNAURA
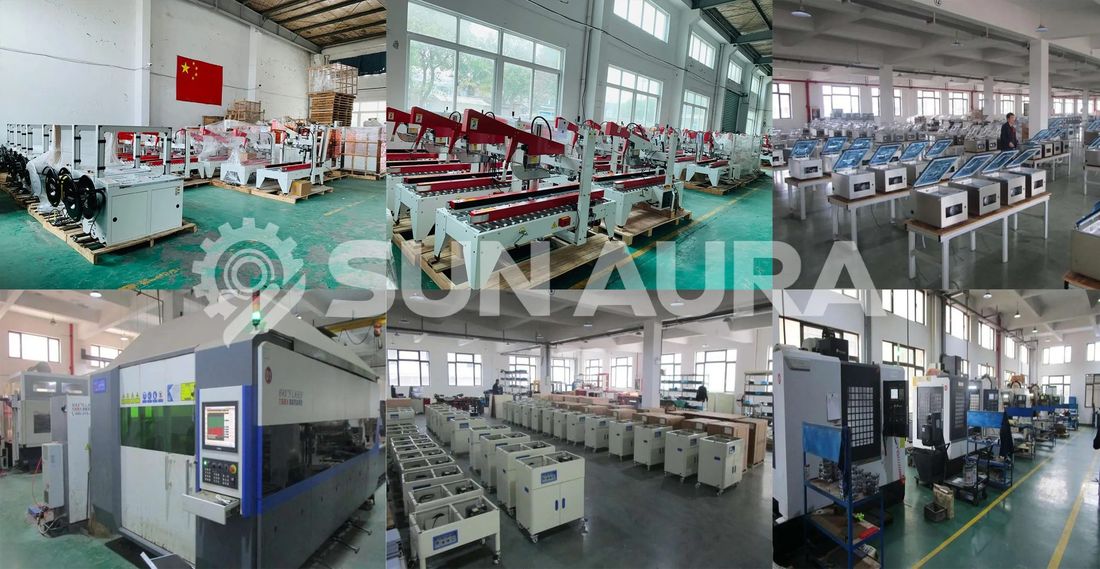
Jesteśmy specjalistą od linii front-end z bazą produkcyjną 48 000 m² w Qingdao. Każda zintegrowana linia opuszcza naszą fabrykę dopiero po świadomym FAT, gdzie twoje pojemniki, zakrętki, etykiety i realny produkt biegnie z pełną prędkością linii przez minimum cztery godziny. Nasze maszyny mają oznakowanie CE, a system jakości działa wg ISO 9001, z udokumentowanymi certyfikatami i patentami w rejestrze. Utrzymujemy globalną sieć instalacji z lokalnymi inżynierami w Azji Południowo-Wschodniej, na Bliskim Wschodzie, w Europie, Ameryce Łacińskiej i Afryce, wspieraną zdalnym serwisem posprzedażowym i centrum pomocy technicznej. Niezależnie od tego, czy potrzebujesz linii pilotażowej, produkcyjnej czy wielozmianowego zakładu, ten sam zespół inżynieryjny prowadzi twój projekt od pierwszego szkicu do przekazania.
Najczęściej zadawane pytania
Jakich informacji potrzebujecie, aby wycenić kompletną linię pakującą?
Potrzebujemy pięciu danych: rysunek pojemnika z wymiarami i materiałem, lepkość i temperatura produktu, docelowa wydajność na zmianę, plan hali z wysokością stropu i dostępne media (zasilanie, sprężone powietrze, woda, drenaż). Mając to, możemy szybko zwrócić układ CAD i stałą wycenę.
Jak długo trwa typowy projekt kompletnej linii pakującej pod klucz?
Standardowe linie zajmują 45–75 dni od zaliczki do wysyłki, w tym FAT. Niestandardowe lub farmaceutyczne linie typowo biegną 90–120 dni, w zależności od dokumentacji walidacyjnej i czasów dostaw importowanych komponentów.
Czy zajmujecie się montażem i uruchomieniem u nas?
Tak. Nasi inżynierowie dojeżdżają do twojego zakładu po instalację mechaniczną, wsparcie podłączenia elektrycznego, SAT z twoimi produkcyjnymi pojemnikami i produktem oraz szkolenie operatorów. Zdalne wsparcie trwa po przekazaniu przez naszą globalną sieć.
Czy linia poradzi sobie z przyszłymi zmianami pojemników?
Tak. Każde stanowisko jest zaprojektowane z częściami przezbrojeniowymi, szybkozwalnianymi prowadnicami i przywołaniem receptury HMI. Typowe przezbrojenie między dwoma formatami pojemników to 15–45 minut wg złożoności zakrętki i etykiety.
Jaka jest różnica między FAT a SAT?
FAT (test akceptacji w fabryce) jest prowadzony w naszej fabryce w Qingdao przed wysyłką, na twoich wysłanych pojemnikach i produkcie. SAT (test akceptacji na miejscu) jest prowadzony w twoim zakładzie po instalacji, potwierdzając, że linia działa na twoich realnych mediach i realnym środowisku produkcyjnym.