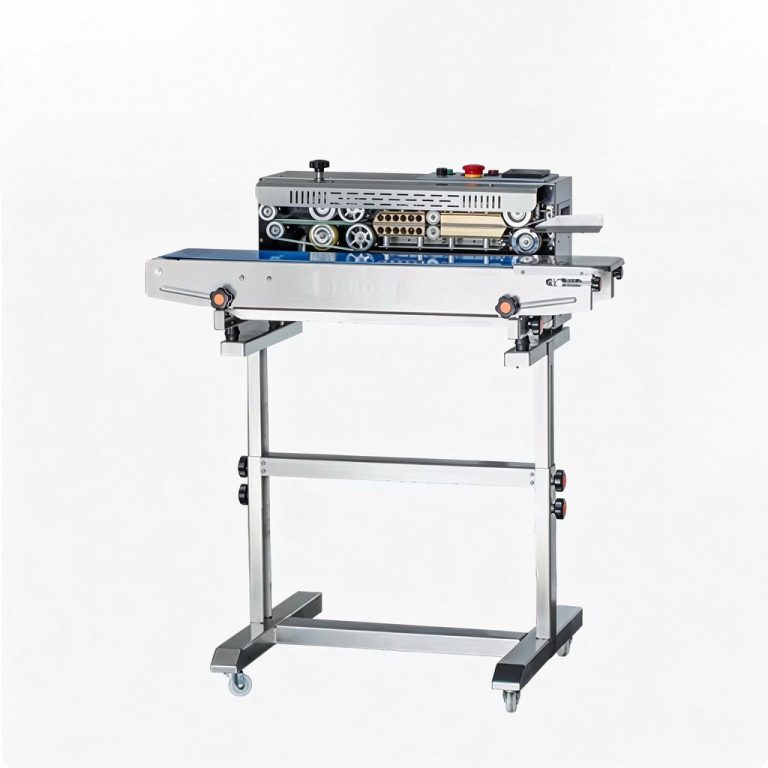
バンドシーラーの故障の多くは、壊れた部品として現れる前に継ぎ目に現れます。中央で剥けるシール、折り目に沿って走るシワ、梱包の一時間後に開く継ぎ目、薄くまたは二重に印字される日付コード、ローラーから寄っていく PTFE ベルトなどです。この記事では、作業者が確認すべき順番でこれらの症状を追い、各原因をそれを直す調整または交換と対応させ、袋種別間の段取り替え手順と予防保全スケジュールをまとめます。参照する機械段は連続式バンドシーラーの仕組みの関連記事に記述があり、全構成範囲はバンドシーラー製品群ページに並んでいます。 以下のトラブルシューティング論理は、ベルト速度 0–12 m/min、シール幅 8–10 mm、0–300 °C・0.7–0.9 kW のヒーター一対、40–90 W のコンベヤモーターを持つ標準定常動作バンドシーラーを前提としています。高処理量・ステンレスラインモデルも同じ故障パターンを共有し、ガス置換仕様は独自の確認項目を持つパージマニホールドを追加します。その内容は窒素ガス置換バンドシーラーの記事を参照してください。そもそもどの機械クラスが袋に合うかという問いであれば、バンドシーラー vs インパルスシーラー比較とTCO
Nov 21, 2026
記事を読む →
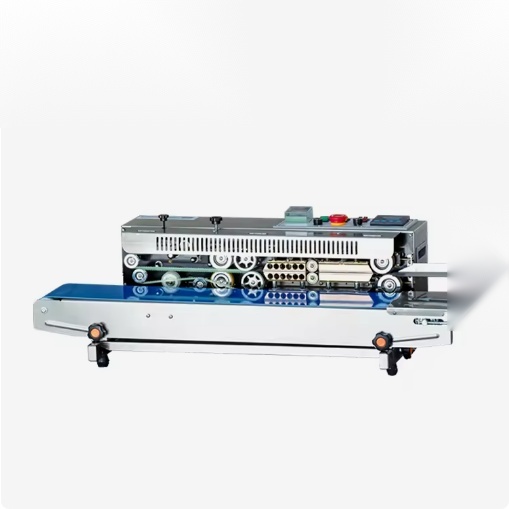
定常動作シールの内部:袋を運び、フィルムを溶かし、継ぎ目を固めるもの 連続式バンドシーラーは、ジョーの開閉なしに既製の袋やパウチを閉じます。充填済みパウチは入口から入り、二本の PTFE コーティング搬送ベルトが開いた継ぎ目を挟んで一直線に機械内へ引き込み、一対の加熱ブロックが継ぎ目の移動に合わせて内側のシーラント層を溶かし、冷却ブロックが柔らかい継ぎ目を圧力下で固め、ローレット付きのエンボスホイールまたは日付刻印ローラーが、パウチが排出される前に完成したシールを刻印します。この経路の各部品は一つの課題を解くために存在します。動いているフィルムに、シーラントが接着するだけの熱と圧力をかけ、パウチが機械を出る前に熱を抜き、継ぎ目が充填物の重さで伸びたり再び開いたりしないようにすることです。 この解説では、パウチが機械を移動する順番に沿って見ていきます。入口ガイドとベルト駆動、加熱ブロックと温度制御、冷却部、エンボス・コーディングステーション、そしてフレーム、スタンド、電装レイアウトです。各サブシステムの節には、購入者または保全技術者が見積もりで確認すべき数値を載せています。ベルト速度 m/min、ヒーター容量 kW、作業温度 °C、フィルム厚 µm、シール幅 mm、モーター出力 W、袋寸法の範囲、摩耗部品の寿命です。目的は、シールがどのように形成されるか、各調整がどこに効くか、どの仕様数値がカタログのピークではなく実際の運転限界なのかを説明することです。 参照数値は SunAura のバンドシーラー製品群の標準範囲です。ベルト速度 0–12
Nov 21, 2026
記事を読む →
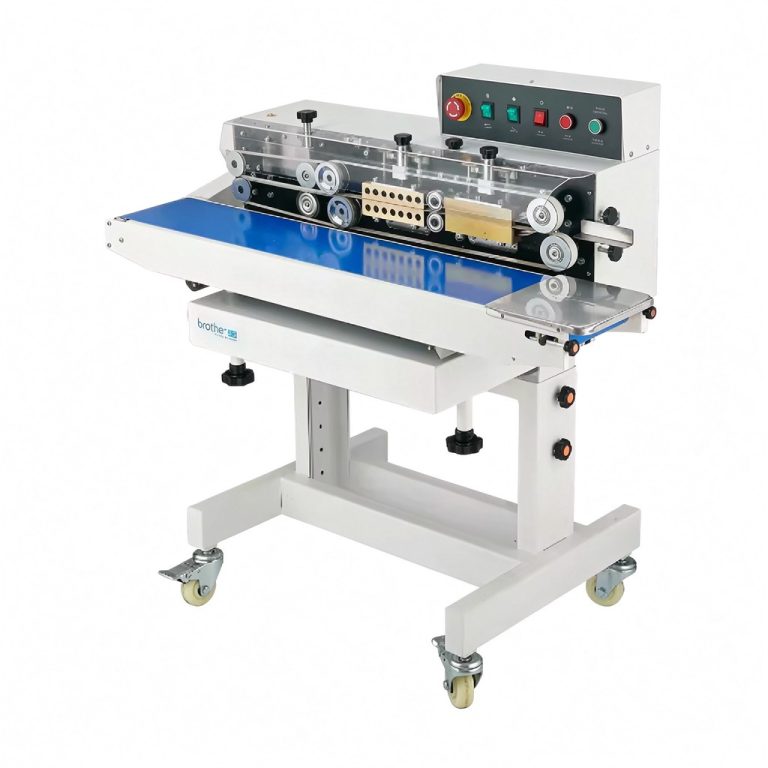
パウチを閉じる二つの方式:定常動作のバンドシールと手動ジョー式のインパルスシール 既製の袋やパウチは、充填機を出た時点で上部の口が開いたままです。実際の生産現場では、この口を閉じる機械が二つの機械群に分かれます。インパルスシーラーは、充填済みの袋を二本の加熱ジョーの間に挟み、ニクロム線に短時間電流を流して内側のシーラント層を溶かし、フィルムが冷えて固まるまでジョーを閉じたまま保持したあと、次の袋のために開きます。連続式バンドシーラーは、二本の動く PTFE コーティング搬送ベルトの間に袋を挟んで引き込み、設定温度に保たれた一対の加熱ブロック、続いて冷却ブロックとローレット付きエンボスホイール(日付刻印ローラー)へと搬送し、ジョーの開閉なしにシール済みパウチを排出します。どちらもヒートシールを作り出す機械ですが、サイクルの仕組み、作業者の負担、シフトを通じたシールの安定性、対応できる袋材、そして五年間のコストは、それぞれ異なる位置にあります。 この比較は、シール継ぎ目を起点に外側へ向かって進めます。各機械がフィルムをどのように溶かして固めるか、実際のシフトでどの程度の処理能力を維持できるか、どのような袋フィルムとパウチサイズを受け入れられるか、シールが作業者にどの程度依存するか、五年間で費用がどこへ向かうか、そしてどのような工場の形態にどちらの機械が合うかを見ていきます。どちらの機械群が普遍的に優れていると順位付けするものではありません。1日に80袋をシールする作業場では、$150–$300 の卓上インパルスシーラーが合理的な選択になり得ます。同じ現場で、ラインが毎分2袋も充填しないのであれば、0–12 m/min で動くバンドシーラーは持て余す投資になりかねません。判断の分かれ目は、袋の処理量、フィルム構成、シール安定性の要求、確保できる労務、そしてシール済みパックが満たすべき監査基準です。 ここで引用する数値は、SunAura のバンドシーラー製品群および一般的な卓上インパルスシーラーで見られる標準的な範囲です。バンドシーラーのベルト速度 0–12 m/min、シール幅 8–12 mm、作業温度ダイヤル 0–300
Nov 21, 2026
記事を読む →
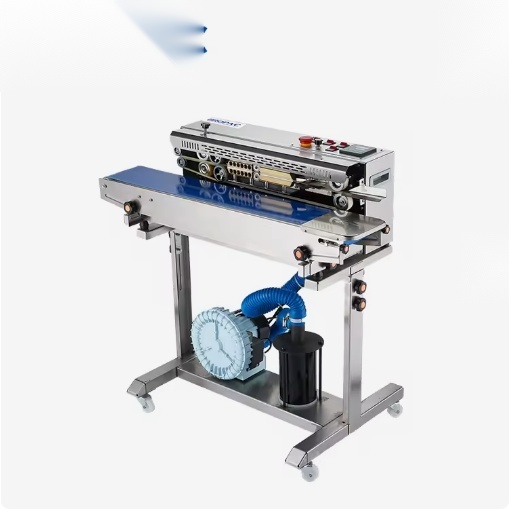
SunAura、コーヒー・スナック・ナッツ・乾燥品向けに窒素ガス置換連続式バンドシーラーを追加 SunAura は連続式バンドシーラーの製品群に、窒素ガス置換フレームを追加しました。定常動作の袋シーラーで、ヒートシールが継ぎ目を閉じる前にパウチのヘッドスペースを不活性ガスでパージし、そのあと標準のバンドシーラーと同じ加熱ブロック、冷却部、エンボスまたはコーディングステーションへ袋を搬送します。この機械は、ローストコーヒー、スナックミックス、ナッツと種実、ドライフルーツ、香辛料、乾燥ペットフードをラミネートパウチにシールする食品包装業者を対象としています。これらの製品ではヘッドスペースの残存酸素が酸化劣化、風味劣化、賞味期限の短縮を進めます。ガス置換ステーションは横型バンドフレームのヒートシール前に搭載され、袋幅は約 400 mm まで、充填量はパウチフォーマットにより約 50 g から 2 kg まで対応します。 このノートでは、ガス置換ステーションが何をするか、シール経路上のどこに位置するか、購入者が比較すべき構成数値、適する製品、パックに必要なフィルムと供給条件を扱います。機械とシール工程に焦点を当てた内容です。窒素供給の選択——ボンベ、デュワー、バルクタンク、オンサイト発生——は別の工場ユーティリティ判断であり、ここでは概要を述べるにとどめます。バンドシーラー自体は、工場が既に使用しているどのガス源にも、機械入口のレギュレーターと流量弁を通して接続されます。 参照数値は SunAura
Nov 21, 2026
記事を読む →
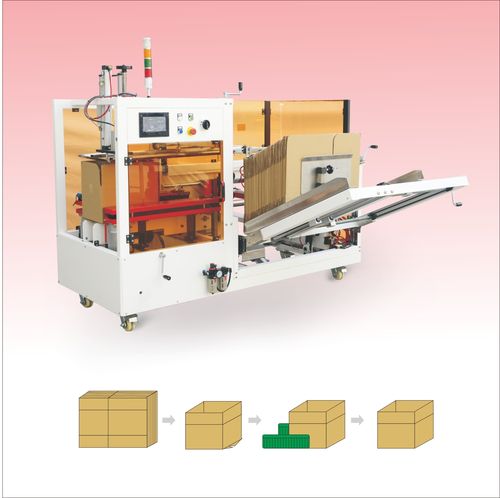
安全は仕様段階で決まる 自動ケース製函機は、ブランクマガジン、真空取出し、プランジャー成形、フラップ折り畳み、封止ステーションを一つの可動フレームにまとめた機械です。サイクルの大半はガードの後ろに隠れていますが、危険は現実に存在します。フラップが折れる挟み込み点、成形部の圧潰点、動くベルトとシリンダー、圧縮エア回路、そして接着剤構成では 160–180 °C で接着剤を送るホットメルトシステムです。静かで密閉されて見える機械でも、ガードが欠けている、インターロックが無効化されている、段取り手順で可動ステーションへ手を入れられる状態にあると、オペレーターに手の負傷を負わせます。 製函機の安全は購入前に決まります。機械と共に納入されるガードパッケージ、インターロックロジック、非常停止レイアウト、文書、オペレーター教育は仕様の選択事項であり、据付後に安価で追加できるものではありません。このガイドでは、代表的な製函機の危険区域を整理し、EU で適用される規格と他市場の参照基準を示し、見積書、技術ファイル、運転マニュアルに記載すべき項目を挙げます。包装ライン向け製函機を評価する調達、プラントエンジニアリング、保守担当チーム向けの内容であり、仕向け市場の規則に基づいて行う機械固有のリスクアセスメントの代替ではありません。 製函機の危険区域 ブランク供給から排出まで機械を一巡すると、接触の起こりうる場所が見えてきます。各区域は危険と保護の答えが異なります。 区域 動作するもの 危険 主要な保護手段 ブランクマガジンと供給部 平らなブランクの山、昇降台、供給ガイド
Nov 20, 2026
記事を読む →
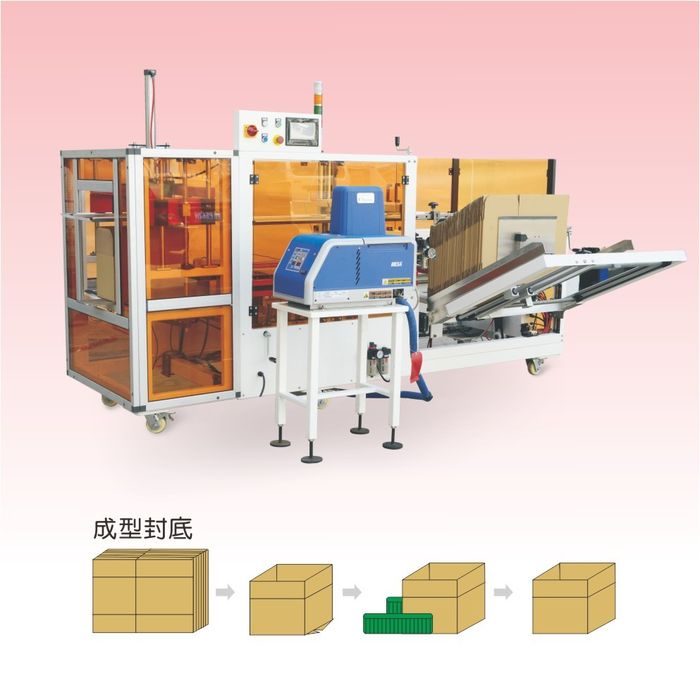
SunAura、テープ不要の段ボールライン向けホットメルト接着剤製函機を追加 SunAura は製函機ラインアップに、粘着テープもスロット・ロック片の機械的ロックも使わずにカートン底を封じる専用ホットメルト接着剤製函機を追加しました。本機は平らな段ボールブランクを開筒し、底フラップを折り畳み、フラップ重なり面に接着剤ビードを塗布して、結合が固化するまでケースを圧縮保持します。既存のテープ式・成形フレームと並ぶ SunAura エンドオブライン製品群の一つで、テープロールをラインで運ばずに、積載ケース・コート紙・輸出ケースにしっかりした底を求める生産者を対象としています。 接着剤式製函機は標準ブランクで 15–25 ケース/分、フレームによりブランク寸法はおよそ 200×150×100 mm から 600×400×400 mm の範囲に対応し、整合ブランクで底の直角度をおよそ ±2
Nov 20, 2026
記事を読む →
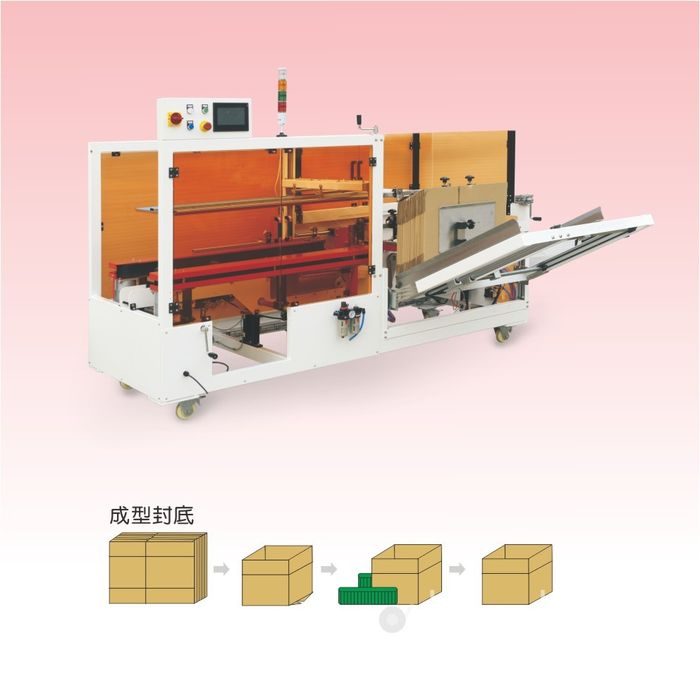
自動ケース製函機が 1 サイクルで行うこと 自動ケース製函機は、平らに折り畳まれた段ボールブランクを積み重ねた山から取り出し、四角い筒状に開き、底フラップを折り畳んで底を封じ、ケースを充填工程へ送り出せる状態にします。エンドオブラインの先頭に位置し、充填機やローダーの前、天面ケースシーラーの前、結束やパレタイズの上流に置かれます。手動または半自動ステーションは 1 個ずつ手でケースを成形しますが、自動式は同じ動作を決まったリズムですべてのブランクに繰り返し、能力はオペレーターの技量ではなく、供給、成形シーケンス、摩耗部品の状態によって決まります。 この解説では 1 枚のブランクを機械に沿って追い、その背後にあるアッセンブリ、動作、数値を名称とともに説明します。対象とするのは SunAura シリーズで販売している標準フレームです。能力 8–25 ケース/分、ブランク寸法はフレームによりおよそ 200×150×100 mm
Nov 20, 2026
記事を読む →
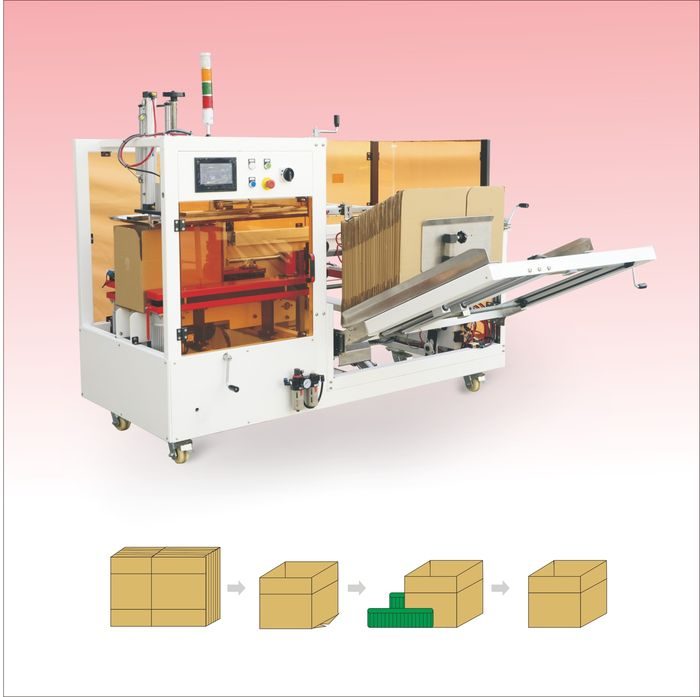
製函機の購入が実際にカバーするもの 自動ケース製函機は、マガジンから平らな段ボールブランクを取り出し、矩形の筒へ開き、底フラップを折り畳んで底を封じ、ケースをそのまま充填機、パッカー、カートンシーラーへ送れる状態にします。包装ラインでは製品積込みステーションの上流に位置し、その速度と稼働時間が後方全体の上限を設定します。購入者が「製函機はいくらするのか」と尋ねると、最初に返ってくる数値は機械のリスト価格であることが多く、その数値が答えるのは「トラックで工場を出るものは何か」という一問だけです。3 年間の所有コストには、据付・試運転、オペレーター教育、消耗品、圧縮エアと電気、計画保全、予備部品、段取り替え労務、予定外停止、機械の占有床面積も含まれます。本体価格が安い機械でも、頻繁に詰まったりテープを多消費したり、供給のために二人目のオペレーターを必要としたりすれば、生涯コストは高くなります。 このガイドでは、購入判断を見積もりで実際に見られる価格帯に分解し、一時的な資本コストと繰り返し発生する運用コストを分け、前提条件を明示した総所有コスト(TCO)事例を二つ計算して、自社生産量に照らして回収計算を確認できるようにします。数値は予算策定と比較のための計画範囲であり、確定見積もりではありません。サプライヤーは FAT で自社ブランク寸法、原紙グレード、シフトパターン、仕向けラインに照らして確認すべきです。 購入価格を動かす要素 価格帯を見る前に、どの仕様が価格を動かすかを知っておくと役立ちます。どちらも「自動ケース製函機」と表示する機械でも、次の選択によって価格が 3 倍異なることがあります。 速度帯。10–15 ケース/分定格の低速機は、より単純な空圧と軽量フレームを使います。15–25 ケース/分の中速機はベルト制御と成形精度を強化します。25–30 ケース/分を超える高速機またはサーボ駆動機はサーボ軸、閉ループ位置決め、多くのセンシングを使い、そのまま価格に反映されます。 ケースサイズ範囲。1–2
Nov 20, 2026
記事を読む →
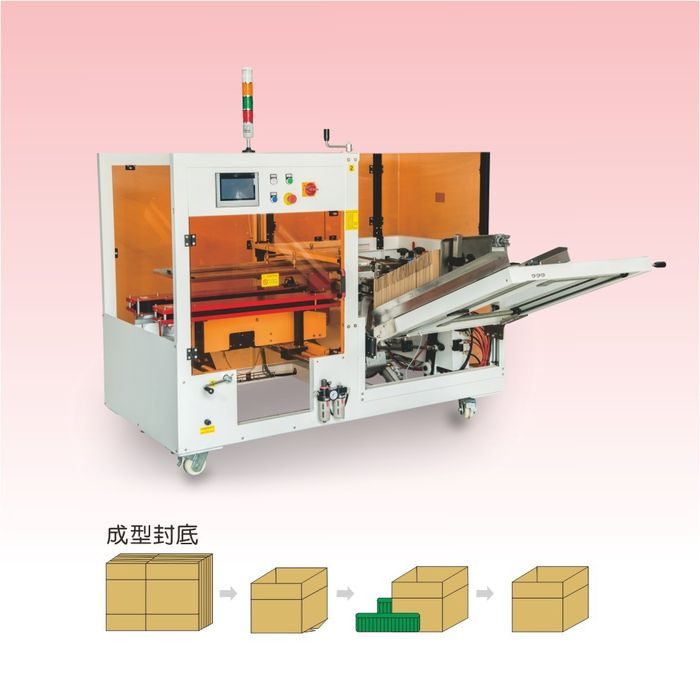
三つの底封じ、一台の成形機:選択が実際に変えるもの 自動ケース製函機は、マガジンから平らな段ボールブランクを取り出し、四角い筒状に開き、底フラップを折り畳んで底を封じ、次工程の充填へケースを送り出せる状態にします。成形サイクル自体はメーカーを問わず大きく変わりません。見積もりを分け、5 年間の運用コストを左右する判断は、その底をどの方法で閉じるかです。実際の生産ラインで見られる封止方法は三つあります。消耗品を使わずスロットとロック片がかみ合うロック式ブランク、底の中心継ぎ目に貼る粘着テープ、そして圧縮前にフラップへ塗布するホットメルト接着剤ビードです。どの方法を選ぶかで、使用できるブランド、毎週発注する消耗品、立ち上げと清掃の手順、重量物や輸出向けケースでの封止強度、さらに機械自体の価格帯まで変わります。 この比較は段ボールブランクから外側に向かって整理します。まず原紙グレードとケース寸法、次に目標速度、次にシフト全体での消耗品コスト、最後にライン環境の順です。どの方法が万能に優れるという順位付けはしません。軽量な EC 向けカートンに合うロック式ブランクでも、両面段ボールの家電用クレートでは失敗することがあります。食品工場で毎分 25 ケースを封じるホットメルトステーションも、1 日 120 ケースしか成形しないラインでは投資が無駄になります。狙いどころは、封止方法を原紙・生産量・監査要件に合わせ、その選択を機械メーカー任せにせず購入仕様書に書き込むことです。 ここで使う数値は SunAura 製函機シリーズで見られる標準的な範囲です。能力は 8–25
Nov 20, 2026
記事を読む →
製函機の停止はどこから起こるか 製函機はサイクルごとに、マガジンから平らなブランクを引き出し、筒状に開き、底フラップを折り畳んで底を封じ、ケースを積込みステーションへ押し出します。その各動作には故障しうる摩耗部品または調整点があります。吸盤が割れる、真空フィルターが詰まる、折り畳みスプリングが弱る、接着剤ノズルが目詰まりする、ガイドがアライメントからずれる、といった具合です。多くの停止は不可解な破損ではなく、毎回同じ現れ方をする少数の故障の繰り返しであり、予備部品箱の最初の摩耗部品に手を伸ばすのではなく、可能性の高い原因を順に確認して解決します。 このガイドでは製函機の保守を三つに分けます。オペレーターやライン担当が実際に報告する症状を扱う故障診断表、現実的な時間帯を示した段取り替え手順、間隔別の予防保全スケジュールです。対象は RSC または標準スロットカートンブランクを流す標準インライン自動製函機で、ホットメルト、テープ、ロック式の各構成については封止不良の異なる箇所を扱います。これらの点検の背後にある機械構成については、自動ケース製函機の仕組みガイドが取出し、プランジャー成形、フラップ折り畳み、封止を詳しく解説しています。 ラインで故障を読む方法 パネルを開ける前に、機械が示している情報を記録します。HMI 故障コード、どのステーションで停止したか、故障がすべてのブランクで再現するか一部だけか、特定のケースサイズや原紙グレードで起こるかを控えます。最も単純な信号を先に確認します。レギュレーターのエア圧、ゲージまたは HMI の真空度、接着剤構成の接着剤温度、停止中にガードまたはインターロックが開いていないか、です。段取り替え後に初めて出る故障は通常、前サイズから引きずった調整を指し、数週間安定稼働した後に出る故障は摩耗または消耗品の寿命到達を指します。 すべての介入に共通する安全ルールがあります。サイクルを停止し、ステーションへ手を入れる前に電気・空圧エネルギーを遮断し、詰まり除去のためにインターロックをバイパスしないでください。接着剤構成では、ホースやノズルに触れる前にメルターのパージと冷却シーケンスに従います。サービスのため開けたガードは機械を生産へ戻す前に再取付けし、故障と処置を停止ログへ記録して繰り返し停止を後から確認できるようにします。 取出し・供給部の故障 症状 可能性の高い原因 確認と処置
Nov 20, 2026
記事を読む →
