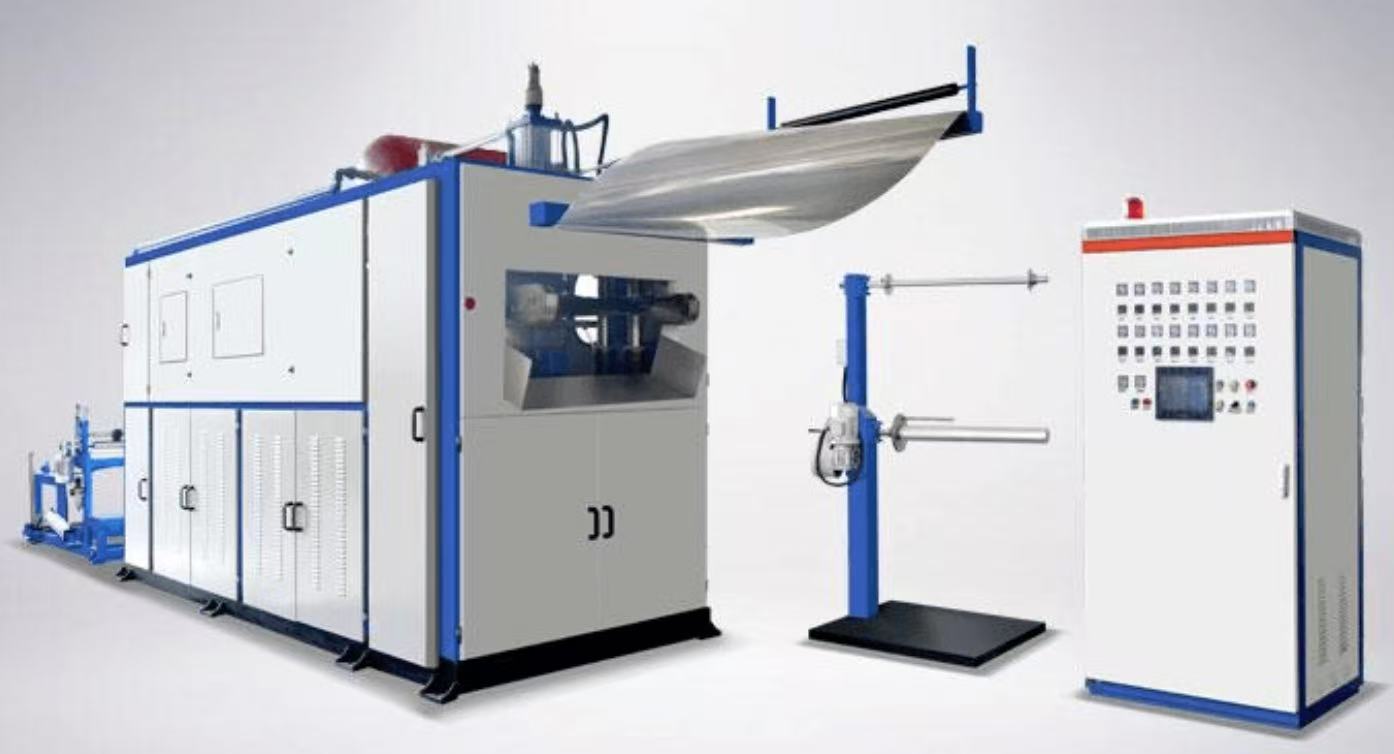
자사에서 직접 포장재 성형
열성형기는 플라스틱 롤 시트를 가열해 진공 또는 압축 공기로 금형 위로 당겨 컵, 트레이, 뚜껑, 클램셸을 성형합니다. 자체 성형은 기성 용기 구매 대비 포장 비용을 절감하고, 성형된 컵이나 트레이가 곧바로 SunAura 충전 실링기로 공급되어 하나의 연속 성형-충전 라인이 됩니다.
열성형기 라인업
| 모델 | 유형 | 적합 대상 |
|---|---|---|
| High-Speed Cup Former | 가압 성형 | Water, yogurt, sauce cups |
| Negative-Pressure Former | 진공 성형 | Trays, clamshells |
| Positive/Negative Former | Pressure + vacuum | Deep-draw trays |
| Servo-Driven Former | Servo index | Medical, precision trays |
| Heavy-Gauge Former | Thick sheet | Automotive, inserts |
| Double-Layer Former | Thick sheet | Large hollow parts |
성형 후 충전
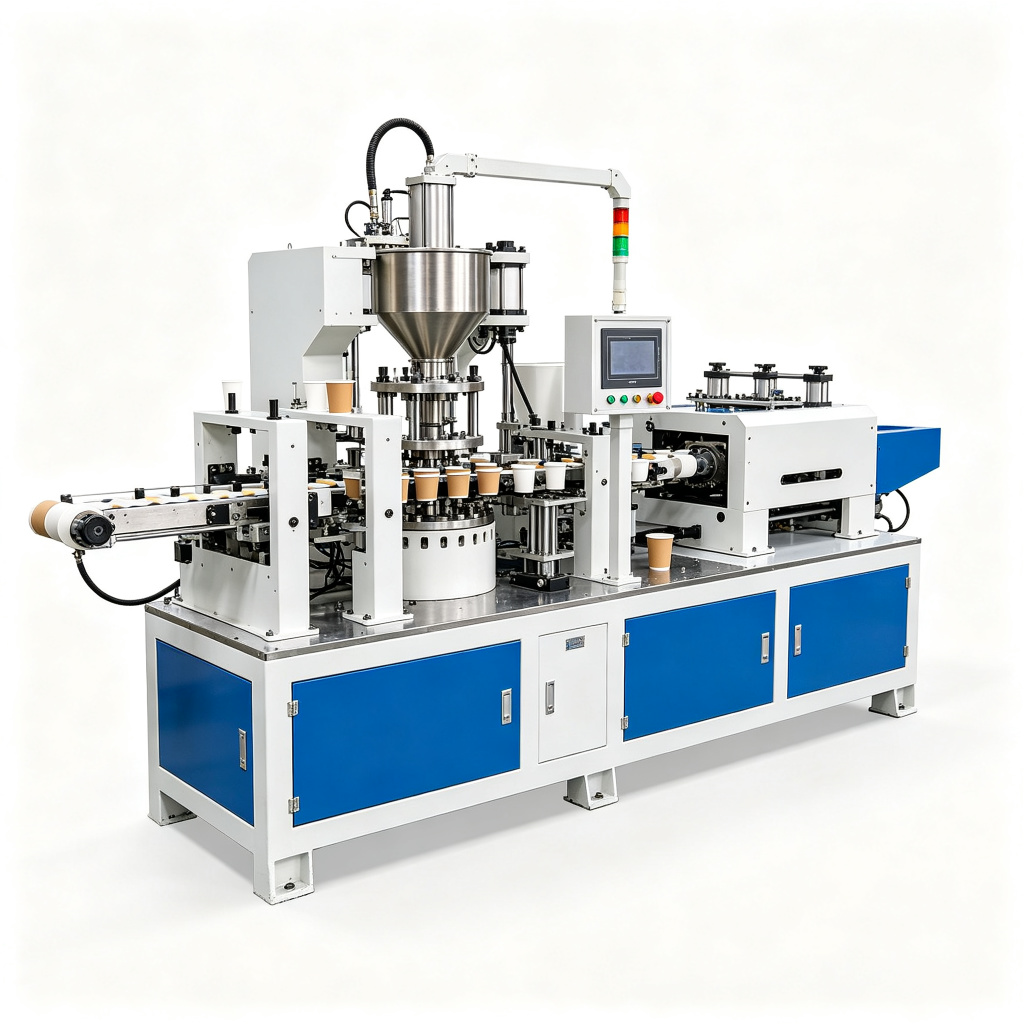
SunAura 컵 성형기를 당사의 롤 필름 컵 충전·실링기 와 조합해 인라인 성형-충전-실링 라인을 구성 — 성형 컵이 곧바로 충전·실링으로 이동합니다. 컨베이어, 스태커, 배출기를 단일 제어 시스템으로 공급합니다.
열성형기가 평평한 롤 원단을 완제품 포장으로 바꾸는 과정
시트 폭과 분당 컵 수만으로 열성형기를 고르는 구매자가 많습니다. 당사는 그렇게 하지 않습니다. 이 수치들은 기계가 사이클마다 실제로 무엇을 하는지 이해한 뒤에야 의미가 있습니다 — 부품 품질의 80%가 가열과 성형 단계에서 결정되기 때문입니다.
당사가 제작하는 각 플라스틱 열성형 라인은 동일한 5단계 사이클을 따르며, 각 스테이션을 범용 사양서가 아니라 실제 다루는 소재에 맞춰 선정합니다. 시트는 구동 언와인드에서 풀려 댄서 암군이 장력을 일정히 유지한 뒤 서보 또는 공압 인덱싱 체인으로 전진합니다. 인덱싱 후 클램프 프레임이 닫혀 성형 영역 전체에 시트를 고정합니다. 이 프레임은 생각보다 중요합니다. 휘면 연신이 불균일해져 트레이 모서리가 얇게 나옵니다.
고정된 시트는 다음으로 오븐으로 들어갑니다. 전후좌우에 독립 존의 세라믹 또는 적외선 히터 뱅크를 여러 배치해, 표면을 과열시키고 중심이 차가운 채 두는 대신 시트가 균일하게 성형 창에 도달하게 합니다. PP와 PLA는 창이 좁고 PET는 약간 넓습니다. 시트를 너무 오래 두면 처지고 결정화하며, 너무 빨리 넘기면 재료가 딱딱해져 연신되지 않습니다. 이 공정은 작업자가 조정을 익히는 단계이며, 그래서 당사 오븐은 단일 다이얼이 아니라 HMI에서 존별 온도 피드백을 제공합니다.
다음은 성형 스테이션 자체입니다. negative pressure thermoforming 기계에서는 진공만으로 연화 시트를 수 플러그 위 또는 암 캐비티 안으로 당깁니다 — 빠르고 저렴하며 뚜껑·얕은 트레이 같은 얕은 부품에 적합합니다. 더 깊은 드로잉이나 더 엄밀한 벽 두께 제어가 필요하면 positive/negative pressure thermoforming상위 기종을 선택합니다. 압축 공기가 위에서 시트를 밀고 진공이 아래에서 당기며, 기계 플러그 어시스트가 금형에 닿기 전 소재를 사전 신장합니다. 이 조합으로 깊이 120mm 요거트·디저트 컵의 벽 두께를 균일하게 유지하며 바닥이 얇아져 충전 시 갈라지는 것을 막습니다.
성형 후 부품은 펀치·절단 스테이션으로 이동하며, 경화강 금형이 성형 웹을 스크랩 프레임에서 분리합니다. 스크랩은 권취 분쇄기가 끌어당겨 인라인으로 재분쇄하거나 권취해 폐기합니다. 완제품은 스태커에 떨어져 광전 센서가 계수·정렬해 충전기나 포장 공정으로 보낼 깔끔한 더미로 나눕니다. cup forming machine 박육 PP를 고속으로 돌리면 분당 수백 사이클이 발생하며, thick sheet thermoforming 셀은 자동차 내장재용 4~10mm ABS 또는 HDPE를 같은 사이클로 저속 운전합니다. 가열 소킹이 그렇게 요구하기 때문입니다.
당사 열성형 플랫폼이 현장에서 제공하는 것
아래 수치는 출하 기계의 작동 범위로 마케팅 피크 값이 아닙니다. 최종 수치는 귀사 부품, 소재, 사이클 목표에 맞춰 조율합니다.
| 파라미터 | Thin-gauge cup / tray line | Positive/negative pressure line | Thick-sheet (heavy gauge) cell |
|---|---|---|---|
| Forming speed | 분당 최대 60 컵/스트로크 | 30–45 strokes per minute | 3–8 cycles per minute |
| Max forming width | 최대 720 mm | 최대 760 mm | 시트 최대 1200 × 2000 mm |
| Sheet thickness range | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Heating zones | 12–20 independently controlled zones | 16–24 zones, top & bottom | 긴 소크 프로파일의 6–12 존 |
| 진공도 | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| 압축 공기 | 0.6 – 0.8 MPa, 1.0 m³/min | 0.6 – 0.8 MPa, 최대 2.0 m³/min | 0.7 – 0.9 MPa |
| Index / drive | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Plug assist | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Clamping force | 프레임 최대 80톤 | 최대 120톤 | 프레임 최대 200 톤 |
| Materials handled | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
수치는 당사 48,000㎡ 공장 출하 기계의 대표 값입니다. 최종 값은 캐비티 배치, 드로잉 깊이, 소재에 좌우되며 제작 시작 전 레이아웃 검토 시 귀사와 확정합니다.
이 기계들이 가치를 발휘하는 현장
당사는 열성형 설비를 100개국 이상에 출하했습니다. 고객명을 듣지 않아도 부품 형상은 업계를 넘어 반복해 나타납니다.
식품 컵·디저트 포트
PP·PET 음료 컵, 요거트 컵, 디저트·소스 포트는 고속 thermoforming machine 에서 컵 충전-실링 라인으로 직결 인라인됩니다. 벽 두께와 림 평탄도가 하류 충전기가 깨끗이 실링할지 결정합니다.
의료·제약 트레이
블리스터형 트레이, 처치 트레이, 기기 팩은 당사의 servo driven thermoforming machine에서 반복 가능한 포켓 깊이가 순속도보다 더 중요합니다.
신선 농산물·육류 트레이
정해진 림 실링 면, 통기공, 적층 네스트를 갖춘 MAP 대응 트레이 셸 — 부압 열성형이 대부분의 역할을 하는 얕은 드로잉 종류입니다.
전자 부품·인서트 포장
조밀 포켓 형상의 도전성 PS 트레이와 부품 인서트, 대개 twin sheet / double-layer thick sheet format for shipping protection.
부품에 맞는 열성형 플랫폼
잘못된 기종을 주문한 뒤 저희를 찾는 구매자가 흔합니다. 판단은 보통 드로잉 깊이, 벽 두께 제어, 시트 두께, 속도 네 가지로 모입니다.
약 40mm 미만 얕은 드로잉 — 뚜껑, 얕은 트레이, 커버용으로 이것을 고르십시오. 설비 비용 최저, 가동도 빠릅니다. 당사 negative pressure thermoforming 페이지에서 트레이드오프를 설명합니다.
드로잉이 깊거나(60~150mm) 컵 벽 두께 균일성이 필요할 때 추가합니다(90mm 디저트 컵이나 실링 가능 식품 포트 등). 상부 에어 블로우와 플러그 어시스트가 그 제어를 만들어 줍니다.
Pick a servo driven thermoforming 전환 빈도, 재현성, 조용한 클린룸 동작이 중요할 때의 프레임 — 의료 트레이, 배리어 포장, 다 SKU 단기 로트용.
시트가 2mm를 넘으면 물리가 달라집니다. 가열 소킹, 저속 사이클, 200톤 프레임이 표준이 됩니다. 당사의 heavy-gauge sheet thermoforming 해당 용도 기계를 보십시오.
⚠ 현장에서 보는 흔한 선정 실수
- 깊은 드로잉에 진공식만 구매하는 것. 진공 전용 기계의 90mm 컵은 바닥이 얇아져 충전기에서 갈라집니다. 견적 전에 압공 성형 사양을 지정하십시오.
- Ignoring scrap ratio. 성형 면적 대 시트 폭이 발생하는 재분쇄량을 결정합니다. 소부품에 넓은 시트는 재료 비용을 조용히 두 자릿수 비율로 올립니다.
- 짧은 로트에 오븐을 과대 선정하는 것. 히터 존 추가는 공짜가 아닙니다 — 에너지와 예열 시간이 듭니다. 실제 다루는 소재에 존 수를 맞추십시오.
- 하류 인터페이스를 잊는 것. 고속 성형기가 저속 충전기에 투입하면 대기 적재만 쌓입니다. 먼저 충전기·계량기와 사이클 시간을 균형 맞추십시오.
이 주제의 상세 기사: thermoforming machine buying guide 전체 RFP를 설명하며, PP, PET, PS, PLA 시트 소재 가이드 수지 선택을 지원하며, 열성형 vs 기성 트레이 실링 compares forming in-house against buying ready trays.
성형 컵·트레이는 스태커에서 멈추지 않습니다
실제 공장에서 성형기는 단독 섬이 아니라 포장 라인 전단에 놓입니다. 당사는 통합해 성형 부품이 수작업 하역 없이 곧바로 충전기, 계량기, 실러로 공급되게 합니다.
컵 라인에서는 성형 컵이 스태커를 나와 직접 인라인 액체 충전기로 떨어져 충전·호일 실링·재적층됩니다 — 요거트, 물, 소스, 즉석면 컵의 전형 경로입니다. 제품이 용적 계량이 아닌 고형 계량이면 multihead weigher 가 지나가는 열린 트레이 또는 컵에 제품을 투입하고, 실링 스테이션이 성형 림 위에 뚜껑을 닫습니다. 성형 림은 여기서 실제 역할을 합니다 — 실러가 매 스트로크 기밀 실을 만들 수 있을 만큼 충분히 평평하고 평행해야 합니다. 그래서 당사는 성형 부품만이 아니라 실링 공정을 염두에 두고 플러그 어시스트와 클램프 프레임 강성을 조절합니다.
성형기의 분당 스트로크를 충전 헤드와 계량기 배출 타이밍과 단일 라인 PLC 위에서 균형 맞춰 어느 기계도 굶주리거나 넘치지 않게 합니다. 하류 케이스 패커, 팔레타이저, 결속기는 이 논의에서 설계하지 않습니다. 1차 포장 루프가 닫힌 뒤 별도로 검토하는 후포장 시스템입니다. 전체 공정을 레이아웃 중이시라면 당사의 packaging lines 개요가 적절한 출발점입니다.
열성형기, 제조 담당자가 답합니다
영업·공정 엔지니어가 거의 모든 상담에서 받는 질문에 대한 짧은 답변.
음압과 정/음압 열성형의 차이는 무엇입니까?
열성형기는 분당 몇 컵을 생산할 수 있나요?
플라스틱 열성형기는 어떤 소재를 다룰 수 있나요?
서보 구동 열성형기가 필요한가요, 공압 인덱싱으로 충분한가요?
성형기를 충전기·계량기에 직결할 수 있나요?
기대할 수 있는 공차와 반복 정밀도는 어느 정도인가요?
두꺼운 시트 또는 이중 시트 열성형은 어떻게 처리하나요?
24시간 내 공장 직접 견적 받기
박스 크기, 일일 생산량, 전압을 알려 주십시오. 엔지니어가 영업일 기준 1일 이내에 모델 추천, 가격, 납기를 회신해 드립니다.
열성형기의 원리: 진공·압공·2매 성형 해설
A thermoforming machine 시트를 금형 위에 클램프하고 다존 오븐에서 연화시켜 금형 캐비티로 당기거나 눌러 붙여 식혀 형상을 유지시킴으로써, 평평한 가열 열가소성 웹을 3차원 포장 부품으로 변환합니다. 전단의 thermoforming packaging machine로서 충전기·캡핑기·라벨러 상류에 놓여 완제품을 배출하는 같은 라인에서 컵, 트레이, 클램셸, 뚜껑, 블리스터 스킨을 생산합니다. 세 가지 성형 방식을 이해하는 것이 올바른 thermoforming equipment.
진공 / 감압 성형
In negative-pressure thermoforming선택의 첫걸음입니다. 뜨거운 시트가 캐비티 위로 드레이프된 뒤 금형을 통해 진공만 흡입합니다. 대기압이 시트를 금형 벽에 밀어붙여 중간 정도 형상과 벽 두께 편차의 부품을 만듭니다. 가장 저렴한 성형 방식으로, 깊은 드로잉이나 미세 외관 형상이 필요 없는 박육 트레이, 뚜껑, 일회용 컵에 널리 씁니다.
압력 성형과 정부압 성형
압력 성형은 아래에서 진공을 흡인하는 동시에 시트 위에 압축 공기(보통 4~7bar)를 더합니다. 더 높은 차압으로 진공만보다 선명한 금형 형상, 균일한 벽 두께 분포, 얕은 드로잉 비율을 구현합니다. Twin sheet thermoforming — 더 정확히는 정음압 성형 — 양면 동시 성형을 쓰며, 힌지 클램셸, 단열 컵, 이실 용기처럼 깊고 강성 있는 포장에 권장되는 공정입니다. positive-negative-pressure thermoforming machine 플러그 보조, 상부 압력 박스, 하부 진공 플래튼을 조합해 소재 인입을 제어합니다.
플러그 어시스트·구동 시스템
가공 알루미늄 또는 에폭시 플러그가 에어 인가 전 시트로 내려와 소재를 예신장해 모서리와 측벽을 얇고 고르게 유지합니다. 최신 servo-driven thermoforming 플랫폼은 클램프 프레임, 플러그, 시트 공급의 공압/유압 실린더를 폐루프 서보 축으로 대체합니다. 그 결과 전공압 또는 유압 기계 대비 사이클 간 타이밍 재현성, 조용한 동작, 낮은 에너지 소비, 빠른 레시피 전환을 실현합니다.
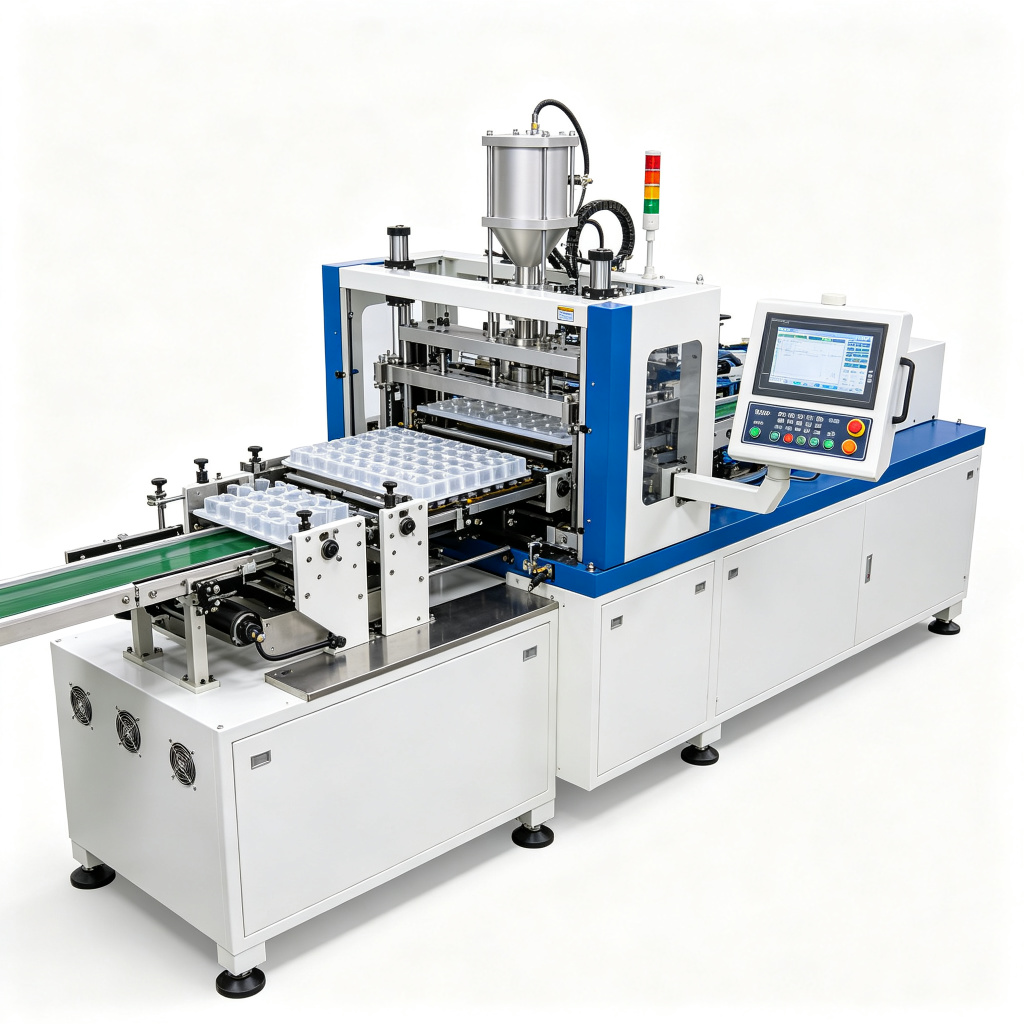
주요 사양과 선정 가이드
Selecting an automatic plastic thermoforming machine 네 가지 수치로 시작합니다: 부품 드로잉 깊이, 분당 출력, 웹 폭, 소재 두께. 아래 표는 SUNAURA 열성형 플랫폼의 작동 범위를 요약합니다. 최종 파라미터는 금형 시제 후 FAT에서 확정합니다.
| 파라미터 | Thin-Gauge Cup / Tray Line | Positive-Negative Pressure Line | Heavy-Gauge / Thick-Sheet Line |
|---|---|---|---|
| Web / sheet thickness | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Forming area | 최대 700 × 1100 mm | 최대 850 × 1250 mm | 최대 2100 × 1250 mm |
| 사이클 시간 | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Clamp force | 최대 30 t | 최대 60 t | 최대 120 t |
| Forming pressure | 진공만 | vacuum + 4–7 bar air | 진공 + 최대 6 bar 에어 |
| Heating zones | 20–40 independent | 30–60 independent | 40–80 independent |
| Compatible materials | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| 일반 생산 능력 | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
금형 소재는 부품 수량에 따릅니다: 시제품에는 에폭시 또는 복합 금형, 10만 개 초과 생산 로트에는 알루미늄 금형, 고사이클 컵 라인에는 수냉 주조 알루미늄을 씁니다. 박육 라인에서는 인라인 트리밍을 프레임에 통합하고, 두육 시트 부품은 별도 펀치 또는 CNC 라우터에서 오프라인 트림합니다. 스켈레톤 트림 재분쇄물은 수지 사양에 따라 최대 25% 신재 비율로 투입합니다.
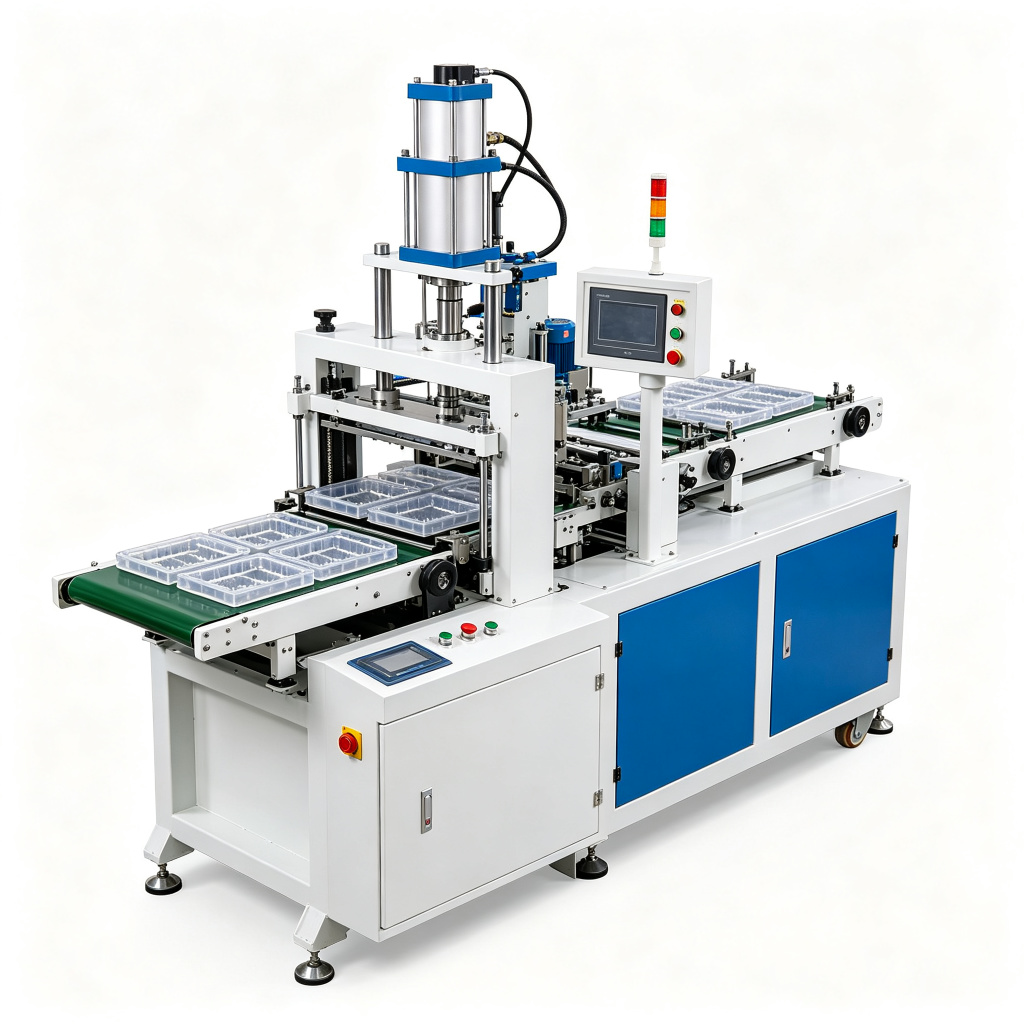
업종·적용 분야
SUNAURA thermoforming packaging machine 플랫폼은 식품, 음료, 유업, 화장품, 제약, 공업 제품에 투입됩니다. 박육 라인은 PP 요거트 컵, PET 샐러드 클램셸, PS 디저트 포트, PLA 생분해 뚜껑을 생산하고, 박육 셀은 제품 인서트, 기기 커버, 냉장고 내장재, 자동차 내장 부품을 생산합니다. high-speed cup forming machine 사양은 음료 컵, 소분 컵, 뚜껑용으로 분당 30~120스트로크에 전용 설계되며, heavy-gauge sheet thermoforming machine 견고한 포장과 산업용 분야에 대응합니다.
다른 전단 포장 장비와의 통합
단독 성형기만으로 가치를 내는 일은 드뭅니다. SUNAURA 엔지니어가 성형기를 완전한 포장 라인 로 통합해 출력 리듬을 하류 장비에 맞춥니다: 디네스터가 성형 컵 또는 트레이를 컨베이어에 내리고, 피스톤 또는 용적 충전기가 제품을 계량 투입하며, 로터리 캡핑기가 뚜껑 또는 호일을 장착하고, 라벨러가 슬리브 또는 점착 라벨을 인쇄해 붙입니다. 웨브 절단 검출기, 진공 펌프 상태 감시, 금형 온도 경보를 라인 PLC에 연결해 성형기 고장 시 상류 충전기를 멈추고 제품 낭비를 막습니다. 성형기는 최고 라인 속도에 맞춰 선정하고 짧은 중단을 흡수하는 버퍼 공급을 갖춥니다.
열성형 장비 공급업체로 SUNAURA를 선택하는 이유
SUNAURA는 48,000㎡ 제조 단지를 운영하며 성형 프레임, 클램프, 오븐, 제어반을 자체 제작합니다. 각 기계는 Factory Acceptance Test (FAT) 에서 고객 수지, 금형, 생산 속도 목표로 크레이팅 전 자사 공장에서 진행합니다. 플랫폼은 CE 기계 지침에 맞춰 설계되고 ISO 9001 체계 아래 제작됩니다. 인증·특허 페이지을 보십시오. 글로벌 설치 네트워크가 6대륙에서 기계를 시운전하며, 애프터 서비스 팀 가열 카트리지, 진공 밸브, 클램프 브러시, HMI 터치스크린을 익일 발송 재고로 갖춥니다.
자주 묻는 질문
진공 성형과 가압 성형의 차이는 무엇입니까?
진공 성형은 부압만으로 연화 시트를 금형에 당기고, 압력 성형은 시트 위에 압축 공기를 더해 캐비티에 더 세게 밀어붙입니다. 압력 성형은 더 선명한 형상, 좋은 벽 두께 분포, 정확한 모서리를 만들며, 다음에 쓰이는 공정입니다. twin sheet thermoforming 및 강성 클램셸 작업에 사용됩니다.
자동 플라스틱 열성형기가 가공할 수 있는 플라스틱은?
표준 SUNAURA 성형기는 박육 라인에서 PP, PET, PVC, PS, PE, PLA를, 박육 셀에서 ABS, HDPE, PETG, PMMA를 가공합니다. 오븐 온도 프로파일, 금형 드래프트 각도, 냉각 수로 배치는 수지별로 조절하며, PVC·PETG 같은 비정질 소재는 결정성 PP보다 냉각을 느리게 합니다.
인라인 트리밍과 오프라인 트리밍 중 어떻게 선택합니까?
인라인 트리밍은 프레스 프레임에 통합되며, 성형 속도로 스켈레톤을 분리해야 하는 고물량 박육 작업에 적합합니다. 오프라인 트리밍은 펀치력이 프레스 능력을 초과하는 박육 부품, 또는 장식 트림과 키스컷 스코어링에 전용 스테이션이 필요한 경우에 씁니다.
식품 트레이 라인의 사이클 타임은 어느 정도 예상됩니까?
서보 구동 박육 트레이 또는 클램셸 라인은 보통 스트로크당 1.5~4초 사이클이며, 금형 캐비티 수, 부품 깊이, 오븐 회복 시간에 따라 분당 30~120스트로크를 생산합니다. 박육 시트 부품은 개당 15~60초입니다.
FAT 후 현장 시운전은 어떻게 진행됩니까?
당사 공장에서 FAT를 마친 뒤 라인을 출하하면, 설치 팀이 고정·수평 맞춤·유틸리티 연결을 진행합니다. 고객 작업자가 정해진 속도와 불량 목표로 생산 시운전을 하고, 교육은 HMI 레시피 관리, 금형 전환, 가열 존 설정, 기본 문제 해결을 다룹니다. 탑재 PLC의 VPN을 통해 원격 진단이 가능합니다.