Thermoforming Machines — bekers, trays & deksels van plaat
SunAura bouwt inline thermoformers die kunststofvel verwarmen en vormen tot cups, trays, clamshells en deksels — de primaire verpakking die rechtstreeks naar uw vullijn gaat.
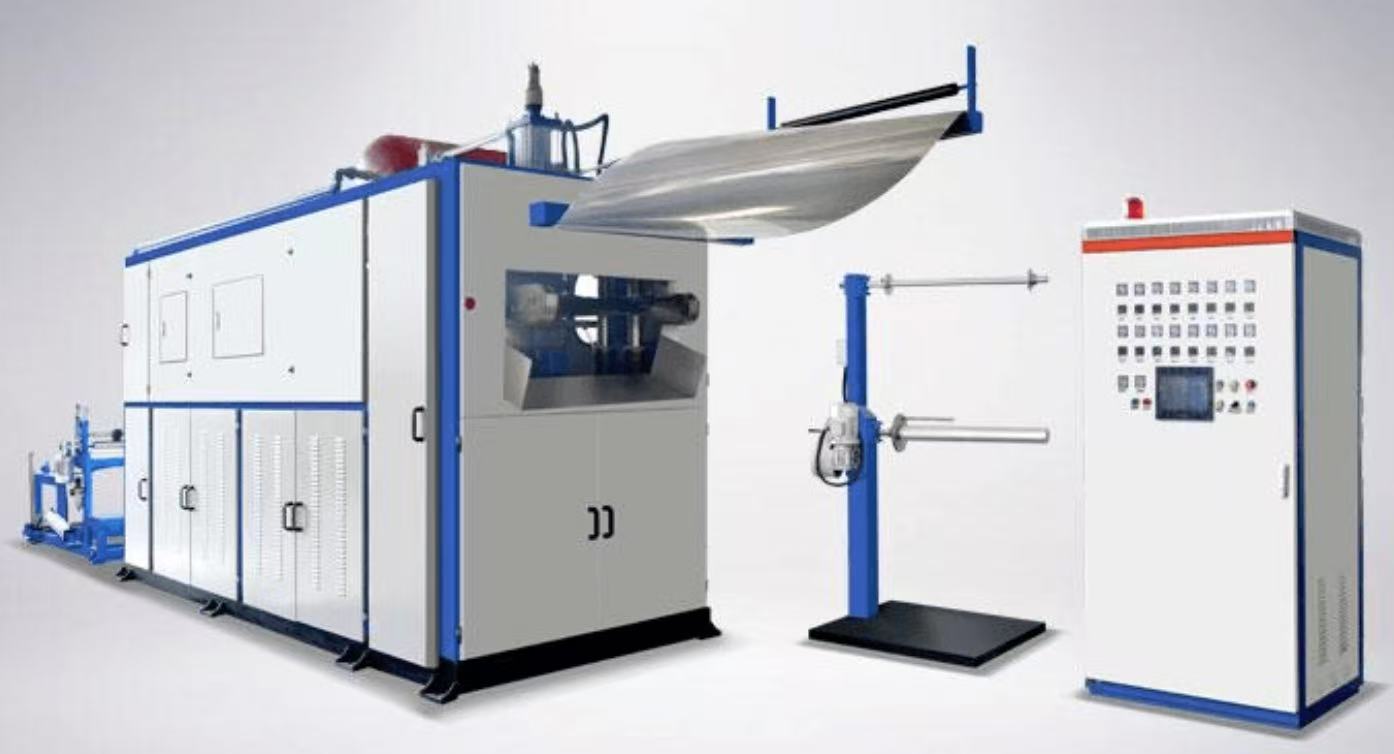
Vorm uw eigen verpakking in huis
Een thermoformmachine verwarmt een kunststof rolvel en trekt het over een mal met vacuum of perslucht om cups, trays, deksels en clamshells te vormen. In-house vorming verlaagt de verpakkingskost ten opzichte van het kopen van voorgemaakte containers, en de gevormde cups of trays voeren direct in een SunAura vul-zegelmachine — één doorlopende vorm-vul lijn.
Assortiment thermovormmachines
| Model | Type | Geschikt voor |
|---|---|---|
| Hogsnelheid-bekervormer | Drukvorming | Water, yogurt, sauce cups |
| Onderdruk-vormer | Vacuümvorming | Trays, clamshells |
| Positief/negatief-vormer | Pressure + vacuum | Deep-draw trays |
| Servo-aangedreven vormer | Servo index | Medical, precision trays |
| Zware-gauge-vormer | Thick sheet | Automotive, inserts |
| Dubbellaags-vormer | Thick sheet | Large hollow parts |
Vormt, dan vult
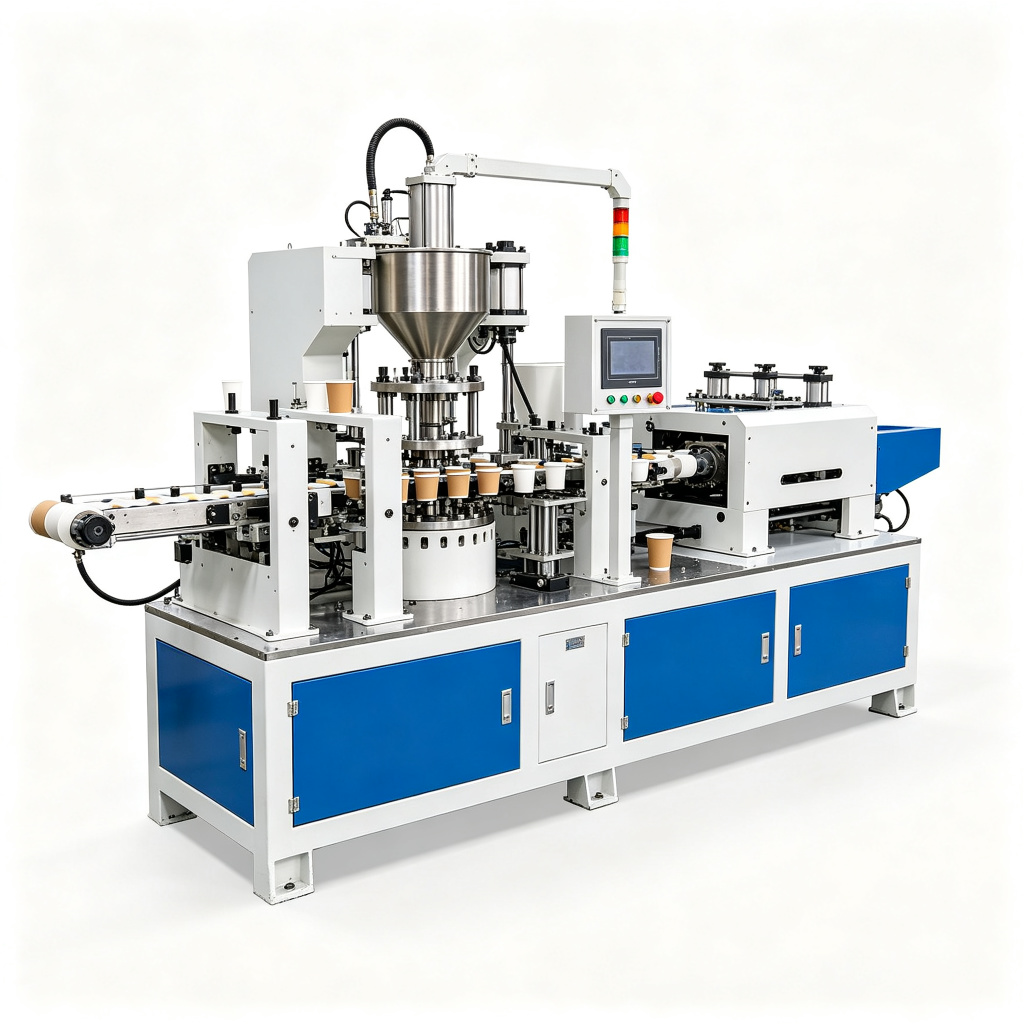
Combineer een SunAura-bekervormer met onze rolfolie-beker-vul-sluitmachine voor een inline form-fill-seal lijn — gevormde cups gaan direct naar vullen en verzegelen. Wij leveren de band, stacker en take-away als één bestuurd systeem.
Hoe een thermoformmachine vlak rolmateriaal tot eindverpakking verwerkt
Veel kopers winkelen voor een thermoformmachine alleen op velbreedte en cups-per-minuut. Wij niet. Die cijfers zijn pas van belang als u begrijpt wat de machine eigenlijk cyclus na cyclus doet, want de verwarmings- en vormstappen zijn waar 80% van uw deelkwaliteit wordt beslist.
Elke kunststof thermoformlijn die wij bouwen volgt dezelfde vijfstapscyclus, en wij dimensioneren elk station op het materiaal dat u draait in plaats van op een generieke specsheet. Het vel komt van een aangedreven afroller, passeert een set dancer-armen die de spanning constant houden, en wordt vooruitgevoerd door een servo- of pneumatische indexketting. Na indexering sluit en vergrendelt de klemframe het vel over het volledige vormgebied. Dat frame is belangrijker dan mensen denken: als het doorbuigt, is uw vervorming ongelijk en komen uw trays met dunne hoeken uit de mal.
Het geklemde vel gaat vervolgens de oven in. Wij draaien meerdere onafhankelijk zoneerbare keramische of infrarood-heaterbanken — voor en achter, boven en onder — zodat het vel gelijkmatig zijn vormvenster bereikt in plaats van het oppervlak te oververhitten terwijl de kern koud blijft. PP en PLA zitten in een smal venster; PET iets breder. Houd het vel te lang en het zakt uit en kristalliseert; beweeg het te vroeg en het materiaal is stijf en wil niet vervormen. Dit is de stap die operators leren af te stemmen, en daarom geven onze ovens u per-zone temperatuurterugmelding op de HMI, niet één enkele draaiknop.
Daarna komt de vormstation zelf. Op een negative pressure thermoforming machine, trekt alleen vacuum het verzachte vel naar beneden over de male plug of in de female cavity — snel, goedkoop, en voldoende voor ondiepe delen zoals deksels en ondiepe trays. Waar u diepere trekkingen of meer wanddiktecontrole nodig heeft, stappen wij op naar positive/negative pressure thermoforming, waar perslucht het vel van boven duwt terwijl vacuum van onderen trekt, en een mechanische plug assist het materiaal pre-rekt vóór het de mal raakt. Die combinatie is wat ons een egale wanddikte laat houden over een 120 mm diepe yoghurt- of dessertcup, zonder de bodem zo dun te maken dat hij barst bij het vullen.
Na vorming gaat het onderdeel naar het pons- en cut-off station, waar een gehard stalen stempel het gevormde web van het afvalframe scheidt. Afval wordt weggetrokken door een rewind granulator en ofwel inline opnieuw gemalen of opgewonden voor afvoer. De voltooide onderdelen vallen op een stacker, waar een fotosensor ze telt en scheidt in nette stapels gereed voor uw vuller of pack-off. Een cup forming machine dunne PP op hoge snelheid zal hiervan enkele honderden cycli per minuut afwerpen; een thick sheet thermoforming cel die 4–10 mm ABS of HDPE voor automotive liners draait, draait dezelfde cyclus traag, omdat de heat-soak dat vereist.
Wat ons thermoformplatform in de praktijk levert
De onderstaande cijfers zijn het werkbereik van de machines die wij verzenden, geen marketingpieken. Wij stemmen het eindcijfer af op uw onderdeel, uw materiaal en uw cyclusdoel.
| Parameter | Dunne-gauge beker/tray-lijn | Positief/negatief druk-lijn | Dikke plaat (zware gauge) cel |
|---|---|---|---|
| Vormsnelheid | Tot 60 bekers / slagen per minuut | 30–45 strokes per minute | 3–8 cycles per minute |
| Max. vormbreedte | Tot 720 mm | Tot 760 mm | Tot 1200 × 2000 mm plaat |
| Plaatdiktebereik | 0.2 – 2.0 mm | 0.2 – 3.0 mm | 2.0 – 10.0 mm |
| Verwarmingszones | 12–20 independently controlled zones | 16–24 zones, top & bottom | 6–12 zones met lange doorwarmcurve |
| Vacuumniveau | −0.08 MPa (reservoir accumulator) | −0.08 MPa, vented in <0.5 s | −0.09 MPa, high-volume pump |
| Perslucht | 0.6 – 0.8 MPa, 1.0 m³/min | 0,6 – 0,8 MPa, tot 2,0 m³/min | 0.7 – 0.9 MPa |
| Indexering / aandrijving | Servo index chain, repeatability ±0.1 mm | Servo index ±0.05 mm | Servo sheet feed ±0.2 mm |
| Stempelondersteuning | Pneumatic, optional | Servo-driven plug, programmable speed | Manual / servo male mold |
| Klemkracht | Tot 80 tons frame | Tot 120 ton | Tot 200 ton persframe |
| Verwerkte materialen | PP, PET, PS, PLA, PVC, OPS | PP, PET, PS, multilayer, barrier film | ABS, HDPE, PP, PC, PMMA, HIPS |
Cijfers zijn representatief voor machines verzonden vanuit onze 48.000 m² fabriek. Eindwaarden hangen af van holte-indeling, trekdiepte en materiaal; wij leggen ze met u vast tijdens de layout-review vóór de bouw start.
Waar deze machines zich terugbetalen
Wij hebben thermoforming-apparatuur verscheept naar meer dan 100 landen. De deelvormen komen terug over industrieën heen, zelfs wanneer de klant de naam nooit deelt.
Voedselbekers en dessertpotten
PP en PET drinkbekers, yoghurtbekers, dessert- en sauspotten draaien op een high-speed thermoforming machine direct in-line naar een cup vul-verzegellijn. Wanddikte en randvlakheid bepalen of uw downstream vuller schoon verzegelt.
Medische en farmaceutische trays
Blister-stijl trays, procedure-trays en device-packs worden gevormd uit PETG of APET onder onze servo driven thermoforming machine, waar herhaalbare vakdiepte belangrijker is dan ruwe snelheid.
Verse-groente- en vleestrays
MAP-compatibele tray schalen met gedefinieerde randzegelvlakken, ventilatiegaten en stapelnesten — het soort ondiepe trek waar negatieve druk thermovorming het meeste werk doet.
Elektronica- en inlegverpakking
Geleidende PS-trays en component-inserts met strakke pocket-geometrie, vaak gecombineerd met een twin sheet / double-layer thick sheet format for shipping protection.
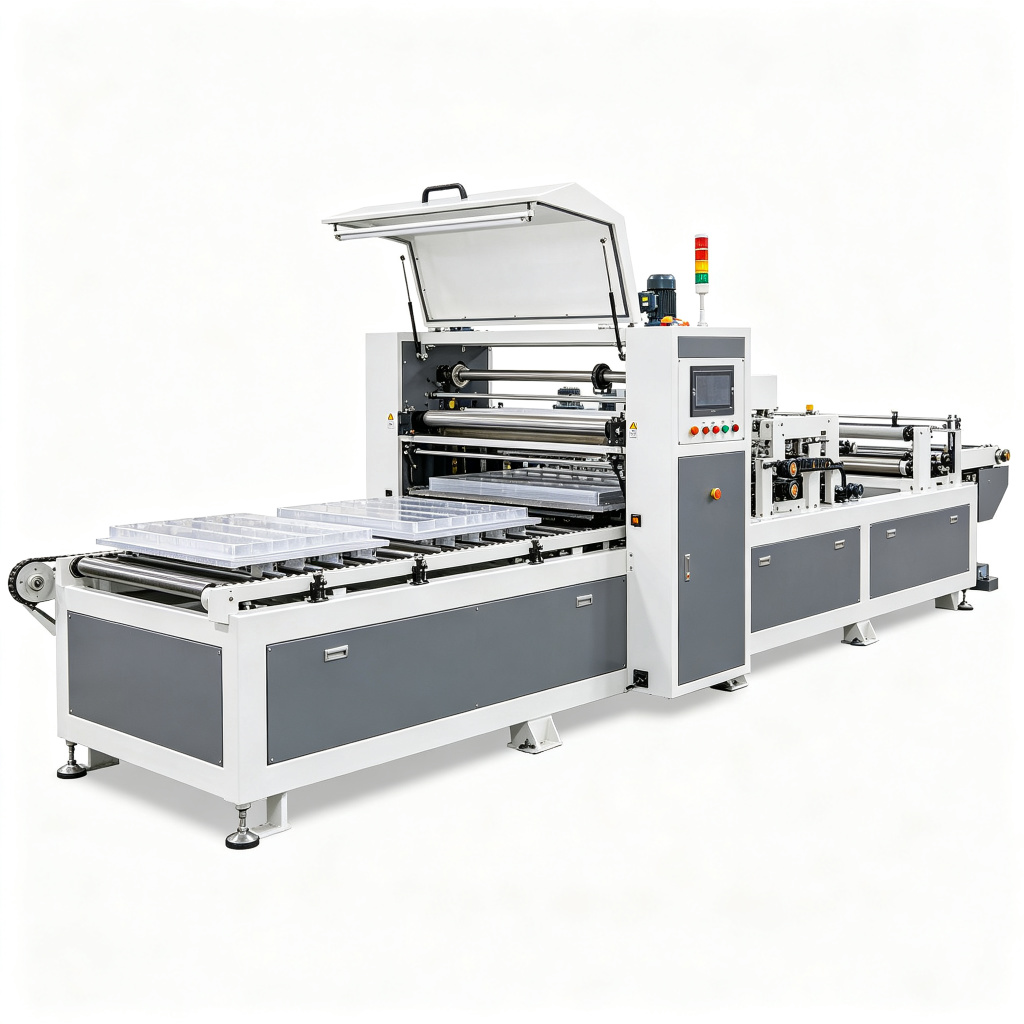
Welk thermoformplatform past bij uw onderdeel
Kopers komen regelmatig bij ons nadat ze de verkeerde machineklasse hebben besteld. De beslissing komt meestal neer op vier vragen over trekdiepte, wandcontrole, velddikte en snelheid.
Kies dit voor ondiepe draws onder ca. 40 mm diep — deksels, ondiepe trays, covers. Laagste kapitaalkost, snelst in bedrijf. Onze negative pressure thermoforming pagina gaat in op de afwegingen.
Voeg dit toe wanneer de trek diep is (60–150 mm) of de cup een egale wanddikte nodig heeft, zoals 90 mm dessertcups of seal-ready voedselpotten. De bovenste luchtblast plus plug assist is wat u die controle oplevert.
Pick a servo driven thermoforming frame wanneer ombouwfrequentie, herhaalbaarheid en rustig clean-room gedrag van belang zijn — medical trays, barrier-verpakking, korte runs over veel SKU's.
Wanneer plaat boven 2 mm loopt, verandert de fysica. Heat-soak, tragere cycli en een 200-ton frame worden de norm. Zie onze heavy-gauge sheet thermoforming machine voor die wereld.
⚠ Veelgemaakte selectiefouten die wij in de praktijk zien
- Alleen vacuüm kopen voor een diepe dieptrek. Een 90 mm cup op een vacuümmachine zonder persvorming dunnt de bodem uit tot hij splitst op de vuller. Specificeer de pressure-forming versie vóór uw offerte.
- Ignoring scrap ratio. Vormgebied versus webbreedte bepaalt hoeveel regrind u genereert. Een breed web voor een klein onderdeel verhoogt de materiaalkood rustig met dubbele cijfers.
- De oven te groot kiezen voor korte runs. Meer heater-zones zijn niet gratis — ze kosten energie en opwarmtijd. Match het zone-aantal op de materialen die u daadwerkelijk draait.
- De stroomafwaartse interface vergeten. Een snelle former die een trage vuller voedt, creëert alleen wachtende stapels. Balanceer eerst de cyclusduur met uw vuller en weger.
Onze langere stukken over dit onderwerp: de thermoforming machine buying guide behandelt de volledige RFP, de plaatmateriaal-gids voor PP, PET, PS en PLA helpt u bij de keuze van de hars, en thermovormen ten opzichte van voorgevormde trayafdichting compares forming in-house against buying ready trays.
Gevormde bekers en trays stoppen niet bij de stapelaar
In een echte fabriek staat de former vooraan in een verpakkingslijn, niet op zijn eigen eiland. Wij integreren hem zodat de onderdelen die u vormt direct een vuller, weger en sealer voeden — zonder handmatig afladen.
Op een cup-lijn verlaten de gevormde bekers de stapelaar en vallen direct in een inline vloeistofvulmachine, waar ze worden gevuld, folie-verzegeld en opnieuw gestapeld — de klassieke yoghurt-, water-, saus- en instantnoedel-cup route. Waar product vast wordt gewogen in plaats van per volume gedoseerd, komt een multihead weigher laat product in de open tray of cup vallen terwijl die passeert, en een sealstation sluit het deksel over de gevormde rand. De gevormde rand doet hier echt werk: hij moet vlak en parallel genoeg zijn dat de sealer elke slag een hermetische seal maakt. Daarom stemmen wij plug-assist en klep-frame stijfheid af met de seal-stap in gedachten, niet alleen het gevormde onderdeel op zich.
Wij balanceren de former-slagen-per-minuut tegen de vullerkoppen en het weger-losslagertiming op één lijn-PLC, zodat geen van beide machines honger heeft of overloopt. Wij nemen de downstream dozepakker, palletiseerder of omsnoeraar niet op in deze bespreking — dat zijn post-verpakkingssystemen die wij apart scoren zodra de primaire verpakkingslus is gesloten. Als u het hele traject uitlegt, zijn onze packaging lines overzicht is het juiste startpunt.
Thermoformmachines, beantwoord door de mensen die ze bouwen
Korte antwoorden op de vragen die onze sales- en process engineers krijgen op bijna elk consult.
Wat is het verschil tussen negatieve-druk- en positieve/negatieve-druk-thermovorming?
Hoeveel bekers per minuut kan uw thermovormmachine produceren?
Welke materialen kan een plastic thermovormmachine verwerken?
Do I need a servo driven thermoforming machine, or is pneumatic index enough?
Kunt u de former direct aansluiten op onze vuller en weger?
Welke toleranties en herhaalbaarheid mogen we verwachten?
Hoe gaat u om met dikke plaat of twin-sheet thermovorming?
Vraag binnen 24 uur een factory-offerte aan
Vertel ons uw doosmaat, dagoutput en voltage — onze engineers reageren binnen één werkdag met een modeladvies, prijs en levertermijn.
Hoe een thermoformmachine werkt: vacuüm, druk en dubbelplaatvorming uitgelegd
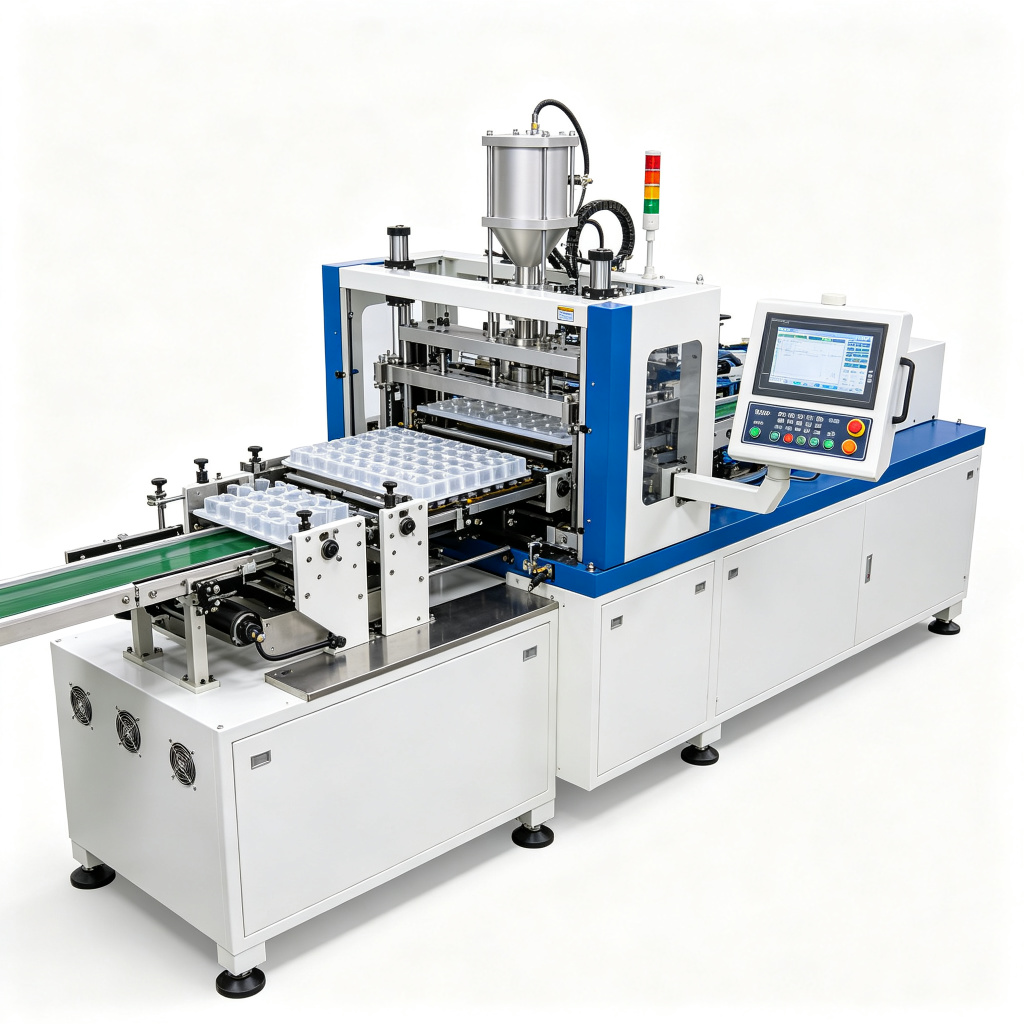
A thermoforming machine vormt een vlak, verwarmd thermoplastisch web om tot een driedimensionaal verpakkingsonderdeel door het vel over een mal te klemmen, het te verzachten in een multi-zone oven, en het tegen de malholte te trekken of te drukken tot het afkoelt en de vorm behoudt. Als front-end thermoforming packaging machine, staat hij upstream van vullers, sluitmachines en etiketteerders, en produceert cups, trays, clamshells, deksels en blister skins op dezelfde lijn die het afgewerkte product aflevert. De drie vormmethoden begrijpen is de eerste stap in het kiezen van de juiste thermovormapparatuur.
Vacuüm / onderdruk vormen
In negative-pressure thermoforming, alleen vacuüm wordt door de mal getrokken nadat het hete vel over de holte drapeert. Atmosferische druk duwt het vel tegen de malwand, onderdelen met matige detail en wanddiktevariatie producerend. Het is de goedkoopste vormmethode en wordt veel gebruikt voor dun-vel trays, deksels en wegwerpbekers waar diepe trek of fijn cosmetisch detail niet vereist is.
Persvormen en positief-negatief persvormen
Drukvorming voegt perslucht (doorgaans 4–7 bar) boven het vel toe terwijl vacuum onder wordt getrokken. De hogere differentiaaldruk levert scherpere matrijsdetails, uniformere wandverdeling en ondiepere trekverhoudingen dan alleen vacuum. Twin sheet thermoforming — preciezer positief-negatieve-druk vorming genoemd — gebruikt gelijktijdige vorming van beide zijden en is het proces dat wordt geadviseerd voor diepe, stevige pakketten zoals scharnierende clamshells, geïsoleerde cups en twee-compartiment containers. Een positive-negative-pressure thermoforming machine combineert een plug-assist, top-pressure box en bodem-vacuum-platen om de materiaal-inloop te regelen.
Plugondersteuning en aandrijfsysteem
Een bewerkte aluminium- of epoxy-plug daalt in het vel vóór lucht wordt toegepast, pre-stretch het materiaal zodat hoeken en zijwanden dun en gelijk blijven. Modern servo-driven thermoforming platforms vervangen pneumatische of hydraulische cilinders op het klemframe, plug en veltoevoer door gesloten-loop servo-assen. Het resultaat is reproduceerbare cyclus-tot-cyclus timing, stiller bedrijf, lager energieverbruik en snellere receptchangeover dan volledig pneumatische of hydraulische machines.
Belangrijkste specificaties en selectiegids
Selecting an automatic plastic thermoforming machine begint met vier getallen: deelvormdiepte, output per minuut, webbreedte en materiaaldikte. Onderstaande tabel vat de werkbereiken samen die het SUNAURA thermoforming platform dekt; definitieve parameters worden tijdens FAT bevestigd na matrijs proeven.
| Parameter | Dunne-gauge beker/tray-lijn | Positief-negatief druk-lijn | Zware-gauge / dikke-plaat lijn |
|---|---|---|---|
| Band-/plaatdikte | 0.20–1.50 mm | 0.30–2.00 mm | 2.00–12.00 mm |
| Vormgebied | tot 700 × 1100 mm | tot 850 × 1250 mm | tot 2100 × 1250 mm |
| Cyclustijd | 1.5–4 s / stroke | 3–8 s / stroke | 15–60 s / part |
| Klemkracht | tot 30 t | tot 60 t | tot 120 t |
| Vormdruk | alleen vacuüm | vacuum + 4–7 bar air | vacuüm + tot 6 bar perslucht |
| Verwarmingszones | 20–40 independent | 30–60 independent | 40–80 independent |
| Geschikte materialen | PP, PET, PS, PLA, PE | PP, PET, PVC, PS, PLA | ABS, PP, PE, PETG, PMMA, HDPE |
| Typische capaciteit | 30–120 strokes/min | 12–30 strokes/min | 6–25 parts/min |
Materiaal van de mal volgt het onderdeelvolume: epoxy- of composietmallen voor prototyping, aluminium mallen voor productieruns boven 100.000 onderdelen, en watergekoeld gietaluminium voor hoge-cadence cup-lijnen. In-line trimming is geïntegreerd in het persframe op dun-vel lijnen, terwijl dik-vel onderdelen off-line worden getrimd op een separate pons of CNC-router. Re-grind van skelettrim wordt teruggevoerd tot 25% virgin-verhouding, afhankelijk van hars-specificatie.
Sectoren en toepassingen
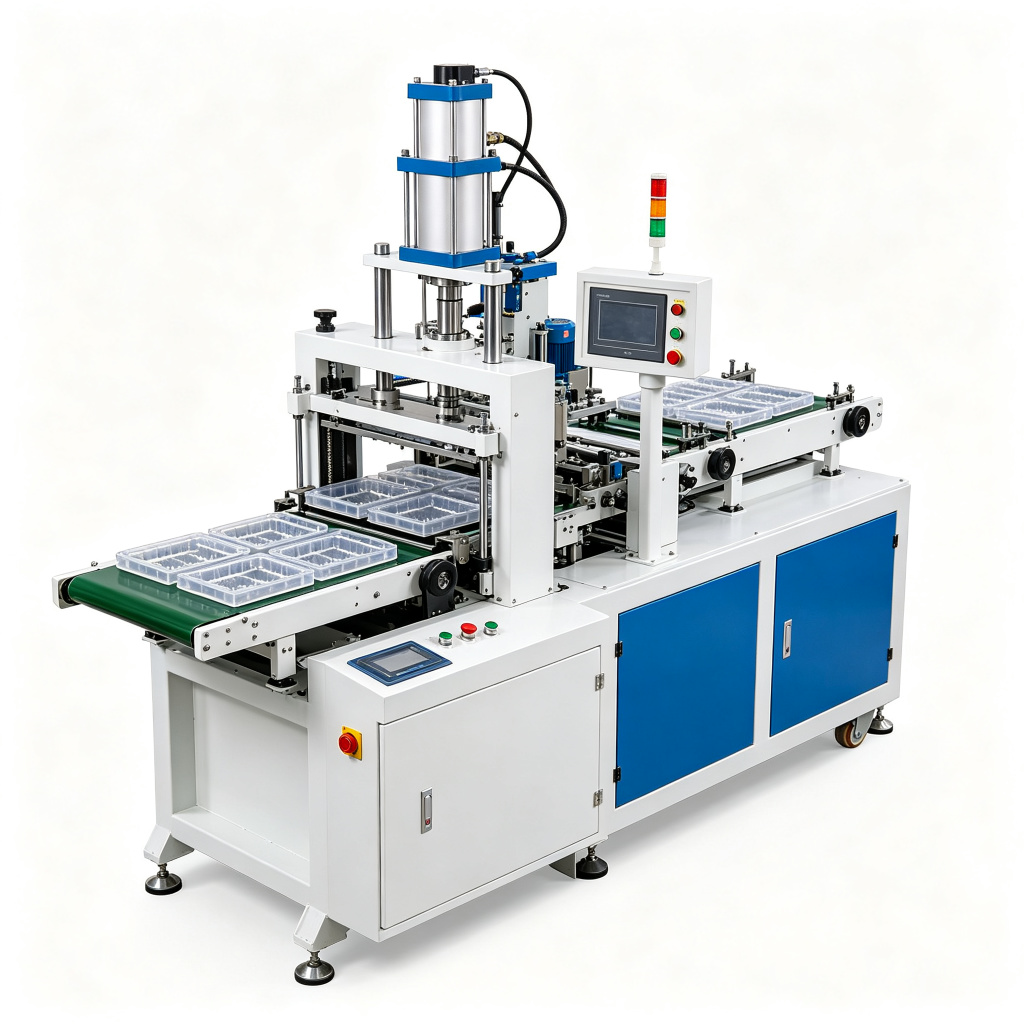
SUNAURA thermoforming packaging machine platforms worden ingezet over voeding, dranken, zuivel, cosmetica, farmaceutica en industriële goederen. Thin-gauge lijnen produceren PP-yoghurtcups, PET-sla-clamshells, PS-dessertpotten en PLA-composteerbare deksels; heavy-gauge cellen produceren productinserts, apparatuurhoezen, koelkastliners en autoadinterieurcomponenten. De high-speed cup forming machine variant is speciaal gebouwd voor drinkcups, portiecups en deksels bij 30–120 strokes per minuut, terwijl de heavy-gauge sheet thermoforming machine bedient duurzame verpakking en industriële toepassingen.
Integratie met andere front-end verpakkingsapparatuur
Een stand-alone former levert zelden op zichzelf waarde. SUNAURA engineers integreren de former in een complete verpakkingslijn die het outputtempo afstemt op downstream apparatuur: een denester laat gevormde cups of trays op een band vallen, een zuiger- of volumetrische vuller doseert het product, een roterende sluitmachine brengt deksels of folies aan, en een etiketteerder print en brengt moffen of drukgevoelige labels aan. Webbreukdetectoren, vacuum-pompstatusmonitors en matrijs-temperatuuralarmen zijn aangesloten op de lijn-PLC, zodat een storing bij de former de vuller upstream laat stoppen en productverspilling voorkomt. De former wordt gedimensioneerd op de hoogste lijnsnelheid en heeft buffertoevoer om korte onderbrekingen op te vangen.
Waarom kiezen voor SUNAURA als uw leverancier van thermoformapparatuur
SUNAURA exploiteert een 48.000 m² productiecampus waar het former-frame, de klem, de oven en de bedieningskast in-house worden gebouwd. Elke machine doorloopt een Factory Acceptance Test (FAT) op onze eigen vloer met de hars, tooling en productsnelheidsdoelen van de klant vóór crating. Het platform is ontworpen volgens CE Machinery Directive en gebouwd onder ISO 9001; zie de pagina certificeringen en octrooien. Een wereldwijd installatienetwerk stelt machines in bedrijf op zes continenten, en de aftersalesteam heeft voorraad aan verwarmingscartridges, vacuumkleppen, klemborstels en HMI-touchscreens voor volgende-dag verzending.
Veelgestelde vragen
Wat is het verschil tussen vacuümvormen en drukvormen?
Vacuümvorming trekt een zacht vel op de mal met alleen negatieve druk, terwijl drukvorming perslucht boven het vel toevoegt om het harder tegen de holte te drijven. Drukvorming produceert scherpere details, betere wanddikteverdeling en preciezere hoeken, en is het proces dat wordt gebruikt voor twin sheet thermoforming en stevige clamshells.
Welke kunststoffen kan een automatische kunststof thermoformmachine verwerken?
Standaard SUNAURA formers verwerken PP, PET, PVC, PS, PE en PLA op dun-vel lijnen, en ABS, HDPE, PETG en PMMA op heavy-gauge cellen. Oventemperatuurprofiel, tooling-vrije hoeken en koelkanaal-lay-out worden per hars afgestemd; amorfe materialen zoals PVC en PETG hebben langzamere koeling nodig dan kristallijn PP.
Hoe kies ik tussen online en offline snijden?
In-line trimmen is geïntegreerd in het persframe en heeft de voorkeur voor hoog-volume thin-gauge werk waarbij het skelet op vormsnelheid moet worden gescheiden. Off-line trimmen wordt gebruikt voor heavy-gauge delen waar ponskrachten de perscapaciteit overtreffen, of waar decoratief trimmen en kiss-cut scoring een speciaal station vereisen.
Welke cyclustijd mag ik verwachten voor een foodtray-lijn?
Een servo-aangedreven dun-vel tray- of clamshell-lijn draait doorgaans 1,5–4 seconden per slag, met tussen de 30 en 120 slagen per minuut afhankelijk van malholtenaantal, onderdeel diepte en ovenhersteltijd. Dik-vel heavy-gauge onderdelen draaien 15–60 seconden per onderdeel.
Hoe wordt de machine na FAT ter plaatse in bedrijf gesteld?
Na de Factory Acceptance Test bij onze werken wordt de lijn verzonden, verankerd, gesteld en door ons installatieteam op de utilities aangesloten. De operators van de klant draaien productietrials bij gedefinieerde snelheid en afvaldoelen; training omvat HMI-receptbeheer, matrijswissel, verwarmingszone-instelling en basis troubleshooting. Remote diagnostics zijn beschikbaar via de onboard PLC VPN.